
Please Choose Your Language
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-07-17 منبع: سایت
در مهندسی دریایی، اختلاف سطح میلی متری در ماشینکاری شفت به سرعت افزایش می یابد. هنگامی که یک کشتی راه اندازی می شود، این خطاهای کوچک به شکست های شدید هیدرودینامیکی و مکانیکی تبدیل می شوند. دقت ماشینکاری استاتیک در تاسیسات تولیدی، پایداری هم ترازی دینامیکی در آب را دیکته می کند. یک شفت کاملاً ماشینکاری شده یک خط پایه بسیار قابل اعتماد ایجاد می کند. برعکس، یک ناقص، ناهماهنگی را تضمین می کند. این بدون توجه به مهارت نصب کشتی سازی اتفاق می افتد. ارزیابی قابلیتهای تحمل دقیق شریک ماشینکاری، یک تصمیم مهم مدیریت ریسک است. اپراتورهای ناوگان و کارخانه های کشتی سازی باید تولید دقیق را برای اطمینان از عملیات ایمن در اولویت قرار دهند. از طریق کنترل کیفیت دقیق، آنها از خرابی های فاجعه بار دور از ساحل جلوگیری می کنند. در ادامه بخوانید تا متوجه شوید که چگونه دقت ابعادی به طور مستقیم قابلیت اطمینان پیشرانه را افزایش می دهد. شما یاد خواهید گرفت که خطرات عملیاتی قطعات نامرغوب را کنترل کنید. ما همچنین بررسی می کنیم که چرا نیروهای دینامیکی به معیارهای ماشینکاری استاتیک تقریباً کامل نیاز دارند.
انحرافات جزئی ابعاد در ماشینکاری (روند، تمرکز) به طور تصاعدی در امتداد خط شفت ضرب می شود و مستقیماً بر تراز نهایی تأثیر می گذارد.
ماشینکاری دقیق از سایش زودهنگام اجزای حیاتی جلوگیری می کند و خطر خرابی فاجعه بار یاتاقان و خشک شدن ناخواسته را به شدت کاهش می دهد.
ارزیابی تامین کننده قابلیتهای ماشینکاری OEM سفارشی مستلزم تجزیه و تحلیل انطباق با جامعه آنها (به عنوان مثال، ABS، DNV) و روشهای بازرسی است.
دقت تراز ایستا فقط یک خط پایه است. دقت واقعی ماشینکاری، نیروهای پویا و نوسانی را که در دریا تجربه میکنند، نشان میدهد.
ناهماهنگی خط شفت بیش از یک خطای فنی صرف است. ما آن را به عنوان عامل اصلی تعمیر و نگهداری برنامهریزی نشده و خرابی شدید کشتی در نظر میگیریم. ناکارآمدی سوخت مستقیماً به دنبال هر گونه مصالحه در پیشرانه است. استفاده از تولید ضعیف قطعات سیستم نیروی محرکه دریایی مدتها قبل از خروج کشتی از حوض خشک شما را در معرض شکست قرار می دهد. ماشینکاری نامرغوب، نقصهای هندسی را عمیقاً در سیستم تعبیه میکند. این عیوب نامرئی به شدت عملکرد کشتی را در طول عمر کشتی کاهش می دهد.
تراز ضعیف به طور نابرابر بارهای چرخشی عظیم را در سراسر خط شفت توزیع می کند. این توزیع نابرابر به شدت سایش درزگیرهای لوله عقب را تسریع می کند. همچنین به شدت آسیب می رساند بلبرینگ کشویی ژورنال . هنگامی که بارها روی نقاط لبه قرار می گیرند، لایه روغن هیدرودینامیکی فرو می ریزد. سپس تماس فلز بر فلز ایجاد می شود. چنین اصطکاکی نقاط داغ موضعی ایجاد می کند که منجر به تخریب سریع اجزا می شود.
ناهماهنگی های کوچک باعث ایجاد ارتعاشات جانبی و پیچشی شدید در سراسر بدنه می شود. با گذشت زمان، این ارتعاشات بی امان باعث خستگی فلز می شود. ترکهای خستگی بیصدا در ساختار فولادی پخش میشوند. در نهایت، این فرآیند منجر به شکستگی های بالقوه شفت می شود. شکستهای فاجعهباری مانند این کشتیهای رشتهای و متحمل هزینههای هنگفت نجات هستند.
شما باید به وضوح یک نتیجه تدارکات موفق را برای این بخش های حیاتی تعریف کنید. موفقیت به معنای نگهداری قابل پیش بینی چرخه عمر و رعایت دقیق کلاس است. همچنین فواصل عملیاتی طولانی بین داکینگ های خشک اجباری را تضمین می کند. ماشینکاری قابل اعتماد اساساً آرامش عملیاتی را برای شما به ارمغان می آورد.
بهترین روش: همیشه قبل از پذیرش تحویل قطعات پیشرانه سنگین، به آزمایشهای خروجی مستند نیاز داشته باشید.
اشتباه رایج: برای اصلاح انحرافات ماشینکاری در سطح کارخانه، صرفاً به تیم های نصب تکیه می کنیم.
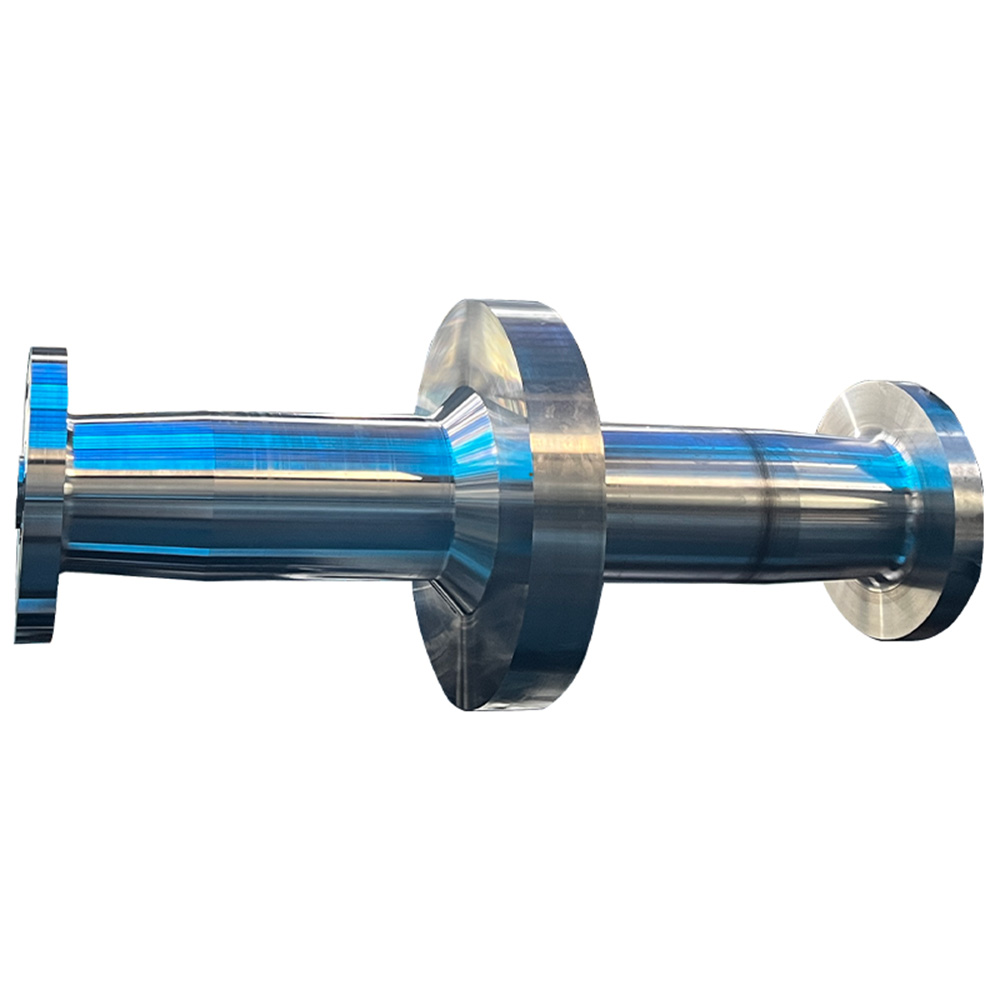
معیارهای ماشینکاری خاص مستقیماً بر صافی کل خط پیشرانه تأثیر می گذارد. تخصص فنی مستلزم شکستن این تلورانس های ابعادی دقیق است. ریزش، تمرکز، و پرداخت سطح بر رفتار مکانیکی حاکم است. حتی انحرافات جزئی توزیع تنش را در کل خط شفت تغییر می دهد. مهندسان به دقت این تلورانس ها را محاسبه می کنند تا از تقارن چرخشی کامل اطمینان حاصل کنند.
خطا در فلنج های کوپلینگ مشکلات عظیمی در پایین دست ایجاد می کند. تصور کنید به الف بپیوندید شفت پروانه به یک شفت میانی با استفاده از وجه های ماشینکاری ضعیف. عدم موازی بودن فلنج باعث ایجاد ناهماهنگی شدید زاویه ای می شود. عدم تمرکز باعث ایجاد ناهماهنگی های متمایز می شود. نصاب ها تصحیح این خطاهای هندسی خاص را در طول مونتاژ بدنه غیرممکن می دانند. فولاد به سادگی از تراز طبیعی خودداری می کند.
ماشینکاری مخروطی باس پروانه، نشستن دقیق را دیکته می کند. زوایای مخروطی دقیق باعث می شود پروانه به طور یکنواخت شفت را بگیرد. پرداخت سطح به طور مستقیم بر این تعادل هیدرودینامیکی تأثیر می گذارد. سطوح ناهموار تحت بارگذاری سیکلی سنگین باعث خوردگی فرسایشی می شوند. این خوردگی در نهایت یکپارچگی ساختاری اتصال توپی پروانه را به خطر می اندازد.
اثر چند برابری خطاهای کوچک را بسیار خطرناک می کند. خطای ماشینکاری کسری از میلی متر در یک انتها فاجعه ایجاد می کند. ما مراحل آبشاری این اثر را در زیر بیان می کنیم:
یک خطای زاویه میکروسکوپی در صفحه فلنج جلو وجود دارد.
کوپلینگ پیچ شافت متصل را کمی از مرکز خارج می کند.
این انحراف در دهانه ده متری قطعه متصل چند برابر می شود.
انتهای دم در یک قوس عظیم و غیرقابل قبول حرکت می کند.
ارتعاش حاصل، یاتاقانهای لوله عقب مجاور را خرد میکند.
کشتی ها ذاتاً ساختارهای انعطاف پذیر و غیر صلب هستند. آنها در حین کار در دریا به طور مداوم خم می شوند و می پیچند. انحرافات بدنه بر اساس بارهای مختلف بار و شرایط بالاست تغییر می کند. علاوه بر این، نیروهای هیدرودینامیکی پروانه نوسان، هم ترازی را به صورت دینامیکی تغییر می دهد. دریاهای سنگین بارهای گذرا عظیمی را در سرتاسر عقبه ایجاد می کنند. بنابراین، هم ترازی استاتیک روی بلوک ها هرگز شرایط عملیاتی واقعی را نشان نمی دهد.
ماشین کاری خط پایه بسیار دقیق حاشیه ایمنی حیاتی را فراهم می کند. این حاشیه نیروهای دینامیکی اجتناب ناپذیر را با خیال راحت جذب می کند. هم ترازی استاتیک ضعیف در حال حاضر تلورانس های مکانیکی را به حد مطلق خود می رساند. در نتیجه، بارهای دینامیکی به راحتی سیستم تحت فشار را به سمت شکست فاجعه بار سوق می دهد. ماشینکاری دقیق به شفت اجازه می دهد تا بدون شکستن لایه روغن خم شود.
رعایت دقیق طراحی برای ایمنی دریایی کاملا ضروری است. شما باید محصولات ماشینکاری شده را با دستورالعمل های جامعه طبقاتی دقیق تراز کنید. نکات راهنمای ABS در مورد تراز محوری پیشرانه چارچوب های بسیار خوبی را ارائه می دهد. DNV و Lloyd's Register استانداردهای دقیق مشابهی را ارائه می دهند. رعایت این استانداردها تضمین می کند که اجزا در تغییرات دینامیکی خشونت آمیز زنده می مانند.
| شرایط عملیاتی تاثیر | نوع نیروی | بر روی تراز شفت | حاشیه ماشینکاری مورد نیاز |
|---|---|---|---|
| Drydock (ایستا) | جاذبه | افتادگی طبیعی بین تکیه گاه ها | انحراف صفر از خط پایه |
| بارگیری محموله | خم شدن بدنه | تغییر ارتفاع بلبرینگ | تحمل ترخیص یاتاقان بالا |
| دریاهای سنگین | هیدرودینامیک | رانش جانبی و عمودی | کمال موازی سازی فلنج |
| سرعت کامل جلو | پیچشی | پیچش و فشرده سازی | صندلی مخروطی رئیس کامل |
جایگزین های استاندارد پس از فروش به ندرت خواسته های کشتی های بزرگ مدرن را برآورده می کند. ماشینکاری سفارشی OEM که توسط داده های مهندسی خاص پشتیبانی می شود، قابلیت اطمینان بسیار بالاتری را ارائه می دهد. تولید سفارشی به شدت به تلورانس های طرح اولیه پایبند است. قطعات استاندارد پس از فروش اغلب از نوارهای تحملی شل و عمومی استفاده می کنند. شما باید راه حل هایی را انتخاب کنید که به طور خاص برای کلاس کشتی شما طراحی شده اند.
شما باید فرآیندهای کنترل کیفیت داخلی تامین کننده را به دقت بررسی کنید. به دنبال مترولوژی لیزری داخلی و ماشینهای اندازهگیری مختصات پیشرفته (CMM) باشید. تأسیسات سطح بالا، آزمایشهای گستردهای را روی تراشهای سنگین تخصصی انجام میدهند. آنها هرگز به اندازه گیری ابزار دستی ساده برای اجزای پیشرانه عظیم متکی نیستند. مترولوژی پیشرفته خطای انسانی را از معادله کنترل کیفیت حذف می کند.
قابلیت ردیابی مواد تضمین می کند که فولاد زیرین دارای استحکام کافی است. بر اهمیت گزارش های تست کامل مواد (MTRs) تاکید کنید. شما همچنین به انطباق تولید قابل تأیید با اعضای IACS نیاز دارید. بدون مستندات متالورژیکی مناسب، هندسه کاملاً ماشینکاری شده معنایی ندارد. فولاد پایین به سرعت تحت بارهای عملیاتی استاندارد تغییر شکل می دهد.
خریداران باید بطور فعال مطالعات موردی تاریخی را از تامین کنندگان بالقوه درخواست کنند. درخواست گزارش قابلیت تحمل جامع که پروژه های مشابه را پوشش می دهد. هرگز ادعاهای بازاریابی را بدون شواهد تجربی به صورت واقعی نپذیرید. یک شریک ماشینکاری معتبر با خوشحالی داده های بازرسی ناشناس را از تحویل های گذشته ارائه می دهد.
بهترین روش: پیش از امضای قرارداد، گزارش های کالیبراسیون CMM تامین کننده را بررسی کنید.
اشتباه رایج: پذیرش قطعات نهایی بدون بررسی گزارش های بازرسی ابعادی خام.
یک شکاف تحویل خطرناک بین تاسیسات و کارخانه کشتی سازی وجود دارد. حمل و نقل شفت های سنگین در صورت حمایت نادرست، خطرات خمشی شدیدی را به همراه دارد. حتی ماشینکاری کامل تراش نیز در صورت تاب برداشتن شفت در حین حمل و نقل خراب می شود. تیم نصب اغلب به اشتباه سازنده را برای خمیدگی های ناشی از حمل و نقل سرزنش می کند. ارتباطات واضح و پروتکل های بلند کردن سفت و سخت از این سردرگمی گران جلوگیری می کند.
روش های تراز سنتی از ابزارهای نوری ساده و نشانگرهای شماره گیری استفاده می کنند. کارخانه های کشتی سازی مدرن، فناوری های تراز لیزری بسیار پیشرفته را ترجیح می دهند. با این حال، شما باید یک حقیقت اساسی را در مورد این ابزارها درک کنید. حتی پیشرفته ترین تراز لیزری نمی تواند شفت تاب خورده فیزیکی را تعمیر کند. لیزرها قطعات را به خوبی قرار می دهند، اما نمی توانند عیوب هندسی ساخته شده را پاک کنند.
برای محافظت از جدول زمانی پروژه خود، استراتژی های کاهش سختگیرانه را اجرا کنید. به محض ورود به کارخانه کشتی سازی، بررسی های اجباری پیش از نصب را توصیه کنید. قبل از خروج شفت، آزمایش های سختگیرانه پذیرش کارخانه (FAT) را انجام دهید. کشف یک خطای ماشینکاری در درای داک باعث تاخیرهای مالی فاجعه بار می شود. پیدا کردن آن در کف کارخانه امکان اصلاح فوری و مقرون به صرفه را فراهم می کند.
یک رویکرد فعال، تاسیسات ماشینکاری و خدمه نصب را متحد می کند. این اطمینان حاصل می کند که همه از همان خط پایه ابعادی تأیید شده کار می کنند. در نهایت، این هم افزایی یک سیستم پیشرانه نرم و بدون لرزش را تضمین می کند.
تراز شفت اساساً از ماشین تراش شروع می شود، نه در داخل بدنه. هیچ مقداری از تخصص کارخانه کشتی سازی بر هندسه های تولیدی ناقص ذاتا غلبه نمی کند. تلرانس های دقیق از تجهیزات سنگین شما در برابر سایش زودرس و خرابی فاجعه بار محافظت می کند. آنها حاشیه های لازم را برای کنترل نیروهای دینامیکی خشن در دریا فراهم می کنند. هنگامی که ابعاد را به دقت کنترل می کنید، عملکرد هیدرودینامیکی قابل اعتماد و طولانی مدت را تضمین می کنید.
تصمیم گیرندگان باید تامین کنندگانی را که قادر به اثبات کنترل ابعادی دقیق هستند، اولویت بندی کنند. تجهیزات اندازهشناسی، قابلیت ردیابی مواد و درک بار دینامیکی آنها را به دقت ارزیابی کنید. بررسی کامل از قایقهای پرهزینه ناخواسته در پایین خط جلوگیری میکند. ما شما را تشویق می کنیم که فوراً اسناد کنترل کیفیت تامین کننده فعلی خود را بررسی کنید. قبل از شروع بهسازی سیستم پیشرانه بعدی یا ساخت جدید، یک مشاوره فنی درخواست کنید.
A: Runout یک مسیر بار به شدت غیرعادی در طول چرخش شفت ایجاد می کند. این حرکت ناهموار لایه روغن هیدرودینامیک محافظ داخل بلبرینگ را می شکند. در نتیجه، روغن کاری مرزی با شکست مواجه می شود و منجر به تماس مستقیم فلز روی فلز می شود. این اصطکاک باعث گرم شدن سریع، سایش سریع و خرابی ناگهانی بلبرینگ می شود.
پاسخ: تلورانس های قابل قبول به شدت به قطر شفت، حداکثر دور در دقیقه و قوانین خاص جامعه طبقاتی بستگی دارد. دستورالعملهای استاندارد ABS یا DNV معمولاً حاشیههای بسیار کم را دیکته میکنند. آنها معمولاً نیاز به تمرکز فلنج و خروجی کل نشانگر دارند که در صدم میلی متر اندازه گیری می شود.
پاسخ: خیر. هم ترازی لیزری به سادگی تضمین می کند که قطعات به درستی نسبت به یکدیگر در داخل بدنه قرار می گیرند. نمی تواند عیوب هندسی ذاتی را که مستقیماً در فولاد ایجاد می شود اصلاح کند. یک فلنج غیر موازی بدون توجه به اینکه لیزر را تا چه حد عالی از طریق آن هدف گیری می کنید، کج می ماند.
A: ماشینکاری سفارشی OEM پایبندی به مشخصات دقیق مواد اصلی را تضمین می کند. این به شدت از فرآیندهای تنش زدایی لازم و تحمل ابعادی دقیق پیروی می کند. این رویکرد تخصصی محاسبات مهندسی اولیه کشتی را ارج می نهد و به طور چشمگیری ریسک عملیاتی کلی در دریا را کاهش می دهد.


