
Please Choose Your Language
Қарау саны: 0 Автор: Сайт редакторы Жариялау уақыты: 17.07.2026 Шығу орны: Сайт
Теңіз техникасында біліктерді өңдеудегі миллиметрлік деңгейдегі сәйкессіздіктер тез өседі. Кеме жолға шыққаннан кейін бұл кішкентай қателер күрделі гидродинамикалық және механикалық бұзылуларға әкеледі. Өндіріс орнындағы статикалық өңдеу дәлдігі судағы динамикалық туралау тұрақтылығын талап етеді. Мінсіз өңделген білік өте сенімді базаны жасайды. Керісінше, жетілмеген адам сәйкессіздікке кепілдік береді. Бұл кеме жасау зауытын орнату шеберлігіне қарамастан орын алады. Өңдеу серіктесінің нақты төзімділік мүмкіндіктерін бағалау тәуекелдерді басқарудың маңызды шешімі болып қала береді. Флот операторлары мен кеме жөндеу зауыттары қауіпсіз жұмысты қамтамасыз ету үшін нақты өндіріске басымдық беруі керек. Қатаң сапаны бақылау арқылы олар жағадан алыс жерде апатты апаттардың алдын алады. Өлшемдік дәлдік қозғалыс сенімділігін қалай тікелей басқаратынын білу үшін оқыңыз. Сіз сапасыз бөлшектердің операциялық тәуекелдерін басқаруды үйренесіз. Біз сондай-ақ динамикалық күштер неліктен мінсіз статикалық өңдеудің көрсеткіштерін талап ететінін зерттейміз.
Өңдеу кезіндегі шамалы өлшемдік ауытқулар (шығу, концентрлік) білік сызығының бойымен экспоненциалды түрде көбейіп, түпкілікті туралауға тікелей әсер етеді.
Дәл өңдеу маңызды құрамдас бөліктердің мерзімінен бұрын тозуын болдырмайды, мойынтіректердің апатты істен шығу қаупін және жоспарланбаған құрғап қалу қаупін күрт төмендетеді.
Жеткізушіні бағалау Теңшелетін OEM өңдеу мүмкіндіктері олардың сыныпқа сәйкестігін (мысалы, ABS, DNV) және тексеру әдістемелерін талдауды талап етеді.
Статикалық туралау дәлдігі тек негізгі көрсеткіш болып табылады; шынайы өңдеу дәлдігі теңізде болатын динамикалық, құбылмалы күштерді есепке алады.
Білік сызығының сәйкес келмеуі жай ғана техникалық қателік емес. Біз оны жоспардан тыс техникалық қызмет көрсетудің және кеменің ауыр тоқтап қалуының негізгі драйвері ретінде қарастырамыз. Жанармайдың тиімсіздігі қозғалтқыштың қозғалтқышындағы кез келген ымыраға тікелей байланысты. Нашар өндірілген пайдалану Marine Propulsion System бөліктері кеме құрғақ доктан шыққанға дейін сізді сәтсіздікке ұшыратады. Стандартты емес өңдеу геометриялық кемшіліктерді жүйеге терең енгізеді. Бұл көрінбейтін кемшіліктер кеменің қызмет ету мерзімінде өнімділікті айтарлықтай төмендетеді.
Нашар туралау білік сызығы бойынша массивті айналу жүктемелерін біркелкі таратады. Бұл біркелкі емес таралу артқы түтік тығыздағыштарының тозуын күрт тездетеді. Ол сондай-ақ қатты зақымдайды Журналдың сырғымалы подшипнигі . Жүктер шеткі нүктелерде локализацияланған кезде, гидродинамикалық май қабығы құлап кетеді. Содан кейін металдың металға жанасуы пайда болады. Мұндай үйкеліс локализацияланған ыстық нүктелерді тудырады, бұл компоненттердің тез бұзылуына әкеледі.
Микробұйымсыздықтар бүкіл корпуста қатты бүйірлік және бұралу тербелістерін тудырады. Уақыт өте келе бұл тынымсыз тербеліс металдың шаршауын тудырады. Шаршаған жарықтар болат конструкция арқылы үнсіз таралады. Сайып келгенде, бұл процесс біліктің ықтимал сынуына әкеледі. Апатты сәтсіздіктер осы тізбекті кемелер сияқты және үлкен құтқару шығындарын тудырады.
Осы маңызды бөліктер үшін сәтті сатып алу нәтижесін нақты анықтауыңыз керек. Сәттілік өмірлік циклдің болжамды техникалық қызмет көрсетуін және сыныптың қатаң сәйкестігін білдіреді. Ол сондай-ақ міндетті құрғақ қондырғылар арасындағы ұзартылған жұмыс аралықтарына кепілдік береді. Сенімді өңдеу сізге операциялық тыныштықты сатып алады.
Үздік тәжірибе: Ауыр қозғалтқыш бөлшектерін жеткізуді қабылдамас бұрын әрқашан құжатталған ағынды сынақтарды талап етіңіз.
Жалпы қате: зауыт деңгейіндегі өңдеу ауытқуларын түзету үшін тек орнату топтарына сену.
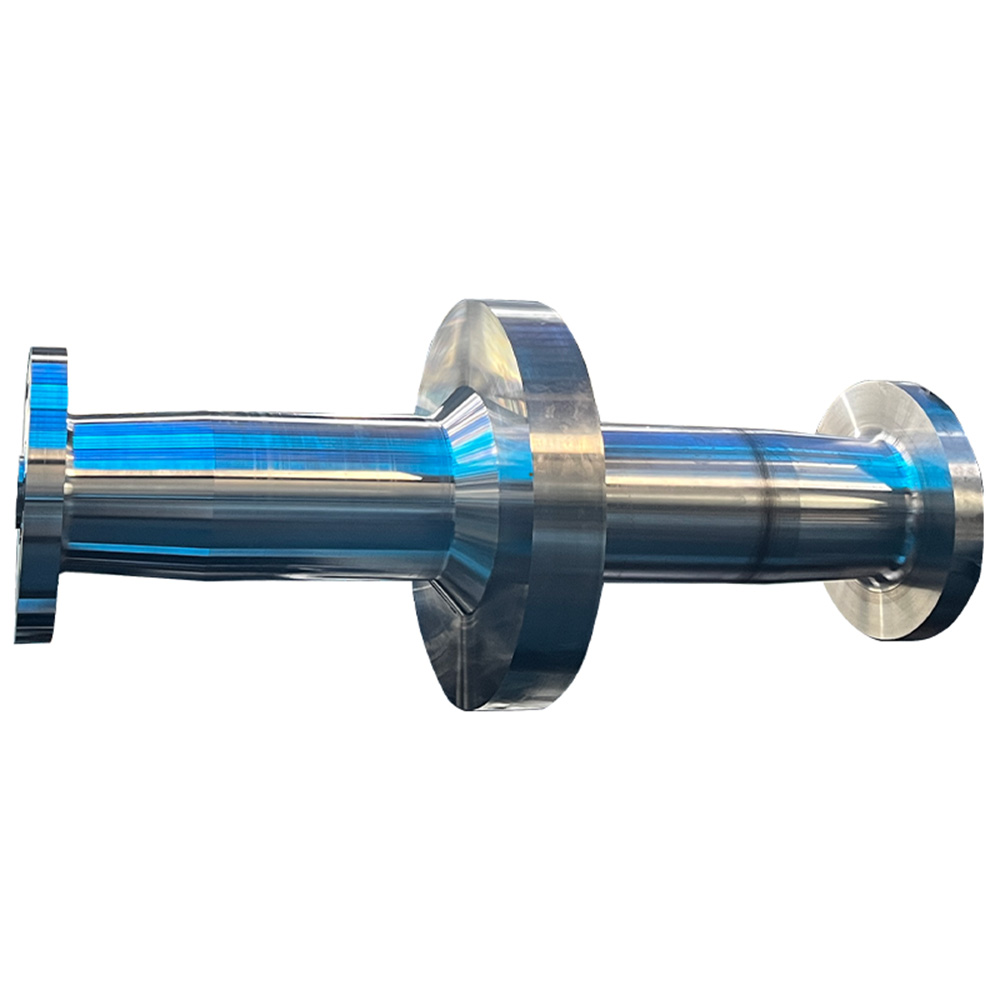
Арнайы өңдеу көрсеткіштері бүкіл қозғалыс сызығының түзулігіне тікелей әсер етеді. Техникалық сараптама дәл осы өлшемдік төзімділіктерді бұзуды талап етеді. Ағындылық, концентрлік және беттік өңдеу механикалық әрекетті басқарады. Тіпті шамалы ауытқулар бүкіл білік сызығы бойынша кернеудің таралуын өзгертеді. Айналудың тамаша симметриясын қамтамасыз ету үшін инженерлер бұл рұқсаттарды мұқият есептейді.
Ілініс фланецтеріндегі қателер төменгі ағынның үлкен проблемаларын тудырады. Қосылуды елестетіңіз Пропеллер білігіне дейін аралық білік . Нашар өңделген беттерді пайдаланатын Фланецтің параллельдігінің болмауы қатты бұрыштық сәйкессіздіктерді тудырады. Концентрліктің болмауы айқын офсеттік сәйкессіздіктерді тудырады. Орнатушылар бұл нақты геометриялық қателерді корпусты құрастыру кезінде түзету мүмкін емес деп санайды. Болат табиғи түрде туралаудан бас тартады.
Әуе винтінің конусын өңдеу дәл отыруды талап етеді. Дәл конустық бұрыштар винттің білікті біркелкі ұстауын қамтамасыз етеді. Беттік әрлеу осы гидродинамикалық тепе-теңдікке тікелей әсер етеді. Кедір-бұдыр беттер ауыр циклдік жүктеме кезінде тот басуға шақырады. Бұл коррозия, сайып келгенде, пропеллер хабының қосылымының құрылымдық тұтастығын бұзады.
Мультипликатор әсері кішігірім қателерді керемет қауіпті етеді. Миллиметрдің бір бөлігіндегі өңдеу қатесі апатты тудырады. Біз төменде осы әсердің каскадты кезеңдерін сипаттаймыз:
Алдыңғы фланец бетінде микроскопиялық бұрыш қатесі бар.
Бұрандалы муфта жалғанған білікке аздап орталықтан ауытқиды.
Бұл ауытқу қосылған құрамдас бөліктің он метрлік аралығына көбейтіледі.
Құйрық ұшы үлкен, рұқсат етілмейтін жүгіру доғасынан өтеді.
Алынған діріл көрші түтіктің мойынтіректерін ұсақтайды.
Кемелер табиғатынан икемді, қатты емес құрылымдар. Олар теңізде жұмыс істегенде үздіксіз иіліп, бұралып отырады. Корпустың ауытқулары әртүрлі жүк жүктемелері мен балласт жағдайларына байланысты өзгереді. Сонымен қатар, құбылмалы винттің гидродинамикалық күштері туралауды динамикалық түрде өзгертеді. Ауыр теңіздер артқы жағында үлкен өтпелі жүктер тудырады. Сондықтан блоктардағы статикалық туралау ешқашан шынайы жұмыс шарттарын көрсетпейді.
Жоғары дәлдіктегі негізгі өңдеу маңызды қауіпсіздік маржасын қамтамасыз етеді. Бұл маржа сөзсіз динамикалық күштерді қауіпсіз сіңіреді. Нашар статикалық туралау механикалық төзімділіктерді олардың абсолютті шегіне дейін итермелейді. Демек, динамикалық жүктемелер кернеулі жүйені апатты сәтсіздікке оңай итермелейді. Дәл өңдеу білік орнының май қабығын бұзбай иілу мүмкіндігін береді.
Дизайнға қатаң сәйкестік теңіздегі қауіпсіздік үшін өте қажет болып қала береді. Өңделген өнімдерді класс қоғамының қатаң нұсқауларымен сәйкестендіру керек. Қозғалтқыш білігін туралау бойынша ABS нұсқаулығының ескертпесі тамаша рамаларды қамтамасыз етеді. DNV және Lloyd's Register де дәл осындай қатаң стандарттарды ұсынады. Осы стандарттарға сай болу құрамдастардың күшті динамикалық ауысулардан аман қалуын қамтамасыз етеді.
| Жұмыс жағдайы | Күш түрінің | біліктің туралануына әсер етуі | Міндетті өңдеу шегі |
|---|---|---|---|
| Драйдок (статикалық) | Гравитация | Тіректер арасындағы табиғи шөгу | Бастапқыдан нөлдік ауытқу |
| Жүкті тиеу | Корпусты иілу | Мойынтіректердің биіктігінің өзгеруі | Мойынтіректердің жоғары рұқсат етілген төзімділігі |
| Ауыр теңіздер | Гидродинамикалық | Бүйірлік және тік итеру | Фланец параллелизмінің жетілдірілуі |
| Толық алға жылдамдық | Бұралу | Бұрау және қысу | Тамаша бастық конустық отырғыш |
Стандартты нарықтық ауыстыру заманауи мега-кемелердің талаптарын сирек қанағаттандырады. пайдаланушы OEM өңдеуі әлдеқайда жоғары сенімділікті ұсынады. Арнайы инженерлік деректермен қамтамасыз етілген Тапсырыс беруші өндіріс бастапқы жоспардың рұқсат етілген рұқсаттарын қатаң сақтайды. Стандартты сатылымнан кейінгі бөлшектер жиі еркін, жалпыланған төзімділік жолақтарын пайдаланады. Сіз өзіңіздің кеме сыныбыңызға арнайы әзірленген шешімдерді таңдауыңыз керек.
Жеткізушінің ішкі сапаны бақылау процестерін мұқият тексеру керек. Үйдегі лазерлік метрологияны және кеңейтілген координаттарды өлшеу машиналарын (CMM) іздеңіз. Жоғары деңгейлі қондырғылар ауыр жүкті мамандандырылған токарь станоктарында жан-жақты сынақтан өткізеді. Олар ешқашан массивті қозғалыс құрамдас бөліктері үшін қарапайым қолмен өлшеуге сенбейді. Жетілдірілген метрология сапаны бақылау теңдеуінен адам қатесін жояды.
Материалдың қадағалануы негізгі болаттың жеткілікті беріктігіне кепілдік береді. Толық материалдық сынақ есептерінің (MTRs) маңыздылығын атап өтіңіз. Сондай-ақ сізге IACS мүшелерімен тексерілетін өндірістік сәйкестік қажет. Тиісті металлургиялық құжаттамасыз мінсіз өңделген геометрия ештеңені білдірмейді. Төменгі болат стандартты операциялық жүктемелерде тез деформацияланады.
Сатып алушылар әлеуетті жеткізушілерден тарихи мысалдарды белсенді түрде сұрауы керек. Ұқсас жобаларды қамтитын төзімділік мүмкіндігі туралы толық есептерді талап етіңіз. Эмпирикалық дәлелдерсіз номиналды құны бойынша маркетингтік шағымдарды ешқашан қабылдамаңыз. Беделді өңдеу серіктесі өткен жеткізілімдердегі анонимді тексеру деректерін қуана ұсынады.
Үздік тәжірибе: келісім-шартқа қол қоймас бұрын жеткізушінің CMM калибрлеу журналдарын тексеріңіз.
Жалпы қате: өңделмеген өлшемді тексеру есептерін қарастырмай, соңғы бөліктерді қабылдау.
Нысан мен кеме жөндеу зауыты арасында қауіпті тапсыру алшақтығы бар. Ауыр біліктерді тасымалдау, егер дұрыс ұсталмаған болса, қатты иілу қаупін тудырады. Транзит кезінде білік бүгілсе, тіпті тамаша токарь өңдеу де нашарлайды. Орнату тобы көбінесе өндірушіні тасымалдаудан туындаған иілулер үшін қателеседі. Таза байланыс және қатаң көтеру хаттамалары бұл қымбат шатасудың алдын алады.
Дәстүрлі туралау әдістері қарапайым оптикалық құралдар мен теру индикаторларын пайдаланады. Заманауи кеме жасау зауыттары лазерлік туралаудың жоғары озық технологияларын қалайды. Дегенмен, сіз бұл құралдарға қатысты негізгі шындықты түсінуіңіз керек. Тіпті ең жетілдірілген лазерлік туралау физикалық қисық білікті түзете алмайды. Лазерлер құрамдастарды тамаша орналастырады, бірақ олар өндірілген геометриялық ақауларды жоя алмайды.
Жобаның уақыт кестесін қорғау үшін қатаң азайту стратегияларын іске асырыңыз. Кеме жөндеу зауытына келгеннен кейін орнату алдында міндетті түрде ағып кетуді тексеруді ұсыныңыз. Білік шығарар алдында қатаң зауыттық қабылдау сынақтарын (FAT) өткізіңіз. Құрғақ қондырғыда өңдеу қатесін табу апатты қаржылық кідірістерді тудырады. Оны зауыт қабатында табу дереу, үнемді түзетуге мүмкіндік береді.
Проактивті тәсіл өңдеу қондырғысы мен орнату бригадасын біріктіреді. Ол барлығының бірдей тексерілген өлшемдік базадан жұмыс істеуін қамтамасыз етеді. Сайып келгенде, бұл синергия қозғалыс жүйесінің тегіс, дірілсіз іске қосылуына кепілдік береді.
Біліктерді туралау корпустың ішінде емес, негізінен токарь станокында басталады. Кеме жасау кәсіпшілігінің ешбір тәжірибесі ақаулы өндіріс геометриясын жеңе алмайды. Дәлдік төзімділік ауыр жабдықты мерзімінен бұрын тозудан және апатты істен шығудан қорғайды. Олар теңіздегі зорлық-зомбылық динамикалық күштерін өңдеу үшін қажетті маржаны қамтамасыз етеді. Өлшемдерді мұқият басқарсаңыз, сенімді, ұзақ мерзімді гидродинамикалық өнімділікті қамтамасыз етесіз.
Шешім қабылдаушылар қатаң өлшемді бақылауды дәлелдей алатын жеткізушілерге басымдық беруі керек. Олардың метрологиялық жабдықтарын, материалдың қадағалануын және динамикалық жүктемені түсінуді мұқият бағалаңыз. Мұқият тексеру жоспардан тыс қымбат тұратын құрғаулардың алдын алады. Ағымдағы жеткізушіңіздің сапаны бақылау құжаттамасын дереу қарап шығуды ұсынамыз. Қозғалтқыш жүйесін келесі жаңартуды немесе жаңа құрылысты бастамас бұрын техникалық кеңес сұраңыз.
A: Біліктің айналуы кезінде ағып кету қатты эксцентрлік жүктеме жолын жасайды. Бұл біркелкі емес қозғалыс мойынтіректің ішіндегі қорғаныс гидродинамикалық май қабығын бұзады. Демек, шекаралық майлау сәтсіз аяқталады, бұл металдың металға тікелей жанасуына әкеледі. Бұл үйкеліс жылдам қызып кетуді, жылдам тозуды және мойынтіректердің кенеттен істен шығуын тудырады.
A: Рұқсат етілетін рұқсаттар біліктің диаметріне, максималды айналым жылдамдығына және класс қоғамының нақты ережелеріне байланысты. ABS немесе DNV стандартты нұсқаулары әдетте өте тығыз шеттерді белгілейді. Олар әдетте фланецтің концентрлілігін және миллиметрдің жүзден бір бөлігінде өлшенетін жалпы индикатордың ағуын талап етеді.
A: Жоқ. Лазерлік туралау құрамдас бөліктердің корпус ішінде бір-біріне қатысты дұрыс орналасуын қамтамасыз етеді. Ол тікелей болаттан жасалған геометриялық ақауларды түзете алмайды. Параллель емес фланец лазерді қаншалықты мінсіз бағыттағаныңызға қарамастан, қисық болып қалады.
A: Пайдаланушы OEM өңдеу материалдың нақты сипаттамаларын сақтауға кепілдік береді. Ол қажетті кернеуді жою процестерін және нақты өлшемдік төзімділіктерді қатаң сақтайды. Бұл мамандандырылған тәсіл кеменің бастапқы инженерлік есептерін құрметтейді, бұл теңіздегі жалпы операциялық тәуекелді күрт төмендетеді.


