
Please Choose Your Language
Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-07-17 Походження: Сайт
У морській техніці міліметрові розбіжності в обробці валу швидко зростають. Коли судно починає рух, ці крихітні помилки каскадом перетворюються на серйозні гідродинамічні та механічні збої. Статична точність обробки на виробничому підприємстві визначає стабільність динамічного вирівнювання у воді. Ідеально оброблений вал створює високонадійну базову лінію. І навпаки, недосконалий гарантує зміщення. Це відбувається незалежно від навичок встановлення на верфі. Оцінка точних допусків партнера з обробки залишається критично важливим рішенням щодо управління ризиками. Оператори флоту та верфі повинні надавати пріоритет точному виробництву, щоб забезпечити безпечну роботу. Завдяки суворому контролю якості вони запобігають катастрофічним збоям далеко від берега. Читайте далі, щоб дізнатися, як точність розмірів безпосередньо впливає на надійність двигуна. Ви навчитеся орієнтуватися в операційних ризиках неякісних деталей. Ми також досліджуємо, чому динамічні сили вимагають майже ідеальних тестів статичної обробки.
Незначні відхилення розмірів під час обробки (биття, концентричність) експоненціально збільшуються вздовж лінії валу, безпосередньо впливаючи на остаточне центрування.
Точна механічна обробка запобігає передчасному зносу критичних компонентів, значно знижуючи ризик катастрофічної поломки підшипників і незапланованого сухого доку.
Оцінка постачальника Індивідуальні можливості обробки OEM вимагають аналізу їх відповідності класовому суспільству (наприклад, ABS, DNV) і методології перевірки.
Статична точність вирівнювання є лише базовою лінією; справжня точність обробки враховує динамічні, коливальні сили, що виникають у морі.
Невідповідність лінії валу є не просто технічною помилкою. Ми вважаємо це основною причиною незапланованого технічного обслуговування та серйозних простоїв суден. Неефективність палива безпосередньо слідує за будь-яким компромісом у трансмісії силової установки. Використання погано виготовлених Marine Propulsion System Parts налаштує вас на невдачу задовго до того, як корабель залишить сухий док. Неякісна обробка вбудовує геометричні дефекти глибоко в систему. Ці невидимі недоліки серйозно погіршують продуктивність протягом терміну служби судна.
Погане центрування нерівномірно розподіляє великі обертальні навантаження по лінії валу. Цей нерівномірний розподіл різко прискорює знос ущільнювачів кормової труби. Це також сильно пошкоджує Корпусний підшипник ковзання . Коли навантаження локалізуються на крайових точках, гідродинамічна масляна плівка руйнується. Після цього відбувається контакт металу з металом. Таке тертя створює локальні гарячі точки, що призводить до швидкої деградації компонентів.
Мікроперекоси спричиняють сильні бічні та торсійні вібрації по всьому корпусу. З часом ці невпинні вібрації викликають втому металу. Втомні тріщини тихо поширюються по сталевій конструкції. Згодом цей процес призводить до потенційних переломів стовбура. Катастрофічні збої, такі як ці мілкові судна, призводять до величезних витрат на порятунок.
Ви повинні чітко визначити успішний результат закупівель для цих критичних частин. Успіх означає передбачуване обслуговування життєвого циклу та сувору відповідність класу. Це також гарантує подовжені робочі інтервали між обов’язковими сухими доками. Надійна обробка гарантує вам спокій у роботі.
Найкраща практика: Завжди вимагайте задокументованих випробувань на биття, перш ніж прийняти доставку важких частин силової установки.
Поширена помилка: покладатися лише на бригаду монтажників для виправлення відхилень обробки на заводському рівні.
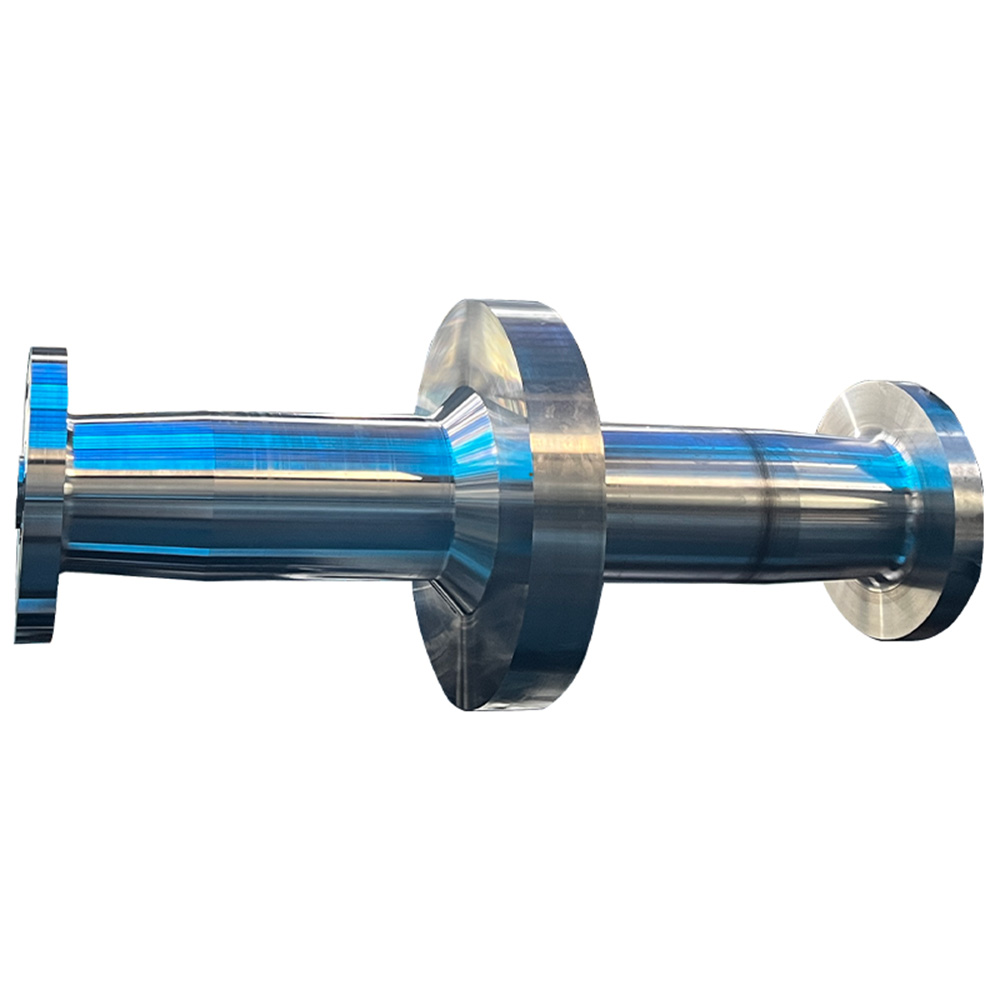
Конкретні показники обробки безпосередньо впливають на прямолінійність усієї силової лінії. Технічна експертиза вимагає розбивки цих точних допусків на розміри. Биття, концентричність і обробка поверхні визначають механічну поведінку. Навіть незначні відхилення змінюють розподіл напруги по всій лінії валу. Інженери ретельно розраховують ці допуски, щоб забезпечити ідеальну обертальну симетрію.
Помилки на з’єднувальних фланцях створюють масові проблеми на виході. Уявіть, що ви приєдналися до a Карданний вал до ан Проміжний вал з використанням погано оброблених поверхонь. Відсутність паралельності фланців призводить до серйозних кутових зсувів. Відсутність концентричності створює чіткі зміщення. Монтажники вважають, що ці специфічні геометричні помилки неможливо виправити під час складання корпусу. Сталь просто відмовляється вирівнюватись природним шляхом.
Механічна обробка конуса втулки гвинта визначає точне розташування. Точні кути звуження забезпечують рівномірне захоплення гвинта валу. Оздоблення поверхні безпосередньо впливає на цей гідродинамічний баланс. Шорсткі поверхні сприяють фреттинг-корозії під сильним циклічним навантаженням. Ця корозія зрештою порушує структурну цілісність з’єднання втулки гвинта.
Ефект мультиплікатора робить невеликі помилки неймовірно небезпечними. Помилка обробки в частки міліметра на одному кінці створює катастрофу. Нижче ми описуємо каскадні етапи цього ефекту:
Мікроскопічна кутова помилка існує на передній поверхні фланця.
Болтова муфта змушує з’єднаний вал трохи зміщуватись від центру.
Це відхилення збільшується протягом десятиметрового прольоту підключеного компонента.
Хвостовий кінець коливається через масивну, неприйнятну дугу биття.
Виникаюча вібрація розриває сусідні підшипники кормової труби.
Кораблі за своєю природою є гнучкими, нежорсткими конструкціями. Під час роботи в морі вони постійно згинаються та скручуються. Прогини корпусу змінюються в залежності від навантаження на вантаж і умов баласту. Крім того, флуктуаційні гідродинамічні сили гвинта динамічно змінюють центрування. Важке море створює величезні перехідні навантаження на корму. Таким чином, статичне вирівнювання на блоках ніколи не відображає справжні робочі умови.
Високоточна базова обробка забезпечує критичний запас безпеки. Цей запас безпечно поглинає неминучі динамічні сили. Погане статичне вирівнювання вже висуває механічні допуски до їх абсолютних меж. Отже, динамічні навантаження легко підштовхують напружену систему до катастрофічної поломки. Точна обробка дає валу простір для згинання, не порушуючи масляну плівку.
Сувора відповідність конструкції залишається абсолютно необхідною для безпеки на морі. Ви повинні відповідати обробленим виробам суворим вимогам класового суспільства. Інструкції ABS щодо вирівнювання приводного вала забезпечують чудові рамки. DNV і Lloyd's Register пропонують такі ж суворі стандарти. Відповідність цим стандартам гарантує, що компоненти витримають сильні динамічні зміни.
| Робочі умови | Тип сили | Вплив на центрування валу | Необхідний запас обробки |
|---|---|---|---|
| Сухий док (статичний) | Сила тяжіння | Природні провисання між опорами | Нульове відхилення від базової лінії |
| Завантаження вантажу | Згинання корпусу | Зміна висоти пеленга | Високий допуск на зазор підшипників |
| Важке море | Гідродинамічний | Бічна і вертикальна тяга | Досконалість паралельності фланців |
| Повна швидкість | Торсійний | Скручування і стиснення | Ідеальне сидіння боса |
Стандартні післяпродажні заміни рідко відповідають вимогам сучасних мегасуден. Індивідуальна обробка OEM, підкріплена спеціальними інженерними даними, забезпечує набагато вищу надійність. Виготовлення на замовлення суворо дотримується допусків оригінального креслення. У стандартних запасних частинах часто використовуються вільніші загальні діапазони допуску. Ви повинні вибрати рішення, розроблені спеціально для вашого конкретного класу судна.
Вам потрібно ретельно вивчити процеси внутрішнього контролю якості постачальника. Шукайте власну лазерну метрологію та передові координатно-вимірювальні машини (CMM). Управління вищого рівня проводять ретельні випробування на биття на спеціалізованих токарних верстатах для важких навантажень. Вони ніколи не покладаються на прості вимірювання ручним інструментом для масивних компонентів двигуна. Удосконалена метрологія усуває людські помилки в рівнянні контролю якості.
Відстеження матеріалу гарантує належну міцність основної сталі. Підкресліть важливість повних звітів про випробування матеріалів (MTR). Вам також потрібна перевірена відповідність виробництва членам IACS. Без належної металургійної документації ідеально оброблена геометрія нічого не означає. Нижча сталь швидко деформується при стандартних експлуатаційних навантаженнях.
Покупці повинні активно запитувати історичні приклади у потенційних постачальників. Вимагайте вичерпних звітів про допуск, що стосуються подібних проектів. Ніколи не приймайте маркетингові заяви за чисту монету без емпіричних доказів. Авторитетний партнер з механізації із задоволенням надає анонімні дані перевірки минулих поставок.
Найкраща практика: перевірте журнали калібрування ШМ постачальника перед підписанням контракту.
Поширена помилка: приймання остаточних деталей без перегляду необроблених звітів про перевірку розмірів.
Між об’єктом і верф’ю існує небезпечний розрив. Транспортування важких валів створює серйозні ризики згинання, якщо їх неналежно підтримувати. Навіть ідеальна токарна обробка погіршується, якщо вал деформується під час транспортування. Команда монтажників часто помилково звинувачує виробника у вигинах, спричинених транспортуванням. Чітка комунікація та жорсткі протоколи підйому запобігають цій дорогій плутанині.
Традиційні методи вирівнювання використовують прості оптичні інструменти та циферблатні індикатори. Сучасні верфі віддають перевагу передовим технологіям лазерного центрування. Однак ви повинні зрозуміти фундаментальну істину щодо цих інструментів. Навіть найсучасніше лазерне центрування не може виправити фізично деформований вал. Лазери ідеально позиціонують компоненти, але вони не можуть стерти виготовлені геометричні дефекти.
Впроваджуйте суворі стратегії пом’якшення, щоб захистити графік виконання проекту. Рекомендувати обов'язкові перевірки биття перед установкою після прибуття на верф. Проведіть суворі заводські приймальні випробування (FAT) перед відправкою валу. Виявлення помилки обробки в сухому доку спричиняє катастрофічні фінансові затримки. Знайти його на заводі дозволяє негайно, економічно ефективне виправлення.
Проактивний підхід об’єднує обробний цех і монтажну бригаду. Це гарантує, що всі працюють з однаковою перевіреною базовою лінією розмірів. Зрештою, ця синергія гарантує плавний запуск силової установки без вібрацій.
Вирівнювання валів починається на токарному верстаті, а не всередині корпусу. Жоден досвід судноверфі не подолає власне дефектну геометрію виробництва. Точні допуски захищають ваше важке обладнання від передчасного зносу та катастрофічної поломки. Вони забезпечують необхідні запаси для боротьби з сильними динамічними силами на морі. Якщо ви ретельно контролюєте розміри, ви гарантуєте надійну, тривалу гідродинамічну продуктивність.
Особи, які приймають рішення, повинні віддавати пріоритет постачальникам, здатним довести строгий контроль розмірів. Ретельно оцініть їхнє метрологічне обладнання, простежуваність матеріалів і розуміння динамічного навантаження. Ретельна перевірка запобігає дорогому незапланованому сухому докуванню. Ми радимо вам негайно переглянути документацію щодо контролю якості вашого поточного постачальника. Зверніться по запит на технічну консультацію перед початком наступної модернізації або нової конструкції силової установки.
A: Биття створює сильно ексцентричне навантаження під час обертання вала. Цей нерівномірний рух порушує захисну гідродинамічну масляну плівку всередині підшипника. Як наслідок, граничне змащування не працює, що призводить до прямого контакту метал з металом. Це тертя викликає швидкий перегрів, прискорений знос і раптову поломку підшипника.
A: Прийнятні допуски значною мірою залежать від діаметра вала, максимальних обертів за хвилину та конкретних правил класового суспільства. Стандартні рекомендації від ABS або DNV зазвичай диктують надзвичайно низьку маржу. Зазвичай вони вимагають концентричності фланців і загального індикаторного биття, виміряного в сотих частках міліметра.
Відповідь: Ні. Лазерне вирівнювання просто забезпечує правильне розміщення компонентів відносно один одного всередині корпусу. Він не може виправити внутрішні геометричні дефекти, виготовлені безпосередньо в сталі. Непаралельний фланець залишається викривленим, незалежно від того, наскільки ідеально ви наводите через нього лазер.
A: Індивідуальна механічна обробка OEM гарантує дотримання точних специфікацій оригінальних матеріалів. Він суворо дотримується необхідних процесів зняття напруги та точних допусків на розміри. Цей спеціалізований підхід враховує оригінальні інженерні розрахунки судна, що значно знижує загальний операційний ризик у морі.


