
Please Choose Your Language
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-07 Origine: Sito
Un giunto per albero marino può sembrare riparabile mentre si stanno già sviluppando danni da fatica in corrispondenza della sede della chiavetta, del raccordo, della transizione della flangia, del bordo del foro del bullone o della superficie corrosa. Carichi torsionali ripetuti, piccoli errori di allineamento, vaiolatura, sfregamento e sollecitazioni geometriche locali possono combinarsi fino a quando una piccola crepa diventa un rischio di propulsione. Una diagnosi efficace richiede quindi qualcosa di più della semplice localizzazione della frattura visibile. È necessario verificare come si adatta la flangia, come funziona l'albero, come i bulloni condividono il carico e se le indicazioni di crepe si estendono sotto la superficie prima di decidere tra riparazione e sostituzione.
I giunti marini trasmettono la coppia attraverso la geometria che inevitabilmente contiene cambiamenti nella sezione: transizioni albero-flangia, raccordi, sedi per chiavetta, fori per bulloni, piloti e altre caratteristiche di accoppiamento. Queste posizioni non causano necessariamente guasti di per sé, ma possono aumentare lo stress locale. In caso di ripetute inversioni di coppia, cicli di manovra, vibrazioni, flessioni o carichi fluttuanti dell'elica, una piccola discontinuità superficiale in uno di questi punti può diventare un punto di inizio della fatica.
La fatica non deve essere confusa con un singolo evento di sovraccarico. Una frattura da sovraccarico generalmente deriva da un carico che supera la capacità immediata del componente. La fatica dell'accoppiamento dell'albero si sviluppa progressivamente man mano che la sollecitazione ripetuta provoca la formazione di una cricca nel corso di molti cicli, potenzialmente mentre la coppia operativa nominale rimane al di sotto del livello associato allo snervamento lordo.
La corrosione rende questo processo più pericoloso perché una fossa si comporta come una piccola tacca. Il fretting può avere un effetto simile su interfacce scarsamente posizionate o in movimento microscopico. Una volta iniziata la fessura, ogni ciclo di carico può estenderla ulteriormente nella sezione. Questo è il motivo per cui le crepe sulla flangia di accoppiamento dovrebbero innescare un'ispezione oltre la punta visibile della fessura piuttosto che una semplice rettifica superficiale.
Altrettanto importante è la geometria dell'albero collegato. Su un albero intermedio forgiato: , la flangia, i perni, il corpo dell'albero e le regioni di accoppiamento devono funzionare come un unico sistema geometrico. La precisione dimensionale, la coassialità, le condizioni della superficie e l'eccentricità influiscono direttamente sul comportamento della linea d'albero collegata dopo l'assemblaggio.
Un'utile indagine sui guasti pone quindi due domande contemporaneamente: dove ha avuto inizio la fessura da fatica e cosa ha ripetutamente caricato quella posizione? Trovare solo la crepa identifica il danno. Trovare il meccanismo dello stress è ciò che impedisce il ripetersi.
Il disallineamento e l'eccentricità sono correlati ma non devono essere trattati come condizioni intercambiabili. L'allineamento descrive la relazione tra gli assi dell'albero e il relativo sistema di supporto. Il runout descrive la deviazione misurata di una superficie rotante dal suo asse o piano geometrico previsto. Una linea d'albero può quindi richiedere il controllo sia dell'allineamento che dell'effettiva geometria della faccia del giunto, del bordo, dei perni e delle sezioni adiacenti dell'albero.
Se la faccia di una flangia presenta un'eccentricità assiale eccessiva, le facce di accoppiamento potrebbero non caricarsi in modo uniforme. Se la flangia o l'albero girano in modo eccentrico, le forze rotanti possono introdurre flessioni ripetute o reazioni irregolari dei cuscinetti. Un errore di allineamento dell'albero può aggiungere ulteriore carico ciclico. Per questo motivo, l'allineamento degli alberi dovrebbe essere valutato come parte del sistema completo di alberi di propulsione piuttosto che come misurazione di un accoppiamento isolato.
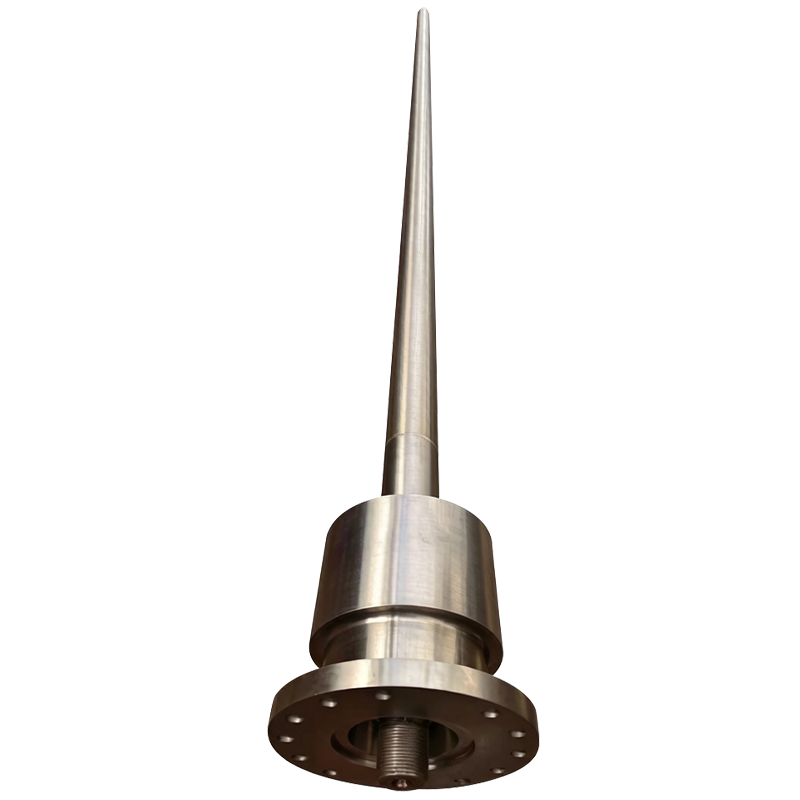
Lo stesso principio vale per a albero dell'elica marina . Il corpo dell'albero, il collegamento del giunto, l'estremità di montaggio dell'elica, i cuscinetti e le guarnizioni devono rimanere geometricamente collegati correttamente. I carichi continui a coppia elevata e alternati rendono il controllo dimensionale sulle interfacce di accoppiamento particolarmente rilevante per una trasmissione stabile.
Le flange imbullonate aggiungono un altro strato. Non si deve presumere che la coppia sia distribuita perfettamente tra tutti i bulloni semplicemente perché ogni dispositivo di fissaggio è installato. Elementi di fissaggio allentati, serraggio incoerente, sfregamento attorno ai fori, superfici montate danneggiate, fori allungati, contaminazione tra le facce di accoppiamento o mancata corrispondenza dimensionale possono alterare la condivisione del carico. Un foro o una regione della flangia altamente caricati potrebbero quindi subire uno stress ciclico maggiore di quanto suggerito dal calcolo nominale del progetto.
Per la risoluzione dei problemi, è necessario valutare insieme l'eccentricità della superficie della flangia, l'eccentricità radiale, la condizione del foro del bullone, il contatto della faccia di accoppiamento, l'allineamento dell'albero, la condizione del cuscinetto e la condizione del dispositivo di fissaggio. La correzione di un solo indicatore, ad esempio la regolazione dell'allineamento senza indagare sulla geometria distorta della flangia, può lasciare in sede l'effettivo fattore di fatica.
Anche le condizioni operative sono importanti. La deflessione dello scafo, l'usura dei cuscinetti, i cambiamenti di temperatura, le condizioni di carico, il precedente impatto con l'incaglio o l'elica e il movimento delle fondazioni possono modificare il comportamento della linea d'asse dopo un'installazione originariamente accettabile. I registri delle ispezioni sono quindi più utili quando le misurazioni vengono confrontate in condizioni note del vaso piuttosto che trattate come numeri isolati.
Un'utile ispezione di accoppiamento marino passa da semplici osservazioni a misurazioni dimensionali e quindi ad opportuni controlli non distruttivi. L'obiettivo non è semplicemente quello di dichiarare un giunto fessurato o non fessurato, ma di stabilire la posizione della fessura, l'estensione, il probabile meccanismo di carico e le condizioni della linea d'albero circostante.
| Area di ispezione | Metodo pratico | Cosa può rivelare | Follow-up in caso di anomalia |
|---|---|---|---|
| Flangia, raccordo, sede per chiavetta e superfici esposte | Pulizia ed esame visivo dettagliato | Vaiolature, detriti da sfregamento, corrosione, rigature, fuoriuscita di ruggine, segni di impatto o crepe visibili | Contrassegnare le posizioni interessate ed espandere l'ispezione con NDT appropriati |
| Fronte e bordo della flangia | Comparatore o metodo di misurazione di precisione approvato | Oscillazione della faccia, eccentricità, distorsione, problemi di posizionamento o geometria di lavorazione discutibile | Separare l'errore della flangia dall'allineamento dell'albero e dall'eccentricità dell'albero |
| Fori per bulloni e dispositivi di fissaggio | Esame dimensionale e revisione delle condizioni degli elementi di fissaggio | Allungamento del foro, sfregamento, accoppiamenti danneggiati, percorsi di carico allentati o schemi di contatto anomali | Verificare le dimensioni del progetto e i requisiti di fissaggio approvati prima del riutilizzo |
| Linea d'albero e cuscinetti | Misurazioni dell'allineamento più ispezione di cuscinetti e supporti | Errori angolari o di offset, modifiche del supporto, reazioni anomale dei cuscinetti o movimento del sistema connesso | Correggere il supporto sottostante o la condizione di allineamento prima del lavoro di accoppiamento finale |
| Esame delle crepe superficiali | MT su idoneo materiale ferromagnetico o PT ove opportuno | Indicazioni di rottura della superficie e di crepe in prossimità della superficie | Registrare la posizione e l'orientamento; determinare se è necessario un esame più approfondito |
| Esame interno | UT dove la geometria e il materiale lo consentono | Discontinuità del sottosuolo e possibile profondità o estensione delle regioni sospette | Mappare le indicazioni e valutarle rispetto ai criteri di accettazione ingegneristici applicabili |
La preparazione della superficie è fondamentale. Forte corrosione, vernice, olio o molatura grossolana possono interferire con la qualità dell'ispezione. Gli NDT dovrebbero essere selezionati anche in base al materiale e al tipo di difetto: il test con particelle magnetiche è utile per componenti ferromagnetici idonei, il test con penetranti rileva difetti di rottura superficiale, mentre l'esame a ultrasuoni può fornire informazioni sulle discontinuità interne quando la geometria del componente lo consente.
L'orientamento della fessura merita attenzione perché può indicare la direzione di carico dominante. Una fessura che segue la transizione di una flangia, emerge da una sede di chiavetta o si estende da un foro per bullone dovrebbe essere considerata insieme alla geometria della sollecitazione locale. Molteplici piccole indicazioni distribuite attorno ad una regione altamente sollecitata possono indicare un problema diverso da un segno di manipolazione isolato.
Anche i risultati dimensionali dovrebbero essere sottoposti a controlli incrociati. Una lettura di runout bassa non dimostra che gli accoppiamenti dei fori dei bulloni siano accettabili e che i fori dei bulloni accettabili non dimostrano che l'albero sia allineato. Allo stesso modo, l'individuazione di una crepa attraverso NDT non identifica se il meccanismo scatenante è stato la corrosione, il ciclo torsionale, la flessione, un adattamento inadeguato o una combinazione. Un'efficace ispezione dell'accoppiamento marino combina questi risultati prima di trarre una conclusione sulla causa principale.
La decisione tra riparazione e sostituzione dovrebbe iniziare con la localizzazione della cricca e il suo significato strutturale piuttosto che con la sola lunghezza della fessura. I danni in un'area superficiale non critica e a bassa sollecitazione possono avere conseguenze tecniche diverse da una fessura in corrispondenza di un raccordo della flangia, di una sede per chiavetta, di un legamento del foro di un bullone o di una transizione albero-flangia. La rimozione di materiale da una posizione ad alto stress semplicemente per eliminare un'indicazione può creare un nuovo problema di geometria o ridurre la sezione disponibile.
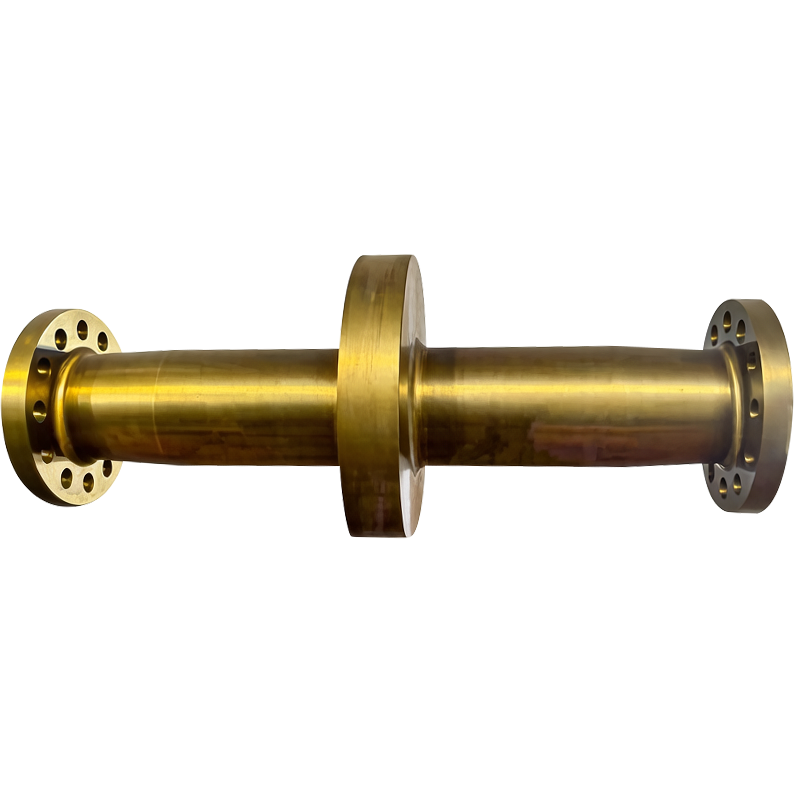
La sostituzione merita una maggiore considerazione quando le crepe entrano in una sezione primaria di trasmissione della coppia, vengono rilevate più origini di fatica, la geometria della flangia è permanentemente distorta, il danno al foro del bullone compromette l'adattamento previsto o la riparazione richiederebbe una sostanziale rimozione di materiale. La saldatura di un albero critico o di una regione di accoppiamento non dovrebbe mai essere trattata come una soluzione automatica sul campo; la qualità del materiale, il trattamento termico precedente, lo stress residuo, la resistenza alla fatica, le procedure di riparazione approvate e i requisiti di classificazione applicabili incidono tutti sul fatto che tale riparazione sia tecnicamente accettabile.
Quando si sceglie la sostituzione, ordinare solo in base al diametro dell'albero e alla lunghezza complessiva non è sufficiente. Un nuovo L'albero di propulsione forgiato o altro segmento dell'albero deve essere adattato al percorso di carico effettivo e ai requisiti di disegno. La produzione di alberi forgiati può comportare la selezione controllata dei materiali, il trattamento termico, la lavorazione meccanica di precisione e l'ispezione della geometria critica dell'accoppiamento.
Prima che un albero o un giunto sostitutivo venga rilasciato per la produzione, verificare il diametro esterno della flangia, lo spessore, la geometria del pilota o del raccordo, la circonferenza dei bulloni, le dimensioni dei fori e i requisiti di adattamento, i diametri dell'albero, i raggi di transizione, i dettagli della sede della chiavetta, le interfacce di accoppiamento, il materiale specificato, i requisiti di trattamento termico, l'eccentricità frontale, l'eccentricità radiale, la coassialità, le tolleranze di finitura superficiale, i metodi NDT richiesti, i criteri di accettazione, i requisiti di documentazione e il rapporto con cuscinetti, tenute, sezioni dell'albero e componenti del giunto adiacenti.
La riparazione ha esito positivo solo se il meccanismo di caricamento originale viene rimosso. L'installazione di una nuova flangia su una linea d'albero con usura dei cuscinetti irrisolta, errore di allineamento, geometria di accoppiamento distorta o caricamento errato dei bulloni può riprodurre lo stesso meccanismo di guasto su un nuovo componente.
La prevenzione inizia dalle specifiche. Le transizioni dei giunti devono seguire la geometria approvata, le superfici lavorate devono evitare sollecitazioni evitabili, le dimensioni di accoppiamento devono supportare l'adattamento previsto e i requisiti di ispezione devono essere stabiliti prima della produzione anziché aggiunti dopo la comparsa del danno. Finitura superficiale, geometria del raccordo, qualità dei fori, protezione dalla corrosione, eccentricità e coassialità dovrebbero essere considerati insieme perché l'affidabilità alla fatica dipende dalla combinazione e non da una tolleranza isolata.
L'installazione è altrettanto importante. Le superfici di accoppiamento devono essere pulite e prive di bave o detriti intrappolati. L'eccentricità deve essere controllata prima dell'assemblaggio finale, quando richiesto, e i bulloni devono essere installati utilizzando la procedura di serraggio o precarico approvata per il giunto particolare. L'allineamento dell'albero deve essere verificato nelle condizioni della nave specificate dal progettista, dal cantiere, dal fornitore dell'attrezzatura o dai requisiti di classificazione. Se si sono verificati lavori sui cuscinetti, lavori sulle fondamenta, rimozione di alberi, danni da collisione o riparazioni importanti in bacino di carenaggio, le ipotesi di allineamento precedenti non dovrebbero essere riutilizzate automaticamente.
Il monitoraggio operativo aiuta a identificare i cambiamenti prima che le crepe sulla flangia di accoppiamento diventino evidenti. L'aumento delle vibrazioni, le variazioni ripetute della temperatura dei cuscinetti, il comportamento insolito delle guarnizioni, i prodotti che sfregano vicino a un giunto, il rumore anomalo, i problemi ricorrenti degli elementi di fissaggio o i cambiamenti successivi all'impatto della propulsione sono motivi per espandere l'ispezione oltre il sintomo stesso. Un accoppiamento può verificarsi in un punto in cui il danno diventa visibile anche se la condizione iniziale ha avuto origine altrove nella linea d'asse.
Il connesso le parti di propulsione marina includono alberi intermedi, alberi di elica, alberi di spinta, cuscinetti, guarnizioni e componenti relativi ai giunti. La loro relazione meccanica implica che l'ispezione del giunto non dovrebbe fermarsi al confine della flangia.
Infine, conserva la cronologia utile della manutenzione. Le letture dell'eccentricità, i dati di allineamento, le mappe delle indicazioni NDT, le condizioni dei cuscinetti, le osservazioni dei bulloni, i sintomi operativi e le riparazioni precedenti creano una linea di base per un confronto successivo. Una tendenza che mostra un cambiamento graduale è spesso più informativa di una misurazione effettuata dopo che un guasto si è già sviluppato.
Il modo migliore per prevenire guasti al giunto dell'albero marino è trattare il giunto come parte di una linea d'asse caricata piuttosto che come una flangia isolata. Le cricche da fatica diventano più comprensibili quando si valutano insieme la concentrazione delle sollecitazioni, la corrosione, l'adattamento, l'eccentricità, la condivisione del carico dei bulloni e l'allineamento. L'ispezione dovrebbe combinare controlli dimensionali, NDT adeguati e analisi delle cause principali prima dell'approvazione della riparazione o della sostituzione. Shanghai TOTEM Machinery Co., Ltd. è un produttore di componenti per alberi forgiati e lavorati in cui la geometria di accoppiamento, la coassialità, le condizioni della superficie e il controllo di ispezione sono importanti per un'integrazione affidabile del sistema di propulsione.
R: Le cause più comuni includono sollecitazioni torsionali o di flessione cicliche, concentrazione di sollecitazioni, cavità di corrosione, sfregamento, adattamento inadeguato della flangia, disallineamento dell'albero, eccentricità eccessiva, problemi di fissaggio e combinazioni di queste condizioni.
R: Dipende dalla posizione della fessura, dalla profondità, dal materiale, dalla geometria della flangia, dalla sezione rimanente, dal metodo di riparazione e dai requisiti di approvazione. Le crepe nelle regioni di trasmissione della coppia altamente sollecitate spesso richiedono una valutazione più conservativa.
R: I test con particelle magnetiche possono rilevare difetti superficiali e vicini alla superficie in materiali ferromagnetici idonei, i test con liquidi penetranti rilevano difetti superficiali e i test a ultrasuoni possono valutare discontinuità interne laddove la geometria lo consente.
R: Un'eccessiva eccentricità frontale o radiale può creare carichi irregolari, vibrazioni, forze di flessione e uno scarso contatto con le flange, aumentando lo stress ciclico in corrispondenza di transizioni, elementi di fissaggio, cuscinetti e altri punti sensibili alla fatica.
R: Confermare il materiale, il trattamento termico, le dimensioni della flangia, la geometria del cerchio dei bulloni, gli accoppiamenti dei fori, le sedi per chiavetta, i raggi di transizione, le interfacce dell'albero, le tolleranze di eccentricità e coassialità, la finitura superficiale, i requisiti NDT e la documentazione di approvazione applicabile.


