
Please Choose Your Language
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-08-07 Kaynak: Alan
Bir kama yuvasında, dolguda, flanş geçişinde, cıvata deliği kenarında veya aşınmış yüzeyde yorulma hasarı halihazırda gelişirken, deniz mili kaplini kullanışlı görünebilir. Tekrarlanan burulma yükleri, küçük hizalama hataları, oyuklanma, aşınma ve yerel geometrik gerilim yükselticiler, küçük bir çatlak itme riski haline gelinceye kadar birleşebilir. Bu nedenle etkili teşhis, görünür kırığın yerini tespit etmekten daha fazlasını gerektirir. Onarım ve değiştirme arasında karar vermeden önce flanşın nasıl oturduğunun, şaftın nasıl çalıştığının, cıvataların yükü nasıl paylaştığının ve çatlak belirtilerinin yüzeyin altına uzanıp uzanmadığının kontrol edilmesi gerekir.
Deniz kaplinleri, torku kaçınılmaz olarak kesit değişiklikleri içeren geometri aracılığıyla iletir: şafttan flanşa geçişler, dolgular, kama yuvaları, cıvata delikleri, pilotlar ve diğer birleşme özellikleri. Bu konumlar mutlaka kendi başlarına arızaya neden olmaz, ancak yerel stresi artırabilirler. Tekrarlanan tork değişimleri, manevra döngüleri, titreşim, bükülme veya dalgalanan pervane yükleri altında, bu konumlardan birindeki küçük bir yüzey süreksizliği, yorulma başlangıç noktası haline gelebilir.
Yorgunluk tek bir aşırı yük olayıyla karıştırılmamalıdır. Aşırı yük kırılması genellikle bir yükün bileşenin anlık kapasitesini aşmasından kaynaklanır. Şaft kaplini yorgunluğu, tekrarlanan gerilim birçok döngüde çatlak oluşturdukça giderek gelişir ve potansiyel olarak nominal çalışma torku, brüt akma ile ilişkili seviyenin altında kalır.
Korozyon bu süreci daha tehlikeli hale getirir çünkü çukur küçük bir çentik gibi davranır. Sürtünme, zayıf şekilde oturan veya mikroskobik olarak hareket eden arayüzlerde benzer bir etkiye sahip olabilir. Bir çatlak başladığında, her yük döngüsü onu kesitin daha da içine doğru genişletebilir. Bu nedenle kaplin flanşı çatlaklarının, basit yüzey taşlaması yerine görünür çatlak ucunun ötesindeki incelemeyi tetiklemesi gerekir.
Bağlı şaftın geometrisi de aynı derecede önemlidir. bir dövme ara mil; , flanş, muylular, mil gövdesi ve birleşme bölgeleri tek bir geometrik sistem olarak işlev görmelidir. Boyutsal doğruluk, eş eksenlilik, yüzey durumu ve salgı, bağlı şaft hattının montaj sonrasında nasıl davranacağını doğrudan etkiler.
Bu nedenle yararlı bir hasar araştırması aynı anda iki soruyu sorar: Yorgunluk çatlağı nerede başladı ve bu konumu sürekli olarak ne yükledi? Yalnızca çatlağı bulmak hasarı tanımlar. Tekrarlamayı önleyen şey stres mekanizmasını bulmaktır.
Yanlış hizalama ve salgı birbiriyle ilişkilidir ancak birbirinin yerine geçebilir koşullar olarak ele alınmamalıdır. Hizalama, şaft merkez çizgileri ile bunların destek sistemi arasındaki ilişkiyi açıklar. Salgı, dönen bir yüzeyin amaçlanan geometrik ekseninden veya düzleminden ölçülen sapmasını tanımlar. Bu nedenle bir şaft hattı, kaplin yüzeyinin, jantın, muyluların ve bitişik şaft bölümlerinin hem hizasının hem de gerçek geometrisinin kontrol edilmesini gerektirebilir.
Bir flanş yüzünde aşırı eksenel salgı varsa, birleşme yüzleri eşit şekilde yüklenmeyebilir. Flanş veya şaft eksantrik olarak çalışıyorsa, dönen kuvvetler tekrarlanan bükülmelere veya eşit olmayan yatak reaksiyonlarına neden olabilir. Şaft hizalama hatası daha fazla döngüsel yüklemeye neden olabilir. Bu nedenle şaft hizalaması, izole edilmiş bir kaplin ölçümü yerine komple tahrik şaft sisteminin bir parçası olarak değerlendirilmelidir.
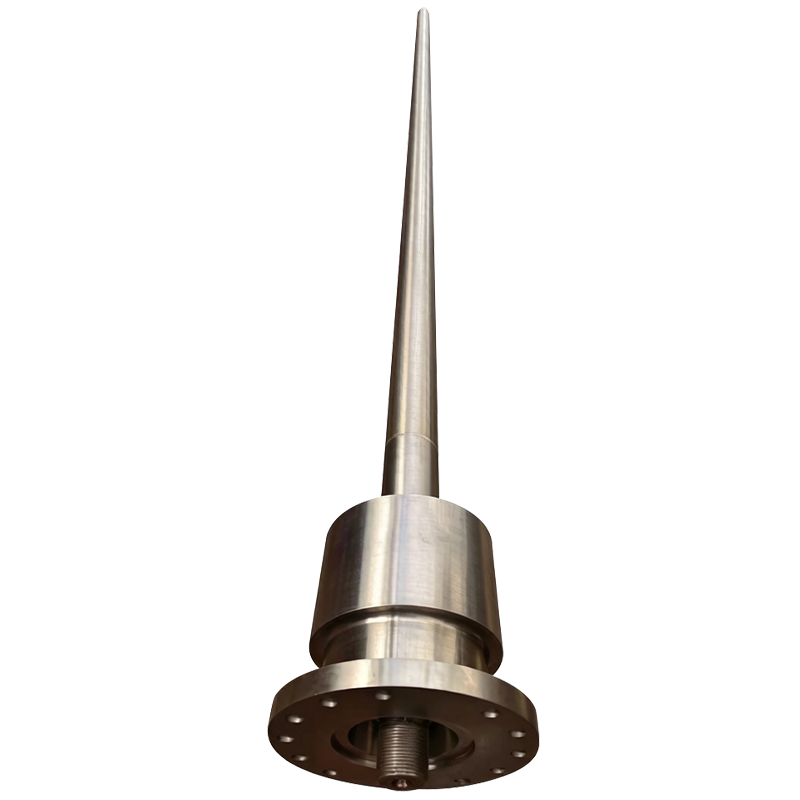
Aynı prensip bir deniz pervanesi mili . Şaft gövdesi, kaplin bağlantısı, pervane montaj ucu, yatakları ve contaları geometrik olarak doğru şekilde ilişkili kalmalıdır. Sürekli yüksek tork ve değişken yükler, kaplin arayüzlerinde boyut kontrolünü özellikle kararlı iletimle ilgili hale getirir.
Cıvatalı flanşlar başka bir katman ekler. Her bağlantı elemanı takılı olduğu için torkun tüm cıvatalar arasında mükemmel şekilde dağıldığı varsayılmamalıdır. Gevşek bağlantı elemanları, tutarsız sıkma, deliklerin etrafında aşınma, hasarlı montaj yüzeyleri, uzun delikler, birleşme yüzleri arasındaki kirlenme veya boyutsal uyumsuzluk yük paylaşımını değiştirebilir. Yüksek yüklü bir delik veya flanş bölgesi, nominal tasarım hesaplamasının önerdiğinden daha fazla döngüsel gerilime maruz kalabilir.
Sorun giderme için flanş yüzü salgısı, radyal salgı, cıvata deliği durumu, eşleşme yüzeyi teması, mil hizalaması, yatak durumu ve bağlantı elemanı durumu birlikte değerlendirilmelidir. Yalnızca tek bir göstergenin düzeltilmesi (örneğin, bozuk flanş geometrisini incelemeden hizalamanın ayarlanması) gerçek yorulma etkenini yerinde bırakabilir.
Çalışma durumu da önemlidir. Gövde sapması, yatak aşınması, sıcaklık değişiklikleri, yükleme durumu, önceki karaya oturma veya pervane darbesi ve temel hareketi, orijinal olarak kabul edilebilir bir kurulumdan sonra şaft hattı davranışını değiştirebilir. Bu nedenle denetim kayıtları, ölçümlerin izole sayılar olarak ele alınmasından ziyade bilinen kap koşulları altında karşılaştırılması durumunda daha kullanışlıdır.
Yararlı bir deniz kaplini denetimi, basit gözlemlerden boyutsal ölçümlere ve ardından uygun NDT'ye geçer. Amaç yalnızca kaplinin çatlak veya çatlaksız olduğunu beyan etmek değil, aynı zamanda çatlak konumunu, kapsamını, olası yükleme mekanizmasını ve çevredeki şaft hattının durumunu belirlemektir.
| Muayene Alanı | Pratik Yöntem | Neleri Ortaya Çıkarabilir? | Anormal Olduğunda Takibi |
|---|---|---|---|
| Flanş, dolgu, kama yuvası ve açıkta kalan yüzeyler | Temizlik ve detaylı görsel muayene | Çukurlaşma, aşındırma döküntüleri, korozyon, çizikler, pas akması, darbe izleri veya gözle görülür çatlaklar | Etkilenen yerleri işaretleyin ve uygun NDT ile denetimi genişletin |
| Flanş yüzü ve jant | Kadranlı gösterge veya onaylı hassas ölçüm yöntemi | Yüz sallanması, eksantriklik, distorsiyon, oturma sorunları veya şüpheli işleme geometrisi | Flanş hatasını mil hizalamasından ve mil salgısından ayırın |
| Cıvata delikleri ve bağlantı elemanları | Boyutsal inceleme ve bağlantı elemanı durumunun incelenmesi | Delik uzaması, aşındırma, hasarlı geçmeler, gevşek yük yolları veya anormal temas desenleri | Yeniden kullanmadan önce tasarım boyutlarını ve onaylı sabitleme gerekliliklerini doğrulayın |
| Şaft hattı ve rulmanlar | Hizalama ölçümleri artı yatak ve destek denetimi | Açısal veya ofset hataları, destek değişiklikleri, anormal yatak reaksiyonları veya bağlı sistem hareketi | Nihai bağlantı çalışmasından önce alttaki destek veya hizalama durumunu düzeltin |
| Yüzey çatlak muayenesi | Uygun ferromanyetik malzeme üzerinde MT veya uygun olduğunda PT | Yüzey kırılması ve yüzeye yakın çatlak göstergeleri | Konumu ve yönelimi kaydedin; Daha derin incelemenin gerekli olup olmadığını belirlemek |
| Dahili muayene | Geometri ve malzemenin izin verdiği yerde UT | Yeraltı süreksizlikleri ve şüpheli bölgelerin olası derinliği veya kapsamı | Göstergeleri haritalandırın ve geçerli mühendislik kabul kriterlerine göre değerlendirin |
Yüzey hazırlığı kritiktir. Ağır korozyon, boya, yağ veya kaba taşlama, muayene kalitesini etkileyebilir. Malzeme ve kusur tipi için de NDT seçilmelidir: manyetik parçacık testi uygun ferromanyetik bileşenler için faydalıdır, penetrant testi yüzey kırılma kusurlarını tespit eder, ultrasonik muayene ise bileşen geometrisi izin verdiğinde iç süreksizlikler hakkında bilgi sağlayabilir.
Çatlak yönü dikkati hak eder çünkü baskın yükleme yönünü gösterebilir. Flanş geçişini takip eden, kama yuvasından çıkan veya cıvata deliğinden uzanan çatlak, yerel gerilim geometrisiyle birlikte dikkate alınmalıdır. Oldukça stresli bir bölgenin etrafına dağılmış çok sayıda küçük belirti, tek bir elleçleme işaretinden farklı bir soruna işaret edebilir.
Boyutsal sonuçlar da çapraz kontrol edilmelidir. Düşük salgı değeri, cıvata deliği geçmelerinin kabul edilebilir olduğunu kanıtlamaz ve kabul edilebilir cıvata delikleri, milin hizalandığını kanıtlamaz. Benzer şekilde, NDT'de bir çatlak bulmak, başlatıcı mekanizmanın korozyon, burulma döngüsü, bükülme, zayıf uyum veya bunların birleşimi olup olmadığını belirlemez. Etkili deniz kaplini denetimi, temel neden sonucuna varılmadan önce bu bulguları birleştirir.
Onarım mı yoksa değiştirme mi kararı, yalnızca çatlak uzunluğundan ziyade, çatlağın konumu ve yapısal önemi ile başlamalıdır. Düşük gerilimli, kritik olmayan bir yüzey alanındaki hasar, flanş dolgusu, kama yuvası, cıvata deliği bağındaki veya milden flanşa geçişteki çatlaktan farklı bir mühendislik sonucuna sahip olabilir. Bir belirtiyi ortadan kaldırmak için malzemenin yüksek gerilimli bir yerden kaldırılması, yeni bir geometri sorunu yaratabilir veya mevcut kesiti azaltabilir.
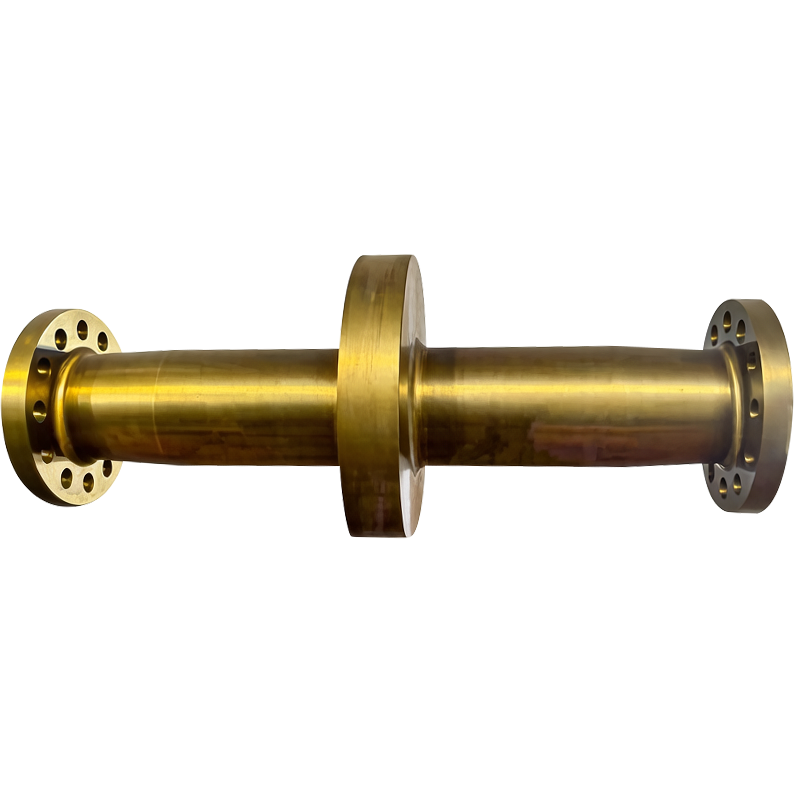
Çatlaklar birincil tork ileten bölüme girdiğinde, birden fazla yorulma kaynağı tespit edildiğinde, flanş geometrisi kalıcı olarak bozulduğunda, cıvata deliği hasarı amaçlanan uyumu tehlikeye attığında veya onarım, malzemenin önemli ölçüde çıkarılmasını gerektirecekse, değiştirme daha fazla düşünülmeyi hak eder. Kritik bir şaftın veya bağlantı bölgesinin kaynaklanması asla otomatik bir saha çözümü olarak değerlendirilmemelidir; malzeme kalitesi, önceki ısıl işlem, artık gerilim, yorulma mukavemeti, onaylanmış onarım prosedürleri ve geçerli sınıflandırma gereksinimlerinin tümü, böyle bir onarımın teknik olarak kabul edilebilir olup olmadığını etkiler.
Değiştirmenin seçildiği durumlarda, yalnızca şaft çapına ve toplam uzunluğa göre sipariş vermek yetersizdir. Yeni bir dövme tahrik şaftı veya diğer şaft bölümü, gerçek yük yoluna ve çizim gereksinimlerine uygun olmalıdır. Dövme şaft üretimi, kontrollü malzeme seçimini, ısıl işlemi, hassas işlemeyi ve kritik birleşme geometrisinin denetimini içerebilir.
Yedek şaft veya kaplin üretim için piyasaya sürülmeden önce, flanş dış çapını, kalınlığını, pilot veya spigot geometrisini, cıvata dairesini, delik boyutlarını ve uyum gerekliliklerini, şaft çaplarını, geçiş yarıçaplarını, kama yuvası ayrıntılarını, eşleşme arayüzlerini, belirtilen malzemeyi, ısıl işlem gerekliliklerini, yüzey salgısını, radyal salgıyı, eş eksenliliği, yüzey bitirme toleranslarını, gerekli NDT yöntemlerini, kabul kriterlerini, dokümantasyon gerekliliklerini ve bitişik yataklar, contalar, şaft bölümleri ve kaplin bileşenleri ile ilişkiyi doğrulayın.
Onarım yalnızca orijinal yükleme mekanizması çıkarıldığında başarılı olur. Çözümlenmemiş rulman aşınması, hizalama hatası, bozuk birleşme geometrisi veya yanlış cıvata yüklemesi bulunan bir şaft hattına yeni bir flanş takılması, yeni bir bileşende aynı arıza mekanizmasını yeniden üretebilir.
Önleme spesifikasyonla başlar. Kaplin geçişleri onaylanmış geometriye uygun olmalı, işlenmiş yüzeyler kaçınılabilir gerilim yükselticilerden kaçınmalı, birleşme boyutları amaçlanan uyumu desteklemeli ve muayene gereklilikleri hasar ortaya çıktıktan sonra eklenmek yerine imalattan önce belirtilmelidir. Yüzey kalitesi, dolgu geometrisi, cıvata deliği kalitesi, korozyon koruması, salgı ve eş eksenlilik birlikte değerlendirilmelidir çünkü yorulma güvenilirliği tek bir toleransa değil kombinasyona bağlıdır.
Kurulum da aynı derecede önemlidir. Birleşen yüzler temiz olmalı ve çapak veya sıkışmış kalıntılardan arındırılmış olmalıdır. Gerektiğinde son montajdan önce salgı kontrol edilmeli ve cıvatalar, belirli bağlantı için onaylanmış sıkma veya ön yükleme prosedürü kullanılarak takılmalıdır. Şaft hizalaması tasarımcı, tersane, ekipman tedarikçisi veya sınıflandırma gereklilikleri tarafından belirtilen gemi koşulları altında doğrulanmalıdır. Rulman işi, temel işi, şaft sökümü, çarpışma hasarı veya büyük kuru havuz onarımları meydana gelmişse önceki hizalama varsayımları otomatik olarak yeniden kullanılmamalıdır.
Operasyonel izleme, kaplin flanşı çatlakları belirginleşmeden önce değişikliklerin belirlenmesine yardımcı olur. Artan titreşim, tekrarlanan rulman sıcaklığı değişiklikleri, olağandışı sızdırmazlık davranışı, kaplinin yakınındaki sürtünme ürünleri, anormal gürültü, yinelenen bağlantı elemanı sorunları veya tahrik darbesini takip eden değişiklikler, incelemeyi semptomun kendisinin ötesine genişletmenin nedenleridir. Bağlantı, başlangıç koşulunun şaft hattında başka bir yerden kaynaklanmış olmasına rağmen hasarın görünür hale geldiği yer olabilir.
Bağlı deniz tahrik parçaları arasında ara miller, pervane milleri, itme milleri, yataklar, contalar ve kaplinle ilgili bileşenler bulunur. Mekanik ilişkileri, kaplin denetiminin flanş sınırında durmaması gerektiği anlamına gelir.
Son olarak, faydalı bakım geçmişini koruyun. Salgı okumaları, hizalama verileri, NDT gösterge haritaları, yatak durumu, cıvata gözlemleri, çalışma belirtileri ve önceki onarımlar daha sonraki karşılaştırmalar için bir temel oluşturur. Kademeli değişimi gösteren bir trend, genellikle bir arıza oluştuktan sonra alınan bir ölçümden daha bilgilendiricidir.
Deniz mili kaplini arızası, kaplinin izole bir flanş yerine yüklü bir şaft hattının parçası olarak ele alınmasıyla en iyi şekilde önlenir. Gerilme konsantrasyonu, korozyon, geçme, salgı, cıvata yük paylaşımı ve hizalama birlikte değerlendirildiğinde yorulma çatlakları daha anlaşılır hale gelir. Muayene, onarım veya değiştirme onaylanmadan önce boyut kontrollerini, uygun NDT'yi ve temel neden analizini birleştirmelidir. Shanghai TOTEM Machinery Co., Ltd., güvenilir tahrik sistemi entegrasyonu için birleştirme geometrisi, eşeksenlilik, yüzey durumu ve denetim kontrolünün önemli olduğu dövme ve işlenmiş şaft bileşenleri üreticisidir.
C: Yaygın nedenler arasında döngüsel burulma veya bükülme gerilimi, gerilim konsantrasyonu, korozyon çukurları, sürtünme, zayıf flanş uyumu, şaft yanlış hizalaması, aşırı salgı, bağlantı elemanı sorunları ve bu koşulların kombinasyonları yer alır.
C: Çatlak konumuna, derinliğe, malzemeye, flanş geometrisine, kalan bölüme, onarım yöntemine ve onay gerekliliklerine bağlıdır. Yüksek gerilimli tork ileten bölgelerdeki çatlaklar genellikle daha ihtiyatlı bir değerlendirme gerektirir.
C: Manyetik parçacık testi, uygun ferromanyetik malzemelerdeki yüzey ve yüzeye yakın kusurları tespit edebilir, penetrant testi, yüzey kırılma kusurlarını bulur ve ultrasonik test, geometrinin izin verdiği ölçüde iç süreksizlikleri değerlendirebilir.
C: Aşırı yüzey veya radyal salgı, eşit olmayan yükleme, titreşim, bükme kuvvetleri ve zayıf flanş teması oluşturarak geçişler, bağlantı elemanları, rulmanlar ve yorulmaya duyarlı diğer konumlardaki döngüsel gerilimi artırabilir.
A: Malzemeyi, ısıl işlemi, flanş boyutlarını, cıvata-daire geometrisini, delik bağlantılarını, kama yuvalarını, geçiş yarıçaplarını, şaft arayüzlerini, salgı ve eşeksenlilik toleranslarını, yüzey kaplamasını, NDT gerekliliklerini ve geçerli onay belgelerini onaylayın.


