
Please Choose Your Language
Қараулар: 0 Автор: Сайт редакторы Жариялау уақыты: 08.07.2026 Шығу орны: Сайт
Теңіз білігінің муфтасы жұмыс істеуге жарамды болып көрінуі мүмкін, бұл ретте шаршау зақымдануы кілттік ойықта, филеде, фланецтің өтуінде, болт саңылауының шетінде немесе тот басқанда. Қайталанатын бұралу жүктемелері, кішігірім теңестіру қателері, шұңқырлар, тітіркенулер және жергілікті геометриялық кернеу көтергіштер кішкене жарықшақ қозғалу қаупіне айналғанша біріктірілуі мүмкін. Сондықтан тиімді диагностика көзге көрінетін сынықтың орнын анықтаудан көп нәрсені қажет етеді. Жөндеу мен ауыстыру арасында шешім қабылдамас бұрын фланецтің қалай сәйкес келетінін, білік қалай жұмыс істейтінін, болттардың жүктемені қалай бөлісетінін және жарықтар белгілерінің беткі қабаттың астында болатынын тексеруді қажет етеді.
Теңіз муфталары крутящий моментті геометрия арқылы береді, ол сөзсіз секциядағы өзгерістерді қамтиды: біліктен фланецке ауысулар, филелер, кілттер, болт саңылаулары, ұшқыштар және басқа біріктіру мүмкіндіктері. Бұл орындар міндетті түрде өздігінен сәтсіздікке әкелмейді, бірақ олар жергілікті күйзелісті тудыруы мүмкін. Қайталанатын крутящий бұрылулар, маневр циклдері, діріл, иілу немесе құбылмалы винт жүктемелері кезінде осы орындардың біріндегі кішкене беттік үзіліс шаршауды бастау нүктесіне айналуы мүмкін.
Шаршауды бір ғана шамадан тыс жүктеме оқиғасымен шатастырмау керек. Шамадан тыс жүктеме сынуы әдетте құрамдас бөліктің тікелей сыйымдылығынан асатын бір жүктемеден туындайды. Білік муфтасының шаршауы бірте-бірте дамиды, өйткені қайталанатын кернеу көптеген циклдар бойына жарықшақтардың өсуіне байланысты, мүмкін номиналды жұмыс моменті жалпы өнімділікке байланысты деңгейден төмен болып қалады.
Коррозия бұл процесті қауіптірек етеді, өйткені шұңқыр кішкентай ойық сияқты әрекет етеді. Бұзылу нашар орналасқан немесе микроскопиялық қозғалатын интерфейстерге ұқсас әсер етуі мүмкін. Жарық басталғаннан кейін әрбір жүктеме циклі оны бөлімге ұзарта алады. Сондықтан муфта фланецтерінің жарықтары қарапайым бетті тегістеуден гөрі көрінетін жарықшақтың ұшынан тыс тексеруді бастауы керек.
Қосылған біліктің геометриясы бірдей маңызды. А соғылған аралық білік , фланец, журналдар, білік корпусы және түйісетін аймақтар бір геометриялық жүйе ретінде қызмет етуі керек. Өлшемдік дәлдік, коаксиалдылық, беттің күйі және ағу қосылатын білік сызығының құрастырудан кейін қалай әрекет ететініне тікелей әсер етеді.
Пайдалы сәтсіздікті зерттеу бір уақытта екі сұрақты қояды: шаршау сынуы қай жерде басталды және бұл орынды не қайта-қайта жүктеді? Тек жарықшақты табу зақымдануды анықтайды. Стресс механизмін табу қайталанудың алдын алады.
Сәйкессіздік пен ағу өзара байланысты, бірақ оларды алмастыратын жағдайлар ретінде қарастыруға болмайды. Туралау біліктің орталық сызықтары мен олардың тірек жүйесі арасындағы қатынасты сипаттайды. Жүгіру айналмалы беттің жоспарланған геометриялық осінен немесе жазықтықтан өлшенген ауытқуын сипаттайды. Сондықтан білік сызығы муфтаның бетін, жиегін, журналдарын және көршілес білік бөліктерінің туралануын және нақты геометриясын тексеруді қажет етуі мүмкін.
Егер фланец бетінде шамадан тыс осьтік ағу болса, түйісетін беттер біркелкі жүктелмеуі мүмкін. Егер фланец немесе білік эксцентрлі түрде жүрсе, айналу күштері қайталанатын иілу немесе біркелкі емес мойынтірек реакцияларын тудыруы мүмкін. Біліктерді туралау қатесі қосымша циклдік жүктемені қосуы мүмкін. Осы себепті біліктерді теңестіруді оқшауланған ілінісу өлшемі ретінде емес, толық қозғалтқыш білік жүйесінің бөлігі ретінде бағалау керек.
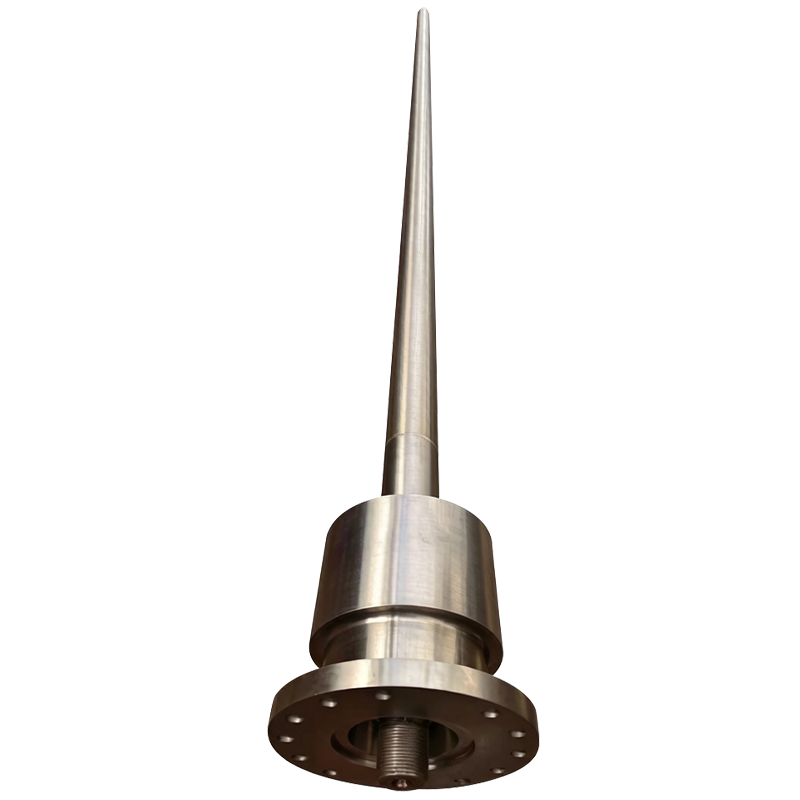
Дәл осындай принцип а теңіз винтінің білігі . Оның білігінің корпусы, муфта қосылымы, винтті бекіту ұшы, мойынтіректері және тығыздағыштары геометриялық түрде дұрыс байланыста болуы керек. Үздіксіз жоғары крутящий және ауыспалы жүктемелер, әсіресе тұрақты беріліс үшін маңызды байланыстырушы интерфейстердегі өлшемді бақылауды жасайды.
Болтталған фланецтер тағы бір қабатты қосады. Әрбір бекіткіш орнатылғандықтан, айналдыру моменті барлық болттар арасында тамаша бөлінеді деп ойламау керек. Бос бекіткіштер, дәйекті емес қатайту, саңылаулардың айналасындағы қажалулар, зақымдалған бекітілген беттер, ұзартылған тесіктер, жұптасатын беттер арасындағы ластану немесе өлшемдердің сәйкес келмеуі жүктемені бөлісуді өзгертуі мүмкін. Бір жоғары жүктелген саңылау немесе фланец аймағы номиналды жобалық есептеуден гөрі үлкен циклдік кернеуге ұшырауы мүмкін.
Ақаулықтарды жою үшін фланецтің ағуын, радиалды ағуын, болт саңылауының күйін, түйісетін беттің жанасуын, біліктің туралануын, мойынтірек күйін және бекіткіш күйін бірге бағалау керек. Тек бір индикаторды түзету (мысалы, бұрмаланған фланец геометриясын зерттемей туралауды реттеу) нақты шаршау драйверін орнында қалдыруы мүмкін.
Жұмыс жағдайы да маңызды. Корпустың ауытқуы, мойынтіректердің тозуы, температураның өзгеруі, тиеу күйі, алдыңғы жерге қосу немесе бұранданың соғуы және іргетастың қозғалысы бастапқы қолайлы орнатудан кейін білік сызығының әрекетін өзгертуі мүмкін. Сондықтан тексеру жазбалары өлшемдерді оқшауланған сандар ретінде қарастырмай, белгілі ыдыс жағдайында салыстырған кезде пайдалырақ болады.
Пайдалы теңіз муфталарын тексеру қарапайым бақылаулардан өлшемдік өлшемдерге, содан кейін қолайлы NDT-ге ауысады. Мақсат тек муфтаны жарылған немесе жарылған деп жариялау ғана емес, сонымен қатар жарықшақтардың орнын, көлемін, ықтимал жүктеу механизмін және айналадағы білік сызығының жағдайын анықтау болып табылады.
| Тексеру аймағы | Тәжірибелік әдіс | нені көрсете алады | Қалыпты емес кездегі бақылау |
|---|---|---|---|
| Фланец, филе, кілттік ойық және ашық беттер | Тазалау және егжей-тегжейлі визуалды тексеру | Шұңқырлар, қоқыстар, коррозия, сызаттар, тот басуы, соққы іздері немесе көрінетін жарықтар | Зардап шеккен орындарды белгілеңіз және тиісті NDT көмегімен тексеруді кеңейтіңіз |
| Фланецтің беті және жиегі | Теру индикаторы немесе бекітілген дәлдік өлшеу әдісі | Бет тербелуі, эксцентристік, бұрмалану, отыру проблемалары немесе күмәнді өңдеу геометриясы | Фланец қателігін біліктерді туралаудан және біліктің ағуынан ажыратыңыз |
| Болт саңылаулары мен бекіткіштер | Өлшемді тексеру және бекіткіш жағдайын тексеру | Саңылаулардың ұзаруы, тітіркену, зақымдалған қондырмалар, бос жүктеме жолдары немесе қалыпты емес контакті үлгілері | Қайта пайдалану алдында дизайн өлшемдерін және бекітілген бекіту талаптарын тексеріңіз |
| Білік сызығы және мойынтіректері | Туралау өлшемдері, сонымен қатар мойынтіректерді және тіректерді тексеру | Бұрыштық немесе офсеттік қателер, тірек өзгерістері, қалыптан тыс мойынтірек реакциялары немесе қосылған жүйе қозғалысы | Түпкілікті біріктіру жұмысына дейін негізгі тірек немесе туралау жағдайын түзетіңіз |
| Беткі жарықтарды тексеру | Сәйкес ферромагниттік материалдағы MT немесе қажет болған жағдайда PT | Беттік сыну және бетке жақын жарықтар белгілері | Позиция мен бағдарды жазу; тереңірек тексеру қажет пе екенін анықтау |
| Ішкі тексеру | Геометрия мен материал рұқсат ететін UT | Жер қойнауындағы үзілістер және күдікті аймақтардың ықтимал тереңдігі немесе көлемі | Қолданыстағы инженерлік қабылдау критерийлеріне сәйкес карталарды көрсетіңіз және бағалаңыз |
Бетті дайындау өте маңызды. Ауыр коррозия, бояу, май немесе өрескел тегістеу тексеру сапасына кедергі келтіруі мүмкін. NDT материал мен ақау түрі үшін де таңдалуы керек: магниттік бөлшектерді сынау қолайлы ферромагниттік компоненттер үшін пайдалы, ену сынағы бетті бұзу ақауларын анықтайды, ал ультрадыбыстық зерттеу құрамдас геометрия рұқсат еткенде ішкі үзілістер туралы ақпаратты бере алады.
Жарықтардың бағыты назар аударуды қажет етеді, себебі ол басым жүктеме бағытын көрсетуі мүмкін. Фланецтің ауысуынан кейінгі, кілттік ойықтан шығатын немесе болт тесігінен шығатын жарықшақты жергілікті кернеу геометриясымен бірге қарастыру керек. Қатты күйзеліске ұшыраған аймаққа бөлінген бірнеше шағын белгілер бір оқшауланған өңдеу белгісінен басқа мәселені көрсетуі мүмкін.
Өлшемдік нәтижелер де өзара тексерілуі керек. Төмен ағып кету көрсеткіші болт саңылауларының сәйкестігін дәлелдемейді, ал қолайлы болт саңылаулары біліктің тураланғанын дәлелдемейді. Сол сияқты, NDT арқылы жарықшақты табу бастау механизмінің коррозия, бұралу циклі, иілу, нашар орналасу немесе комбинация екенін анықтамайды. Тиімді теңіз ілінісу инспекциясы түпкі себеп туралы қорытынды жасамас бұрын осы нәтижелерді біріктіреді.
Жөндеу және ауыстыру туралы шешім тек жарықшақ ұзындығынан емес, жарықшақтың орналасуынан және құрылымдық маңыздылығынан басталуы керек. Төмен кернеулі, критикалық емес бет аймағындағы зақымдану фланецтің саңылауындағы, шпонкадағы, болт-тесік байламындағы жарықшақтан немесе біліктен фланецке ауысудан басқа инженерлік салдарға әкелуі мүмкін. Көрсеткішті жою үшін материалды кернеуі жоғары жерден алып тастау жаңа геометрия мәселесін тудыруы немесе қолжетімді бөлімді азайтуы мүмкін.
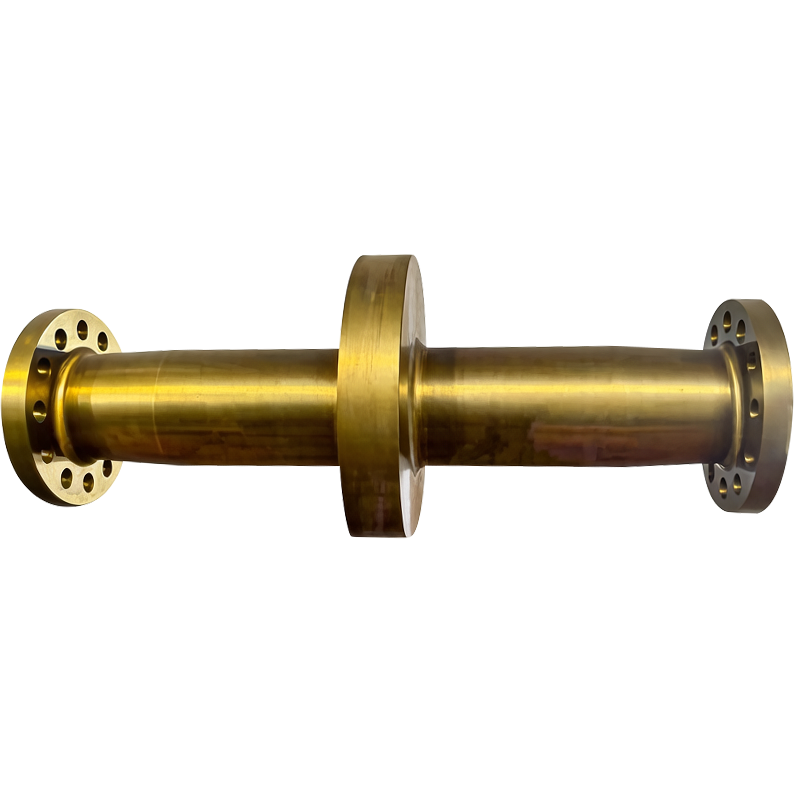
Бастапқы крутящий өткізгіш бөлікке жарықтар енгенде, шаршаудың бірнеше бастаулары анықталғанда, фланец геометриясы тұрақты түрде бұрмаланғанда, болт саңылауларының зақымдалуы жоспарланған сәйкестікке нұқсан келтіргенде немесе жөндеу материалды айтарлықтай алып тастауды қажет ететін болса, ауыстыру мұқият қарастырылуы керек. Критикалық білікті немесе ілінісу аймағын дәнекерлеу ешқашан автоматты далалық шешім ретінде қарастырылмауы керек; материалдың сапасы, алдын ала термиялық өңдеу, қалдық кернеу, қажу беріктігі, бекітілген жөндеу процедуралары және қолданылатын жіктеу талаптары мұндай жөндеудің техникалық тұрғыдан қолайлы екендігіне әсер етеді.
Ауыстыру таңдалған жағдайда тек білік диаметрі мен жалпы ұзындығы бойынша тапсырыс беру жеткіліксіз. Жаңа соғылған қозғалтқыш білігі немесе басқа білік сегменті нақты жүктеме жолына және сызба талаптарына сәйкес келуі керек. Соғылған білік өндірісі басқарылатын материалды таңдауды, термиялық өңдеуді, дәл өңдеуді және сыни түйісетін геометрияны тексеруді қамтуы мүмкін.
Ауыстырылатын білік немесе муфтаны өндіруге жібермес бұрын, фланецтің сыртқы диаметрін, қалыңдығын, ұшқыш немесе түтік геометриясын, болт шеңберін, саңылау өлшемдерін және орнату талаптарын, білік диаметрлерін, өтпелі радиустарды, шпонканың бөлшектерін, түйісетін интерфейстерді, көрсетілген материалды, термиялық өңдеу талаптарын, беттің ағуын, радиалды ағынды, коаксиалдылықты, талап етілетін бетті қабылдау әдістерін, нәжістерді растаңыз. құжаттамаға қойылатын талаптар және іргелес мойынтіректермен, тығыздағыштармен, білік бөліктерімен және муфталардың құрамдас бөліктерімен байланыс.
Түпнұсқа жүктеу механизмі жойылған жағдайда ғана жөндеу сәтті болады. Шешілмеген мойынтіректердің тозуы, туралау қатесі, бұрмаланған түйіспелі геометриясы немесе бұрандалардың дұрыс салынбауы бар білік сызығына жаңа фланецті орнату жаңа құрамдастағы бірдей ақаулық механизмін қайта шығаруы мүмкін.
Алдын алу спецификациядан басталады. Іліністердің ауысуы бекітілген геометрияға сәйкес болуы керек, өңделген беттер болдырмауға болатын кернеу көтергіштерінен аулақ болуы керек, түйісетін өлшемдер жоспарланған сәйкестікті қолдауы керек және тексеру талаптары зақымдану пайда болғаннан кейін емес, өндіріс алдында айтылуы керек. Беттің әрлеуі, филе геометриясы, бұранда саңылауларының сапасы, коррозиядан қорғау, ағу және коаксиалдылық бірге қарастырылуы керек, өйткені шаршау сенімділігі бір оқшауланған төзімділікке емес, комбинацияға байланысты.
Орнату да бірдей маңызды. Жұптасатын беттер таза және саңылаусыз немесе кептеліп қалған қоқыстардан таза болуы керек. Қажет болса, соңғы құрастыру алдында ағып кетуді тексеру керек және болттарды белгілі бір қосылыс үшін бекітілген бекіту немесе алдын ала жүктеу процедурасы арқылы орнату керек. Біліктің туралануы конструктор, аула, жабдықты жеткізуші немесе классификация талаптары белгілеген ыдыс шарттарына сәйкес тексерілуі керек. Егер мойынтірек жұмысы, іргетас жұмысы, біліктің алынуы, соқтығысудың зақымдалуы немесе құрғақ қондыру қондырғысының күрделі жөндеуі орын алса, туралаудың алдыңғы болжамдары автоматты түрде қайта пайдаланылмауы керек.
Операциялық бақылау муфта фланецтерінің жарықтары анық болғанға дейін өзгерістерді анықтауға көмектеседі. Дірілдің жоғарылауы, мойынтірек температурасының қайталануы, тығыздағыштың әдеттен тыс әрекеті, муфта жанындағы өнімдердің тітіркенуі, қалыптан тыс шу, қайталанатын бекіткіш ақаулары немесе қозғаушы әсерден кейінгі өзгерістер тексеруді симптомның өзінен тыс кеңейтуге себеп болып табылады. Бастапқы жағдай білік сызығының басқа жерінде пайда болса да, зақым көрінетін жерде муфта болуы мүмкін.
Қосылған теңіз қозғалтқышының бөліктеріне аралық біліктерді, бұрандалардың біліктерін, тарту біліктерін, мойынтіректерді, тығыздағыштарды және муфтаға қатысты құрамдастарды қамтиды. Олардың механикалық байланысы муфтаны тексеру фланец шекарасында тоқтамауы керек дегенді білдіреді.
Соңында, пайдалы қызмет көрсету тарихын сақтаңыз. Ағу көрсеткіштері, туралау деректері, NDT индикация карталары, мойынтіректердің күйі, болттарды бақылау, жұмыс белгілері және алдыңғы жөндеулер кейінірек салыстыру үшін базалық сызық жасайды. Біртіндеп өзгеретін тренд, сәтсіздік дамығаннан кейін алынған бір өлшемге қарағанда жиі ақпараттандырады.
Теңіз білігінің муфтасының істен шығуын муфтаны оқшауланған фланец емес, жүктелген білік сызығының бөлігі ретінде өңдеу арқылы алдын алуға болады. Шаршау сынықтары кернеу концентрациясын, коррозияны, қондыруды, ағып кетуді, болт жүктемесін бөлісуді және туралауды бірге бағалағанда түсінікті болады. Жөндеу немесе ауыстыру мақұлданғанға дейін инспекция өлшемдік тексерулерді, сәйкес NDT және түпкі себептерді талдауды біріктіруі керек. Shanghai TOTEM Machinery Co., Ltd. - соғылған және өңделген білік компоненттерінің өндірушісі, онда біріктіру геометриясы, коаксиалдылық, беттің жай-күйі және тексеруді бақылау қозғалтқыш-жүйенің сенімді интеграциясы үшін маңызды.
A: Жалпы себептерге циклдік бұралу немесе иілу кернеуі, кернеу концентрациясы, коррозия шұңқырлары, қажалу, фланецтің нашар орналасуы, біліктің сәйкес келмеуі, шамадан тыс ағып кету, бекіткіш ақаулары және осы жағдайлардың тіркесімі жатады.
A: Бұл жарықшақтардың орналасуына, тереңдігіне, материалына, фланец геометриясына, қалған бөлікке, жөндеу әдісіне және бекіту талаптарына байланысты. Жоғары кернеулі крутящий өткізгіш аймақтардағы жарықтар көбінесе консервативті бағалауды қажет етеді.
A: Магниттік бөлшектерді сынау қолайлы ферромагниттік материалдардағы беттік және бетке жақын кемшіліктерді анықтай алады, ену сынағы бетті бұзу ақауларын табады және ультрадыбыстық сынақ геометрия рұқсат ететін ішкі үзілістерді бағалай алады.
A: Шамадан тыс бет немесе радиалды ағу біркелкі емес жүктемені, дірілді, иілу күштерін және фланецтің нашар байланысын тудыруы мүмкін, бұл ауысуларда, бекіткіштерде, мойынтіректерде және басқа шаршауға сезімтал жерлерде циклдік кернеуді арттырады.
A: Материалды, термиялық өңдеуді, фланец өлшемдерін, болт-шеңбер геометриясын, саңылауларды бекітуді, кілттік ойықтарды, өтпелі радиустарды, білік интерфейстерін, ағу және коаксиалдылық рұқсаттарын, бетті әрлеуді, NDT талаптарын және тиісті бекіту құжаттамасын растаңыз.


