
Please Choose Your Language
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-08-07 منبع: سایت
یک کوپلینگ شفت دریایی میتواند قابل استفاده به نظر برسد در حالی که آسیب خستگی در یک راهکلید، فیله، انتقال فلنج، لبه سوراخ پیچ، یا سطح خوردهشده ایجاد شده است. بارهای پیچشی مکرر، خطاهای کوچک تراز، حفرهها، خراشها و افزایشدهندههای تنش هندسی محلی میتوانند تا زمانی که یک ترک کوچک به یک خطر پیشران تبدیل شود، ترکیب شوند. بنابراین تشخیص موثر به چیزی بیش از تعیین محل شکستگی قابل مشاهده نیاز دارد. قبل از تصمیم گیری بین تعمیر و تعویض، باید بررسی کنید که فلنج چگونه جا می شود، چگونه شفت کار می کند، چگونه پیچ ها بار را به اشتراک می گذارند، و آیا نشانه های ترک زیر سطح گسترش می یابد.
کوپلینگهای دریایی گشتاور را از طریق هندسه منتقل میکنند که به ناچار تغییراتی در بخش دارد: انتقال شفت به فلنج، فیلهها، سوراخهای کلید، سوراخهای پیچ، خلبانها و سایر ویژگیهای جفتگیری. این مکان ها لزوماً به خودی خود باعث شکست نمی شوند، اما می توانند استرس محلی را افزایش دهند. تحت معکوسهای مکرر گشتاور، سیکلهای مانور، ارتعاش، خمش یا بارهای نوسانی پروانه، یک ناپیوستگی سطح کوچک در یکی از این مکانها میتواند به نقطه شروع خستگی تبدیل شود.
خستگی را نباید با یک رویداد اضافه بار اشتباه گرفت. شکست اضافه بار معمولاً از یک بار بیشتر از ظرفیت فوری قطعه ناشی می شود. خستگی کوپلینگ شفت به تدریج ایجاد می شود زیرا تنش مکرر باعث ایجاد شکاف در چرخه های مختلف می شود، به طور بالقوه در حالی که گشتاور عملیاتی اسمی زیر سطح مربوط به بازده ناخالص باقی می ماند.
خوردگی این فرآیند را خطرناک تر می کند زیرا یک گودال مانند یک بریدگی کوچک رفتار می کند. خراشیدگی می تواند اثر مشابهی در رابط های ضعیف یا متحرک میکروسکوپی داشته باشد. هنگامی که یک ترک شروع می شود، هر چرخه بارگذاری می تواند آن را بیشتر در بخش گسترش دهد. به همین دلیل است که ترک های فلنج کوپلینگ باید بازرسی را فراتر از نوک ترک قابل مشاهده به جای سنگ زنی سطحی ساده آغاز کند.
هندسه شفت متصل به همان اندازه مهم است. در یک شفت میانی فورج شده , فلنج، ژورنال ها، بدنه شفت و مناطق جفت گیری باید به عنوان یک سیستم هندسی عمل کنند. دقت ابعادی، هم محوری، وضعیت سطح و خروجی مستقیماً بر نحوه رفتار خط شفت متصل پس از مونتاژ تأثیر می گذارد.
بنابراین یک بررسی مفید شکست دو سوال را به طور همزمان مطرح می کند: ترک خستگی از کجا شروع شد و چه چیزی آن مکان را بارها بارگذاری کرد؟ یافتن تنها ترک، آسیب را مشخص می کند. یافتن مکانیسم استرس چیزی است که از عود آن جلوگیری می کند.
ناهماهنگی و فرسودگی مرتبط هستند اما نباید به عنوان شرایط قابل تعویض در نظر گرفته شوند. تراز ارتباط بین خطوط مرکزی شفت و سیستم پشتیبانی آنها را توصیف می کند. Runout انحراف اندازه گیری شده یک سطح دوار از محور یا صفحه هندسی مورد نظر را توصیف می کند. بنابراین یک خط شفت ممکن است به بررسی هم ترازی و هندسه واقعی وجه جفت، رینگ، ژورنال ها و بخش های شفت مجاور نیاز داشته باشد.
اگر یک صفحه فلنج دارای خروجی محوری بیش از حد باشد، ممکن است وجه های جفت شده به طور یکنواخت بارگذاری نشوند. اگر فلنج یا شافت به طور غیرعادی کار کند، نیروهای چرخشی می توانند واکنش های خمشی یا ناهموار یاتاقان را ایجاد کنند. یک خطای تراز شفت می تواند بار چرخه ای بیشتری را اضافه کند. به همین دلیل، تراز شفت باید بهعنوان بخشی از سیستم محوری کامل پیشرانه ارزیابی شود تا بهعنوان یک اندازهگیری کوپلینگ مجزا.
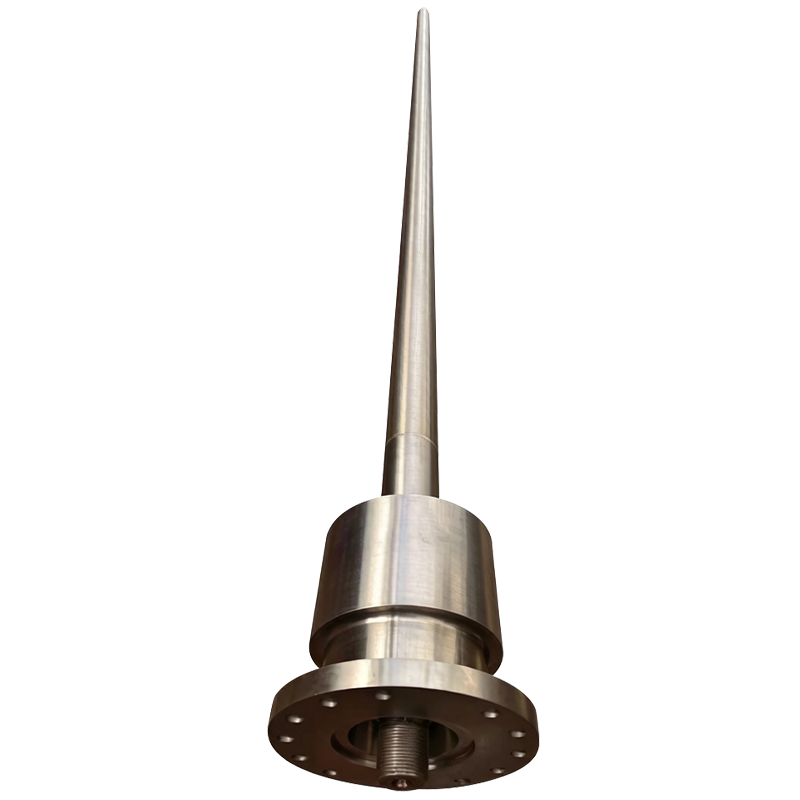
همین اصل در مورد الف نیز صدق می کند شفت پروانه دریایی . بدنه شفت، اتصال کوپلینگ، انتهای نصب پروانه، یاتاقانها و مهر و موم آن باید از نظر هندسی به درستی مرتبط باشند. گشتاور بالا و بارهای متناوب مداوم باعث کنترل ابعادی در رابط های کوپلینگ به ویژه برای انتقال پایدار می شود.
فلنج های پیچ شده یک لایه دیگر اضافه می کنند. نباید فرض شود که گشتاور به طور کامل بین همه پیچها توزیع میشود، زیرا هر بست نصب شده است. بست های شل، سفت شدن ناسازگار، فرسودگی در اطراف سوراخ ها، سطوح نصب شده آسیب دیده، سوراخ های کشیده، آلودگی بین وجه های جفت شده، یا عدم تطابق ابعادی می تواند اشتراک بار را تغییر دهد. یک سوراخ یا ناحیه فلنج با بارگذاری زیاد ممکن است تنش چرخهای بیشتری را نسبت به محاسبات طراحی اسمی نشان دهد.
برای عیب یابی، خروجی فلنج-فیس، خروجی شعاعی، وضعیت سوراخ پیچ، تماس با صفحه جفت، تراز شفت، وضعیت بلبرینگ و وضعیت بست باید با هم ارزیابی شوند. تصحیح تنها یک نشانگر - به عنوان مثال، تنظیم تراز بدون بررسی هندسه فلنج مخدوش - می تواند محرک خستگی واقعی را در جای خود باقی بگذارد.
شرایط عملیاتی نیز مهم است. انحراف بدنه، سایش یاتاقان، تغییرات دما، شرایط بارگذاری، زمین قبلی یا ضربه پروانه، و حرکت فونداسیون می تواند رفتار خط محور را پس از نصب قابل قبول اولیه تغییر دهد. بنابراین، سوابق بازرسی زمانی مفیدتر هستند که اندازهگیریها تحت شرایط شناخته شده کشتی مقایسه شوند تا اینکه به عنوان اعداد مجزا در نظر گرفته شوند.
یک بازرسی کوپلینگ دریایی مفید از مشاهدات ساده به اندازهگیریهای ابعادی و سپس به NDT مناسب حرکت میکند. هدف صرفاً اعلام ترک خوردگی یا ترک نشده یک کوپلینگ نیست، بلکه تعیین محل ترک، وسعت، مکانیسم بارگذاری احتمالی و وضعیت خط شفت اطراف است.
| ناحیه بازرسی | روش عملی | چه چیزی می تواند فاش کند | پیگیری در صورت غیر طبیعی بودن |
|---|---|---|---|
| فلنج، فیله، کلید و سطوح در معرض دید | تمیز کردن و بررسی دقیق بصری | سوراخ شدن، خراشیده شدن آوار، خوردگی، ضربه زدن، زنگ زدگی، آثار ضربه یا ترک های قابل مشاهده | مکان های آسیب دیده را علامت گذاری کنید و بازرسی را با NDT مناسب گسترش دهید |
| صورت فلنج و لبه | نشانگر شماره گیری یا روش اندازه گیری دقیق تایید شده | لرزش صورت، خارج از مرکز، اعوجاج، مشکلات نشستن، یا هندسه ماشینکاری مشکوک | خطای فلنج را از تراز شفت و خروجی شفت جدا کنید |
| سوراخ های پیچ و بست | بررسی ابعاد و بررسی وضعیت اتصال دهنده ها | کشیدگی سوراخ، خراشیدگی، اتصالات آسیب دیده، مسیرهای بار شل یا الگوهای تماس غیرعادی | قبل از استفاده مجدد، ابعاد طراحی و الزامات اتصال تایید شده را بررسی کنید |
| خط شفت و بلبرینگ | اندازه گیری تراز به علاوه یاتاقان و بازرسی پشتیبانی | خطاهای زاویه ای یا افست، تغییرات ساپورت، واکنش های بلبرینگ غیرعادی، یا حرکت سیستم متصل | قبل از کار کوپلینگ نهایی، وضعیت پشتیبانی یا تراز زیرین را اصلاح کنید |
| بررسی ترک های سطحی | MT بر روی مواد فرومغناطیسی مناسب یا PT در صورت لزوم | نشانه های ترک های سطحی و نزدیک به سطح | موقعیت و جهت را ثبت کنید. تعیین کنید که آیا معاینه عمیق تری لازم است یا خیر |
| معاینه داخلی | UT جایی که هندسه و مواد اجازه می دهند | ناپیوستگی های زیرسطحی و عمق یا وسعت احتمالی مناطق مشکوک | نشانه های نقشه و ارزیابی بر اساس معیارهای پذیرش مهندسی قابل اجرا |
آماده سازی سطح بسیار مهم است. خوردگی شدید، رنگ، روغن یا سنگ زنی خشن می تواند در کیفیت بازرسی اختلال ایجاد کند. NDT همچنین باید برای نوع ماده و عیب انتخاب شود: آزمایش ذرات مغناطیسی برای اجزای فرومغناطیسی مناسب مفید است، آزمایش نافذ عیوب شکستن سطح را تشخیص میدهد، در حالی که معاینه اولتراسونیک میتواند اطلاعاتی در مورد ناپیوستگیهای داخلی زمانی که هندسه اجزا اجازه میدهد ارائه دهد.
جهت گیری ترک مستحق توجه است زیرا ممکن است جهت بارگذاری غالب را نشان دهد. ترک به دنبال انتقال فلنج، بیرون آمدن از یک راه کلید، یا گسترش از یک سوراخ پیچ باید همراه با هندسه تنش محلی در نظر گرفته شود. نشانه های کوچک متعددی که در اطراف یک منطقه بسیار پرتنش توزیع شده اند ممکن است نشان دهنده مشکلی متفاوت از یک علامت جابجایی جدا شده باشد.
نتایج ابعادی نیز باید به صورت متقاطع بررسی شوند. قرائت خروجی کم ثابت نمی کند که اتصالات پیچ و مهره قابل قبول است و سوراخ های قابل قبول پیچ هم تراز بودن شفت را ثابت نمی کند. به همین ترتیب، یافتن شکاف از طریق NDT مشخص نمی کند که آیا مکانیسم آغازگر خوردگی، چرخه پیچشی، خمش، تناسب ضعیف یا ترکیبی بوده است. بازرسی موثر جفت دریایی این یافته ها را قبل از اینکه یک نتیجه گیری ریشه ای ایجاد شود ترکیب می کند.
تصمیم تعمیر در مقابل تعویض باید با محل ترک و اهمیت ساختاری شروع شود تا طول ترک به تنهایی. آسیب در سطحی با تنش کم و غیر بحرانی ممکن است پیامد مهندسی متفاوتی از ترک در فیله فلنج، راه کلید، رباط سوراخ پیچ یا انتقال شفت به فلنج داشته باشد. حذف مواد از یک مکان پر استرس به سادگی برای حذف یک نشانه می تواند یک مشکل هندسی جدید ایجاد کند یا بخش موجود را کاهش دهد.
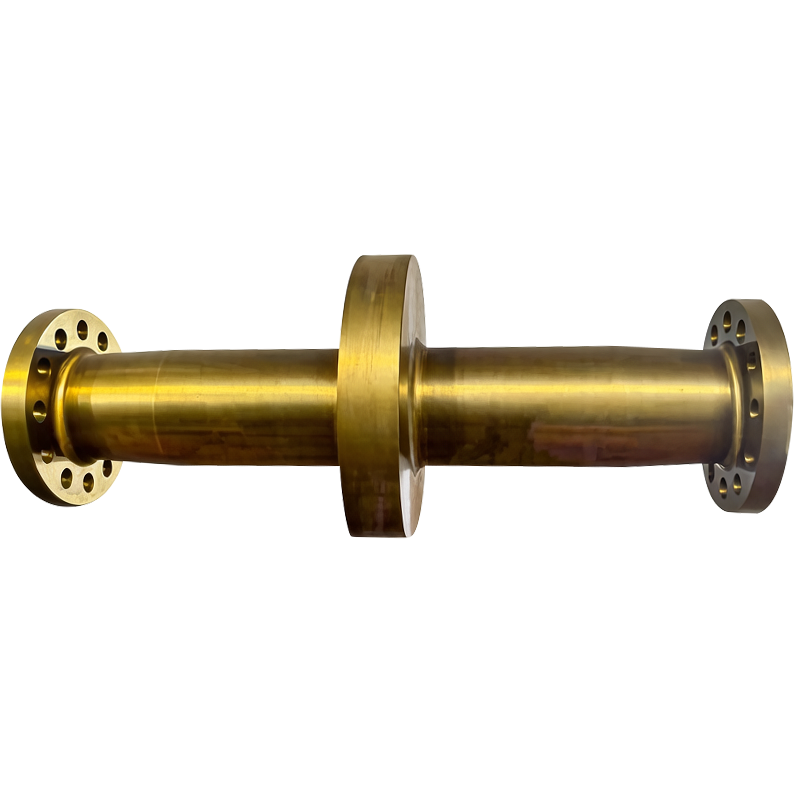
هنگامی که ترک ها وارد یک بخش انتقال دهنده گشتاور اولیه می شوند، منشاء خستگی های متعدد شناسایی می شود، هندسه فلنج به طور دائم مخدوش می شود، آسیب سوراخ پیچ تناسب مورد نظر را به خطر می اندازد، یا تعمیر نیاز به حذف قابل توجهی از مواد دارد، جایگزینی مستحق توجه بیشتر است. جوشکاری یک شفت بحرانی یا منطقه کوپلینگ هرگز نباید به عنوان یک راه حل میدان خودکار در نظر گرفته شود. درجه مواد، عملیات حرارتی قبلی، تنش پسماند، استحکام خستگی، روشهای تعمیر تایید شده و الزامات طبقهبندی قابل اجرا همگی بر قابل قبول بودن چنین تعمیری از نظر فنی تأثیر میگذارند.
در جایی که جایگزینی انتخاب می شود، سفارش فقط بر اساس قطر شفت و طول کلی کافی نیست. یک جدید شفت محرکه جعلی یا سایر بخشهای محور باید با مسیر بار واقعی و الزامات ترسیمی مطابقت داشته باشد. تولید شفت آهنگری می تواند شامل انتخاب مواد کنترل شده، عملیات حرارتی، ماشینکاری دقیق و بازرسی هندسه جفت گیری حیاتی باشد.
قبل از اینکه شفت یا کوپلینگ جایگزین برای ساخت آزاد شود، قطر خارجی فلنج، ضخامت، هندسه پیلوت یا اسپیگوت، دایره پیچ، ابعاد سوراخ و الزامات تناسب، قطر شفت، شعاع انتقال، جزئیات راه کلید، رابطهای جفتگیری، مواد مشخص، الزامات عملیات حرارتی، فرسودگی چهره، خروجی شعاعی، معیارهای پذیرش نهایی به سطح، روشهای هممحور بودن سطح الزامات، و رابطه با یاتاقانها، مهر و مومها، بخشهای شفت و اجزای کوپلینگ مجاور.
تعمیر تنها در صورتی موفقیت آمیز است که مکانیسم بارگیری اصلی حذف شود. نصب فلنج جدید روی یک خط شافت با سایش بلبرینگ حل نشده، خطای تراز، هندسه جفتگیری نادرست، یا بارگذاری نادرست پیچ میتواند همان مکانیسم خرابی را در یک قطعه جدید بازتولید کند.
پیشگیری از مشخصات شروع می شود. انتقال کوپلینگ باید از هندسه تایید شده پیروی کند، سطوح ماشینکاری شده باید از ایجاد تنش قابل اجتناب اجتناب کنند، ابعاد جفت گیری باید از تناسب مورد نظر پشتیبانی کند، و الزامات بازرسی باید قبل از ساخت بیان شود نه اینکه پس از ظاهر شدن آسیب اضافه شود. پرداخت سطح، هندسه فیله، کیفیت سوراخ پیچ، حفاظت در برابر خوردگی، خروجی و هم محوری باید با هم در نظر گرفته شوند زیرا قابلیت اطمینان خستگی به ترکیب بستگی دارد، نه یک تحمل جدا شده.
نصب به همان اندازه مهم است. صورت های جفت شونده باید تمیز و عاری از خراش یا زباله های به دام افتاده باشد. خروجی باید قبل از مونتاژ نهایی در صورت لزوم بررسی شود و پیچ ها باید با استفاده از روش سفت کردن یا پیش بارگذاری تایید شده برای اتصال خاص نصب شوند. تراز شفت باید تحت شرایط کشتی مشخص شده توسط طراح، محوطه، تامین کننده تجهیزات یا الزامات طبقه بندی تایید شود. اگر کار یاتاقان، کار فونداسیون، حذف شفت، آسیب برخورد، یا تعمیرات اساسی خشک داکینگ رخ داده است، فرضیات تراز قبلی نباید به طور خودکار مورد استفاده مجدد قرار گیرند.
نظارت عملیاتی به شناسایی تغییرات قبل از آشکار شدن ترک های فلنج کوپلینگ کمک می کند. افزایش ارتعاش، تغییرات مکرر دمای یاتاقان، رفتار آببند غیرمعمول، فرسایش محصولات در نزدیکی کوپلینگ، صدای غیرعادی، مشکلات مکرر بست، یا تغییرات به دنبال ضربه پیشرانه دلایلی برای گسترش بازرسی فراتر از خود علامت هستند. کوپلینگ ممکن است جایی باشد که آسیب قابل مشاهده باشد، حتی اگر شرایط آغازگر از جای دیگری در خط شفت منشا گرفته باشد.
متصل است قطعات نیروی محرکه دریایی شامل شفت های میانی، محورهای پروانه، محورهای رانش، یاتاقان ها، مهر و موم ها و اجزای مرتبط با کوپلینگ است. رابطه مکانیکی آنها به این معنی است که بازرسی کوپلینگ نباید در مرز فلنج متوقف شود.
در نهایت، تاریخچه نگهداری مفید را حفظ کنید. خوانش خروجی، داده های تراز، نقشه های نشانگر NDT، وضعیت یاتاقان، مشاهدات پیچ، علائم عملیاتی، و تعمیرات قبلی یک خط پایه برای مقایسه بعدی ایجاد می کند. روندی که تغییر تدریجی را نشان میدهد، اغلب آموزندهتر از اندازهگیری است که پس از ایجاد شکست انجام شده است.
با در نظر گرفتن کوپلینگ به عنوان بخشی از یک خط شفت باردار به جای یک فلنج جدا شده، بهتر است از شکست کوپلینگ شفت دریایی جلوگیری شود. ترکهای خستگی زمانی قابل درکتر میشوند که تمرکز تنش، خوردگی، تناسب، فرسایش، تقسیم بار پیچ و تراز با هم ارزیابی شوند. بازرسی باید بررسی های ابعادی، NDT مناسب و تجزیه و تحلیل علت ریشه ای را قبل از تایید تعمیر یا تعویض ترکیب کند. شانگهای TOTEM Machinery Co., Ltd. تولید کننده قطعات شفت آهنگری و ماشینکاری شده است که هندسه جفت گیری، هم محوری، وضعیت سطح و کنترل بازرسی برای یکپارچگی قابل اعتماد سیستم پیشرانه مهم هستند.
پاسخ: علل شایع عبارتند از تنش چرخشی پیچشی یا خمشی، تمرکز تنش، حفره های خوردگی، خراشیدگی، تناسب ضعیف فلنج، ناهماهنگی شفت، فرسودگی بیش از حد، مشکلات بست و ترکیبی از این شرایط.
A: این بستگی به محل ترک، عمق، مواد، هندسه فلنج، بخش باقی مانده، روش تعمیر و الزامات تایید دارد. ترک ها در نواحی پرتنش انتقال دهنده گشتاور اغلب به ارزیابی محافظه کارانه تری نیاز دارند.
پاسخ: آزمایش ذرات مغناطیسی می تواند عیوب سطحی و نزدیک به سطح را در مواد فرومغناطیسی مناسب تشخیص دهد، آزمایش نافذ عیوب شکستن سطح را پیدا می کند، و آزمایش اولتراسونیک می تواند ناپیوستگی های داخلی را در جایی که هندسه اجازه می دهد ارزیابی کند.
پاسخ: خروج بیش از حد وجهی یا شعاعی می تواند بارگذاری ناهموار، ارتعاش، نیروهای خمشی و تماس ضعیف فلنج ایجاد کند، و تنش چرخه ای را در انتقال، بست ها، یاتاقان ها و سایر مکان های حساس به خستگی افزایش دهد.
A: مواد، عملیات حرارتی، ابعاد فلنج، هندسه دایره پیچ، منطبق با سوراخ، راه های کلید، شعاع انتقال، رابط شفت، تلورانس خروجی و هم محوری، پرداخت سطح، الزامات NDT، و اسناد تایید قابل اجرا را تایید کنید.


