
Please Choose Your Language
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 28/06/2026 Origine: Sito
L'albero marino funge da collegamento portante principale che collega il motore di una nave alla sua elica. Questo massiccio cilindro rotante opera ogni giorno sotto stress meccanico estremo. Le pesanti esigenze operative richiedono prestazioni dei materiali impeccabili. Quando un pozzo si guasta in modo catastrofico, le conseguenze si ripercuotono su tutta l'attività. Dovrai affrontare lunghi periodi di bacino di carenaggio. Si verificano enormi tempi di inattività operativa. In mare l'equipaggio corre gravi rischi per la sicurezza. Questi eventi di emergenza superano di gran lunga gli sforzi di manutenzione standard. L'approvvigionamento affidabile dei componenti si basa interamente sulla verifica dell'integrità metallurgica molto prima dell'installazione. Puoi raggiungere questo obiettivo attraverso una rigorosa selezione delle leghe e rigorosi test non distruttivi (NDT). Le ispezioni visive da sole non possono garantire la sicurezza a lungo termine. In questa guida imparerai come valutare i profili dei materiali e gli standard di test interni. Esploreremo specifici gradi di leghe ad alta resistenza e moderni metodi di ispezione a ultrasuoni. Otterrai informazioni utili per garantire componenti di propulsione affidabili per la tua flotta.
La scelta dell'albero in lega marina corretto richiede il bilanciamento della resistenza alla fatica torsionale con le condizioni operative ambientali.
Un albero di propulsione forgiato offre un'integrità strutturale di gran lunga superiore rispetto alle alternative fuse, a condizione che il trattamento termico sia strettamente controllato.
L'ispezione volumetrica tramite test a ultrasuoni (UT) è un requisito non negoziabile per rilevare inclusioni o vuoti nel sottosuolo prima dell'installazione.
Le liste dei fornitori devono essere limitate ai produttori in grado di fornire la completa tracciabilità e le certificazioni dell'International Association of Classification Societies (IACS).
Gli operatori spesso si trovano ad affrontare forti pressioni per ridurre le spese iniziali dei componenti. Tuttavia, scendere a compromessi sulla qualità dei materiali comporta rischi operativi catastrofici. I componenti scadenti si tagliano spesso durante le manovre in condizioni meteorologiche avverse. Il recupero di emergenza delle navi richiede rimorchiatori di salvataggio altamente specializzati. Dovrai quindi affrontare tariffe urgenti per il bacino di carenaggio e pesanti sanzioni per il carico in ritardo. Gli operatori sopportano lunghe attese per le parti di ricambio personalizzate. Queste misure reattive paralizzano i programmi di spedizione strettamente pianificati. Investire in componenti premium elimina questi costi di emergenza esponenziali.
La trasmissione rotante sopporta implacabili forze meccaniche multidirezionali. Assorbe lo stress torsionale continuo dal massiccio motore principale. Gestisce i forti momenti flettenti generati dalla pesante elica. I carichi d'urto idrodinamici colpiscono continuamente il sistema durante gli stati di mare agitato. L'acciaio deve assorbire questi improvvisi picchi di energia in modo sicuro. Non deve sviluppare microscopiche cricche da fatica. Un materiale debole finirà per fratturarsi sotto questo attacco combinato. La resilienza strutturale definisce la durata della vita dei componenti.
L'integrazione dei sistemi rappresenta un'altra sfida ingegneristica critica. L’intera trasmissione deve funzionare in modo coeso. L'albero della coda e il l'albero di trasmissione deve funzionare in perfetto allineamento. Uno scarso allineamento provoca forti vibrazioni in tutto lo scafo. Questa vibrazione accelera rapidamente l'usura prematura dei cuscinetti. Degrada le sensibili guarnizioni del tubo di poppa. È necessario trattare questi componenti separati come un sistema di erogazione di energia integrato. L'adattamento di precisione previene questi cicli di fatica dannosi indotti dalle vibrazioni.
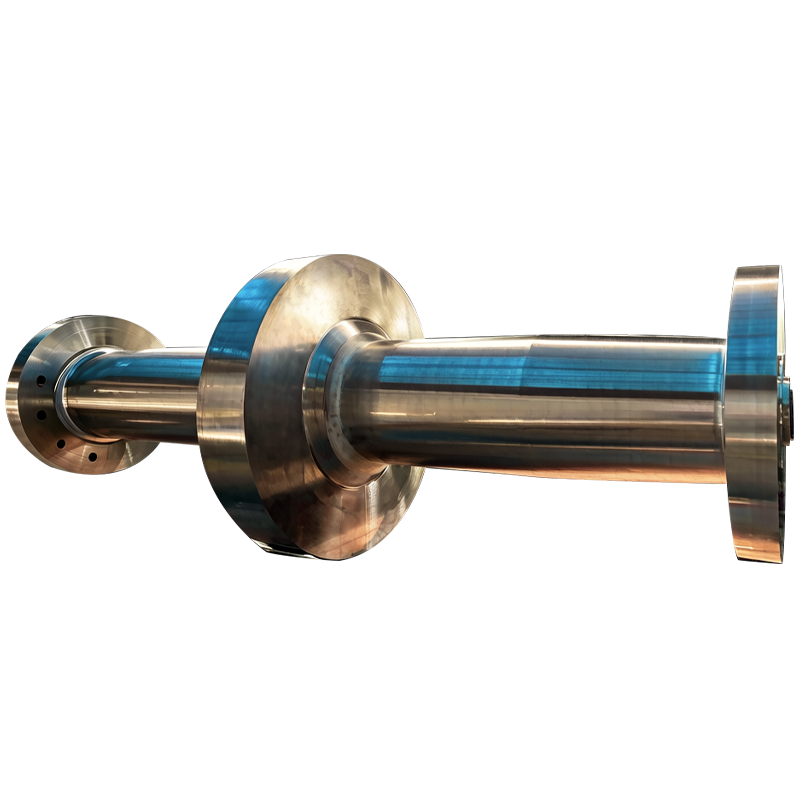
Le applicazioni marine pesanti richiedono una solidità strutturale eccezionale. L'acciaio fuso spesso nasconde pericolose porosità interne. Spesso contiene cavità nascoste di ritiro dovute al processo di raffreddamento. Questi difetti microscopici agiscono come concentratori di stress. La forgiatura elimina completamente queste debolezze critiche del materiale. Il pesante processo di pressatura idraulica schiaccia i vuoti interni. Crea un flusso di grani continuo e direzionale allineandosi lungo la lunghezza del componente. Questa struttura uniforme dei grani aumenta notevolmente il limite di fatica complessivo.
Il solo materiale forgiato grezzo rimane insufficiente per il servizio marittimo. Richiede un trattamento termico preciso per ottenere la massima resistenza. Gli operatori fanno affidamento su cicli di tempra e rinvenimento altamente controllati. Questo preciso trattamento termico trasforma la microstruttura interna. Raggiunge in modo affidabile l'esatto limite di snervamento richiesto. Garantisce elevata resilienza a temperature gelide. Un trattamento termico mal eseguito lascia l’acciaio fragile. Rende il componente altamente vulnerabile ai carichi d'urto improvvisi.
Gli ingegneri specificano ampiamente gli acciai bassolegati e ad alta resistenza per ambienti marini esigenti. Questo grado specifico offre un profilo metallurgico eccezionale. Il contenuto di cromo garantisce una temprabilità profonda e uniforme. Il nichel garantisce un'eccellente tenacità in intervalli di temperature estreme. Il molibdeno resiste efficacemente al creep ad alta temperatura e al cracking termico. Il vanadio affina la struttura del grano durante la fase di forgiatura. Insieme, creano un componente di trasmissione di potenza altamente durevole. Resiste a decenni di uso intensivo.
Questo materiale eccelle in specifiche applicazioni marine impegnative. Il trasporto commerciale pesante fa molto affidamento sulla sua resistenza alla fatica. Le navi militari lo utilizzano per la trasmissione rapida della coppia. Le navi di classe Ice dipendono dalla sua resistenza agli urti a bassa temperatura. Gestisce i violenti carichi d'urto causati dall'impatto con blocchi di ghiaccio sommersi. Massimizzi la sicurezza operativa implementando questa specifica in ambienti con coppia massima. Offre un'affidabilità senza pari per le operazioni in acque profonde.
| Elemento legante | Funzione metallurgica primaria | Impatto sulle operazioni marittime |
|---|---|---|
| Cromo (Cr) | Aumenta la profondità di indurimento e la resistenza all'ossidazione. | Previene l'usura accelerata nelle aree di tenuta ad alto attrito. |
| Nichel (Ni) | Migliora la resistenza agli urti e riduce la fragilità. | Garantisce l'integrità strutturale nell'acqua di mare gelata. |
| Molibdeno (Mo) | Migliora la resistenza alle alte temperature e il limite di fatica. | Mantiene la forma sotto carichi continui a tutto gas. |
| Vanadio (V) | Promuove la struttura a grana fine durante il trattamento termico. | Previene l'innesco di crepe microscopiche sotto stress. |
Non tutte le navi richiedono acciaio ad altissima resistenza. Gli acciai inossidabili come 316L o Duplex servono perfettamente nicchie specifiche. Offrono un'eccellente resistenza naturale alla corrosione. Li trovi spesso su navi passeggeri più piccole o yacht di lusso. Funzionano eccezionalmente bene in ambienti operativi altamente corrosivi con acqua calda. Tuttavia, la loro resistenza alla trazione complessiva inferiore li limita per applicazioni con carichi pesanti. Semplicemente non sono in grado di trasmettere la massiccia coppia richiesta dalle grandi navi portacontainer.
L’acciaio al carbonio rappresenta un’altra valida alternativa per budget specifici. I produttori spesso proteggono l'acciaio al carbonio standard utilizzando rivestimenti esterni specializzati. Si restringono i manicotti in bronzo o compositi sulla zona vulnerabile del tubo di poppa. Questa barriera protegge l'acciaio sottostante dal contatto diretto con l'acqua di mare. Questo approccio offre un rapporto costi-benefici molto favorevole. Fornisce una resistenza adeguata gestendo in modo efficace le spese materiali iniziali. Tuttavia, un rivestimento rotto distruggerà rapidamente l'acciaio sottostante attraverso una rapida corrosione per vaiolatura.
Le ispezioni visive non possono verificare accuratamente la salute dei materiali interni. I metodi di test della superficie contengono gravi limitazioni intrinseche. L'ispezione con particelle magnetiche (MPI) rileva perfettamente le crepe superficiali superficiali. Il test con liquidi penetranti (PT) rivela facilmente difetti superficiali microscopici. Tuttavia, nessuno dei due metodi penetra in profondità nell’acciaio solido di grande diametro. Lasciano pericolose anomalie interne completamente nascoste agli ispettori della qualità. Affidarsi esclusivamente ai test di superficie comporta fallimenti operativi disastrosi. Devi guardare più in profondità nel metallo.
Il test a ultrasuoni (UT) risolve questo punto cieco critico dell'ispezione. UT utilizza onde sonore ad alta frequenza per mappare la struttura interna. Un trasduttore specializzato invia impulsi acustici in profondità nel metallo. Queste onde invisibili si rimbalzano quando incontrano un'anomalia. L'apparecchiatura di prova visualizza questi echi acustici su uno schermo digitale. Rileva con precisione difetti nascosti come micro-fessure interne. Trova pericolosi fiocchi di idrogeno rimasti da un raffreddamento improprio. Individua le inclusioni non metalliche intrappolate all'interno della matrice di acciaio.
Rigorosi standard di accettazione governano l'intero processo di test. I protocolli di settore come ASTM A388 o EN 10228-3 impongono parametri di prova esatti. È necessario aderire rigorosamente a questi quadri globali stabiliti. Inoltre, il personale che conduce il test è estremamente importante. L'analisi deve essere eseguita da un tecnico certificato di Livello II o Livello III. Possiedono la formazione necessaria per interpretare correttamente echi acustici complessi. Differenziano accuratamente tra il rumore del grano innocuo e i difetti strutturali critici.
Un'ispezione volumetrica standardizzata generalmente segue questi passaggi fondamentali:
Preparazione della superficie: i tecnici lavorano il componente fino a ottenere una finitura superficiale specifica per consentire una trasmissione acustica pulita.
Calibrazione: l'unità di prova viene calibrata utilizzando blocchi di riferimento standard con dimensioni note dei difetti artificiali.
Scansione: l'operatore scansiona l'intero volume utilizzando trasduttori sia a raggio diritto che a raggio angolato.
Valutazione: gli echi rilevati vengono misurati rispetto alle dimensioni massime consentite dei difetti dettate dalla società di classificazione.
Documentazione: un rapporto completo mappa la posizione, la profondità e l'ampiezza di tutte le indicazioni registrate.
Acquistare una forgiatura di alta qualità risolve solo metà dell’equazione ingegneristica. L'esecuzione finale determina il successo operativo a lungo termine. Una lavorazione finale impropria introduce enormi rischi di implementazione. I macchinisti devono mantenere tolleranze dimensionali esatte durante il processo di tornitura. Il mancato raggiungimento dell'eccentricità specificata provoca immediatamente un grave disallineamento. Questo disallineamento rovina rapidamente i costosi giunti flessibili. Trasferisce le vibrazioni distruttive ad alta frequenza direttamente nel blocco motore principale.
La corrosione galvanica rappresenta un’altra continua minaccia ambientale. IL l'albero di propulsione interagisce costantemente con metalli diversi. Si collega direttamente a un'elica in bronzo o composito. Funziona continuamente mentre è immerso in acqua salata altamente conduttiva. Questo ambiente crea una potente cella galvanica. Il metallo meno nobile si sacrificherà rapidamente. È necessario implementare adeguati sistemi di protezione anodica. Gli anodi di zinco o alluminio posizionati con cura assorbono questo duro attacco elettrochimico. Proteggono i componenti critici della trasmissione dalla dissoluzione prematura.
Le realtà installative richiedono anche una meticolosa pianificazione logistica. Il trasporto e la movimentazione di questi enormi componenti richiedono attrezzature altamente specializzate. Un semplice errore di montaggio può piegare permanentemente un componente lavorato con precisione. La caduta dell'unità induce uno stress strutturale nascosto internamente. I cantieri navali devono utilizzare barre di sollevamento di dimensioni adeguate durante il processo di sollevamento. Devono supportare il cilindro pesante in modo uniforme su più punti di contatto. Prevenire danni all'installazione garantisce che il componente entri in servizio in perfette condizioni operative.
Osserva queste best practice per massimizzare il successo dell'installazione:
Verificare tutte le tolleranze dei fori dei bulloni del giunto utilizzando calibri micrometrici calibrati prima del montaggio.
Applicare composti antigrippaggio approvati su tutte le superfici soggette a interferenza per facilitare la manutenzione futura.
Monitorare le variazioni della temperatura ambiente durante l'allineamento ottico finale della linea di trasmissione.
Condurre un'analisi completa delle vibrazioni torsionali (TVA) prima di autorizzare la fase di prova in mare.
La scelta del produttore giusto determina la massima sicurezza della tua imbarcazione. È necessario stabilire un quadro di approvvigionamento rigido e senza compromessi. Inizia verificando immediatamente l'approvazione della Società di classificazione. Il produttore deve possedere certificazioni attive della International Association of Classification Societies (IACS). Cerca le approvazioni attuali di organismi come ABS, DNV, Lloyd's Register o Bureau Veritas. Questa certificazione funge da riferimento assoluto per la sicurezza. Dimostra che la loro struttura soddisfa rigorosi standard di produzione marittima.
La tracciabilità documentata elimina i dubbi pericolosi sulla catena di fornitura. È necessario richiedere i certificati Mill Test (MTC) completi per ogni ordine. Assicurarsi che questi documenti siano rigorosamente conformi alla norma EN 10204 Tipo 3.2. Questo specifico livello di certificazione richiede una verifica indipendente da parte di terzi. Il perito indipendente assiste direttamente alle prove meccaniche. Verificano di persona l'esatta composizione chimica della fusione. Ciò ti garantisce di ricevere esattamente ciò che i tuoi ingegneri hanno ordinato. Impedisce la pericolosa sostituzione di materiali di scarto di qualità inferiore.
Valutare potenziali partner in base alle loro capacità di produzione interna diretta. Il fornitore ideale gestisce internamente l’intero processo produttivo end-to-end. Gestiscono la forgiatura iniziale dei lingotti pesanti. Controllano con precisione i cicli critici di trattamento termico. Eseguono con precisione l'alesatura di fori profondi di precisione. Eseguono internamente l'ispezione finale dell'UT. Mantenere questi passaggi complessi sotto lo stesso tetto riduce al minimo i trasferimenti a terze parti. Riduce significativamente i costosi errori di comunicazione. Crea un unico punto di responsabilità assoluta per il controllo di qualità.
| Criteri di valutazione | Rischi del fornitore standard Vantaggi | IACS premium per il fornitore |
|---|---|---|
| Certificazione di prova | EN 10204 Tipo 3.1 (autocertificato) consente la distorsione. | EN 10204 Tipo 3.2 (verificato da terze parti) garantisce la verità. |
| Ambito di produzione | Subappalta trattamenti termici e controlli non distruttivi. | Elaborazione end-to-end interna al 100%. |
| Capacità NDT | Solo PT/MPI di superficie base. | Ispezione UT volumetrica di livello III. |
| Tracciabilità | Il monitoraggio a livello di batch causa confusione. | Il tracciamento del numero di calore dei singoli componenti garantisce la precisione. |
L'affidabilità degli alberi marini dipende interamente dalla scienza dei materiali verificabile. Si basa fortemente su rigorosi protocolli di test interni. La precisione dimensionale da sola non può garantire il funzionamento sicuro della nave. È necessario esaminare più a fondo l'integrità strutturale dell'acciaio stesso. Un componente veramente affidabile richiede tecniche di forgiatura di prima qualità. Richiede un trattamento termico preciso. Necessita di un'ispezione volumetrica rigorosa per rilevare difetti nascosti.
Rivedi in modo proattivo le tue attuali specifiche di approvvigionamento oggi stesso. Assicurati che i protocolli UT richiesti corrispondano perfettamente alle ultime regole della società di classificazione. Verifica che i gradi di lega scelti si allineino perfettamente al profilo operativo effettivo della tua imbarcazione. L'aggiornamento delle specifiche dei materiali previene guasti catastrofici lungo la linea. Protegge l'equipaggio e il carico da guasti imprevisti. Garantisce la vostra efficienza operativa a lungo termine.
Intervieni immediatamente per garantire l'affidabilità della tua trasmissione. Invia i tuoi disegni tecnici e i requisiti operativi a un partner di produzione pienamente qualificato. Richiedi subito una consulenza metallurgica e di lavorazione dettagliata. L'analisi esperta garantirà che la tua prossima installazione funzioni in modo impeccabile. Gestirà senza problemi le condizioni marittime più dure.
R: L'albero di trasmissione (o albero intermedio) collega la scatola del cambio all'albero di propulsione (o albero di coda), che esce dallo scafo per sostenere l'elica. Entrambi richiedono un'elevata resistenza alla torsione, ma l'albero di coda è esposto all'esposizione diretta all'acqua di mare e a sollecitazioni di flessione più elevate.
R: La sua miscela specifica di cromo, nichel, molibdeno e vanadio fornisce un equilibrio eccezionale tra temprabilità profonda, elevata resistenza alla trazione e resistenza alla fatica superiore, rendendolo ideale per la trasmissione di una coppia massiccia.
R: Gli acquirenti devono imporre un'ispezione volumetrica dell'UT al 100% in base alle regole della società di classe, eseguita come minimo da personale certificato ISO 9712 o ASNT SNT-TC-1A Livello II, con report completo fornito prima della spedizione.


