
Please Choose Your Language
Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-06-28 Походження: Сайт
Морський вал служить основною несучою ланкою, що з'єднує двигун судна з гвинтом. Цей масивний обертовий циліндр щодня працює під сильним механічним навантаженням. Високі експлуатаційні вимоги вимагають бездоганних характеристик матеріалів. Коли вал катастрофічно виходить з ладу, наслідки поширюються на всю вашу роботу. Ви стикаєтеся з тривалими періодами сухого докування. Ви стикаєтеся з масовими простоями в роботі. Для вашого екіпажу на морі виникають серйозні ризики для безпеки. Ці надзвичайні події значно переважують стандартні зусилля з технічного обслуговування. Надійне придбання компонентів повністю залежить від перевірки металургійної цілісності задовго до встановлення. Ви досягаєте цього завдяки суворому вибору сплаву та суворому неруйнівному контролю (NDT). Візуальний огляд сам по собі не може гарантувати тривалу безпеку. У цьому посібнику ви дізнаєтеся, як оцінювати профілі матеріалів і внутрішні стандарти тестування. Ми досліджуватимемо конкретні марки високоміцних сплавів і сучасні методи ультразвукового контролю. Ви отримаєте практичну інформацію, щоб забезпечити надійні компоненти силових установок для вашого автопарку.
Вибір правильного вала з морського сплаву вимагає збалансування стійкості до втоми кручення з умовами експлуатації навколишнього середовища.
Кований рушійний вал забезпечує значно кращу структурну цілісність порівняно з литими альтернативами за умови суворого контролю термічної обробки.
Об’ємна перевірка за допомогою ультразвукового тестування (UT) є обов’язковою вимогою для виявлення підповерхневих включень або пустот перед установкою.
Короткі списки постачальників повинні бути обмежені виробниками, здатними забезпечити повну відстежуваність і сертифікати Міжнародної асоціації класифікаційних товариств (IACS).
Оператори часто стикаються з сильним тиском, щоб зменшити початкові витрати на компоненти. Однак погіршення якості матеріалів несе в собі катастрофічні операційні ризики. Нестандартні компоненти часто зсуваються під час важких погодних маневрів. Для екстреного підйому судна потрібні вузькоспеціалізовані рятувальні буксири. Тоді вам доведеться сплатити термінові збори за сухий док і високі штрафи за затримку вантажу. Оператори довго чекають запасних частин на замовлення. Ці реактивні заходи руйнують чітко сплановані графіки доставки. Інвестиції в компоненти преміум-класу усувають експоненційні екстрені витрати.
Обертова трансмісія витримує невпинні різноспрямовані механічні сили. Він поглинає постійну напругу кручення від масивного головного двигуна. Він справляється із сильними згинальними моментами, створюваними важким гвинтом. Гідродинамічні ударні навантаження безперервно діють на систему під час хвилювання. Сталь повинна безпечно поглинати ці раптові стрибки енергії. На ньому не повинні утворюватися мікроскопічні втомні тріщини. Слабкий матеріал зрештою зламається під цим комбінованим ударом. Структурна стійкість визначає термін служби компонентів.
Системна інтеграція представляє ще одну критичну інженерну проблему. Вся трансмісія повинна працювати злагоджено. Хвостовий вал і трансмісійний вал повинен працювати в ідеальному центрі. Погане центрування викликає сильну вібрацію по всьому корпусу. Ця вібрація прискорює передчасний знос підшипників. Це погіршує чутливі ущільнення кормової труби. Ви повинні розглядати ці окремі компоненти як інтегровану систему живлення. Точне узгодження запобігає цим шкідливим циклам втоми, спричиненим вібрацією.
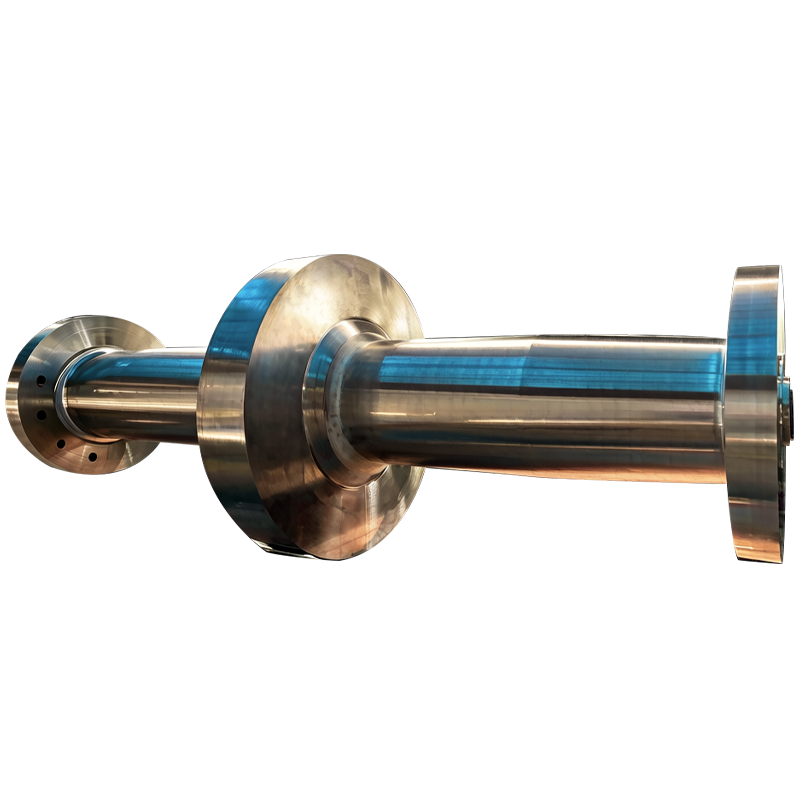
Важкі морські програми вимагають виняткової міцності конструкції. Лита сталь часто приховує небезпечну внутрішню пористість. Він часто містить приховані усадочні порожнини в процесі охолодження. Ці мікроскопічні дефекти діють як основні концентратори напруги. Кування повністю усуває ці критичні недоліки матеріалу. Процес важкого гідравлічного пресування подрібнює внутрішні порожнечі. Він створює безперервний спрямований потік зерна, що вирівнюється по довжині компонента. Така однорідна зерниста структура різко підвищує загальну межу втоми.
Лише необробленого кованого матеріалу недостатньо для виконання морських завдань. Для досягнення максимальної міцності потрібна точна термічна обробка. Оператори покладаються на висококонтрольовані цикли загартування та відпустки. Ця точна термічна обробка перетворює внутрішню мікроструктуру. Він надійно забезпечує точну необхідну межу текучості. Гарантує високу ударну в'язкість при низьких температурах. Погано виконана термічна обробка робить сталь крихкою. Це робить компонент дуже вразливим до раптових ударних навантажень.
Інженери широко вибирають низьколеговані високоміцні сталі для складних морських умов. Цей специфічний сорт забезпечує винятковий металургійний профіль. Вміст хрому забезпечує глибоке рівномірне загартування. Нікель забезпечує чудову міцність у екстремальних діапазонах температур. Молібден ефективно протистоїть високотемпературній повзучості та термічному розтріскуванню. Ванадій покращує зернисту структуру на етапі кування. Разом вони створюють надзвичайно міцний компонент передачі енергії. Він витримує десятиліття інтенсивного використання.
Цей матеріал чудово підходить для використання у складних морських умовах. Велике комерційне судноплавство значною мірою залежить від його стійкості до втоми. Військово-морські судна використовують його для швидкої передачі крутного моменту. Судна льодового класу залежать від його ударної в'язкості при низьких температурах. Він справляється із сильними ударними навантаженнями, спричиненими ударами про занурені у воду брили льоду. Ви максимізуєте експлуатаційну безпеку, використовуючи цю специфікацію в середовищах з максимальним крутним моментом. Він забезпечує неперевершену надійність для глибоководних операцій.
| легуючого елемента | Основна металургійна функція | Вплив на морські операції |
|---|---|---|
| Хром (Cr) | Збільшує глибину твердіння та стійкість до окислення. | Запобігає прискореному зносу в зонах ущільнення з високим тертям. |
| Нікель (Ni) | Покращує ударну в'язкість і зменшує крихкість. | Гарантує структурну цілісність у замерзаючій морській воді. |
| Молібден (Mo) | Підвищує міцність при високих температурах і межу втоми. | Зберігає форму при постійних навантаженнях на повному газі. |
| Ванадій (V) | Сприяє формуванню дрібнозернистої структури під час термічної обробки. | Запобігає утворенню мікроскопічних тріщин під навантаженням. |
Не для кожного судна потрібна сталь надвисокої міцності. Нержавіюча сталь, як-от 316L або Duplex, ідеально підходить для певних ніш. Вони забезпечують чудову природну стійкість до корозії. Ви часто зустрічаєте їх на невеликих пасажирських суднах або розкішних яхтах. Вони надзвичайно добре працюють у висококорозійних середовищах із теплою водою. Однак їх нижча загальна міцність на розрив обмежує їх використання у важких вантажах. Вони просто не можуть передати величезний крутний момент, необхідний великим контейнеровозам.
Вуглецева сталь є ще однією життєздатною альтернативою для певних бюджетів. Виробники часто захищають стандартну вуглецеву сталь спеціальними зовнішніми вкладишами. Вони закріплюють бронзові або композитні муфти на вразливій ділянці кормової труби. Цей бар'єр захищає сталь від прямого контакту з морською водою. Цей підхід пропонує дуже вигідне співвідношення витрат і вигод. Це забезпечує належну міцність, одночасно ефективно керуючи попередніми матеріальними витратами. Однак пошкоджений вкладиш швидко знищить сталь, що лежить під ним, через швидку точкову корозію.
Візуальний огляд не може точно перевірити стан внутрішнього матеріалу. Методи поверхневого випробування мають суворі внутрішні обмеження. Магнітно-порошковий контроль (MPI) ідеально виявляє неглибокі поверхневі тріщини. Випробування на проникаючу рідину (PT) легко виявляє мікроскопічні дефекти поверхні. Однак жоден метод не проникає глибоко в тверду сталь великого діаметру. Вони залишають небезпечні внутрішні аномалії повністю прихованими від інспекторів якості. Якщо покладатися виключно на поверхневі випробування, це може призвести до катастрофічних операційних збоїв. Ви повинні дивитися глибше в метал.
Ультразвукове тестування (УЗ) вирішує цю важливу сліпу зону перевірки. UT використовує високочастотні звукові хвилі для картографування внутрішньої структури. Спеціальний перетворювач посилає акустичні імпульси глибоко в метал. Ці невидимі хвилі відскакують, коли натрапляють на аномалію. Тестове обладнання візуалізує ці акустичні відлуння на цифровому екрані. Він точно виявляє приховані недоліки, такі як внутрішні мікротріщини. Він знаходить небезпечні пластівці водню, що залишилися від неправильного охолодження. Він точно визначає неметалеві включення, що потрапили в сталеву матрицю.
Весь цей процес тестування регулюється суворими стандартами приймання. Промислові протоколи, такі як ASTM A388 або EN 10228-3, диктують точні параметри тестування. Ви повинні суворо дотримуватися цих встановлених глобальних рамок. Крім того, величезне значення має персонал, який проводить тестування. Аналіз повинен проводити сертифікований технік рівня II або рівня III. Вони мають необхідну підготовку для правильної інтерпретації складних акустичних відлунь. Вони точно розрізняють нешкідливий шум зерна від критичних структурних дефектів.
Стандартизована об’ємна перевірка зазвичай складається з таких основних кроків:
Підготовка поверхні: техніки обробляють компонент до певної поверхні, щоб забезпечити чисту акустичну передачу.
Калібрування: Тестовий блок калібрується за допомогою стандартних еталонних блоків із відомими розмірами штучних дефектів.
Сканування: Оператор сканує весь об’єм за допомогою перетворювачів прямого та кутового променя.
Оцінка: Виявлені ехо-сигнали вимірюються відносно максимально допустимих розмірів дефектів, продиктованих класифікаційним товариством.
Документація: вичерпний звіт відображає розташування, глибину та амплітуду всіх записаних ознак.
Придбання високоякісної ковки вирішує лише половину інженерного рівняння. Остаточне виконання визначає довгостроковий операційний успіх. Неналежна кінцева обробка створює значні ризики впровадження. Машиністи повинні дотримуватися точних допусків на розміри під час процесу токарної обробки. Недосягнення зазначеного биття негайно викликає серйозне зміщення. Ця невідповідність швидко псує дорогі гнучкі з’єднання. Він передає руйнівну високочастотну вібрацію безпосередньо в головний блок двигуна.
Гальванічна корозія представляє ще одну постійну екологічну загрозу. The Карданний вал постійно взаємодіє з різнорідними металами. Він підключається безпосередньо до бронзового або композитного гвинта. Він працює безперервно під час занурення в солону воду з високою електропровідністю. Це середовище створює потужний гальванічний елемент. Менш шляхетний метал швидко пожертвує собою. Ви повинні розгорнути належні системи анодного захисту. Акуратно розміщені цинкові або алюмінієві аноди поглинають цей різкий електрохімічний вплив. Вони захищають важливі компоненти трансмісії від передчасного розпаду.
Реальності встановлення також вимагають ретельного планування матеріально-технічного забезпечення. Для транспортування та обробки цих масивних компонентів потрібне вузькоспеціалізоване обладнання. Проста помилка такелажу може назавжди зігнути високоточно оброблений компонент. Падіння блоку викликає приховану структурну напругу всередині. Суднобудівні верфі під час процесу підйому повинні використовувати розкидні штанги з відповідними характеристиками. Вони повинні рівномірно підтримувати важкий циліндр у кількох точках контакту. Запобігання пошкодженню установки гарантує, що компонент вступає в експлуатацію в ідеальному робочому стані.
Дотримуйтеся цих практичних порад, щоб максимально успішно встановити:
Перед складанням перевірте всі допуски на отвори для з’єднувальних болтів за допомогою каліброваних мікрометрів.
Нанесіть схвалені протизадирні суміші на всі поверхні, що підходять для перешкод, щоб полегшити технічне обслуговування в майбутньому.
Слідкуйте за коливаннями температури навколишнього середовища під час остаточного оптичного вирівнювання трансмісії.
Проведіть комплексний аналіз крутильних коливань (TVA) перед тим, як дати дозвіл на фазу морських випробувань.
Вибір правильного виробника визначає безпеку вашого судна. Ви повинні встановити жорстку, безкомпромісну систему закупівель. Почніть із негайної перевірки схвалення класифікаційного товариства. Виробник повинен мати чинні сертифікати Міжнародної асоціації класифікаційних товариств (IACS). Шукайте поточні схвалення таких органів, як ABS, DNV, Lloyd's Register або Bureau Veritas. Ця сертифікація служить вашою абсолютною основою безпеки. Це доводить, що їхнє підприємство відповідає суворим стандартам морського виробництва.
Задокументована відстежуваність усуває небезпечні сумніви в ланцюзі поставок. Для кожного замовлення ви повинні вимагати повні Сертифікати випробування станка (MTC). Переконайтеся, що ці документи суворо відповідають стандарту EN 10204, тип 3.2. Для цього спеціального рівня сертифікації потрібна незалежна стороння перевірка. Незалежний інспектор безпосередньо спостерігає за механічними випробуваннями. Вони особисто перевіряють точний хімічний склад розплаву. Це гарантує, що ви отримаєте саме те, що замовили ваші інженери. Це запобігає небезпечній заміні неякісних матеріалів.
Оцініть потенційних партнерів на основі їхніх власних виробничих можливостей. Ідеальний постачальник самостійно керує всім процесом виробництва від кінця до кінця. Вони керують початковим куванням важких зливків. Вони точно контролюють критичні цикли термічної обробки. Вони точно виконують точне глибоке розточування отворів. Вони виконують остаточну перевірку UT внутрішньо. Зберігання цих складних кроків під одним дахом зводить до мінімуму передачу послуг третіми сторонами. Це значно зменшує дорогі помилки зв’язку. Це створює єдину точку абсолютної відповідальності для контролю якості.
| Критерії оцінки | Стандартні ризики постачальника | Преміум IACS Переваги постачальника |
|---|---|---|
| Сертифікація тестування | EN 10204 Тип 3.1 (Самосертифікований) допускає упередження. | EN 10204 Тип 3.2 (перевірено третьою стороною) гарантує правдивість. |
| Сфера виробництва | Термічна обробка та НК субпідряду. | 100% власна наскрізна обробка. |
| Можливість НК | Лише базова поверхня PT/MPI. | Рівень III Об'ємне ультразвукове обстеження. |
| Простежуваність | Відстеження на рівні партії викликає плутанину. | Відстеження теплового числа окремих компонентів забезпечує точність. |
Надійність морської шахти повністю залежить від матеріалів, які можна перевірити. Він значною мірою покладається на суворі внутрішні протоколи тестування. Сама по собі точність розмірів не може гарантувати безпечну роботу посудини. Ви повинні глибше розглянути структурну цілісність самої сталі. Справді надійний компонент потребує першокласних технологій кування. Вимагає точної термічної обробки. Він потребує ретельного об’ємного контролю, щоб виявити приховані недоліки.
Завчасно переглядайте свої поточні специфікації закупівель сьогодні. Переконайтеся, що ваші необхідні протоколи UT повністю відповідають останнім правилам класифікаційного товариства. Переконайтеся, що вибрані марки сплаву повністю відповідають фактичному робочому профілю вашого судна. Оновлення специфікацій матеріалів запобігає катастрофічним збоям. Це захищає ваш екіпаж і вантаж від несподіваних поломок. Це забезпечує довгострокову ефективність роботи.
Негайно вживіть заходів, щоб забезпечити надійність вашої трансмісії. Надішліть свої технічні креслення та експлуатаційні вимоги повністю кваліфікованому партнеру-виробнику. Негайно подайте запит на детальну металургійну та механічну консультацію. Експертний аналіз забезпечить бездоганну роботу вашого наступного встановлення. Він безпомилково впорається з найсуворішими морськими умовами.
A: Трансмісійний вал (або проміжний вал) з’єднує коробку передач із рушійним валом (або хвостовим валом), який виходить із корпусу, щоб утримувати гвинт. Обидва вимагають високої міцності на кручення, але хвостовий вал стикається з прямим впливом морської води та вищими напругами на вигин.
A: Спеціальна суміш хрому, нікелю, молібдену та ванадію забезпечує винятковий баланс здатності до глибокого загартування, високої міцності на розрив і чудової стійкості до втоми, що робить його ідеальним для передачі величезного крутного моменту.
Відповідь: Покупці повинні обов’язково проводити 100% об’ємну перевірку UT згідно з правилами класового суспільства, яка виконується персоналом, сертифікованим принаймні за ISO 9712 або ASNT SNT-TC-1A рівня II, з наданням повного звіту до відправлення.


