
Please Choose Your Language
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-06-28 منبع: سایت
شفت دریایی به عنوان حلقه باربر اولیه که موتور کشتی را به پروانه آن متصل می کند، عمل می کند. این سیلندر چرخان عظیم هر روز تحت فشار مکانیکی شدید کار می کند. نیازهای عملیاتی سنگین به عملکرد مواد بی عیب و نقص نیاز دارند. هنگامی که شفت به طور فاجعه باری از کار می افتد، عواقب آن در کل عملیات شما موج می زند. شما با دوره های خشک داک طولانی مدت مواجه می شوید. شما خرابی عملیاتی عظیمی را تجربه می کنید. خطرات ایمنی شدیدی برای خدمه شما در دریا به وجود می آید. این رویدادهای اضطراری بسیار بیشتر از تلاشهای تعمیر و نگهداری استاندارد است. تهیه قطعات قابل اطمینان کاملاً به تأیید یکپارچگی متالورژیکی مدتها قبل از نصب متکی است. شما از طریق انتخاب دقیق آلیاژ و آزمایشهای غیر مخرب دقیق (NDT) به این امر دست مییابید. بازرسی بصری به تنهایی نمی تواند ایمنی طولانی مدت را تضمین کند. در این راهنما، نحوه ارزیابی پروفایل مواد و استانداردهای تست داخلی را خواهید آموخت. ما نمرات آلیاژی با استحکام بالا و روشهای مدرن بازرسی اولتراسونیک را بررسی خواهیم کرد. شما بینش عملی برای ایمن سازی اجزای پیشرانه قابل اعتماد برای ناوگان خود به دست خواهید آورد.
انتخاب شفت آلیاژ دریایی صحیح نیاز به متعادل کردن مقاومت خستگی پیچشی با شرایط عملیاتی محیطی دارد.
یک شفت پیشرانه آهنگری یکپارچگی ساختاری بسیار عالی را در مقایسه با جایگزین های ریخته گری ارائه می دهد، مشروط بر اینکه عملیات حرارتی به شدت کنترل شود.
بازرسی حجمی از طریق تست اولتراسونیک (UT) یک نیاز غیرقابل مذاکره برای تشخیص آخال ها یا حفره های زیرسطحی قبل از نصب است.
فهرست کوتاه تامین کنندگان باید محدود به تولیدکنندگانی باشد که قادر به ارائه ردیابی کامل و گواهینامه های انجمن بین المللی انجمن های طبقه بندی (IACS) هستند.
اپراتورها اغلب با فشار شدیدی برای کاهش هزینه های قطعات اولیه مواجه می شوند. با این حال، به خطر انداختن کیفیت مواد خطرات عملیاتی فاجعه باری را به همراه دارد. اجزای نامرغوب اغلب در حین مانورهای آب و هوایی سنگین برشی می شوند. بازیابی کشتی اضطراری به یدک کش های نجات بسیار تخصصی نیاز دارد. سپس با هزینه های اضطراری بارانداز خشک و جریمه های سنگین بار تاخیر مواجه می شوید. اپراتورها منتظر ماندن طولانی برای قطعات تعویض سفارشی هستند. این اقدامات واکنشی، برنامه های حمل و نقل به شدت برنامه ریزی شده را فلج می کند. سرمایه گذاری در قطعات ممتاز این هزینه های اضطراری نمایی را حذف می کند.
خط محرکه دوار نیروهای مکانیکی چند جهته بی امان را تحمل می کند. تنش پیچشی مداوم را از موتور اصلی عظیم جذب می کند. ممان خمشی شدید ایجاد شده توسط ملخ سنگین را کنترل می کند. بارهای شوک هیدرودینامیکی به طور مداوم در شرایط دریای مواج به سیستم ضربه می زند. فولاد باید این جهش های ناگهانی انرژی را با خیال راحت جذب کند. نباید ترک های خستگی میکروسکوپی ایجاد کند. یک ماده ضعیف در نهایت تحت این حمله ترکیبی شکسته می شود. انعطاف پذیری ساختاری طول عمر اجزا را تعریف می کند.
یکپارچه سازی سیستم یکی دیگر از چالش های مهم مهندسی را ارائه می دهد. کل خط محرکه باید به طور منسجم عمل کند. شفت دم و شفت انتقال باید در تراز کامل کار کند. تراز ضعیف باعث ایجاد لرزش شدید در سراسر بدنه می شود. این لرزش سایش زودرس بلبرینگ را به سرعت تسریع می کند. مهر و موم های حساس لوله عقب را تخریب می کند. شما باید با این اجزای جداگانه به عنوان یک سیستم یکپارچه تحویل برق رفتار کنید. تطبیق دقیق از این چرخه های خستگی مضر و ناشی از ارتعاش جلوگیری می کند.
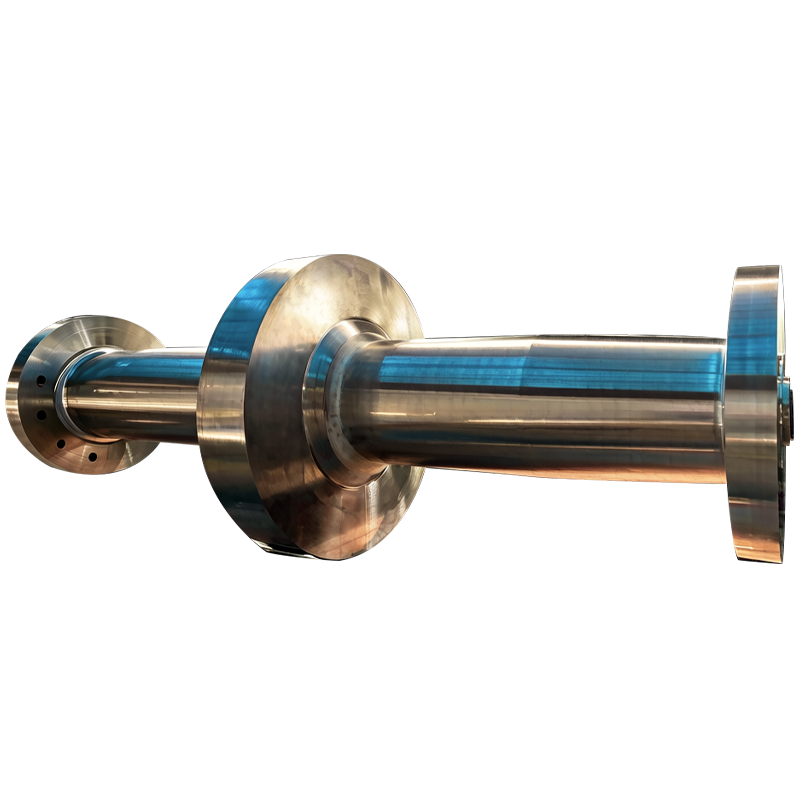
کاربردهای سنگین دریایی نیازمند استحکام ساختاری استثنایی هستند. فولاد ریخته گری اغلب تخلخل داخلی خطرناک را پنهان می کند. اغلب حاوی حفره های انقباض پنهان از فرآیند خنک سازی است. این عیوب میکروسکوپی به عنوان متمرکز کننده استرس اصلی عمل می کنند. آهنگری این ضعف های مهم مواد را به طور کامل از بین می برد. فرآیند پرس هیدرولیک سنگین، حفره های داخلی را خرد می کند. یک جریان پیوسته و جهت دار دانه ای ایجاد می کند که در امتداد طول جزء در یک راستا قرار می گیرد. این ساختار دانه یکنواخت به طور چشمگیری حد خستگی کلی را افزایش می دهد.
مواد خام جعلی به تنهایی برای وظیفه دریایی ناکافی است. برای دستیابی به حداکثر استحکام نیاز به عملیات حرارتی دقیق دارد. اپراتورها به چرخه های خاموش و تمپرینگ بسیار کنترل شده متکی هستند. این پردازش حرارتی دقیق ریزساختار داخلی را تغییر می دهد. به طور قابل اعتمادی به استحکام تسلیم دقیق مورد نیاز دست می یابد. چقرمگی ضربه بالا در دماهای انجماد را تضمین می کند. عملیات حرارتی ضعیف، فولاد را شکننده میکند. این قطعه را در برابر بارهای شوک ناگهانی بسیار آسیب پذیر می کند.
مهندسان به طور گسترده ای فولادهای کم آلیاژ و با استحکام بالا را برای محیط های دریایی سخت تعیین می کنند. این درجه خاص یک پروفایل متالورژی استثنایی ارائه می دهد. محتوای کروم سختی عمیق و یکنواختی را فراهم می کند. نیکل چقرمگی عالی را در محدوده دمای شدید تضمین می کند. مولیبدن در برابر خزش در دمای بالا و ترک های حرارتی به طور موثر مقاومت می کند. وانادیوم ساختار دانه را در مرحله آهنگری اصلاح می کند. آنها با هم، یک جزء انتقال قدرت بسیار بادوام ایجاد می کنند. تا چندین دهه استفاده سنگین را تحمل می کند.
این ماده در کاربردهای خاص دریایی برتر است. حمل و نقل تجاری سنگین به شدت به مقاومت در برابر خستگی آن وابسته است. کشتی های نیروی دریایی از آن برای انتقال سریع گشتاور استفاده می کنند. کشتی های کلاس یخ به چقرمگی ضربه در دمای پایین بستگی دارند. بارهای شوک شدید ناشی از برخورد بلوک های یخ زیر آب را کنترل می کند. با استفاده از این مشخصات در محیطهای با حداکثر گشتاور، ایمنی عملیاتی را به حداکثر میرسانید. این قابلیت اطمینان بی نظیر را برای عملیات در اعماق دریا ارائه می دهد.
| عنصر آلیاژی | عملکرد متالورژیکی اولیه | بر عملیات دریایی |
|---|---|---|
| کروم (کروم) | عمق سخت شدن و مقاومت در برابر اکسیداسیون را افزایش می دهد. | از سایش سریع در مناطق آب بندی با اصطکاک بالا جلوگیری می کند. |
| نیکل (Ni) | چقرمگی ضربه را بهبود می بخشد و شکنندگی را کاهش می دهد. | یکپارچگی ساختاری در انجماد آب دریا را تضمین می کند. |
| مولیبدن (Mo) | استحکام در دمای بالا و محدودیت خستگی را افزایش می دهد. | شکل خود را تحت بارهای مداوم تمام گاز حفظ می کند. |
| وانادیوم (V) | ساختار دانه ریز را در طول عملیات حرارتی تقویت می کند. | از ایجاد ترک میکروسکوپی تحت استرس جلوگیری می کند. |
هر کشتی به فولاد فوق العاده با مقاومت نیاز ندارد. فولادهای زنگ نزن مانند 316L یا Duplex به خوبی به طاقچه های خاص خدمت می کنند. آنها مقاومت بسیار خوبی در برابر خوردگی طبیعی دارند. اغلب آنها را در کشتی های مسافربری کوچکتر یا قایق های تفریحی لوکس پیدا می کنید. آنها در محیط های بسیار خورنده و با آب گرم به خوبی کار می کنند. با این حال، استحکام کششی کلی کمتر آنها را از کاربردهای سنگین محموله محدود می کند. آنها به سادگی نمی توانند گشتاور عظیم مورد نیاز کشتی های کانتینری بزرگ را منتقل کنند.
فولاد کربنی جایگزین مناسب دیگری برای بودجه های خاص است. سازندگان اغلب از فولاد کربن استاندارد با استفاده از آسترهای بیرونی تخصصی محافظت می کنند. آنها آستینهای برنزی یا کامپوزیت را بر روی ناحیه آسیبپذیر لوله پشتی کوچک میکنند. این مانع از فولاد زیرین در برابر تماس مستقیم آب دریا محافظت می کند. این رویکرد نسبت هزینه به سود بسیار مطلوبی را ارائه می دهد. این در حالی که هزینه های مواد اولیه را به طور موثر مدیریت می کند، استحکام کافی را فراهم می کند. با این حال، یک آستر شکسته به سرعت فولاد زیرین را از طریق خوردگی حفره ای سریع از بین می برد.
بازرسی بصری نمی تواند سلامت مواد داخلی را به طور دقیق تأیید کند. روش های تست سطحی دارای محدودیت های ذاتی شدیدی هستند. بازرسی ذرات مغناطیسی (MPI) ترک های سطحی کم عمق را به خوبی تشخیص می دهد. تست نفوذ مایع (PT) عیوب سطح میکروسکوپی را به راحتی آشکار می کند. با این حال، هیچ یک از روش ها به عمق فولاد جامد با قطر بزرگ نفوذ نمی کند. آنها ناهنجاری های داخلی خطرناک را کاملاً از دید بازرسان کیفیت پنهان می کنند. اتکای صرف به آزمایش های سطحی باعث شکست های فاجعه آمیز عملیاتی می شود. شما باید عمیق تر به فلز نگاه کنید.
تست اولتراسونیک (UT) این نقطه کور بازرسی حیاتی را حل می کند. UT از امواج صوتی با فرکانس بالا برای ترسیم ساختار داخلی استفاده می کند. یک مبدل تخصصی پالس های صوتی را به عمق فلز می فرستد. این امواج نامرئی هنگامی که به یک ناهنجاری برخورد می کنند به عقب باز می گردند. تجهیزات تست این پژواک های صوتی را روی یک صفحه دیجیتال تجسم می کنند. این به طور دقیق عیوب پنهان مانند ریز ترک های داخلی را تشخیص می دهد. تکه های هیدروژن خطرناکی که از خنک شدن نامناسب باقی مانده است را پیدا می کند. این اجزاء غیرفلزی که در داخل ماتریس فولادی به دام افتاده اند را مشخص می کند.
استانداردهای سختگیرانه پذیرش، بر کل فرآیند آزمایش حاکم است. پروتکل های صنعتی مانند ASTM A388 یا EN 10228-3 پارامترهای آزمایش دقیق را دیکته می کنند. شما باید به شدت به این چارچوب های جهانی تثبیت شده پایبند باشید. علاوه بر این، پرسنلی که آزمایش را انجام می دهند بسیار زیاد است. یک تکنسین سطح II یا سطح III گواهی شده باید آنالیز را انجام دهد. آنها آموزش لازم را برای تفسیر صحیح پژواک های صوتی پیچیده دارند. آنها به دقت بین نویز دانه های بی ضرر و نقص های ساختاری مهم تمایز قائل می شوند.
یک بازرسی حجمی استاندارد معمولاً این مراحل اصلی را دنبال می کند:
آمادهسازی سطح: تکنسینها قطعه را روی سطح خاصی ماشین میکنند تا امکان انتقال صوتی تمیز را فراهم کنند.
کالیبراسیون: واحد آزمایش با استفاده از بلوک های مرجع استاندارد دارای اندازه های نقص مصنوعی شناخته شده کالیبره می شود.
اسکن: اپراتور کل حجم را با استفاده از مبدل های پرتو مستقیم و زاویه پرتو اسکن می کند.
ارزیابی: پژواکهای شناساییشده با حداکثر اندازههای نقص مجاز که توسط جامعه طبقهبندی دیکته میشوند اندازهگیری میشوند.
مستندات: یک گزارش جامع مکان، عمق و دامنه همه نشانه های ثبت شده را ترسیم می کند.
تهیه آهنگری با کیفیت بالا فقط نیمی از معادله مهندسی را حل می کند. اجرای نهایی موفقیت عملیاتی بلند مدت را تعیین می کند. ماشینکاری نهایی نادرست خطرات اجرایی عظیمی را به همراه دارد. ماشینکارها باید تلورانسهای ابعادی دقیق را در طول فرآیند تراشکاری حفظ کنند. عدم دستیابی به خروجی مشخص شده بلافاصله باعث ناهماهنگی شدید می شود. این ناهماهنگی کوپلینگ های انعطاف پذیر گران قیمت را به سرعت خراب می کند. ارتعاش مخرب و با فرکانس بالا را مستقیماً به بلوک اصلی موتور منتقل می کند.
خوردگی گالوانیکی یکی دیگر از تهدیدات زیست محیطی مداوم است. را محور پیشرانه به طور مداوم با فلزات غیر مشابه تعامل دارد. مستقیماً به پروانه برنزی یا کامپوزیت متصل می شود. در حالی که در آب شور بسیار رسانا غوطه ور است به طور مداوم کار می کند. این محیط یک سلول گالوانیکی قدرتمند ایجاد می کند. فلز کمتر نجیب به سرعت خود را قربانی می کند. شما باید سیستم های حفاظت آندی مناسب را مستقر کنید. آندهای روی یا آلومینیوم که با دقت قرار داده شده اند این حمله شدید الکتروشیمیایی را جذب می کنند. آنها از اجزای حیاتی خط محرکه در برابر انحلال زودرس محافظت می کنند.
واقعیت های نصب نیز نیازمند برنامه ریزی لجستیکی دقیق است. حمل و نقل و جابجایی این قطعات عظیم نیاز به تجهیزات بسیار تخصصی دارد. یک اشتباه ساده در ریگ کردن می تواند یک قطعه ماشینکاری دقیق را برای همیشه خم کند. رها کردن واحد باعث ایجاد تنش ساختاری پنهان در داخل می شود. کارخانههای کشتیسازی باید از میلههای پخشکننده دارای رتبهبندی مناسب در طول فرآیند بلند کردن استفاده کنند. آنها باید سیلندر سنگین را به طور یکنواخت در نقاط تماس متعدد پشتیبانی کنند. جلوگیری از آسیب نصب تضمین می کند که قطعه در شرایط عملیاتی عالی وارد سرویس می شود.
برای به حداکثر رساندن موفقیت نصب خود، این بهترین روش ها را رعایت کنید:
قبل از مونتاژ، تمام تلورانس های پیچ و مهره اتصال را با استفاده از گیج های میکرومتر کالیبره شده بررسی کنید.
برای تسهیل در نگهداری در آینده، ترکیبات ضد گرفتگی تایید شده را روی تمام سطوح مناسب تداخل اعمال کنید.
تغییرات دمای محیط را در طول تراز نوری نهایی خط محرک نظارت کنید.
قبل از اجازه دادن به مرحله آزمایشی دریا، یک تحلیل جامع ارتعاش پیچشی (TVA) انجام دهید.
انتخاب سازنده مناسب، ایمنی نهایی کشتی شما را دیکته می کند. شما باید یک چارچوب تدارکاتی سفت و سخت و بدون سازش ایجاد کنید. با تأیید تأیید انجمن طبقه بندی بلافاصله شروع کنید. سازنده باید دارای گواهینامه های فعال انجمن بین المللی انجمن های طبقه بندی (IACS) باشد. به دنبال تاییدیه های فعلی از ارگان هایی مانند ABS، DNV، Lloyd's Register، یا Bureau Veritas باشید. این گواهینامه به عنوان پایه ایمنی مطلق شما عمل می کند. این ثابت می کند که امکانات آنها مطابق با استانداردهای سختگیرانه تولید دریایی است.
قابلیت ردیابی مستند، تردیدهای خطرناک زنجیره تامین را از بین می برد. برای هر سفارش باید گواهینامه کامل تست آسیاب (MTC) را درخواست کنید. اطمینان حاصل کنید که این اسناد کاملاً با EN 10204 نوع 3.2 مطابقت دارند. این سطح گواهی خاص نیاز به تأیید مستقل و شخص ثالث دارد. نقشه بردار مستقل مستقیماً شاهد آزمایش مکانیکی است. آنها ترکیب شیمیایی دقیق مذاب را شخصاً تأیید می کنند. این تضمین می کند که دقیقاً همان چیزی را که مهندسان شما سفارش داده اند دریافت می کنید. از جایگزینی خطرناک مواد ضایعات ضعیف جلوگیری می کند.
شرکای بالقوه را بر اساس قابلیت های تولید مستقیم داخلی آنها ارزیابی کنید. تأمینکننده ایدهآل کل فرآیند تولید انتها به انتها را به صورت داخلی اداره میکند. آنها آهنگری شمش سنگین اولیه را مدیریت می کنند. آنها چرخه های عملیات حرارتی بحرانی را دقیقاً کنترل می کنند. آنها حفاری عمیق سوراخ را با دقت انجام می دهند. آنها بازرسی نهایی UT را به صورت داخلی انجام می دهند. نگه داشتن این مراحل پیچیده زیر یک سقف، انتقال شخص ثالث را به حداقل می رساند. خطاهای ارتباطی پرهزینه را به میزان قابل توجهی کاهش می دهد. این یک نقطه واحد از مسئولیت پذیری مطلق برای کنترل کیفیت ایجاد می کند. جدول 2:
| معیارهای ارزیابی | خطرات تامین کننده استاندارد | مزایای تامین کننده برتر IACS |
|---|---|---|
| گواهی تست | EN 10204 نوع 3.1 (خودگواهی شده) اجازه سوگیری را می دهد. | EN 10204 نوع 3.2 (تایید شده توسط شخص ثالث) حقیقت را تضمین می کند. |
| محدوده تولید | پیمانکاری فرعی عملیات حرارتی و NDT. | 100٪ پردازش داخلی به پایان. |
| قابلیت NDT | فقط PT/MPI سطح پایه. | بازرسی UT حجمی سطح III. |
| قابلیت ردیابی | ردیابی در سطح دسته ای باعث سردرگمی می شود. | ردیابی شماره حرارتی اجزای جداگانه دقت را تضمین می کند. |
قابلیت اطمینان شفت دریایی کاملاً به علم مواد قابل تأیید بستگی دارد. این به شدت به پروتکل های تست داخلی سختگیرانه متکی است. دقت ابعاد به تنهایی نمی تواند عملکرد ایمن کشتی را تضمین کند. شما باید عمیق تر به یکپارچگی ساختاری خود فولاد نگاه کنید. یک جزء واقعا قابل اعتماد به تکنیک های آهنگری برتر نیاز دارد. نیاز به عملیات حرارتی دقیق دارد. برای تشخیص عیوب پنهان نیاز به بازرسی حجمی دقیق دارد.
امروز به طور فعال مشخصات خرید فعلی خود را بررسی کنید. اطمینان حاصل کنید که پروتکل های UT مورد نیاز شما کاملاً با آخرین قوانین جامعه طبقه بندی مطابقت دارند. بررسی کنید که گریدهای آلیاژی انتخابی شما به طور یکپارچه با مشخصات عملیاتی واقعی کشتی شما همراستا باشند. ارتقاء مشخصات مواد شما از خرابی های فاجعه آمیز جلوگیری می کند. از خدمه و محموله شما در برابر خرابی های غیرمنتظره محافظت می کند. این کارایی عملیاتی طولانی مدت شما را تضمین می کند.
برای ایمن کردن قابلیت اطمینان خط پیشران خود اقدام فوری انجام دهید. نقشه های مهندسی و الزامات عملیاتی خود را به یک شریک تولیدی کاملاً واجد شرایط ارسال کنید. فوراً یک مشاوره دقیق متالورژی و ماشینکاری درخواست کنید. تجزیه و تحلیل تخصصی اطمینان حاصل می کند که نصب بعدی شما بدون نقص انجام می شود. این سخت ترین شرایط دریایی را بدون شکست اداره خواهد کرد.
A: شفت انتقال (یا شفت میانی) جعبه دنده را به محور پیشرانه (یا شفت دم) متصل می کند که برای نگه داشتن پروانه از بدنه خارج می شود. هر دو به استحکام پیچشی بالایی نیاز دارند، اما محور دم با قرار گرفتن در معرض مستقیم آب دریا و تنش های خمشی بالاتر مواجه است.
A: ترکیب خاص کروم، نیکل، مولیبدن و وانادیوم آن تعادل استثنایی از سختی پذیری عمیق، استحکام کششی بالا و مقاومت در برابر خستگی عالی را فراهم می کند و آن را برای انتقال گشتاور عظیم ایده آل می کند.
A: خریداران باید بازرسی 100% حجمی UT را طبق قوانین جامعه طبقاتی، که توسط پرسنل دارای گواهی ISO 9712 یا ASNT SNT-TC-1A Level II حداقل انجام می شود، با ارائه گزارش کامل قبل از حمل و نقل الزامی کنند.


