
Please Choose Your Language
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-06-28 Kaynak: Alan
Deniz şaftı, bir geminin motorunu pervanesine bağlayan birincil yük taşıyan bağlantı görevi görür. Bu devasa dönen silindir, her gün aşırı mekanik stres altında çalışır. Ağır operasyonel talepler kusursuz malzeme performansı gerektirir. Bir şaft felaketle sonuçlanabilecek şekilde arızalandığında sonuçları tüm operasyonunuza yayılır. Uzun süreli kuru havuzlama süreleri ile karşı karşıya kalırsınız. Büyük bir operasyonel kesinti yaşarsınız. Denizde mürettebatınız için ciddi güvenlik riskleri ortaya çıkar. Bu acil durum olayları standart bakım çabalarından çok daha ağır basmaktadır. Güvenilir bileşen tedariki tamamen metalurjik bütünlüğün kurulumdan çok önce doğrulanmasına dayanır. Bunu sıkı alaşım seçimi ve sıkı tahribatsız test (NDT) yoluyla başarırsınız. Tek başına görsel incelemeler uzun vadeli güvenliği garanti edemez. Bu kılavuzda malzeme profillerini ve dahili test standartlarını nasıl değerlendireceğinizi öğreneceksiniz. Belirli yüksek mukavemetli alaşım kalitelerini ve modern ultrasonik muayene yöntemlerini keşfedeceğiz. Filonuz için güvenilir tahrik bileşenlerini güvence altına almak için eyleme dönüştürülebilir bilgiler elde edeceksiniz.
Doğru deniz alaşımlı şaftın seçilmesi, burulma yorulma direncinin çevresel çalışma koşullarıyla dengelenmesini gerektirir.
Dövme tahrik şaftı, ısıl işlemin sıkı bir şekilde kontrol edilmesi koşuluyla, döküm alternatiflerine kıyasla çok daha üstün bir yapısal bütünlük sunar.
Ultrasonik Test (UT) yoluyla hacimsel muayene, kurulumdan önce yüzey altı kalıntıları veya boşlukları tespit etmek için tartışılamaz bir gerekliliktir.
Tedarikçi kısa listeleri, tam izlenebilirlik ve Uluslararası Sınıflandırma Kuruluşları Birliği (IACS) sertifikaları sağlayabilen üreticilerle sınırlı olmalıdır.
Operatörler genellikle ilk bileşen masraflarını azaltma konusunda yoğun baskıyla karşı karşıya kalır. Ancak malzeme kalitesinden ödün vermek ciddi operasyonel riskler taşır. Ağır hava manevraları sırasında standartların altındaki bileşenler sıklıkla kesilir. Acil durumda gemi kurtarma, son derece uzmanlaşmış kurtarma römorkörleri gerektirir. Daha sonra acil kuru havuz ücretleri ve ağır gecikmeli kargo cezalarıyla karşı karşıya kalırsınız. Operatörler özel yedek parçalar için uzun süre beklemeye katlanıyor. Bu reaktif önlemler, sıkı bir şekilde planlanmış nakliye programlarını sekteye uğratır. Birinci sınıf bileşenlere yatırım yapmak, bu katlanarak artan acil durum maliyetlerini ortadan kaldırır.
Dönen aktarma organları, çok yönlü mekanik kuvvetlere dayanır. Devasa ana motordan gelen sürekli burulma gerilimini emer. Ağır pervanenin oluşturduğu ciddi bükülme momentlerinin üstesinden gelir. Hidrodinamik şok yükleri, dalgalı deniz durumlarında sürekli olarak sisteme çarpmaktadır. Çeliğin bu ani enerji artışlarını güvenli bir şekilde absorbe etmesi gerekiyor. Mikroskobik yorulma çatlakları oluşmamalıdır. Zayıf bir malzeme eninde sonunda bu birleşik saldırı altında kırılacaktır. Yapısal dayanıklılık bileşen ömrünü tanımlar.
Sistem entegrasyonu başka bir kritik mühendislik sorununu da beraberinde getiriyor. Aktarma organlarının tamamının uyumlu bir şekilde çalışması gerekir. Kuyruk mili ve Şanzıman mili mükemmel bir hizada çalışmalıdır. Kötü hizalama, gövde boyunca ciddi titreşime neden olur. Bu titreşim rulmanların erken aşınmasını hızla hızlandırır. Hassas stern tüp contalarını bozar. Bu ayrı bileşenlere entegre bir güç dağıtım sistemi olarak davranmalısınız. Hassas eşleştirme, bu zarar verici, titreşime bağlı yorulma döngülerini önler.
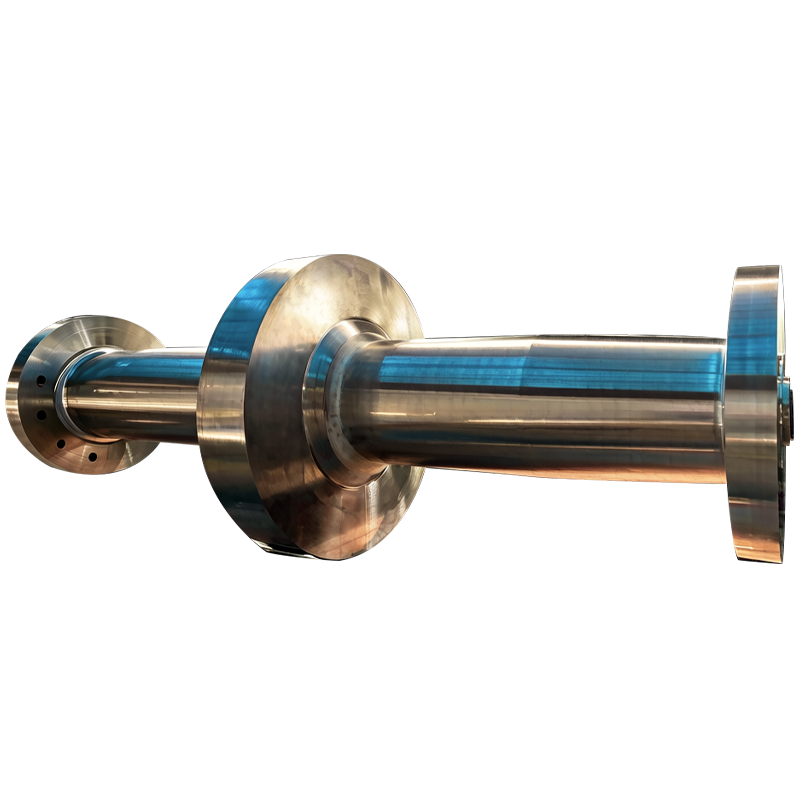
Ağır deniz uygulamaları olağanüstü yapısal sağlamlık gerektirir. Dökme çelik genellikle tehlikeli iç gözenekliliği gizler. Sıklıkla soğutma işleminden kaynaklanan gizli büzülme boşlukları içerir. Bu mikroskobik kusurlar, ana stres yoğunlaştırıcılar olarak işlev görür. Dövme, bu kritik malzeme zayıflıklarını tamamen ortadan kaldırır. Ağır hidrolik presleme işlemi iç boşlukları ezer. Bileşenin uzunluğu boyunca hizalanan sürekli, yönlü bir tane akışı oluşturur. Bu tek biçimli tane yapısı, genel yorulma sınırını önemli ölçüde artırır.
Ham dövme malzeme denizcilik işleri için tek başına yetersiz kalıyor. Maksimum mukavemete ulaşmak için hassas ısıl işlem gerektirir. Operatörler son derece kontrollü söndürme ve temperleme döngülerine güvenmektedir. Bu hassas termal işlem, iç mikro yapıyı dönüştürür. Tam olarak gerekli akma mukavemetini güvenilir bir şekilde elde eder. Donma sıcaklıklarında yüksek darbe dayanıklılığını garanti eder. Kötü uygulanan bir ısıl işlem çeliği kırılgan bırakır. Bileşeni ani şok yüklerine karşı oldukça savunmasız hale getirir.
Mühendisler, zorlu deniz ortamları için düşük alaşımlı, yüksek dayanımlı çelikleri yaygın olarak tercih etmektedir. Bu özel kalite olağanüstü bir metalürjik profil sunar. Krom içeriği derin, düzgün sertleşebilirlik sağlar. Nikel aşırı sıcaklık aralıklarında mükemmel dayanıklılık sağlar. Molibden, yüksek sıcaklıktaki sürünmeye ve termal çatlamaya etkili bir şekilde direnç gösterir. Vanadyum, dövme aşamasında tane yapısını inceltir. Birlikte son derece dayanıklı bir güç aktarım bileşeni oluştururlar. Onlarca yıllık yoğun kullanıma dayanır.
Bu malzeme spesifik zorlu denizcilik uygulamalarında üstün performans gösterir. Ağır hizmet tipi ticari nakliye, büyük ölçüde yorulma direncine bağlıdır. Donanma gemileri bunu hızlı tork iletimi için kullanır. Buz sınıfı gemiler, düşük sıcaklıktaki darbe dayanıklılığına bağlıdır. Batık buz bloklarına çarpmanın neden olduğu şiddetli şok yüklerini idare eder. Bu spesifikasyonu maksimum torklu ortamlarda uygulayarak operasyonel güvenliği en üst düzeye çıkarırsınız. Derin deniz operasyonları için eşsiz güvenilirlik sunar.
| Alaşım Elementi | Birincil Metalurjik Fonksiyonun | Deniz Operasyonları Üzerindeki Etkisi |
|---|---|---|
| Krom (Cr) | Sertleşme derinliğini ve oksidasyon direncini arttırır. | Yüksek sürtünmeli conta alanlarında hızlı aşınmayı önler. |
| Nikel (Ni) | Darbe dayanıklılığını artırır ve kırılganlığı azaltır. | Deniz suyunun dondurulmasında yapısal bütünlüğü garanti eder. |
| Molibden (Mo) | Yüksek sıcaklık dayanımını ve yorulma sınırını artırır. | Sürekli tam gaz yükleri altında şeklini korur. |
| Vanadyum (V) | Isıl işlem sırasında ince tane yapısını destekler. | Stres altında mikroskobik çatlak oluşumunu önler. |
Her gemi ultra yüksek dayanımlı çeliğe ihtiyaç duymaz. 316L veya Duplex gibi paslanmaz çelikler belirli nişlere mükemmel şekilde hizmet eder. Mükemmel doğal korozyon direnci sunarlar. Bunları sıklıkla daha küçük yolcu gemilerinde veya lüks yatlarda bulabilirsiniz. Son derece aşındırıcı, sıcak su çalışma ortamlarında son derece iyi çalışırlar. Ancak genel çekme mukavemetlerinin düşük olması, onları ağır kargo uygulamalarından kısıtlamaktadır. Büyük konteyner gemilerinin ihtiyaç duyduğu devasa torku iletemezler.
Karbon çeliği, belirli bütçeler için başka bir uygun alternatif sunuyor. Üreticiler genellikle standart karbon çeliğini özel dış kaplamalar kullanarak korurlar. Hassas stern tüp alanı üzerine bronz veya kompozit manşonları küçülterek takarlar. Bu bariyer, alttaki çeliği doğrudan deniz suyu temasından korur. Bu yaklaşım çok uygun bir maliyet-fayda oranı sunar. Ön malzeme giderlerini etkili bir şekilde yönetirken yeterli gücü sağlar. Bununla birlikte, aşınmış bir astar, hızlı oyuklanma korozyonu nedeniyle alttaki çeliği hızla yok edecektir.
Görsel incelemeler iç malzeme sağlığını doğru bir şekilde doğrulayamaz. Yüzey test yöntemleri ciddi doğal sınırlamalar içerir. Manyetik Parçacık Denetimi (MPI), sığ yüzey çatlaklarını mükemmel bir şekilde tespit eder. Sıvı Penetrant Testi (PT), mikroskobik yüzey kusurlarını kolayca ortaya çıkarır. Ancak her iki yöntem de büyük çaplı katı çeliğin derinliklerine nüfuz edemez. Tehlikeli iç anomalileri kalite denetçilerinden tamamen gizlerler. Yalnızca yüzey testlerine güvenmek, feci operasyonel başarısızlıklara davetiye çıkarır. Metalin derinliklerine bakmalısınız.
Ultrasonik Test (UT), bu kritik denetim kör noktasını çözer. UT, iç yapıyı haritalamak için yüksek frekanslı ses dalgalarını kullanır. Özel bir dönüştürücü metalin derinliklerine akustik darbeler gönderir. Bu görünmez dalgalar bir anormalliğe çarptıklarında geri dönerler. Test ekipmanı bu akustik yankıları dijital ekranda görselleştirir. Dahili mikro çatlaklar gibi gizli kusurları doğru bir şekilde tespit eder. Uygunsuz soğutmadan arta kalan tehlikeli hidrojen parçacıklarını bulur. Çelik matris içinde sıkışmış metalik olmayan kalıntıların yerini tespit eder.
Tüm bu test sürecini katı kabul standartları yönetir. ASTM A388 veya EN 10228-3 gibi endüstri protokolleri, kesin test parametrelerini belirler. Bu yerleşik küresel çerçevelere kesinlikle bağlı kalmalısınız. Ayrıca testi yapan personel de son derece önemlidir. Analizi sertifikalı bir Seviye II veya Seviye III teknisyeni gerçekleştirmelidir. Karmaşık akustik yankıları doğru yorumlayabilecek gerekli eğitime sahiptirler. Zararsız tane gürültüsü ile kritik yapısal kusurları doğru bir şekilde ayırt ederler.
Standartlaştırılmış bir hacimsel muayene genellikle şu temel adımları takip eder:
Yüzey Hazırlığı: Teknisyenler, temiz akustik iletim sağlamak için bileşeni belirli bir yüzey kaplamasına göre işlerler.
Kalibrasyon: Test ünitesi, bilinen yapay kusur boyutlarını içeren standart referans blokları kullanılarak kalibre edilir.
Tarama: Operatör hem düz ışın hem de açılı ışın dönüştürücülerini kullanarak tüm hacmi tarar.
Değerlendirme: Tespit edilen yankılar, sınıflandırma kurumu tarafından belirlenen izin verilen maksimum kusur boyutlarına göre ölçülür.
Dokümantasyon: Kapsamlı bir rapor, kaydedilen tüm göstergelerin konumunu, derinliğini ve genliğini haritalandırır.
Yüksek kaliteli bir dövmenin temin edilmesi mühendislik denkleminin yalnızca yarısını çözer. Nihai uygulama, uzun vadeli operasyonel başarıyı belirler. Uygun olmayan son işleme, büyük uygulama risklerini beraberinde getirir. Tezgahçılar tornalama işlemi sırasında kesin boyut toleranslarını korumalıdır. Belirtilen salgıya ulaşılamaması, anında ciddi hiza bozukluklarına neden olur. Bu yanlış hizalama, pahalı esnek kaplinleri hızla bozar. Yıkıcı, yüksek frekanslı titreşimi doğrudan ana motor bloğuna aktarır.
Galvanik korozyon başka bir sürekli çevresel tehdidi temsil etmektedir. tahrik şaftı sürekli olarak farklı metallerle etkileşime girer. Doğrudan bronz veya kompozit bir pervaneye bağlanır. Yüksek iletkenliğe sahip tuzlu suya batırıldığında sürekli çalışır. Bu ortam güçlü bir galvanik hücre yaratır. Daha az asal olan metal hızla kendini feda edecektir. Uygun anodik koruma sistemlerini konuşlandırmalısınız. Dikkatlice yerleştirilmiş çinko veya alüminyum anotlar bu sert elektrokimyasal saldırıyı emer. Kritik aktarma organları bileşenlerini zamanından önce çözünmekten korurlar.
Kurulum gerçekleri aynı zamanda titiz bir lojistik planlama gerektirir. Bu devasa bileşenlerin taşınması ve taşınması son derece özel ekipman gerektirir. Basit bir donanım hatası, hassas işlenmiş bir bileşeni kalıcı olarak bükebilir. Ünitenin düşürülmesi dahili olarak gizli yapısal strese neden olur. Tersaneler, kaldırma işlemi sırasında uygun şekilde derecelendirilmiş ayırıcı çubuklar kullanmalıdır. Ağır silindiri birden fazla temas noktasında eşit şekilde desteklemeleri gerekir. Kurulum hasarlarının önlenmesi, bileşenin mükemmel çalışır durumda hizmete girmesini sağlar.
Kurulum başarınızı en üst düzeye çıkarmak için bu en iyi uygulamaları izleyin:
Montajdan önce kalibre edilmiş mikrometre ölçüm cihazlarını kullanarak tüm kaplin cıvata deliği toleranslarını doğrulayın.
Gelecekteki bakımı kolaylaştırmak için, sıkı geçmeli tüm yüzeylere onaylı tutukluk önleyici bileşikler uygulayın.
Aktarma organının son optik hizalaması sırasında ortam sıcaklığı değişimlerini izleyin.
Deniz deneme aşamasına izin vermeden önce kapsamlı bir burulma titreşimi analizi (TVA) gerçekleştirin.
Doğru üreticiyi seçmek, geminizin nihai güvenliğini belirler. Katı ve tavizsiz bir satın alma çerçevesi oluşturmalısınız. Derhal Sınıflandırma Kurumunun onayını doğrulayarak başlayın. Üreticinin aktif olarak Uluslararası Sınıflandırma Kuruluşları Birliği (IACS) sertifikalarına sahip olması gerekir. ABS, DNV, Lloyd's Register veya Bureau Veritas gibi kuruluşların güncel onaylarını arayın. Bu sertifika, mutlak güvenlik temeliniz olarak hizmet eder. Tesislerinin sıkı denizcilik üretim standartlarını karşıladığını kanıtlıyor.
Belgelenmiş izlenebilirlik, tehlikeli tedarik zinciri şüphelerini ortadan kaldırır. Her sipariş için eksiksiz Değirmen Testi Sertifikalarını (MTC) talep etmelisiniz. Bu belgelerin kesinlikle EN 10204 Tip 3.2'ye uygun olduğundan emin olun. Bu özel sertifika düzeyi, bağımsız, üçüncü taraf doğrulamasını gerektirir. Bağımsız sörveyör mekanik testlere doğrudan tanık olur. Eriyiğin tam kimyasal bileşimini bizzat doğrularlar. Bu, mühendislerinizin tam olarak sipariş ettiği şeyi alacağınızı garanti eder. Kalitesiz hurda malzemelerin tehlikeli şekilde ikame edilmesini önler.
Potansiyel ortakları doğrudan şirket içi üretim yeteneklerine göre değerlendirin. İdeal tedarikçi, uçtan uca üretim sürecinin tamamını şirket içinde yürütür. Başlangıçtaki ağır külçe dövme işlemini onlar yönetiyor. Kritik ısıl işlem çevrimlerini hassas bir şekilde kontrol ederler. Hassas derin delik işlemeyi doğru bir şekilde gerçekleştirirler. Son UT denetimini dahili olarak yürütürler. Bu karmaşık adımları tek bir çatı altında tutmak, üçüncü taraf aktarımlarını en aza indirir. Yüksek maliyetli iletişim hatalarını önemli ölçüde azaltır. Kalite kontrolü için tek bir mutlak sorumluluk noktası oluşturur.
| Değerlendirme Kriterleri | Standardı Tedarikçi Riskleri | Premium IACS Tedarikçi Avantajları |
|---|---|---|
| Test Sertifikası | EN 10204 Tip 3.1 (Kendinden onaylı) önyargıya izin verir. | EN 10204 Tip 3.2 (Üçüncü taraf onaylı) gerçeği garanti eder. |
| Üretim Kapsamı | Isıl işlem ve NDT taşeronluğu yapmaktadır. | %100 Şirket içi uçtan uca işleme. |
| NDT Yeteneği | Yalnızca temel yüzey PT/MPI. | Seviye III Hacimsel UT denetimi. |
| İzlenebilirlik | Toplu düzeyde izleme karışıklığa neden olur. | Bireysel bileşen ısı numarası takibi doğruluğu sağlar. |
Deniz şaftının güvenilirliği tamamen doğrulanabilir malzeme bilimine bağlıdır. Büyük ölçüde sıkı dahili test protokollerine dayanır. Boyutsal doğruluk tek başına teknenin güvenli çalışmasını garanti edemez. Çeliğin yapısal bütünlüğüne daha derinlemesine bakmalısınız. Gerçekten güvenilir bir bileşen, birinci sınıf dövme teknikleri gerektirir. Hassas ısıl işlem gerektirir. Gizli kusurları tespit etmek için sıkı hacimsel incelemeye ihtiyaç vardır.
Mevcut satın alma spesifikasyonlarınızı bugün proaktif olarak inceleyin. Gerekli UT protokollerinizin en son sınıflandırma topluluğu kurallarına mükemmel şekilde uyduğundan emin olun. Seçtiğiniz alaşım kalitelerinin geminizin gerçek operasyonel profiliyle kusursuz bir şekilde hizalandığını doğrulayın. Malzeme spesifikasyonlarınızı yükseltmek, ciddi arızaları önler. Mürettebatınızı ve yükünüzü beklenmedik arızalardan korur. Uzun vadeli operasyonel verimliliğinizi güvence altına alır.
Aktarma organınızın güvenilirliğini güvence altına almak için hemen harekete geçin. Mühendislik çizimlerinizi ve operasyonel gereksinimlerinizi tam yetkili bir üretim ortağına gönderin. Derhal ayrıntılı bir metalurji ve işleme danışmanlığı talep edin. Uzman analizi, bir sonraki kurulumunuzun kusursuz bir şekilde gerçekleşmesini sağlayacaktır. En zorlu deniz koşullarının üstesinden kusursuz bir şekilde gelecektir.
A: Şanzıman şaftı (veya ara şaft), dişli kutusunu, pervaneyi tutmak için gövdeden çıkan tahrik şaftına (veya kuyruk şaftına) bağlar. Her ikisi de yüksek burulma mukavemeti gerektirir, ancak kuyruk mili doğrudan deniz suyuna maruz kalır ve daha yüksek bükülme gerilimleriyle karşı karşıya kalır.
C: Krom, Nikel, Molibden ve Vanadyumun özel karışımı, derin sertleşebilirlik, yüksek gerilme mukavemeti ve üstün yorulma direnci arasında olağanüstü bir denge sağlayarak onu büyük tork iletimi için ideal kılar.
C: Alıcılar, en azından ISO 9712 veya ASNT SNT-TC-1A Seviye II sertifikasına sahip personel tarafından, sevkıyattan önce tam raporlama sağlanarak, klas kuralları uyarınca %100 hacimsel UT muayenesini zorunlu kılmalıdır.


