
Please Choose Your Language
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-08-15 Kaynak: Alan
Yüksek titreşimli alarmlar ve başarısız kesinti denetimleri derhal müdahale gerektirir. Mühendisler bu kritik çalışma anlarında sıklıkla ciddi rotor distorsiyonuyla karşı karşıya kalırlar. Düzeltilmemiş şaft sapmaları, yıkıcı iç sürtünmelere ve beklenmeyen rulman arızalarına yol açar. Ayrıca zaman içinde planlanmamış kesintiler ve ciddi mekanik bozulma riskiyle karşı karşıya kalırsınız. Yanlış bir onarım yönteminin seçilmesi, temel malzemede tehlikeli metalurjik kusurların ortaya çıkmasına neden olur. Geri dönüşü olmayan bu hatalardan kaçınmalısınız.
Bu makale kapsamlı bir teknik değerlendirme çerçevesi sunmaktadır. Teşhis etmenize yardımcı oluyoruz buhar türbini rotor yayı ve şaft salgısını doğru bir şekilde kontrol edin. Çeşitli onarım metodolojilerini etkili bir şekilde nasıl değerlendireceğinizi keşfedeceksiniz. Büyük ekipman revizyonları sırasında uzun vadeli güvenilirlik risklerini azaltmanın yollarını araştırıyoruz. Hassas ölçümler, temel neden analizi ve kalite kontrol doğrulaması konusunda size rehberlik ediyoruz. Dönen ekipmanınızı güvenli bir şekilde nasıl eski haline getireceğinizi tam olarak öğreneceksiniz.
Geçici (termal) ve kalıcı (mekanik) rotor yayını birbirinden ayırmak, fiziksel müdahalelere başlamadan önce kritik ilk adımdır.
Salgı ölçümü muyludaki ve DIN Kayar Rulman arayüzündeki katı tolerans eşiklerini hesaba katmalıdır. , hidrodinamik stabiliteyi yeniden sağlamak için
Termal sıcak noktalamadan mekanik dövmeye kadar uzanan onarım yöntemleri, kesinti süresi ve değiştirme maliyetleriyle karşılaştırılması gereken farklı metalürjik riskler taşır.
Bir MRO (Bakım, Onarım ve Operasyon) ortağı seçmek, onarım sonrası stres giderme ve düşük hız/yüksek hız dengeleme yapma yeteneklerinin doğrulanmasını gerektirir.
Sorunun çerçevesini belirlemek birincil teknik sorumluluğunuz olmaya devam ediyor. Bozulmanın geri döndürülebilir bir operasyonel sorunu temsil edip etmediğini belirlemelisiniz. Bazen kalıcı malzeme deformasyonuna işaret eder. Bu durumun yanlış teşhis edilmesi, felaketle sonuçlanan onarım girişimlerine yol açar. Geçici termal olayları geri dönüşü olmayan fiziksel akmalardan ayırmalısınız.
Döndürme dişlisinin çalışması sırasında eşit olmayan soğutma, geçici bükülmeye neden olur. Yerçekimi sıcak, sabit bir rotor üzerinde sürekli olarak etki eder. Muhafaza boşluğunun içinde sıcak hava yükselir. Rotorun üst yarısı daha sıcak kalır ve daha fazla genişler. Bu dinamik şaftı yukarıya doğru eğiyor. Su indüksiyonu aynı zamanda ani ve şiddetli termal şoka da neden olur. Soğuk su beklenmedik bir şekilde sıcak metale çarpar. Bu, alt yarıda hızlı yüzey daralmasına neden olur. Şaft şiddetle aşağı doğru eğiliyor.
Asimetrik ısınma sıklıkla meydana gelir. HP/IP/LP Türbin Muhafazası distorsiyonu. Lokalize iç sürtünme, muazzam, eşit olmayan sürtünme ısısı üretir. Bu lokalize ısı, sürtünme bölgesinde hızlı termal genleşmeye neden olur. Genişleme şaft yayını daha da artırır. Artan yay daha sert sürtünmeye neden olur. Sektör uzmanları bu yıkıcı sarmalı Newkirk etkisi olarak adlandırıyor.
Malzeme kayması ve yorulması, uzun operasyonel yaşam döngüleri boyunca gelişir. Yüksek sıcaklıklar ve sürekli dinamik gerilimler metali kalıcı olarak değiştirir. Şiddetli dengesizlik, türbin çalışması sırasında yüksek radyal yüklere neden olur. Zamanla bu döngüsel kuvvetler geometriyi kalıcı olarak bozar. Yabancı cisim hasarı (FOD) döner sistemi doğrudan etkiler. Yüksek hızlı darbeler hassas bileşenleri anında büker. Şiddetli radyal sürtünmeler kalıcı olarak Buhar Türbini Rotor Mili.
Düzeltici eyleme geçmeden önce kök nedenin doğru şekilde tanımlandığından emin olun. Bu doğrulama, termal bir soruna mekanik onarım uygulanmasını önler. Aksi halde rotora onarılamayacak derecede zarar verebilirsiniz. Her zaman dövme işlemi boyunca sıcaklık homojenliğini doğrulayın. Herhangi bir temel mekanik ölçüm almadan önce bunu yapın. Ünitenin doğal olarak ortam sıcaklığına ulaşmasına izin vermelisiniz.
Yayın ciddiyetinin ölçülmesi kesinlikle önemlidir. Bu doğru veriler, kritik onarım veya değiştirme kararınızı bildirir. Güvenli bir şekilde ilerlemek için kesin ölçüm rakamlarına ihtiyacınız var. Mühendisler yalnızca görsel incelemelere güvenemezler.
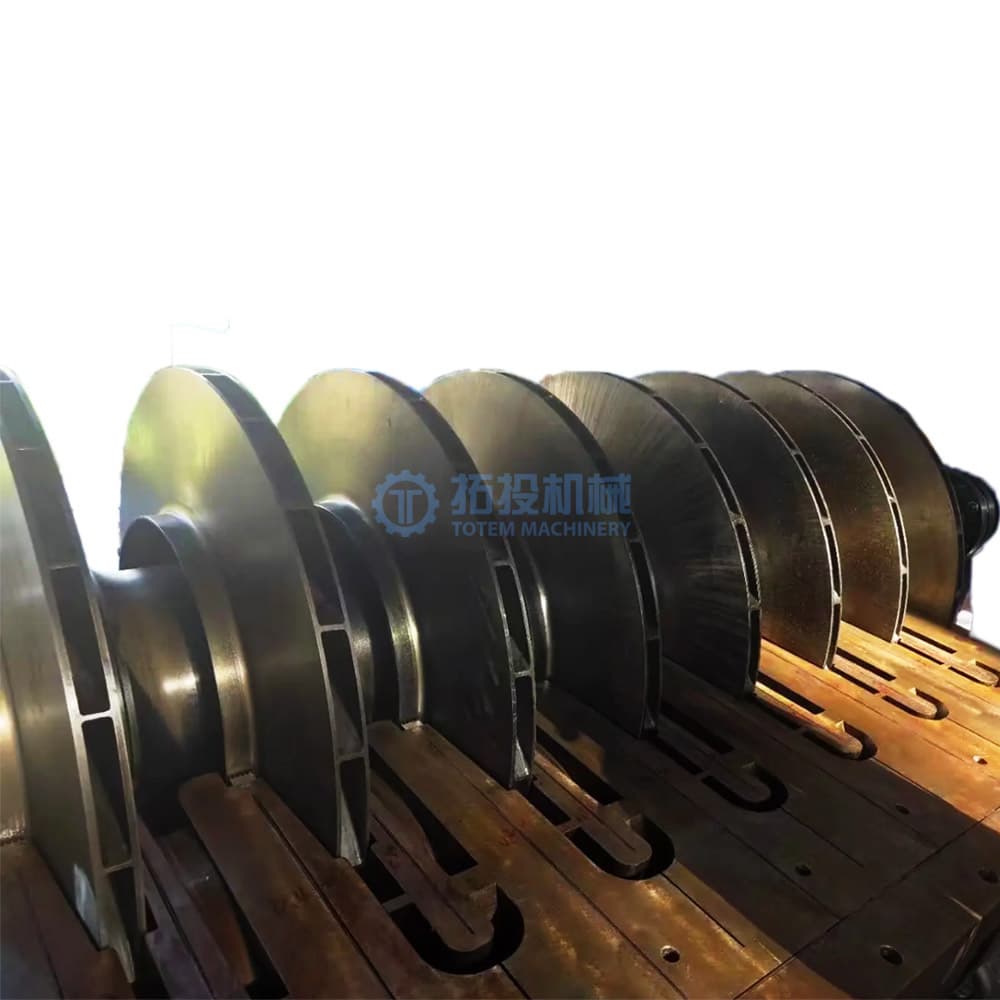
Mühendisler genellikle hassas kadranlı göstergeler kullanır. Bu aletleri V bloklarına veya torna desteklerine monte ederler. Bu kurulumlar istikrarlı bir ölçüm temeli sağlar. Yakınlık araştırması verileri, çalışma süresi boyunca dinamik operasyonel bilgiler sunar. Toplam Gösterge Okumasını (TIR) doğru bir şekilde belgelemeniz gerekir. Bu okumaları şaft boyunca birden fazla eksenel konuma kaydedin.
Bu hassas ölçüm prosedürünü izleyin:
Rotoru tüm dış termal etkilerden izole edin.
Kalibre edilmiş ibreli göstergeleri sağlam bir tabana güvenli bir şekilde monte edin.
Şaftı manuel olarak yavaş ve tutarlı hızlarda döndürün.
Belirlenen kritik günlüklerde tepeden tepeye genliği kaydedin.
Maksimum sapma noktasını belirlemek için tüm şaft profilini haritalandırın.
Kaplin ve orta açıklık bölümlerindeki salgıyı dikkatlice ölçün. Rulman muyluları en üst düzeyde boyutsal inceleme gerektirir. Mevcut TIR seviyelerinin etkisini değerlendirmelisiniz. Yüksek eksantriklik, yağ kamasının bütünlüğünü bozar. Bu çok önemli takoz belirli bir aralıkta faaliyet göstermektedir. DIN Kayar Rulman . Hidrodinamik stabilite tamamen bu mikroskobik radyal açıklığın korunmasına bağlıdır.
Saha verilerini yerleşik ASME yönergeleriyle karşılaştırın. Ünitenize özel OEM toleranslarını dikkatlice kontrol edin. Bu, ekipman için net bir başarılı/başarısız temel çizgisi oluşturur. Kabul edilebilir dergi sınırları genellikle 0,001 inç'in oldukça altına düşer. Yüksek hızlı esnek rotorlar daha da sıkı toleranslar gerektirir. Rotor kütlesini ve çalışma hızını dikkate almalısınız. Aşağıda standart tolerans eşiklerini özetlemekteyiz.
| Ölçüm Konumu | Standart OEM Toleransı (İnç) | Kritik Eylem Eşiği (İnç) | Operasyonel Etki |
|---|---|---|---|
| Rulman Muyluları | 0,0005 - 0,0010 | > 0,0020 | Babbitt silme, aşırı titreşim |
| Orta Açıklık / Göbek | 0,0020 - 0,0040 | > 0,0080 | Conta sürtünmesi, boşluk kaybı |
| Kaplin Yüzleri | 0,0005 - 0,0015 | > 0,0030 | Hizalama hatası, bağlantı gerilimi |

Mevcut mühendislik müdahalelerini dikkatli bir şekilde yapılandırın. Seçiminizi TIR'ın ciddiyetine göre yapın. Maksimum yayın tam yerini düşünün. Operasyonel geometriyi eski haline getirmek için dört ana onarım seçeneğini değerlendiriyoruz.
Bükümün dışbükey tarafına lokalize, kontrollü ısı uygulayın. Bu, malzemeyi sıkıştırma altında öngörülebilir şekilde akmaya zorlar. Kontrollü soğutma daha sonra şaftı küçülürken düz bir şekilde çeker. Bunun daha derin, şiddetli yaylanmaları ele almada son derece etkili olduğunu düşünüyoruz. Ancak uzman metalurji gözetimi gerektirir. Alaşımın kritik tane yapısını değiştirmekten kaçınmalısınız. Aşırı ısınma, geri dönüşü olmayan karbür çökelmesine neden olur.
Şaft yüzeyinin içbükey tarafını çekiçleyin. Teknisyenler bu prosedür için özel pnömatik çekiçler kullanır. Bu eylem cilt katmanında güçlü basınç streslerine neden olur. Bu gerilimler zamanla rotorun fiziksel olarak düzleşmesine neden olur. Daha hızlı, daha düşük ısı düzeltme yöntemini temsil eder. Bunun öncelikle yalnızca yüzeysel yüzey yayları için uygun olduğunu düşünüyoruz. Derin yapısal deformasyonları düzeltemez.
Tamamen yeni bir gerçek merkez çizgisi oluşturmak için şaftı sıyırın. Makinistler bu görev için hassas taşlama takımları kullanırlar. Bu, mükemmel eşmerkezli bir dönen yüzeyi garanti eder. Bununla birlikte, temel temel malzemeyi dövme işleminden kalıcı olarak çıkarırsınız. Daha sonra küçük boyutlu rulmanlara veya özel contalara ihtiyacınız olabilir. Muylu çapının azaltılması yük kapasitesini düşüreceğinden dikkatli olmanızı öneririz.
Bazen boşalmış rotoru tamamen hurdaya ayırmanız gerekir. Daha sonra tamamen yeni kaynak sağlarsınız Buhar Türbini Parçaları . Bu şimdiye kadarki en yüksek sermaye maliyetini taşıyor. Aynı zamanda en uzun proje teslim süresini de içerir. Ancak bu, mutlak en düşük teknik riski temsil ediyor. Bunu özellikle aşırı derecede akmış veya çatlamış miller için öneriyoruz.
| Onarım Yöntemi | Birincil Uygulama | İşlem Hızı | Metalürjik Risk | Onarım Sonrası Gereksinim |
|---|---|---|---|---|
| Termal Doğrultma | Şiddetli kalıcı yaylar | Yavaş | Yüksek (Isıdan Etkilenen Bölgeler) | Sıkı Stres Giderici |
| Mekanik Dövme | Küçük yüzey yayları | Hızlı | Düşük | Yüzey Parlatma |
| İşleme / Taşlama | Dergilerde tuhaflık | Orta | Hiçbiri | Özel Rulmanlar |
| Yenisiyle değiştirme | Felaket getirisi | Çok Yavaş | Hiçbiri | Tam Yeniden Hizmete Alma |
Fiziksel rotor müdahalelerinin gerçeklerini doğrudan ele alın. Onarım sürecinin her aşamasında tuzaklar mevcuttur. Bu yürütme risklerini proaktif bir şekilde yönetmelisiniz. Kötü kalite kontrolü, pahalı dönen ekipmanları anında yok eder.
Düzleştirilmiş bir rotor, orijinal yayını kolaylıkla 'hatırlayabilir'. Yüksek çalışma sıcaklıklarında bükülmüş duruma dönebilir. Kaynak Sonrası Isıl İşlemi (PWHT) veya termal gerilim gidermeyi uygun şekilde gerçekleştirmelisiniz. Bu önemli adım için bölgesel ısıtmalı battaniyeler kullanıyoruz. Sıcaklıkları belirli stres giderme noktalarına güvenli bir şekilde yükseltirler. Stres gidermeyi ihmal etmek gelecekteki operasyonel başarısızlıkları garanti eder.
Termal düzleştirme, alaşıma ciddi ısı değişkenleri getirir. Malzemenin kırılganlaşması ve tehlikeli mikro çatlama riskiyle karşı karşıya kalırsınız. Sertlik değişiklikleri sıklıkla lokalize ısıdan etkilenen bölgelerde meydana gelir. Tüm onarım süreci boyunca sıcaklık değişimlerini titizlikle izleyin. Aşırı ısınmayı önlemek için sürekli termokupl geri bildirimine ihtiyacımız var.
Zorunlu Tahribatsız Muayene (NDT) hiçbir şekilde tartışılamaz. Düzleştirmeden hemen sonra manyetik parçacık denetimini (MPI) kullanın. Bu, yüzeydeki kusurları tespit eder. Ultrasonik test (UT) daha derin yapısal bütünlüğü tamamen doğrular. Bükülme geriliminin neden olduğu yüzey altı boşluklarını bulur.
Hem düşük hız hem de çalışma hızı dengelemesi gereklidir. Bu adımı atlayamazsınız. Yüksek hızlı vakum dengeleme, yeniden kurulumdan önce dinamik stabilite sağlar. Rotorları bir sığınakta tam çalışma hızında test ediyoruz. Bu yayın merkezkaç kuvveti altında geri dönmeyeceğini kanıtlar.
Kritik rotor müdahaleleri için veteriner hizmet sağlayıcıları titizlikle. Tüm makine atölyeleri ciddi metalurjik düzeltmeleri kaldıramaz. Bu yüksek riskli görev için özel mühendislik uzmanlığına ihtiyacınız var. Herhangi bir onarım sözleşmesini imzalamadan önce zorlu sorular sorun.
Ağır makinelerini ve zemin alanlarını iyice değerlendirin. Gerekli ağır iş torna kapasitelerine sahipler mi? Gelişmiş yatay delik açma tezgahlarını kontrol edin. Özel rotor sınıfınız için çalışır durumda vakum dengeleme bunkerlerinin bulunduğunu doğrulayın. Standart bir atölye, yüksek hızlı esnek rotorları gerektiği gibi test edemez.
Şirket içi mühendislik iş akışlarını sorun. Şirket içi sonlu elemanlar analizi (FEA) yapıyorlar mı? Termal düzeltmeyi denemeden önce metalurjik test yapmaları gerekir. Tahmin, rotorun yıkıcı bir şekilde tahrip olmasına yol açar. Isı uygulamadan önce alaşım bileşimini tam olarak anlamaları gerekir.
Seçtiğiniz MRO ortağınızdan tam şeffaflık talep edin. Açık 'Bulunduğu Gibi' ve 'Soldaki' TIR belgelerini bekleyin. Kalıcı dosyalarınız için kapsamlı malzeme sertlik raporları isteyin. Onarım sırasında tesisi bizzat incelemenizi öneririz.
Aşağıdakileri kolayca sağlayan satıcıları arayın:
Garantili salgı, onarım sonrası sınırlar.
Benzer rotorların belgelenmiş geçmişleri başarıyla düzeltildi.
Örnek kalite kontrol paketleri ve kalibrasyon sertifikaları.
Kapsamlı bir kök neden arıza analizi (RCFA) talep edin. Mühendislik ekibinden ayrıntılı bir onarım fizibilite çalışması talep edin. Herhangi bir mağaza işini onaylamadan önce bunu yapın. Başlangıçta yayın neden olduğunu tam olarak anlamalısınız. Aksi takdirde yeniden kurulumdan sonra arızayı tekrarlarsınız.
Buhar türbini rotor distorsiyonunun ele alınması kritik bir karar noktası olmayı sürdürüyor. Kesinti kesintisi ile uzun vadeli mekanik güvenilirliği dikkatli bir şekilde dengelemeniz gerekir. Hassas ölçüm, her seferinde başarılı onarım sonuçları sağlar. OEM ve endüstri toleranslarına sıkı sıkıya bağlılık, metodolojinizi güvenli bir şekilde yönlendirir. Boyutsal kontrollerden asla taviz vermeyin.
Yalnızca yetkili MRO tesisleriyle ortak olun. Her adım için doğrulanabilir mühendislik analizi sağlamalıdırlar. Rotor düzleştirmeyi rutin bir mekanik egzersiz olarak görmekten kaçının. Oldukça karmaşık bir metalurjik müdahaledir.
Şu acil eylem adımlarını uygulayın:
Ekipmanı tamamen izole edin ve iç sıcaklıkların eşitlenmesini sağlayın.
Kalibre edilmiş yakınlık problarını ve ibreli göstergeleri kullanarak çok noktalı TIR ölçümleri gerçekleştirin.
Termal veya mekanik düzeltme yöntemini seçmeden önce tam bir metalurjik değerlendirme yaptırın.
Onarılan üniteyi kabul etmeden önce yüksek hızlı vakum dengeleme belgelerini isteyin.
C: Termal yay, iç sıcaklıklar eşitlendiğinde doğal olarak çözülür. Mühendisler bunu genellikle dişlilerin sürekli çalıştırılmasıyla elde ederler. Kalıcı bir yay, metalin plastik deformasyonunu içerir. Bu ciddi durum, kapsamlı mekanik veya termal onarım müdahalelerini gerektirir.
C: Kabul edilebilir TIR, rotorun hızına ve kütlesine bağlıdır. Ayrıca belirli OEM spesifikasyonlarına da başvurmalısınız. Ancak tipik toleranslar katı mikro ölçümlerin kapsamına girer. Dergiler genellikle TIR sınırlarının kesinlikle 0,0005 ile 0,002 inç arasında olmasını gerektirir.
C: Hayır. Aşırı eğimler genellikle güvenli düzleştirme prosedürlerini tamamen engeller. Önceden var olan malzeme yorgunluğu onarım seçeneklerinizi önemli ölçüde sınırlandırır. Şiddetli metalurjik değişiklikler, onarım yerine tüm bileşenin değiştirilmesini gerektirebilir.
C: Eksantriklik, kritik hidrodinamik yağ filmini bozar. Bu bozulma son derece yüksek mekanik titreşime neden olur. Hızla aşırı lokal ısı üretir. Sonuçta, yatak babbitinin hızlı aşınmasına veya felaketle sonuçlanacak şekilde silinmesine neden olur.


