
Please Choose Your Language
Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-08-15 Походження: Сайт
Сигналізація високої вібрації та невдала перевірка відключення вимагають негайної уваги. Інженери часто стикаються з серйозними деформаціями ротора під час цих критичних робочих моментів. Невиправлені відхилення валу призводять до катастрофічного внутрішнього тертя та несподіваних поломок підшипників. Ви також ризикуєте незапланованими відключеннями та серйозною механічною деградацією з часом. Вибір неправильного методу ремонту створює небезпечні металургійні дефекти основного матеріалу. Ви повинні уникати цих необоротних помилок.
Ця стаття містить комплексну структуру технічної оцінки. Допомагаємо поставити діагноз точне биття ротора парової турбіни та вала . Ви дізнаєтеся, як ефективно оцінювати різні методології ремонту. Ми досліджуємо способи пом’якшення довгострокових ризиків надійності під час капітального ремонту обладнання. Ми проведемо вас через точні вимірювання, аналіз першопричини та перевірку контролю якості. Ви дізнаєтеся, як безпечно відновити обертове обладнання.
Розрізнення між тимчасовим (термічним) і постійним (механічним) дугою ротора є важливим першим кроком перед здійсненням фізичного втручання.
вимірювання биття повинно враховувати суворі пороги допуску на цапфі та інтерфейсі підшипника ковзання DIN . Для відновлення гідродинамічної стабільності
Методи ремонту — від термічної обробки гарячих точок до механічної обробки — несуть певні металургійні ризики, які необхідно зважити з тривалістю простою та вартістю заміни.
Вибір партнера з технічного обслуговування, ремонту та експлуатації вимагає перевірки його спроможності виконувати післяремонтні роботи для зняття напруги та низькошвидкісного/високошвидкісного балансування.
Формування проблеми залишається вашою основною технічною відповідальністю. Ви повинні визначити, чи спотворення є оборотною операційною проблемою. Іноді це свідчить про постійну деформацію матеріалу. Неправильна діагностика цього стану призводить до катастрофічних спроб ремонту. Ви повинні відокремити тимчасові термічні події від незворотної фізичної податливості.
Нерівномірне охолодження під час роботи поворотного механізму викликає тимчасове викривлення. Сила тяжіння постійно діє на гарячий нерухомий ротор. Гаряче повітря піднімається всередину корпусу. Верхня половина ротора залишається гарячішою і більше розширюється. Ця динаміка вигинає древко вгору. Водна індукція також викликає раптовий і сильний тепловий удар. Холодна вода несподівано б'є на гарячий метал. Це викликає швидке скорочення поверхні нижньої половини. Стрілка різко прогинається вниз.
Несиметричне нагрівання часто виникає через Деформація корпусу турбіни HP/IP/LP . Місцеве внутрішнє тертя створює величезне, нерівномірне тепло від тертя. Це локалізоване тепло викликає швидке теплове розширення в місці тертя. Розширення ще більше збільшує дугу валу. Збільшений лук викликає сильніше натирання. Експерти галузі називають цю руйнівну спіраль ефектом Ньюкерка.
Повзучість і втома матеріалу розвиваються протягом тривалого життєвого циклу. Високі температури та безперервні динамічні навантаження постійно змінюють метал. Сильний дисбаланс створює високі радіальні навантаження під час роботи турбіни. З часом ці циклічні сили постійно спотворюють геометрію. Пошкодження сторонніми предметами (FOD) безпосередньо впливають на обертову систему. Високошвидкісні удари миттєво згинають делікатні компоненти. Сильне радіальне тертя може назавжди призвести до пошкодження Вал ротора парової турбіни.
Забезпечте точне визначення першопричини, перш ніж вживати коригувальних заходів. Ця перевірка запобігає механічному ремонту термічної проблеми. Інакше ви можете непоправно пошкодити ротор. Завжди перевіряйте рівномірність температури по всій поковці. Зробіть це перед проведенням будь-яких базових механічних вимірювань. Ви повинні дозволити пристрою досягти температури навколишнього середовища природним шляхом.
Кількісна оцінка суворості поклону є абсолютно важливою. Ці точні дані інформують про важливе рішення щодо ремонту чи заміни. Щоб безпечно продовжити, вам потрібні точні вимірювальні цифри. Інженери не можуть покладатися лише на візуальний огляд.
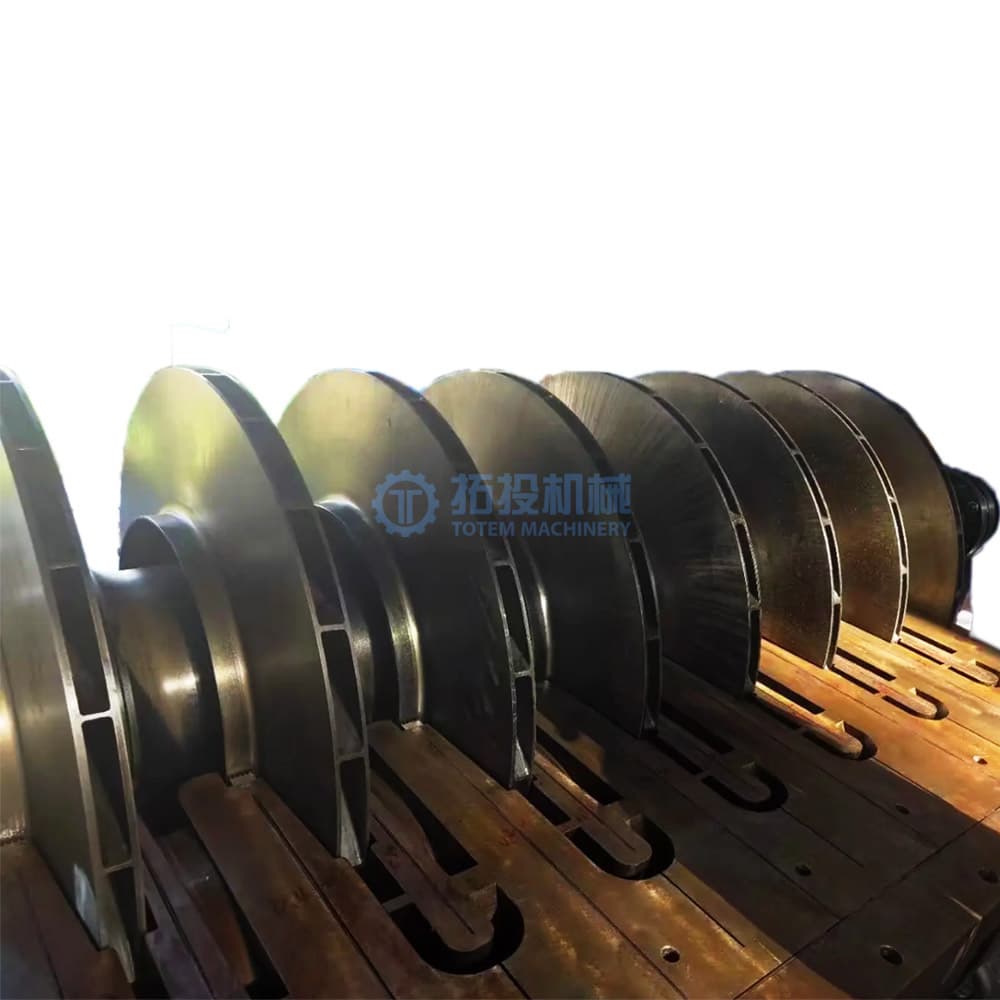
Інженери зазвичай використовують точні циферблатні індикатори. Вони встановлюють ці інструменти на V-подібні блоки або токарні опори. Ці установки забезпечують стабільну основу для вимірювання. Дані безконтактного датчика пропонують динамічну оперативну інформацію під час роботи. Ви повинні точно задокументувати загальне показання індикатора (TIR). Запишіть ці показання в кількох осьових місцях вздовж вала.
Дотримуйтеся цієї точної процедури вимірювання:
Ізолюйте ротор від усіх зовнішніх теплових впливів.
Надійно закріпіть калібровані циферблатні індикатори на жорсткій основі.
Обертайте вал вручну на повільних постійних швидкостях.
Записуйте амплітуду від піку до піку у призначених критичних журналах.
Нанесіть на карту весь профіль вала, щоб визначити максимальну точку прогину.
Ретельно виміряйте биття на з’єднувальних і середніх ділянках прольоту. Підшипникові шийки вимагають найвищого рівня перевірки розмірів. Ви повинні оцінити вплив поточних рівнів МДП. Високий ексцентриситет руйнує цілісність масляного клина. Цей важливий клин діє в межах a Підшипник ковзання DIN . Гідродинамічна стабільність повністю залежить від збереження цього мікроскопічного радіального зазору.
Порівняйте польові дані з установленими рекомендаціями ASME. Уважно перевірте конкретні допуски OEM для вашого пристрою. Це встановлює чітку базову лінію для обладнання. Прийнятні межі журналу часто опускаються значно нижче 0,001 дюйма. Високошвидкісні гнучкі ротори вимагають ще жорсткіших допусків. Ви повинні враховувати масу ротора та робочу швидкість. Нижче ми наводимо стандартні пороги допуску.
| Місце вимірювання | Стандарт OEM Допуск (дюйми) | Поріг критичної дії (дюйми) | Експлуатаційний вплив |
|---|---|---|---|
| Підшипникові цапфи | 0,0005 - 0,0010 | > 0,0020 | Бабітове протирання, сильна вібрація |
| Середина розмаху / живіт | 0,0020 - 0,0040 | > 0,0080 | Натирання ущільнення, втрата зазору |
| Зчеплення граней | 0,0005 - 0,0015 | > 0,0030 | Порушення центрування, напруга зчеплення |

Ретельно структуруйте доступні інженерні заходи. Свій вибір орієнтуйтеся на ступінь тяжкості TIR. Враховуйте точне розташування максимального лука. Ми оцінюємо чотири варіанти первинного ремонту для відновлення робочої геометрії.
Застосуйте локальне, контрольоване тепло до опуклої сторони згину. Це змушує матеріал передбачувано поступатися під час стиснення. Потім контрольоване охолодження витягує вал прямо під час його усадки. Ми вважаємо це дуже ефективним для вирішення більш глибоких, суворих поклонів. Однак це вимагає нагляду експерта-металурга. Ви повинні уникати зміни критичної зернистої структури сплаву. Перегрів викликає необоротне випадання карбіду.
Розколіть увігнуту сторону поверхні валу. Техніки використовують для цієї процедури спеціальні пневматичні молотки. Ця дія викликає потужні стискаючі напруги в шарі шкіри. Ці напруги фізично випрямляють ротор з часом. Він представляє швидший метод корекції з меншим нагріванням. Ми вважаємо його в першу чергу життєздатним лише для поверхневих луків. Він не може виправити глибокі структурні деформації.
Зніміть вал, щоб створити абсолютно нову справжню центральну лінію. Машиністи використовують точні шліфувальні інструменти саме для цього завдання. Це гарантує ідеально концентричну обертову поверхню. Однак ви назавжди видаляєте основний основний матеріал із кування. Пізніше вам можуть знадобитися занижені підшипники або спеціальні ущільнення. Радимо бути обережними, оскільки зменшення діаметра цапфи знижує вантажопідйомність.
Іноді ви повинні повністю зломити ротор, що вийшов з ладу. Тоді ви отримуєте абсолютно нове джерело Частини парової турбіни . Це безсумнівно найвищі капітальні витрати. Це також передбачає найдовший час виконання проекту. Тим не менш, це являє собою абсолютний найменший технічний ризик. Ми рекомендуємо це виключно для валів із сильною деформацією або тріщинами.
| Метод ремонту | Основне застосування | Швидкість процесу | Металургійний ризик | Вимоги до ремонту |
|---|---|---|---|---|
| Термічне випрямлення | Суворі постійні поклони | Повільно | Високий (зони впливу тепла) | Суворе зняття стресу |
| Механічний пінінг | Незначні поверхневі банти | швидко | Низький | Полірування поверхні |
| Механічна обробка / шліфування | Ексцентричність у журналах | Середній | Жодного | Підшипники на замовлення |
| Заміна | Катастрофічна врожайність | Дуже повільно | Жодного | Повне повторне введення в експлуатацію |
Пряме звернення до реалій фізичного втручання ротора. Підводні камені існують на кожному етапі процесу ремонту. Ви повинні завчасно керувати цими ризиками виконання. Поганий контроль якості миттєво виводить з ладу дороге ротаційне обладнання.
Випрямлений ротор може легко «запам'ятати» свій оригінальний лук. Він може повернутися до зігнутого стану при високих робочих температурах. Ви повинні виконати належну термічну обробку після зварювання (PWHT) або зняття термічної напруги. Для цього важливого кроку ми використовуємо локалізовані нагрівальні ковдри. Вони безпечно підвищують температуру до певних точок зняття напруги. Нехтування зняттям стресу гарантує майбутні невдачі в роботі.
Термічне випрямлення вводить в сплав сильні теплові змінні. Ви ризикуєте отримати крихкість матеріалу та небезпечні мікротріщини. Зміни твердості часто відбуваються в локалізованих зонах теплового впливу. Ретельно стежте за градієнтами температури протягом усього процесу ремонту. Нам потрібен постійний зворотний зв'язок термопари, щоб запобігти перегріву.
Обов’язковий неруйнівний контроль (NDT) абсолютно не підлягає обговоренню. Використовуйте магнітно-порошковий контроль (MPI) безпосередньо після випрямлення. Це дозволяє виявити пошкодження поверхні. Ультразвукове випробування (УЗ) повністю перевіряє більш глибоку структурну цілісність. Він знаходить підповерхневі порожнечі, спричинені напругою вигину.
Необхідна балансування як низької, так і робочої швидкості. Ви не можете пропустити цей крок. Високошвидкісна вакуумна балансування забезпечує динамічну стабільність перед повторним встановленням. Випробовуємо ротори на повній робочій швидкості в бункері. Це доводить, що лук не повернеться під дією відцентрової сили.
Постачальники ветеринарних послуг ретельно перевіряють критичні втручання ротора. Не всі механічні майстерні можуть впоратися з серйозними металургійними виправленнями. Вам потрібні спеціальні інженерні знання для виконання цього надважкого завдання. Задавайте вимогливі запитання перед підписанням будь-якого договору на ремонт.
Ретельно оцініть їхню важку техніку та площу. Чи володіють вони необхідними потужностями токарного верстата? Перевірте наявність вдосконалених горизонтально-розточних фрез. Перевірте, чи є робочі бункери вакуумного балансування для вашого конкретного класу ротора. Стандартний цех не може належним чином перевірити високошвидкісні гнучкі ротори.
Запитайте про їхні внутрішні інженерні робочі процеси. Чи виконують вони власний аналіз кінцевих елементів (FEA)? Вони повинні провести металургійне випробування перед термічною виправкою. Здогадки призводять до катастрофічного руйнування ротора. Їм потрібно знати точний склад сплаву перед нагріванням.
Вимагайте повної прозорості від обраного вами партнера з технічного обслуговування та ремонту. Очікуйте чітку документацію TIR «Як знайдено» та «Як залишилося». Запитуйте вичерпні звіти про твердість матеріалів для ваших постійних файлів. Рекомендуємо під час ремонту оглянути об'єкт особисто.
Шукайте постачальників, які легко надають наступне:
Гарантований биття обмежує після ремонту.
Задокументовані історії подібних роторів, які вони успішно випрямили.
Зразки пакетів контролю якості та сертифікатів калібрування.
Надішліть запит на комплексний аналіз першопричини відмови (RCFA). Вимагайте детального техніко-економічного обґрунтування ремонту від своєї інженерної групи. Зробіть це перед тим, як схвалювати будь-яку роботу магазину. Ви повинні точно зрозуміти, чому спочатку стався лук. В іншому випадку ви повторите збій після перевстановлення.
Вирішення питання спотворення ротора парової турбіни залишається критичним моментом прийняття рішення. Ви повинні ретельно збалансувати час простою через збій і довгострокову механічну надійність. Точність вимірювань завжди забезпечує успішні результати ремонту. Суворе дотримання стандартів OEM і галузевих допусків забезпечує безпечне керування вашою методологією. Ніколи не йдіть на компроміс щодо перевірки розмірів.
Співпрацюйте виключно з компетентними службами технічного обслуговування та ремонту. Вони повинні надати перевірений інженерний аналіз для кожного кроку. Уникайте розглядати випрямлення ротора як звичайну механічну вправу. Це дуже складне металургійне втручання.
Виконайте такі негайні дії:
Повністю ізолюйте обладнання та дайте внутрішній температурі вирівнятися.
Виконайте багатоточкові вимірювання TIR за допомогою каліброваних датчиків наближення та циферблатних індикаторів.
Замовте повну металургійну оцінку перед вибором термічного або механічного методу правки.
Вимагайте документацію високошвидкісного вакуумного балансування перед прийняттям відремонтованого блоку.
Відповідь: Термічний лук розсмоктується природним чином, коли внутрішні температури вирівнюються. Інженери часто досягають цього завдяки безперервній роботі редуктора. Постійний лук передбачає пластичну деформацію металу. Цей важкий стан вимагає масштабного механічного або термічного ремонту.
A: Прийнятний TIR залежить від швидкості та маси ротора. Ви також повинні ознайомитися зі специфікаціями OEM. Однак типові допуски підпадають під суворі мікровимірювання. Журнали, як правило, вимагають обмеження TIR суворо від 0,0005 до 0,002 дюйма.
A: Ні. Надмірні банти часто повністю перешкоджають безпечним процедурам випрямлення. Попередня втома матеріалу значно обмежує ваші можливості ремонту. Серйозні металургійні зміни можуть змусити повну заміну компонентів, а не ремонт.
A: Ексцентриситет порушує критичну гідродинамічну масляну плівку. Це порушення викликає надзвичайно високу механічну вібрацію. Він швидко генерує надмірне локальне тепло. В кінцевому підсумку це викликає швидкий знос або катастрофічне стирання підшипникового бабіту.


