
Please Choose Your Language
بازدیدها: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-08-15 منبع: سایت
آلارمهای لرزش بالا و بازرسیهای شکست ناموفق نیاز به توجه فوری دارند. مهندسان اغلب در طول این لحظات عملیاتی بحرانی با اعوجاج شدید روتور مواجه می شوند. انحرافات اصلاح نشده شفت منجر به ساییدگی داخلی فاجعه بار و خرابی غیرمنتظره بلبرینگ می شود. شما همچنین در طول زمان در معرض خطر قطعی های برنامه ریزی نشده و تخریب شدید مکانیکی هستید. انتخاب یک روش تعمیر نادرست باعث ایجاد عیوب متالورژیکی خطرناک در مواد پایه می شود. شما باید از این خطاهای غیر قابل برگشت اجتناب کنید.
این مقاله یک چارچوب ارزیابی فنی جامع ارائه می دهد. ما به شما در تشخیص کمک می کنیم خروجی چرخاننده و شفت توربین بخار با دقت. شما خواهید فهمید که چگونه روش های مختلف تعمیر را به طور موثر ارزیابی کنید. ما راههایی را برای کاهش خطرات قابلیت اطمینان درازمدت در طول تعمیرات اساسی تجهیزات بررسی میکنیم. ما شما را از طریق اندازه گیری های دقیق، تجزیه و تحلیل علت ریشه ای و تأیید کنترل کیفیت راهنمایی می کنیم. شما دقیقاً یاد خواهید گرفت که چگونه تجهیزات دوار خود را با خیال راحت بازیابی کنید.
تمایز بین کمان روتور موقت (حرارتی) و دائمی (مکانیکی) اولین قدم مهم قبل از انجام مداخلات فیزیکی است.
اندازهگیری خروجی باید آستانههای تحمل سختی را در ژورنال و رابط یاتاقان کشویی DIN در نظر بگیرد. برای بازیابی پایداری هیدرودینامیکی،
روشهای تعمیر - از نقطه داغ حرارتی گرفته تا لایهبرداری مکانیکی - خطرات متالورژیکی متمایزی را به همراه دارند که باید با مدت زمان خاموشی و هزینههای تعویض سنجیده شوند.
انتخاب یک شریک MRO (تعمیر و نگهداری، تعمیر و عملیات) مستلزم تأیید توانایی آنها برای انجام تعادل استرس کم/سرعت بالا پس از تعمیر است.
قاب بندی مشکل مسئولیت فنی اصلی شماست. شما باید تعیین کنید که آیا اعوجاج یک مشکل عملیاتی برگشت پذیر را نشان می دهد یا خیر. گاهی اوقات، نشان دهنده تغییر شکل دائمی مواد است. تشخیص نادرست این وضعیت منجر به تلاشهای ترمیم فاجعهبار میشود. شما باید رویدادهای حرارتی گذرا را از تسلیم فیزیکی برگشت ناپذیر جدا کنید.
خنک شدن ناهموار در حین کار چرخ دنده باعث تاب برداشتن موقت می شود. گرانش به طور مداوم بر روی یک روتور داغ و ثابت عمل می کند. هوای گرم در داخل فضای پوشش بالا می رود. نیمه بالایی روتور گرمتر می ماند و بیشتر منبسط می شود. این دینامیک شفت را به سمت بالا خم می کند. القای آب نیز باعث ایجاد شوک حرارتی ناگهانی و شدید می شود. آب سرد به طور غیرمنتظره ای به فلز داغ برخورد می کند. این باعث انقباض سریع سطح در نیمه پایینی می شود. شفت به شدت به سمت پایین خم می شود.
گرمایش نامتقارن اغلب به دلیل اعوجاج پوشش توربین HP/IP/LP . مالش داخلی موضعی گرمای اصطکاک بسیار زیاد و ناهموار ایجاد می کند. این گرمای موضعی باعث انبساط حرارتی سریع در محل مالش می شود. انبساط کمان شفت را بیشتر افزایش می دهد. افزایش کمان باعث مالش سخت تر می شود. کارشناسان صنعت این مارپیچ مخرب را اثر نیوکیرک می نامند.
خزش و خستگی مواد در طول چرخه عمر عملیاتی طولانی ایجاد می شود. دماهای بالا و تنش های دینامیکی مداوم فلز را به طور دائم تغییر می دهد. عدم تعادل شدید باعث ایجاد بارهای شعاعی بالا در طول کارکرد توربین می شود. با گذشت زمان، این نیروهای چرخه ای برای همیشه هندسه را مخدوش می کنند. آسیب جسم خارجی (FOD) مستقیماً بر سیستم چرخان تأثیر می گذارد. ضربات با سرعت بالا اجزای ظریف را فورا خم می کند. مالش شدید شعاعی می تواند به طور دائمی باعث ایجاد ضایعه شود شفت روتور توربین بخار.
قبل از اقدام اصلاحی، از شناسایی دقیق علت اصلی اطمینان حاصل کنید. این تأیید از اعمال تعمیرات مکانیکی برای یک مشکل حرارتی جلوگیری می کند. در غیر این صورت ممکن است به روتور آسیب جبران ناپذیری وارد کنید. همیشه یکنواختی دما را در سرتاسر آهنگری بررسی کنید. این کار را قبل از انجام هر گونه اندازه گیری مکانیکی پایه انجام دهید. باید اجازه دهید دستگاه به طور طبیعی به دمای محیط برسد.
تعیین کمیت شدت کمان کاملا ضروری است. این دادههای دقیق، تصمیم مهم شما را در مورد تعمیر یا تعویض مطلع میکند. برای ادامه کار به ارقام دقیق اندازه گیری نیاز دارید. مهندسان نمی توانند تنها بر بازرسی های بصری تکیه کنند.
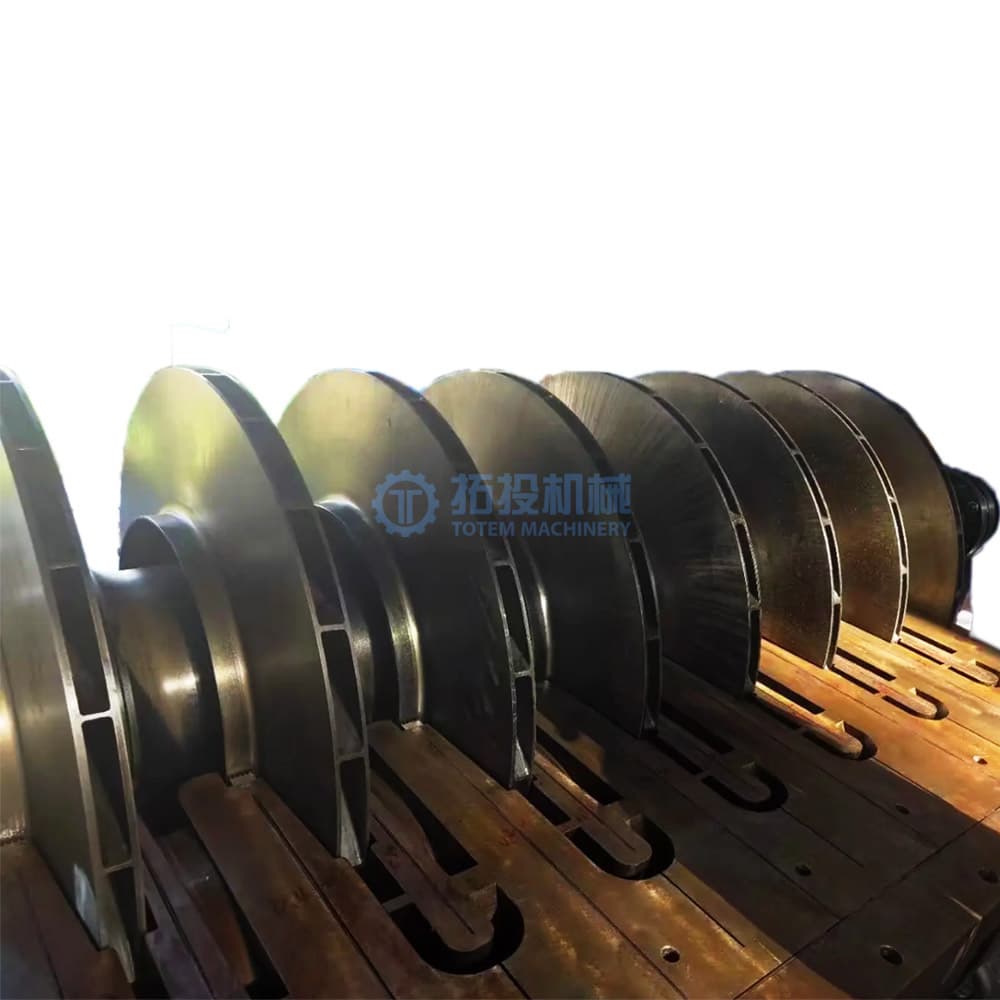
مهندسان معمولاً از نشانگرهای شماره گیری دقیق استفاده می کنند. آنها این ابزار را بر روی بلوک های V یا تکیه گاه های تراش نصب می کنند. این تنظیمات یک پایه اندازه گیری پایدار را فراهم می کنند. داده های کاوشگر مجاورت بینش های عملیاتی پویا را در طول زمان اجرا ارائه می دهد. شما باید قرائت شاخص کل (TIR) را با دقت مستند کنید. این قرائت ها را در چندین مکان محوری در امتداد شفت ثبت کنید.
این روش اندازه گیری دقیق را دنبال کنید:
روتور را از تمام تأثیرات حرارتی خارجی جدا کنید.
نشانگرهای مدرج کالیبره شده را به طور ایمن روی یک پایه سفت نصب کنید.
شفت را با سرعت های آهسته و ثابت به صورت دستی بچرخانید.
دامنه پیک به پیک را در مجلات بحرانی تعیین شده ثبت کنید.
برای شناسایی حداکثر نقطه انحراف، کل مشخصات شافت را نقشه برداری کنید.
خروجی را در بخش های کوپلینگ و دهانه میانی با دقت اندازه گیری کنید. مجلات بلبرینگ به بالاترین سطح بررسی ابعادی نیاز دارند. شما باید تاثیر سطوح TIR فعلی را ارزیابی کنید. خروج از مرکز بالا یکپارچگی گوه روغن را از بین می برد. این گوه مهم در یک عمل می کند بلبرینگ کشویی DIN . پایداری هیدرودینامیکی کاملاً به حفظ این فاصله شعاعی میکروسکوپی بستگی دارد.
دادههای میدانی را با دستورالعملهای ASME مقایسه کنید. تلورانس های OEM خاص را برای واحد خود به دقت بررسی کنید. این یک خط پایه عبور/شکست واضح برای تجهیزات ایجاد می کند. محدودیت های مجله قابل قبول اغلب به زیر 0.001 اینچ می رسد. روتورهای منعطف با سرعت بالا تلورانس های سخت تری را می طلبند. شما باید جرم روتور و سرعت کار را در نظر بگیرید. در زیر آستانه های تحمل استاندارد را بیان می کنیم.
| موقعیت اندازه گیری | تحمل OEM استاندارد (اینچ) | آستانه اقدام بحرانی (اینچ) | تأثیر عملیاتی |
|---|---|---|---|
| مجلات بلبرینگ | 0.0005 - 0.0010 | > 0.0020 | پاک کردن بابیت، لرزش شدید |
| میانه دهانه / شکم | 0.0020 - 0.0040 | > 0.0080 | مالش مهر و موم، از دست دادن ترخیص کالا |
| جفت شدن چهره ها | 0.0005 - 0.0015 | > 0.0030 | شکست تراز، استرس جفت |

مداخلات مهندسی موجود را با دقت ساختار دهید. انتخاب خود را بر اساس شدت TIR قرار دهید. محل دقیق حداکثر کمان را در نظر بگیرید. ما چهار گزینه تعمیر اولیه را برای بازیابی هندسه عملیاتی ارزیابی می کنیم.
حرارت موضعی و کنترل شده را در سمت محدب خم قرار دهید. این ماده را وادار می کند که به طور قابل پیش بینی تحت فشار تسلیم شود. خنک کننده کنترل شده سپس شفت را در حین جمع شدن مستقیم می کشد. ما این را برای پرداختن به کمان های عمیق تر و شدیدتر بسیار موثر می دانیم. با این حال، نیاز به نظارت متالورژیک متخصص دارد. شما باید از تغییر ساختار دانه بحرانی آلیاژ خودداری کنید. گرمای بیش از حد باعث بارش غیرقابل برگشت کاربید می شود.
سمت مقعر سطح شفت را باز کنید. تکنسین ها از چکش های پنوماتیک تخصصی برای این روش استفاده می کنند. این عمل باعث ایجاد تنش های فشاری قوی در لایه پوست می شود. این تنش ها به مرور زمان روتور را صاف می کنند. این یک روش تصحیح سریعتر و با حرارت کمتر است. ما آن را در درجه اول فقط برای کمان های سطحی قابل اجرا می دانیم. نمی تواند تغییر شکل های ساختاری عمیق را اصلاح کند.
برای ایجاد یک خط مرکزی کاملاً جدید، شفت را از بین ببرید. ماشینکارها از ابزارهای سنگزنی دقیق برای این کار استفاده میکنند. این یک سطح دوار کاملا متحدالمرکز را تضمین می کند. با این حال، شما برای همیشه مواد پایه ضروری را از آهنگری حذف می کنید. ممکن است پس از آن به بلبرینگ های کم اندازه یا مهر و موم های سفارشی نیاز داشته باشید. توصیه می کنیم احتیاط کنید، زیرا کاهش قطر ژورنال ظرفیت بار را کاهش می دهد.
گاهی اوقات، باید روتور تسلیم شده را به طور کامل از بین ببرید. پس از آن شما منبع کاملا جدید قطعات توربین بخار این بالاترین هزینه سرمایه را تا حد زیادی به همراه دارد. همچنین شامل طولانی ترین زمان اجرای پروژه می شود. با این حال، این نشان دهنده کمترین ریسک فنی مطلق است. ما این را به طور انحصاری برای شفت های شدید یا ترک خورده توصیه می کنیم.
| روش تعمیر فرآیند | کاربرد اولیه | سرعت | متالورژی خطر | پس از تعمیر |
|---|---|---|---|---|
| صاف کننده حرارتی | کمان دائمی شدید | کند | بالا (مناطق متاثر از گرما) | کاهش شدید استرس |
| پینینگ مکانیکی | کمان های سطحی جزئی | سریع | کم | پرداخت سطح |
| ماشینکاری / سنگ زنی | عجیب و غریب در مجلات | متوسط | هیچ کدام | بلبرینگ سفارشی |
| جایگزینی | بازدهی فاجعه بار | خیلی آهسته | هیچ کدام | راه اندازی مجدد کامل |
به واقعیت های مداخلات روتور فیزیکی مستقیماً رسیدگی کنید. مشکلات در هر مرحله از فرآیند تعمیر وجود دارد. شما باید این خطرات اجرایی را به طور فعال مدیریت کنید. کنترل کیفیت ضعیف، تجهیزات چرخان گران قیمت را فوراً از بین می برد.
یک روتور صاف شده به راحتی می تواند کمان اصلی خود را 'به خاطر بیاورد'. ممکن است در دمای عملیاتی بالا به حالت خمیده برگردد. شما باید عملیات حرارتی مناسب پس از جوش (PWHT) یا کاهش تنش حرارتی را انجام دهید. ما از پتوهای گرمایش موضعی برای این مرحله مهم استفاده می کنیم. آنها با خیال راحت دما را به نقاط خاص تنش زدایی افزایش می دهند. بی توجهی به کاهش استرس، شکست های عملیاتی آینده را تضمین می کند.
صاف کردن حرارتی متغیرهای حرارتی شدید را به آلیاژ وارد می کند. شما در معرض خطر شکنندگی مواد و ریز ترک خوردن خطرناک هستید. تغییرات سختی اغلب در مناطق تحت تأثیر حرارت موضعی رخ می دهد. در طول کل فرآیند تعمیر، شیب دما را به دقت بررسی کنید. ما برای جلوگیری از گرم شدن بیش از حد نیاز به بازخورد دائمی ترموکوپل داریم.
تست اجباری غیر مخرب (NDT) کاملا غیرقابل مذاکره است. از بازرسی ذرات مغناطیسی (MPI) مستقیماً پس از صاف کردن استفاده کنید. این عیب های سطح شکن را تشخیص می دهد. تست اولتراسونیک (UT) یکپارچگی ساختاری عمیق تر را به طور کامل تأیید می کند. حفره های زیرسطحی ناشی از تنش خمشی را پیدا می کند.
تعادل سرعت کم و سرعت عملیاتی هر دو ضروری است. شما نمی توانید از این مرحله بگذرید. بالانس خلاء با سرعت بالا، ثبات دینامیکی را قبل از نصب مجدد تضمین می کند. ما روتورها را با سرعت کامل در یک پناهگاه آزمایش می کنیم. این ثابت می کند که کمان تحت نیروی گریز از مرکز بر نمی گردد.
ارائه دهندگان خدمات دامپزشکی به شدت برای مداخلات مهم روتور. همه ماشین آلات نمی توانند اصلاحات متالورژیکی شدید را انجام دهند. برای این کار پرمخاطب به تخصص مهندسی تخصصی نیاز دارید. قبل از امضای هر گونه قرارداد تعمیر، سوالاتی را بپرسید.
ماشین آلات سنگین و فضای کف آنها را به طور کامل ارزیابی کنید. آیا آنها از ظرفیت های لازم برای تراش سنگین برخوردار هستند؟ آسیاب های افقی حفاری پیشرفته را بررسی کنید. بررسی کنید که آنها پناهگاه های متعادل کننده خلاء عملیاتی برای کلاس روتور خاص شما دارند. یک فروشگاه استاندارد نمی تواند روتورهای انعطاف پذیر پرسرعت را به درستی آزمایش کند.
در مورد گردش کار مهندسی داخلی آنها بپرسید. آیا آنها تحلیل المان محدود داخلی (FEA) را انجام می دهند؟ آنها باید قبل از اقدام به صاف کردن حرارتی آزمایش متالورژیکی انجام دهند. حدس و گمان منجر به تخریب فاجعه بار روتور می شود. آنها باید قبل از اعمال حرارت، ترکیب دقیق آلیاژ را درک کنند.
شفافیت کامل را از شریک MRO انتخابی خود بخواهید. منتظر اسناد TIR شفاف 'As-Found' و 'As-Left' باشید. گزارش جامع سختی مواد را برای فایل های دائمی خود درخواست کنید. توصیه می کنیم در حین تعمیر، مرکز را شخصاً بررسی کنید.
به دنبال فروشندگانی باشید که به راحتی موارد زیر را ارائه می دهند:
محدودیت خروجی تضمینی پس از تعمیر.
تاریخچه های مستند روتورهای مشابه که آنها با موفقیت صاف کردند.
نمونه بسته های کنترل کیفیت و گواهی کالیبراسیون.
درخواست تجزیه و تحلیل جامع شکست علت ریشه ای (RCFA). نیاز به مطالعه امکان سنجی تعمیرات دقیق از تیم مهندسی خود داشته باشید. این کار را قبل از تایید هر کار فروشگاهی انجام دهید. شما باید دقیقاً درک کنید که چرا در ابتدا تعظیم اتفاق افتاد. در غیر این صورت، پس از نصب مجدد، خرابی را تکرار خواهید کرد.
پرداختن به اعوجاج روتور توربین بخار یک نقطه تصمیم گیری حیاتی است. شما باید زمان خاموشی و قابلیت اطمینان مکانیکی طولانی مدت را با دقت متعادل کنید. اندازهگیری دقیق هر بار نتایج موفقیتآمیز تعمیر را به همراه دارد. پایبندی دقیق به OEM و تحمل صنعت، روش شما را با خیال راحت راهنمایی می کند. هرگز در مورد بازرسی ابعاد مصالحه نکنید.
به طور انحصاری با امکانات توانمند MRO شریک شوید. آنها باید تجزیه و تحلیل مهندسی قابل تایید را برای هر مرحله ارائه دهند. از در نظر گرفتن صاف کردن روتور به عنوان یک تمرین مکانیکی معمولی خودداری کنید. این یک مداخله متالورژیکی بسیار پیچیده است.
این مراحل اقدام فوری را انجام دهید:
تجهیزات را به طور کامل ایزوله کنید و اجازه دهید دمای داخلی یکسان شود.
اندازه گیری TIR چند نقطه ای را با استفاده از پروب های مجاورت کالیبره شده و نشانگرهای شماره گیری انجام دهید.
قبل از انتخاب روش صاف کردن حرارتی یا مکانیکی، یک ارزیابی متالورژیکی کامل را انجام دهید.
قبل از پذیرش واحد تعمیر شده، اسناد تعادل خلاء با سرعت بالا را درخواست کنید.
پاسخ: یک کمان حرارتی پس از یکسان شدن دمای داخلی به طور طبیعی برطرف می شود. مهندسان اغلب از طریق عملکرد چرخ دنده پیوسته به این امر دست می یابند. یک کمان دائمی شامل تغییر شکل پلاستیکی فلز است. این وضعیت شدید نیاز به مداخلات تعمیرات مکانیکی یا حرارتی گسترده دارد.
A: TIR قابل قبول به سرعت و جرم روتور بستگی دارد. همچنین باید با مشخصات OEM خاص مشورت کنید. با این حال، تلورانس های معمولی در ریز اندازه گیری های دقیق قرار می گیرند. مجلات معمولاً به محدودیت TIR بین 0.0005 و 0.002 اینچ نیاز دارند.
پاسخ: خیر. کمان بیش از حد اغلب از روش های صاف کردن ایمن کاملاً جلوگیری می کند. خستگی مواد از قبل موجود، گزینه های تعمیر شما را به میزان قابل توجهی محدود می کند. تغییرات متالورژیکی شدید ممکن است به جای تعمیر مجبور به تعویض کامل قطعه شود.
A: خروج از مرکز، فیلم بحرانی روغن هیدرودینامیکی را مختل می کند. این اختلال باعث ایجاد ارتعاش مکانیکی بسیار بالا می شود. گرمای موضعی بیش از حد را به سرعت تولید می کند. در نهایت باعث سایش سریع یا پاک کردن فاجعه بار بابیت بلبرینگ می شود.


