
Please Choose Your Language


| تعداد: | |
|---|---|
در زنجیرههای اصلی انتقال نیرو در صنایع سنگین - شامل کمپرسورهای گریز از مرکز کلاس مگاتون تا توربینهای بخار کلاس مگاوات - سیستمهای روتور با سرعتهای خطی شدید کار میکنند. تضمین پایداری عملیاتی مطلق، به حداقل رساندن تلفات توان اصطکاکی، و افزایش طول عمر این ماشینهای دوار عظیم در شرایط سخت، یک چالش مهندسی حیاتی است. بلبرینگ های پد کج کننده آلیاژی بابیت فلزی سفید به عنوان جزء مکانیکی محوری در رسیدگی به این خواسته های پرمخاطره عمل می کنند. با ادغام یک طراحی ساختاری هیدرودینامیکی بسیار پاسخگو با خواص مواد کامپوزیت ممتاز، آنها یک راه حل دینامیکی روتور قابل اعتماد ارائه می دهند که برای محافظت از تجهیزات صنعتی حیاتی طراحی شده است و به طور قابل توجهی خطر خرابی برنامه ریزی نشده پرهزینه را کاهش می دهد.
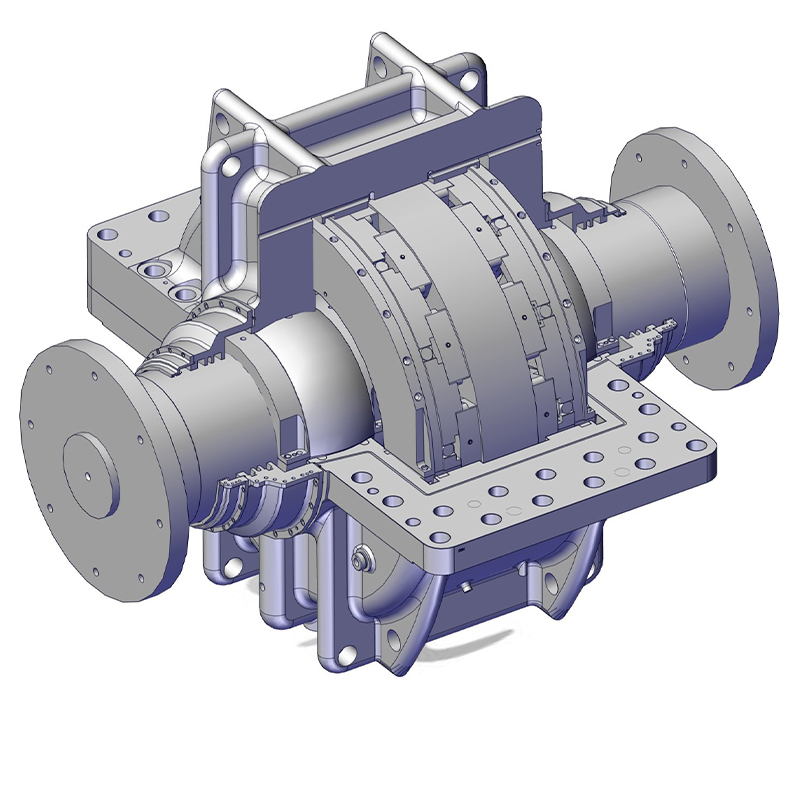
در مقایسه با یاتاقانهای پد ثابت معمولی، مزیت اصلی یاتاقان هیدرودینامیکی پد کج در ساختار چندبخشی چابک آن نهفته است. طراحی شده برای سازگاری دینامیکی، معمولاً از 3 تا 5 پد رانش قوس مستقل تشکیل شده است که به طور محیطی در اطراف ژورنال چیده شدهاند و پایداری بینظیری را برای روتورهای پرسرعت فراهم میکنند.
مکانیزم خود تراز کردن: هر پد دارای تماس خطی با محفظه یاتاقان از طریق یک نقطه محوری با ماشینکاری دقیق است. هنگامی که سرعت روتور، بار یا دمای کار در نوسان است، لنت ها آزادانه می چرخند تا به صورت دینامیکی زاویه حمله بهینه را جستجو کنند. این میکروتنظیم پیوسته لایههای روغن هیدرودینامیکی چند گوهای را در اطراف ژورنال ایجاد میکند و از پشتیبانی بهینه سیال اطمینان میدهد و ناپایداری روتور را از بین میبرد.
موقعیت یابی و هدایت دقیق: برای جلوگیری از هرگونه جابجایی محوری یا محیطی در حین کار با سرعت بالا، مهندسان از یک مجموعه پیچیده T-slot همراه با پین های رولپلاکی استفاده می کنند. این به طور دقیق دامنه حرکت پدهای شیب را مشخص می کند و از تنظیمات ریز انعطاف پذیر اما کنترل شده در یک پاکت مطمئن اطمینان می دهد.
روانکاری کارآمد و اتلاف گرما: مجهز به محدود کننده های جریان ورودی تخصصی و کانال های تامین روغن مستقل، روان کننده دقیقاً در فضای خالی هر لنت توزیع می شود. این نه تنها پشتیبانی پایدار هیدرودینامیکی را تضمین میکند، بلکه راندمان اتلاف گرما را نیز به میزان قابل توجهی افزایش میدهد، که برای عملیات مستمر کارهای سنگین حیاتی است.
این معماری پیشرفته قابلیتهای ذاتی خود محوری و جبران خطا را به همراه دارد. به طور خودکار انحراف محور تا 0.3 میلی متر را در خود جای می دهد و زوایای عدم تراز نصب تا 0.5 درجه را تحمل می کند. برای تیم های تدارکات و تعمیر و نگهداری، این امر به طور قابل ملاحظه ای الزامات سختگیرانه برای نصب تجهیزات اولیه را کاهش می دهد، هزینه های راه اندازی را کاهش می دهد و سربار نگهداری طولانی مدت را به حداقل می رساند.
بلبرینگ پد کج
پد کج رانش
حلقه پایه پد رانش
در تولید یاتاقانهای بابیت پد کج صنعتی، ساختار کامپوزیت پشتیبان فولادی همراه با یک لایه ضد اصطکاک فلزی سفید به عنوان استاندارد صنعت شناخته میشود. این ترکیب دقیق به طور موثر تضاد مهندسی سنتی بین ظرفیت بار بالا و مقاومت در برابر سایش را حل میکند و عملکرد قابل اعتماد را تحت فشار شدید مکانیکی تضمین میکند.
زیرلایه لنت مقاوم: اسکلت ساختاری لنت های ژورنال معمولاً از فولاد 20 یا فولاد 25 درجه یک ساخته می شود. این پایه جامد استحکام ساختاری و استحکام فشاری فوقالعادهای را فراهم میکند و تضمین میکند که تغییر شکل صفر حتی تحت بارهای سنگین سنگین و عملکرد مداوم رخ میدهد.
سطح کار فلز سفید نرم (بابیت): یک لایه تخصصی از آلیاژ بابیت - به ویژه ZSnSb11Cu6 بر پایه قلع بسیار قابل اعتماد - با ضخامت 0.8 تا 2.5 میلی متر، به طور ایمن بر روی سطح پد یاتاقان رانش اعمال می شود. آلیاژ بابیت به لطف سختی نسبتاً پایین خود، قابلیت جاسازی و سازگاری عالی را از خود نشان می دهد. اگر ذرات سخت میکروسکوپی وارد فضای خالی یاتاقان شوند، فلز سفید با خیال راحت آنها را جذب می کند و از شفت اصلی مهم در برابر ضربه محافظت می کند. به طور همزمان، چربی دوستی برتر آن، تشکیل سریع یک فیلم روغن هیدرودینامیکی پایدار را تسهیل می کند.
محفظه یاتاقان با استحکام بالا: پوسته بیرونی یاتاقان رانش لنت کج عمدتاً از آهن انعطاف پذیر بادوام یا فولاد آلیاژی ساخته شده است. ترکیب یک طراحی کروی محدب، سفتی پشتیبانی کلی و عملکرد خود تراز شدن کل مجموعه را بیشتر تقویت می کند و یک محفظه ایمن برای اجزای داخلی ایجاد می کند.
پد رانش
پد رانش کج
به لطف همافزایی طراحی ساختاری تطبیقی و مواد کامپوزیت ممتاز، یاتاقانهای رانش لنت کج ویژگیهای مکانیکی بالایی را نشان میدهند: ظرفیت بار بالا، مقاومت در برابر ضربه استثنایی و حداقل تلفات نیرو. آنها به عنوان یک راه حل بسیار قابل اعتماد در کاربردهای صنعتی اصلی زیر عمل می کنند:
کمپرسورهای گریز از مرکز: در این ماشینهای حیاتی، سرعتهای خطی روتور بسیار بالا، آنها را به شدت در برابر ضربه روغن کشنده یا نوسان فیلم روغن حساس میکند. یاتاقانهای پد کجشونده بابیت اساساً این نیروهای بیثباتکننده را از بین میبرند و آرامش خاطر را برای اپراتورهای تأسیسات فراهم میکنند و فرآیندهای فشردهسازی مداوم گاز را تضمین میکنند.
توربینهای بخار و مجموعههای تولید نیرو : چه برای توربینهای بخار، توربینهای گاز یا ژنراتورهای مقیاس بزرگ مشخص شده باشد، قابلیت اطمینان نهایی غیرقابل مذاکره است. لنت های فلزی سفید به طور موثر انرژی ارتعاش را جذب می کنند و اتلاف توان اصطکاکی را به میزان قابل توجهی کاهش می دهند - با کاهش اندازه گیری شده بیش از 18٪ - که پایداری عملیاتی طولانی مدت مورد نیاز برای تولید برق مداوم را تضمین می کند.
گیربکسهای پرسرعت و پمپهای سنگین: در مواجهه با رانش محوری پیچیده و بارهای شعاعی شدید، یاتاقانهای رانش بابیت با پد کج، مقاومت فوقالعادهای در برابر خستگی و استقامت ضربه نشان میدهند. با دارا بودن سطح پیشرفته بابیت با استحکام پیوند تضمین شده ≥55 مگاپاسکال، عملکردی تزلزل ناپذیر در سخت ترین محیط های جابجایی سیال و انتقال نیرو ارائه می دهند.
تکامل بلبرینگ ژورنال پد کج فلز سفید نشان دهنده پیگیری صنعتی نرمی و قابلیت اطمینان عملیاتی است. از طریق طراحی مکانیکی دقیق، عدم قطعیت عملیاتی را به تنظیم تطبیقی تبدیل میکند، در حالی که مواد مرکب متعادل آن بنبست بین بارهای سنگین و سایش اجزا را حل میکنند. برای شرکتهای صنعتی مدرن که بر به حداکثر رساندن کارایی، به حداقل رساندن زمان خرابی تعمیر و نگهداری و اطمینان از ثبات عملیاتی متمرکز هستند، انتخاب یک یاتاقان شعاعی پد کجکننده ممتاز یک سرمایهگذاری ضروری برای حفاظت از داراییهای اصلی قدرت است.
تولید یاتاقان های پد کج فلزی سفید (بابیت) نیازمند یک گردش کار مهندسی دقیق بسیار کنترل شده است. از آنجایی که این اجزا برای حفظ پایداری روتور تحت بارهای دینامیکی حیاتی هستند، هر مرحله - از انتخاب مواد اولیه تا تقسیم بندی نهایی - باید با رعایت دقیق تلرانس های متالورژیکی و هندسی اجرا شود. فرآیند تولید ما، مواد پیشرفته را با ماشینکاری دقیق CNC ادغام می کند تا عملکرد بهینه ضد اصطکاک، یکپارچگی ساختاری و قابلیت اطمینان عملیاتی طولانی مدت را تضمین کند. با کنترل دقیق دینامیک حرارتی و دقت ماشینکاری، یاتاقانهایی را تحویل میدهیم که نیازهای دقیق ماشینآلات صنعتی پیچیده را برآورده میکنند.
پایه و اساس یک بلبرینگ قابل اعتماد با مواد اولیه درجه یک شروع می شود. بسته به نیازهای مهندسی خاص، ما از لنت های حلقوی آهنگری ساخته شده از فولاد با درجه بالا 20، فولاد 25 یا فولاد آلیاژی تخصصی استفاده می کنیم تا استحکام مکانیکی قابل اعتماد را تضمین کنیم.
ماشینکاری خشن و تشخیص اولیه عیب: فاز اولیه شامل چرخش ناهموار قطرهای داخلی، قطرهای بیرونی و وجه های انتهایی می شود. کمک هزینه محاسبه شده با دقت برای ماشینکاری تکمیل بعدی رزرو می شود. پس از این، تشخیص اولیه عیب انجام می شود تا اطمینان حاصل شود که زیرلایه فولادی کاملاً عاری از عیوب داخلی مانند تخلخل یا ریز ترک است، و یک پایه سالم و قابل اعتماد برای پردازش بیشتر ایجاد می کند.
بازپخت کمک هیدروژنی: برای تضمین پایداری ساختاری قبل از ریختهگری، قطعات ماشینکاری شده تحت یک عملیات حرارتی حیاتی قرار میگیرند. زیرلایه های فولادی در یک کوره بازپخت قرار می گیرند و در دمای دقیق کنترل شده 270 درجه سانتی گراد تا 300 درجه سانتی گراد به مدت 24 تا 48 ساعت خیس می شوند. این فرآیند گرمایش طولانی مدت به طور موثر تنش های پسماند داخلی ایجاد شده در طول چرخش خشن را حذف می کند. مهمتر از آن، هیدروژن به دام افتاده در ماتریس فولاد را کاملاً دفع می کند. حذف این هیدروژن برای جلوگیری از خرابی های مهم مانند 'تاول' یا لایه برداری لایه بابیت در مرحله ریخته گری بعدی ضروری است.
فورج بلنک
ماشینکاری خشن
دستیابی به یک پیوند متالورژیکی قوی بین فلز سفید بابیت و بستر فولادی برای ایمنی عملیاتی تحت بارهای سنگین صنعتی ضروری است. استحکام باند مورد نیاز باید به 50 تا 80 مگاپاسکال برسد تا اطمینان حاصل شود که لایه ضد اصطکاک به طور ایمن در طول چرخش مداوم متصل می شود و خطر سایش زودرس یا خرابی فاجعه بار را به حداقل می رساند.
قلعکشی سطح (فعالسازی): لایه خالی ابتدا تحت اسیدگیری شدید و چربیزدایی قرار میگیرد تا تمام ناخالصیهای سطح حذف شود. سپس تا دمای 250 درجه سانتیگراد تا 300 درجه سانتیگراد از قبل گرم می شود و با یک شار تخصصی درمان می شود. یک لایه انتقال یکنواخت از قلع خالص، تقریباً 0.2 میلی متر ضخامت، به دقت اعمال می شود. این لایه قلع به عنوان یک پل متالورژیکی حیاتی عمل می کند و به طور قابل توجهی استحکام چسبندگی بین پشتی فولادی و مواد بابیت را افزایش می دهد.
فرآیند ریخته گری گریز از مرکز: ما از ریخته گری گریز از مرکز پیشرفته برای اعمال لایه ضد اصطکاک استفاده می کنیم. آلیاژ مذاب بابیت (مانند ZSnSb11Cu6) تا محدوده دمایی دقیق 420 درجه سانتیگراد تا 460 درجه سانتیگراد گرم می شود و در سوراخ داخلی بلبرینگ که به سرعت در حال چرخش است ریخته می شود. نیروی گریز از مرکز، آلیاژ مذاب را محکم بر روی دیواره داخلی قلع میکشد و یک لایه بابیت بسیار متراکم و یکنواخت بدون حفرههای داخلی ایجاد میکند. پس از ریختن، سرعت خنکسازی به شدت تنظیم میشود - با استفاده از خنککننده آب کنترلشده یا خنککننده آهسته در یک کوره نگهدارنده - برای جلوگیری از ترکخوردگی حرارتی و جداسازی مواد.
برای تضمین قابلیت تعویض دقیق و مونتاژ دقیق بین چند پد، ما از مسیر تولید 'ماشینکاری یکپارچه به دنبال تقسیم بندی' استفاده می کنیم. این روش پیشرفته به طور موثر خطاهای تحمل تجمعی را که اغلب هنگام ماشینکاری پدهای جداگانه رخ می دهد حذف می کند و از تراز و عملکرد دقیق اطمینان می دهد.
حفاری نیمه تمام و پایانی: هنگامی که ریخته گری بابیت کامل شد و از نظر ساختاری تثبیت شد، سوراخ داخلی حلقه یاتاقان یکپارچه دچار حفاری نیمه تمام و پایان می شود. این مرحله اطمینان حاصل می کند که قطر داخلی و گرد بودن با مشخصات هندسی دقیق مطابقت دارد، که برای تشکیل فیلم سیال بهینه و روانکاری هیدرودینامیکی حیاتی است.
تقسیم بندی سیم برش: به دنبال سوراخ داخلی، حلقه جامد به پدهای کج جداگانه (معمولاً 4 یا 5 بخش مساوی، بر اساس طراحی مهندسی خاص) تقسیم می شود. ما از ماشینکاری تخلیه الکتریکی سیمی با دقت بالا (WEDM) برای دستیابی به برشهای بسیار تمیز و دقیق بدون وارد کردن تنش مکانیکی یا اعوجاج حرارتی به لایه حساس بابیت استفاده میکنیم.
ماشینکاری با قطر بیرونی و پشت قوس: پشت هر پد کج به یک قوس غیرعادی خاص یا یک سطح منحنی منحنی دقیق با یک نقطه محوری نیاز دارد. با استفاده از فیکسچرهای غیرعادی اختصاصی یا اتصالات شفت مربعی برای قرارگیری سفت و سخت، لنت ها تحت چرخش و سنگ زنی دقیق CNC قرار می گیرند. این مرحله نهایی ماشینکاری تضمین می کند که انحنای پشت پد و سطح تماس محوری کاملاً دقیق است و به لنت ها اجازه می دهد آزادانه کج شوند و یک گوه هیدرودینامیکی بهینه در حین کار ایجاد کنند.
بسته بندی ایمن و قابل اعتماد یک عامل حیاتی در هنگام تهیه اجزای تجهیزات دوار بسیار حساس است. برای یاتاقانهای پد کجکننده هیدرودینامیکی فلز سفید صنعتی بابیت که در توربینهای بخار استفاده میشوند، حفظ یکپارچگی فیزیکی و دقت ابعادی در طول حمل و نقل جهانی بسیار مهم است. سطوح آلیاژی فلزی سفید نرم و تحملهای هندسی دقیق به بستهبندی محافظ تخصصی برای جلوگیری از ضربههای ریز، اکسیداسیون یا تغییر شکل در طول لجستیک پیچیده نیاز دارند. ما راهحلهای حمل و نقل جامع و سرتاسری را ارائه میکنیم، از انزوای محیطی اساسی تا پیکربندیهای حمل و نقل سنگین. هدف ما این است که اطمینان حاصل کنیم که هر جزء خطرات حمل و نقل را دور می زند و دقت کالیبره شده کارخانه خود را در هر فاصله حمل و نقل حفظ می کند و برای استقرار فوری پس از ورود آماده است.
ما از فیلم پلی اتیلن (PE) با چقرمگی بالا و ضد الکتریسیته ساکن به عنوان مانع اولیه استفاده می کنیم. این فیلم صنعتی تخصصی مقاومت استثنایی در برابر سوراخ شدن و اتلاف الکترواستاتیکی را ارائه می دهد. از طریق فناوری پیشرفته انقباض حرارتی خلاء، فیلم کاملاً با خطوط پیچیده هر پد کج منطبق است. این تخلیه کامل هوا به طور موثری بلبرینگ را از رطوبت محیط، اسپری نمک و اکسیژن جدا می کند و از هرگونه اکسید شدن، خوردگی یا تغییر رنگ مواد فلزی سفید در طول حمل و نقل دریایی طولانی یا انبارداری طولانی مدت جلوگیری می کند. علاوه بر این، مجموعههای چند پد بهصورت جداگانه کپسوله میشوند. ما از کاغذ بازدارنده خوردگی فرار (VCI) ضد زنگ و بالشتک حباب دار مخصوص همه نقاط تماس حساس استفاده می کنیم. این لایه بندی دقیق بدون تماس فلز با فلز را تضمین می کند و حداکثر امنیت سطح را در برابر اصطکاک و خراش های کوچک فراهم می کند.
بسته بندی داخلی
بسته بندی داخلی
طراحی جعبه از اصول دقیق محفظه کامل پیروی می کند تا از محتویات در برابر خطرات خارجی محافظت کند. ضخامت پانل به طور دقیق بر اساس وزن ناخالص مجموعه بلبرینگ محاسبه می شود و به شدت در کمتر از 12 میلی متر حفظ می شود. این ساختار مستحکم از هرگونه تغییر شکل ساختاری در حین ذخیره سازی انباشته، حمل و نقل ناهموار، یا سفرهای دریایی آشفته جلوگیری می کند. در داخل جعبه چوبی، بالشتک فوم پلی اورتان با چگالی بالا (PU) در محل به طور استراتژیک مستقر شده است. این فوم در حال انبساط تمام فضاهای خالی داخلی را پر میکند و دقیقاً در اطراف اجزای یاتاقان قالبگیری میکند تا یک ماتریس تثبیتکننده ضربهگیر سفارشی ایجاد کند که از جابجایی جلوگیری میکند. از نظر بیرونی، جعبه ها به شدت با تسمه فولادی گالوانیزه که در یک الگوی شبکه ایمن چیده شده است، تقویت شده اند. پایه های یکپارچه لیفتراک و اسکیدهای تقویت شده، بارگیری و تخلیه ایمن و مکانیزه را در بنادر و تأسیسات تسهیل می کند. علائم حمل و نقل شفاف و استاندارد ISO - مانند 'Center of Gravity'، 'Keep Dry' و 'Fragile' - به طور برجسته برای راهنمایی پرسنل لجستیک در سراسر جهان نمایش داده می شوند و از حمل و نقل مناسب در هر نقطه انتقال اطمینان حاصل می کنند.
بسته بندی بیرونی
بسته بندی بیرونی


