
Please Choose Your Language


| Кількість: | |
|---|---|
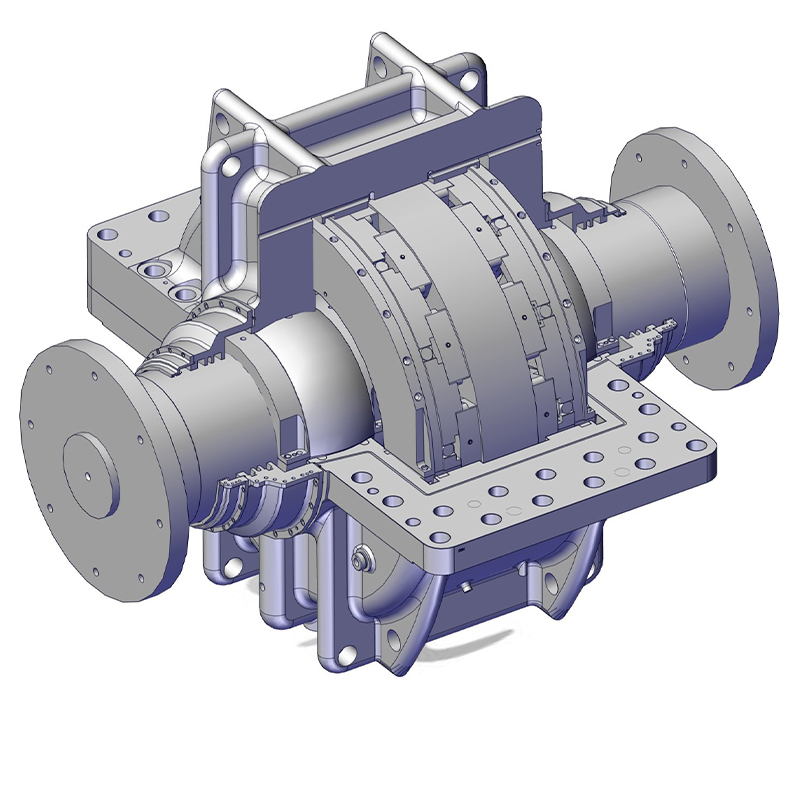
У основних ланцюгах передачі енергії важкої промисловості — від відцентрових компресорів мегатонного класу до парових турбін мегаватного класу — роторні системи працюють на екстремальних лінійних швидкостях. Забезпечення абсолютної робочої стабільності, мінімізація втрат потужності на тертя та продовження терміну служби цих масивних обертових машин у важких умовах є критичною інженерною проблемою. Підшипники поворотних колодок із білого металевого сплаву Бабіт служать ключовим механічним компонентом для вирішення цих високих вимог. Завдяки інтеграції високочутливої гідродинамічної конструкції з преміальними властивостями композитного матеріалу вони забезпечують надійне динамічне рішення ротора, призначене для захисту важливого промислового обладнання та значного зниження ризику дорогих незапланованих простоїв.
Порівняно зі звичайними підшипниками з фіксованою накладкою, основна перевага гідродинамічного підшипника з нахилом накладки полягає в його гнучкій багатосегментній структурі. Розроблений для динамічної адаптації, він зазвичай складається з 3-5 незалежних дугоподібних опор, розташованих по колу цапфи, що забезпечує неперевершену стабільність високошвидкісних роторів.
Механізм самовирівнювання: кожна колодка має лінійний контакт із корпусом підшипника через точку повороту, оброблену на обробці. Коли швидкість ротора, навантаження або робоча температура коливаються, колодки вільно повертаються, динамічно шукаючи оптимальний кут атаки. Це безперервне мікрорегулювання створює багатоклинові гідродинамічні масляні плівки навколо цапфи, забезпечуючи оптимальну підтримку рідини та усуваючи нестабільність ротора.
Точне позиціонування та навігація: щоб запобігти будь-якому осьовому чи окружному зміщенню під час суворої високошвидкісної роботи, інженери використовують складну збірку T-подібних пазів у поєднанні з фіксуючими штифтами. Це чітко визначає діапазон руху нахилу, забезпечуючи гнучке, але контрольоване мікрорегулювання в безпечній зоні.
Ефективне змащування та розсіювання тепла: оснащено спеціальними обмежувачами впускного потоку та незалежними каналами подачі масла, мастило точно розподіляється в зазорах кожної колодки. Це не тільки гарантує стабільну гідродинамічну підтримку, але й значно підвищує ефективність розсіювання тепла, що є життєво важливим для безперервної роботи у важких умовах.
Ця вдосконалена архітектура надає невід’ємні можливості самоцентрування та компенсації помилок. Він автоматично враховує відхилення валу до ≤0,3 мм і витримує кути зміщення установки до 0,5°. Для груп закупівель і технічного обслуговування це суттєво знижує суворі вимоги до початкового встановлення обладнання, знижуючи витрати на налаштування та мінімізуючи витрати на довгострокове обслуговування.
Підшипник нахилу колодки
Підкладка для нахилу тяги
Основне кільце опорної колодки
У виробництві промислових бабітових підшипників із поворотними накладками композиційна структура сталевої основи в поєднанні з білим металевим антифрикційним шаром визнана промисловим стандартом. Це точне поєднання ефективно вирішує традиційну інженерну суперечність між високою навантажувальною здатністю та зносостійкістю, забезпечуючи надійну роботу за екстремальних механічних навантажень.
Міцна основа колодки: структурний скелет опорних колодок цапфи зазвичай виготовляється з високоякісної сталі 20 або 25. Ця міцна основа забезпечує виняткову структурну жорсткість і міцність на стиск, забезпечуючи нульову деформацію навіть за серйозних важких навантажень і тривалої роботи.
Робоча поверхня з м’якого білого металу (бабіта): спеціальний шар сплаву бабіта, зокрема високонадійного ZSnSb11Cu6 на основі олова, товщиною 0,8–2,5 мм надійно нанесено на поверхню опорної накладки. Завдяки своїй відносно низькій твердості сплав Бабіт демонструє чудову здатність до вбудовування та відповідності. Якщо мікроскопічні тверді частинки потрапляють у зазор підшипника, білий метал надійно поглинає їх, захищаючи критично важливий головний вал від задирів. Одночасно його чудова ліпофільність сприяє швидкому утворенню стабільної гідродинамічної масляної плівки.
Корпус підшипника високої жорсткості: Зовнішня оболонка опорного підшипника нахиляється переважно виготовлена з міцного ковкого чавуну або легованої сталі. Включення опуклої сферичної конструкції додатково посилює загальну жорсткість опори та характеристики самовирівнювання всієї збірки, забезпечуючи надійний корпус для внутрішніх компонентів.
Тяга Pad
Нахилена опорна накладка
Завдяки синергії адаптивного структурного дизайну та високоякісних композитних матеріалів упорні підшипники з нахиленою колодкою демонструють першокласні механічні властивості: високу вантажопідйомність, виняткову стійкість до ударів і мінімальні втрати потужності. Вони служать високонадійним рішенням у таких основних промислових застосуваннях:
Відцентрові компресори: у цих критично важливих машинах надзвичайно високі лінійні швидкості ротора роблять їх дуже чутливими до фатального коливання масляної плівки або масляної плівки. Бабітові підшипники з поворотною накладкою принципово усувають ці дестабілізуючі сили, забезпечуючи спокій операторам об’єктів і безперервні процеси стиснення газу.
Парові турбіни та генераторні установки : Незалежно від того, вказано це для парових турбін, газових турбін чи великих генераторів, остаточна надійність не підлягає обговоренню. Білі металеві накладки ефективно поглинають енергію вібрації та значно зменшують втрати потужності на тертя — із заміряним зниженням понад 18 % — забезпечуючи довгострокову стабільність роботи, необхідну для безперервного виробництва електроенергії.
Високошвидкісні коробки передач і потужні насоси: витримуючи складну осьову тягу та інтенсивні радіальні навантаження, упорні підшипники Бабіт з перекидною накладкою демонструють виняткову стійкість до втоми та стійкість до ударів. Завдяки вдосконаленому бабітовому покриттю з гарантованою міцністю зв’язку ≥55 МПа, вони забезпечують непохитну продуктивність у найвимогливіших середовищах обробки рідин і передачі енергії.
Еволюція шарнірного підшипника з нахилом із білого металу символізує промислове прагнення до плавності та надійності роботи. Завдяки точному механічному дизайну він перетворює робочу невизначеність на адаптивне регулювання, а його збалансовані композитні матеріали усувають тупикову ситуацію між великими навантаженнями та зносом компонентів. Для сучасних промислових підприємств, які зосереджені на максимальному підвищенні ефективності, мінімізації часу простою на технічному обслуговуванні та забезпеченні стабільності роботи, вибір радіального підшипника преміум-класу з поворотною накладкою є важливою інвестицією для захисту основних енергетичних активів.
Виробництво підшипників із поворотними колодками з білого металу (Бабіт) вимагає висококонтрольованого точного інженерного робочого процесу. Оскільки ці компоненти є критично важливими для підтримки стабільності ротора під динамічними навантаженнями, кожен крок — від початкового вибору матеріалу до остаточної сегментації — повинен виконуватися з суворим дотриманням металургійних і геометричних допусків. Наш виробничий процес поєднує вдосконалену обробку матеріалів із точною обробкою з ЧПК для забезпечення оптимальних антифрикційних характеристик, структурної цілісності та тривалої експлуатаційної надійності. Суворо контролюючи термічну динаміку та точність обробки, ми постачаємо підшипники, які відповідають строгим вимогам складного промислового обладнання.
Основа надійного підшипника починається з високоякісної сировини. Залежно від конкретних інженерних вимог, ми використовуємо ковані кільцеві заготовки, виготовлені з високоякісної сталі 20, 25 або спеціальної легованої сталі, щоб гарантувати надійну механічну міцність.
Груба обробка та попередня дефектоскопія: Початковий етап передбачає грубе точіння внутрішнього діаметра, зовнішнього діаметра та торцевих поверхонь заготовки. Розраховані припуски ретельно резервуються для подальшої чистової обробки. Після цього проводиться попереднє виявлення дефектів, щоб переконатися, що сталева підкладка повністю вільна від внутрішніх дефектів, таких як пористість або мікротріщини, створюючи міцну та надійну основу для подальшої обробки.
Водневий рельєфний відпал: щоб гарантувати стабільність конструкції перед литтям, оброблені заготовки проходять критичну термічну обробку. Сталеві підкладки поміщають у піч для відпалу та витримують при точно контрольованій температурі 270°C~300°C протягом 24–48 годин. Цей тривалий процес нагрівання ефективно усуває внутрішні залишкові напруги, що виникають під час грубого точіння. Що ще важливіше, він ретельно видаляє сліди водню, захоплені сталевою матрицею. Видалення цього водню має важливе значення для запобігання критичним несправностям, таким як «утворення пухирів» або відшарування шару Бабіта під час наступної фази лиття.
Заготовка кування
Груба обробка
Досягнення міцного металургійного зв’язку між білим металом Бабіта та сталевою підкладкою має важливе значення для безпечної експлуатації під високими промисловими навантаженнями. Необхідна міцність з’єднання повинна досягати 50~80 МПа, щоб гарантувати, що антифрикційний шар залишається надійно прикріпленим під час безперервного обертання, мінімізуючи ризик передчасного зносу або катастрофічної поломки.
Поверхневе лудіння (активація): заготовка прокладки спочатку піддається ретельному кислотному травленню та знежиренню для видалення всіх поверхневих забруднень. Потім його попередньо нагрівають до 250°C~300°C і обробляють спеціальним флюсом. Рівномірний перехідний шар чистого олова товщиною приблизно 0,2 мм ретельно наноситься. Цей шар олова діє як важливий металургійний міст, значно підвищуючи міцність зчеплення між сталевою підкладкою та матеріалом Бабіт.
Процес відцентрового лиття: ми використовуємо сучасне відцентрове лиття для нанесення антифрикційного шару. Розплавлений сплав Бабіт (наприклад, ZSnSb11Cu6) нагрівається до точного температурного діапазону 420°C~460°C і заливається у внутрішній отвір заготовки підшипника, що швидко обертається. Відцентрова сила щільно притискає розплавлений сплав до лудженої внутрішньої стінки, створюючи дуже щільний однорідний бабітовий шар без внутрішніх пустот. Після заливки швидкість охолодження суворо регулюється — за допомогою контрольованого водяного охолодження або повільного охолодження в печі витримки — для запобігання термічного розтріскування та сегрегації матеріалу.
Щоб гарантувати сувору взаємозамінність і точне складання між кількома колодками, ми використовуємо виробничий маршрут «інтегральної механічної обробки з наступною сегментацією». Цей вдосконалений метод ефективно усуває сукупні помилки допуску, які часто виникають при обробці окремих колодок окремо, забезпечуючи точне вирівнювання та функціональність.
Напівфінішне та чистове розточування: після завершення та структурної стабілізації вилиття Бабіта внутрішній отвір цілісного кільця підшипника проходить напівчистове та чистове розточування. Цей крок гарантує, що внутрішній діаметр і округлість відповідають точним геометричним специфікаціям, що є критичним для формування оптимальної рідинної плівки та гідродинамічного змащення.
Сегментація дротом: після внутрішнього розточування суцільне кільце ділиться на окремі нахиляються майданчики (зазвичай 4 або 5 рівних сегментів, залежно від конкретного технічного дизайну). Ми використовуємо високоточну електроерозійну обробку (WEDM) для досягнення винятково чистих і точних різів без механічного навантаження чи термічного спотворення чутливого бабітового шару.
Ексцентричний зовнішній діаметр і обробка задньої дуги: Задня сторона кожної нахиляється панелі потребує спеціальної ексцентричної дуги або вигнутої поверхні з точним контуром із точкою повороту. Використовуючи спеціалізовані ексцентричні пристосування або пристосування з квадратним валом для жорсткого позиціонування, колодки проходять ретельну токарну обробку та шліфування з ЧПУ. Ця заключна фаза механічної обробки забезпечує абсолютну точність вигину задньої частини колодки та поверхні контакту повороту, що дозволяє колодкам вільно нахилятися та створювати оптимальний гідродинамічний клин під час роботи.
Безпечне та надійне пакування є критично важливим фактором при закупівлі високочутливих компонентів обертового обладнання. Для промислових білих металевих гідродинамічних бабітових підшипників, які використовуються в парових турбінах, збереження фізичної цілісності та точності розмірів під час глобального транспортування має першочергове значення. М’які поверхні з білого металевого сплаву та суворі геометричні допуски вимагають спеціальної захисної упаковки для запобігання мікроударів, окислення або деформації під час складної логістики. Ми надаємо комплексні наскрізні транспортні рішення, починаючи від фундаментальної екологічної ізоляції до важких транспортних конфігурацій. Наша мета полягає в тому, щоб кожен компонент обходив ризики транспортування та зберігав точність заводського калібрування на будь-якій відстані транспортування, готовий до негайного розгортання після прибуття.
Ми використовуємо високоміцну антистатичну поліетиленову (PE) плівку як основний бар’єр. Ця спеціалізована промислова плівка забезпечує виняткову стійкість до проколів і електростатичного розсіювання. Завдяки передовій технології вакуумної термоусадочної плівки щільно прилягає до складних контурів кожної окремої нахиляється накладки. Це повне видалення повітря ефективно ізолює підшипник від навколишньої вологи, соляних бризок і кисню, запобігаючи будь-якому окисленню, корозії або зміні кольору білого металевого матеріалу під час тривалого морського транспортування або тривалого складського зберігання. Крім того, набори з кількома панелями індивідуально капсульовані. Ми накладаємо стійкий до іржі папір з летючим інгібітором корозії (VCI) і спеціальну пухирчасту плівку для амортизації всіх критичних точок контакту. Це ретельне нанесення шарів забезпечує нульовий контакт металу з металом, забезпечуючи максимальний захист поверхні від тертя та мікроподряпин.
Внутрішня упаковка
Внутрішня упаковка
Конструкція ящика відповідає строгим принципам повної закритості, щоб захистити вміст від зовнішніх небезпек. Товщина панелі строго розраховується на основі ваги брутто підшипникового вузла та суворо підтримується на рівні не менше 12 мм. Ця міцна конструкція запобігає будь-якій структурній деформації під час зберігання в штабелях, грубого поводження або турбулентних морських подорожей. Усередині дерев’яного ящика стратегічно розміщена амортизація з поліуретану високої щільності (PU). Ця піна, що розширюється, заповнює всі внутрішні порожнечі, формуючи точно навколо опорних компонентів, щоб створити спеціальну, амортизуючу матрицю іммобілізації, яка запобігає зсуву. Зовні ящики міцно посилені стрічками з оцинкованої сталі, розташованими у вигляді надійної сітки. Інтегровані основи навантажувача та посилені полози сприяють безпечному, механізованому завантаженню та розвантаженню в портах і на об’єктах. Чіткі транспортні позначки стандарту ISO, такі як «Центр ваги», «Зберігати в сухому стані» та «Крихке», розташовані на видному місці, щоб орієнтувати персонал логістики в усьому світі, забезпечуючи належне поводження в кожній точці передачі.
Зовнішня упаковка
Зовнішня упаковка


