
Please Choose Your Language


| تعداد: | |
|---|---|
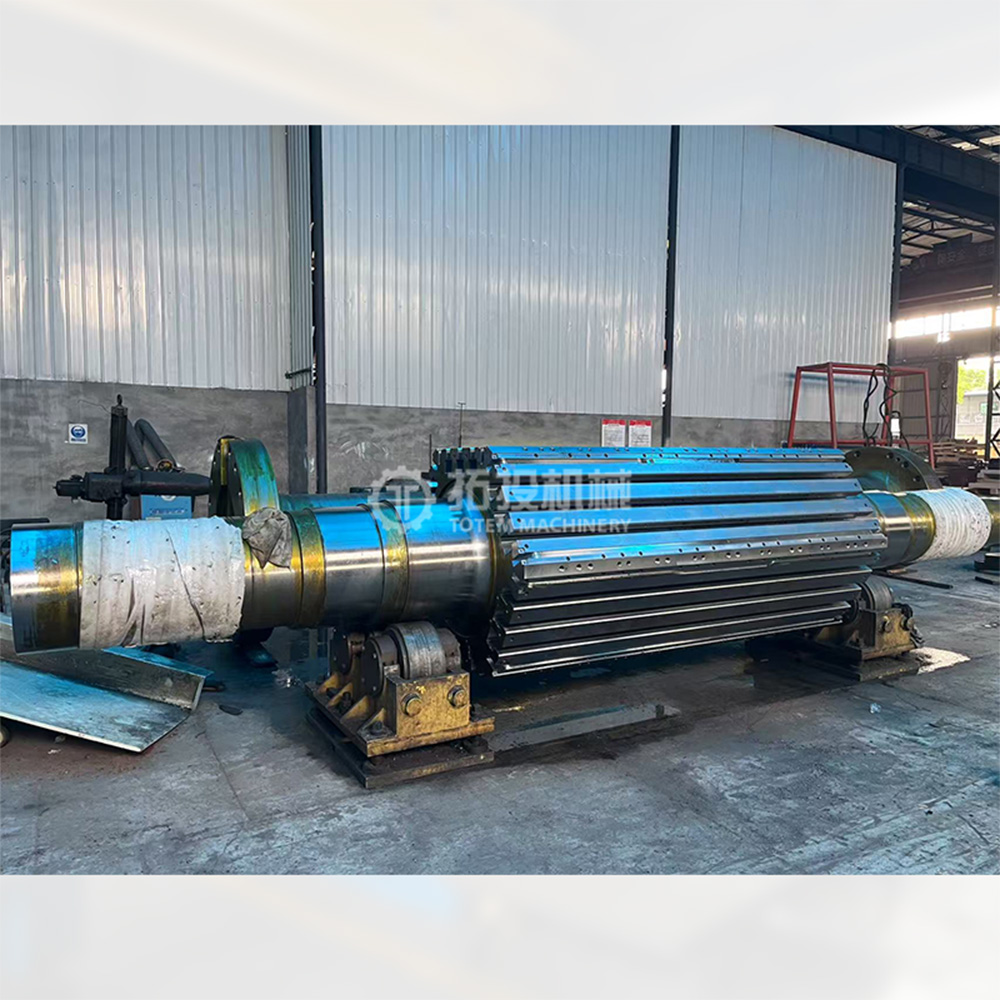
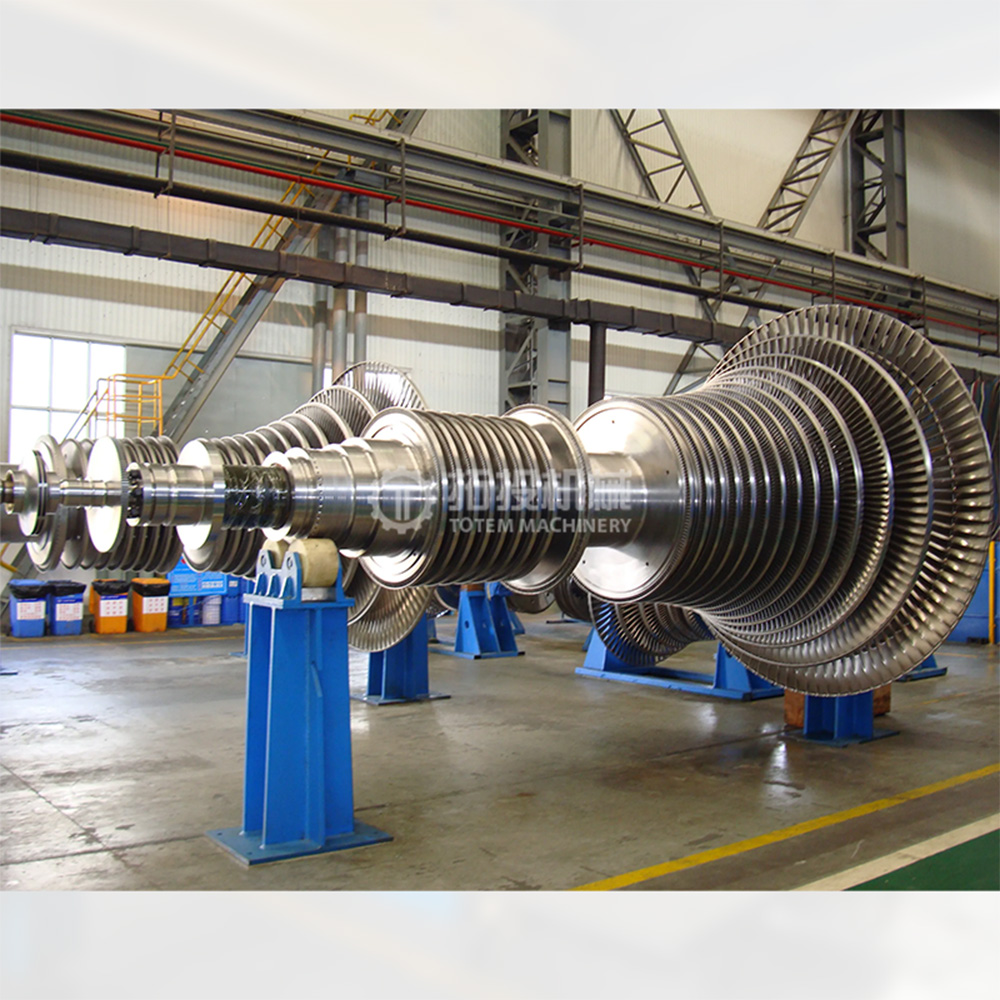
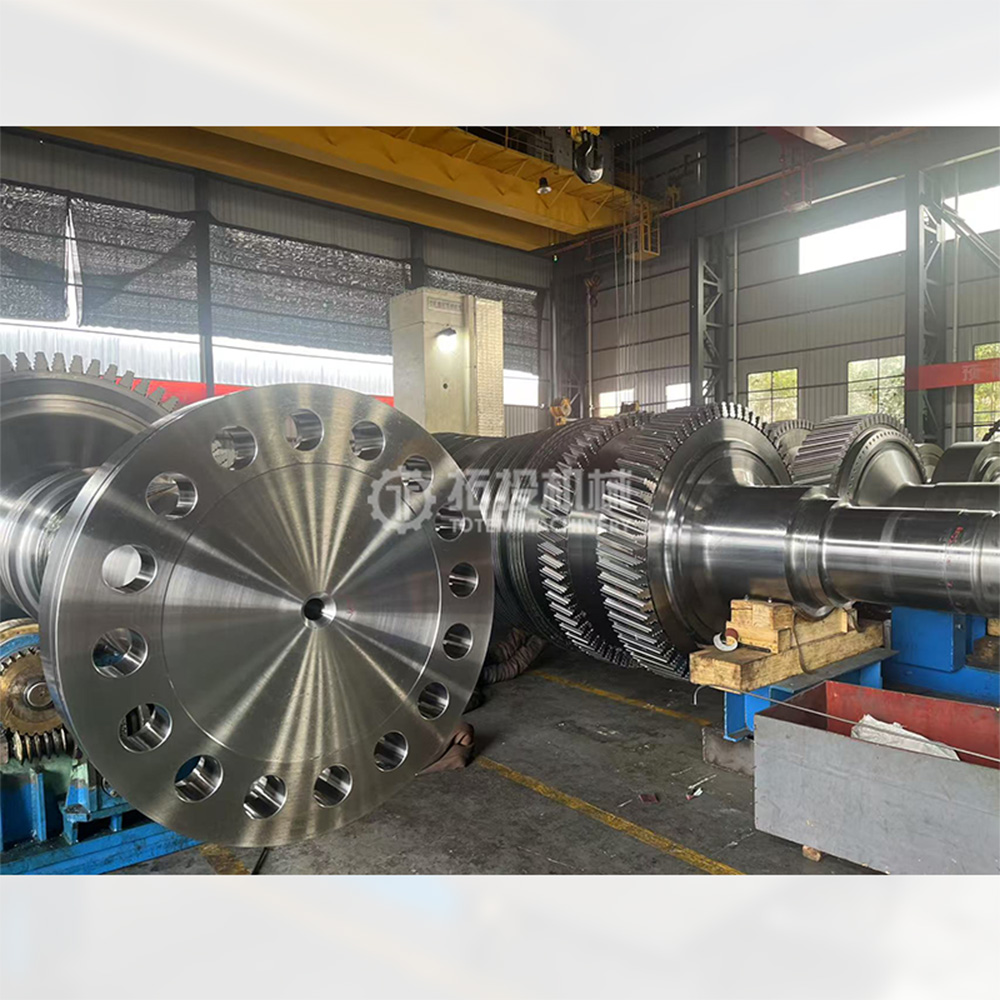
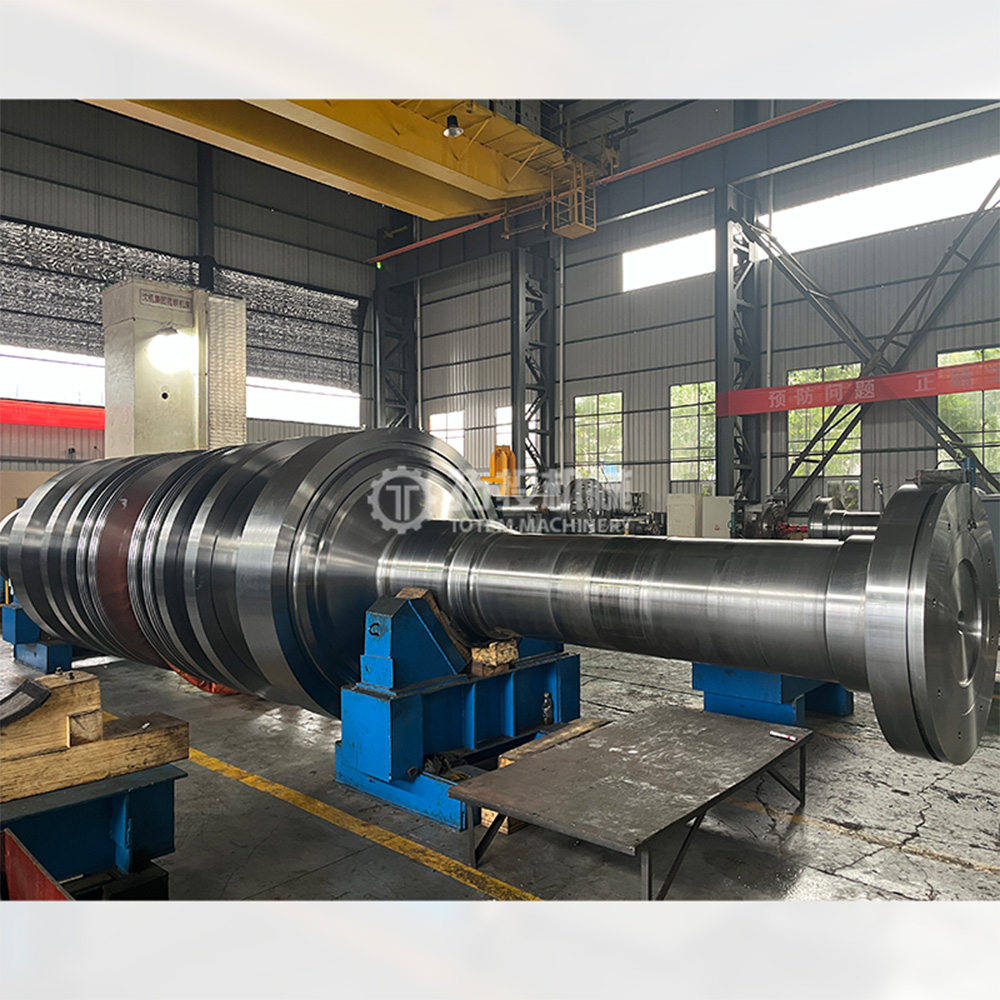
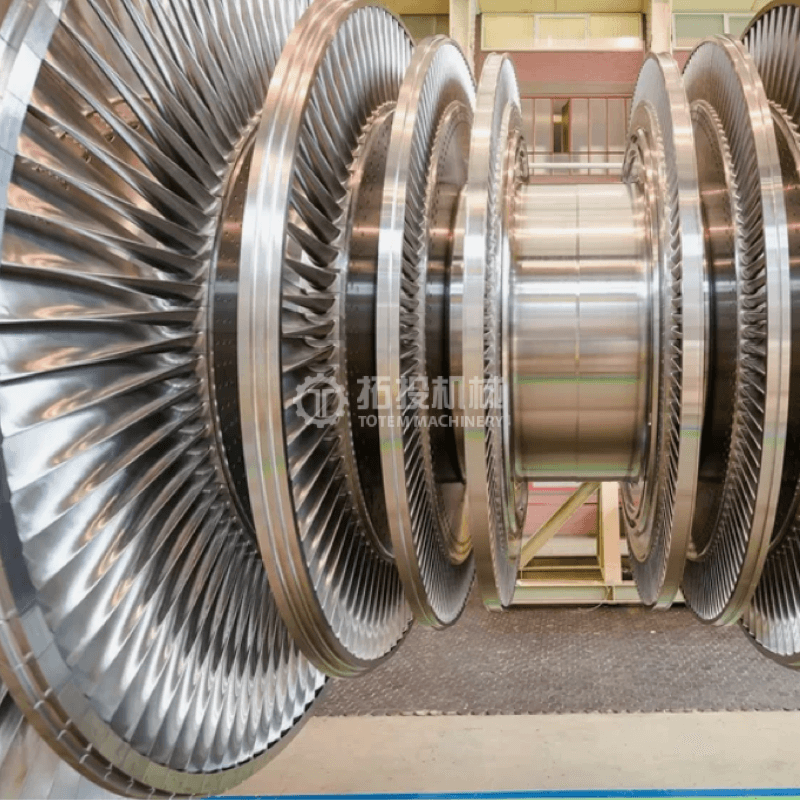
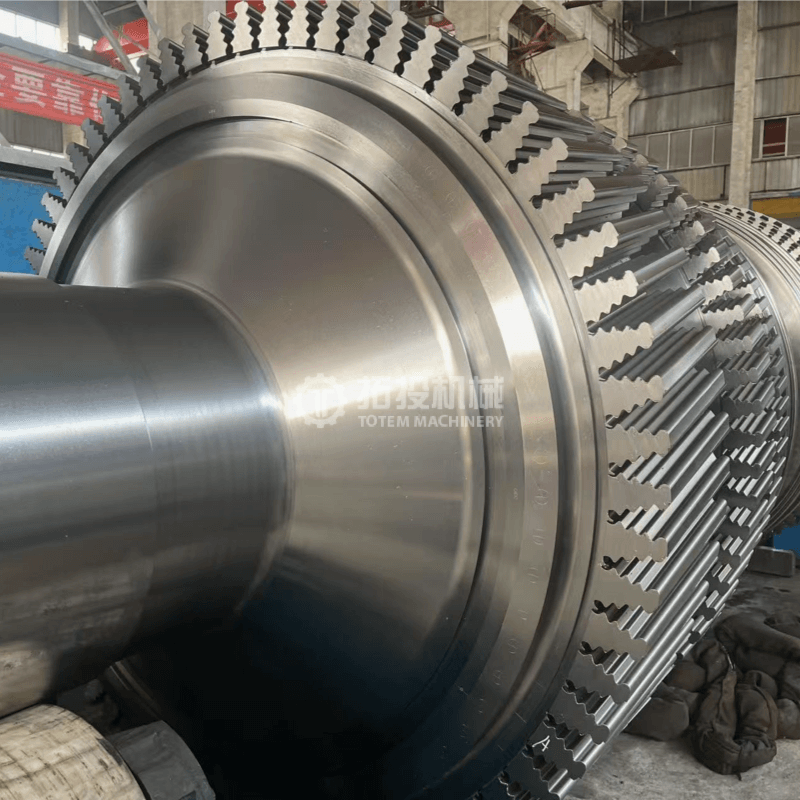
شفتهای روتور فشار بالا (HP)، فشار متوسط (IP) و فشار پایین (LP) مهمترین اجزای باربر و انتقال نیرو در سیستمهای توربین بخار صنعتی و کاربردی هستند. این محورهای روتور آهنگری که در قلب توربین کار می کنند، عملکردهای اساسی را انجام می دهند، از جمله انتقال گشتاور چرخشی بسیار زیاد، حمایت ایمن از تیغه های متحرک و حفظ اتصال پایدار به ژنراتور یا تجهیزات رانده. یکپارچگی ساختاری، پایداری ابعادی و قابلیت اطمینان مواد این محورها مستقیماً ایمنی عملیاتی، راندمان حرارتی کلی و عمر طولانیمدت کل واحد توربین بخار را تعیین میکند. برای پروژههای مهندسی و تأسیسات تولید برق، انتخاب شفتهای روتور بهدرستی تولید شده برای به حداقل رساندن زمان خرابی تعمیر و نگهداری و کاهش خطرات عملیاتی تحت بارهای مستمر ضروری است.
برای اطمینان از عملکرد بهینه در مناطق مختلف تنش حرارتی و مکانیکی، ما پروتکلهای دقیق انتخاب مواد را متناسب با محیطهای عملیاتی خاص اجرا میکنیم. برای شفتهای روتور HP و IP که در معرض شرایط حرارتی شدید قرار دارند، از فورجینگهای فولادی آلیاژی درجه یک، بهویژه فولادهای سری Cr-Mo-V یا سری Ni-Cr-Mo استفاده میکنیم . این ترکیبات آلیاژی پیشرفته استحکام استثنایی در دمای بالا، مقاومت در برابر خزش و استقامت خستگی حرارتی عالی را ارائه میکنند. این تضمین می کند که شفت ها خواص مکانیکی و دقت ابعادی خود را حتی تحت قرار گرفتن طولانی مدت در معرض جریان بخار با دمای بالا، فشار بالا و سرعت بالا حفظ می کنند و خطر تغییر شکل حرارتی را به میزان قابل توجهی کاهش می دهد.
برعکس، شفتهای روتور LP تحت نیازهای مکانیکی متفاوت عمل میکنند، که عمدتاً قطرهای چرخشی بزرگ، انتقال گشتاور عظیم و تنشهای متناوب پیچیده را تحمل میکنند. برای این قطعات، ما از فولادهای کم آلیاژ با مقاومت بالا یا فولادهای تخصصی روتور کم فشار استفاده می کنیم. این استراتژی مواد هدفمند تعادل بهینه ای از استحکام سازه، چقرمگی ضربه و مقاومت اساسی در برابر ترک خوردگی ناشی از تنش را ارائه می دهد و آنها را برای مدیریت محیط های بخار با حجم بالا و فشار کم بدون به خطر انداختن یکپارچگی سازه در طول سال ها کار مداوم بسیار قابل اعتماد می کند.
 |
 |
 |
 |
 |
 |
رعایت مشخصات بین المللی سختگیرانه یک نیاز اساسی برای تجهیزات تولید برق است. شفت های روتور توربین بخار ما با دقت کامل و مطابق با استانداردهای جهانی تعیین شده، از جمله مشخصات GB، DIN، و ISO ، بسته به نیازهای پروژه خاص، تولید می شوند. هر شفت جعلی با اسناد کیفیت جامع، گواهی مواد و گزارش های بازرسی دقیق برای اطمینان از قابلیت ردیابی کامل و پشتیبانی از فرآیندهای تضمین کیفیت شما تحویل داده می شود.
فراتر از تولید استاندارد، ما پشتیبانی مهندسی سفارشی شده جامعی را ارائه می دهیم. بر اساس پارامترهای واحد توربین خاص، شرایط عملیاتی و اهداف عملکرد، تیم مهندسی ما میتواند بینشهای ارزشمندی را برای بهینهسازی ساختار، راهنمایی انتخاب مواد و تحلیل امکانسنجی ساخت ارائه دهد. این رویکرد مشارکتی به تیمهای تدارکات و مهندسان کمک میکند تا طراحی تجهیزات خود را بهینه کنند و اطمینان حاصل شود که شفت روتور نهایی کاملاً با کاربرد مورد نظر مطابقت دارد و در عین حال هزینههای کلی پروژه را کنترل میکند.
محورهای روتور توربین بخار HP، IP و LP ما با پشتوانه تخصص آهنگری بالغ و سیستم مدیریت کیفیت دقیق، استحکام بالا، قابلیت اطمینان استثنایی و عمر طولانی مورد نیاز برای تولید برق مدرن را ارائه می دهند. آنها سازگاری مهندسی عالی را ارائه می دهند و آنها را به انتخابی قابل اعتماد برای طیف گسترده ای از پروژه های توربین بخار و کاربردهای صنعتی سنگین تبدیل می کنند.
ساخت شفتهای روتور توربین بخار فولاد آلیاژی پرفشار ما متکی به فرآیند ماشینکاری بسیار کنترلشده و پیچیده است. قبل از اینکه هر ابزار برشی فلز را لمس کند، آهنگرهای کلید برای شفت های روتور تحت کنترل های دقیق در ذوب، آهنگری و عملیات حرارتی قرار می گیرند. این مراحل پایه با دقت اجرا می شوند تا از یک ریزساختار یکنواخت و چگالی داخلی استثنایی اطمینان حاصل شود. با از بین بردن حفره های داخلی و دستیابی به همگنی ساختاری در مراحل اولیه، ما یک پایه بسیار پایدار برای ماشینکاری دقیق فراهم می کنیم. این کنترل اولیه دقیق به طور قابل توجهی خطر تغییر شکل مواد یا تاب برداشتن تنش را در حین حذف مواد سنگین بعدی کاهش می دهد و ثبات ابعادی را در طول چرخه تولید تضمین می کند.
هنگامی که فونداسیون فونداسیون آماده شد، شفت روتور وارد تاسیسات ماشینکاری سنگین ما می شود. ابعاد فیزیکی عظیم و هندسه پیچیده روتورهای توربین بخار به تجهیزات تخصصی نیاز دارد. ما از ماشینهای تراش CNC (کنترل عددی کامپیوتری) در مقیاس بزرگ، آسیابهای CNC سنگین و تجهیزات تکمیلی تخصصی که بهطور خاص برای قطعات صنعتی بزرگ طراحی شدهاند، استفاده میکنیم.
در طول مرحله ماشینکاری، توجه زیادی به نواحی عملکردی حیاتی شفت روتور داده می شود. نواحی ژورنال، که وزن بسیار زیاد مجموعه دوار را تحمل میکنند و با یاتاقانهای هیدرودینامیکی رابط دارند، برای اطمینان از چرخش صاف، با تلورانسهای دقیق ماشینکاری میشوند. مناطق آب بندی دقیقا برش داده شده اند تا فاصله های تنگ را حفظ کنند، که برای جلوگیری از نشت بخار با فشار بالا و حفظ راندمان توربین حیاتی است. علاوه بر این، سطوح مکان یابی دیسک و بخش های کوپلینگ با دقت مطلق پردازش می شوند. بخش های کوپلینگ باید به طور دقیق با روتور ژنراتور هماهنگ شوند و اجرای بی عیب و نقص را می طلبد تا از انتقال پایدار نیرو بدون وارد کردن بارهای غیرعادی اطمینان حاصل شود.
همانطور که در عملیات تراشکاری پایان ما در بالا نشان داده شد، انتقال از ماشینکاری خشن به تکمیل نهایی به دقت بررسی می شود. تراشکاری پایانی مرحله ای حیاتی است که در آن شفت روتور به مشخصات هندسی نهایی خود نزدیک می شود. در طول این مرحله، اپراتورهای ماهر و سیستمهای CNC پیشرفته ما به صورت پشت سر هم کار میکنند تا مواد باقیمانده را با دقت بالا حذف کنند. این مرحله به سرعت برش بهینه، نرخ تغذیه دقیق و ابزار تخصصی برای جلوگیری از سخت شدن کار و به حداقل رساندن تنش های باقیمانده سطحی نیاز دارد و شفت را برای آسیاب نهایی آماده می کند.
هدف نهایی فرآیند ماشینکاری جامع ما، کنترل دقیق روی تلورانس های هندسی کلیدی، به ویژه گردی، هم محوری و زبری سطح است. در تجهیزات دوار با سرعت بالا مانند توربین های بخار، حتی انحرافات میکروسکوپی می تواند منجر به مشکلات عملیاتی شدید شود. کنترل دقیق روی گرد بودن چرخش شفت به طور یکنواخت در یاتاقان های خود تضمین می کند و اصطکاک و سایش مکانیکی را به حداقل می رساند. هم محوری بسیار مهم است. تمام قطرهای ماشینکاری شده در طول کل شفت عظیم باید یک خط مرکزی مشترک دقیق داشته باشند. این دقت هندسی برای دستیابی به تعادل دینامیکی بهینه ضروری است. بدون هم محوری دقیق، روتور ارتعاشات شدیدی را در سرعت های چرخشی بالا تجربه می کند، که پایداری شفت را به خطر می اندازد و به طور بالقوه منجر به از کار افتادن تجهیزات می شود.
علاوه بر این، زبری سطح به شدت از طریق تراشکاری پیشرفته و فرآیندهای سنگ زنی بعدی کنترل می شود. پرداخت سطحی برتر در قسمت های ژورنال و آب بندی، سایش را کاهش می دهد، طول عمر اجزای جفت را افزایش می دهد و ایمنی عملیاتی کلی سیستم توربین بخار را افزایش می دهد. با حفظ این استانداردهای دقیق ماشینکاری، اطمینان حاصل میکنیم که هر شفت روتوری که تحویل داده میشود، کاملاً قادر به مقاومت در برابر نیروهای دینامیکی تقاضای موجود در محیطهای تولید برق مدرن است.
چرخش را تمام کنید
چرخش را تمام کنید
چرخش را تمام کنید
بازرسی محصول
تمام شفتهای روتور شرکت ما تحت روشهای کنترل کیفیت دقیق هستند. مراحل تولید کلیدی شامل تست های غیر مخرب مانند تست اولتراسونیک (UT) و تست ذرات مغناطیسی (MT)، همراه با بازرسی های لازم ابعادی و عملکردی است. پس از اتمام ساخت، تست تخلیه و تست زبری برای تضمین عملکرد روان، ایمن و قابل اعتماد روتور انجام می شود.
تست تمام شده
تست زبری


