
Please Choose Your Language


| Dami: | |
|---|---|
Ang fine toothed roller ay ang pangunahing gumaganang bahagi ng twin-roll crusher/pulverizing equipment, partikular na idinisenyo para sa daluyan at pinong pagdurog ng mga materyales sa pagkain. Sa pamamagitan ng paggugupit at pagpisil na aksyon na nabuo sa pamamagitan ng counter-rotation ng dalawang roller, sinisira nito ang malalaking piraso ng materyal sa kinakailangang laki ng butil. Ito ay malawakang ginagamit sa pangunahin at pinong proseso ng pagdurog ng mga hilaw na materyales ng pagkain tulad ng cocoa beans, soybeans, nuts, at cereals.
Hindi tulad ng mga roller na ginagamit sa coarse crushing equipment, ang fine toothed roller ay nagtatampok ng precision tooth profiles at pare-parehong output bilang pangunahing competitive advantage nito, na tinitiyak ang kahusayan sa pagdurog habang pinapanatili ang integridad ng materyal at kalinisan ng pagkain at mga kinakailangan sa kaligtasan.
Pangunahing Kalamangan:
Mataas na katumpakan ng paggugupit na may pare-parehong laki ng particle ng output
Built-in classification function para maiwasan ang sobrang paggiling
Angkop para sa mababang tigas, mataas na lagkit, at sensitibo sa init na mga materyales sa pagkain
Ang mga pinong ngipin ng may ngipin na roller ay may mga sumusunod na pakinabang sa istraktura:
Precision shearing at pagdurog: Ang mga ngipin ay makapal na nakaayos, na naglalapat ng high-frequency, low-amplitude shearing forces sa materyal, unti-unting binabasag ang mga particle sa isang pino at pare-parehong estado, na nakakamit ng particle fineness sa 15-20 μm level.
Dinudurog habang nagsusuri: Ang mga inter-tooth gap ay natural na bumubuo ng isang 'sieve' effect - ang mga particle na mas maliit kaysa sa gap ay direktang dumadaan, habang ang mas malalaking particle ay nakukuha at ginugupit, na nagreresulta sa pare-pareho at nakokontrol na laki ng output ng particle.
Pag-iwas sa labis na paggiling: Ang istraktura ng pinong ngipin ay hindi labis na pinipiga ang mga kuwalipikadong particle, na epektibong kinokontrol ang pinong pulbos na rate at binabawasan ang pagkawala ng materyal.
Magiliw na pagpoproseso: Angkop para sa mga materyales sa pagkain na may mas mababang katigasan, iniiwasan ang 'pagbasag ng epekto' na gumagawa ng hindi regular na mga particle, kaya pinapanatili ang orihinal na kalidad ng materyal.
Ang mga uka ng ngipin ng fine toothed roller ay mababaw at siksik, kaya ang materyal ay hindi madaling maipon o bumabara sa pagitan ng mga ngipin, at ang mga malagkit na materyales ay mas malamang na mapanatili, magsama-sama, o masira. Pinapadali din ng istrukturang ito ang paglilinis ng kalinisan, nag-iiwan ng kaunting nalalabi at binabawasan ang paglaki ng bacterial.
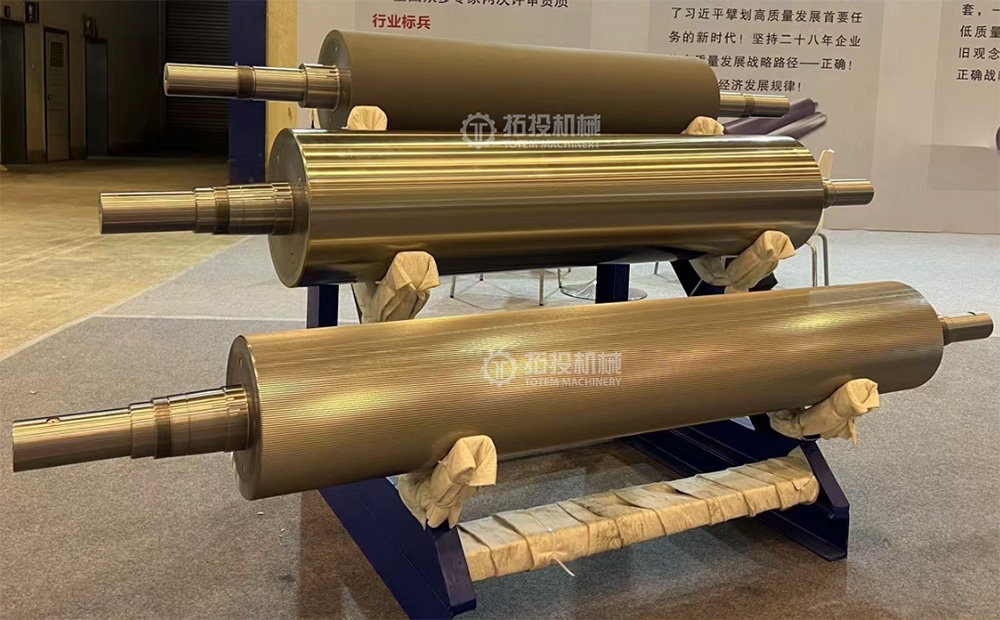
Ang high-chromium nickel-molybdenum alloy ay nag-aalok ng mahusay na hardenability at natitirang wear resistance. Pagkatapos ng heat treatment, ang katigasan ng ibabaw ng ngipin ay maaaring umabot sa 50–65 HRC.
Ang mga elemento ng alloying ay nagbibigay ng mga sumusunod na katangian: Ang Chromium (Cr) ay bumubuo ng high-hardness na Cr₇C₃-type carbide, na nag-aalok ng mahusay na pagtutol sa abrasive wear; Ang Nickel (Ni) ay nagpapabuti sa hardenability, nagtataguyod ng martensitic transformation, at nagpapaganda ng katigasan; Pinipigilan ng Molybdenum (Mo) ang pagbuo ng pearlite, pinapabuti ang hardenability, at pinipino ang mga carbide.
Ang paggamit ng mga pakinabang ng materyal at istraktura, ang may ngipin na roller na ito ay dalubhasa para sa pagdurog at pag-screen ng pagkain:
Pagdurog ng butil ng kakaw: Paghiwa-hiwalayin ang buong butil ng kakaw sa maliliit na piraso bilang paghahanda para sa kasunod na pagpino.
Soybean/legume pulverization: Katamtaman at pinong pagdurog ng beans.
Pagdurog ng nuwes: Paghihimay o pagsira ng mga mani, almendras, at iba pang mani.
Pagproseso ng butil: Pagdurog ng mais, trigo, at iba pang mga pananim na cereal.
Food additives/spices: Pagpulbos ng mga pampalasa at pampalasa.
Ang mataas na kalidad na high-chromium nickel-molybdenum alloy na forged round steel ay pinili, pinainit sa mataas na temperatura, at paulit-ulit na pinataob at inilabas gamit ang isang forging press upang pinuhin ang panloob na istraktura ng butil at makamit ang isang siksik na microstructure. Ang huwad na materyal ay pinutol sa mga sukat ng disenyo ng may ngipin na roller, na may machining allowance na 1-2 mm na nakalaan.
Ang huwad na blangko ay sumasailalim sa magaspang na pagliko upang alisin ang sukat sa ibabaw at hindi regular na labis na stock, at ang mga pangunahing contour tulad ng mga journal at roller body ay paunang hugis, na may allowance na nakalaan para sa kasunod na mga operasyon sa pagtatapos.
Pagkatapos ng magaspang na machining, ang bahagi ay sumasailalim sa pangkalahatang pagsusubo at tempering. Ang katawan ng roller ay pinainit sa temperatura ng pagsusubo bilang isang buo, pinapatay ng langis o pinapatay ng tubig, at pagkatapos ay pinainit ang mataas na temperatura upang makakuha ng isang pare-parehong istraktura ng sorbite. Binabalanse ng prosesong ito ang lakas at tibay ng roller na may ngipin upang matugunan ang mga kinakailangan sa mabigat na karga at paglaban sa pagod.
Ang ibabaw ng ngipin ay sumasailalim sa induction hardening: ang mataas na dalas ng induction heating ng ibabaw ng ngipin na sinusundan ng mabilis na paglamig ay nagpapataas ng katigasan ng ibabaw ng ngipin sa 50-65 HRC, na makabuluhang nagpapabuti sa wear resistance.
Pagkatapos ng pagsusubo at tempering, ang mababang temperatura ng temper o natural na pag-iipon ay isinasagawa upang maalis ang mga panloob na stress, na pumipigil sa pagpapapangit dahil sa paglabas ng stress sa panahon ng kasunod na pagtatapos ng mga operasyon at pagtiyak ng dimensional na katatagan.
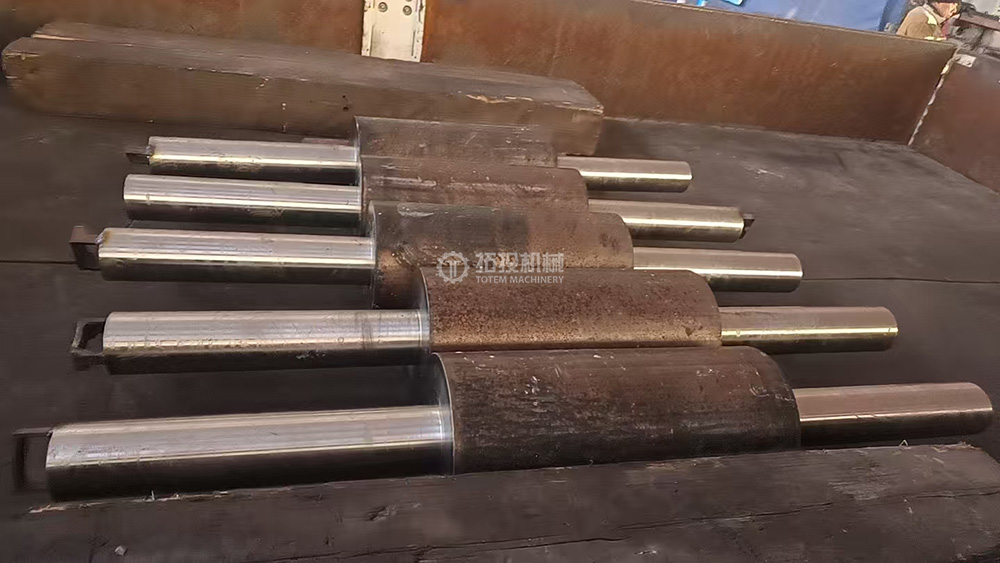
Pagkatapos ng Heat Treatment
Ang mga panlabas na diameter, grooves, hakbang, at iba pang mga tampok ay muling ibinalik, na binabawasan ang allowance sa loob ng 0.5 mm. Ang mga pantulong na istruktura (hal., mga keyway, mga thread) ay ginagawang sabay-sabay, na may mahigpit na kontrol sa coaxiality, cylindricity, at iba pang geometric tolerances.
Pag-ikot/paggiling: Ang mga kritikal na seksyon tulad ng mga bearing fit na lugar at mga seksyon ng koneksyon ng coupling ay unti-unting pinipino sa pamamagitan ng precision turn → grinding upang makamit ang kinakailangang katumpakan.
Connection feature machining: Ang mga keyway ay ginugulo at ang mga thread ay tina-tap para matiyak ang dimensional at geometric tolerance ng mga nagkokonektang bahagi.
Paggiling ng ngipin: Ginagamit ang CNC milling machine na may high-hardness carbide tool para sa precision tooth profile milling, machining ang bawat ngipin sa dinisenyong pitch, lalim ng ngipin, at profile ng ngipin.
Tapos na may ngipin na Roller Lathe
Paggiling ng Gear Roller na may ngipin
Pagkatapos ng paglilinis at pagpapatuyo, ang buong roller surface ay pinahiran ng food-contact grade rust preventive oil na sertipikado sa NSF‑H1. Ang langis na ito ay nakabatay sa food-grade mineral na puting langis at walang sulfur, chlorine, o heavy metal na bahagi, na nakakatugon sa mga incidental food contact safety standards. Tinitiyak ng proseso ng aplikasyon ang buong saklaw ng mga lugar na may katumpakan tulad ng mga ibabaw ng ngipin at mga journal, na nagbibigay ng epektibong proteksyon sa kalawang sa panahon ng warehousing at pagpapadala sa karagatan.
Ang transparent na PE plastic film ay ginagamit upang ganap na balutin at selyuhan ang pinong may ngipin na roller, na bumubuo ng moisture-proof na layer. Ang ibabaw ng ngipin ay binalot din ng puting bubble wrap sa panlabas na layer upang maiwasan ang pagkasira ng dulo ng ngipin sa panahon ng transportasyon.
Kabilang sa mga pangunahing tungkulin ang: pagbubukod ng kahalumigmigan upang maiwasan ang kalawang; pagharang ng alikabok upang panatilihing malinis ang ibabaw ng ngipin at mga uka; at binabawasan ang friction at mga gasgas sa pagitan ng roller at packaging material sa pamamagitan ng masikip na film wrapping, kaya pinapanatili ang katumpakan ng profile ng ngipin.
Ginagamit ang solid wood o plywood wooden case, na may mga kulay na habi na cushions o foam cushioning material sa loob. Ang mga kritikal na bahagi tulad ng ibabaw ng ngipin at mga journal ay karagdagang protektado ng mga proteksiyon na manggas o naka-localize na pambalot ng foam upang maiwasan ang pagbangga ng mga dulo ng ngipin sa loob ng case. Ang wooden case frame ay nag-aalok ng compressive at impact resistance, na may kakayahang makatiis sa mga mekanikal na puwersa sa panahon ng pagsasalansan at paghawak. Ang cushioning layer ay pumupuno sa mga puwang, sumisipsip ng vibration, at pinipigilan ang pagpapapangit o pinsala sa ibabaw ng ngipin mula sa pag-jolt. Ang matatag na konstruksyon na gawa sa kahoy ay tugma sa mga forklift at crane, na nakakatugon sa mga kinakailangan sa imbakan ng bodega.
Inner Packaging
Panlabas na Packaging
Pamamaraan ng pag-iimpake: Una, ang pinong may ngipin na roller ay nililinis at pinatuyo upang alisin ang mga nalalabi sa pagproseso (cutting fluid, metal chips, atbp.). Ang ibabaw ng roller ay pinahiran ng langis na pang-iwas sa kalawang, pagkatapos ay binalot at tinatakan ng PE film. Ang mga lugar na may katumpakan tulad ng ibabaw ng ngipin at mga journal ay karagdagang protektado ng localized foam. Pagkatapos ay inilalagay ang roller sa wooden case, na sinigurado ng mga cushioning pad upang maiwasan ang paglilipat sa panahon ng pagbibiyahe. Panghuli, ang case ay kinabit ng mga pako o strap, at ang mga label sa pagpapadala tulad ng 'This Side Up', 'Keep Dry', 'Precision Equipment', at 'No Heavy Stacking' ay nakakabit. Para sa pag-export, ang wooden case ay may marka ng fumigation upang matugunan ang mga kinakailangan sa pagpapadala sa ibang bansa.
Ang buong sistemang ito ay nagtatatag ng isang 'mula sa loob palabas' na proteksiyon na network na pinagsasama ang katumpakan, paglaban sa epekto, at kakayahang umangkop sa kapaligiran, na tinitiyak na dumating ang produkto sa perpektong kondisyon.


