


| Quantidade: | |
|---|---|


O rolo dentado fino é o principal componente de trabalho do equipamento triturador/pulverizador de rolo duplo, projetado especificamente para britagem média e fina de materiais alimentícios. Através da ação de cisalhamento e compressão gerada pela contra-rotação de dois rolos, ele quebra grandes pedaços de material até o tamanho de partícula necessário. É amplamente utilizado nos processos de britagem primária e fina de matérias-primas alimentares, como grãos de cacau, soja, nozes e cereais.
Ao contrário dos rolos usados em equipamentos de britagem grossa, o rolo de dentes finos apresenta perfis de dentes de precisão e produção uniforme como suas principais vantagens competitivas, garantindo a eficiência da britagem enquanto mantém a integridade do material e os requisitos de higiene e segurança alimentar.
Principais vantagens:
Alta precisão de corte com tamanho de partícula de saída uniforme
Função de classificação integrada para evitar moagem excessiva
Adequado para materiais alimentícios de baixa dureza, alta viscosidade e sensíveis ao calor
Os dentes finos do rolo dentado apresentam as seguintes vantagens estruturais:
Cisalhamento e esmagamento de precisão: Os dentes são dispostos densamente, aplicando forças de cisalhamento de alta frequência e baixa amplitude ao material, quebrando gradualmente as partículas até um estado fino e uniforme, alcançando finura de partícula no nível de 15–20 μm.
Esmagamento durante a peneiração: As lacunas entre os dentes formam naturalmente um efeito de 'peneira' – partículas menores que a lacuna passam diretamente, enquanto partículas maiores são capturadas e cortadas, resultando em tamanho de partícula de saída uniforme e controlável.
Evitando o excesso de moagem: A estrutura dos dentes finos não comprime excessivamente as partículas qualificadas, controlando efetivamente a taxa de pó fino e reduzindo a perda de material.
Processamento suave: Indicado para materiais alimentícios com menor dureza, evitando a “quebra por impacto” que produz partículas irregulares, preservando assim a qualidade original do material.
As ranhuras dos dentes do rolo dentado fino são rasas e densas, de modo que o material não se acumula ou obstrui facilmente entre os dentes, e os materiais pegajosos têm menos probabilidade de reter, aglomerar ou estragar. Essa estrutura também facilita a limpeza higiênica, deixando resíduos mínimos e reduzindo o crescimento bacteriano.
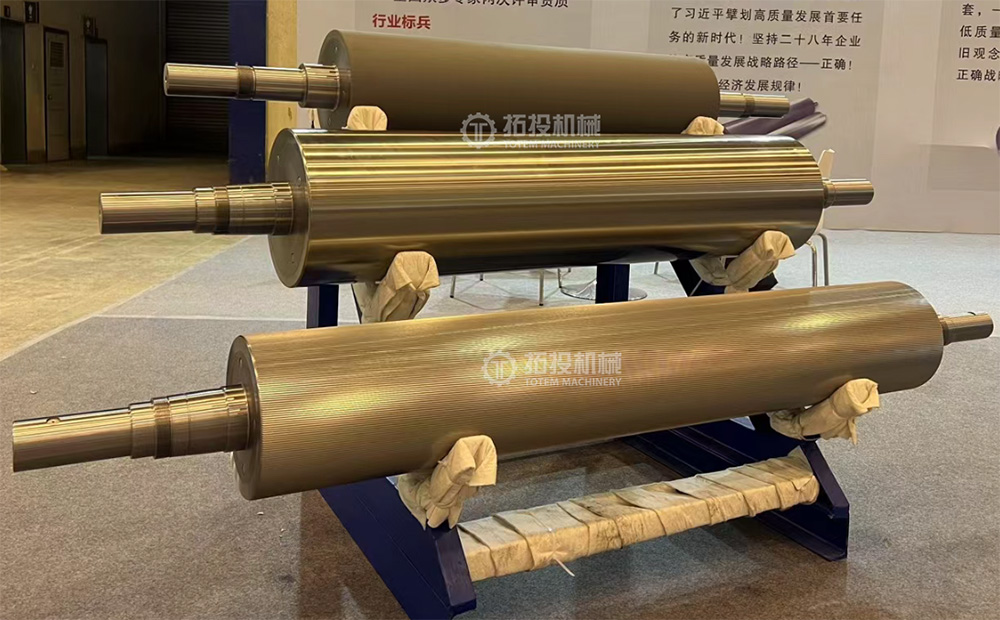
A liga de níquel-molibdênio com alto teor de cromo oferece excelente temperabilidade e excelente resistência ao desgaste. Após o tratamento térmico, a dureza da superfície do dente pode atingir 50–65 HRC.
Os elementos de liga apresentam as seguintes características: O cromo (Cr) forma carbonetos do tipo Cr₇C₃ de alta dureza, oferecendo excelente resistência ao desgaste abrasivo; O níquel (Ni) melhora a temperabilidade, promove a transformação martensítica e aumenta a dureza; O molibdênio (Mo) inibe a formação de perlita, melhora a temperabilidade e refina carbonetos.
Aproveitando as vantagens de material e estrutura, este rolo dentado é especializado para trituração e peneiramento de alimentos:
Esmagamento de grãos de cacau: Quebrar grãos de cacau inteiros em pequenos pedaços em preparação para posterior refino.
Pulverização de soja/leguminosas: Trituração média e fina dos grãos.
Esmagamento de nozes: Descascar ou quebrar amendoins, amêndoas e outras nozes.
Processamento de grãos: esmagamento de milho, trigo e outras culturas de cereais.
Aditivos alimentares/especiarias: Pulverização de especiarias e temperos.


O aço redondo forjado com liga de níquel-molibdênio de alto cromo e alta qualidade é selecionado, aquecido a alta temperatura e repetidamente revirado e estirado usando uma prensa de forjamento para refinar a estrutura interna do grão e obter uma microestrutura densa. O material forjado é cortado nas dimensões projetadas do rolo dentado, com uma margem de usinagem reservada de 1–2 mm.
O blank forjado passa por torneamento desbaste para remoção de incrustações superficiais e excessos irregulares, e os contornos principais, como munhões e corpo do rolo, são pré-formatados, com margem reservada para posteriores operações de acabamento.
Após a usinagem de desbaste, a peça é submetida a têmpera e revenimento geral. O corpo do rolo é aquecido até a temperatura de têmpera como um todo, temperado com óleo ou água e depois temperado em alta temperatura para obter uma estrutura de sorbite temperada uniforme. Este processo equilibra a resistência e a tenacidade do rolo dentado para atender aos requisitos de carga pesada e resistência à fadiga.
A superfície do dente é submetida ao endurecimento por indução: o aquecimento por indução de alta frequência da superfície do dente seguido de resfriamento rápido aumenta a dureza da superfície do dente para 50–65 HRC, melhorando significativamente a resistência ao desgaste.
Após a têmpera e o revenido, é realizado o revenido a baixa temperatura ou envelhecimento natural para eliminar as tensões internas, evitando deformações devido à liberação de tensões durante as operações de acabamento subsequentes e garantindo a estabilidade dimensional.
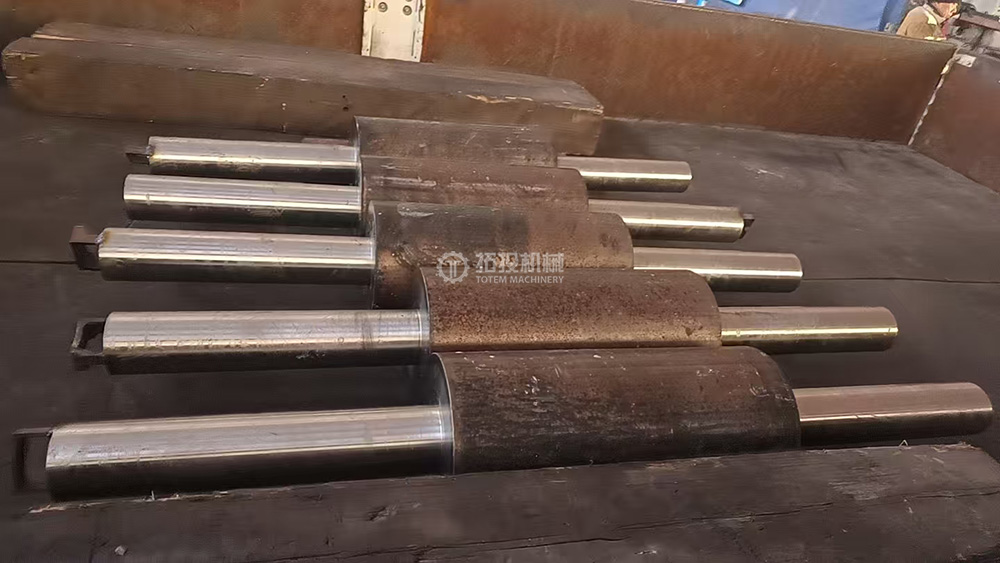
Após tratamento térmico
Os diâmetros externos, ranhuras, degraus e outros recursos são torneados novamente, reduzindo a tolerância para 0,5 mm. Estruturas auxiliares (por exemplo, rasgos de chaveta, roscas) são usinadas simultaneamente, com controle rigoroso de coaxialidade, cilindricidade e outras tolerâncias geométricas.
Torneamento/retificação: Seções críticas, como áreas de ajuste de rolamentos e seções de conexão de acoplamento, são progressivamente refinadas por meio de torneamento de precisão → retificação para atingir a precisão necessária.
Usinagem de recurso de conexão: As chavetas são fresadas e as roscas são rosqueadas para garantir tolerâncias dimensionais e geométricas das peças de conexão.
Fresamento de dentes: Uma fresadora CNC com ferramentas de metal duro de alta dureza é usada para fresamento preciso do perfil do dente, usinando cada dente no passo, profundidade e perfil do dente projetados.

Acabamento de torno de rolo dentado

Fresamento de engrenagens com rolo dentado
Após a limpeza e secagem, toda a superfície do rolo é revestida com um óleo preventivo de ferrugem para contato com alimentos, certificado pela NSF-H1. Este óleo é baseado em óleo mineral branco de qualidade alimentar e não contém enxofre, cloro ou componentes de metais pesados, atendendo aos padrões de segurança para contato acidental com alimentos. O processo de aplicação garante cobertura total de áreas de precisão, como superfícies de dentes e munhões, proporcionando proteção eficaz contra ferrugem durante armazenamento e transporte marítimo.
O filme plástico PE transparente é usado para envolver e selar completamente o rolo dentado fino, formando uma camada à prova de umidade. A superfície do dente é adicionalmente envolvida com plástico bolha branco na camada externa para evitar danos à ponta do dente durante o transporte.
As principais funções incluem: isolar a umidade para evitar ferrugem; bloquear a poeira para manter a superfície e as ranhuras do dente limpas; e redução do atrito e arranhões entre o rolo e o material de embalagem por meio de um filme apertado, preservando assim a precisão do perfil do dente.
São utilizadas caixas de madeira maciça ou compensado, com almofadas de tecido colorido ou material de amortecimento de espuma no interior. Áreas críticas, como a superfície do dente e os munhões, são adicionalmente protegidas com capas protetoras ou envoltório de espuma localizada para evitar que as pontas dos dentes colidam dentro da caixa. A estrutura da caixa de madeira oferece resistência à compressão e ao impacto, capaz de suportar forças mecânicas durante o empilhamento e manuseio. A camada de amortecimento preenche lacunas, absorve vibrações e evita deformações ou danos à superfície do dente devido a solavancos. A construção robusta em madeira é compatível com empilhadeiras e guindastes, atendendo aos requisitos de armazenamento em armazéns.

Embalagem interna

Embalagem externa
Procedimento de embalagem: Primeiro, o rolo dentado fino é limpo e seco para remover resíduos de processamento (fluido de corte, cavacos de metal, etc.). A superfície do rolo é revestida com óleo anti-ferrugem e depois embrulhada e selada com filme PE. Áreas de precisão, como a superfície do dente e os munhões, são adicionalmente protegidas com espuma localizada. O rolo é então colocado na caixa de madeira, preso com almofadas de amortecimento para evitar deslocamento durante o transporte. Por fim, a caixa é fixada com pregos ou tiras e etiquetas de remessa como 'Este lado para cima', 'Manter seco', 'Equipamento de precisão' e 'Sem empilhamento pesado' são afixadas. Para exportação, a caixa de madeira traz uma marca de fumigação para atender aos requisitos de envio internacional.
Todo esse sistema estabelece uma rede de proteção “de dentro para fora” que combina precisão, resistência ao impacto e adaptabilidade ambiental, garantindo que o produto chegue em perfeitas condições.


