
Please Choose Your Language


| الكمية: | |
|---|---|
إن الأسطوانة المسننة الدقيقة هي مكون العمل الأساسي لمعدات الكسارة/السحق ذات الأسطوانة المزدوجة، وهي مصممة خصيصًا للسحق المتوسط والناعم للمواد الغذائية. من خلال عملية القص والضغط الناتجة عن الدوران المعاكس للأسطوانة، فإنها تقوم بتكسير قطع كبيرة من المواد إلى حجم الجسيمات المطلوب. يتم استخدامه على نطاق واسع في عمليات التكسير الأولية والدقيقة للمواد الخام الغذائية مثل حبوب الكاكاو وفول الصويا والمكسرات والحبوب.
على عكس الأسطوانات المستخدمة في معدات التكسير الخشنة، فإن الأسطوانة المسننة الدقيقة تتميز بملامح أسنان دقيقة وإخراج موحد كمزاياها التنافسية الأساسية، مما يضمن كفاءة التكسير مع الحفاظ على سلامة المواد ومتطلبات نظافة الأغذية وسلامتها.
المزايا الرئيسية:
دقة قص عالية مع حجم جسيمات إخراج موحد
وظيفة تصنيف مدمجة لتجنب الإفراط في الطحن
مناسب للمواد الغذائية منخفضة الصلابة وعالية اللزوجة والحساسة للحرارة
تتمتع الأسنان الدقيقة للأسطوانة المسننة بالمزايا التالية في الهيكل:
القص والسحق الدقيق: يتم ترتيب الأسنان بكثافة، وتطبيق قوى قص عالية التردد ومنخفضة السعة على المادة، وتكسير الجزيئات تدريجيًا إلى حالة دقيقة وموحدة، وتحقيق دقة الجسيمات عند مستوى 15-20 ميكرومتر.
التكسير أثناء الغربلة: تشكل الفجوات بين الأسنان بشكل طبيعي تأثير 'الغربال' - حيث تمر الجزيئات الأصغر من الفجوة مباشرة، بينما يتم التقاط الجزيئات الأكبر حجمًا وقصها، مما يؤدي إلى حجم جسيمات إخراج موحد ويمكن التحكم فيه.
تجنب الإفراط في الطحن: لا يقوم هيكل الأسنان الناعم بضغط الجسيمات المؤهلة بشكل مفرط، مما يتحكم بشكل فعال في معدل المسحوق الناعم ويقلل من فقدان المواد.
معالجة لطيفة: مناسبة للمواد الغذائية ذات الصلابة المنخفضة، وتجنب 'الكسر الناتج عن الصدمات' الذي ينتج جزيئات غير منتظمة، وبالتالي الحفاظ على الجودة الأصلية للمادة.
أخاديد الأسنان الخاصة بالأسطوانة المسننة الدقيقة ضحلة وكثيفة، لذلك لا تتراكم المواد بسهولة أو تسد بين الأسنان، وتكون المواد اللزجة أقل عرضة للاحتفاظ بها أو التكتل أو التلف. كما يسهل هذا الهيكل التنظيف الصحي، ويترك الحد الأدنى من البقايا ويقلل نمو البكتيريا.
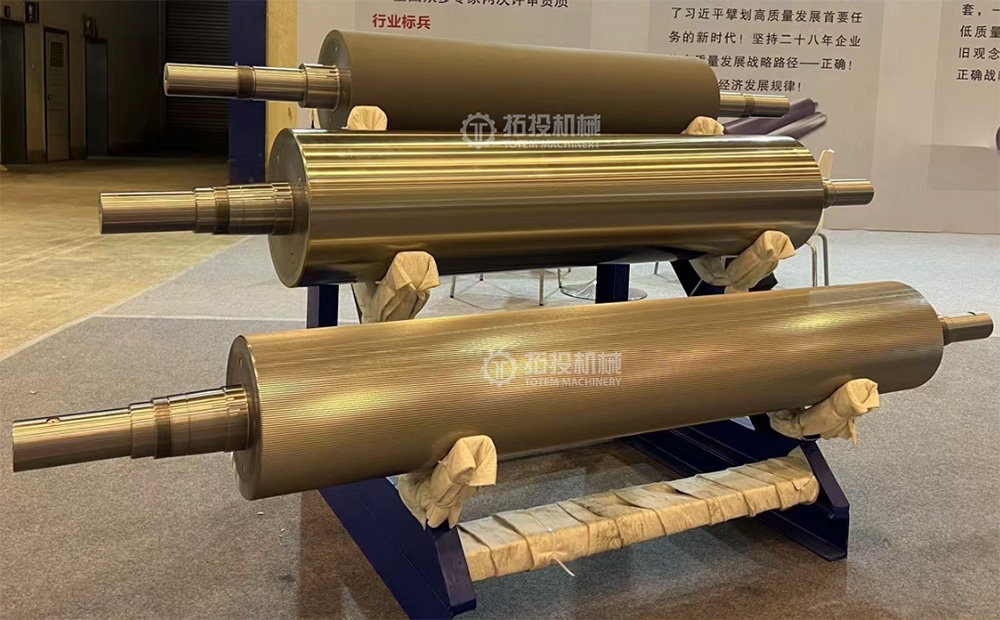
توفر سبيكة النيكل والموليبدينوم عالية الكروم صلابة ممتازة ومقاومة رائعة للتآكل. بعد المعالجة الحرارية، يمكن أن تصل صلابة سطح الأسنان إلى 50-65 HRC.
توفر عناصر صناعة السبائك الخصائص التالية: يشكل الكروم (Cr) كربيدات من نوع Cr₇C₃ عالية الصلابة، مما يوفر مقاومة ممتازة للتآكل الكاشط؛ يعمل النيكل (Ni) على تحسين الصلابة، ويعزز التحول المارتنسيتي، ويعزز الصلابة؛ يمنع الموليبدينوم (Mo) تكوين البرليت، ويحسن الصلابة، وينقي الكربيدات.
من خلال الاستفادة من مزايا المواد والهيكل، فإن هذه الأسطوانة المسننة متخصصة في سحق وغربلة الطعام:
سحق حبوب الكاكاو: يتم تفتيت حبوب الكاكاو الكاملة إلى قطع صغيرة تمهيداً للتكرير اللاحق.
سحق فول الصويا/البقوليات: سحق متوسط ودقيق للفاصوليا.
سحق الجوز: قصف أو كسر الفول السوداني واللوز والمكسرات الأخرى.
معالجة الحبوب: سحق الذرة والقمح ومحاصيل الحبوب الأخرى.
المضافات الغذائية/التوابل: طحن البهارات والتوابل.
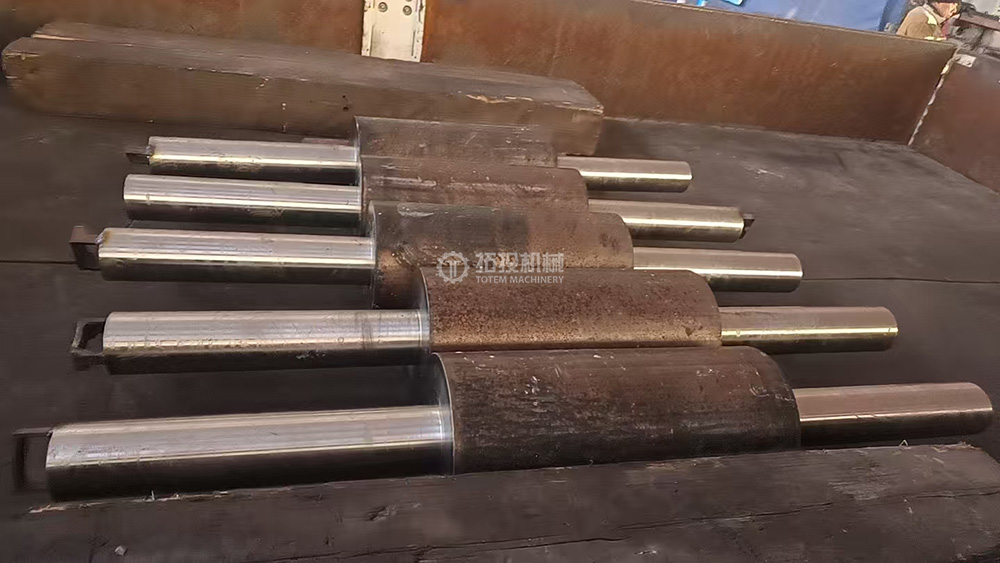
يتم اختيار الفولاذ المستدير المصنوع من سبائك النيكل والموليبدينوم عالي الجودة، ويتم تسخينه إلى درجة حرارة عالية، ويتم قلبه وسحبه بشكل متكرر باستخدام مكبس الحدادة لتحسين هيكل الحبوب الداخلي وتحقيق بنية مجهرية كثيفة. يتم قطع المادة المطروقة وفقًا للأبعاد التصميمية للأسطوانة المسننة، مع الاحتفاظ بمساحة تصنيع تبلغ 1-2 مم.
يخضع الفراغ المطروق لعملية تحول خشنة لإزالة مقياس السطح والمخزون الزائد غير المنتظم، ويتم تشكيل الخطوط الرئيسية مثل المجلات وجسم الأسطوانة بشكل مبدئي، مع الاحتفاظ بالسماح لعمليات التشطيب اللاحقة.
بعد المعالجة الخام، يتعرض المكون للتبريد والتلطيف الشامل. يتم تسخين جسم الأسطوانة إلى درجة حرارة التسقية ككل، أو تسقية الزيت أو الماء، ثم يتم تلطيفها بدرجة حرارة عالية للحصول على بنية سوربيت مقسى موحدة. تعمل هذه العملية على موازنة قوة ومتانة الأسطوانة المسننة لتلبية متطلبات مقاومة الحمل الثقيل والتعب.
يتعرض سطح السن إلى تصلب الحث: التسخين التحريضي عالي التردد لسطح السن متبوعًا بالتبريد السريع يرفع صلابة سطح السن إلى 50-65 HRC، مما يحسن بشكل كبير مقاومة التآكل.
بعد التبريد والتلطيف، يتم إجراء التقسية بدرجة حرارة منخفضة أو التعتيق الطبيعي للتخلص من الضغوط الداخلية، ومنع التشوه بسبب إطلاق الضغط أثناء عمليات التشطيب اللاحقة وضمان استقرار الأبعاد.
بعد المعالجة الحرارية
تتم إعادة تدوير الأقطار الخارجية والأخاديد والدرجات والميزات الأخرى، مما يقلل المسموح به إلى حدود 0.5 مم. يتم تشكيل الهياكل المساعدة (على سبيل المثال، المفاتيح، والخيوط) في وقت واحد، مع رقابة صارمة على المحورية، والأسطوانية، والتفاوتات الهندسية الأخرى.
الخراطة/الطحن: يتم تحسين الأجزاء المهمة مثل مناطق ملائمة المحامل وأقسام توصيل أدوات التوصيل تدريجيًا من خلال الدوران الدقيق ← الطحن لتحقيق الدقة المطلوبة.
تصنيع ميزات الاتصال: يتم طحن طرق المفاتيح ويتم استغلال الخيوط لضمان التفاوتات الأبعادية والهندسية لأجزاء التوصيل.
طحن الأسنان: يتم استخدام آلة طحن CNC مع أدوات كربيد عالية الصلابة لطحن دقيق لشكل الأسنان، وتصنيع كل سن حسب الدرجة المصممة، وعمق الأسنان، وشكل الأسنان.
الانتهاء من مخرطة الأسطوانة المسننة
طحن التروس الدوارة المسننة
بعد التنظيف والتجفيف، يتم طلاء سطح الأسطوانة بالكامل بزيت مانع للصدأ بدرجة ملامسة للأغذية ومعتمد من NSF-H1. يعتمد هذا الزيت على زيت أبيض معدني صالح للطعام ولا يحتوي على أي كبريت أو كلور أو مكونات معدنية ثقيلة، مما يلبي معايير سلامة الاتصال العرضي بالأغذية. تضمن عملية التطبيق تغطية كاملة للمناطق الدقيقة مثل أسطح الأسنان والمجلات، مما يوفر حماية فعالة من الصدأ أثناء التخزين والشحن عبر المحيطات.
يتم استخدام الفيلم البلاستيكي الشفاف PE لتغليف وإغلاق الأسطوانة المسننة بشكل كامل، مما يشكل طبقة مقاومة للرطوبة. يتم أيضًا تغليف سطح السن بغلاف فقاعي أبيض على الطبقة الخارجية لمنع تلف طرف السن أثناء النقل.
تشمل الوظائف الرئيسية ما يلي: عزل الرطوبة لمنع الصدأ؛ حجب الغبار للحفاظ على سطح الأسنان والأخاديد نظيفة؛ وتقليل الاحتكاك والخدوش بين الأسطوانة ومواد التغليف من خلال غلاف محكم، وبالتالي الحفاظ على دقة شكل الأسنان.
يتم استخدام الصناديق الخشبية المصنوعة من الخشب الصلب أو الخشب الرقائقي، مع وسائد منسوجة ملونة أو مادة توسيد رغوية بالداخل. تتم أيضًا حماية المناطق الحرجة مثل سطح الأسنان والمجلات باستخدام أكمام واقية أو غلاف رغوي موضعي لمنع أطراف الأسنان من الاصطدام داخل العلبة. يوفر إطار العلبة الخشبي مقاومة للضغط والصدمات، وقادرًا على تحمل القوى الميكانيكية أثناء التكديس والتعامل. تملأ الطبقة المبطنة الفجوات، وتمتص الاهتزاز، وتمنع التشوه أو تلف سطح الأسنان بسبب الاهتزاز. يتوافق البناء الخشبي القوي مع الرافعات الشوكية والرافعات، ويلبي متطلبات تخزين المستودعات.
التغليف الداخلي
التغليف الخارجي
إجراءات التعبئة والتغليف: أولاً، يتم تنظيف وتجفيف الأسطوانة المسننة الدقيقة لإزالة بقايا المعالجة (سائل القطع، والرقائق المعدنية، وما إلى ذلك). سطح الأسطوانة مطلي بزيت مانع للصدأ، ثم يتم لفه وإغلاقه بغشاء PE. تتم أيضًا حماية المناطق الدقيقة مثل سطح الأسنان والمجلات باستخدام رغوة موضعية. يتم بعد ذلك وضع الأسطوانة في العلبة الخشبية، ويتم تأمينها بوسادات لمنع تحركها أثناء النقل. وأخيرًا، يتم تثبيت العلبة بمسامير أو أحزمة، ويتم لصق ملصقات الشحن مثل 'هذا الجانب للأعلى' و 'حافظ على الجفاف' و 'المعدات الدقيقة' و 'لا يوجد تكديس ثقيل'. للتصدير، تحمل العلبة الخشبية علامة التبخير لتلبية متطلبات الشحن الدولية.
يقوم هذا النظام بأكمله بإنشاء شبكة حماية 'من الداخل إلى الخارج' تجمع بين الدقة ومقاومة الصدمات والقدرة على التكيف البيئي، مما يضمن وصول المنتج في حالة ممتازة.


