
Please Choose Your Language


| Quantité : | |
|---|---|
Le rouleau à dents fines est l'élément de travail principal de l'équipement de broyage/pulvérisation à deux rouleaux, spécialement conçu pour le broyage moyen et fin des matières alimentaires. Grâce à l'action de cisaillement et de compression générée par la contre-rotation de deux rouleaux, il décompose les gros morceaux de matériau jusqu'à la taille de particule requise. Il est largement utilisé dans les processus de broyage primaire et fin des matières premières alimentaires telles que les fèves de cacao, le soja, les noix et les céréales.
Contrairement aux rouleaux utilisés dans les équipements de concassage grossier, le rouleau à dents fines présente des profils de dents précis et un rendement uniforme comme principaux avantages concurrentiels, garantissant l'efficacité du concassage tout en maintenant l'intégrité des matériaux et les exigences en matière d'hygiène et de sécurité alimentaire.
Avantages clés :
Haute précision de cisaillement avec une taille de particule de sortie uniforme
Fonction de classification intégrée pour éviter le broyage excessif
Convient aux matériaux alimentaires de faible dureté, de haute viscosité et sensibles à la chaleur
Les dents fines du rouleau denté présentent les avantages structurels suivants :
Cisaillement et écrasement de précision : les dents sont disposées de manière dense, appliquant des forces de cisaillement à haute fréquence et de faible amplitude au matériau, décomposant progressivement les particules jusqu'à un état fin et uniforme, atteignant une finesse de particule au niveau de 15 à 20 μm.
Écrasement pendant le criblage : les espaces entre les dents forment naturellement un effet de « tamis » : les particules plus petites que l'espace passent directement à travers, tandis que les particules plus grosses sont capturées et cisaillées, ce qui entraîne une taille de particule de sortie uniforme et contrôlable.
Éviter le broyage excessif : la structure dentée fine ne comprime pas excessivement les particules qualifiées, contrôlant ainsi efficacement le taux de poudre fine et réduisant la perte de matière.
Traitement doux : convient aux matériaux alimentaires de dureté inférieure, évitant la « casse par impact » qui produit des particules irrégulières, préservant ainsi la qualité d'origine du matériau.
Les rainures des dents du rouleau à dents fines sont peu profondes et denses, de sorte que le matériau ne s'accumule pas ou ne s'obstrue pas facilement entre les dents, et les matériaux collants sont moins susceptibles de se retenir, de s'agglomérer ou de se détériorer. Cette structure facilite également le nettoyage hygiénique, laissant un minimum de résidus et réduisant la croissance bactérienne.
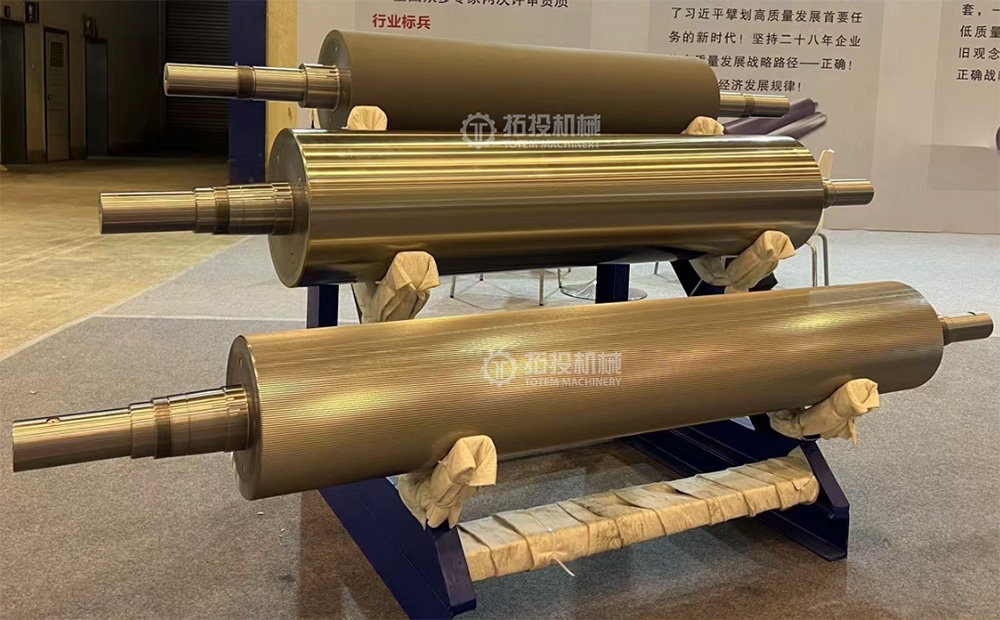
L'alliage nickel-molybdène à haute teneur en chrome offre une excellente trempabilité et une résistance à l'usure exceptionnelle. Après traitement thermique, la dureté de la surface de la dent peut atteindre 50 à 65 HRC.
Les éléments d'alliage présentent les caractéristiques suivantes : Le chrome (Cr) forme des carbures de type Cr₇C₃ de haute dureté, offrant une excellente résistance à l'usure abrasive ; Le nickel (Ni) améliore la trempabilité, favorise la transformation martensitique et améliore la dureté ; Le molybdène (Mo) inhibe la formation de perlite, améliore la trempabilité et affine les carbures.
Tirant parti des avantages du matériau et de la structure, ce rouleau denté est spécialisé pour le broyage et le criblage des aliments :
Concassage des fèves de cacao : briser des fèves de cacao entières en petits morceaux en vue d'un raffinage ultérieur.
Pulvérisation de soja/légumineuses : Broyage moyen et fin des fèves.
Concassage de noix : décorticage ou cassage d'arachides, d'amandes et d'autres noix.
Transformation des céréales : broyage du maïs, du blé et d’autres céréales.
Additifs alimentaires/épices : Pulvérisation d'épices et d'assaisonnements.
L'acier rond forgé en alliage nickel-molybdène à haute teneur en chrome de haute qualité est sélectionné, chauffé à haute température, puis refoulé et étiré à plusieurs reprises à l'aide d'une presse à forger pour affiner la structure du grain interne et obtenir une microstructure dense. Le matériau forgé est découpé aux dimensions de conception du rouleau denté, avec une surépaisseur d'usinage de 1 à 2 mm réservée.
L'ébauche forgée subit un tournage grossier pour éliminer les calamines de surface et les excédents irréguliers, et les contours principaux tels que les tourillons et le corps du rouleau sont préalablement façonnés, avec une marge réservée aux opérations de finition ultérieures.
Après un usinage grossier, le composant est soumis à une trempe et un revenu global. Le corps du rouleau est chauffé à la température de trempe dans son ensemble, trempé à l'huile ou à l'eau, puis revenu à haute température pour obtenir une structure de sorbite trempée uniforme. Ce processus équilibre la résistance et la ténacité du rouleau denté pour répondre aux exigences de résistance aux charges lourdes et à la fatigue.
La surface de la dent est soumise à un durcissement par induction : un chauffage par induction à haute fréquence de la surface de la dent suivi d'un refroidissement rapide élève la dureté de la surface de la dent à 50-65 HRC, améliorant ainsi considérablement la résistance à l'usure.
Après la trempe et le revenu, un revenu à basse température ou un vieillissement naturel est effectué pour éliminer les contraintes internes, empêchant ainsi la déformation due à la libération des contraintes lors des opérations de finition ultérieures et assurant la stabilité dimensionnelle.
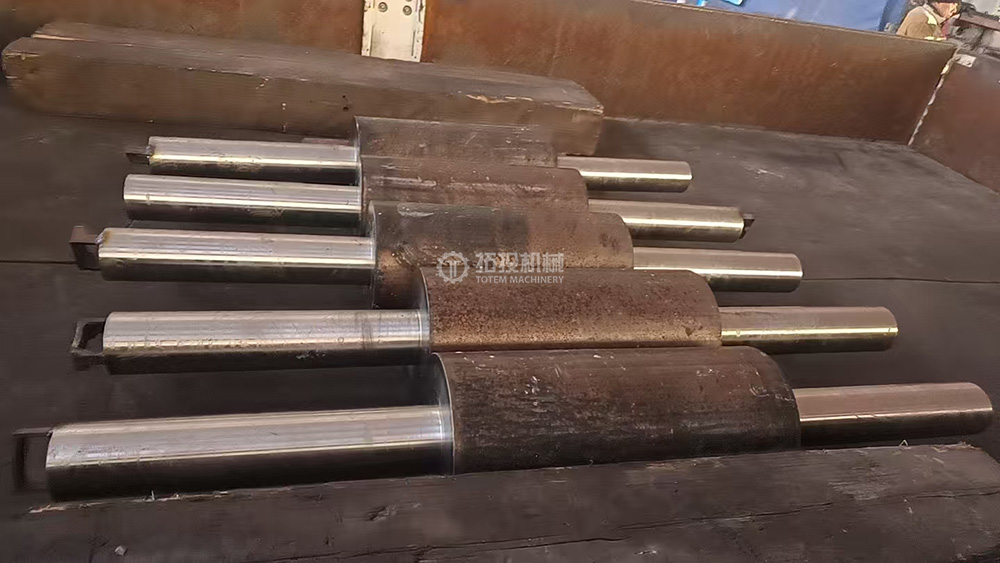
Après traitement thermique
Les diamètres extérieurs, les rainures, les marches et autres éléments sont retournés, réduisant ainsi la tolérance à 0,5 mm près. Les structures auxiliaires (par exemple, rainures de clavette, filetages) sont usinées simultanément, avec un contrôle strict de la coaxialité, de la cylindricité et d'autres tolérances géométriques.
Tournage/meulage : les sections critiques telles que les zones d'ajustement des roulements et les sections de connexion d'accouplement sont progressivement affinées grâce au tournage de précision → meulage pour atteindre la précision requise.
Usinage des éléments de connexion : les rainures de clavette sont fraisées et les filetages sont taraudés pour garantir les tolérances dimensionnelles et géométriques des pièces de connexion.
Fraisage de dents : Une fraiseuse CNC avec des outils en carbure de haute dureté est utilisée pour le fraisage de précision du profil de dent, usinant chaque dent au pas, à la profondeur de dent et au profil de dent conçus.
Finition du tour à rouleaux dentés
Fraisage d'engrenages à rouleaux dentés
Après nettoyage et séchage, toute la surface du rouleau est recouverte d'une huile antirouille de qualité alimentaire certifiée NSF‑H1. Cette huile est à base d'huile minérale blanche de qualité alimentaire et ne contient aucun composant de soufre, de chlore ou de métaux lourds, répondant aux normes de sécurité en matière de contact alimentaire accidentel. Le processus d'application garantit une couverture complète des zones de précision telles que les surfaces des dents et les tourillons, offrant ainsi une protection efficace contre la rouille pendant l'entreposage et le transport maritime.
Un film plastique PE transparent est utilisé pour envelopper et sceller complètement le rouleau à dents fines, formant une couche résistante à l'humidité. La surface de la dent est en outre enveloppée d'un film à bulles blanc sur la couche externe pour éviter d'endommager la pointe de la dent pendant le transport.
Les fonctions clés incluent : isoler l'humidité pour prévenir la rouille ; bloquer la poussière pour garder la surface des dents et les rainures propres ; et réduire la friction et les rayures entre le rouleau et le matériau d'emballage grâce à un film serré, préservant ainsi la précision du profil des dents.
Des caisses en bois massif ou en contreplaqué sont utilisées, avec des coussins tissés colorés ou un matériau de rembourrage en mousse à l'intérieur. Les zones critiques telles que la surface de la dent et les tourillons sont en outre protégées par des manchons de protection ou un emballage en mousse localisé pour empêcher les pointes des dents d'entrer en collision à l'intérieur du boîtier. Le cadre de la caisse en bois offre une résistance à la compression et aux chocs, capable de résister aux forces mécaniques lors de l'empilage et de la manipulation. La couche de rembourrage comble les espaces, absorbe les vibrations et empêche la déformation ou les dommages à la surface des dents dus aux secousses. La construction robuste en bois est compatible avec les chariots élévateurs et les grues, répondant ainsi aux exigences de stockage en entrepôt.
Emballage intérieur
Emballage extérieur
Procédure d'emballage : Tout d'abord, le rouleau à dents fines est nettoyé et séché pour éliminer les résidus de traitement (liquide de coupe, copeaux métalliques, etc.). La surface du rouleau est recouverte d'huile antirouille, puis enveloppée et scellée avec un film PE. Les zones de précision telles que la surface de la dent et les tourillons sont en outre protégées par de la mousse localisée. Le rouleau est ensuite placé dans la caisse en bois, fixé avec des coussinets pour éviter tout déplacement pendant le transport. Enfin, l'étui est fixé avec des clous ou des sangles, et des étiquettes d'expédition telles que « This Side Up », « Keep Dry », « Precision Equipment » et « No Heavy Stacking » sont apposées. Pour l’exportation, la caisse en bois porte une marque de fumigation pour répondre aux exigences d’expédition internationale.
L'ensemble de ce système établit un réseau de protection « de l'intérieur vers l'extérieur » qui allie précision, résistance aux chocs et adaptabilité environnementale, garantissant que le produit arrive en parfait état.


