


| Số lượng: | |
|---|---|


Con lăn răng mịn là bộ phận làm việc cốt lõi của máy nghiền/nghiền hai con lăn, được thiết kế đặc biệt để nghiền nguyên liệu thực phẩm vừa và mịn. Thông qua hành động cắt và ép được tạo ra bởi sự quay ngược chiều của hai con lăn, nó sẽ phá vỡ các mảnh vật liệu lớn đến kích thước hạt yêu cầu. Nó được sử dụng rộng rãi trong các quy trình nghiền sơ cấp và nghiền mịn các nguyên liệu thô thực phẩm như hạt ca cao, đậu nành, các loại hạt và ngũ cốc.
Không giống như các con lăn được sử dụng trong thiết bị nghiền thô, con lăn có răng mịn có cấu hình răng chính xác và đầu ra đồng đều là lợi thế cạnh tranh cốt lõi của nó, đảm bảo hiệu quả nghiền trong khi vẫn duy trì tính toàn vẹn của vật liệu và các yêu cầu vệ sinh an toàn thực phẩm.
Ưu điểm chính:
Độ chính xác cắt cao với kích thước hạt đầu ra đồng đều
Chức năng phân loại tích hợp để tránh nghiền quá mức
Thích hợp cho các nguyên liệu thực phẩm có độ cứng thấp, độ nhớt cao và nhạy cảm với nhiệt
Răng mịn của con lăn có răng có những ưu điểm sau về cấu trúc:
Cắt và nghiền chính xác: Các răng được bố trí dày đặc, tác dụng lực cắt tần số cao, biên độ thấp lên vật liệu, phá vỡ dần các hạt đến trạng thái mịn và đồng nhất, đạt độ mịn hạt ở mức 15–20 μm.
Nghiền trong khi sàng lọc: Các khoảng trống giữa các răng tự nhiên tạo thành hiệu ứng 'sàng' - các hạt nhỏ hơn khoảng trống đi qua trực tiếp, trong khi các hạt lớn hơn được giữ lại và cắt, dẫn đến kích thước hạt đầu ra đồng đều và có thể kiểm soát được.
Tránh mài quá mức: Cấu trúc răng mịn không nén quá mức các hạt đủ tiêu chuẩn, kiểm soát hiệu quả tốc độ bột mịn và giảm thất thoát vật liệu.
Gia công nhẹ nhàng: Thích hợp với các nguyên liệu thực phẩm có độ cứng thấp hơn, tránh bị 'vỡ do va đập' tạo ra các hạt không đều nên vẫn giữ được chất lượng ban đầu của nguyên liệu.
Các rãnh răng của con lăn răng mịn nông và dày đặc nên vật liệu không dễ tích tụ hoặc tắc nghẽn giữa các răng và vật liệu dính ít có khả năng bị giữ lại, kết tụ hoặc hư hỏng. Cấu trúc này cũng tạo điều kiện làm sạch hợp vệ sinh, để lại cặn tối thiểu và giảm sự phát triển của vi khuẩn.
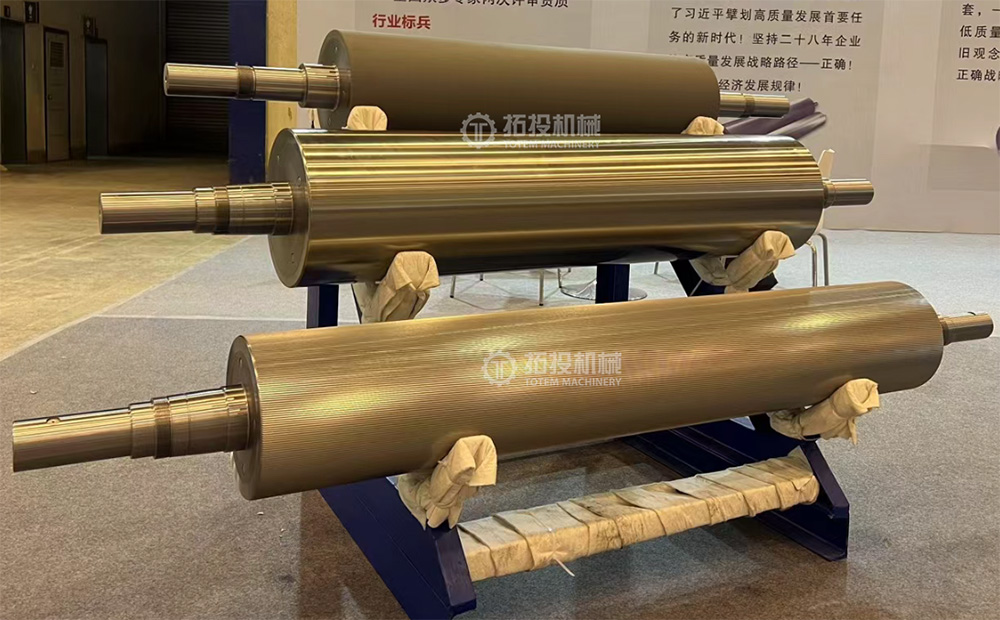
Hợp kim niken-molypden có hàm lượng crôm cao mang lại độ cứng tuyệt vời và khả năng chống mài mòn vượt trội. Sau khi xử lý nhiệt, độ cứng bề mặt răng có thể đạt tới 50–65 HRC.
Các nguyên tố hợp kim có các đặc tính sau: Crom (Cr) tạo thành cacbua loại Cr₇C₃ có độ cứng cao, mang lại khả năng chống mài mòn tuyệt vời; Niken (Ni) cải thiện độ cứng, thúc đẩy quá trình biến đổi martensitic và tăng cường độ cứng; Molypden (Mo) ức chế sự hình thành ngọc trai, cải thiện độ cứng và tinh chế cacbua.
Tận dụng những ưu điểm về vật liệu và kết cấu, con lăn răng này chuyên dùng để nghiền và sàng lọc thực phẩm:
Nghiền hạt cacao: Nghiền hạt cacao nguyên hạt thành từng miếng nhỏ để chuẩn bị cho quá trình tinh chế tiếp theo.
Nghiền đậu nành/đậu: Nghiền đậu vừa và mịn.
Nghiền hạt: Bóc vỏ hoặc đập vỡ đậu phộng, hạnh nhân và các loại hạt khác.
Chế biến ngũ cốc: Nghiền ngô, lúa mì và các loại ngũ cốc khác.
Phụ gia/gia vị thực phẩm: Nghiền thành bột các loại gia vị và gia vị.


Thép tròn rèn hợp kim niken-molypden chất lượng cao được chọn lọc, nung đến nhiệt độ cao và liên tục đảo lộn và kéo ra bằng máy ép rèn để tinh chỉnh cấu trúc hạt bên trong và đạt được cấu trúc vi mô dày đặc. Vật liệu rèn được cắt theo kích thước thiết kế của con lăn có răng, với dung sai gia công dành riêng là 1–2 mm.
Phôi rèn trải qua quá trình tiện thô để loại bỏ cặn bề mặt và lượng dư thừa không đều, đồng thời các đường viền chính như trục và thân con lăn được tạo hình sơ bộ, với dung lượng dự trữ dành cho các hoạt động hoàn thiện tiếp theo.
Sau khi gia công thô, bộ phận này sẽ được tôi và tôi luyện tổng thể. Toàn bộ thân con lăn được làm nóng đến nhiệt độ làm nguội, làm nguội bằng dầu hoặc làm nguội bằng nước, sau đó được tôi luyện ở nhiệt độ cao để thu được cấu trúc sorbite được tôi luyện đồng đều. Quá trình này cân bằng độ bền và độ dẻo dai của con lăn răng để đáp ứng các yêu cầu về khả năng chịu tải nặng và chống mỏi.
Bề mặt răng được làm cứng bằng cảm ứng: gia nhiệt cảm ứng tần số cao trên bề mặt răng, sau đó làm nguội nhanh sẽ nâng độ cứng bề mặt răng lên 50–65 HRC, cải thiện đáng kể khả năng chống mài mòn.
Sau khi làm nguội và ủ, quá trình ủ ở nhiệt độ thấp hoặc lão hóa tự nhiên được thực hiện để loại bỏ ứng suất bên trong, ngăn ngừa biến dạng do giải phóng ứng suất trong các hoạt động hoàn thiện tiếp theo và đảm bảo độ ổn định kích thước.
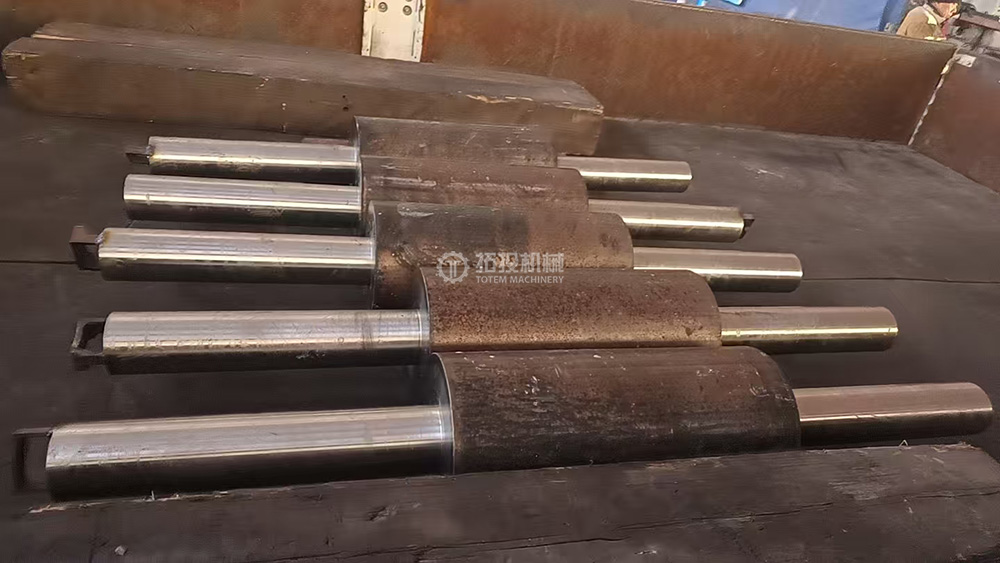
Sau khi xử lý nhiệt
Đường kính ngoài, rãnh, bậc thang và các đặc điểm khác được tiện lại, giảm dung sai xuống còn 0,5 mm. Các cấu trúc phụ trợ (ví dụ: rãnh then, ren) được gia công đồng thời với sự kiểm soát chặt chẽ về độ đồng trục, độ trụ và các dung sai hình học khác.
Tiện/mài: Các phần quan trọng như khu vực lắp vòng bi và phần kết nối khớp nối được tinh chỉnh dần dần thông qua tiện chính xác → mài để đạt được độ chính xác cần thiết.
Gia công tính năng kết nối: Các rãnh then được phay và ren được khai thác để đảm bảo dung sai kích thước và hình học của các bộ phận kết nối.
Phay răng: Máy phay CNC với các dụng cụ cacbua có độ cứng cao được sử dụng để phay biên dạng răng chính xác, gia công từng răng theo bước thiết kế, độ sâu răng và biên dạng răng.

Máy tiện con lăn có răng

Phay bánh răng có răng
Sau khi làm sạch và sấy khô, toàn bộ bề mặt con lăn được phủ một lớp dầu chống rỉ loại tiếp xúc với thực phẩm được chứng nhận NSF‑H1. Loại dầu này được làm từ dầu khoáng trắng cấp thực phẩm và không chứa các thành phần lưu huỳnh, clo hoặc kim loại nặng, đáp ứng các tiêu chuẩn an toàn ngẫu nhiên khi tiếp xúc với thực phẩm. Quá trình ứng dụng đảm bảo bao phủ đầy đủ các khu vực chính xác như bề mặt răng và các đầu kẹp, mang lại khả năng chống gỉ hiệu quả trong quá trình lưu kho và vận chuyển đường biển.
Màng nhựa PE trong suốt dùng để bọc và bịt kín hoàn toàn con lăn răng mịn, tạo thành lớp chống ẩm. Bề mặt răng còn được bọc thêm lớp bọc bong bóng màu trắng ở lớp ngoài để tránh làm hỏng đầu răng trong quá trình vận chuyển.
Các chức năng chính bao gồm: cách ly độ ẩm để chống rỉ sét; chặn bụi giữ cho bề mặt và rãnh răng luôn sạch sẽ; và giảm ma sát và trầy xước giữa con lăn và vật liệu đóng gói thông qua việc bọc màng chặt, do đó duy trì độ chính xác của mặt cắt răng.
Vỏ gỗ nguyên khối hoặc gỗ dán được sử dụng, bên trong có đệm dệt màu hoặc vật liệu đệm xốp. Các khu vực quan trọng như bề mặt răng và tạp chí còn được bảo vệ bổ sung bằng ống bảo vệ hoặc bọc xốp cục bộ để ngăn đầu răng va chạm bên trong hộp đựng. Khung thùng gỗ có khả năng chịu nén và va đập, có khả năng chịu được lực cơ học trong quá trình xếp và vận chuyển. Lớp đệm lấp đầy các khoảng trống, hấp thụ rung động và ngăn ngừa biến dạng hoặc tổn thương bề mặt răng do va đập. Cấu trúc bằng gỗ chắc chắn tương thích với xe nâng và cần cẩu, đáp ứng yêu cầu lưu trữ trong kho.

Bao bì bên trong

Bao bì bên ngoài
Quy trình đóng gói: Đầu tiên, con lăn có răng mịn được làm sạch và sấy khô để loại bỏ cặn gia công (dung dịch cắt, phoi kim loại, v.v.). Bề mặt con lăn được phủ một lớp dầu chống gỉ, sau đó bọc và dán kín bằng màng PE. Các khu vực chính xác như bề mặt răng và các tạp chí được bảo vệ bổ sung bằng bọt cục bộ. Sau đó, con lăn được đặt vào hộp gỗ, được cố định bằng các miếng đệm để tránh dịch chuyển trong quá trình vận chuyển. Cuối cùng, hộp được buộc chặt bằng đinh hoặc dây đai và dán các nhãn vận chuyển như 'This Side Up', 'Keep Dry', 'Precision Equipment' và 'No Heavy Stacking' được dán. Để xuất khẩu, vỏ gỗ có dấu khử trùng đáp ứng yêu cầu vận chuyển quốc tế.
Toàn bộ hệ thống này thiết lập một mạng lưới bảo vệ 'từ trong ra ngoài' kết hợp độ chính xác, khả năng chống va đập và khả năng thích ứng với môi trường, đảm bảo sản phẩm đến tay trong tình trạng hoàn hảo.


