
Please Choose Your Language


| Cantidad: | |
|---|---|
El rodillo de dientes finos es el componente de trabajo principal del equipo triturador/pulverizador de doble rodillo, diseñado específicamente para la trituración media y fina de materiales alimenticios. A través de la acción de corte y compresión generada por la contrarrotación de dos rodillos, descompone grandes trozos de material al tamaño de partícula requerido. Se utiliza ampliamente en los procesos de trituración primaria y fina de materias primas alimentarias como granos de cacao, soja, nueces y cereales.
A diferencia de los rodillos utilizados en equipos de trituración gruesa, el rodillo de dientes finos presenta perfiles de dientes de precisión y un rendimiento uniforme como sus principales ventajas competitivas, lo que garantiza la eficiencia de trituración y al mismo tiempo mantiene la integridad del material y los requisitos de higiene y seguridad de los alimentos.
Ventajas clave:
Alta precisión de corte con tamaño de partícula de salida uniforme
Función de clasificación incorporada para evitar el exceso de molienda
Adecuado para materiales alimentarios de baja dureza, alta viscosidad y sensibles al calor.
Los finos dientes del rodillo dentado tienen las siguientes ventajas en estructura:
Corte y trituración de precisión: los dientes están dispuestos densamente, aplicando fuerzas de corte de alta frecuencia y baja amplitud al material, rompiendo gradualmente las partículas hasta un estado fino y uniforme, logrando una finura de partículas de 15 a 20 μm.
Trituración durante el cribado: los espacios entre los dientes forman naturalmente un efecto de 'tamiz': las partículas más pequeñas que el espacio pasan directamente, mientras que las partículas más grandes son capturadas y cortadas, lo que da como resultado un tamaño de partícula de salida uniforme y controlable.
Evitar la molienda excesiva: la estructura del diente fino no comprime excesivamente las partículas calificadas, lo que controla eficazmente la tasa de polvo fino y reduce la pérdida de material.
Procesamiento suave: Adecuado para materiales alimentarios de menor dureza, evitando la 'rotura por impacto' que produce partículas irregulares, preservando así la calidad original del material.
Las ranuras de los dientes del rodillo de dientes finos son poco profundas y densas, por lo que el material no se acumula ni se obstruye fácilmente entre los dientes, y es menos probable que los materiales pegajosos se retengan, se aglomeren o se estropeen. Esta estructura también facilita la limpieza higiénica, dejando residuos mínimos y reduciendo el crecimiento bacteriano.
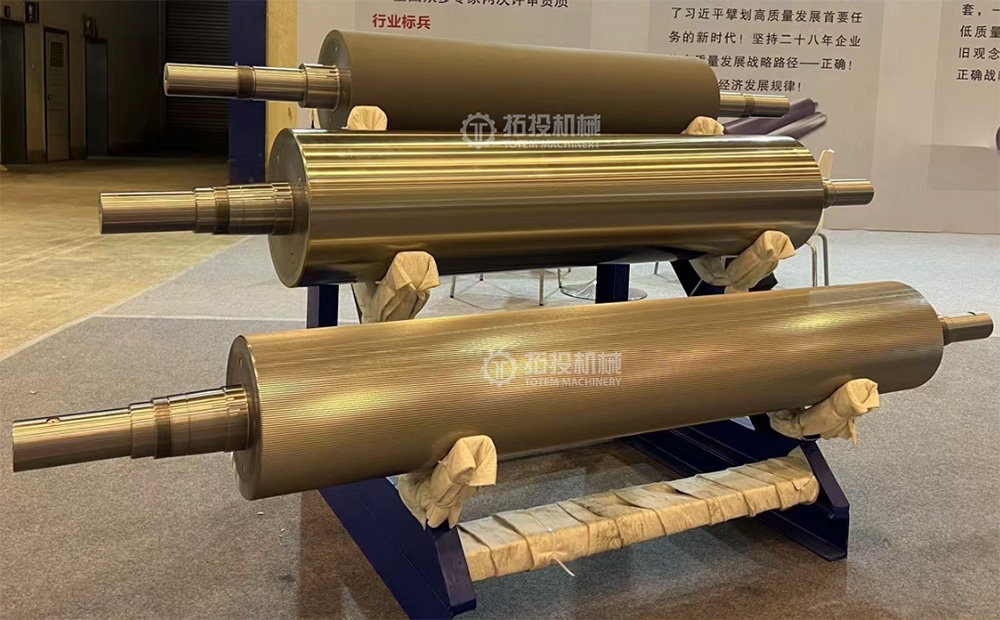
La aleación de níquel-molibdeno con alto contenido de cromo ofrece una excelente templabilidad y una excelente resistencia al desgaste. Después del tratamiento térmico, la dureza de la superficie del diente puede alcanzar entre 50 y 65 HRC.
Los elementos de aleación brindan las siguientes características: El cromo (Cr) forma carburos tipo Cr₇C₃ de alta dureza, ofreciendo excelente resistencia al desgaste abrasivo; El níquel (Ni) mejora la templabilidad, promueve la transformación martensítica y mejora la dureza; El molibdeno (Mo) inhibe la formación de perlita, mejora la templabilidad y refina los carburos.
Aprovechando las ventajas del material y la estructura, este rodillo dentado está especializado para triturar y cribar alimentos:
Trituración de granos de cacao: Romper los granos de cacao enteros en trozos pequeños en preparación para su posterior refinamiento.
Pulverización de soja/legumbres: Trituración media y fina del frijol.
Trituración de nueces: Descascarado o trituración de maní, almendras y otros frutos secos.
Procesamiento de cereales: Trituración de maíz, trigo y otros cultivos de cereales.
Aditivos alimentarios/especias: Pulverización de especias y condimentos.
Se selecciona acero redondo forjado con aleación de níquel-molibdeno con alto contenido de cromo de alta calidad, se calienta a alta temperatura y se remueve y extrae repetidamente utilizando una prensa de forja para refinar la estructura interna del grano y lograr una microestructura densa. El material forjado se corta según las dimensiones de diseño del rodillo dentado, reservando un margen de mecanizado de 1 a 2 mm.
La pieza en bruto forjada se somete a un torneado aproximado para eliminar las incrustaciones de la superficie y el exceso de material irregular, y se les da forma preliminar a los contornos principales, como los muñones y el cuerpo del rodillo, con margen reservado para operaciones de acabado posteriores.
Después del mecanizado de desbaste, el componente se somete a un enfriamiento y revenido general. El cuerpo del rodillo se calienta a la temperatura de enfriamiento en su conjunto, se enfría con aceite o con agua y luego se templa a alta temperatura para obtener una estructura de sorbita templada uniforme. Este proceso equilibra la resistencia y la dureza del rodillo dentado para cumplir con los requisitos de resistencia a cargas pesadas y fatiga.
La superficie del diente se somete a endurecimiento por inducción: el calentamiento por inducción de alta frecuencia de la superficie del diente seguido de un enfriamiento rápido aumenta la dureza de la superficie del diente a 50-65 HRC, lo que mejora significativamente la resistencia al desgaste.
Después del templado y revenido, se realiza un revenido a baja temperatura o envejecimiento natural para eliminar tensiones internas, evitando la deformación por liberación de tensiones durante las operaciones de acabado posteriores y asegurando la estabilidad dimensional.
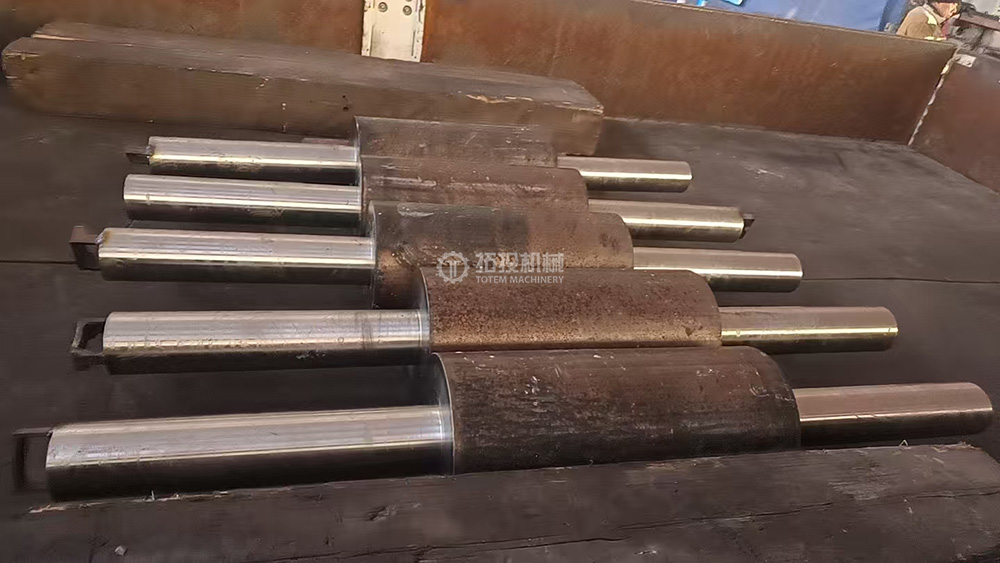
Después del tratamiento térmico
Los diámetros exteriores, ranuras, escalones y otras características se vuelven a tornear, reduciendo el margen a 0,5 mm. Las estructuras auxiliares (p. ej., chaveteros, roscas) se mecanizan simultáneamente, con un control estricto de la coaxialidad, la cilindricidad y otras tolerancias geométricas.
Torneado/rectificado: las secciones críticas, como las áreas de ajuste de los rodamientos y las secciones de conexión del acoplamiento, se refinan progresivamente mediante torneado → rectificado de precisión para lograr la precisión requerida.
Mecanizado de características de conexión: se fresan chaveteros y se roscan roscas para garantizar tolerancias dimensionales y geométricas de las piezas de conexión.
Fresado de dientes: se utiliza una fresadora CNC con herramientas de carburo de alta dureza para el fresado de perfiles de dientes de precisión, mecanizando cada diente con el paso, la profundidad y el perfil de los dientes diseñados.
Acabado del torno de rodillos dentados
Fresado de engranajes con rodillos dentados
Después de la limpieza y el secado, toda la superficie del rodillo se recubre con un aceite antioxidante apto para contacto con alimentos certificado según NSF‑H1. Este aceite se basa en aceite blanco mineral de calidad alimentaria y no contiene azufre, cloro ni componentes de metales pesados, por lo que cumple con las normas de seguridad para el contacto incidental con alimentos. El proceso de aplicación garantiza una cobertura total de áreas de precisión, como superficies de dientes y muñones, proporcionando una protección eficaz contra la oxidación durante el almacenamiento y el transporte marítimo.
Se utiliza una película de plástico PE transparente para envolver y sellar completamente el rodillo de dientes finos, formando una capa a prueba de humedad. La superficie del diente está además envuelta con plástico de burbujas blanco en la capa exterior para evitar daños en la punta del diente durante el transporte.
Las funciones clave incluyen: aislar la humedad para evitar la oxidación; bloquear el polvo para mantener limpias la superficie del diente y las ranuras; y reducir la fricción y los rayones entre el rodillo y el material de embalaje mediante una envoltura apretada con película, preservando así la precisión del perfil del diente.
Se utilizan cajas de madera maciza o contrachapada, con cojines tejidos de colores o material de amortiguación de espuma en el interior. Las áreas críticas, como la superficie del diente y los muñones, se protegen adicionalmente con fundas protectoras o envolturas de espuma localizadas para evitar que las puntas de los dientes choquen dentro del estuche. El marco de la caja de madera ofrece resistencia a la compresión y al impacto, capaz de soportar fuerzas mecánicas durante el apilamiento y manipulación. La capa de amortiguación llena los huecos, absorbe las vibraciones y evita la deformación o daños en la superficie del diente debido a las sacudidas. La robusta construcción de madera es compatible con carretillas elevadoras y grúas, cumpliendo con los requisitos de almacenamiento en almacén.
Embalaje interior
Embalaje exterior
Procedimiento de embalaje: En primer lugar, se limpia y seca el rodillo de dientes finos para eliminar los residuos de procesamiento (líquido de corte, virutas de metal, etc.). La superficie del rodillo se recubre con aceite antioxidante, luego se envuelve y se sella con una película de PE. Las áreas de precisión, como la superficie del diente y los muñones, se protegen adicionalmente con espuma localizada. Luego, el rodillo se coloca en la caja de madera, asegurado con almohadillas amortiguadoras para evitar que se mueva durante el transporte. Finalmente, el estuche se fija con clavos o correas y se colocan etiquetas de envío como 'Este lado hacia arriba', 'Mantener seco', 'Equipo de precisión' y 'No apilar mucho'. Para exportación, la caja de madera lleva una marca de fumigación para cumplir con los requisitos de envío internacional.
Todo este sistema establece una red protectora 'de adentro hacia afuera' que combina precisión, resistencia al impacto y adaptabilidad ambiental, asegurando que el producto llegue en perfectas condiciones.


