
Please Choose Your Language


| Количество: | |
|---|---|
Мелкозубчатый валок является основным рабочим компонентом двухвалкового дробильно-измельчительного оборудования, специально разработанного для среднего и мелкого измельчения пищевых материалов. Благодаря срезающему и сжимающему действию, создаваемому встречным вращением двух валков, он измельчает большие куски материала до необходимого размера частиц. Он широко используется в процессах первичного и тонкого измельчения пищевого сырья, такого как какао-бобы, соевые бобы, орехи и крупы.
В отличие от валков, используемых в оборудовании для грубого дробления, валик с мелкими зубьями имеет прецизионные профили зубьев и равномерную производительность, что является его основным конкурентным преимуществом, обеспечивая эффективность дробления при сохранении целостности материала, а также требований гигиены и безопасности пищевых продуктов.
Ключевые преимущества:
Высокая точность резки с равномерным размером частиц на выходе
Встроенная функция классификации, позволяющая избежать чрезмерного измельчения.
Подходит для пищевых материалов с низкой твердостью, высокой вязкостью и термочувствительностью.
Мелкие зубья зубчатого ролика имеют следующие конструктивные преимущества:
Прецизионное резание и дробление: зубцы расположены плотно, прикладывают к материалу высокочастотные силы сдвига малой амплитуды, постепенно разбивая частицы до мелкого и однородного состояния, достигая крупности частиц на уровне 15–20 мкм.
Дробление при просеивании: межзубчатые промежутки естественным образом образуют эффект «сита»: частицы меньше размера зазора проходят напрямую, тогда как более крупные частицы захватываются и разрезаются, что приводит к однородному и контролируемому размеру частиц на выходе.
Предотвращение чрезмерного измельчения: мелкая структура зубьев не сжимает чрезмерно качественные частицы, эффективно контролируя скорость мелкого порошка и снижая потери материала.
Бережная обработка: подходит для пищевых материалов с более низкой твердостью, избегая «ударного разрушения», приводящего к образованию частиц неправильной формы, сохраняя тем самым исходное качество материала.
Зубчатые канавки мелкозубчатого катка неглубокие и плотные, поэтому материал не скапливается и не забивается между зубьями, а липкие материалы с меньшей вероятностью будут удерживаться, агломерироваться или портиться. Такая структура также облегчает гигиеническую очистку, оставляя минимальные остатки и уменьшая рост бактерий.
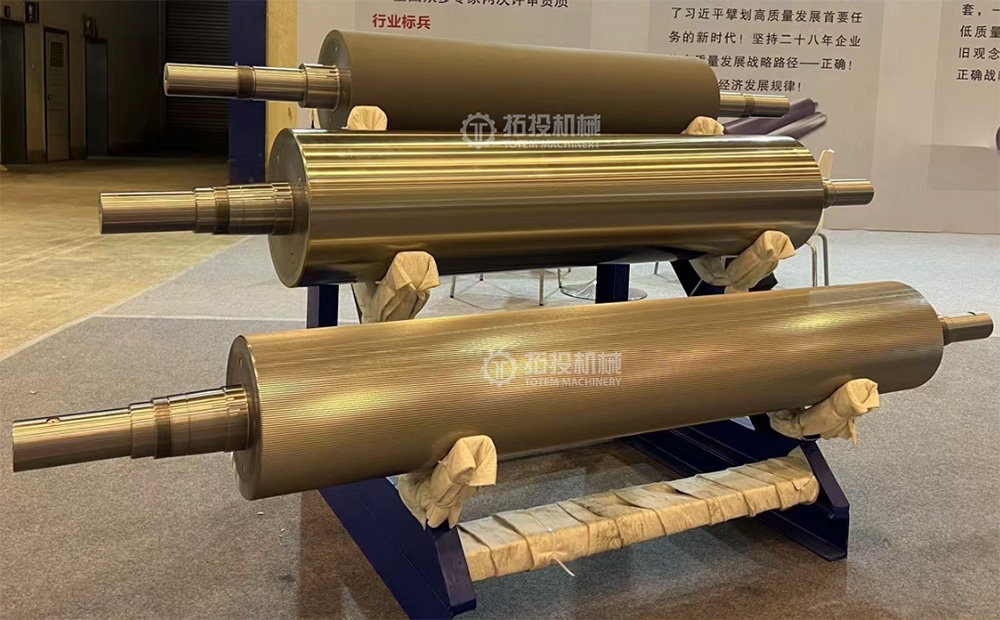
Никель-молибденовый сплав с высоким содержанием хрома обеспечивает превосходную прокаливаемость и исключительную износостойкость. После термообработки твердость поверхности зуба может достигать 50–65 HRC.
Легирующие элементы обеспечивают следующие характеристики: Хром (Cr) образует высокотвердые карбиды типа Cr₇C₃, обеспечивающие превосходную стойкость к абразивному износу; Никель (Ni) улучшает прокаливаемость, способствует мартенситному превращению, повышает твердость; Молибден (Mo) препятствует образованию перлита, улучшает прокаливаемость и измельчает карбиды.
Используя преимущества материала и конструкции, этот зубчатый каток специализируется на измельчении и сортировке пищевых продуктов:
Дробление какао-бобов: дробление целых какао-бобов на мелкие кусочки для подготовки к последующей очистке.
Измельчение сои/бобовых: Среднее и мелкое измельчение бобов.
Дробление орехов: шелушение или дробление арахиса, миндаля и других орехов.
Переработка зерна: Дробление кукурузы, пшеницы и других зерновых культур.
Пищевые добавки/специи: Измельчение специй и приправ.
Высококачественная кованая круглая сталь из никель-молибденового сплава с высоким содержанием хрома выбирается, нагревается до высокой температуры, многократно осаживается и вытягивается с помощью ковочного пресса для уточнения внутренней структуры зерен и достижения плотной микроструктуры. Поковка нарезается по расчетным размерам зубчатого ролика с оставлением припуска на обработку 1–2 мм.
Кованая заготовка подвергается черновому точению для удаления поверхностной окалины и неровностей избыточного припуска, а основные контуры, такие как шейки и корпус ролика, предварительно формируются с припуском на последующие чистовые операции.
После черновой обработки деталь подвергается общей закалке и отпуску. Корпус ролика нагревается до температуры закалки в целом, закаливается в масле или воде, а затем подвергается высокотемпературному отпуску для получения однородной структуры закаленного сорбита. Этот процесс позволяет сбалансировать прочность и жесткость зубчатого ролика для удовлетворения требований по сопротивлению тяжелым нагрузкам и усталости.
Поверхность зуба подвергается индукционной закалке: высокочастотный индукционный нагрев поверхности зуба с последующим быстрым охлаждением повышает твердость поверхности зуба до 50–65 HRC, что значительно повышает износостойкость.
После закалки и отпуска проводят низкотемпературный отпуск или естественное старение для устранения внутренних напряжений, предотвращения деформации вследствие снятия напряжений при последующих операциях отделки и обеспечения стабильности размеров.
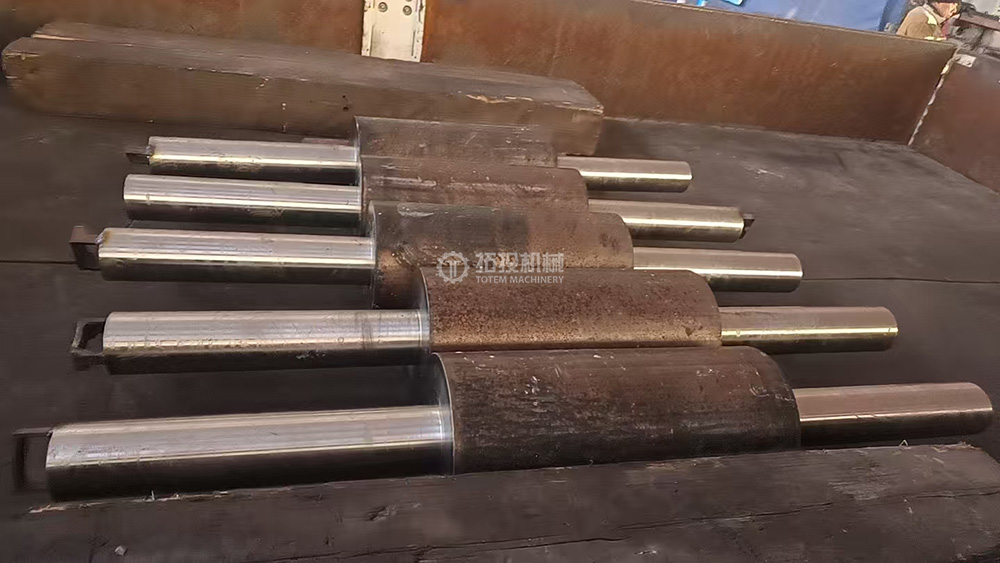
После термической обработки
Наружные диаметры, канавки, ступеньки и другие детали перетачиваются, уменьшая припуски с точностью до 0,5 мм. Вспомогательные конструкции (например, шпоночные пазы, резьбы) обрабатываются одновременно со строгим контролем соосности, цилиндричности и других геометрических допусков.
Токарная обработка/шлифовка: критические участки, такие как места посадки подшипников и участки соединения муфт, постепенно дорабатываются путем прецизионного точения → шлифования для достижения необходимой точности.
Обработка элементов соединения: шпоночные канавки фрезерованы и нарезана резьба для обеспечения размерных и геометрических допусков соединяемых деталей.
Фрезерование зубьев: фрезерный станок с ЧПУ с твердосплавными инструментами высокой твердости используется для прецизионного фрезерования профиля зуба, обрабатывая каждый зуб до заданного шага, глубины зуба и профиля зуба.
Отделка токарного станка с зубчатыми роликами
Фрезерование зубчатых роликов
После очистки и сушки вся поверхность ролика покрывается антикоррозийным маслом, предназначенным для контакта с пищевыми продуктами и сертифицированным по стандарту NSF-H1. Это масло создано на основе пищевого минерального белого масла и не содержит компонентов серы, хлора или тяжелых металлов, что соответствует стандартам безопасности при случайном контакте с пищевыми продуктами. Процесс нанесения обеспечивает полное покрытие точных участков, таких как поверхности зубьев и шейки, обеспечивая эффективную защиту от ржавчины во время складирования и морских перевозок.
Прозрачная полиэтиленовая пленка используется для полной упаковки и герметизации мелкозубчатого валика, образуя влагонепроницаемый слой. Поверхность зуба дополнительно обернута белой пузырчатой пленкой по внешнему слою, чтобы предотвратить повреждение кончика зуба при транспортировке.
Ключевые функции включают в себя: изоляцию влаги для предотвращения ржавчины; блокирование пыли для поддержания чистоты поверхности зуба и канавок; и уменьшение трения и царапин между роликом и упаковочным материалом за счет плотной упаковки пленкой, что позволяет сохранить точность профиля зубьев.
Используются деревянные ящики из массива дерева или фанеры с цветными ткаными подушками или пенопластовым прокладочным материалом внутри. Критические области, такие как поверхность зубьев и шейки, дополнительно защищены защитными рукавами или локальной пенопластовой оберткой, чтобы предотвратить столкновение кончиков зубьев внутри корпуса. Деревянный каркас ящика обладает устойчивостью к сжатию и ударам, способен выдерживать механические воздействия во время штабелирования и погрузочно-разгрузочных работ. Амортизирующий слой заполняет зазоры, поглощает вибрацию и предотвращает деформацию или повреждение поверхности зуба от тряски. Прочная деревянная конструкция совместима с вилочными погрузчиками и кранами и отвечает требованиям складского хранения.
Внутренняя упаковка
Внешняя упаковка
Процедура упаковки: Сначала мелкозубчатый валик очищают и сушат для удаления остатков обработки (смазочно-охлаждающей жидкости, металлической стружки и т. д.). Поверхность ролика покрывается антикоррозионным маслом, затем обертывается и герметизируется полиэтиленовой пленкой. Точные области, такие как поверхность зуба и шейки, дополнительно защищены локализованной пеной. Затем ролик помещают в деревянный ящик и закрепляют амортизирующими прокладками, чтобы предотвратить смещение во время транспортировки. Наконец, кейс скрепляется гвоздями или ремнями, и к нему прикрепляются транспортные этикетки, такие как «Эта сторона вверх», «Сохранять в сухости», «Точное оборудование» и «Не укладывать тяжелые штабели». При экспорте деревянный ящик имеет маркировку фумигации, соответствующую международным требованиям по доставке.
Вся эта система создает защитную сеть «изнутри наружу», которая сочетает в себе точность, ударопрочность и адаптируемость к окружающей среде, гарантируя доставку продукта в идеальном состоянии.


