
Please Choose Your Language


| Menge: | |
|---|---|
Die fein gezahnte Walze ist die zentrale Arbeitskomponente der Doppelwalzen-Brecher-/Pulverisierungsanlage, die speziell für die mittlere und feine Zerkleinerung von Lebensmittelmaterialien entwickelt wurde. Durch die Scher- und Quetschwirkung, die durch die gegenläufige Drehung zweier Walzen entsteht, werden große Materialstücke auf die erforderliche Partikelgröße zerkleinert. Es wird häufig bei der Primär- und Feinzerkleinerung von Lebensmittelrohstoffen wie Kakaobohnen, Sojabohnen, Nüssen und Getreide eingesetzt.
Im Gegensatz zu Walzen, die in Grobzerkleinerungsanlagen verwendet werden, zeichnen sich die Feinzahnwalzen durch präzise Zahnprofile und eine gleichmäßige Leistung als zentrale Wettbewerbsvorteile aus. Sie gewährleisten eine Zerkleinerungseffizienz und wahren gleichzeitig die Materialintegrität sowie die Anforderungen an Lebensmittelhygiene und -sicherheit.
Hauptvorteile:
Hohe Scherpräzision bei gleichmäßiger Partikelgröße
Integrierte Klassifizierungsfunktion zur Vermeidung von Übermahlung
Geeignet für Lebensmittel mit geringer Härte, hoher Viskosität und hitzeempfindlichen Materialien
Die feine Verzahnung der Zahnwalze hat im Aufbau folgende Vorteile:
Präzises Scheren und Zerkleinern: Die Zähne sind dicht angeordnet und üben hochfrequente Scherkräfte mit geringer Amplitude auf das Material aus, wodurch die Partikel nach und nach in einen feinen und gleichmäßigen Zustand zerkleinert werden und eine Partikelfeinheit im Bereich von 15–20 μm erreicht wird.
Zerkleinern beim Sieben: Die Zwischenräume zwischen den Zähnen bilden auf natürliche Weise einen „Sieb“-Effekt – Partikel, die kleiner als der Spalt sind, gelangen direkt hindurch, während größere Partikel eingefangen und geschert werden, was zu einer einheitlichen und kontrollierbaren Ausgangspartikelgröße führt.
Vermeidung von Übermahlung: Die feine Zahnstruktur komprimiert qualifizierte Partikel nicht übermäßig, wodurch die Feinpulverrate effektiv gesteuert und der Materialverlust reduziert wird.
Schonende Verarbeitung: Geeignet für Lebensmittelmaterialien mit geringerer Härte, wodurch „Schlagbruch“ vermieden wird, der zu unregelmäßigen Partikeln führt, wodurch die ursprüngliche Qualität des Materials erhalten bleibt.
Die Zahnrillen der fein gezahnten Walze sind flach und dicht, sodass sich Material nicht so leicht zwischen den Zähnen ansammelt oder verstopft und klebrige Materialien weniger wahrscheinlich zurückbleiben, agglomerieren oder verderben. Diese Struktur erleichtert außerdem eine hygienische Reinigung, hinterlässt minimale Rückstände und reduziert das Bakterienwachstum.
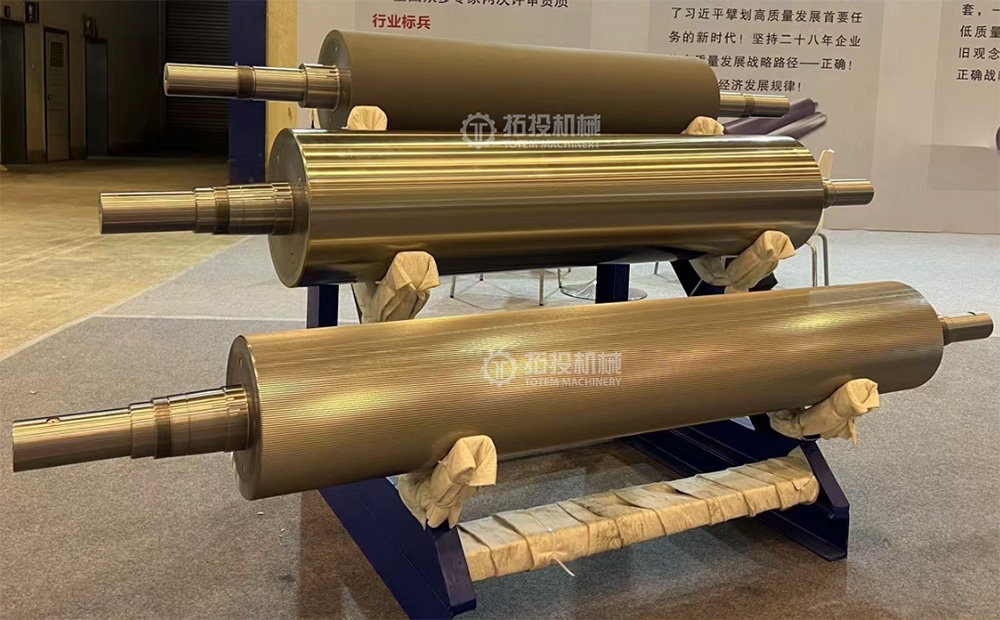
Die Nickel-Molybdän-Legierung mit hohem Chromgehalt bietet eine hervorragende Härtbarkeit und eine hervorragende Verschleißfestigkeit. Nach der Wärmebehandlung kann die Zahnoberflächenhärte 50–65 HRC erreichen.
Die Legierungselemente sorgen für die folgenden Eigenschaften: Chrom (Cr) bildet Karbide vom Cr₇C₃-Typ mit hoher Härte und bietet eine ausgezeichnete Beständigkeit gegen abrasiven Verschleiß; Nickel (Ni) verbessert die Härtbarkeit, fördert die martensitische Umwandlung und erhöht die Härte; Molybdän (Mo) hemmt die Perlitbildung, verbessert die Härtbarkeit und verfeinert Karbide.
Diese Zahnwalze nutzt die Vorteile von Material und Struktur und ist auf die Zerkleinerung und Siebung von Lebensmitteln spezialisiert:
Zerkleinern von Kakaobohnen: Brechen ganzer Kakaobohnen in kleine Stücke, um sie für die anschließende Raffinierung vorzubereiten.
Sojabohnen-/Hülsenfruchtpulverisierung: Mittlere und feine Zerkleinerung der Bohnen.
Nusszerkleinerung: Schälen oder Brechen von Erdnüssen, Mandeln und anderen Nüssen.
Getreideverarbeitung: Zerkleinerung von Mais, Weizen und anderen Getreidearten.
Lebensmittelzusatzstoffe/Gewürze: Pulverisierung von Gewürzen und Würzmitteln.
Hochwertiger geschmiedeter Rundstahl mit hoher Chrom-Nickel-Molybdän-Legierung wird ausgewählt, auf hohe Temperaturen erhitzt und mit einer Schmiedepresse wiederholt gestaucht und gezogen, um die innere Kornstruktur zu verfeinern und eine dichte Mikrostruktur zu erreichen. Das Schmiedematerial wird auf die Konstruktionsmaße der Zahnwalze zugeschnitten, wobei eine Bearbeitungszugabe von 1–2 mm vorgesehen ist.
Der geschmiedete Rohling wird grob gedreht, um Oberflächenzunder und unregelmäßiges überschüssiges Material zu entfernen. Die Hauptkonturen wie Zapfen und Rollenkörper werden vorab geformt, wobei Spielraum für nachfolgende Endbearbeitungsvorgänge reserviert wird.
Nach der Grobbearbeitung wird das Bauteil einer Gesamtvergütung unterzogen. Der Walzenkörper wird als Ganzes auf die Abschrecktemperatur erhitzt, mit Öl oder Wasser abgeschreckt und dann bei hoher Temperatur angelassen, um eine gleichmäßige angelassene Sorbitstruktur zu erhalten. Dieser Prozess gleicht die Festigkeit und Zähigkeit der Zahnwalze aus, um den Anforderungen an Schwerlast- und Ermüdungsbeständigkeit gerecht zu werden.
Die Zahnoberfläche wird einer Induktionshärtung unterzogen: Durch hochfrequente Induktionserwärmung der Zahnoberfläche und anschließende schnelle Abkühlung wird die Zahnoberflächenhärte auf 50–65 HRC erhöht, wodurch die Verschleißfestigkeit deutlich verbessert wird.
Nach dem Abschrecken und Anlassen wird ein Niedertemperatur-Anlassen oder eine natürliche Alterung durchgeführt, um innere Spannungen zu beseitigen, Verformungen aufgrund von Spannungsabbau während nachfolgender Endbearbeitungsvorgänge zu verhindern und Maßhaltigkeit sicherzustellen.
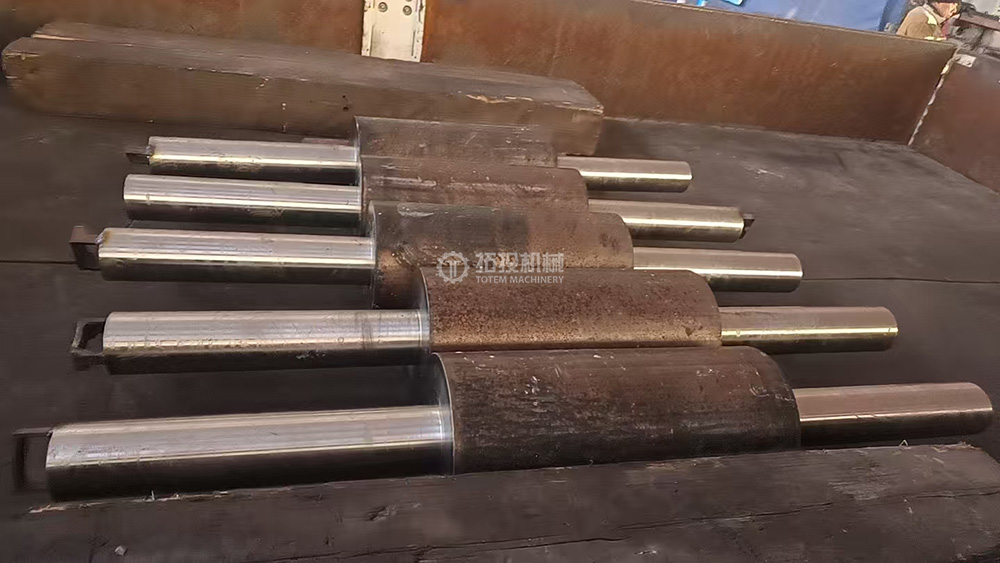
Nach der Wärmebehandlung
Die Außendurchmesser, Nuten, Stufen und andere Merkmale werden nachgedreht, wodurch das Aufmaß auf 0,5 mm reduziert wird. Hilfsstrukturen (z. B. Keilnuten, Gewinde) werden gleichzeitig bearbeitet, wobei die Koaxialität, Zylindrizität und andere geometrische Toleranzen streng kontrolliert werden.
Drehen/Schleifen: Kritische Abschnitte wie Lagersitzbereiche und Kupplungsverbindungsabschnitte werden durch Präzisionsdrehen → Schleifen schrittweise verfeinert, um die erforderliche Genauigkeit zu erreichen.
Bearbeitung von Verbindungselementen: Keilnuten werden gefräst und Gewinde geschnitten, um Maß- und Geometrietoleranzen der Verbindungsteile sicherzustellen.
Zahnfräsen: Eine CNC-Fräsmaschine mit hochharten Hartmetallwerkzeugen wird zum Präzisionsfräsen des Zahnprofils verwendet, wobei jeder Zahn auf die vorgesehene Teilung, Zahntiefe und das Zahnprofil bearbeitet wird.
Verzahntes Rollendrehmaschinen-Finish
Zahnwalzenfräsen
Nach dem Reinigen und Trocknen wird die gesamte Walzenoberfläche mit einem gemäß NSF-H1 zertifizierten Rostschutzöl für den Kontakt mit Lebensmitteln beschichtet. Dieses Öl basiert auf mineralischem Weißöl in Lebensmittelqualität und enthält weder Schwefel noch Chlor noch Schwermetallbestandteile, sodass es die Sicherheitsstandards für den zufälligen Lebensmittelkontakt erfüllt. Der Auftragsprozess gewährleistet die vollständige Abdeckung von Präzisionsbereichen wie Zahnoberflächen und Zapfen und bietet so einen wirksamen Rostschutz während der Lagerung und Seeschifffahrt.
Mit einer transparenten PE-Kunststofffolie wird die Feinzahnwalze vollständig umhüllt und versiegelt und bildet so eine feuchtigkeitsbeständige Schicht. Die Zahnoberfläche ist auf der Außenschicht zusätzlich mit weißer Luftpolsterfolie umwickelt, um Schäden an der Zahnspitze beim Transport zu verhindern.
Zu den Hauptfunktionen gehören: Feuchtigkeit isolieren, um Rost zu verhindern; Blockiert Staub, um die Zahnoberfläche und die Rillen sauber zu halten; und die Reibung und Kratzer zwischen der Walze und dem Verpackungsmaterial werden durch eine enge Folienumhüllung reduziert, wodurch die Genauigkeit des Zahnprofils erhalten bleibt.
Es werden Holzkisten aus Massivholz oder Sperrholz mit farbigen, gewebten Kissen oder Schaumstoffpolsterung im Inneren verwendet. Kritische Bereiche wie die Zahnoberfläche und die Zapfen werden zusätzlich durch Schutzhüllen oder örtliche Schaumstoffumhüllungen geschützt, um zu verhindern, dass Zahnspitzen im Inneren des Gehäuses kollidieren. Der Holzkistenrahmen bietet Druck- und Schlagfestigkeit und hält den mechanischen Kräften beim Stapeln und Handling stand. Die Polsterschicht füllt Lücken, absorbiert Vibrationen und verhindert Verformungen oder Schäden an der Zahnoberfläche durch Stöße. Die robuste Holzkonstruktion ist mit Gabelstaplern und Kränen kompatibel und erfüllt so die Lageranforderungen im Lager.
Innenverpackung
Umverpackung
Verpackungsablauf: Zunächst wird die Feinzahnwalze gereinigt und getrocknet, um Bearbeitungsrückstände (Schneidflüssigkeit, Metallspäne etc.) zu entfernen. Die Walzenoberfläche wird mit Rostschutzöl bestrichen, anschließend mit PE-Folie umwickelt und versiegelt. Präzisionsbereiche wie die Zahnoberfläche und die Zahnzapfen werden zusätzlich durch punktuellen Schaum geschützt. Anschließend wird die Walze in die Holzkiste gelegt und mit Polstern gesichert, um ein Verrutschen während des Transports zu verhindern. Abschließend wird der Koffer mit Nägeln oder Bändern befestigt und Versandetiketten wie „This Side Up“, „Keep Dry“, „Precision Equipment“ und „No Heavy Stacking“ werden angebracht. Für den Export trägt die Holzkiste ein Begasungszeichen, um den internationalen Versandanforderungen zu entsprechen.
Dieses Gesamtsystem bildet ein „von innen nach außen“ schützendes Netzwerk, das Präzision, Schlagfestigkeit und Umweltanpassungsfähigkeit vereint und sicherstellt, dass das Produkt in einwandfreiem Zustand ankommt.


