


微歯ローラーは、食品材料の中程度および微粉砕用に特別に設計されたツインロールクラッシャー/粉砕装置の中核となる作動コンポーネントです。 2 つのローラーの逆回転によって生じるせん断と絞りの作用により、大きな材料片を必要な粒子サイズに粉砕します。カカオ豆、大豆、ナッツ、シリアルなどの食品原料の一次粉砕・微粉砕工程に広く使用されています。
粗粉砕装置で使用されるローラーとは異なり、細歯ローラーは、主要な競争上の利点として精密な歯形と均一な出力を特徴としており、材料の完全性と食品の衛生と安全の要件を維持しながら粉砕効率を確保します。
主な利点:
均一な出力粒子サイズによる高いせん断精度
粉砕しすぎを防ぐ分類機能を内蔵
低硬度、高粘度、熱に弱い食材に最適
歯付きローラーの細かい歯には、構造上次のような利点があります。
精密なせん断と粉砕: 歯を高密度に配置し、高周波、低振幅のせん断力を材料に加え、粒子を徐々に細かく均一な状態に破壊し、15〜20μmレベルの粒子の細かさを実現します。
ふるい分け中の粉砕: 歯間のギャップは自然に「ふるい」効果を形成します。ギャップより小さい粒子は直接通過しますが、大きい粒子は捕捉されてせん断されるため、均一で制御可能な出力粒子サイズが得られます。
過剰な粉砕の回避: 細かい歯の構造により、適格な粒子が過度に圧縮されず、微粉率を効果的に制御し、材料の損失を削減します。
優しい加工: 硬度の低い食品素材に適しており、不規則な粒子を生成する「衝撃破損」を回避し、素材本来の品質を保ちます。
細歯ローラーの歯溝が浅く緻密なため、歯の間に材料がたまりにくく、詰まりにくく、粘着性のある材料が滞留、凝集、腐敗しにくいです。この構造により、衛生的な洗浄も容易になり、残留物が最小限に抑えられ、細菌の増殖が減少します。
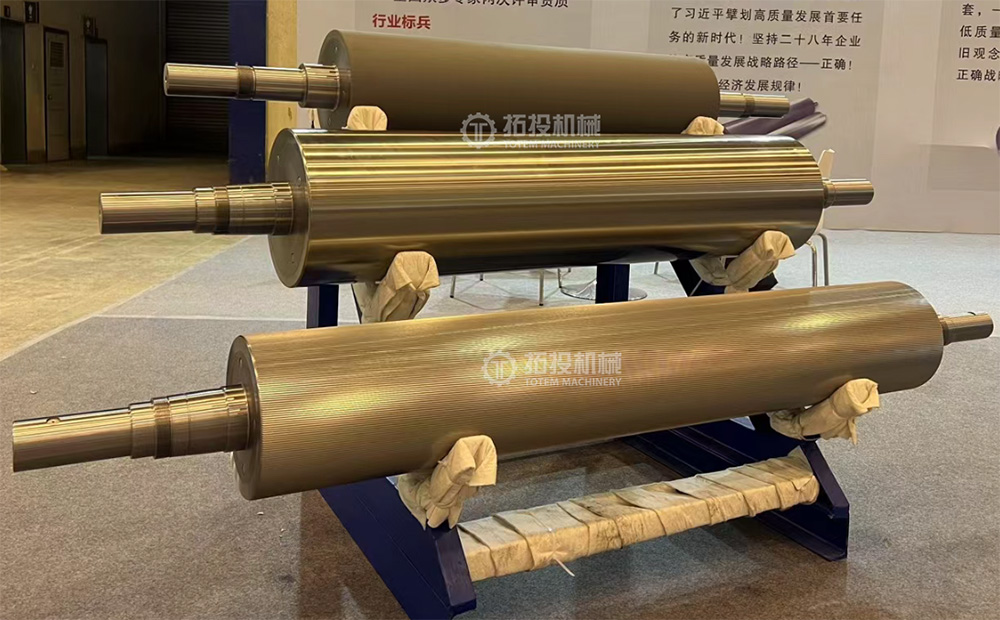
高クロムニッケルモリブデン合金は、優れた焼入性と優れた耐摩耗性を備えています。熱処理後の歯の表面硬度は 50 ~ 65 HRC に達することがあります。
合金元素は次の特性を提供します。 クロム (Cr) は高硬度の Cr₇C₃ タイプの炭化物を形成し、摩耗に対する優れた耐性を提供します。ニッケル(Ni)は、焼入れ性を向上させ、マルテンサイト変態を促進し、硬度を高めます。モリブデン(Mo)はパーライトの生成を抑制し、焼入性を向上させ、炭化物を微細化します。
材質と構造の利点を活かし、食品の粉砕とふるい分けに特化した歯付きローラーです。
カカオ豆の粉砕: その後の精製に備えて、カカオ豆全体を細かく砕きます。
大豆・豆類の粉砕: 豆の中細粉砕。
ナッツの粉砕: ピーナッツ、アーモンド、その他のナッツの殻をむいたり砕いたりします。
穀物加工: トウモロコシ、小麦、その他の穀物の粉砕。
食品添加物・香辛料: 香辛料、調味料の粉末化。


高品質の高クロムニッケルモリブデン合金鍛造丸鋼を選択し、高温に加熱し、鍛造プレスで据え込みと引き抜きを繰り返すことで内部結晶組織を微細化し、緻密な組織を実現します。鍛造された素材は、歯付ローラーの設計寸法に合わせて1~2mmの加工代を残して切断されます。
鍛造されたブランクは、表面のスケールや不規則な余分なストックを除去するために粗旋削を受け、ジャーナルやローラー本体などの主要な輪郭が、その後の仕上げ作業のために確保された余裕を持って事前に成形されます。
荒加工後、部品全体に焼き入れと焼き戻しが行われます。ローラ本体全体を焼入れ温度まで加熱し、油焼入れまたは水焼入れした後、高温焼戻しを行い、均一な焼戻しソルバイト組織を得る。このプロセスにより、歯付きローラーの強度と靭性のバランスがとれ、重荷重と耐疲労性の要件が満たされます。
歯面に高周波焼入れを施し、歯面を高周波誘導加熱し急冷することで歯面硬度を50~65HRCに高め、耐摩耗性を大幅に向上させます。
焼入れ・焼戻し後、低温焼戻しまたは自然時効処理を行って内部応力を除去し、その後の仕上げ加工時の応力解放による変形を防止し、寸法安定性を確保します。
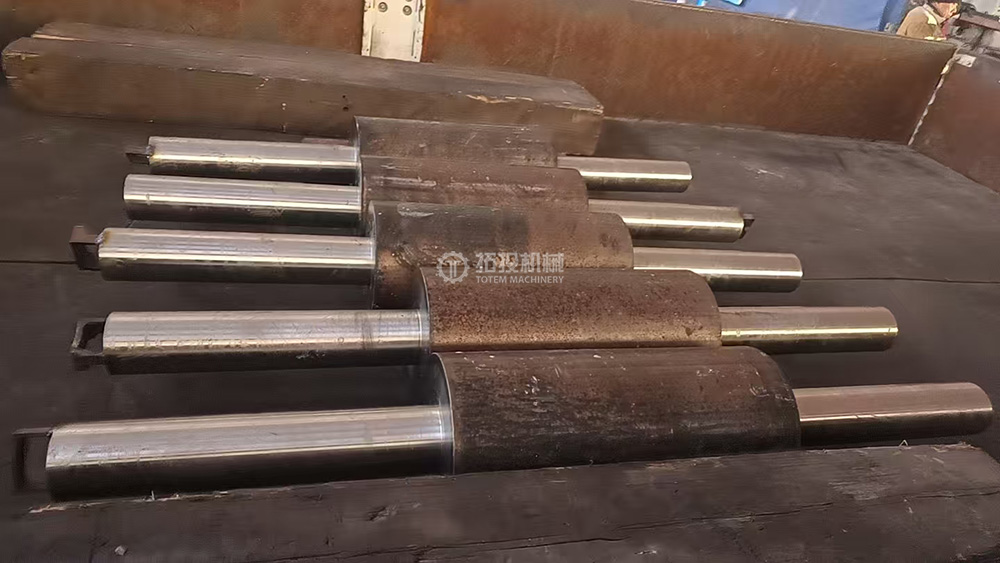
熱処理後
外径、溝、段差などを再旋削し、取り代を0.5mm以内に抑えます。補助構造 (キー溝、ねじなど) は、同軸度、円筒度、その他の幾何公差を厳密に制御しながら同時に加工されます。
旋削・研削:ベアリングの嵌合部やカップリング接続部などの重要な部分を、精密旋削→研削によって段階的に磨き上げ、必要な精度を実現します。
接続フィーチャーの機械加工: 接続部品の寸法および幾何公差を確保するために、キー溝がフライス加工され、ねじがタップされます。
歯のフライス加工: 高硬度の超硬工具を備えた CNC フライス盤を使用して、精密な歯の形状をフライス加工し、設計されたピッチ、歯の深さ、および歯の形状に各歯を加工します。

歯付ローラー旋盤仕上げ

歯付きローラーギアのフライス加工
洗浄、乾燥後、NSF-H1認証を取得した食品接触グレードの防錆油をローラー表面全体に塗布します。このオイルは食品グレードのミネラルホワイトオイルをベースにしており、硫黄、塩素、重金属成分を含まず、付随的な食品接触の安全基準を満たしています。この塗布プロセスにより、歯面やジャーナルなどの精密領域が完全にカバーされ、倉庫保管中や海上輸送中に効果的な防錆効果が得られます。
透明なPEプラスチックフィルムを使用して、微歯ローラーを完全に包み、密封し、防湿層を形成します。輸送中の歯の先端の損傷を防ぐために、歯の表面はさらに外層に白いバブルラップで包まれています。
主な機能は次のとおりです。 湿気を遮断して錆を防ぎます。ほこりをブロックして歯の表面と溝をきれいに保ちます。また、フィルムをしっかりと巻き付けることで、ローラーと包装材の間の摩擦や傷が軽減され、歯形の精度が維持されます。
無垢材または合板の木製ケースが使用され、内部には色付きの織クッションまたは発泡クッション材が使用されます。歯の表面やジャーナルなどの重要な領域は、ケース内で歯の先端が衝突するのを防ぐために、保護スリーブまたは局所的なフォームのラッピングでさらに保護されています。木製のケースフレームは耐圧縮性と耐衝撃性を備えており、積み重ねや取り扱い中の機械的な力に耐えることができます。クッション層が隙間を埋めて振動を吸収し、ガタツキによる歯の変形や歯面の損傷を防ぎます。堅牢な木造構造はフォークリフトやクレーンと互換性があり、倉庫保管要件を満たします。

内装パッケージ

外装パッケージ
梱包手順:まず、細歯ローラーを洗浄、乾燥させ、加工残渣(切削液、金属片等)を除去します。ローラー表面に防錆油を塗布し、PEフィルムで包みシールします。歯の表面やジャーナルなどの精密領域は、局所的なフォームでさらに保護されています。その後、ローラーを木製ケースに入れ、輸送中にずれないようにクッションパッドで固定します。最後に、ケースを釘やストラップで固定し、「This Side Up」、「Keep Dry」、「Precision Equipment」、「No Heavy Stacking」などの配送ラベルを貼ります。輸出用に、木製ケースには国際輸送要件を満たす燻蒸マークが付いています。
このシステム全体が、精度、耐衝撃性、環境適応性を組み合わせた「内側から外側へ」の保護ネットワークを確立し、製品が完璧な状態で届くことを保証します。


