
Please Choose Your Language


| จำนวน: | |
|---|---|
ลูกกลิ้งฟันละเอียดเป็นส่วนประกอบหลักของเครื่องบด/เครื่องบดแบบม้วนคู่ ซึ่งออกแบบมาโดยเฉพาะสำหรับการบดวัสดุอาหารขนาดกลางและละเอียด ด้วยการตัดและบีบที่เกิดจากการหมุนทวนของลูกกลิ้งสองตัว จะทำให้วัสดุชิ้นใหญ่แตกเป็นขนาดอนุภาคที่ต้องการ มีการใช้กันอย่างแพร่หลายในกระบวนการบดขั้นต้นและละเอียดของวัตถุดิบอาหาร เช่น เมล็ดโกโก้ ถั่วเหลือง ถั่ว และธัญพืช
ลูกกลิ้งฟันละเอียดต่างจากลูกกลิ้งที่ใช้ในอุปกรณ์บดหยาบ โดยมีโปรไฟล์ฟันที่แม่นยำและเอาต์พุตที่สม่ำเสมอเป็นข้อได้เปรียบในการแข่งขันหลัก ทำให้มั่นใจในประสิทธิภาพการบดในขณะที่ยังคงรักษาความสมบูรณ์ของวัสดุ ตลอดจนข้อกำหนดด้านสุขอนามัยและความปลอดภัยของอาหาร
ข้อดีที่สำคัญ:
ความแม่นยำในการตัดเฉือนสูงด้วยขนาดอนุภาคเอาต์พุตที่สม่ำเสมอ
ฟังก์ชั่นการจำแนกประเภทในตัวเพื่อหลีกเลี่ยงการบดมากเกินไป
เหมาะสำหรับวัสดุอาหารที่มีความแข็งต่ำ ความหนืดสูง และไวต่อความร้อน
ฟันละเอียดของลูกกลิ้งฟันมีข้อดีในโครงสร้างดังต่อไปนี้:
การตัดและการบดที่แม่นยำ: ฟันได้รับการจัดเรียงอย่างหนาแน่น โดยใช้แรงตัดความถี่สูงและแอมพลิจูดต่ำกับวัสดุ ค่อยๆ สลายอนุภาคให้อยู่ในสภาพละเอียดและสม่ำเสมอ เพื่อให้ได้ความละเอียดของอนุภาคที่ระดับ 15–20 μm
การบดขณะคัดกรอง: ช่องว่างระหว่างฟันจะก่อให้เกิด 'ตะแกรง' ตามธรรมชาติ โดยอนุภาคที่มีขนาดเล็กกว่าช่องว่างจะทะลุผ่านโดยตรง ในขณะที่อนุภาคขนาดใหญ่จะถูกดักจับและตัดออก ส่งผลให้ขนาดอนุภาคเอาต์พุตที่สม่ำเสมอและควบคุมได้
หลีกเลี่ยงการบดมากเกินไป: โครงสร้างฟันละเอียดไม่บีบอัดอนุภาคที่มีคุณสมบัติเหมาะสมมากเกินไป ควบคุมอัตราผงละเอียดได้อย่างมีประสิทธิภาพ และลดการสูญเสียวัสดุ
การประมวลผลแบบอ่อนโยน: เหมาะสำหรับวัสดุอาหารที่มีความแข็งต่ำกว่า หลีกเลี่ยง 'การแตกหักของแรงกระแทก' ซึ่งก่อให้เกิดอนุภาคที่ผิดปกติ จึงรักษาคุณภาพดั้งเดิมของวัสดุ
ร่องฟันของลูกกลิ้งฟันละเอียดนั้นตื้นและหนาแน่น ดังนั้นวัสดุจึงไม่สะสมหรืออุดตันระหว่างฟันได้ง่าย และวัสดุที่มีความเหนียวมีโอกาสน้อยที่จะกักเก็บ เกาะตัวกัน หรือเน่าเสีย โครงสร้างนี้ยังอำนวยความสะดวกในการทำความสะอาดอย่างถูกสุขลักษณะ โดยทิ้งสารตกค้างน้อยที่สุดและลดการเจริญเติบโตของแบคทีเรีย
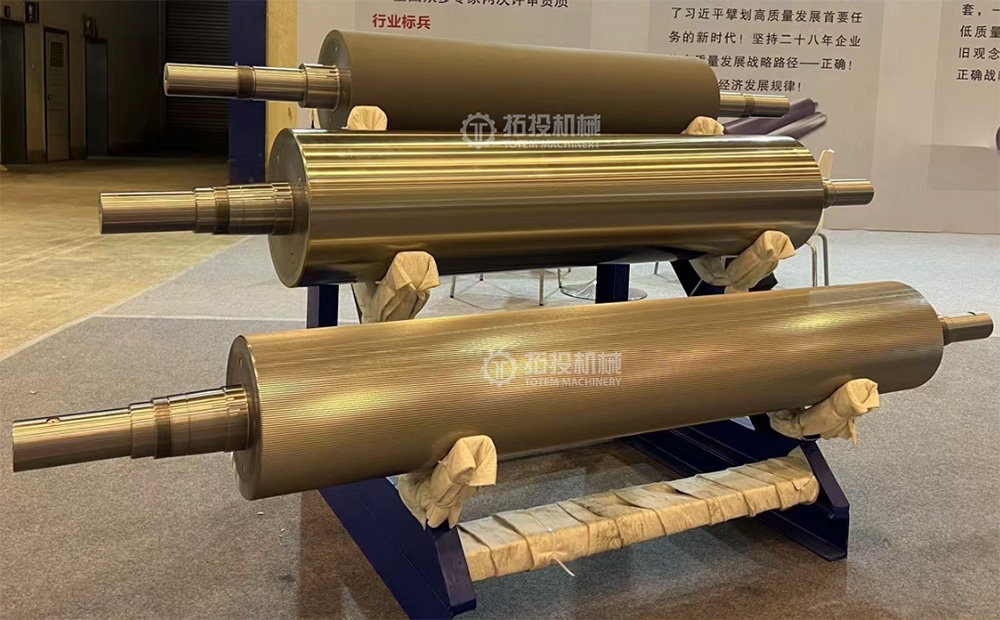
โลหะผสมนิกเกิลโมลิบดีนัมโครเมียมสูงมีความสามารถในการชุบแข็งที่ดีเยี่ยมและความต้านทานการสึกหรอที่โดดเด่น หลังจากการอบชุบด้วยความร้อน ความแข็งของผิวฟันจะสูงถึง 50–65 HRC
องค์ประกอบของโลหะผสมมีลักษณะดังต่อไปนี้: โครเมียม (Cr) ก่อให้เกิดคาร์ไบด์ประเภท Cr₇C₃ ที่มีความแข็งสูง ซึ่งให้ความต้านทานต่อการสึกหรอจากการเสียดสีได้ดีเยี่ยม นิกเกิล (Ni) ช่วยเพิ่มความสามารถในการชุบแข็ง ส่งเสริมการเปลี่ยนแปลงของมาร์เทนซิติก และเพิ่มความแข็ง โมลิบดีนัม (Mo) ยับยั้งการเกิดไข่มุก ปรับปรุงความสามารถในการชุบแข็ง และปรับแต่งคาร์ไบด์
ลูกกลิ้งฟันเฟืองนี้ใช้ประโยชน์จากข้อดีของวัสดุและโครงสร้างเป็นพิเศษสำหรับการบดและคัดกรองอาหาร:
การบดเมล็ดโกโก้: บดเมล็ดโกโก้ทั้งหมดเป็นชิ้นเล็กๆ เพื่อเตรียมสำหรับการกลั่นในภายหลัง
การบดถั่วเหลือง/พืชตระกูลถั่ว: การบดถั่วปานกลางและละเอียด
การบดถั่ว: การปอกเปลือกหรือทำลายถั่วลิสง อัลมอนด์ และถั่วอื่นๆ
การแปรรูปธัญพืช: การบดข้าวโพด ข้าวสาลี และพืชธัญพืชอื่นๆ
วัตถุเจือปนอาหาร/เครื่องเทศ: การบดเครื่องเทศและเครื่องปรุงรส
เหล็กกลมหลอมโลหะผสมนิกเกิล-โมลิบดีนัมโครเมียมสูงคุณภาพสูงได้รับการคัดเลือก ทำความร้อนที่อุณหภูมิสูง และคว่ำและดึงออกมาซ้ำแล้วซ้ำอีกโดยใช้เครื่องอัดขึ้นรูปเพื่อปรับแต่งโครงสร้างเกรนภายในและได้โครงสร้างจุลภาคที่หนาแน่น วัสดุหลอมจะถูกตัดตามขนาดการออกแบบของลูกกลิ้งฟันเฟือง โดยมีค่าเผื่อการตัดเฉือน 1-2 มม.
ชิ้นงานปลอมแปลงจะต้องผ่านการกลึงหยาบเพื่อขจัดขนาดพื้นผิวและเนื้อส่วนเกินที่ผิดปกติ และรูปทรงหลัก เช่น วารสารและตัวลูกกลิ้งจะได้รับการขึ้นรูปเบื้องต้น โดยจะเผื่อไว้สำหรับการตกแต่งขั้นสุดท้ายในภายหลัง
หลังจากการตัดเฉือนหยาบ ส่วนประกอบจะต้องผ่านการชุบแข็งและการอบคืนตัวโดยรวม ตัวลูกกลิ้งถูกให้ความร้อนจนถึงอุณหภูมิดับโดยรวม ดับด้วยน้ำมันหรือดับน้ำ จากนั้นจึงอบคืนตัวที่อุณหภูมิสูงเพื่อให้ได้โครงสร้างซอร์ไบต์ที่สม่ำเสมอ กระบวนการนี้จะสร้างสมดุลระหว่างความแข็งแรงและความเหนียวของลูกกลิ้งฟันเพื่อให้เป็นไปตามข้อกำหนดด้านความต้านทานต่อการรับน้ำหนักมากและความล้า
พื้นผิวฟันผ่านการชุบแข็งแบบเหนี่ยวนำ: การทำความร้อนด้วยการเหนี่ยวนำความถี่สูงของพื้นผิวฟันตามด้วยการเย็นลงอย่างรวดเร็วจะทำให้ความแข็งผิวฟันเพิ่มขึ้นเป็น 50–65 HRC ซึ่งช่วยเพิ่มความต้านทานการสึกหรอได้อย่างมาก
หลังจากการชุบแข็งและการแบ่งเบาบรรเทา การแบ่งเบาบรรเทาที่อุณหภูมิต่ำหรือการบ่มตามธรรมชาติจะดำเนินการเพื่อขจัดความเครียดภายใน ป้องกันการเสียรูปเนื่องจากการปลดปล่อยความเครียดในระหว่างการดำเนินการตกแต่งขั้นสุดท้ายในภายหลัง และรับประกันความเสถียรของมิติ
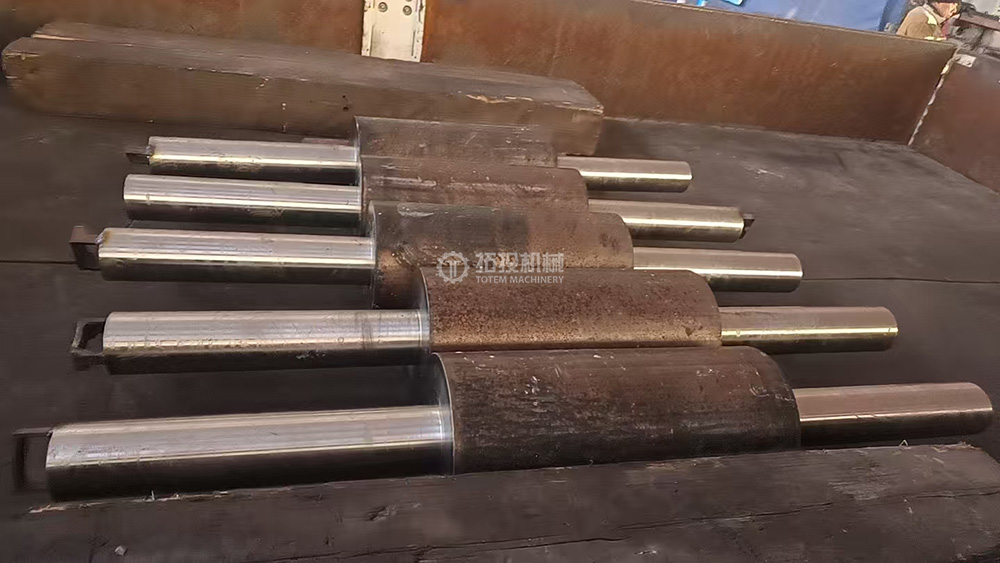
หลังการรักษาความร้อน
เส้นผ่านศูนย์กลางภายนอก ร่อง ขั้นบันได และคุณสมบัติอื่นๆ จะถูกกลับคืน โดยลดค่าเผื่อให้เหลือภายใน 0.5 มม. โครงสร้างเสริม (เช่น ร่องสลัก เกลียว) ได้รับการผลิตพร้อมกัน โดยมีการควบคุมโคแอกเชียล ความเป็นทรงกระบอก และค่าเผื่อทางเรขาคณิตอื่นๆ อย่างเข้มงวด
การกลึง/การเจียร: ส่วนที่สำคัญ เช่น พื้นที่สวมตลับลูกปืนและส่วนการเชื่อมต่อคัปปลิ้ง จะได้รับการปรับปรุงอย่างต่อเนื่องผ่านการกลึงอย่างแม่นยำ → การเจียร เพื่อให้ได้ความแม่นยำที่ต้องการ
การตัดเฉือนคุณลักษณะการเชื่อมต่อ: ร่องสลักถูกกัดและเกลียวเพื่อให้แน่ใจว่าชิ้นส่วนที่เชื่อมต่อมีความคลาดเคลื่อนมิติและเรขาคณิต
การกัดฟัน: เครื่องกัด CNC ที่มีเครื่องมือคาร์ไบด์ความแข็งสูงใช้สำหรับการกัดโปรไฟล์ฟันที่มีความแม่นยำ โดยตัดเฉือนฟันแต่ละซี่ตามระยะพิทช์ ความลึกของฟัน และหน้าโปรไฟล์ของฟันที่ออกแบบไว้
เสร็จสิ้นเครื่องกลึงลูกกลิ้งฟัน
การกัดเฟืองลูกกลิ้งฟัน
หลังจากทำความสะอาดและอบแห้ง พื้นผิวลูกกลิ้งทั้งหมดจะถูกเคลือบด้วยน้ำมันป้องกันสนิมเกรดสัมผัสอาหารที่ผ่านการรับรอง NSF-H1 น้ำมันนี้ใช้น้ำมันแร่สีขาวเกรดอาหาร และไม่มีส่วนประกอบของกำมะถัน คลอรีน หรือโลหะหนัก ซึ่งเป็นไปตามมาตรฐานความปลอดภัยในการสัมผัสกับอาหารโดยไม่ได้ตั้งใจ กระบวนการสมัครทำให้ครอบคลุมพื้นที่ได้อย่างแม่นยำ เช่น พื้นผิวฟันและวารสาร โดยให้การป้องกันสนิมที่มีประสิทธิภาพในระหว่างคลังสินค้าและการขนส่งทางทะเล
ฟิล์มพลาสติก PE โปร่งใสใช้ในการพันและปิดผนึกลูกกลิ้งฟันละเอียดจนกลายเป็นชั้นกันความชื้น พื้นผิวฟันถูกห่อเพิ่มเติมด้วยแผ่นบับเบิ้ลสีขาวที่ชั้นนอกเพื่อป้องกันปลายฟันเสียหายระหว่างการขนส่ง
ฟังก์ชั่นหลัก ได้แก่ การแยกความชื้นเพื่อป้องกันสนิม ปิดกั้นฝุ่นเพื่อให้ผิวฟันและร่องฟันสะอาด และลดแรงเสียดทานและรอยขีดข่วนระหว่างลูกกลิ้งและวัสดุบรรจุภัณฑ์ผ่านการห่อฟิล์มที่แน่นหนา จึงรักษาความแม่นยำของโปรไฟล์ฟัน
มีการใช้กล่องไม้เนื้อแข็งหรือไม้อัด โดยมีเบาะถักทอสีหรือวัสดุกันกระแทกโฟมอยู่ข้างใน บริเวณที่สำคัญ เช่น พื้นผิวฟันและวารสาร ได้รับการปกป้องเพิ่มเติมด้วยปลอกป้องกันหรือการพันโฟมเฉพาะจุด เพื่อป้องกันไม่ให้ปลายฟันชนกันภายในกล่อง โครงกล่องไม้มีความต้านทานแรงอัดและแรงกระแทก สามารถทนต่อแรงทางกลระหว่างการวางซ้อนและการจัดการ ชั้นกันกระแทกช่วยเติมเต็มช่องว่าง ดูดซับแรงสั่นสะเทือน และป้องกันการเสียรูปหรือความเสียหายของพื้นผิวฟันจากการกระแทก โครงสร้างไม้ที่แข็งแกร่งสามารถใช้งานร่วมกับรถยกและเครนได้ ตอบสนองความต้องการในการจัดเก็บคลังสินค้า
บรรจุภัณฑ์ภายใน
บรรจุภัณฑ์ด้านนอก
ขั้นตอนการบรรจุ: ขั้นแรก ทำความสะอาดลูกกลิ้งฟันละเอียดและทำให้แห้งเพื่อขจัดสิ่งตกค้างจากกระบวนการผลิต (น้ำมันตัด เศษโลหะ ฯลฯ) พื้นผิวลูกกลิ้งเคลือบด้วยน้ำมันป้องกันสนิมแล้วห่อหุ้มด้วยฟิล์ม PE บริเวณที่มีความแม่นยำ เช่น พื้นผิวฟันและวารสาร ได้รับการปกป้องเพิ่มเติมด้วยโฟมเฉพาะที่ จากนั้นจึงวางลูกกลิ้งไว้ในกล่องไม้ โดยยึดด้วยแผ่นกันกระแทกเพื่อป้องกันการเลื่อนระหว่างการขนส่ง ในที่สุด เคสจะยึดด้วยตะปูหรือสายรัด และติดป้ายกำกับการจัดส่ง เช่น 'หงายด้านนี้', 'ทำให้แห้ง', 'อุปกรณ์ที่แม่นยำ' และ 'ไม่มีการซ้อนของหนัก' ติดอยู่ สำหรับการส่งออก กล่องไม้จะมีเครื่องหมายรมควันเพื่อให้เป็นไปตามข้อกำหนดในการขนส่งระหว่างประเทศ
ระบบทั้งหมดนี้สร้างเครือข่ายการป้องกัน 'จากภายในสู่ภายนอก' ที่ผสมผสานความแม่นยำ การต้านทานแรงกระแทก และความสามารถในการปรับตัวเข้ากับสภาพแวดล้อม เพื่อให้มั่นใจว่าผลิตภัณฑ์จะได้รับในสภาพที่สมบูรณ์


