


Ara şaft üzerindeki yüzey işaretleri küçük görünse de daha büyük şaft hattı problemini gizleyebilir. Çizilmeler yağ filmi kaybından kaynaklanabilir, ancak benzer muylu aşınması aynı zamanda kenar yüklemesinden, kirlenmiş yağlayıcıdan, yatak bozulmasından, korozyondan veya yanlış hizalamadan da kaynaklanabilir. Bu nedenle onarım kararı cilalama veya işleme ile başlayamaz. Hasar modelini belirleyerek, gerçekte hangi malzeme ve geometrinin kaybolduğunu ölçerek, çatlama veya ısı etkilerini kontrol ederek ve durumu rulman ve destek sistemi üzerinden takip ederek başlar. Bu sıra, semptomları temel nedenler olarak ele almadan, denizdeki ara kuyu hasarını değerlendirmenin anahtarıdır.
Onarım Yöntemiyle Değil, Hasar Modeliyle Başlayın
Yüzey görünümü değerlidir çünkü temasın, ısının, korozyonun veya bağıl hareketin nerede oluştuğunu gösterir. Bununla birlikte, bir şaftı basitçe 'çizilmiş' veya 'aşınmış' olarak sınıflandırmak yeterli değildir. Agresif temizlik veya cilalama kanıtları ortadan kaldırmadan önce, hasarlı bölgenin tamamını fotoğraflayın, eksenel ve çevresel konumunu işaretleyin ve bunun yatak kenarları, muylu omuzları, dolgular, flanş özellikleri ve diğer referans noktalarıyla ilişkisini kaydedin.
Pratik bir hasar haritası bir sonraki inceleme adımını daraltabilir:
| Hasar Şekli | Olası Mekanizma | İnceleme Önceliği | Ana Onarım Konusu |
|---|---|---|---|
| Çevresel oluklar veya şaft çentikleri | Aşındırıcı parçacıklar, yağ filminin bozulması, yatak teması | Oluk derinliği, muylu çapı, yatak yüzeyi, yağlama durumu | Malzeme kaybı ve nihai muylu çapı |
| Yerel cilalı veya silinmiş bant | Konsantre rulman teması veya kenar yüklemesi | Temas konumu, yatak boşluğu, hizalama, muylu geometrisi | Bölgesel ısınma ve eşit olmayan aşınma |
| Isıdan kaynaklanan renk değişikliği veya aktarılan yatak malzemesi | Şiddetli sürtünme veya yatak sıkıntısı | Yüzey temizleme, sertlik karşılaştırması, NDT | Olası termal veya metalurjik değişiklik |
| Konik veya düzensiz muylu aşınması | Kalıcı, düzgün olmayan rulman yüklemesi | Çok istasyonlu çap ölçümleri ve rulman teması | Geometri ve gelecekteki rulman boşluğu |
| Korozyon veya çukurlaşma | Neme maruz kalma veya başarısız yüzey koruması | Ocak derinliği, konumu, gerektiğinde NDT | Gerilme konsantrasyonu ve boyut kaybı |
| Takılı veya flanşlı alanların yakınında sürtünme | Göreceli hareket, uyum sorunları, titreşim | Birleşme yüzeyleri, bağlantı elemanları, salgı ve temas | Basit cilalama yerine restorasyonu takın |
Ara mil muylu aşınması derinliğe olduğu kadar konuma da göre yorumlanmalıdır. Geniş, düşük gerilimli silindirik bir alan boyunca sığ bir işaret, muylu omzuna veya geçişe uzanan bir kusurdan farklı bir onarım sorunu ortaya çıkarabilir. Korozyon çukurları, işleme izleri veya yüksek gerilimli geometrik değişikliklerin yakınındaki çatlaklar da tek başına görsel boyutlarından daha fazla ilgiyi hak ediyor.
Biriken yatak malzemesi aynı zamanda muylunun altındaki çelikten daha ciddi şekilde hasar görmüş gibi görünmesine de neden olabilir. Tersine, aktarılan materyalin çıkarılması daha derin puanlamayı ortaya çıkarabilir. Bu nedenle ilk temizlik, orijinal hasar haritasını korumalı ve boyutlar kabul edilmeden önce malzeme aktarımını şaft ana metalinin gerçek kaybından ayırmalıdır.
Rulmanlar, Yağlama ve Hizalama Yoluyla Hasarı Takip Edin
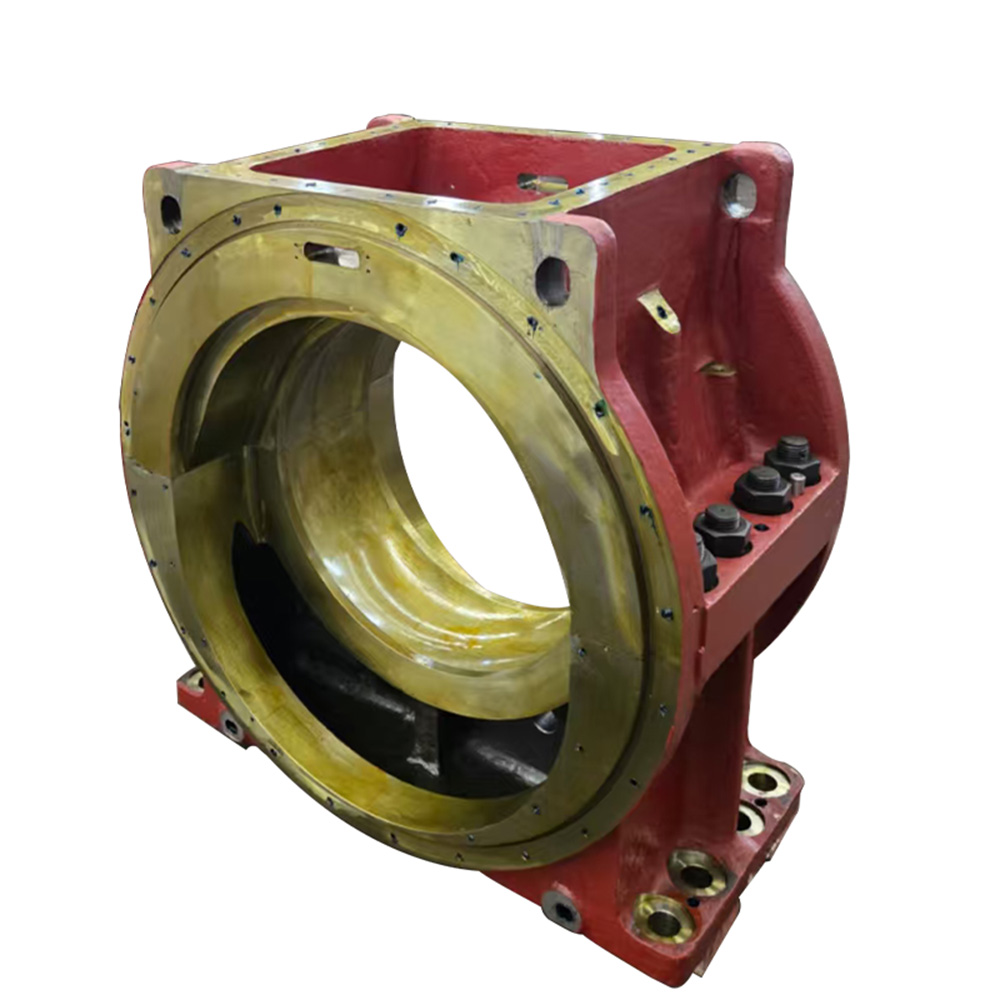
Şaft ve yatağı etkileşimli bir sistem olarak ele alınmalıdır. Bir hidrodinamik Deniz Kaymalı Rulmanı, ara mili radyal olarak desteklerken, çalışma koşulu muylunun geometrisine, yatak açıklığına, yağlamaya, dönme davranışına ve yük dağılımına bağlıdır. Bu nedenle yatak yüzeyi ve mil muylusu, iki bağımsız inceleme öğesini temsil etmek yerine birbirleri hakkında kanıt sağlar.
Ara mil yanlış hizalaması, muylunun yatak içindeki tutumunu değiştirebilir. Yükü amaçlanan çalışma bölgesine dağıtmak yerine temas basıncı bir kenara doğru hareket edebilir. Yerel basınç artar, hidrodinamik yağ filmi marjı azalır ve sınırlı bir alanda sıcaklık artabilir. Devam eden çalışma daha sonra rulman silme, transfer edilen malzeme, bölgesel cilalama ve şaftta çizikler üretebilir.
Nedensellik zinciri ters yönde de ilerleyebilir. Yağlama kaybı veya rulmanın bozulması öncelikle rulmana zarar verebilir. Rulman malzemesi aşındıkça ve boşluk değiştikçe şaft desteği değişebilir, çalışma konumu değişebilir ve yük komşu desteklere yeniden dağıtılabilir. Bu nedenle bir rulman arızası belirgin hizalama belirtileri yaratabilirken, yanlış hizalamanın kendisi de rulman arızasını başlatabilir. Önce yağlama, boşluk, rulman oturma yeri ve gözle görülür aşınmayı incelemeden bir hizalama okumasını düzeltmek için bir rulmanı hareket ettirmek, nedeni değil sonucu düzeltme riskini taşır.
Soğuk hizalama verileri, şaft hattının doğru şekilde yüklenmiş halde kaldığının kanıtı olarak değerlendirilmemelidir. Taslak, kargo veya balast dağılımı, gövde deformasyonu, termal büyüme, pervane kuvvetleri ve makine sıcaklığı, gemi statik muayene koşulundan çıktıktan sonra şaft-yatak ilişkilerini değiştirebilir. Hasar yalnızca belirli bir yükte, hızda, çekişte veya sıcak çalışma koşulunda ortaya çıkıyorsa, bu çalışma durumu kaydedilmeli ve inceleme sırasında dikkate alınmalıdır.
NDT'nin Ne Anlama Geldiğine Karar Vermeden Önce Muayene Geometrisini Ölçün
Deniz kuyusu onarım incelemesi, ne kadar metalin güvenli bir şekilde çıkarılabileceğine karar vermeden önce geometriyi oluşturmalıdır. Yalnızca minimum muylu çapının ölçülmesi yetersizdir çünkü aynı minimum değer tekdüze aşınma, koniklik, ovallik, lokalize oluk veya eksantrik geometriden kaynaklanabilir. Bu koşullar farklı düzeltici kararlar gerektirir.
Disiplinli bir denetim dizisi şöyledir:
Son rulman sıcaklığı değişiklikleri, titreşim, yağlama anormallikleri, topraklama veya darbe olayları, kuru havuz çalışması, rulman değişimi ve hizalama değişiklikleri dahil olmak üzere çalışma geçmişini kaydedin. Delilleri değiştirmek için cilalamadan önce hasarlı yüzeyin fotoğrafını çekin ve haritasını çıkarın.
Muylu çapını çalışma genişliği boyunca birden fazla eksenel istasyonda ölçün. Her istasyonda, ovalliğin genel çap kaybından ayırt edilebilmesi için birden fazla açısal yönde ölçüm yapın. İstasyonların karşılaştırılması konikliği, kenar aşınmasını ve lokal malzeme kaldırmayı ortaya çıkarır.
İlgili silindirik yüzeylerdeki mil ve muylu salgısını kontrol edin ve gerektiğinde flanş radyal ve yüz salgısını ayrı ayrı ölçün. Tek bir gösterge değerini tam bir teşhis olarak ele almak yerine, hem TIR'ı hem de yüksek noktanın açısal konumunu kaydedin.
Temel malzemeyi gereksiz yere çıkarmadan, tahribatsız muayene için kusuru yeterince temizleyin. Uygun ferromanyetik şaft çelikleri için manyetik parçacık muayenesi, yüzey ve yüzeye yakın süreksizlikleri tespit edebilir. Diğer NDT yöntemleri şaft malzemesine, kusur yönüne, konuma ve geçerli muayene prosedürüne göre seçilmelidir.
Hasarlı bölgedeki sertliği haritalandırın ve sonuçları etkilenmeyen referans alanlarla ve geçerli malzeme gereksinimleriyle karşılaştırın. Şiddetli sürtünme ısınmasından sonra meydana gelen lokal sertlik değişimi, yüzey makineyle temizlenebilirken bile önemli olabilir.
Şaft yerleşimini tamamlamadan önce yatağı, yatağı, boşluğu, yağlayıcının durumunu, destek düzenini ve hizalama kanıtlarını yeniden inceleyin. Günlük ölçümü hasarı tanımlar; tek başına hasarın neden oluştuğunu açıklamaz.
Ölçüm kaydı yalnızca 'kabul edilebilir' veya 'reddedilebilir' bir sonuçtan ziyade gerçek değerleri korumalıdır. Muylu çapları, koniklik, ovallik, salgı, yüzey kalitesi, kusur konumu, NDT sonuçları, sertlik okumaları ve inceleme koşulları, onarım sonrası son ölçümlerle karşılaştırılabilecek bir temel oluşturur.
Yüzey pürüzlülüğü de aynı muameleyi hak eder. Cilalı bir dergi, kabul edilemez bir konikliğe veya daha küçük bir çapa sahip olmasına rağmen pürüzsüz görünebilir. Bunun tersine, geometrik olarak kabul edilebilir bir muylu, kendi yatak sistemi için belirlenen yüzey koşulunu elde etmek için yine de bitirme işlemi gerektirebilir. Bu nedenle bir ara şaftın muayenesinde pürüzlülük, salgı, manyetik parçacık muayenesi ve diğer tahribatsız muayeneler bağımsız olarak değil, birlikte dikkate alınmalıdır.
Daha Fazla Metal Çıkarmadan Önce Onarılabilirlik Sınırını Belirleyin
Onarılabilirlik, bir makinenin yüzeyi fiziksel olarak temizleyip temizleyemeyeceği ile tanımlanmaz. Ortaya çıkan şaftın hala gerekli boyutları, geometriyi, malzeme durumunu, yatak arayüzünü ve muayene kabul kriterlerini karşılayıp karşılamadığı ile tanımlanır.
Kusurun anlamlı boyut kaybı olmadan giderilebildiği ve gerekli yüzey kalitesinin elde edilebildiği durumlarda yüzeysel puanlama, kontrollü cilalama için uygun olabilir. Daha derin çentikler veya ara mil muylusu aşınması, çapın küçültülmesi için taşlama veya işleme gerektirebilir. Bu seçenek yalnızca izin verilen nihai muylu boyutunun bilindiği ve karşılık gelen yatağın gerekli çalışma açıklığını sağlayacak şekilde onarılabileceği veya üretilebildiği durumlarda uygulanabilir.
Bu nedenle genel 'maksimum yeniden öğütme' sayıları başka bir kaptan veya kuyudan aktarılmamalıdır. İzin verilen malzeme çıkarma miktarı, orijinal çizime, muylu boyutuna, şaft tasarımına, yatak düzenine, önceki onarımlara, sınıflandırmaya veya proje gereksinimlerine ve eşleşen bileşenlerin barındırabileceği boyutlara bağlıdır. İşleme sırasında kabul edilemez koniklik, küçük boyut, salgı veya uyumsuz bir rulman arayüzü oluşmuşsa, temiz görünümlü bir muylu başarılı bir şekilde onarılamaz.
Çatlaklar, önemli distorsiyon, çözülmemiş termal hasar, kabul edilemez sertlik değişiklikleri, aşırı malzeme kaybı, kritik geçişlerde ciddi hasar veya kusurun tamamen giderilip giderilmediği konusundaki belirsizlik, kararınızı değiştirmeye kaydırabilir. Çoklu etkileşimli kusurlar da değerlendirmeyi değiştirir. Orta muylu aşınmasının yanı sıra bükülme, çatlama ve önceki onarım geçmişi belirsiz olan bir şaft, ilgisiz dört küçük kusur olarak değerlendirilmemelidir.
Değiştirme gerekiyorsa yenisi Dövme Ara Şaft, yalnızca nominal çapa göre değil, komple şaft-yatak ilişkisinin bir parçası olarak belirtilmelidir. Malzeme ve ısıl işlem, muylu boyutları, eşeksenlilik, flanş arayüzleri, yüzey kalitesi, salgı, inceleme gereklilikleri ve eşleşen yatak verilerinin tümü, değişimin mevcut şaft hattında nasıl çalışacağını etkiler.
İnşaat, kaplama, kaynaklama veya düzleştirme de aynı şekilde asla evrensel onarım yolları olarak değerlendirilmemelidir. Uygunlukları şaft malzemesine, yorulma yüküne, kusur konumuna, ısı girdisine, boyut gereksinimlerine, onaylı onarım prosedürüne ve geçerli araştırma gereksinimlerine bağlıdır. Hangi rota seçilirse seçilsin, son inceleme, onarımın görünümden daha fazlasını onardığını göstermelidir.
Onarılan Derginin Tekrar Hasar Görmesini Önleyin
Orijinal yatak durumu değişmeden kalırsa, onarılan bir mil hızla tekrar arızalanabilir. Eğer muylu işleme mil çapını değiştirirse, montaj ilişkisi Babbitt Kayar Burç, ortaya çıkan uyum ve çalışma açıklığı açısından değerlendirilmelidir. Babbitt çalışma yüzeyinin bir yağlama yağı filmi ile çalışması amaçlanmaktadır, bu nedenle delik geometrisi, yüzey durumu, şaft hizalaması ve yağlama, çelik muylu onarıldıktan sonra bile onarımın bir parçası olarak kalır.
Onarım sonrası doğrulama, yerel onarımı şaft hattına yeniden bağlamalıdır. Nihai muylu çapı, konikliği, ovalliği, yüzey kalitesi ve salgısı belgelenmelidir; rulman gerektiği gibi incelenmeli veya yenilenmelidir; yağlayıcı tedariği ve temizliği teyit edilmelidir; ve hizalama veya yatak yükü kontrolleri, başlangıçta belirtilerin ortaya çıkmasına neden olan çalışma koşullarını ele almalıdır. Anormal davranışın yalnızca termal stabilizasyondan sonra veya belirli bir gemi yükleme koşulu altında ortaya çıkması halinde, tatmin edici bir soğuk liman kontrolü tek başına soruşturmayı kapatmayabilir.
Onarımın koordineli şaft, yatak, mahfaza, baskı sistemi veya ilgili bileşenlerin değiştirilmesini gerektirdiği durumlarda, sistemi birbirine bağlı olarak ele almak Deniz Tahrik Parçaları, eşleşen parçalarının gerektirdiği boyut bilgisi olmadan bir bileşenin belirtilmesi riskini azaltır.
Nihai inceleme dosyasında orijinal hasar fotoğrafları, kusur haritası, muylu ölçüm tablosu, NDT ve sertlik sonuçları, rulman gözlemleri, hizalama bilgileri, onarım boyutları ve onarım sonrası okumalar bulunmalıdır. Bu kayıtlar, daha sonraki bir yüzey işaretinin sabit mi, yeni mi yoksa giderek kötüleşen mi olduğunu belirlemek için bir temel sağlar.
Çözüm
Deniz ara şaft hasarı, kozmetik bir yüzey kusurundan ziyade şaft yatak sistemi sorunu olarak değerlendirilmelidir. Hasar modelleri nerede araştırılacağını belirlerken, muylu ölçümleri, salgı, NDT, sertlik kontrolleri, rulman durumu ve hizalama kanıtları cilalamanın, işlemenin, koordineli rulman onarımının veya değiştirmenin haklı olup olmadığını belirler. Shanghai TOTEM Machinery Co., Ltd. deniz mili ve yatak bileşenleri üreticisi ve tedarikçisidir. Doğru bir onarım kararı hem muylu yüzeyini hem de onu korumak için gereken çalışma koşullarını eski haline getirir.
SSS
S: Deniz ara şaft hasarına genel olarak ne sebep olur?
C: Yaygın mekanizmalar arasında yağlama arızası, yatağın bozulması, şaftın yanlış hizalanması, kenar yüklemesi, aşındırıcı kirlenme, korozyon, anormal titreşim ve şaft hattı rulman yüklerini yeniden dağıtan çalışma koşulları yer alır.
S: Bir ara şaft üzerindeki şaft çentikleri basitçe cilalanabilir mi?
C: Yalnızca çentik yüzeyselse ve cilalama gerekli çapı, geometriyi, yüzey kalitesini ve yatak uyumluluğunu koruyorsa. Daha derin hasarlar öncelikle boyut ve malzeme durumunun değerlendirilmesini gerektirir.
S: Ara mil muylusu aşınması nasıl ölçülmelidir?
C: Çapı çeşitli eksenel istasyonlarda ve açısal yönlerde ölçün, ardından çap kaybını, konikliği ve ovalliği birlikte değerlendirin. Salgı ve yüzey kalitesi ayrı ayrı kaydedilmelidir.
S: Soğuk hizalama kontrolleri sırasında ara mil yanlış hizalaması her zaman ortaya çıkıyor mu?
C: Hayır. Statik soğuk ölçümler tamamlandıktan sonra gövde sapması, termal büyüme, tekne yüklemesi ve çalışma kuvvetleri yatak reaksiyonlarını ve şaft tutumunu değiştirebilir.
S: Deniz şaftı onarım denetimi neleri içermelidir?
C: Bir hasar haritası, muylu boyutları, koniklik, ovallik, salgı, yüzey durumu, uygun NDT, sertlik kontrolleri, yatak muayenesi, yağlama değerlendirmesi ve ilgili şaft hattı hizalama verilerini birleştirmelidir.
