
Please Choose Your Language
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 25/08/2026 Origine: Sito
Il cilindro del compressore è il cuore resistente alla pressione di un compressore alternativo. Contiene la camera di compressione, guida il pistone e sigilla contro il gas ad alta pressione durante ogni ciclo. Poiché le fasce elastiche scivolano contro l'alesaggio del cilindro, l'usura è inevitabile. La domanda per i tecnici della manutenzione e i team di approvvigionamento non è se l'usura esista, ma quanto sia accettabile, quando minacci le prestazioni e cosa fare al riguardo.
Questa guida spiega come misurare l'usura del cilindro del compressore, quali tolleranze contano, come interpretare i risultati e quali fattori dovrebbero guidare la decisione di alesare, riparare o sostituire il cilindro.
Cosa misurare: diametro del foro in più posizioni e orientamenti, conicità, ovalizzazione, finitura superficiale e condizioni della scanalatura dell'anello, se applicabile
Dove misurare: area del punto morto superiore, metà corsa, area del punto morto inferiore e almeno quattro posizioni circonferenziali per stazione
Con cosa confrontare: disegni originali del produttore, limiti di usura OEM o linee guida del settore per il modello di compressore specifico
Quando agire: quando l'usura supera i limiti consentiti, quando le prestazioni diminuiscono o quando il danno superficiale crea problemi di tenuta o lubrificazione
Fattori decisionali: gravità e modello di usura, materiale e design del cilindro, disponibilità di parti sovradimensionate, confronto dei costi tra riparazione e sostituzione e criticità dell'applicazione
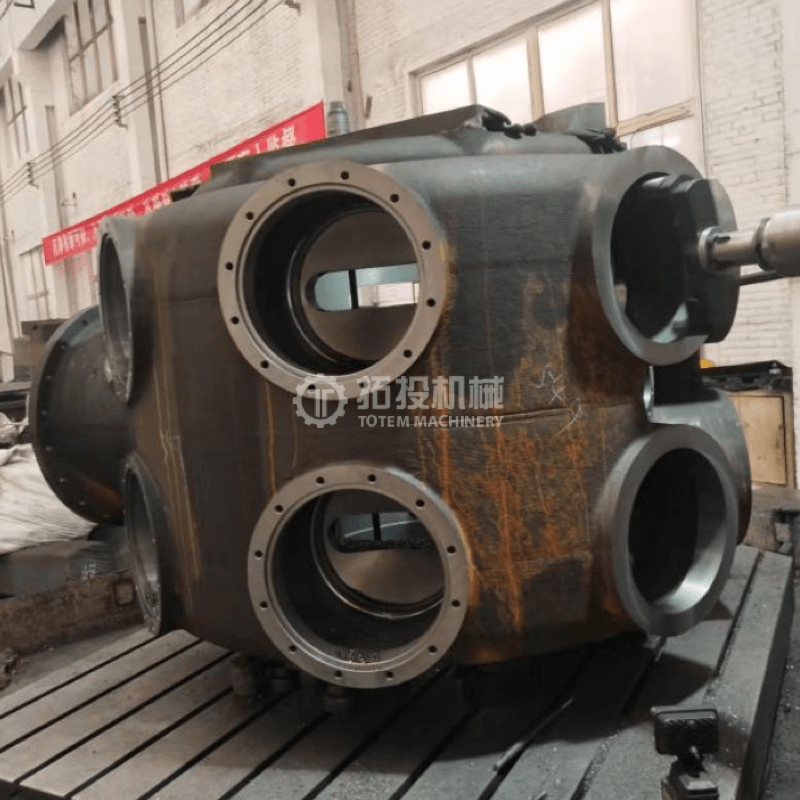
L'alesaggio del cilindro funge da superficie di tenuta di precisione per le fasce elastiche. Man mano che la canna si usura, il gioco tra il pistone e la parete della canna aumenta. Questo gioco aggiuntivo consente a più gas di fuoriuscire oltre gli anelli dal lato ad alta pressione al lato a bassa pressione, riducendo l'efficienza volumetrica. Il compressore eroga meno gas per ciclo, il consumo di energia aumenta e la temperatura di scarico può aumentare a causa della ricompressione del gas fuoriuscito.
L’usura irregolare è peggiore dell’usura uniforme. La conicità, dove l'alesaggio si usura maggiormente su un'estremità rispetto all'altra, impedisce alle fasce elastiche di mantenere un contatto costante. L'ovalizzazione, dove il foro diventa ellittico, provoca una flessione non uniforme degli anelli e può portare alla rottura dell'anello. Rigature o grippaggi creano percorsi di perdita e accelerano l'usura dell'anello. Tutte queste condizioni riducono la capacità del compressore e possono eventualmente portare a guasti catastrofici dei componenti.
Questo è il modello di usura più prevedibile. Il diametro del foro aumenta gradualmente man mano che le fasce elastiche del pistone strisciano contro di esso nel corso di migliaia di ore di funzionamento. L'usura uniforme è gestibile perché può essere misurata, prevista e risolta con fasce elastiche sovradimensionate o una leggera rialesatura. La velocità dipende dalla velocità del pistone, dalla pulizia del gas, dalla qualità della lubrificazione e dal materiale dell'anello.
La conicità si verifica quando l'alesaggio si usura maggiormente a un'estremità della corsa rispetto all'altra. La zona del punto morto superiore, dove la pressione di combustione è massima e il pistone inverte la direzione, spesso si usura più velocemente. La conicità è problematica perché le fasce elastiche del pistone non possono espandersi e contrarsi abbastanza da seguire un foro conico, quindi la tenuta si degrada sull'estremità usurata. La conicità provoca anche l'oscillazione degli anelli nelle scanalature, il che può romperli e danneggiare il pistone.
L'alesaggio può diventare ellittico a causa di carico irregolare, peso del pistone o distorsione termica. L'ovalizzazione viene misurata come la differenza tra i diametri massimo e minimo del foro nella stessa posizione assiale. Gli anelli non possono sigillare efficacemente contro un foro ellittico perché non possono adattarsi alla curvatura variabile. Una grave obliquità può anche indicare una distorsione strutturale del corpo del cilindro che potrebbe richiedere la sostituzione anziché la riparazione.
Le rigature appaiono come graffi assiali lungo la superficie del foro, solitamente causati da particelle dure nel flusso di gas o da frammenti di anelli rotti. Il grippaggio è il trasferimento di materiale tra l'anello del pistone e la superficie del foro sottoposto a un'elevata pressione di contatto senza un'adeguata lubrificazione. Entrambe le condizioni creano percorsi di perdita e irregolarità superficiali che accelerano l'ulteriore usura. Le rigature profonde non possono essere rimosse mediante la sola levigatura e richiedono una nuova alesatura o una sostituzione.
Componenti del gas corrosivi, umidità o scelta inadeguata dei materiali possono causare vaiolature o attacchi chimici sulla superficie del foro. Il danno da corrosione è diverso dall'usura meccanica perché attacca la struttura del materiale. Le superfici vaiolate non riescono a mantenere la tenuta e spesso accelerano l'usura dell'anello. Se la corrosione è penetrata in profondità nella parete, potrebbe essere necessario sostituire il cilindro con un materiale o un rivestimento resistente alla corrosione.
Utilizzare un micrometro per fori calibrato o un comparatore per fori a quadrante per misurare il diametro interno in più stazioni lungo la lunghezza della corsa. In ciascuna stazione, effettuare le misurazioni in almeno quattro posizioni circonferenziali: superiore, inferiore, sinistra e destra. Questo cattura sia la conicità che l'ovalizzazione.
Le stazioni di misurazione dovrebbero includere l'area del punto morto superiore, l'area di metà corsa e l'area del punto morto inferiore del foro. L'area TDC spesso mostra la maggiore usura perché vede la pressione e la temperatura più elevate. Il confronto dei diametri tra le stazioni rivela la conicità. Il confronto dei diametri tra gli orientamenti nella stessa stazione rivela un'anomalia.
Utilizzare un tester per la rugosità superficiale per misurare la finitura del foro. Le specifiche della finitura superficiale dipendono dal tipo di anello e dal metodo di lubrificazione. Le finiture con affilatura incrociata trattengono il lubrificante meglio delle finiture parallele. Un foro usurato che ha perso il suo disegno originale a tratteggio incrociato potrebbe richiedere una nuova levigatura o alesatura anche se l'usura dimensionale rientra nei limiti, poiché la superficie non può supportare una lubrificazione adeguata.
Ispezionare visivamente la superficie del foro per individuare eventuali rigature, grippaggi, vaiolature, crepe e segni di schemi di contatto dell'anello. Utilizzare un boroscopio se non è possibile rimuovere la bombola dal compressore. Cerca schemi di contatto irregolari che indicano un disallineamento o un'inclinazione del pistone. Verificare la presenza di scolorimento dovuto al calore che potrebbe indicare un raffreddamento o una lubrificazione inadeguati. Esaminare la camicia d'acqua se il cilindro è raffreddato ad acqua, cercando accumuli di calcare, corrosione o blocchi che potrebbero causare distorsioni termiche.
Per i cilindri con una lunga storia di utilizzo o con un funzionamento noto ad elevate sollecitazioni, i test con coloranti penetranti possono rilevare crepe superficiali nella canna o aree strutturali critiche. I test ad ultrasuoni possono misurare lo spessore rimanente della parete, in particolare nelle aree in cui la corrosione potrebbe aver assottigliato la parete. Questi metodi sono importanti per i cilindri che si avvicinano alla fine della loro vita utile o che hanno subito eventi operativi anomali.
| Parametro di usura | Metodo di misurazione | Limite di azione tipico | Azione consigliata |
|---|---|---|---|
| Usura uniforme del foro | Alesametro in più stazioni | Avvicinamento alla distanza massima secondo le specifiche OEM | Installare anelli sovradimensionati o fori leggeri |
| Conicità | Confrontare i diametri lungo la lunghezza della corsa | Supera il limite di conicità OEM | Alesare nuovamente fino al sovradimensionamento successivo; sostituire se la parete è troppo sottile |
| Fuori turno | Confronta i diametri nella stessa stazione, con orientamenti diversi | Supera la tolleranza di rotondità OEM | Re noioso; indagare sulla distorsione strutturale, se grave |
| Profondità di punteggio | Visivo, profondimetro o boroscopio | La profondità della tacca supera la capacità di asportazione della levigatura | Riforare o sostituire a seconda della profondità e dello spessore della parete |
| Perdita di finitura superficiale | Rugosimetro superficiale | Modello di tratteggio incrociato scomparso o rugosità fuori specifica | Levigare o forare nuovamente per ripristinare la superficie |
| Spessore della parete | Misurazione dell'UT | Al di sotto dello spessore minimo della parete di progetto | Sostituire il cilindro |
| Vaiolatura per corrosione | Visivo e boroscopio | La profondità della vaiolatura influisce sulla sigillatura o sull'integrità strutturale | Re noioso se superficiale; sostituire se profondo o diffuso |
Una volta completate le misurazioni, la decisione tra riparazione e sostituzione dipende da diversi fattori che vanno oltre i soli numeri di usura.
Confrontare l'usura misurata con i limiti di usura consentiti dall'OEM. Questi limiti rappresentano il margine di sicurezza integrato nella progettazione del cilindro. Se l'usura rientra nei limiti, il cilindro può tornare in servizio. Se l'usura si avvicina ai limiti ma rimane entro la tolleranza di rialesatura, una nuova alesatura fino alla dimensione successiva può prolungare la durata del cilindro. Se l'usura supera la tolleranza massima di rialesatura o lo spessore della parete rimanente è inferiore al minimo, è necessaria la sostituzione.
Lo schema di usura indica se il problema di fondo è stato risolto. Se l'usura conica risulta da uno stelo del pistone disallineato, alesare nuovamente il cilindro senza correggere l'allineamento riprodurrà lo stesso modello di usura. Se la rigatura è dovuta a gas sporco, una nuova perforazione senza installare il filtraggio inciderà la nuova canna. Identificare e correggere sempre la causa principale prima di rimettere in servizio una bombola riparata o nuova.
Alcuni cilindri sono progettati con rivestimenti sostituibili. Se la camicia è usurata, la sostituzione della camicia è molto meno costosa che la sostituzione dell'intero corpo del cilindro. I cilindri senza camicie richiedono una nuova alesatura o una sostituzione completa. Il materiale del cilindro influisce sulle opzioni di riparazione: i cilindri in ghisa possono essere rialesati entro certi limiti, i cilindri in acciaio forgiato possono avere tolleranze di rialesatura diverse e i cilindri con trattamenti superficiali o rivestimenti potrebbero richiedere la riapplicazione del trattamento dopo la rialesatura.
La nuova alesatura del cilindro a un diametro maggiore richiede fasce elastiche sovradimensionate e possibilmente un pistone sovradimensionato. Prima di scegliere di effettuare una nuova alesatura, verificare che le parti sovradimensionate necessarie siano disponibili per il modello di compressore in uso. Se le parti sovradimensionate non sono disponibili o sono fuori produzione, la sostituzione potrebbe essere l'unica opzione.
Confrontate il costo totale della rialesatura (comprese le parti sovradimensionate, la manodopera meccanica e la durata dei tempi di inattività) con il costo di un nuovo cilindro. Per un cilindro che è già stato rialesato una o due volte, lo spessore rimanente della parete potrebbe non supportare un'altra rialesatura, rendendo la sostituzione la scelta più economica. Per un cilindro con grave distorsione strutturale o corrosione, la sostituzione elimina il rischio di problemi ricorrenti che la riparazione non può risolvere completamente.
Per i compressori in servizio critico in cui l'arresto non pianificato causa una significativa perdita di produzione, il vantaggio in termini di affidabilità di un nuovo cilindro può giustificare il costo iniziale più elevato rispetto alla riparazione. Per applicazioni meno critiche o unità di backup, può essere accettabile un cilindro riparato con vita residua documentata.
La sostituzione è garantita quando:
Il foro supera la tolleranza massima di rialesatura o lo spessore della parete è inferiore al minimo
La distorsione strutturale, la fessurazione o la corrosione hanno compromesso il corpo del cilindro
Il cilindro è stato annoiato più volte e ha raggiunto il limite
Le parti di pistone e anello di grandi dimensioni non sono più disponibili
Le condizioni operative sono cambiate e un nuovo cilindro con materiale o design aggiornato si adatta meglio all'applicazione
Il costo della riparazione, compreso il rischio di guasti ricorrenti, supera il costo di un nuovo cilindro
UN Il cilindro del compressore per carichi pesanti, realizzato in acciaio legato di alta qualità o materiali resistenti alla corrosione, con pareti interne lavorate con precisione e trattamenti superficiali resistenti all'usura opzionali, può fornire prestazioni a lungo termine in condizioni difficili. Shanghai TOTEM Machinery Co., Ltd. produce cilindri per compressori personalizzati sulla base dei disegni del cliente, con opzioni di materiali tra cui acciaio legato, acciaio bassolegato e gradi resistenti alla corrosione. L'approccio produttivo dell'azienda prevede la fusione monolitica o la costruzione forgiata e saldata, pareti interne lavorate con precisione con tempra opzionale e documentazione completa di controllo qualità. Per discutere le specifiche del cilindro o le opzioni di sostituzione, Contatta Shanghai TOTEM Machinery tramite il loro sito web.
Il controllo dell'usura del cilindro del compressore è un processo sistematico che combina la misurazione del foro, l'ispezione della superficie e i test non distruttivi per valutare le condizioni del cilindro rispetto ai limiti consentiti. La decisione di alesare, riparare o sostituire dipende dalla gravità e dal tipo di usura, dal materiale e dal design del cilindro, dalla disponibilità di parti sovradimensionate, dal confronto dei costi e dalla criticità dell'applicazione. Correggere la causa principale dell'usura prima di rimettere in servizio un cilindro è essenziale per prevenire problemi ricorrenti. Con misurazioni regolari, monitoraggio delle tendenze e una corretta manutenzione della pulizia del gas, della lubrificazione e delle condizioni operative, i cilindri dei compressori possono garantire una durata operativa lunga e affidabile ed evitare i costi e le interruzioni di una sostituzione prematura.
La frequenza delle ispezioni dipende dalle condizioni operative e dalla criticità del compressore. Un approccio comune consiste nel misurare l'alesaggio a ogni intervallo di revisione importante, in genere ogni 8.000-12.000 ore di funzionamento, o quando indicatori di prestazione come la diminuzione della capacità o l'aumento della temperatura di scarico suggeriscono un problema. Un servizio ad alta sollecitazione o corrosivo può richiedere ispezioni più frequenti.
Il limite di usura consentito è specifico per ciascun modello di compressore e design del cilindro. I disegni OEM o i manuali di servizio forniscono il diametro massimo del foro, il limite di conicità e la tolleranza fuori circonferenza. Non dare mai per scontato che si applichi un limite generico; fare sempre riferimento alle specifiche del produttore per la vostra attrezzatura specifica.
Leggere rigature possono essere rimosse mediante levigatura se la profondità della rigatura è ridotta e il diametro del foro rimane entro la tolleranza dopo la rimozione del materiale. L'incisione profonda richiede una nuova alesatura a un diametro maggiore. Se lo spessore della parete non consente la nuova alesatura, il cilindro deve essere sostituito.
Il disallineamento produce tipicamente modelli di usura non uniformi: maggiore usura su un lato del foro rispetto all'altro o un modello di contatto più pesante in una posizione circonferenziale. La misurazione del diametro del foro con orientamenti multipli nella stessa stazione assiale rivela questa asimmetria. Se si rileva un'usura irregolare, controllare l'eccentricità dello stelo del pistone e l'allineamento della traversa prima di rimettere in servizio il cilindro.
Vaiolature superficiali dovute a corrosione possono essere rimosse mediante nuova alesatura se lo spessore della parete lo consente. La corrosione profonda o diffusa che ha assottigliato la parete al di sotto del minimo o compromesso l'integrità strutturale richiede la sostituzione. Per le bombole in servizio corrosivo, la sostituzione dovrebbe utilizzare un materiale o un rivestimento più adatto alla composizione del gas per prevenire il ripetersi.


