
Please Choose Your Language
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-08-25 Kaynak: Alan
Kompresör silindiri, pistonlu bir kompresörün basınç taşıyan kalbidir. Sıkıştırma odasını içerir, pistonu yönlendirir ve her döngüde yüksek basınçlı gaza karşı sızdırmazlık sağlar. Piston segmanları silindir deliğine doğru kayarken aşınma kaçınılmazdır. Bakım mühendisleri ve tedarik ekipleri için soru, aşınmanın olup olmadığı değil, ne kadarının kabul edilebilir olduğu, performansı tehdit ettiğinde ve bu konuda ne yapılması gerektiğidir.
Bu kılavuz, kompresör silindiri aşınmasının nasıl ölçüleceğini, hangi toleransların önemli olduğunu, sonuçların nasıl yorumlanacağını ve silindirin yeniden delinmesi, onarılması veya değiştirilmesi kararını hangi faktörlerin yönlendirmesi gerektiğini kapsar.
Ölçülecek şey: Birden fazla konum ve yönelimde delik çapı, koniklik, yuvarlaklık dışı, yüzey kalitesi ve varsa halka kanalı durumu
Nerede ölçülmeli: Üst ölü merkez alanı, orta strok, alt ölü merkez alanı ve istasyon başına en az dört çevresel konum
Neyle karşılaştırılmalı: Belirli kompresör modeli için orijinal üretici çizimleri, OEM aşınma sınırları veya endüstri yönergeleri
Ne zaman harekete geçilmeli: Aşınma izin verilen sınırları aştığında, performans düştüğünde veya yüzey hasarı sızdırmazlık veya yağlama sorunlarına neden olduğunda
Karar faktörleri: Aşınmanın şiddeti ve şekli, silindir malzemesi ve tasarımı, büyük boyutlu parçaların bulunabilirliği, onarım ve değiştirme maliyetinin karşılaştırılması ve uygulamanın kritikliği
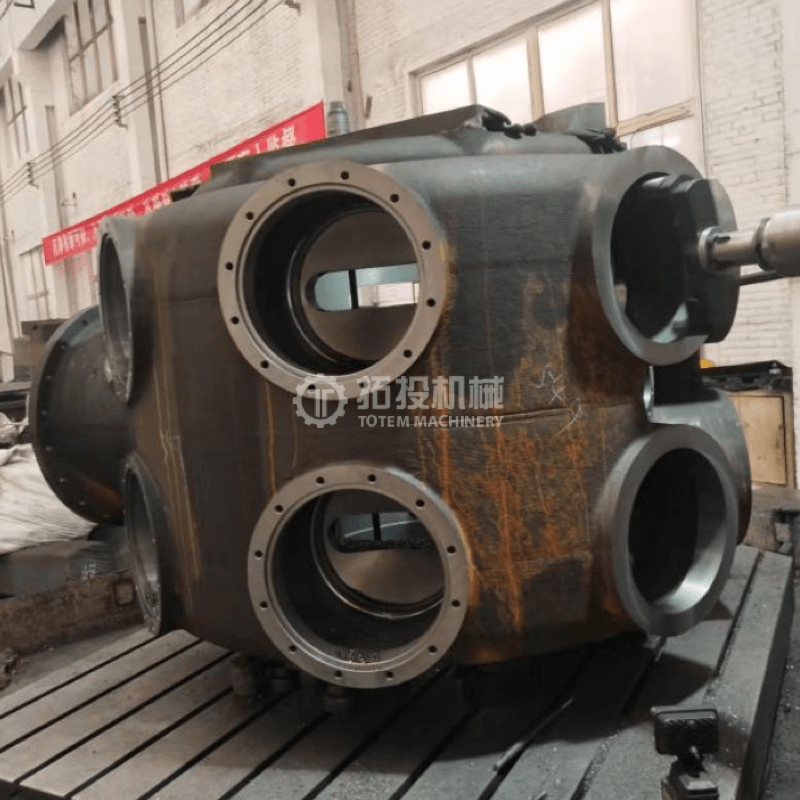
Silindir deliği, piston segmanları için hassas bir sızdırmazlık yüzeyi görevi görür. Delik aşındıkça piston ile delik duvarı arasındaki boşluk artar. Bu ilave boşluk, halkalardan yüksek basınç tarafından düşük basınç tarafına doğru daha fazla gazın sızmasına izin vererek hacimsel verimliliği azaltır. Kompresör çevrim başına daha az gaz verir, enerji tüketimi artar ve sızan gazın yeniden sıkıştırılması nedeniyle tahliye sıcaklığı artabilir.
Eşit olmayan aşınma, tekdüze aşınmadan daha kötüdür. Deliğin bir ucunun diğerine göre daha fazla aşındığı koniklik, piston segmanlarının tutarlı teması sürdürmesini engeller. Deliğin eliptik hale geldiği yuvarlaklık, segmanların dengesiz bir şekilde esnemesine neden olur ve segman kırılmasına neden olabilir. Çizilme veya aşınma sızıntı yolları oluşturur ve segman aşınmasını hızlandırır. Bu koşulların tümü kompresör kapasitesini azaltır ve sonuçta ciddi bileşen arızalarına yol açabilir.
Bu en öngörülebilir aşınma şeklidir. Binlerce saatlik çalışma boyunca piston segmanları deliğe doğru kayarken deliğin çapı giderek artar. Tekdüze aşınma, büyük boyutlu piston segmanları veya hafif bir yeniden delikle ölçülebildiği, tahmin edilebildiği ve giderilebildiği için yönetilebilir. Oran, piston hızına, gaz temizliğine, yağlama kalitesine ve segman malzemesine bağlıdır.
Koniklik, deliğin strokun bir ucunda diğerine göre daha fazla aşınması durumunda meydana gelir. Yanma basıncının en yüksek olduğu ve pistonun yön değiştirdiği üst ölü merkez bölgesi genellikle daha hızlı aşınır. Koniklik sorunludur çünkü piston segmanları konik bir deliği takip edecek kadar genişleyip büzülemez, bu nedenle aşınmış uçta sızdırmazlık bozulur. Konik ayrıca segmanların yuvalarında sallanmasına neden olur, bu da segmanların kırılmasına ve pistonun hasar görmesine neden olabilir.
Düzensiz yükleme, piston ağırlığı veya termal bozulma nedeniyle delik eliptik hale gelebilir. Yuvarlaklık, aynı eksenel konumda maksimum ve minimum delik çapları arasındaki fark olarak ölçülür. Halkalar, değişen eğriliğe uyum sağlayamadıkları için eliptik bir deliğe karşı etkili bir şekilde sızdırmazlık sağlayamazlar. Şiddetli yuvarlaklıksızlık aynı zamanda silindir gövdesinin onarım yerine değiştirilmesini gerektirebilecek yapısal bozulmasına da işaret edebilir.
Çizilmeler, genellikle gaz akışındaki sert parçacıklardan veya kırık halka parçalarından kaynaklanan, delik yüzeyi boyunca eksenel çizikler olarak görünür. Parçalanma, yeterli yağlama olmadan yüksek temas basıncı altında piston segmanı ile delik yüzeyi arasında malzeme aktarımıdır. Her iki durum da daha fazla aşınmayı hızlandıran sızıntı yolları ve yüzey düzensizlikleri yaratır. Derin çentikler tek başına honlamayla giderilemez ve yeniden delme veya değiştirme gerektirir.
Aşındırıcı gaz bileşenleri, nem veya yetersiz malzeme seçimi, delik yüzeyinde çukurlaşmaya veya kimyasal saldırıya neden olabilir. Korozyon hasarı, malzeme yapısına zarar verdiği için mekanik aşınmadan farklıdır. Çukurlu yüzeyler sızdırmazlık sağlayamaz ve çoğunlukla segman aşınmasını hızlandırır. Korozyon duvara derinlemesine nüfuz etmişse silindirin korozyona dayanıklı bir malzeme veya astarla değiştirilmesi gerekebilir.
Strok uzunluğu boyunca birden fazla istasyonda iç çapı ölçmek için kalibre edilmiş bir delik mikrometresi veya kadranlı delik ölçer kullanın. Her istasyonda en az dört çevresel konumda ölçüm yapın: üst, alt, sol ve sağ. Bu hem konikliği hem de yuvarlaklığın dışını yakalar.
Ölçüm istasyonları, deliğin üst ölü merkez alanını, strok orta alanını ve alt ölü merkez alanını içermelidir. TDC alanı genellikle en fazla aşınmayı gösterir çünkü en yüksek basınç ve sıcaklığı görür. İstasyonlar arasındaki çapların karşılaştırılması konikliği ortaya çıkarır. Aynı istasyondaki yönler arasındaki çapların karşılaştırılması, yuvarlaklığın dışına çıkmayı ortaya çıkarır.
Delik yüzeyini ölçmek için bir yüzey pürüzlülük test cihazı kullanın. Yüzey kalitesi spesifikasyonu halka tipine ve yağlama yöntemine bağlıdır. Çapraz honlanmış yüzeyler yağlayıcıyı paralel yüzeylere göre daha iyi korur. Orijinal çapraz tarama desenini kaybetmiş aşınmış bir deliğin, yüzey yeterli yağlamayı destekleyemediği için boyutsal aşınma sınırlar dahilinde olsa bile yeniden honlanması veya yeniden delinmesi gerekebilir.
Delik yüzeyini çentiklenme, aşınma, oyuklanma, çatlama ve segman temas desenlerinin varlığı açısından görsel olarak inceleyin. Silindir kompresörden çıkarılamıyorsa boroskop kullanın. Yanlış hizalamayı veya piston eğimini gösteren eşit olmayan temas desenlerini arayın. Yetersiz soğutma veya yağlamanın göstergesi olabilecek ısı nedeniyle renk değişikliği olup olmadığını kontrol edin. Silindir su soğutmalıysa su ceketini inceleyin; termal bozulmaya neden olabilecek kireç oluşumu, korozyon veya tıkanma olup olmadığına bakın.
Uzun servis geçmişine sahip veya yüksek stresle çalıştığı bilinen silindirler için boya penetrant testi, delikteki veya kritik yapısal alanlardaki yüzey çatlaklarını tespit edebilir. Ultrasonik test, özellikle korozyonun duvarı incelttiği alanlarda kalan duvar kalınlığını ölçebilir. Bu yöntemler, tasarım ömrünün sonuna yaklaşan veya anormal çalışma olayları yaşayan silindirler için önemlidir.
| Aşınma Parametresi | Ölçüm Yöntemi | Tipik Eylem Sınırı | Önerilen Eylem |
|---|---|---|---|
| Düzgün delik aşınması | Birden fazla istasyonda delik göstergesi | OEM spesifikasyonuna göre maksimum açıklığa yaklaşılıyor | Büyük boyutlu halkaları veya hafif yeniden deliği takın |
| Konik | Çapları strok uzunluğu boyunca karşılaştırın | OEM koniklik sınırını aşıyor | Bir sonraki büyük ölçüye kadar yeniden delik açın; duvar çok inceyse değiştirin |
| yuvarlak olmayan | Aynı istasyondaki çapları, farklı yönelimleri karşılaştırın | OEM yuvarlaklık toleransını aşar | Yeniden sıkıldım; şiddetli ise yapısal bozulmayı araştırın |
| Puanlama derinliği | Görsel, derinlik ölçer veya boroskop | Çentik derinliği honlama kaldırma kapasitesini aşıyor | Derinliğe ve duvar kalınlığına bağlı olarak yeniden delik açın veya değiştirin |
| Yüzey kalitesi kaybı | Yüzey pürüzlülüğü test cihazı | Çapraz tarama deseni gitti veya pürüzlülük teknik özelliklerin dışında | Yüzeyi eski haline getirmek için yeniden bileyin veya yeniden delik açın |
| Duvar kalınlığı | UT ölçümü | Minimum tasarım duvar kalınlığının altında | Silindiri değiştirin |
| Korozyon çukurlaşması | Görsel ve boroskop | Çukurlaşma derinliği sızdırmazlığı veya yapısal bütünlüğü etkiler | Sığ ise yeniden delik açın; derin veya yaygınsa değiştirin |
Ölçümler tamamlandıktan sonra onarım ve değiştirme arasındaki karar, yalnızca aşınma rakamlarının ötesinde çeşitli faktörlere bağlıdır.
Ölçülen aşınmayı OEM'in izin verilen aşınma limitleriyle karşılaştırın. Bu sınırlar, silindir tasarımına yerleştirilmiş güvenlik marjını hesaba katar. Aşınma sınırlar dahilindeyse silindir tekrar hizmete dönebilir. Aşınma sınırlara yaklaşırsa ancak yeniden delik açma toleransı dahilinde kalırsa, bir sonraki büyük ebatta yeniden delik açmak silindirin ömrünü uzatabilir. Aşınma maksimum yeniden delik toleransını aşarsa veya kalan duvar kalınlığı minimumun altındaysa, değiştirilmesi gerekir.
Aşınma şekli size altta yatan sorunun çözülüp çözülmediğini söyler. Konik aşınma yanlış hizalanmış bir piston kolundan kaynaklanıyorsa, hizalamayı düzeltmeden silindirin yeniden delinmesi aynı aşınma modelini yeniden oluşturacaktır. Çizilme kirli gazdan kaynaklanıyorsa, filtreleme yapılmadan yeniden delme işlemi yeni deliği puanlayacaktır. Onarılmış veya yeni bir silindiri servise göndermeden önce daima temel nedeni belirleyip düzeltin.
Bazı silindirler değiştirilebilir gömleklerle tasarlanmıştır. Astar aşınmışsa, astarı değiştirmek tüm silindir gövdesini değiştirmekten çok daha ucuzdur. Astarsız silindirlerin yeniden delinmesi veya tamamen değiştirilmesi gerekir. Silindirin malzemesi onarım seçeneklerini etkiler: dökme demir silindirler belirli sınırlar dahilinde yeniden delinebilir, dövme çelik silindirler farklı yeniden delik toleranslarına sahip olabilir ve yüzey işlemeli veya kaplamalı silindirler yeniden delme sonrasında işlemin yeniden uygulanmasını gerektirebilir.
Silindirin daha büyük bir çapa yeniden delinmesi, büyük boyutlu piston segmanları ve muhtemelen büyük boyutlu bir piston gerektirir. Yeniden delik açmayı seçmeden önce, kompresör modelinize uygun gerekli büyük boyutlu parçaların mevcut olduğundan emin olun. Büyük boyutlu parçalar mevcut değilse veya üretilmiyorsa, değiştirme tek seçenek olabilir.
Yeniden delmenin toplam maliyetini (büyük boyutlu parçalar, işleme işçiliği ve aksama süresi dahil) yeni silindirin maliyetiyle karşılaştırın. Zaten bir veya iki kez yeniden delinmiş bir silindir için, kalan duvar kalınlığı başka bir yeniden deliği desteklemeyebilir, bu da değiştirmeyi daha uygun maliyetli bir seçim haline getirir. Ciddi yapısal distorsiyona veya korozyona sahip bir silindirin değiştirilmesi, onarımın tam olarak çözemeyeceği sorunların tekrarlanması riskini ortadan kaldırır.
Planlanmamış kapatmanın önemli üretim kaybına neden olduğu kritik hizmetteki kompresörler için, yeni silindirin güvenilirlik avantajı, onarımla karşılaştırıldığında daha yüksek ön maliyeti haklı gösterebilir. Daha az kritik uygulamalar veya yedekleme üniteleri için, kalan ömrü belgelenmiş, onarılmış bir silindir kabul edilebilir.
Aşağıdaki durumlarda değiştirme garanti edilir:
Delik maksimum yeniden delme payını aşıyor veya et kalınlığı minimumun altında
Yapısal bozulma, çatlama veya korozyon silindir gövdesini tehlikeye atmıştır
Silindir birçok kez yeniden delinmiş ve limitine ulaşmış
Büyük boyutlu piston ve segman parçaları artık mevcut değildir
Çalışma koşulları değişti ve güncellenmiş malzemeye veya tasarıma sahip yeni bir silindir uygulamaya daha uygun
Tekrarlanan arıza riski de dahil olmak üzere onarım maliyeti, yeni bir silindirin maliyetini aşıyor
A Yüksek kaliteli alaşımlı çelikten veya korozyona dayanıklı malzemelerden üretilen, hassas işlenmiş iç duvarlara ve isteğe bağlı aşınmaya dayanıklı yüzey işlemlerine sahip ağır hizmet tipi kompresör silindiri , zorlu koşullar altında uzun vadeli performans sağlayabilir. Shanghai TOTEM Machinery Co., Ltd., alaşımlı çelik, düşük alaşımlı çelik ve korozyona dayanıklı kaliteler gibi malzeme seçenekleriyle müşteri çizimlerine göre özel kompresör silindirleri üretmektedir. Şirketin üretim yaklaşımı monolitik döküm veya dövme kaynaklı yapıyı, isteğe bağlı sertleştirmeyle hassas işlenmiş iç duvarları ve tam kalite kontrol belgelerini içermektedir. Silindir özelliklerini veya değiştirme seçeneklerini tartışmak için, Shanghai TOTEM Machinery ile web siteleri aracılığıyla iletişime geçin.
Kompresör silindiri aşınmasının incelenmesi, silindirin durumunu izin verilen sınırlara göre değerlendirmek için delik ölçümü, yüzey denetimi ve tahribatsız testleri birleştiren sistematik bir süreçtir. Yeniden delme, onarma veya değiştirme kararı, aşınmanın ciddiyetine ve modeline, silindir malzemesine ve tasarımına, büyük boyutlu parçaların bulunabilirliğine, maliyet karşılaştırmasına ve uygulama kritikliğine bağlıdır. Bir silindiri tekrar hizmete sokmadan önce aşınmanın temel nedenini düzeltmek, sorunların tekrarlanmasını önlemek açısından çok önemlidir. Düzenli ölçüm, trend takibi ve gaz temizliğinin, yağlamanın ve çalışma koşullarının uygun şekilde bakımıyla kompresör silindirleri uzun, güvenilir hizmet ömrü sağlayabilir ve zamanından önce değiştirme maliyetini ve aksamaları önleyebilir.
Muayene sıklığı kompresörün çalışma koşullarına ve kritikliğine bağlıdır. Yaygın bir yaklaşım, her büyük bakım aralığında, genellikle her 8.000 ila 12.000 çalışma saatinde veya azalan kapasite veya yükselen deşarj sıcaklığı gibi performans göstergeleri bir sorun önerdiğinde deliği ölçmektir. Yüksek stresli veya aşındırıcı servis daha sık muayene gerektirebilir.
İzin verilen aşınma sınırı, her kompresör modeline ve silindir tasarımına özeldir. OEM çizimleri veya servis kılavuzları maksimum delik çapını, koniklik sınırını ve yuvarlaklık dışı toleransı sağlar. Hiçbir zaman genel bir sınırın geçerli olduğunu varsaymayın; Özel ekipmanınız için daima üreticinin spesifikasyonlarına bakın.
Eğer çentik derinliği sığsa ve delik çapı malzeme çıkarıldıktan sonra tolerans dahilinde kalıyorsa, hafif çentikler honlamayla çıkarılabilir. Derin skorlama daha büyük bir çapa kadar yeniden delik delmeyi gerektirir. Duvar kalınlığı yeniden delmeye izin vermiyorsa silindir değiştirilmelidir.
Yanlış hizalama tipik olarak eşit olmayan aşınma desenlerine neden olur: deliğin bir tarafında diğerine göre daha fazla aşınma veya çevresel konumlardan birinde daha ağır bir temas deseni. Aynı eksenel istasyonda delik çapının birden fazla yönde ölçülmesi bu asimetriyi ortaya çıkarır. Eşit olmayan aşınma tespit edilirse, silindiri tekrar hizmete sokmadan önce piston kolu salgısını ve piston kafası hizalamasını kontrol edin.
Sığ korozyon çukurları, et kalınlığı izin veriyorsa, yeniden delme işlemiyle giderilebilir. Duvarı minimumun altına indiren veya yapısal bütünlüğü bozan derin veya yaygın korozyonun değiştirilmesi gerekir. Aşındırıcı hizmet veren silindirler için, tekrar oluşmasını önlemek amacıyla değiştirme işleminde gaz bileşimine daha uygun bir malzeme veya astar kullanılmalıdır.


