
Please Choose Your Language
Перегляди: 0 Автор: Редактор сайту Час публікації: 25.08.2026 Походження: Сайт
Циліндр компресора є серцевиною поршневого компресора, що витримує тиск. Він містить камеру стиснення, направляє поршень і захищає від газу високого тиску протягом кожного циклу. Оскільки поршневі кільця ковзають по отвору циліндра, знос неминучий. The question for maintenance engineers and procurement teams is not whether wear exists, but how much is acceptable, when it threatens performance, and what to do about it.
~!phoenix_var47_0!~ ~!phoenix_var47_1!~
Де вимірювати: площа верхньої мертвої точки, площа середнього ходу, площа нижньої мертвої точки та принаймні чотири положення по колу на станцію
З чим порівнювати: оригінальні креслення виробника, обмеження зносу OEM або галузеві рекомендації для конкретної моделі компресора
Коли діяти: коли знос перевищує допустимі межі, коли продуктивність падає або коли пошкодження поверхні створює проблеми з ущільненням або змащенням
~!phoenix_var51_0!~ ~!phoenix_var51_1!~
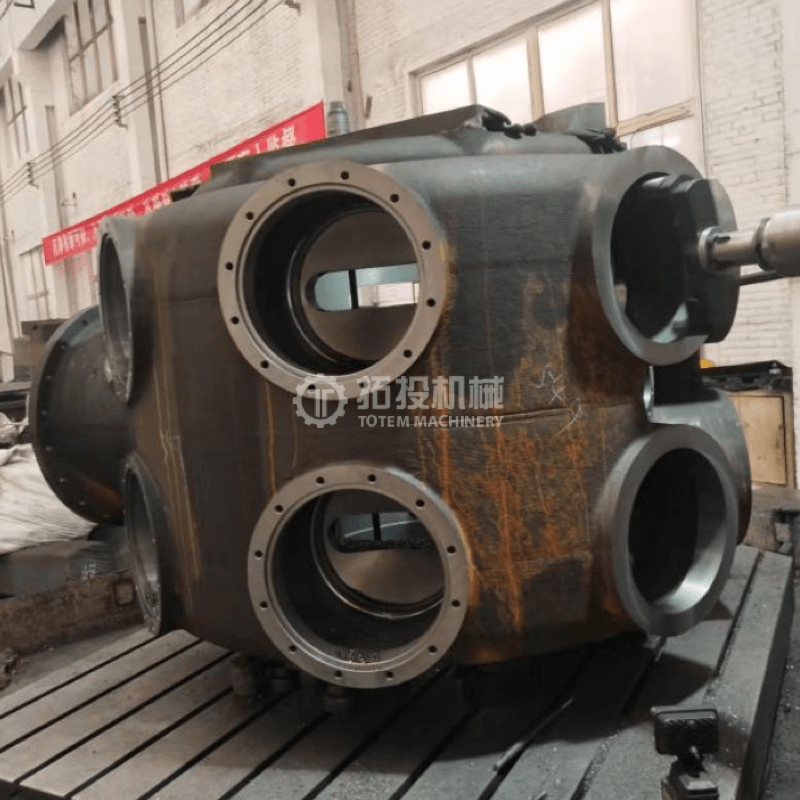
Отвір циліндра працює як точна ущільнювальна поверхня для поршневих кілець. У міру зносу отвору зазор між поршнем і стінкою отвору збільшується. This added clearance allows more gas to leak past the rings from the high-pressure side to the low-pressure side, reducing volumetric efficiency. Компресор подає менше газу за цикл, споживання енергії зростає, а температура нагнітання може підвищуватися внаслідок повторного стиснення газу, що витік.
Нерівномірний знос гірше рівномірного. Конусність, коли один кінець отвору зношується більше, ніж інший, заважає поршневим кільцям підтримувати постійний контакт. Позакруглення, коли отвір стає еліптичним, призводить до нерівномірного згинання кілець і може призвести до поломки кільця. Задири або задирання створюють шляхи витоку та прискорюють знос кілець. Усі ці умови зменшують потужність компресора та можуть призвести до катастрофічної поломки компонентів.
Це найбільш передбачувана модель зносу. Діаметр отвору поступово збільшується, оскільки поршневі кільця ковзають по ньому протягом тисяч годин роботи. Рівномірний знос можна контролювати, оскільки його можна виміряти, спрогнозувати та вирішити за допомогою великих поршневих кілець або легкого повторного отвору. Швидкість залежить від швидкості поршня, чистоти газу, якості мастила та матеріалу кільця.
Конусність виникає, коли отвір зношується більше на одному кінці ходу, ніж на іншому. Область верхньої мертвої точки, де тиск згоряння найвищий і поршень змінює напрямок, часто зношується швидше. Конусність є проблематичною, оскільки поршневі кільця не можуть розширюватися та стискатися настільки, щоб слідувати за конічним отвором, тому ущільнення погіршується на зношеному кінці. Конусність також спричиняє хитання кілець у своїх канавках, що може зламати кільця та пошкодити поршень.
Отвір може стати еліптичним через нерівномірне навантаження, вагу поршня або термічну деформацію. Некруглість вимірюється як різниця між максимальним і мінімальним діаметрами отвору в одному осьовому положенні. Кільця не можуть ефективно прилягати до еліптичного отвору, оскільки вони не можуть відповідати мінливій кривизні. Серйозне відхилення від форми також може вказувати на структурні деформації корпусу циліндра, які можуть потребувати заміни, а не ремонту.
Подряпини з’являються як осьові подряпини вздовж поверхні отвору, як правило, через тверді частинки в потоці газу або розбиті фрагменти кільця. Заїдання — це перенесення матеріалу між поршневим кільцем і поверхнею отвору під високим контактним тиском без належного змащування. Обидві умови створюють шляхи витоку та нерівності поверхні, що прискорює подальше зношування. Глибокі подряпини неможливо усунути лише хонінгуванням і потребують повторного отвору або заміни.
Компоненти корозійного газу, вологість або неправильний вибір матеріалу можуть спричинити точкову або хімічну дію на поверхні отвору. Корозійне пошкодження відрізняється від механічного зношування, оскільки воно вражає структуру матеріалу. Поверхні з ямками не можуть підтримувати герметичність і часто прискорюють знос кілець. Якщо корозія проникла глибоко в стінку, циліндр, можливо, потребує заміни на корозійностійкий матеріал або футеровку.
Використовуйте калібрований мікрометр з отвором або циферблатний калібр, щоб виміряти внутрішній діаметр на кількох станціях уздовж довжини ходу. На кожній станції виконайте вимірювання щонайменше в чотирьох положеннях по колу: зверху, знизу, зліва та справа. Це фіксує як конічні, так і некруглі.
Станції вимірювання повинні включати зону верхньої мертвої точки, зону середнього ходу та область нижньої мертвої точки отвору. Область верхньої мертвої точки часто демонструє найбільший знос, тому що вона відчуває найвищий тиск і температуру. Порівняння діаметрів між станціями виявляє конусність. Порівняння діаметрів в різних орієнтаціях на тій самій станції виявляє некруглість.
Використовуйте тестер шорсткості поверхні, щоб виміряти обробку отвору. Специфікація обробки поверхні залежить від типу кільця та методу змащення. Покриття з перехресним шліфуванням утримує мастило краще, ніж паралельне покриття. Зношений отвір, який втратив свій оригінальний малюнок поперечної штрихування, може потребувати повторного хонінгування або повторного розточування, навіть якщо розмірний знос знаходиться в межах, оскільки поверхня не витримує належного змащення.
Візуально перевірте поверхню отвору на наявність подряпин, задирів, ямок, тріщин і ознак кільцевих контактів. Використовуйте бороскоп, якщо циліндр неможливо зняти з компресора. Подивіться на нерівні контакти, які вказують на зміщення або нахил поршня. Перевірте, чи немає зміни кольору, яка може свідчити про неадекватне охолодження або змащення. Огляньте водяну сорочку, якщо циліндр має водяне охолодження, шукайте накип, корозію або засмічення, які можуть спричинити теплові деформації.
Для циліндрів з тривалою історією експлуатації або відомих високих навантажень, випробування на проникнення барвників можуть виявити поверхневі тріщини в отворі або критичних структурних областях. Ультразвукове тестування може виміряти залишкову товщину стінки, особливо в тих областях, де корозія могла стоншити стінку. Ці методи важливі для циліндрів, що наближаються до кінця свого проектного терміну служби, або тих, які зазнали ненормальних робочих подій.
| параметрів зносу | Метод вимірювання | Типове обмеження дії | Рекомендована дія |
|---|---|---|---|
| Рівномірний знос отвору | Замір стовбура на кількох станціях | Наближається до максимального кліренсу відповідно до специфікації OEM | Встановіть кільця великого розміру або полегшіть повторний отвір |
| Конусність | Порівняйте діаметри по довжині ходу | Перевищує ліміт конусності OEM | Відновити отвір до наступного розміру; замініть, якщо стінка занадто тонка |
| Позакруговий | Порівняйте діаметри на тій самій станції, різні орієнтації | Перевищує допуск OEM округлості | Re bore; дослідити структурне спотворення, якщо воно серйозне |
| Глибина очок | Візуальний, глибиномір або бороскоп | Глибина надрізу перевищує здатність видалення хонінгування | Повторно просвердліть або замініть залежно від глибини та товщини стінки |
| Втрата якості поверхні | Тестер шорсткості поверхні | Штрихування зникло або шорсткість не відповідає вимогам | Повторне хонінгування або розточування для відновлення поверхні |
| Товщина стінки | UT вимірювання | Нижче мінімальної проектної товщини стінки | Замінити циліндр |
| Точкова корозія | Візуальний і бороскоп | Глибина піттингу впливає на герметичність або цілісність конструкції | Повторний отвір, якщо неглибокий; замінити, якщо глибоко або поширено |
Після завершення вимірювань рішення між ремонтом і заміною залежить від кількох факторів, які виходять за межі одних тільки показників зносу.
Порівняйте виміряний знос із допустимими межами зносу OEM. Ці обмеження враховують запас міцності, вбудований у конструкцію циліндра. Якщо знос знаходиться в межах допустимого, циліндр можна повернути в експлуатацію. Якщо знос наближається до межі, але залишається в межах дозволеного отвору, повторний отвір до наступного розміру може продовжити термін служби циліндра. Якщо знос перевищує максимальний припуск на повторний отвір або товщина стінки, що залишилася, нижча від мінімальної, необхідна заміна.
Характер зношення показує, чи вирішено основну проблему. Якщо конічний знос стався внаслідок неправильного розташування поршневого штока, повторне розточування циліндра без виправлення центрування відтворить таку саму картину зносу. Якщо забоїни виникли внаслідок брудного газу, повторне буріння без встановлення фільтрації призведе до появи подряпин у новому отворі. Завжди визначте та усуньте першопричину, перш ніж повертати відремонтований або новий циліндр в експлуатацію.
Деякі циліндри мають змінні вкладиші. Якщо гільза зношена, заміна гільзи набагато дешевша, ніж заміна всього корпусу циліндра. Циліндри без гільз вимагають повторного отвору або повної заміни. Матеріал циліндра впливає на варіанти ремонту: чавунні циліндри можуть бути повторно розточені в певних межах, ковані сталеві циліндри можуть мати інші допуски на повторне отвердлення, а циліндри з обробленою поверхнею або покриттями можуть потребувати повторного нанесення обробки після повторного розточування.
Повторне розточування циліндра до більшого діаметру потребує великих поршневих кілець і, можливо, великого поршня. Перш ніж вибрати повторне отвердлення, переконайтеся, що необхідні деталі великого розміру доступні для вашої моделі компресора. Якщо деталі великого розміру недоступні або їх припинено, заміна може бути єдиним варіантом.
Порівняйте загальну вартість повторного розточування (включаючи надгабаритні деталі, робочу силу на обробці та тривалість простою) з вартістю нового циліндра. Для циліндра, який уже був повторно розточений один або два рази, товщина стінки, що залишилася, може не витримати ще одне повторне отвердлення, що робить заміну більш економічно ефективним вибором. Для циліндра з серйозними структурними деформаціями або корозією заміна усуває ризик повторних проблем, які ремонт не може повністю вирішити.
Для компресорів у критичному режимі, де незапланована зупинка спричиняє значні втрати виробництва, перевага надійності нового циліндра може виправдати вищу початкову вартість порівняно з ремонтом. Для менш критичних застосувань або резервних блоків може бути прийнятним відремонтований циліндр із задокументованим залишком ресурсу.
Заміна гарантована, коли:
Отвір перевищує максимальний припуск на розточування або товщина стінки нижча від мінімальної
Структурні деформації, розтріскування або корозія пошкодили корпус циліндра
Циліндр був розточений кілька разів і досяг своєї межі
Поршень і кільця великого розміру більше не доступні
Умови експлуатації змінилися, і новий циліндр з оновленим матеріалом або дизайном краще підходить для застосування
Вартість ремонту, включаючи ризик повторної поломки, перевищує вартість нового циліндра
А Потужний компресорний циліндр, виготовлений із високоякісної легованої сталі або корозійностійких матеріалів, із прецизійно обробленими внутрішніми стінками та додатковою зносостійкою обробкою поверхні, може забезпечити тривалу роботу в складних умовах. Компанія Shanghai TOTEM Machinery Co., Ltd. виробляє компресорні циліндри на замовлення на основі креслень клієнта з різними матеріалами, включаючи леговану сталь, низьколеговану сталь і корозійностійкі марки. Виробничий підхід компанії включає монолітне лиття або ковано-зварну конструкцію, прецизійну механічну обробку внутрішніх стінок з необов’язковим загартуванням і повну документацію контролю якості. Щоб обговорити характеристики циліндрів або варіанти заміни, Зверніться до Shanghai TOTEM Machinery через їхній веб-сайт.
Перевірка зносу циліндра компресора – це систематичний процес, який поєднує вимірювання отворів, перевірку поверхні та неруйнівний контроль для оцінки стану циліндра щодо допустимих меж. Рішення про повторне розточування, ремонт або заміну залежить від ступеня зношення та характеру зносу, матеріалу та конструкції циліндра, наявності деталей великого розміру, порівняння вартості та критичності застосування. Усунення першопричини зносу перед поверненням циліндра в експлуатацію має важливе значення для запобігання повторним проблемам. Завдяки регулярним вимірюванням, відстеженню тенденцій і належному підтримці чистоти газу, змащення та робочих умов циліндри компресора можуть забезпечити тривалий і надійний термін служби та уникнути витрат і збоїв у передчасній заміні.
Періодичність перевірки залежить від умов експлуатації та критичності компресора. Загальним підходом є вимірювання отвору під час кожного великого інтервалу капітального ремонту, як правило, кожні 8000–12000 годин роботи, або коли показники продуктивності, такі як зниження продуктивності або підвищення температури нагнітання, вказують на проблему. Висока напруга або корозійна робота може вимагати більш частої перевірки.
Допустима межа зносу залежить від кожної моделі компресора та конструкції циліндра. На кресленнях OEM або в інструкціях з обслуговування наведено максимальний діаметр отвору, обмеження конусності та допуск закруглення. Ніколи не припускайте, що застосовується загальне обмеження; завжди звертайтеся до специфікацій виробника для вашого конкретного обладнання.
Легкі надрізи можна видалити за допомогою хонінгування, якщо глибина надрізів мала, а діаметр отвору залишається в межах допуску після видалення матеріалу. Глибоке надрізання вимагає повторного розточування до більшого діаметру. Якщо товщина стінки не дозволяє провести повторне розточування, циліндр необхідно замінити.
Зміщення, як правило, призводить до нерівномірного зносу: більше зносу на одній стороні отвору, ніж на іншій, або шаблон контакту, який є важчим в одному периферичному положенні. Вимірювання діаметра отвору в кількох орієнтаціях на одній осьовій станції виявляє цю асиметрію. Якщо виявлено нерівномірний знос, перевірте биття поршневого штока та центрування хрестовини, перш ніж повертати циліндр в експлуатацію.
Неглибоку корозійну точку можна усунути повторним розточуванням, якщо дозволяє товщина стінки. Глибока або поширена корозія, яка стоншила стінку нижче мінімуму або порушила цілісність конструкції, вимагає заміни. Для балонів, що працюють під час корозії, при заміні слід використовувати матеріал або облицювання, які краще відповідають складу газу, щоб запобігти повторенню.


