
Please Choose Your Language
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-08-25 منبع: سایت
سیلندر کمپرسور قلب تحمل کننده فشار یک کمپرسور رفت و برگشتی است. این شامل محفظه تراکم است، پیستون را هدایت می کند و در هر چرخه در برابر گاز فشار بالا آب بندی می کند. همانطور که حلقه های پیستون روی سوراخ سیلندر می لغزند، سایش اجتناب ناپذیر است. سوال برای مهندسان تعمیر و نگهداری و تیم های تدارکات این نیست که آیا سایش وجود دارد یا خیر، بلکه این است که چقدر قابل قبول است، زمانی که عملکرد را تهدید می کند، و در مورد آن چه باید کرد.
این راهنما نحوه اندازهگیری سایش سیلندر کمپرسور، میزان تحملها، نحوه تفسیر نتایج و عواملی را که باید تصمیم به سوراخ کردن، تعمیر یا تعویض سیلندر را اتخاذ کند را پوشش میدهد.
آنچه باید اندازهگیری شود: قطر سوراخ در موقعیتها و جهتهای متعدد، مخروطی، خارج از گرد، پوشش سطح، و وضعیت شیار حلقه در صورت وجود
محل اندازه گیری: ناحیه نقطه مرده بالا، نقطه میانی، ناحیه نقطه مرگ پایین، و حداقل چهار موقعیت محیطی در هر ایستگاه
با چه چیزی مقایسه کنیم: نقشه های سازنده اصلی، محدودیت های سایش OEM، یا دستورالعمل های صنعتی برای مدل خاص کمپرسور
زمان عمل: زمانی که سایش از حد مجاز فراتر می رود، زمانی که عملکرد کاهش می یابد، یا زمانی که آسیب سطحی باعث ایجاد مشکلات آب بندی یا روغن کاری می شود.
عوامل تصمیم: شدت و الگوی سایش، مواد و طراحی سیلندر، در دسترس بودن قطعات بزرگ، مقایسه هزینه تعمیر در مقابل جایگزینی، و بحرانی بودن کاربرد
سوراخ سیلندر به عنوان یک سطح آب بندی دقیق برای رینگ های پیستون عمل می کند. با فرسودگی سوراخ، فاصله بین پیستون و دیواره سوراخ افزایش می یابد. این فاصله اضافی اجازه می دهد تا گاز بیشتری از کنار حلقه ها از سمت فشار بالا به سمت فشار پایین نشت کند و بازده حجمی را کاهش دهد. کمپرسور گاز کمتری را در هر سیکل تحویل میدهد، مصرف انرژی افزایش مییابد و دمای تخلیه میتواند از فشردهسازی مجدد گاز نشتشده افزایش یابد.
سایش ناهموار بدتر از پوشیدن یکنواخت است. مخروطی، جایی که سوراخ در یک انتها بیشتر از سر دیگر سایش میکند، از حفظ تماس ثابت حلقههای پیستون جلوگیری میکند. خارج از گرد، جایی که سوراخ بیضوی می شود، باعث می شود حلقه ها به طور ناهموار خم شوند و می توانند منجر به شکستگی حلقه شوند. امتیاز دهی یا گالینگ مسیرهای نشتی ایجاد می کند و سایش حلقه را تسریع می کند. همه این شرایط ظرفیت کمپرسور را کاهش می دهد و در نهایت می تواند منجر به خرابی فاجعه بار قطعات شود.
این قابل پیش بینی ترین الگوی سایش است. قطر سوراخ به تدریج افزایش می یابد زیرا حلقه های پیستون در طول هزاران ساعت کار روی آن می لغزند. سایش یکنواخت قابل کنترل است زیرا میتوان آن را با حلقههای پیستون بزرگ یا سوراخهای سبک اندازهگیری، پیشبینی و رفع کرد. نرخ به سرعت پیستون، تمیزی گاز، کیفیت روغن کاری و مواد رینگ بستگی دارد.
مخروطی زمانی اتفاق می افتد که سوراخ در یک انتهای سکته مغزی بیشتر از انتهای دیگر ساییده شود. ناحیه نقطه مرده بالایی، جایی که فشار احتراق بالاترین است و پیستون جهت خود را معکوس می کند، اغلب سریعتر فرسوده می شود. مخروطی مشکل ساز است زیرا رینگ های پیستون نمی توانند به اندازه کافی منبسط و منقبض شوند تا یک سوراخ مخروطی را دنبال کنند، بنابراین آب بندی در انتهای فرسوده تخریب می شود. مخروطی همچنین باعث تکان دادن رینگ ها در شیارهای آنها می شود که می تواند رینگ ها را بشکند و به پیستون آسیب برساند.
سوراخ ممکن است به دلیل بارگذاری ناهموار، وزن پیستون یا اعوجاج حرارتی بیضوی شود. خارج از گرد به عنوان اختلاف بین حداکثر و حداقل قطر سوراخ در یک موقعیت محوری اندازه گیری می شود. حلقه ها نمی توانند به طور موثر در برابر یک سوراخ بیضوی مهر و موم شوند زیرا نمی توانند با تغییر انحنا مطابقت داشته باشند. خارج شدن شدید بدنه سیلندر همچنین می تواند نشان دهنده اعوجاج ساختاری بدنه سیلندر باشد که ممکن است به جای تعمیر نیاز به تعویض داشته باشد.
نمره گذاری به صورت خراش های محوری در امتداد سطح سوراخ ظاهر می شود که معمولاً ناشی از ذرات سخت در جریان گاز یا قطعات حلقه شکسته است. گالینگ انتقال مواد بین رینگ پیستون و سطح سوراخ تحت فشار تماس بالا بدون روغن کاری کافی است. هر دو شرایط باعث ایجاد مسیرهای نشتی و بی نظمی های سطحی می شوند که سایش بیشتر را تسریع می کنند. امتیاز دهی عمیق را نمی توان به تنهایی با سنگ زدن حذف کرد و نیاز به سوراخ کردن مجدد یا جایگزینی دارد.
اجزای گاز خورنده، رطوبت، یا انتخاب ناکافی مواد می تواند باعث ایجاد حفره یا حمله شیمیایی بر روی سطح سوراخ شود. آسیب خوردگی با سایش مکانیکی متفاوت است زیرا به ساختار مواد حمله می کند. سطوح حفره دار نمی توانند آب بندی را حفظ کنند و اغلب سایش حلقه را تسریع می کنند. اگر خوردگی عمیقاً به دیوار نفوذ کرده باشد، ممکن است سیلندر با مواد یا پوشش مقاوم در برابر خوردگی جایگزین شود.
از یک میکرومتر حفره کالیبره شده یا گیج حفره شماره گیری برای اندازه گیری قطر داخلی در چندین ایستگاه در طول طول ضربه استفاده کنید. در هر ایستگاه، حداقل در چهار موقعیت محیطی اندازه گیری کنید: بالا، پایین، چپ و راست. این هم مخروطی و هم خارج از گرد را می گیرد.
ایستگاه های اندازه گیری باید شامل ناحیه مرکز مرده بالا، ناحیه میانی ضربه و ناحیه مرکز مرده پایین سوراخ باشد. ناحیه TDC اغلب بیشترین سایش را نشان می دهد زیرا بالاترین فشار و دما را می بیند. مقایسه قطر بین ایستگاه ها مخروطی را نشان می دهد. مقایسه قطر در سراسر جهت گیری در همان ایستگاه نشان می دهد که خارج از گرد است.
از یک تستر زبری سطح برای اندازه گیری سطح سوراخ استفاده کنید. مشخصات پرداخت سطح بستگی به نوع حلقه و روش روغن کاری دارد. پرداخت های متقاطع روان کننده را بهتر از پرداخت های موازی حفظ می کنند. سوراخ فرسوده ای که الگوی دریچه متقاطع اصلی خود را از دست داده است، ممکن است نیاز به تراش یا خسته کننده مجدد داشته باشد، حتی اگر سایش ابعادی در محدوده باشد، زیرا سطح نمی تواند روغن کاری کافی را پشتیبانی کند.
سطح سوراخ را به صورت بصری از نظر نمره دهی، سنگ زدگی، سوراخ شدن، ترک خوردگی و شواهدی از الگوهای تماس حلقه بررسی کنید. اگر سیلندر را نمی توان از کمپرسور خارج کرد از بوروسکوپ استفاده کنید. به دنبال الگوهای تماس ناهمواری باشید که نشان دهنده ناهماهنگی یا شیب پیستون هستند. تغییر رنگ حرارتی را که ممکن است نشان دهنده سردی یا روانکاری ناکافی باشد، بررسی کنید. اگر سیلندر با آب خنک میشود، روکش آب را بررسی کنید، به دنبال تجمع رسوب، خوردگی یا انسدادی باشید که میتواند باعث اعوجاج حرارتی شود.
برای سیلندرهایی با سابقه خدمات طولانی یا عملکرد شناخته شده با استرس بالا، آزمایش نافذ رنگ می تواند ترک های سطحی در سوراخ یا نواحی ساختاری بحرانی را تشخیص دهد. تست اولتراسونیک می تواند ضخامت دیوار باقیمانده را اندازه گیری کند، به ویژه در مناطقی که خوردگی ممکن است دیوار را نازک کرده باشد. این روش ها برای سیلندرهایی که به پایان عمر طراحی خود نزدیک می شوند یا آنهایی که رویدادهای عملیاتی غیرعادی را تجربه کرده اند، مهم هستند.
| پارامتر سایش | روش اندازهگیری | حد عمل معمولی | اقدام توصیهشده |
|---|---|---|---|
| پوشیدن سوراخ یکنواخت | حفره سنج در چندین ایستگاه | نزدیک شدن به حداکثر فاصله با مشخصات OEM | حلقههای بزرگ یا سوراخهای سبک را نصب کنید |
| مخروطی | قطرها را در طول سکته مغزی مقایسه کنید | بیش از حد OEM مخروطی است | دوباره مته سوراخ به بزرگ بعدی. اگر دیوار خیلی نازک است تعویض کنید |
| خارج از دور | قطرها را در همان ایستگاه، جهت گیری های مختلف مقایسه کنید | از تحمل گرد بودن OEM فراتر می رود | دوباره مته سوراخ اعوجاج ساختاری را در صورت شدید بررسی کنید |
| عمق امتیازدهی | بصری، عمق سنج یا بروسکوپ | عمق امتیاز از ظرفیت حذف هونینگ بیشتر است | بسته به عمق و ضخامت دیواره سوراخ کنید یا تعویض کنید |
| از دست دادن پایان سطح | تستر زبری سطح | الگوی دریچه متقاطع از بین رفته یا زبری خارج از مشخصات است | برای بازیابی سطح، دوباره سنگزنی کنید یا سوراخ کنید |
| ضخامت دیوار | اندازه گیری UT | زیر حداقل ضخامت دیوار طراحی | سیلندر را تعویض کنید |
| حفره خوردگی | بصری و بروسکوپ | عمق حفره بر آب بندی یا یکپارچگی سازه تأثیر می گذارد | دوباره مته سوراخ اگر کم عمق. در صورت عمیق یا گسترده جایگزین کنید |
هنگامی که اندازه گیری ها کامل شد، تصمیم بین تعمیر و تعویض به عوامل متعددی بستگی دارد که فراتر از اعداد سایش به تنهایی است.
سایش اندازه گیری شده را با محدودیت های سایش مجاز OEM مقایسه کنید. این محدودیت ها حاشیه ایمنی تعبیه شده در طراحی سیلندر را در نظر می گیرند. اگر سایش در محدوده باشد، سیلندر می تواند به سرویس بازگردد. اگر سایش به حد مجاز نزدیک شود اما در حد مجاز باقی بماند، سوراخ شدن مجدد به اندازه بزرگ بعدی ممکن است عمر سیلندر را افزایش دهد. اگر سایش بیش از حداکثر مجاز سوراخ مجدد باشد یا ضخامت دیواره باقیمانده کمتر از حداقل باشد، تعویض ضروری است.
الگوی سایش به شما می گوید که آیا مشکل اصلی برطرف شده است یا خیر. اگر ساییدگی مخروطی ناشی از یک میله پیستون نامناسب باشد، سوراخ کردن مجدد سیلندر بدون اصلاح تراز، همان الگوی سایش را بازتولید می کند. اگر امتیازدهی ناشی از گاز کثیف باشد، حفاری مجدد بدون نصب فیلتر، حفره جدید را نمره می دهد. همیشه قبل از بازگرداندن سیلندر تعمیر شده یا جدید به سرویس، علت اصلی را شناسایی و اصلاح کنید.
برخی از سیلندرها با آسترهای قابل تعویض طراحی شده اند. اگر آستر فرسوده باشد، تعویض آستر هزینه بسیار کمتری نسبت به تعویض کل بدنه سیلندر دارد. سیلندرهای بدون آستر نیاز به سوراخ مجدد یا تعویض کامل دارند. مواد سیلندر بر گزینههای تعمیر تأثیر میگذارد: سیلندرهای چدنی را میتوان در محدودههای محدودی سوراخ کرد، سیلندرهای فولادی آهنگری ممکن است ظرفیت سوراخهای متفاوتی داشته باشند، و سیلندرهایی با عملیات سطح یا پوشش ممکن است پس از حفاری مجدد نیاز به استفاده مجدد از عملیات داشته باشند.
سوراخ کردن سیلندر به قطر بزرگتر به حلقه های پیستون بزرگتر و احتمالاً پیستون بزرگتر نیاز دارد. قبل از انتخاب مجدد سوراخ کردن، اطمینان حاصل کنید که قطعات بزرگ لازم برای مدل کمپرسور شما موجود است. اگر قطعات بزرگ در دسترس نباشند یا متوقف شوند، جایگزینی ممکن است تنها گزینه باشد.
هزینه کل حفاری مجدد (شامل قطعات بزرگ، کار ماشینکاری و مدت زمان خرابی) را با هزینه یک سیلندر جدید مقایسه کنید. برای سیلندری که قبلاً یک یا دو بار سوراخ شده است، ضخامت دیواره باقیمانده ممکن است حفره دیگری را پشتیبانی نکند، و جایگزینی آن را انتخابی مقرون به صرفهتر میکند. برای یک سیلندر با اعوجاج یا خوردگی ساختاری شدید، جایگزینی خطر مشکلات مکرر را که تعمیر نمی تواند به طور کامل برطرف کند، از بین می برد.
برای کمپرسورهایی که در سرویسهای حیاتی قرار دارند، جایی که خاموش شدن برنامهریزی نشده باعث کاهش قابل توجه تولید میشود، مزیت قابلیت اطمینان یک سیلندر جدید ممکن است هزینه اولیه بالاتر را در مقایسه با تعمیر توجیه کند. برای کاربردهای کمتر بحرانی یا واحدهای پشتیبان، یک سیلندر تعمیر شده با عمر باقیمانده مستند ممکن است قابل قبول باشد.
تعویض در موارد زیر تضمین می شود:
سوراخ بیش از حداکثر مجاز حفاری مجدد است یا ضخامت دیوار کمتر از حداقل است
اعوجاج ساختاری، ترک خوردگی یا خوردگی بدنه سیلندر را به خطر انداخته است
سیلندر چندین بار دوباره خسته شده و به حد خود رسیده است
قطعات بزرگ پیستون و رینگ دیگر در دسترس نیستند
شرایط عملیاتی تغییر کرده است و یک سیلندر جدید با مواد یا طراحی به روز شده برای این برنامه مناسب تر است
هزینه تعمیر، از جمله خطر خرابی مکرر، از هزینه یک سیلندر جدید بیشتر است
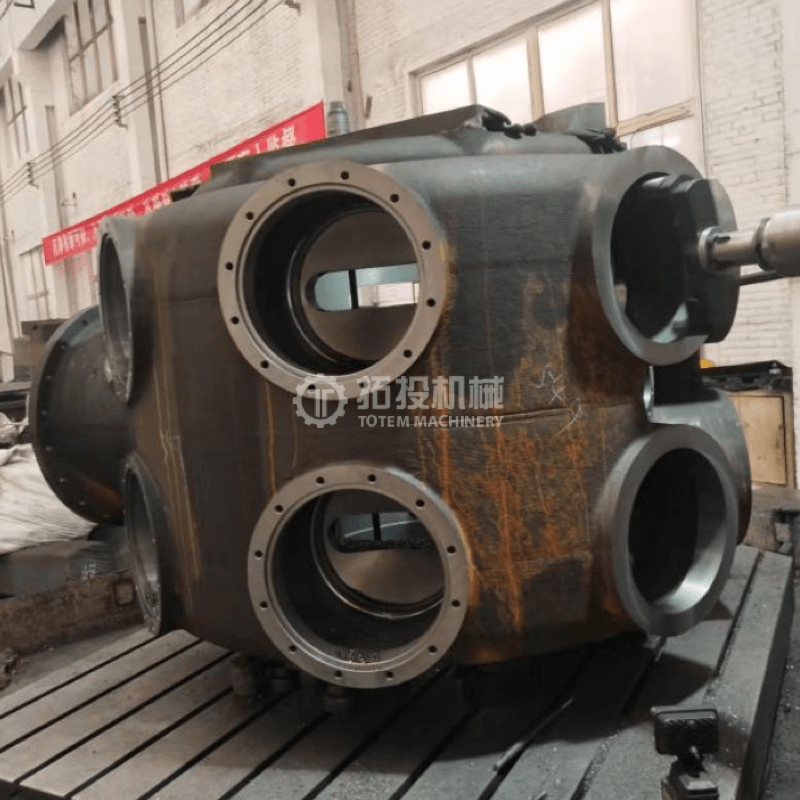
الف سیلندر کمپرسور سنگین ساخته شده از فولاد آلیاژی با کیفیت بالا یا مواد مقاوم در برابر خوردگی، با دیوارهای داخلی ماشینکاری شده دقیق و سطوح اختیاری مقاوم در برابر سایش، می تواند عملکرد طولانی مدت را در شرایط سخت ارائه دهد. Shanghai TOTEM Machinery Co., Ltd. سیلندرهای کمپرسور سفارشی را بر اساس نقشه های مشتری با گزینه های مواد از جمله فولاد آلیاژی، فولاد کم آلیاژ و گریدهای مقاوم در برابر خوردگی تولید می کند. رویکرد تولید این شرکت شامل ریختهگری یکپارچه یا ساخت و ساز جوشکاری شده، دیوارهای داخلی با ماشینکاری دقیق با سختکاری اختیاری و اسناد کنترل کیفیت کامل است. برای بحث در مورد مشخصات سیلندر یا گزینه های تعویض، با ماشین آلات TOTEM شانگهای از طریق وب سایت آنها تماس بگیرید.
بازرسی سایش سیلندر کمپرسور یک فرآیند سیستماتیک است که اندازه گیری سوراخ، بازرسی سطح و آزمایش غیرمخرب را برای ارزیابی وضعیت سیلندر در برابر محدودیت های مجاز ترکیب می کند. تصمیم به سوراخ کردن، تعمیر یا تعویض به شدت سایش و الگوی، مواد و طراحی سیلندر، در دسترس بودن قطعات بزرگ، مقایسه هزینه و اهمیت کاربرد بستگی دارد. اصلاح علت اصلی سایش قبل از بازگرداندن سیلندر به سرویس برای جلوگیری از مشکلات مکرر ضروری است. سیلندرهای کمپرسور با اندازه گیری منظم، ردیابی روند، و نگهداری مناسب از تمیزی، روغن کاری و شرایط عملیاتی گاز، می توانند عمر طولانی و قابل اعتمادی داشته باشند و از هزینه و اختلال در تعویض زودرس جلوگیری کنند.
فرکانس بازرسی به شرایط عملیاتی و بحرانی کمپرسور بستگی دارد. یک رویکرد رایج این است که حفره را در هر بازه تعمیر اساسی اندازه گیری کنیم، معمولاً هر 8000 تا 12000 ساعت کارکرد، یا زمانی که شاخص های عملکردی مانند کاهش ظرفیت یا افزایش دمای تخلیه، مشکلی را نشان می دهد. سرویس های پر استرس یا خورنده ممکن است نیاز به بازرسی مکرر داشته باشند.
حد مجاز سایش مختص هر مدل کمپرسور و طراحی سیلندر است. نقشه های OEM یا دفترچه راهنمای خدمات حداکثر قطر سوراخ، حد مخروطی و تحمل خارج از گرد را ارائه می دهند. هرگز فرض نکنید که یک محدودیت عمومی اعمال می شود. همیشه برای تجهیزات خاص خود به مشخصات سازنده مراجعه کنید.
اگر عمق نمره کم باشد و قطر سوراخ پس از برداشتن مواد در حد تحمل باقی بماند، ممکن است امتیازدهی نور با تراش قابل جابجایی باشد. امتیازدهی عمیق نیاز به حفاری مجدد تا قطر بزرگتر دارد. اگر ضخامت دیواره اجازه حفاری مجدد را نمی دهد، سیلندر باید تعویض شود.
ناهماهنگی معمولاً باعث ایجاد الگوهای سایش ناهموار می شود: سایش بیشتر در یک طرف سوراخ نسبت به طرف دیگر، یا الگوی تماسی که در یک موقعیت محیطی سنگین تر است. اندازه گیری قطر سوراخ در جهت گیری های متعدد در یک ایستگاه محوری این عدم تقارن را نشان می دهد. اگر ساییدگی ناهموار تشخیص داده شد، قبل از بازگرداندن سیلندر به سرویس، خروجی میله پیستون و همراستایی سر متقاطع را بررسی کنید.
اگر ضخامت دیوار اجازه دهد، سوراخ های خوردگی کم عمق ممکن است با حفاری مجدد قابل جابجایی باشد. خوردگی عمیق یا گسترده که دیوار را کمتر از حداقل نازک کرده یا یکپارچگی سازه را به خطر می اندازد نیاز به تعویض دارد. برای سیلندرهایی که در سرویس خورنده قرار دارند، جایگزین باید از مواد یا پوششی که با ترکیب گاز مناسب تر است استفاده شود تا از عود مجدد جلوگیری شود.


