
Please Choose Your Language
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-08-03 منبع: سایت
لرزش، سایش زودرس یاتاقان، مشکلات آب بندی، یا مشکل در تراز کردن فلنج های خط محور ممکن است منجر به مشکوک شدن شفت خمیده شود، اما علائم به تنهایی نمی توانند علت را شناسایی کنند. یک اندازه گیری قابل اعتماد خروجی محور پروانه دریایی به سطح اندازه گیری صحیح، پشتیبانی محور پایدار، چرخش کنترل شده و خوانش از بیش از یک مکان نیاز دارد. سوال مهم این نیست که آیا نشانگر شماره گیری حرکت می کند یا خیر. مشخص است که چه ویژگی اندازه گیری شده است، شفت چگونه پشتیبانی می شود، نقطه بالا کجا رخ داده است، و آیا TIR ثبت شده از معیار پذیرش برای آن شفت و نصب خاص فراتر می رود.
Runout توصیف می کند که چگونه یک سطح نسبت به یک محور در حین چرخش شفت حرکت می کند. خروجی شعاعی بر روی یک سطح استوانه ای با نشانگر تقریباً عمود بر خط مرکزی شفت اندازه گیری می شود. خروجی محوری یا وجهی در جهت محوری در برابر یک صفحه فلنج یا سطح دیگری که عمود بر محور شفت است اندازه گیری می شود. یک چرخش کامل یک مقدار نشانگر ماکزیمم و حداقلی را ارائه می دهد و تفاوت آنها در خواندن شاخص کل یا TIR است.
این اندازه گیری ها به سوالات مختلفی پاسخ می دهند. حرکت شعاعی بیش از حد در یک ژورنال ممکن است ناشی از خمش شفت، خروج از مرکز ژورنال، آسیب سطح موضعی، یک مرجع چرخشی نامناسب، یا اعوجاج پشتیبانی باشد. خروجی صورت می تواند نشان دهد که یک صفحه فلنج نسبت به محور چرخشی خود مربع نیست، اما به طور خودکار ثابت نمی کند که کل شفت خم شده است.
تراز نیز با runout متفاوت است. Alignment موقعیت و زاویه نسبی اجزای خط شفت متصل، یاتاقان ها یا مراکز فلنج را ارزیابی می کند. یک شفت میتواند خروجی موضعی قابل قبولی داشته باشد، اما همچنان به طور نامناسبی با شفت مجاور تراز شود. برعکس، عملیات تراز نمیتواند خروجی هندسی را که از نظر فیزیکی در شفت یا فلنج وجود دارد، تصحیح کند.
برای یک بنابراین ، شفت پروانه دریایی ، صافی، خروجی، هم محوری، ابعاد ژورنال و هندسه فلنج باید بهعنوان الزامات ترسیمی جداگانه ارزیابی شوند و نه به عنوان شاخصهای قابل تعویض.
نشانگر شماره گیری می تواند اعداد بسیار دقیقی را تولید کند در حالی که اگر تنظیم اندازه گیری حرکت کند همچنان نتیجه گمراه کننده ای ارائه می دهد. قبل از نصب دستگاه، مسیر اندازه گیری را تمیز کرده و ذرات زنگ زدگی، پوشش محافظ خشک شده، سوراخ ها، رسوبات روغن، یا سایر آلودگی هایی که می تواند نوک نشانگر را بلند کند را حذف کنید. سطح را به صورت بصری نیز بررسی کنید. یک خراش یا فرورفتگی جدا شده ممکن است یک حرکت سوزن موضعی ایجاد کند که نباید با خروج از مرکز کلی شفت اشتباه گرفته شود.
پایه نشانگر باید به ساختار سفت و سختی اشاره کند که با شفت حرکت نمی کند. نقطه تماس را طوری قرار دهید که حرکت آن از جهت اندازه گیری مورد نظر پیروی کند، نشانگر را از قبل در محدوده قابل استفاده خود قرار دهید، و بررسی کنید که قلم در طول چرخش 360 درجه در تماس باقی بماند. چرخش آهسته یک شفت در طول یک دور کامل و مقایسه حداکثر و حداقل قرائت، روش اصلی مورد استفاده برای اندازه گیری TIR شفت است.
برای یک خط شفت نصب شده، اتصال یا جدا بودن کوپلینگ ها، بارگیری یاتاقان ها و استفاده از تکیه گاه ها یا جک های کمکی را یادداشت کنید. این شرایط به ویژه در محورهای بلند و سنگین اهمیت دارد. وزن خود، فاصله تحمل، نیروهای جفت، و موقعیت های پشتیبانی موقت می تواند بر شرایط چرخشی در حال اندازه گیری تأثیر بگذارد.
برای یک محور برداشته شده که در یک کارگاه اندازه گیری می شود، ترتیب پشتیبانی به همان اندازه مهم است. شفت باید با استفاده از شرایط مرجع مورد نیاز طرح بازرسی مانند مراکز مناسب، غلتک ها یا تکیه گاه های ژورنال تعریف شده چرخانده شود. تغییر مکانهای پشتیبانی بین بازرسیها میتواند قرائت را تغییر دهد، بنابراین مقایسه قبل و بعد تنها زمانی معنادار است که شرایط اندازهگیری قابل تکرار باشد.
یک موقعیت نشانگر شماره گیری نمی تواند کل محور بزرگ دریایی را توصیف کند. نقاط اندازه گیری باید با ویژگی های عملکردی و مناطق تغییر شکل احتمالی مطابقت داشته باشد. با سطوح استوانهای ماشینکاری شده در دسترس مانند ژورنالهای بلبرینگ و بخشهای شفت مجاور کوپلینگ شروع کنید. نقاطی را به سمت انتهای پروانه اضافه کنید، به ویژه پس از ضربه، آسیب دیدگی، ماشینکاری یا تعمیر. در محورهای طولانی، چندین ایستگاه در امتداد بدنه شفت ارزش تشخیصی بسیار بیشتری نسبت به یک اندازه گیری منفرد در نزدیکی یک انتها ارائه می دهند.
همین اصل در مورد الف نیز صدق می کند شفت میانی دریایی . ارتباط آن با شفت ها، یاتاقان ها، ژورنال ها و اتصالات فلنج مجاور به این معنی است که بررسی دقت هندسی فقط در یک فلنج می تواند یک انحراف موضعی یا توزیع شده را در جای دیگری در امتداد شفت از دست بدهد.
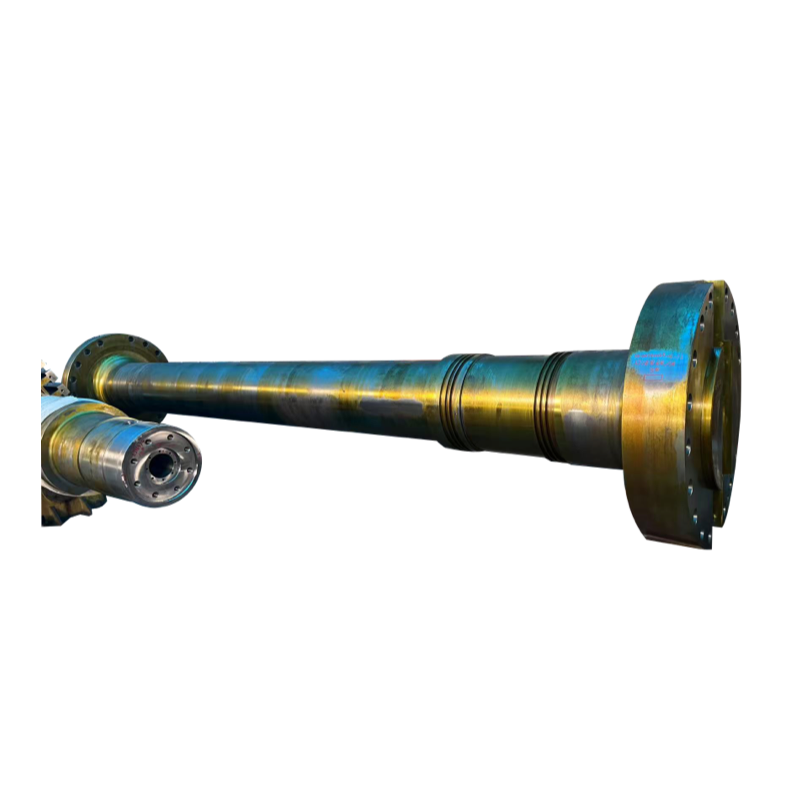
فلنج ها نیاز به دو بررسی جداگانه دارند. برای خروج فلنج شعاعی ، نشانگر را روی یک پیلوت استوانهای مناسب، رجیستر، لبه یا سایر ویژگیهای شعاعی مشخص شده با نقشه قرار دهید. برای خروجی صفحه فلنج ، نشانگر را به صورت محوری روی وجه ماشینکاری شده قرار دهید، معمولاً تا آنجا که مشخصات اجازه می دهد به سمت شعاع اندازه گیری بیرونی قابل استفاده. این دو قرائت را صرفاً به عنوان 'خروج شفت' در یک رکورد بازرسی برچسب نزنید. علل و اقدامات اصلاحی آنها می تواند به طور قابل توجهی متفاوت باشد.
مکان های اندازه گیری نیز باید بعداً قابل شناسایی باشند. به جای نوشتن 'وسط' یا 'نزدیک کوپلینگ'، یک ایستگاه را از یک مبدأ ثابت ضبط کنید یا ژورنال، فلنج یا قطر دقیق را شناسایی کنید. علامت گذاری موقعیت های زاویه ای مانند 0 درجه، 90 درجه، 180 درجه و 270 درجه، تکرار اندازه گیری ها را آسان تر می کند و به تعیین اینکه آیا نقاط بالا در ایستگاه های مختلف یک رابطه زاویه ای معنی دار دارند کمک می کند.
برای هر ایستگاه، ابتدا وضعیت شفت را تعیین کنید، سپس آن را به آرامی با دست تا 360 درجه بچرخانید. به جای ثبت فقط چهار مقدار چرخش ربع، نشانگر را به طور مداوم تماشا کنید. اوج واقعی ممکن است بین آن موقعیت ها قرار گیرد. به حداکثر و حداقل قرائت توجه کنید و محاسبه کنید:
TIR = حداکثر خواندن نشانگر - حداقل خواندن نشانگر
TIR را به طور خودکار بر دو تقسیم نکنید. برخی از اسناد مهندسی انحراف، خروج از مرکز یا معیار پذیرش خاص را به عنوان نصف TIR بیان می کنند، در حالی که برخی دیگر خروجی مجاز را مستقیماً به عنوان TIR کامل مشخص می کنند. نقشه، مشخصات بازرسی، نیاز کلاس، روش تعمیر یا مستندات تجهیزات باید مشخص کند که کدام مقدار محدود است.
قبل از پذیرش نتیجه، چرخش را تکرار کنید. اگر قرائت دوم به طور قابل توجهی متفاوت است، پایه نشانگر، نقطه تماس، تکیه گاه شفت، وضعیت سطح و روش چرخشی را قبل از اینکه فرض کنید خود شفت تغییر کرده است، بررسی کنید.
یک رکورد بازرسی مفید حاوی اطلاعات کافی برای بازتولید چک است:
| فیلد ضبط | چه چیزی باید ضبط شود |
|---|---|
| ایستگاه اندازه گیری | ژورنال، موقعیت بدنه شفت، لبه فلنج یا صفحه فلنج |
| وضعیت شفت | نصب یا برداشته، کوپل شده یا جدا نشده، بلبرینگ و وضعیت پشتیبانی |
| جهت نشانگر | شعاعی یا محوری |
| حداکثر و حداقل | مقادیر واقعی شاخص مشاهده شده |
| TIR | حداکثر منهای حداقل |
| زاویه نقطه بالا | موقعیت زاویه ای اوج خواندن |
| نتیجه را تکرار کنید | TIR دوم تمام چرخش |
| معیار پذیرش | نقشه یا نیاز خاص پروژه |
| منش | بپذیرید، بررسی کنید، دوباره بررسی کنید، تعمیر کنید یا جایگزین کنید |
ضبط زاویه نقطه بالا بسیار مفید است. یک عدد TIR نهایی نشان می دهد که چه مقدار تغییر وجود دارد، در حالی که موقعیت زاویه ای و توزیع آن تغییر به توضیح آنچه ممکن است آن را ایجاد کند کمک می کند.
اولین تصمیم این است که آیا قرائت از مشخصات قابل اجرا فراتر می رود یا خیر، نه اینکه آیا از یک عدد عمومی موجود در یک برنامه شفت دیگر فراتر می رود یا خیر. خروجی قابل قبول به ویژگی، قطر، آرایش شفت، شرایط اندازه گیری، نیاز ماشینکاری و طراحی سیستم بستگی دارد. تلورانس در نظر گرفته شده برای یک شفت موتور یا یک کشتی کوچک نباید به طور خودکار به یک شفت نیروی محرکه دریایی بزرگ منتقل شود.
در مرحله بعد، الگوی ایستگاه های اندازه گیری را بررسی کنید. مقدار بالای جدا شده در یک ژورنال قبل از اینکه نتیجه گیری شود که شفت کامل خم شده است، مستحق بازرسی از نظر خروج از مرکز، آسیب، آلودگی یا خطای ماشینکاری است. افزایش TIR شعاعی در چندین ایستگاه طولی ممکن است نشان دهنده انحراف هندسی وسیع تری باشد، اما آرایش پشتیبانی باید قبل از انجام آن تشخیص بررسی شود.
نقاط بلند زاویهای مشابه در ایستگاههای همسایه ممکن است از احتمال خطای کمان یا محور مرجع مشترک پشتیبانی کند، در حالی که نقاط بالا ناسازگار میتواند بررسی ویژگیهای فردی و تنظیم اندازهگیری جداگانه را توجیه کند.
نتایج فلنج نیاز به تفسیر خاص خود دارد. خروجی بالای صورت با خوانش های شعاعی مجاور نسبتاً پایدار توجه را به سمت هندسه صفحه فلنج، نشستن، عمود بودن یا شرایط جفت سوق می دهد. خروجی شعاعی بالا در رجیستر فلنج به یک رابطه هندسی متفاوت اشاره دارد. در نظر گرفتن هر یک از نتایج به عنوان اثبات 'ناهمترازی شفت' می تواند کار تعمیر و نگهداری را در جهت اشتباهی هدایت کند.
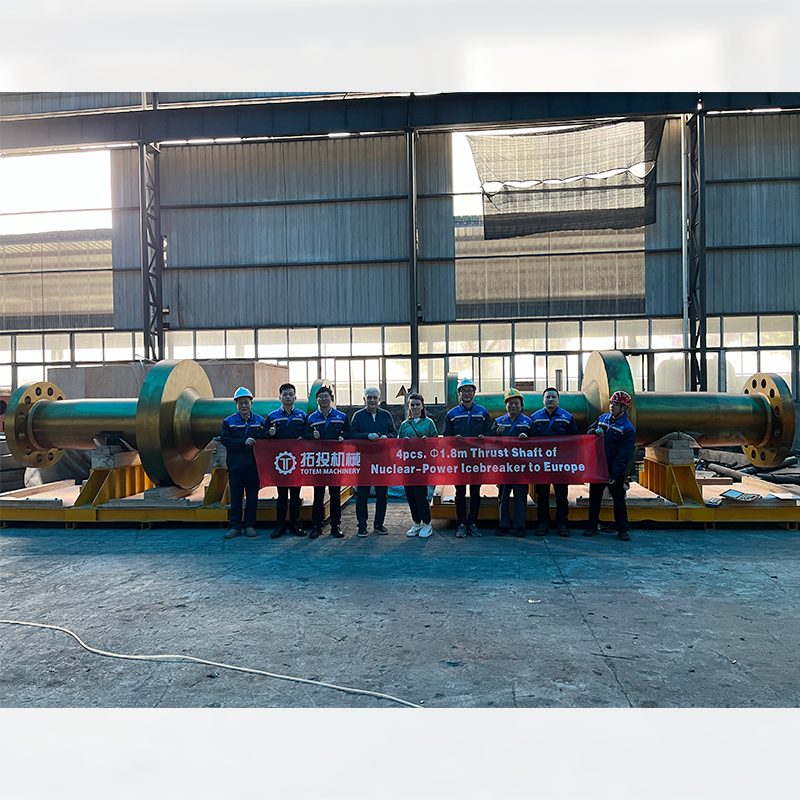
برای یک شفت محرکه جعلی ، بازرسی هندسی می تواند شامل خروجی همراه با کالیبراسیون ابعادی و سایر بررسی های مشخص شده باشد. هنگام تعیین اینکه آیا ماشینکاری، بازرسی بیشتر یا فرآیند اصلاحی دیگری مناسب است، این کنترل ها باید با هم در نظر گرفته شوند.
نشانههای خمیده محور دریایی مانند ارتعاشات مربوط به سرعت، رفتار غیر معمول یاتاقان، مشکلات آببندی، یا مشکل همترازی مکرر دلایلی برای بررسی هستند، نه جایگزینهایی برای اندازهگیری. این علائم ممکن است با فرسودگی شفت همراه باشد، اما میتواند ناشی از سایش یاتاقان، شرایط اتصال، خطاهای تراز یا سایر عوامل پیشرانه باشد.
بنابراین یک تصمیم اصلاحی عملی شواهد را دنبال می کند: ابتدا اندازه گیری را تکرار کنید. سپس خطاهای راه اندازی و پشتیبانی را حذف کنید. مقایسه چند ایستگاه؛ نتایج شعاعی را از صورت جدا کنید. یاتاقان ها، کوپلینگ ها و سطوح جفت شده مرتبط را بررسی کنید. و در نهایت داده های تایید شده را با شرایط پذیرش قابل اجرا مقایسه کنید. صاف کردن، ماشینکاری مجدد، بررسی بیشتر غیر مخرب یا جایگزینی باید تنها پس از مشخص شدن محل و ماهیت احتمالی انحراف در نظر گرفته شود.
اندازه گیری موثر خروجی محور پروانه دریایی بیشتر به نظم اندازه گیری بستگی دارد تا به دست آوردن یک مقدار نشانگر شماره گیری. TIR شعاعی، خروجی صفحه فلنج، وضعیت پشتیبانی، محل اندازهگیری و نقاط بلند زاویهای باید قبل از شروع کار اصلاحی با هم ثبت و تفسیر شوند. Shanghai TOTEM Machinery Co., Ltd. یک تولید کننده و تامین کننده با قابلیت های ماشینکاری و تولید قطعات شفت دریایی است. الزامات بازرسی هندسی و ابعادی واضح به اتصال دقت تولید شفت با تصمیمات بعدی تراز، نصب و نگهداری کمک می کند.
A: یک نشانگر ثابت ثابت را روی سطح مشخص شده نصب کنید، شفت را به آرامی تا 360 درجه بچرخانید، حداکثر و حداقل قرائت ها را ثبت کنید و آنها را کم کنید تا TIR بدست آید.
پاسخ: خیر. TIR می تواند شامل خمش، خروج از مرکز، خطای سطح موضعی، اثرات پشتیبانی و تغییر محور مرجع باشد. اندازه گیری در چندین موقعیت طولی قبل از تشخیص شفت خمیده مورد نیاز است.
پاسخ: مکانهای مفید شامل ژورنالهای یاتاقان، بخشهای مجاور کوپلینگ، ایستگاههای بدنه شافت قابل دسترسی و نواحی انتهای پروانه هستند. رینگ های فلنج و وجه های فلنج باید به عنوان اندازه گیری های جداگانه ثبت شوند.
الف: خروجی شعاعی حرکت عمود بر محور شفت را روی یک سطح استوانه ای اندازه گیری می کند. Face runout تغییرات محوری فلنج یا سطح عمود بر جفت دیگر را اندازه گیری می کند.
ج: ابتدا اندازه گیری را تکرار کنید، ابزار و تکیه گاه ها را بررسی کنید، ایستگاه های دیگر را مقایسه کنید، تشخیص دهید که آیا انحراف محلی است یا توزیع شده، و سپس اقدام مناسب تعمیر یا تعویض را تعیین کنید.


