
Please Choose Your Language
दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-08-12 उत्पत्ति: साइट
बंद त्रि-आयामी प्रवाह केन्द्रापसारक प्ररित करनेवाला
बंद त्रि-आयामी प्रवाह केन्द्रापसारक प्ररित करनेवाला केन्द्रापसारक कंप्रेसर, पंप और पंखे जैसी द्रव मशीनरी का मुख्य घटक है। शब्द 'बंद' का अर्थ है कि ब्लेड पूरी तरह से एक तरफ डिस्क (बैक डिस्क) और दूसरी तरफ कफन (फ्रंट डिस्क) से घिरे हुए हैं, जो पूरी तरह से बंद प्रवाह मार्ग बनाते हैं। 'त्रि-आयामी प्रवाह' त्रि-आयामी प्रवाह सिद्धांत के आधार पर डिज़ाइन किए गए मुड़े हुए ब्लेड को संदर्भित करता है, साथ ही रेडियल, अक्षीय और परिधि दिशाओं में द्रव गति पर विचार करता है।
पारंपरिक डिजाइन में, एक-आयामी प्रवाह सिद्धांत मेरिडियनल विमान के साथ अनंत संख्या में ब्लेड और समान वेग वितरण मानता है। द्वि-आयामी प्रवाह सिद्धांत क्रॉस-सेक्शन में रैखिक वेग भिन्नता पर भी विचार करता है। हालाँकि, कोई भी वास्तव में प्ररित करनेवाला के अंदर जटिल त्रि-आयामी चिपचिपा प्रवाह को प्रतिबिंबित नहीं कर सकता है। त्रि-आयामी प्रवाह सिद्धांत आंतरिक त्रि-आयामी स्थान को अनंत रूप से विभाजित करता है और प्रवाह क्षेत्र गणना के माध्यम से एक पूर्ण गणितीय मॉडल स्थापित करता है:
डब्ल्यू = एफ(आर, φ, जेड)
जहां W प्रवाह वेग है, R रेडियल निर्देशांक है, φ परिधीय निर्देशांक है, और Z अक्षीय निर्देशांक है। त्रि-आयामी प्रवाह गणना के माध्यम से, प्ररित करनेवाला के अंदर किसी भी बिंदु पर वेग वितरण प्राप्त किया जा सकता है, जिससे ब्लेड इनलेट/आउटलेट कोण, ब्लेड संख्या और मुड़ ब्लेड के क्रॉस-अनुभागीय आकार को अनुकूलित किया जा सकता है, ताकि ब्लेड की सतह वास्तविक द्रव प्रक्षेपवक्र से पूरी तरह मेल खाए।
त्रि-आयामी प्रवाह ब्लेड में अनियमित घुमावदार सतहें होती हैं जो वास्तविक प्रवाह व्यवस्था के अनुकूल होती हैं, दबाव सतह पर प्रवाह पृथक्करण को रोकती हैं, प्रवाह हानि को कम करती हैं, और इष्टतम प्रवाह स्थितियों को प्राप्त करने के लिए आंतरिक रूप से सभी द्रव कणों के वेग वितरण को नियंत्रित करती हैं। पारंपरिक द्वि-आयामी प्ररित करनेवालों की तुलना में, दक्षता में 5%-15% तक सुधार किया जा सकता है।
व्यापक मेरिडियनल मार्ग: कम हब व्यास प्रवाह क्षमता बढ़ाता है, हाइड्रोलिक दक्षता में सुधार करता है।
छोटा प्ररित करनेवाला व्यास: बढ़ी हुई आउटलेट चौड़ाई समान प्रदर्शन के लिए उपकरण के आकार को कम कर देती है।
बड़े ब्लेड ट्विस्ट: गैर-समान बी-स्पलाइन सतह मॉडलिंग तकनीक प्रवाह क्षेत्र में त्रि-आयामी रूप से मुड़े हुए ब्लेड के सटीक मिलान को सक्षम बनाती है।
आगे-विस्तारित इनलेट किनारा: आने वाले प्रवाह की ओर विस्तार करने से इनलेट हानि कम हो जाती है और गुहिकायन प्रदर्शन में सुधार होता है।
कंपित ब्लेड संरचना: मध्यम-उच्च विशिष्ट गति प्ररित करने वालों के लिए, सिर के ±4‰ के भीतर प्रवाह स्पंदन को कम करने के लिए आसन्न ब्लेड को कंपित किया जा सकता है।
भूलभुलैया सील संरचना: सीलिंग रिंग पर विशेष भूलभुलैया डिजाइन वॉल्यूमेट्रिक नुकसान को कम करता है।
आधुनिक त्रि-आयामी प्रवाह प्ररित करनेवाला डिज़ाइन 'सैद्धांतिक गणना + संख्यात्मक सिमुलेशन + अनुकूलन पुनरावृत्ति' के तकनीकी मार्ग का अनुसरण करता है:
सीएडी 3डी मॉडलिंग
एनयूआरबीएस सतह फिटिंग का उपयोग ब्लेड प्रोफाइल, मोटाई वितरण और इनलेट/आउटलेट कोणों के पैरामीट्रिक डिजाइन के साथ जटिल मुड़ ब्लेड 3डी मॉडल स्थापित करने के लिए किया जाता है।
सीएफडी प्रवाह सिमुलेशन
कम्प्यूटेशनल फ्लूइड डायनेमिक्स (सीएफडी) का उपयोग जाल निर्माण और प्रवाह क्षेत्र गणना के लिए किया जाता है ताकि प्ररित करनेवाला के अंदर वास्तविक प्रवाह स्थिति का अनुकरण किया जा सके और ब्लेड ज्यामितीय मापदंडों को अनुकूलित किया जा सके।
एफईए संरचनात्मक विश्लेषण
परिमित तत्व विश्लेषण यह सुनिश्चित करता है कि प्ररित करनेवाला केन्द्रापसारक और वायुगतिकीय भार के तहत उपज नहीं देता है, और ऑपरेटिंग गति पर अनुनाद से बचने के लिए कंपन मोड (प्राकृतिक आवृत्तियों) की जांच करता है।
सीएएम मशीनिंग प्रोग्रामिंग
पांच-अक्ष उपकरण पथ उत्पन्न करता है, हस्तक्षेप जांच और सिमुलेशन सत्यापन करता है, और सीएनसी कोड आउटपुट करता है। सामान्य सॉफ़्टवेयर में UG NX, Cimatron, CAXA आदि शामिल हैं।
प्ररित करनेवाला खोलें
ब्लेड केवल हब से जुड़े होते हैं, बिना कफन के।
सबसे कम मशीनिंग कठिनाई।
कम दक्षता और कम यांत्रिक शक्ति।
बड़े ब्लेड टिप क्लीयरेंस रिसाव।
अर्ध-खुला प्ररित करनेवाला
हब और आंशिक कवर के बीच ब्लेड।
मध्यम मशीनिंग कठिनाई.
मध्यम दक्षता और शक्ति.
अभी भी कुछ क्लीयरेंस लीकेज है.
बंद प्ररित करनेवाला
ब्लेड डिस्क और कफन के बीच पूरी तरह से घिरे हुए हैं।
उच्चतम मशीनिंग कठिनाई.
उच्चतम दक्षता और सबसे बड़ी ताकत।
पूरी तरह से सील प्रवाह मार्ग, कोई रिसाव नहीं।
रिसाव हानि को समाप्त करता है
इंटीग्रल कफन प्रवाह मार्ग को पूरी तरह से सील कर देता है, जिससे उच्च दबाव वाले माध्यम को कम दबाव वाले पक्ष में लौटने से रोका जा सकता है। समान गति से संपीड़न दक्षता में 8%-15% का सुधार होता है।
चिकना गैस प्रवाह
संलग्न मार्ग बाधाएं डिज़ाइन किए गए प्रक्षेपवक्र के साथ बहती हैं, कम तरल प्रतिरोध के साथ अशांति और भंवर से बचती हैं। पूर्ण-लोड और आंशिक-लोड दोनों क्षमताएँ बेहतर हैं।
उच्च संरचनात्मक कठोरता
डिस्क और कफन दोनों सिरों पर समर्थित ब्लेड के साथ एक अभिन्न ढांचा बनाते हैं। उच्च गति (8,000-20,000 आर/मिनट) पर, विरूपण और अनुनाद जोखिम बहुत कम हो जाते हैं।
कम कंपन और शोर
बंद संरचना कम असर हानि के साथ अधिक स्थिरता से चलती है। ब्लेड थकान दरारें और क्षरण विफलताएं काफी कम हो जाती हैं, जिससे यह निरंतर संचालन के लिए उपयुक्त हो जाता है।
उच्चतम आइसेंट्रोपिक दक्षता
बड़े चिलर और औद्योगिक कंप्रेसर की ऊर्जा-बचत मांगों को पूरा करते हुए, पिछड़े-घुमावदार बंद प्ररित करनेवाला 85% से ऊपर आइसेंट्रोपिक दक्षता प्राप्त कर सकते हैं।
विस्तृत स्थिर ऑपरेटिंग रेंज
एक व्यापक वृद्धि मार्जिन 20%-100% लोड भिन्नता को समायोजित करता है, जो केंद्रीय एयर कंडीशनिंग सिस्टम की अत्यधिक परिवर्तनीय लोड स्थितियों से पूरी तरह मेल खाता है।
उद्योग की सहमति
90% से अधिक उच्च दक्षता वाले वाणिज्यिक/औद्योगिक केन्द्रापसारक चिलर समान रूप से पिछड़े-घुमावदार बंद त्रि-आयामी प्रवाह प्ररित करने वालों को अपनाते हैं। समग्र अर्थशास्त्र, स्थिरता और ऊर्जा दक्षता को ध्यान में रखते हुए, बंद त्रि-आयामी प्रवाह प्ररित करनेवाला मुख्यधारा उद्योग की पसंद बन गया है।
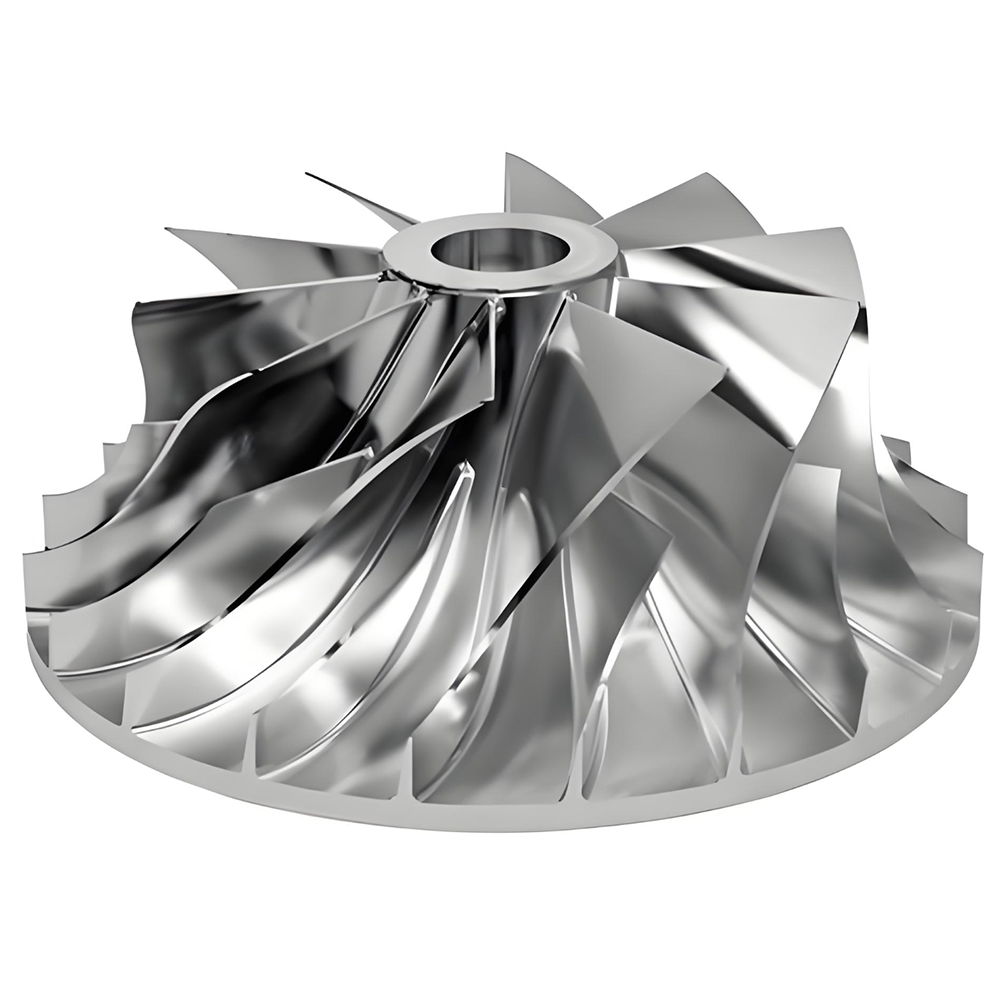
बंद त्रि-आयामी प्रवाह केन्द्रापसारक प्ररित करने वालों का निर्माण एक मुख्य तकनीकी बाधा का गठन करता है। उच्च ब्लेड मोड़, संकीर्ण मार्ग और डिस्क और कफन सतहों की बड़ी वक्रता के कारण, मशीनिंग बेहद कठिन है। वर्तमान मुख्यधारा निर्माण विधियों में निम्नलिखित पाँच श्रेणियां शामिल हैं:
प्रक्रिया |
सिद्धांत |
विशिष्ट अनुप्रयोग |
सामग्री का उपयोग |
शुद्धता |
पांच-अक्ष इंटीग्रल मिलिंग |
कई परिचालनों के माध्यम से एक ठोस फोर्जिंग से मशीनिंग ब्लेड और मार्ग |
उच्च प्रदर्शन कंप्रेसर, एयरोस्पेस |
निम्न (10%) |
बहुत ऊँचा |
ईडीएम |
विद्युत निर्वहन द्वारा सामग्री को नष्ट करने के लिए आकार के इलेक्ट्रोड का उपयोग करना |
संकीर्ण मार्ग, कठिन-से-मशीन सामग्री |
कम |
उच्च |
धातु - स्वरूपण तकनीक |
जटिल आकृतियों की खोई-मोम ढलाई |
छोटे से मध्यम प्ररित करनेवाला बैच उत्पादन |
उच्च |
मध्यम |
खंडित वेल्डिंग |
ब्लेडों को अलग-अलग पीसकर डिस्क और कफन में वेल्ड किया जाता है |
बड़े प्ररित करनेवाला, विस्तृत मार्ग |
मध्यम |
मध्यम ऊँचाई |
एडिटिव मैन्युफैक्चरिंग (3डी प्रिंटिंग) |
एसएलएम/ईबीएम परत-दर-परत धातु पाउडर का पिघलना |
प्रोटोटाइपिंग, अति-जटिल संरचनाएँ |
उच्च (95%) |
मध्यम ऊँचाई |
प्रक्रिया चयन तर्क
प्ररित करनेवाला प्रकार (खुला/अर्ध-खुला/बंद), मार्ग की चौड़ाई, सामग्री गुण, उत्पादन मात्रा, सटीकता आवश्यकताएं, और लागत बजट संयुक्त रूप से प्रक्रिया मार्ग निर्धारित करते हैं। व्यवहार में, दक्षता और परिशुद्धता को संतुलित करने के लिए अक्सर संयुक्त प्रक्रियाओं (उदाहरण के लिए, पांच-अक्ष रफ मिलिंग + ईडीएम फिनिशिंग) का उपयोग किया जाता है।
पांच-अक्ष एक साथ सीएनसी इंटीग्रल मिलिंग वर्तमान में उच्च-प्रदर्शन वाले बंद त्रि-आयामी प्रवाह प्ररित करने वालों के लिए सबसे मुख्यधारा निर्माण विधि है। एक ठोस फोर्जिंग से शुरू होकर, यह विधि ड्रिलिंग, रफिंग, सेमी-फिनिशिंग, क्लीन-अप और फिनिशिंग सहित संचालन के माध्यम से ब्लेड और मार्ग को एक ही ब्लैंक से एकीकृत करती है।
सामग्री की तैयारी
रफ टर्निंग प्री-फॉर्मिंग (खराद / 3‑4 अक्ष मिल अधिकांश स्टॉक को हटा देती है)
ड्रिलिंग (पैसेज मशीनिंग के लिए शुरुआती छेद की ड्रिलिंग)
पैसेज रफिंग (उच्च सामग्री हटाने की दर के लिए बड़े व्यास के उपकरण)
अर्ध-परिष्करण (अंतिम सतह तक पहुंचने के लिए छोटी छूट छोड़कर)
सफ़ाई-अप (ब्लेड जड़ों पर मशीनिंग फ़िललेट्स)
फिनिशिंग (ब्लेड सतहों के लिए पतला बॉल-एंड मिल्स)
पोस्ट-प्रोसेसिंग (डिबुरिंग, पॉलिशिंग, गतिशील संतुलन)
साइड मिलिंग
एक बार में मशीन की ब्लेड सतहों पर टूल फ्लैंक का उपयोग करता है। उच्च दक्षता और अच्छी सतह फिनिश, विशेष रूप से शासित-सतह प्ररित करने वालों के लिए उपयुक्त। हस्तक्षेप से बचने के लिए उपकरण अक्ष वेक्टर के सटीक नियंत्रण की आवश्यकता है।
प्वाइंट मिलिंग
घुमावदार सतहों को बिंदु दर बिंदु मशीन पर लगाने के लिए बॉल-नोज़ टिप का उपयोग करता है। जटिल मुक्त-रूप सतहों के लिए उच्च लचीलापन प्रदान करता है, लेकिन धीमा। स्कैलप की ऊंचाई 0.005 मिमी के भीतर नियंत्रित की जा सकती है।
ट्रॉकॉइडल मिलिंग
कठोर सामग्रियों की रफिंग के दौरान निरंतर उपकरण भार बनाए रखता है; आर्क प्रविष्टि काटने के बल के प्रभाव को कम करती है और उपकरण के जीवन को बढ़ाती है।
मशीनिंग चरण |
उपकरण प्रकार |
विशेषताएँ |
खुरदरापन |
बेलनाकार/पतला मिलिंग कटर (लेपित कार्बाइड) |
बड़ा व्यास, उच्च सामग्री हटाने की दर; व्यास न्यूनतम ब्लेड रिक्ति से कम होना चाहिए |
ब्लेड फिनिशिंग |
पतला बॉल-एंड लंबी-पहुंच कटर |
व्यास 3-6 मिमी, गहरे खांचे के लिए कटिंग एज की लंबाई 30+ मिमी; दक्षता के लिए साइड एज का उपयोग करता है |
मार्ग समापन |
बॉल-एंड/टोरॉयडल एंड मिल्स |
लगातार स्कैलप टूलपाथ योजना, स्कैलप ऊंचाई 0.005–0.02 मिमी |
साफ - सफाई |
छोटे व्यास वाले बॉल-एंड उपकरण |
ब्लेड-हब जंक्शनों पर मशीनिंग फ़िललेट्स |
पांच-अक्ष मशीनिंग की मुख्य कठिनाइयाँ टूल अक्ष वेक्टर योजना और हस्तक्षेप जाँच में निहित हैं। विशिष्ट तरीकों में शामिल हैं:
ड्राइव से संबंधित: ड्राइव ज्योमेट्री के रूप में ब्लेड सतहों का चयन, उचित लीड और झुकाव कोण के साथ चेक ज्योमेट्री के रूप में आसन्न ब्लेड और मार्ग सतहों का चयन करना।
गाइड वक्र विधि: आसन्न ब्लेड और ऑफसेटिंग की सीमा रेखाओं के बीच मध्यबिंदु ढूंढकर उपकरण अक्ष गाइड वक्र प्राप्त करना।
लगातार स्कैलप फिनिशिंग: समान स्कैलप टूलपाथ उत्पन्न करने के लिए निर्दिष्ट स्कैलप ऊंचाई के आधार पर स्टेपओवर की गणना करना।
कंपन में कमी के लिए हेलिकल रैंपिंग: प्रभाव कंपन से बचने के लिए उपकरण के संपर्क खाली होने पर पतली परत वाली हेलिकल मल्टीपल रैंपिंग (पिच 0.04-0.06 मिमी)।
कंपन‑डैम्पिंग टूल होल्डर प्रौद्योगिकी
नवीनतम पेटेंट तकनीक एक आंतरिक डंपिंग कोर और डंपिंग तेल के साथ एक कंपन-डैंपिंग टूल धारक को नियोजित करती है, जो धारक के झुकने वाले विक्षेपण को अवशोषित करने के लिए काउंटर-कंपन उत्पन्न करती है, जिससे गतिशील कठोरता में काफी वृद्धि होती है। आंतरिक शीतलक आपूर्ति के साथ मिलकर, मशीनिंग अधिक स्थिर हो जाती है।
टूलपाथ जेनरेशन के बाद, सिमुलेशन सॉफ्टवेयर का उपयोग करके बार-बार सत्यापन अनिवार्य है।
यूजी एनएक्स सिमुलेशन मॉड्यूल: टूलपाथ हस्तक्षेप और ओवरकट की जांच करता है।
वेरिकट: मशीन टूल मोशन सिमुलेशन, सीएनसी कोड को सत्यापित करता है, टकराव का पता लगाता है।
ट्रायल कटिंग: कटिंग मापदंडों को ठीक करने के लिए मशीन पर वास्तविक परीक्षण।
बंद त्रि-आयामी प्रवाह प्ररित करने वालों की ईडीएम मशीनिंग ज़ोनड, मल्टी-इलेक्ट्रोड, मल्टी-स्टेप संचालन के साथ एक डिजिटल प्रक्रिया मार्ग अपनाती है:
प्री-मशीनिंग: इलेक्ट्रोड मशीन मार्ग प्रविष्टि।
निकास रफिंग: इलेक्ट्रोड खुले मार्ग से बाहर निकलते हैं।
एंट्री रफिंग: इलेक्ट्रोड पूरी एंट्री रफ फॉर्मिंग करते हैं।
सेमी-फ़िनिशिंग: डिस्चार्ज गैप भत्ते के साथ सेमी-फ़िनिश इलेक्ट्रोड।
फिनिशिंग: इलेक्ट्रोड अंतिम सटीकता प्राप्त करते हैं।
कक्षीय ईडीएम: उचित कक्षीय गति डिस्चार्ज गैप और सतह की गुणवत्ता में सुधार करती है।
भत्ता वितरण: सेमी-फिनिश इलेक्ट्रोड को 0.5 मिमी मोटा किया गया, फिनिश इलेक्ट्रोड को अतिरिक्त 0.2 मिमी।
डिजिटल सिमुलेशन: सीएडी प्लेटफॉर्म पर इलेक्ट्रोड और फिक्स्चर की गतिशील असेंबली, मशीनिंग प्रक्रिया का अनुकरण।
संयुक्त पांच-अक्ष मिलिंग + ईडीएम प्रक्रिया
बंद त्रि-आयामी इंटीग्रल इम्पेलर्स के लिए - कई ब्लेड, अत्यधिक मुड़े हुए मार्ग और कठिन-से-कट सामग्री से बने - पांच-अक्ष सीएनसी रफिंग + ईडीएम फिनिशिंग की संयुक्त प्रक्रिया का आमतौर पर उपयोग किया जाता है। यूजी एनएक्स विश्लेषण के माध्यम से, मार्ग मशीनिंग क्षेत्रों को तर्कसंगत रूप से विभाजित किया जाता है, इलेक्ट्रोड डिजाइन और फिक्स्चर को अनुकूलित किया जाता है, हस्तक्षेप अनुरूपित किया जाता है, और इलेक्ट्रोड प्रवेश/निकास के लिए इष्टतम पथ पाया जाता है।
ईडीएम के लाभ और सीमाएं
पहलू |
फ़ायदा |
परिसीमन |
क्षमता |
मशीनें अत्यंत संकीर्ण मार्ग (<10 मिमी), उच्च कठोरता सामग्री, जटिल स्थानिक संरचनाएं |
धीमी गति; प्रत्येक मार्ग को व्यक्तिगत रूप से मशीनीकृत किया गया |
शुद्धता |
अलग-अलग इलेक्ट्रोड सरल पथ और नियंत्रणीय सटीकता उत्पन्न करते हैं |
डिस्चार्ज गैप आयामी सटीकता को प्रभावित करता है, क्षतिपूर्ति के लिए कई इलेक्ट्रोड की आवश्यकता होती है |
सतही गुणवत्ता |
कोई यांत्रिक तनाव नहीं, पतले मुड़े हुए ब्लेड के लिए उपयुक्त |
रीकास्ट परत को बाद में पॉलिशिंग की आवश्यकता होती है |
लागत |
कठिन-से-काटने वाली सामग्रियों को मशीन से तैयार किया जा सकता है |
उच्च इलेक्ट्रोड विनिर्माण लागत; महत्वपूर्ण ग्रेफाइट/तांबे की खपत |
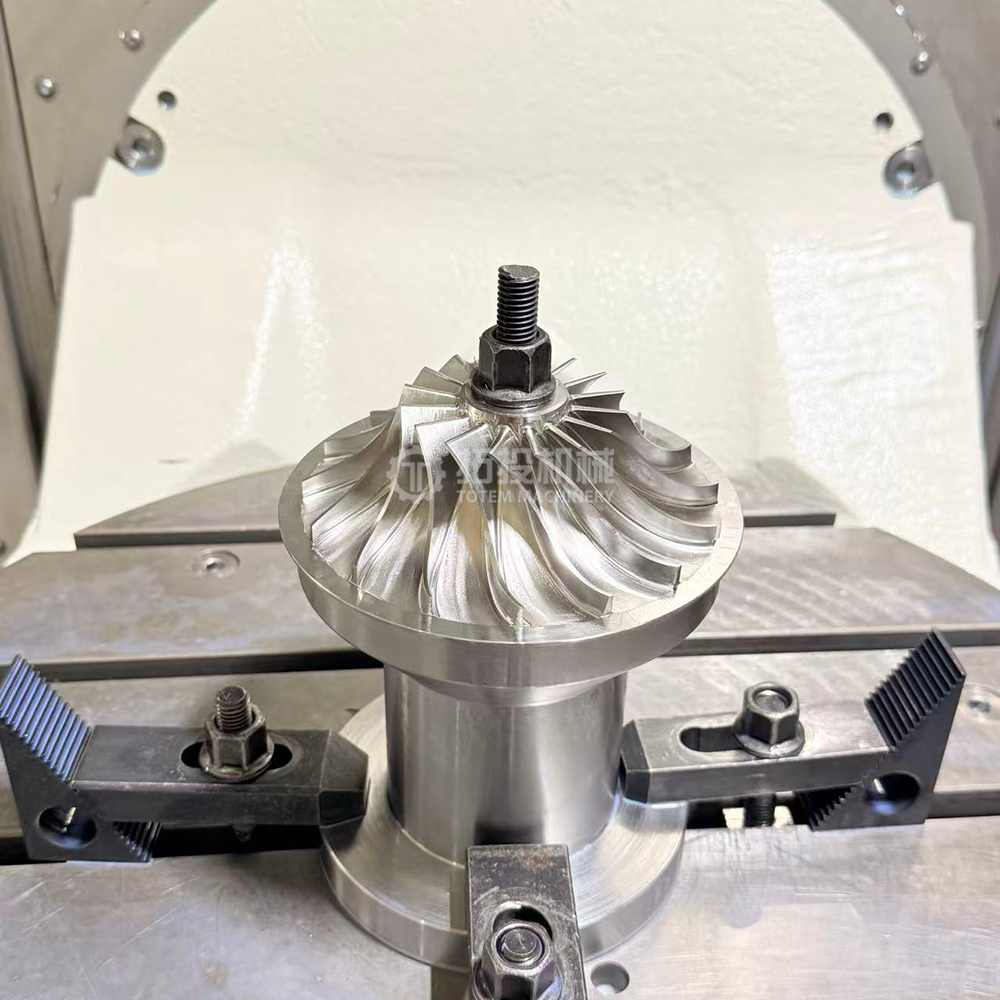
मेटल एडिटिव मैन्युफैक्चरिंग - विशेष रूप से सेलेक्टिव लेजर मेल्टिंग (एसएलएम) और इलेक्ट्रॉन बीम मेल्टिंग (ईबीएम) - बंद त्रि-आयामी प्रवाह इम्पेलर्स के निर्माण के लिए एक पूरी तरह से नया मार्ग खोल रहा है। यह पारंपरिक प्रक्रियाओं की मूलभूत ज्यामितीय सीमाओं को तोड़ता है।
अति पतली दीवार बनाना
≥95% उपज के साथ 0.3 मिमी तक अल्ट्रा-थिन ब्लेड की स्थिर दोष-मुक्त संरचना हासिल की गई। इसके विपरीत, बड़े पैमाने पर उत्पादन में पांच-अक्ष मिलिंग के लिए न्यूनतम स्थिर दीवार की मोटाई आमतौर पर 1.5 मिमी से ऊपर होती है।
एकीकृत गठन
फ्लैंज, हब और ब्लेड बिना वेल्डिंग या जुड़ाव के एक चरण में मुद्रित होते हैं। घनत्व ≥99.9%, जाली सामग्री गुणों तक पहुंचना; थकान भरे जीवन में 40% से अधिक सुधार हुआ।
तीव्र पुनरावृत्ति
डिजाइन से लेकर तैयार भाग तक संपीड़ित होने में लगने वाला समय हफ्तों से लेकर दिनों तक का होता है; छोटे-बैच अनुकूलन के लिए प्रत्यक्ष लागत 60% से अधिक कम हो गई। किसी टूलींग की आवश्यकता नहीं, प्रोटोटाइप के लिए आदर्श।
टोपोलॉजी अनुकूलन
पारंपरिक प्रक्रियाओं के साथ असंभव आंतरिक आकार के शीतलन चैनलों, दोहरी दीवारों वाली खोखली संरचनाओं आदि को सक्षम बनाता है। सुरक्षा मार्जिन में वृद्धि करते हुए टोपोलॉजी अनुकूलन ने वजन 8.7% कम कर दिया।
सामग्री |
आवेदन |
एसएलएम के बाद गुण |
इनकोनेल 718 निकल-आधारित सुपरअलॉय |
650°C पर दीर्घकालिक सेवा |
घनत्व ≥99.95%, तन्य शक्ति >1200 एमपीए |
Ti‑6Al‑4V टाइटेनियम मिश्र धातु |
बहुत तेज़ टिप गति, मध्यम तापमान |
उच्च शक्ति-से-वजन अनुपात, संक्षारण प्रतिरोधी |
नई एल्यूमीनियम मिश्र धातुएँ |
400°C तक उच्च तापमान वाले हिस्से |
पारंपरिक कास्ट एल्यूमीनियम की ताकत 5× |
स्टेनलेस स्टील्स (316L / 17‑4PH) |
संक्षारक वातावरण |
अच्छा संक्षारण प्रतिरोध और यांत्रिक गुण |
समर्थन हटाना - समर्थन संरचनाओं को काट देना।
तनाव से राहत - अवशिष्ट तनाव को खत्म करने के लिए गर्मी उपचार।
हॉट आइसोस्टैटिक प्रेसिंग (HIP) - 99.9%+ घनत्व प्राप्त करता है।
सतह परिष्करण - मशीनिंग / पॉलिशिंग / अपघर्षक प्रवाह मशीनिंग।
अंतिम मशीनिंग - महत्वपूर्ण सतहों की सटीक फिनिशिंग + गतिशील संतुलन।
वर्तमान सीमाएँ
धातु 3डी-मुद्रित भागों में अवशिष्ट तनाव विरूपण का कारण बन सकता है, जिसके लिए अतिरिक्त ताप उपचार सुधार की आवश्यकता होती है।
उच्च-प्रदर्शन मुद्रण सामग्री महंगी है, जिससे बड़े पैमाने पर उत्पादन सीमित हो जाता है।
जटिल संरचनाओं में आंतरिक दोषों के लिए गैर-विनाशकारी परीक्षण अभी भी अपरिपक्व है।
मुद्रित सतह खुरदरापन (आरए 6-15 μm) के कारण महत्वपूर्ण सतहों की बाद की मशीनिंग की आवश्यकता होती है।
निवेश कास्टिंग का व्यापक रूप से जटिल-ज्यामिति या कठिन-से-मशीन इम्पेलर्स के मध्यम-बैच उत्पादन के लिए उपयोग किया जाता है, खासकर औद्योगिक कंप्रेसर और कुछ गैस टर्बाइनों में।
प्रक्रिया: सटीक मोम पैटर्न तैयार करें → शेल बनाने के लिए सिरेमिक घोल में बार-बार डुबोएं → डीवैक्स → वैक्यूम/दबाव में पिघली हुई धातु डालें → शेल हटाना → सूक्ष्म छिद्र को खत्म करने के लिए हॉट आइसोस्टैटिक प्रेसिंग (HIP) → मशीन महत्वपूर्ण सतह → गतिशील संतुलन।
लाभ: अत्यधिक जटिल आकार (0.7-2.0 मिमी जितने पतले ब्लेड), न्यूनतम सामग्री अपशिष्ट, बैच उत्पादन के लिए उपयुक्त, सुपरअलॉय पर लागू हो सकता है।
सीमाएं: उच्च प्रारंभिक टूलींग लागत, संभावित कास्टिंग दोष (छिद्रता, समावेशन), ताकत और सतह खत्म आम तौर पर मशीनीकृत भागों की तुलना में कम होती है।
रैपिड कास्टिंग: प्रोटोटाइप/छोटे-बैच लागत और लीड समय को कम करने के लिए एफडीएम 3डी-मुद्रित मोम पैटर्न का उपयोग करता है।
बड़े औद्योगिक कंप्रेसर इम्पेलर्स या विस्तृत आउटलेट मार्ग वाले इम्पेलर्स के लिए, खंडित वेल्डिंग एक महत्वपूर्ण विधि बनी हुई है। मार्ग की चौड़ाई के आधार पर, दो मुख्य दृष्टिकोण हैं:
वाइड-पैसेज वेल्डेड इम्पेलर
ब्लेडों को अलग से दबाया या पीसा जाता है, फिर डिस्क और कफन में वेल्ड किया जाता है।
मैनुअल आर्क वेल्डिंग या टीआईजी वेल्डिंग, आंतरिक या बाह्य रूप से किया जाता है।
तनाव दूर करने के लिए 250-360°C पर पहले से गरम करें, वेल्ड के बाद 3 घंटे के लिए 650°C पर गर्म करें।
नैरो-पैसेज स्लॉट-वेल्डेड इम्पेलर
जब आउटलेट की चौड़ाई <10 मिमी हो, तो इलेक्ट्रोड मार्ग में नहीं पहुंच सकते।
स्लॉट को डिस्क में मिलाया जाता है और ब्लेड को कफन पर पीसा जाता है, फिर इकट्ठा किया जाता है और वेल्ड किया जाता है।
प्रोफ़ाइल मिलान सुनिश्चित करने के लिए डिस्क पर प्रारंभिक स्लॉट कोण के सटीक निर्धारण की आवश्यकता है।
इलेक्ट्रॉन बीम वेल्डिंग
उच्च गुणवत्ता, गहरी पैठ, न्यूनतम विरूपण।
बंद प्ररित करनेवाला कफन वेल्डिंग के लिए उपयुक्त।
वेल्डिंग (रेडियोग्राफी, पेनेट्रेंट निरीक्षण) के बाद पूर्ण एनडीटी की आवश्यकता होती है।
इलेक्ट्रोकेमिकल मशीनिंग (ईसीएम)
कठोर सामग्री को खत्म करने या यांत्रिक तनाव के बिना पतले मुड़े हुए ब्लेड की मशीनिंग के लिए उपयोग किया जाता है। कोई उपकरण घिसाव नहीं, कोई अवशिष्ट तनाव नहीं।
अपघर्षक वॉटरजेट
खुले इम्पेलर्स में 2डी ब्लेड की रफ प्रोफाइलिंग या मोटी प्लेटों से बुनियादी आकृति काटने के लिए उपयोग किया जाता है।
हाइब्रिड विनिर्माण
एक ही मशीन पर एडिटिव मैन्युफैक्चरिंग (निकट-नेट आकार का निर्माण) + सबट्रैक्टिव सीएनसी मशीनिंग (महत्वपूर्ण सतहों को खत्म करना), दोनों फायदे का संयोजन।
पाउडर धातुकर्म - गर्म दबाव
उच्च तापमान समाधान उपचार, उच्च तापमान टेम्परिंग और पीवीडी कोटिंग के बाद इंटीग्रल फॉर्मिंग, वेल्डिंग/मशीनिंग दोषों को कम करना और पहनने और संक्षारण प्रतिरोध में सुधार करना।
बंद त्रि-आयामी प्रवाह केन्द्रापसारक प्ररित करनेवाला मशीनिंग को व्यापक रूप से सटीक विनिर्माण में सबसे जटिल कार्यों में से एक के रूप में मान्यता प्राप्त है। इसकी मुख्य चुनौतियाँ ज्यामितीय जटिलता, भौतिक कठिनाई और सटीकता आवश्यकताओं के ट्रिपल संयोजन से उत्पन्न होती हैं।
चुनौती |
विशिष्ट अभिव्यक्ति |
countermeasures |
3डी मुड़े हुए ब्लेड |
बड़े मोड़ के साथ अनियमित घुमावदार सतहें, गैर-समान बी-स्पलाइन सतहें |
पांच-अक्ष साइड मिलिंग, सटीक उपकरण अक्ष वेक्टर नियंत्रण |
संकीर्ण मार्ग |
आउटलेट की चौड़ाई <10 मिमी हो सकती है, उपकरण स्थान गंभीर रूप से सीमित है |
छोटे व्यास वाले पतले बॉल-एंड टूल + ईडीएम संयुक्त प्रक्रिया |
मुख्य और स्प्लिटर ब्लेड |
इंटरलीव्ड संरचना मार्ग को अधिक मुड़ा हुआ और तंग बनाती है |
ज़ोनड मल्टी-इलेक्ट्रोड ईडीएम, अलग इलेक्ट्रोड डिज़ाइन |
पतले अग्रणी/अनुगामी किनारे |
अत्यधिक पतले किनारे चटकने और विकृत होने की संभावना रखते हैं |
पतली परत काटना, कंपन-डैम्पिंग धारक, अनुकूलित पैरामीटर |
टाइटेनियम मिश्र धातु (Ti‑6Al‑4V)
उच्च शक्ति-से-वजन अनुपात, लेकिन कम तापीय चालकता (अत्याधुनिक किनारे पर केंद्रित गर्मी) और काम सख्त करने की प्रवृत्ति। कम काटने की गति, उच्च फ़ीड दर और पर्याप्त शीतलन की आवश्यकता होती है।
निकेल-आधारित सुपरअलॉय (इंकोनेल 718)
उच्च तापमान अनुप्रयोगों के लिए पसंदीदा लेकिन काटने वाले उपकरणों पर अत्यधिक मांग। गंभीर कार्य सख्त होना और उपकरण का तेजी से घिस जाना। अक्सर ईडीएम सहायता की आवश्यकता होती है।
उच्च शक्ति वाले स्टेनलेस स्टील (17‑4PH)
संक्षारक वातावरण में उपयोग किया जाता है। उच्च शक्ति और क्रूरता के परिणामस्वरूप उच्च काटने वाली ताकतें होती हैं, जिसके लिए कठोर मशीन टूल्स और फिक्स्चर की आवश्यकता होती है।
हस्तक्षेप और टकराव: मुड़े हुए ब्लेड मार्ग के अंदर उपकरण की गति आसानी से आसन्न ब्लेड या मार्ग सतहों के साथ हस्तक्षेप का कारण बनती है। सीएएम सॉफ्टवेयर में व्यापक हस्तक्षेप जांच और सिमुलेशन सत्यापन आवश्यक है।
मशीनिंग विरूपण: पतले ब्लेड काटने के बल के कारण तेजी से विकृत हो जाते हैं, जिससे मशीनिंग के बाद स्प्रिंग-बैक त्रुटियां होती हैं। ब्लेड विक्षेपण के आधार पर मुआवजा सतहों को स्थापित किया जाना चाहिए।
टूल ओवरहैंग: डीप ग्रूव मशीनिंग के लिए खराब कठोरता और कंपन संवेदनशीलता वाले लंबी पहुंच वाले टूल की आवश्यकता होती है। कंपन-अवमंदन धारकों और पेचदार रैंपिंग रणनीतियों को नियोजित किया जाता है।
सतह की गुणवत्ता: वायुगतिकीय प्रदर्शन सटीक ब्लेड आकृति और चिकनी सतहों (आरए <0.8 माइक्रोन) पर निर्भर करता है। टूल मार्क की दिशा और आकार सीधे प्रवाह हानि को प्रभावित करते हैं।
थर्मल विरूपण: गर्मी काटने से वर्कपीस का तापमान बढ़ जाता है, जिससे विरूपण होता है। पर्याप्त शीतलन और तापीय क्षतिपूर्ति आवश्यक है।
हस्तक्षेप और विरूपण का युग्मित विश्लेषण
हाल के शोध में पांच-अक्ष मशीनिंग में उपकरण हस्तक्षेप त्रुटियों और ब्लेड विरूपण त्रुटियों को जोड़ा गया है। एक ब्लेड विरूपण क्षतिपूर्ति सतह की स्थापना करके और साथ ही हस्तक्षेप त्रुटियों को नियंत्रित करते हुए टूलपाथ योजना में पूर्व-क्षतिपूर्ति करके, 'टकराव-मुक्त, न्यूनतम-त्रुटि' उच्च दक्षता परिशुद्धता मशीनिंग प्राप्त की जाती है। मापी गई मशीनिंग त्रुटियों को सहनशीलता के भीतर नियंत्रित किया जा सकता है।
मशीनिंग के दौरान, आउटलेट से अंदर की ओर काटने वाले बल जटिल होते हैं, जो अक्सर अस्थिरता का कारण बनते हैं। समर्पित फिक्सचर डिज़ाइन अवश्य होना चाहिए:
पोजिशनिंग और क्लैम्पिंग के लिए पुल स्टड, लोकेटिंग रिंग्स, ओरिएंटेशन रिंग्स और क्लैम्पिंग रिंग्स का उपयोग करके मशीन के बाहर पूर्व-संरेखण सक्षम करें।
तीव्र स्थिति निर्धारण, उच्च सटीकता और उच्च दोहराव स्थिति सटीकता प्रदान करें।
विभिन्न मशीनिंग परिचालनों के लिए क्लैंपिंग आवश्यकताओं को समायोजित करें।
क्लैंपिंग सेटअप कम से कम करें - एक सेटअप में जितना संभव हो उतना मशीनिंग पूरा करें।
सतह की गुणवत्ता सीधे प्ररित करनेवाला की वायुगतिकीय दक्षता, थकान जीवन और संक्षारण प्रतिरोध को प्रभावित करती है। बंद त्रि-आयामी प्रवाह प्ररित करने वालों का सतही उपचार कई प्रक्रियाओं की एक एकीकृत प्रणाली है।
संकीर्ण मार्ग वाले बंद इम्पेलर्स को चमकाना एक वैश्विक चुनौती है। पारंपरिक पीस कई आंतरिक मार्ग क्षेत्रों तक नहीं पहुंच सकता है। प्रभावी पॉलिशिंग विधियों में शामिल हैं:
तरीका |
सिद्धांत |
प्राप्य खुरदरापन |
लागू क्षेत्र |
वेट ब्लास्टिंग + शॉट पीनिंग |
कुल मिलाकर पूर्व-उपचार, स्केल और बड़े कणों को हटा देता है |
रा 3-6 μm |
संपूर्ण प्ररित करनेवाला |
अल्ट्रासोनिक कंपन पॉलिशिंग |
अल्ट्रासोनिक-आवृत्ति कंपन घर्षण काटने को संचालित करता है |
रा 0.4 माइक्रोन |
बाहरी सतहें |
अपघर्षक प्रवाह मशीनिंग |
अपघर्षक पदार्थों के साथ चिपचिपा लोचदार मीडिया दबाव में मार्ग से बहता है |
रा 0.2 माइक्रोन |
आंतरिक मार्ग |
हाइड्रोलिक पीसना |
मार्गों के माध्यम से क्वार्ट्ज रेत + पानी के मिश्रण का उच्च गति प्रवाह |
रा 0.8 μm |
संकीर्ण आंतरिक मार्ग |
सर्वोत्तम अभ्यास संयोजन
शेनयांग ब्लोअर वर्क्स और डालियान यूनिवर्सिटी ऑफ टेक्नोलॉजी के शोध से पता चलता है कि गीले ब्लास्टिंग + शॉट पीनिंग → बाहरी अल्ट्रासोनिक कंपन पॉलिशिंग → आंतरिक अपघर्षक प्रवाह पॉलिशिंग का संयोजन इष्टतम परिणाम देता है, अंतिम सतह खुरदरापन रा 0.2 माइक्रोन प्राप्त करता है, जो उच्च दबाव कम प्रवाह केन्द्रापसारक कंप्रेसर की सतह आवश्यकताओं को पूरा करता है। हाइड्रोलिक ग्राइंडिंग से पंप दक्षता में 3%-6% तक सुधार हो सकता है।
पीवीडी भौतिक वाष्प जमाव
ईबी वाष्पीकरण मोड, 400 डिग्री सेल्सियस प्रक्रिया तापमान, 6 घंटे। TiC‑Al₂O₃ समग्र नैनो‑कोटिंग, 2 माइक्रोन मोटी, पहनने के प्रतिरोध और प्रवाह मार्ग की चिकनाई में सुधार करती है।
इलेक्ट्रोप्लेटिंग/इलेक्ट्रोलेस प्लेटिंग
संक्षारक वातावरण में काम करने वाले इम्पेलर्स के लिए, निकल या क्रोमियम कोटिंग्स संक्षारण सुरक्षा प्रदान करती हैं।
थर्मल छिड़काव
उच्च तापमान वाले वातावरण के लिए सिरेमिक या मिश्र धातु कोटिंग्स का प्लाज्मा छिड़काव, उच्च तापमान प्रतिरोध, पहनने के प्रतिरोध और ऑक्सीकरण प्रतिरोध प्रदान करता है। टंगस्टन कार्बाइड कोटिंग प्ररित करनेवाला के जीवन को 3-5 साल तक बढ़ा सकती है।
इम्पेलर निरीक्षण पूरी विनिर्माण प्रक्रिया - कच्चे माल से लेकर तैयार उत्पाद तक - एयरोस्पेस घटकों के तुलनीय मानकों और तरीकों के साथ फैला हुआ है। एक संपूर्ण निरीक्षण प्रणाली निम्नलिखित छह आयामों को कवर करती है:
उपकरण |
शुद्धता |
निरीक्षण सामग्री |
सीएमएम |
स्थानिक सटीकता 1.8 + एल/350 μm |
ब्लेड प्रोफाइल, समोच्च, मोटाई, स्थिति, कोण आदि का पूर्ण आयामी माप। |
नीली रोशनी स्कैनर (गैर-संपर्क) |
बिंदु सटीकता ±15 μm |
संपूर्ण सतह बिंदु क्लाउड डेटा का तेजी से अधिग्रहण |
संरचित प्रकाश दूरबीन झंझरी |
माइक्रोन-स्तर |
गैर-संपर्क 3डी स्थलाकृति माप, डिज़ाइन मॉडल के साथ तुलना |
श्वेत प्रकाश इंटरफेरोमीटर |
संकल्प 0.1 μm |
सतह स्थलाकृति माप, उपसतह दोष पहचान |
उच्च घूर्णी गति (8,000-20,000 आर/मिनट) पर, यहां तक कि मामूली द्रव्यमान असंतुलन भी भारी केन्द्रापसारक बल उत्पन्न करता है जिससे गंभीर कंपन होता है।
मानक: आईएसओ 21940‑11 / आईएसओ 1940‑1, संतुलन गुणवत्ता ग्रेड जी2.5।
उपकरण: उच्च परिशुद्धता गतिशील संतुलन मशीन, न्यूनतम प्राप्य अवशिष्ट असंतुलन ≤0.1 ग्राम·मिमी/किग्रा।
विधि: दो-प्लेन संतुलन, सामग्री को हटाने (ड्रिलिंग) या जोड़कर सुधार।
आवश्यकता: 5 ग्राम मिमी/किग्रा के भीतर अवशिष्ट असंतुलन।
अल्ट्रासोनिक परीक्षण (यूटी): आंतरिक सरंध्रता, समावेशन, लेमिनेशन का पता लगाता है। संवेदनशीलता: 2 मिमी फ्लैट-बॉटम छेद। रिक्त स्थान और तैयार भागों की कास्टिंग/फोर्जिंग के लिए उपयुक्त।
रेडियोग्राफिक परीक्षण (आरटी): वास्तविक समय एक्स-रे इमेजिंग आंतरिक संरचनात्मक अखंडता की जांच करता है। एएसएमई बीपीवीसी के अनुरूप है। आंखों के लिए अदृश्य आंतरिक दोषों का पता लगाता है।
चुंबकीय कण निरीक्षण (एमटी): लौहचुंबकीय सामग्रियों में सतह और निकट-सतह दरारों का पता लगाता है। सूक्ष्म दरारें >0.5 मिमी पा सकते हैं।
पेनेट्रेंट टेस्टिंग (पीटी): गैर-चुंबकीय सामग्रियों में सतह तोड़ने वाली दरारों का पता लगाता है। फ्लोरोसेंट या रंग कंट्रास्ट, स्टेनलेस स्टील और टाइटेनियम मिश्र धातु प्ररित करने वालों के लिए उपयुक्त।
एड़ी वर्तमान परीक्षण (ईटी): निकट-सतह दोषों की तेजी से जांच, बड़े पैमाने पर उत्पादित प्ररित करने वालों के ऑनलाइन निरीक्षण के लिए उपयुक्त।
रासायनिक संरचना: सटीक मात्रा निर्धारण के लिए स्पार्क OES / XRF / ICP‑OES।
यांत्रिक गुण: सार्वभौमिक परीक्षण मशीन - तन्य शक्ति ≥500 एमपीए, उपज शक्ति, बढ़ाव; प्रभाव परीक्षण (‑40°C कम तापमान)।
मेटलोग्राफी: गर्मी-उपचार दोषों से बचने के लिए अनाज के आकार, समावेशन रेटिंग (एएसटीएम ई112) का माइक्रोस्कोप अवलोकन।
कठोरता: रॉकवेल/ब्रिनेल कठोरता परीक्षक।
हाइड्रोलिक / वायुगतिकीय परीक्षण: परीक्षण रिग पर, प्रवाह-शीर्ष वक्र को मापें, दक्षता सुनिश्चित करें ≥85%, एनपीएसएच आवश्यकताओं को पूरा करता है।
उच्च गति स्पिन परीक्षण: वास्तविक स्थितियों की नकल करते हुए, 300 मीटर/सेकेंड परिधीय गति तक रोटेशन परीक्षण रिग।
पर्यावरण सिमुलेशन: तापमान कक्ष (‑70°C से 300°C) और निर्वात कक्ष (≤10⁻³ Pa), नमक स्प्रे संक्षारण कक्ष (ASTM B117)।
थकान परीक्षण: उच्च-चक्र थकान मशीन, चक्र गणना ≥10⁷।
निरीक्षण पर्यावरण आवश्यकताएँ
माप त्रुटियों को कम करने के लिए तापमान 20±2°C, आर्द्रता <60% बनाए रखा गया। निरीक्षकों के पास ASNT स्तर II या समकक्ष प्रमाणन होना चाहिए। एमईएस प्रणाली पूर्ण जीवनचक्र पता लगाने की क्षमता के लिए सभी निरीक्षण डेटा रिकॉर्ड करती है।
2024 डेटा बिजली, धातु विज्ञान, रसायन और अन्य उद्योगों में त्रि-आयामी प्रवाह प्ररित करनेवाला प्रौद्योगिकी की मजबूत मांग दिखाता है। ऊर्जा की बचत करने वाले त्रि-आयामी प्रवाह केन्द्रापसारक ब्लोअर ने डेटा सेंटर कूलिंग सिस्टम (बाजार आकार आरएमबी 1.8 बिलियन, वार्षिक वृद्धि 65%) में लगभग 3,000 इकाइयों की नई मांग उत्पन्न की, नई ऊर्जा वाहन विनिर्माण आपूर्ति श्रृंखला में 2,200 इकाइयां, और सेमीकंडक्टर विनिर्माण उद्योग में 500 इकाइयां (आरएमबी 1.5 बिलियन, वृद्धि 35%)। प्रमुख उद्योग के खिलाड़ी बिक्री राजस्व का 6.8% R&D को आवंटित करते हैं। त्रि-आयामी प्रवाह डिज़ाइन का उपयोग करने वाले केन्द्रापसारक ब्लोअर पारंपरिक द्वि-आयामी डिज़ाइन की तुलना में 12% -18% ऊर्जा बचत प्राप्त करते हैं।
डिजिटल इंटेलिजेंट मैन्युफैक्चरिंग
डिजिटल जुड़वाँ पर आधारित पूर्वानुमानित रखरखाव का लक्ष्य अनियोजित डाउनटाइम को 50% तक कम करना है। प्रयोगात्मक सत्यापन के साथ सीएफडी सिमुलेशन का संयोजन नए उत्पाद विकास चक्र को 30% तक छोटा कर देता है। एमईएस सिस्टम पूर्ण जीवनचक्र डेटा ट्रैसेबिलिटी को सक्षम बनाता है।
एडिटिव मैन्युफैक्चरिंग की स्केलिंग
एसएलएम/ईबीएम प्रौद्योगिकी बड़े पैमाने पर उत्पादन की ओर बढ़ रही है। अल्ट्रा-थिन 0.3 मिमी ब्लेड का निर्माण हासिल किया गया है, टोपोलॉजी अनुकूलन के साथ वजन 8.7% कम हो गया है। हाइब्रिड विनिर्माण (एडिटिव + सबट्रैक्टिव इंटीग्रेटेड) हाई-एंड इम्पेलर उत्पादन के लिए एक नया प्रतिमान बन जाएगा।
हाई-स्पीड डायरेक्ट ड्राइव इंटीग्रेशन
हाई-स्पीड स्थायी चुंबक सिंक्रोनस मोटर्स सीधे मोटर दक्षता ≥95% के साथ इम्पेलर्स को चलाती हैं, जिससे गियरबॉक्स के नुकसान को खत्म किया जाता है। एकीकृत गियर-प्ररित करनेवाला इकाइयाँ एक प्रवृत्ति बन रही हैं, जो परिवर्तनीय आवृत्ति ड्राइव के माध्यम से व्यापक प्रवाह-दबाव विनियमन को सक्षम करती हैं।
पूर्ण-प्रणाली सह-अनुकूलन
समग्र कंप्रेसर सिस्टम प्रदर्शन को अधिकतम करने के लिए सीएफडी का उपयोग करके इम्पेलर डिज़ाइन को डिफ्यूज़र, वॉल्यूट्स और मोटर्स के साथ एक साथ अनुकूलित किया जाता है। घटक-स्तर से सिस्टम-स्तर एकीकृत अनुकूलन में स्थानांतरण।
IoT (इंटरनेट ऑफ थिंग्स) इंटेलिजेंट मॉनिटरिंग
2024 में, नई स्थापित इकाइयों में से 39% रिमोट मॉनिटरिंग से लैस स्मार्ट पंखे हैं। बिग-डेटा विश्लेषण गतिशील ऊर्जा अनुकूलन को सक्षम बनाता है, जिससे अतिरिक्त 3%-5% औसत ऊर्जा बचत प्राप्त होती है। 2025 तक स्मार्ट फैन कनेक्टिविटी 60% से अधिक होने की उम्मीद है।
नई सामग्रियाँ और नई संरचनाएँ
सामग्री जीनोम इंजीनियरिंग पारंपरिक कास्ट एल्यूमीनियम की तुलना में पांच गुना अधिक ताकत के साथ नए मिश्र धातु फॉर्मूलेशन की स्क्रीनिंग करती है। मिश्रित प्ररित करनेवाला, दोहरी दीवार वाली खोखली संरचनाएं और आंतरिक शीतलन चैनल जैसे नवीन डिजाइन उभरते रहते हैं। 400°C+ के प्रतिरोधी उच्च तापमान मिश्रित इम्पेलर्स का विकास किया जा रहा है।
कास्ट एल्यूमीनियम से लेकर 3डी-मुद्रित टाइटेनियम मिश्र धातु ब्लेड तक, द्वि-आयामी से त्रि-आयामी प्रवाह तक, खंडित वेल्डिंग से इंटीग्रल मिलिंग तक - बंद त्रि-आयामी प्रवाह केन्द्रापसारक इम्पेलर्स की विनिर्माण तकनीक गहन परिवर्तन से गुजर रही है। एडिटिव मैन्युफैक्चरिंग, डिजिटल ट्विन्स और एआई-संचालित डिज़ाइन ऑप्टिमाइज़ेशन का अभिसरण प्ररित करनेवाला दक्षता, क्षमता और विश्वसनीयता में सुधार जारी रखेगा, औद्योगिक ऊर्जा संरक्षण और उच्च-अंत उपकरणों की आत्मनिर्भरता के लिए मुख्य समर्थन प्रदान करेगा।


