
Please Choose Your Language
பார்வைகள்: 0 ஆசிரியர்: தள ஆசிரியர் வெளியிடும் நேரம்: 2026-08-12 தோற்றம்: தளம்
மூடிய முப்பரிமாண ஓட்ட மையவிலக்கு தூண்டுதல்
மூடிய முப்பரிமாண ஓட்ட மையவிலக்கு தூண்டியானது மையவிலக்கு அமுக்கிகள், குழாய்கள் மற்றும் மின்விசிறிகள் போன்ற திரவ இயந்திரங்களின் முக்கிய அங்கமாகும். 'மூடப்பட்டது' என்ற வார்த்தையின் அர்த்தம், கத்திகள் ஒரு பக்கம் ஒரு வட்டு (பின் வட்டு) மற்றும் மறுபுறம் ஒரு கவசம் (முன் வட்டு) மூலம் முழுமையாக மூடப்பட்டு, முற்றிலும் மூடப்பட்ட ஓட்டப் பாதையை உருவாக்குகிறது. 'முப்பரிமாண ஓட்டம்' என்பது முப்பரிமாண ஓட்டக் கோட்பாட்டின் அடிப்படையில் வடிவமைக்கப்பட்ட முறுக்கப்பட்ட கத்திகளைக் குறிக்கிறது.
பாரம்பரிய வடிவமைப்பில், ஒரு பரிமாண ஓட்டக் கோட்பாடு முடிவிலா எண்ணிக்கையிலான கத்திகள் மற்றும் மெரிடியனல் விமானத்தில் சீரான வேக விநியோகம் ஆகியவற்றைக் கருதுகிறது. இரு பரிமாண ஓட்டக் கோட்பாடு குறுக்குவெட்டுகளில் நேரியல் திசைவேக மாறுபாட்டை மேலும் கருதுகிறது. இருப்பினும், தூண்டுதலின் உள்ளே சிக்கலான முப்பரிமாண பிசுபிசுப்பு ஓட்டத்தை உண்மையில் பிரதிபலிக்க முடியாது. முப்பரிமாண ஓட்டக் கோட்பாடு உள் முப்பரிமாண இடத்தை எல்லையில்லாமல் பிரிக்கிறது மற்றும் ஓட்ட புலக் கணக்கீடு மூலம் ஒரு முழுமையான கணித மாதிரியை நிறுவுகிறது:
W = f(R, φ, Z)
இதில் W என்பது ஓட்டம் வேகம், R என்பது ரேடியல் ஒருங்கிணைப்பு, φ என்பது சுற்றளவு ஒருங்கிணைப்பு மற்றும் Z என்பது அச்சு ஒருங்கிணைப்பு ஆகும். முப்பரிமாண ஓட்டக் கணக்கீடு மூலம், தூண்டுதலின் உள்ளே எந்தப் புள்ளியிலும் வேகப் பரவலைப் பெறலாம், இதன் மூலம் பிளேடு இன்லெட்/அவுட்லெட் கோணங்கள், பிளேடு எண் மற்றும் முறுக்கப்பட்ட கத்திகளின் குறுக்கு வெட்டு வடிவங்கள் ஆகியவற்றை மேம்படுத்தலாம், இதனால் பிளேடு மேற்பரப்புகள் உண்மையான திரவப் பாதையுடன் சரியாகப் பொருந்துகின்றன.
முப்பரிமாண ஓட்டம் கத்திகள் ஒழுங்கற்ற வளைந்த மேற்பரப்புகளைக் கொண்டுள்ளன, அவை உண்மையான ஓட்டம் ஆட்சிக்கு ஏற்றவாறு, அழுத்தம் மேற்பரப்பில் ஓட்டம் பிரிப்பதைத் தடுக்கின்றன, ஓட்ட இழப்புகளைக் குறைக்கின்றன மற்றும் உகந்த ஓட்ட நிலைமைகளை அடைய அனைத்து திரவத் துகள்களின் வேக விநியோகத்தையும் உள்நாட்டில் கட்டுப்படுத்துகின்றன. வழக்கமான இரு பரிமாண தூண்டிகளுடன் ஒப்பிடுகையில், செயல்திறனை 5%-15% வரை மேம்படுத்தலாம்.
பரந்த மெரிடியனல் பாதை: குறைக்கப்பட்ட ஹப் விட்டம் ஓட்டம் திறனை அதிகரிக்கிறது, ஹைட்ராலிக் செயல்திறனை மேம்படுத்துகிறது.
சிறிய தூண்டுதல் விட்டம்: அதிகரித்த கடையின் அகலம் அதே செயல்திறனுக்கான உபகரண அளவைக் குறைக்கிறது.
பெரிய பிளேடு ட்விஸ்ட்: சீரான அல்லாத பி-ஸ்ப்லைன் மேற்பரப்பு மாதிரியாக்கம் தொழில்நுட்பமானது, முப்பரிமாணமாக முறுக்கப்பட்ட பிளேடுகளை ஓட்டப் புலத்துடன் துல்லியமாகப் பொருத்த உதவுகிறது.
முன்னோக்கி-நீட்டப்பட்ட நுழைவாயில் விளிம்பு: உள்வரும் ஓட்டத்தை நோக்கி நீட்டிப்பது நுழைவாயில் இழப்புகளைக் குறைக்கிறது மற்றும் குழிவுறுதல் செயல்திறனை மேம்படுத்துகிறது.
நிலைகுலைந்த பிளேடு அமைப்பு: நடுத்தர-உயர்-குறிப்பிட்ட வேக தூண்டிகளுக்கு, அருகில் உள்ள பிளேடுகளை தலையின் ±4‰க்குள் ஓட்டத் துடிப்பைக் குறைக்கலாம்.
லாபிரிந்த் முத்திரை அமைப்பு: சீல் வளையத்தில் உள்ள சிறப்பு தளம் வடிவமைப்பு அளவீட்டு இழப்புகளைக் குறைக்கிறது.
நவீன முப்பரிமாண ஓட்ட தூண்டுதல் வடிவமைப்பு 'கோட்பாட்டு கணக்கீடு + எண் உருவகப்படுத்துதல் + தேர்வுமுறை மறு செய்கை' தொழில்நுட்ப வழியைப் பின்பற்றுகிறது:
CAD 3D மாடலிங்
NURBS மேற்பரப்பு பொருத்துதல் சிக்கலான முறுக்கப்பட்ட பிளேடு 3D மாதிரிகளை நிறுவ பயன்படுகிறது, பிளேடு சுயவிவரத்தின் அளவுரு வடிவமைப்பு, தடிமன் விநியோகம் மற்றும் நுழைவு/வெளியீட்டு கோணங்கள்.
CFD ஃப்ளோ சிமுலேஷன்
கம்ப்யூடேஷனல் ஃப்ளூயிட் டைனமிக்ஸ் (CFD) என்பது கண்ணி உருவாக்கம் மற்றும் ஓட்ட புலக் கணக்கீட்டிற்குப் பயன்படுகிறது, இது தூண்டுதலின் உள்ளே உண்மையான ஓட்ட நிலையை உருவகப்படுத்தவும் மற்றும் பிளேடு வடிவியல் அளவுருக்களை மேம்படுத்தவும் பயன்படுகிறது.
FEA கட்டமைப்பு பகுப்பாய்வு
வரையறுக்கப்பட்ட உறுப்பு பகுப்பாய்வு தூண்டுதல் மையவிலக்கு மற்றும் காற்றியக்கவியல் சுமைகளின் கீழ் வராது என்பதை உறுதி செய்கிறது, மேலும் இயக்க வேகத்தில் அதிர்வுகளைத் தவிர்க்க அதிர்வு முறைகளை (இயற்கை அதிர்வெண்கள்) சரிபார்க்கிறது.
CAM இயந்திர நிரலாக்கம்
ஐந்து-அச்சு கருவி பாதைகளை உருவாக்குகிறது, குறுக்கீடு சரிபார்ப்பு மற்றும் உருவகப்படுத்துதல் சரிபார்ப்பைச் செய்கிறது மற்றும் CNC குறியீட்டை வெளியிடுகிறது. பொதுவான மென்பொருளில் UG NX, Cimatron, CAXA போன்றவை அடங்கும்.
இம்பல்லரைத் திறக்கவும்
கவசம் இல்லாமல், மையத்தில் மட்டுமே இணைக்கப்பட்ட கத்திகள்.
மிகக் குறைந்த எந்திர சிரமம்.
குறைந்த செயல்திறன் மற்றும் குறைந்த இயந்திர வலிமை.
பெரிய கத்தி முனை அனுமதி கசிவு.
அரை-திறந்த தூண்டுதல்
ஹப் மற்றும் பகுதி கவர் இடையே கத்திகள்.
நடுத்தர எந்திர சிரமம்.
மிதமான செயல்திறன் மற்றும் வலிமை.
இன்னும் சில அனுமதி கசிவு உள்ளது.
மூடிய தூண்டுதல்
வட்டு மற்றும் கவசம் இடையே கத்திகள் முற்றிலும் மூடப்பட்டிருக்கும்.
அதிக எந்திர சிரமம்.
அதிக செயல்திறன் மற்றும் சிறந்த வலிமை.
முற்றிலும் சீல் செய்யப்பட்ட ஓட்டப் பாதை, கசிவு இல்லை.
கசிவு இழப்பை நீக்குகிறது
ஒருங்கிணைந்த கவசம் ஓட்டப் பாதையை முழுவதுமாக மூடுகிறது, உயர் அழுத்த ஊடகம் குறைந்த அழுத்தப் பக்கத்திற்குத் திரும்புவதைத் தடுக்கிறது. அதே வேகத்தில் சுருக்க திறன் 8%–15% அதிகரிக்கிறது.
மென்மையான வாயு ஓட்டம்
மூடப்பட்ட பாதைக் கட்டுப்பாடுகள் வடிவமைக்கப்பட்ட பாதையில் பாய்கின்றன, கொந்தளிப்பு மற்றும் சுழல்களைத் தவிர்க்கின்றன, குறைந்த திரவ எதிர்ப்புடன். முழு-சுமை மற்றும் பகுதி-சுமை இரண்டும் சிறந்தவை.
அதிக கட்டமைப்பு விறைப்பு
வட்டு மற்றும் கவசம் இரண்டு முனைகளிலும் பிளேடுகளுடன் ஒரு ஒருங்கிணைந்த கட்டமைப்பை உருவாக்குகின்றன. அதிக வேகத்தில் (8,000–20,000 r/min), உருமாற்றம் மற்றும் அதிர்வு அபாயங்கள் வெகுவாகக் குறைக்கப்படுகின்றன.
குறைக்கப்பட்ட அதிர்வு மற்றும் சத்தம்
மூடிய அமைப்பு குறைந்த தாங்கும் இழப்புகளுடன், மிகவும் நிலையானதாக இயங்குகிறது. பிளேட் சோர்வு விரிசல் மற்றும் அரிப்பு தோல்விகள் கணிசமாக குறைக்கப்படுகின்றன, இது தொடர்ச்சியான செயல்பாட்டிற்கு ஏற்றது.
மிக உயர்ந்த ஐசென்ட்ரோபிக் செயல்திறன்
பெரிய குளிர்விப்பான்கள் மற்றும் தொழில்துறை கம்பரஸர்களின் ஆற்றல் சேமிப்பு தேவைகளை பூர்த்தி செய்வதன் மூலம், பின்தங்கிய-வளைந்த மூடிய தூண்டிகள் 85% க்கு மேல் ஐசென்ட்ரோபிக் செயல்திறனை அடைய முடியும்.
பரந்த நிலையான இயக்க வரம்பு
ஒரு பரந்த எழுச்சி விளிம்பு 20%–100% சுமை மாறுபாடுகளுக்கு இடமளிக்கிறது, இது மத்திய ஏர் கண்டிஷனிங் அமைப்புகளின் மிகவும் மாறக்கூடிய சுமை நிலைகளுடன் சரியாகப் பொருந்துகிறது.
தொழில் ஒருமித்த கருத்து
90% க்கும் அதிகமான உயர்-செயல்திறன் வணிக/தொழில்துறை மையவிலக்கு குளிர்விப்பான்கள் பின்தங்கிய-வளைந்த மூடிய முப்பரிமாண ஓட்ட தூண்டிகளை ஒரே மாதிரியாக ஏற்றுக்கொள்கின்றன. ஒட்டுமொத்த பொருளாதாரம், ஸ்திரத்தன்மை மற்றும் ஆற்றல் திறன் ஆகியவற்றைக் கருத்தில் கொண்டு, மூடிய முப்பரிமாண ஓட்ட தூண்டுதல் முக்கிய தொழில் தேர்வாக மாறியுள்ளது.
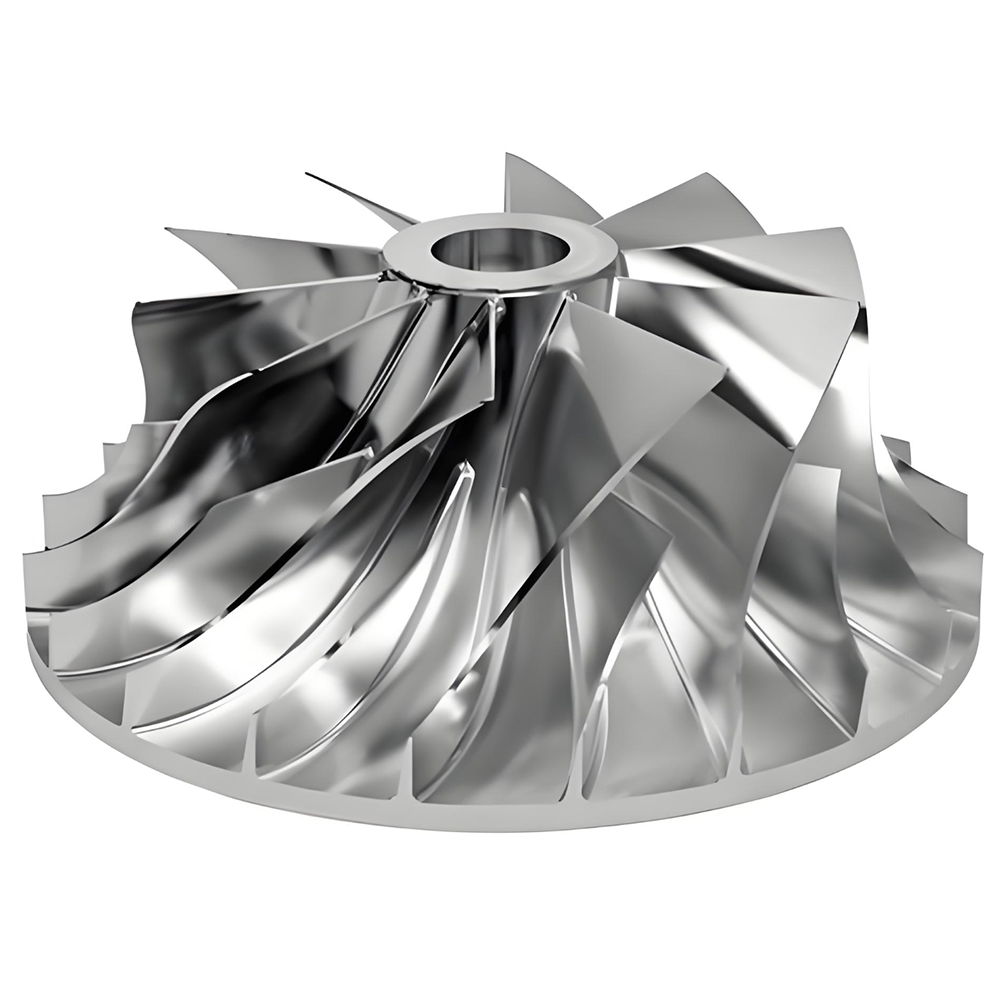
மூடிய முப்பரிமாண ஓட்ட மையவிலக்கு தூண்டிகளின் உற்பத்தி ஒரு முக்கிய தொழில்நுட்ப தடையாக உள்ளது. அதிக பிளேடு திருப்பம், குறுகிய பத்திகள் மற்றும் வட்டு மற்றும் கவசம் மேற்பரப்புகளின் பெரிய வளைவுகள் காரணமாக, எந்திரம் செய்வது மிகவும் கடினம். தற்போதைய முக்கிய உற்பத்தி முறைகள் பின்வரும் ஐந்து வகைகளை உள்ளடக்கியது:
செயல்முறை |
கொள்கை |
வழக்கமான பயன்பாடு |
பொருள் பயன்பாடு |
துல்லியம் |
ஐந்து-அச்சு ஒருங்கிணைந்த அரைத்தல் |
பல செயல்பாடுகள் மூலம் திடமான மோசடியிலிருந்து கத்திகள் மற்றும் பத்திகளை எந்திரமாக்குதல் |
உயர் செயல்திறன் கம்ப்ரசர்கள், விண்வெளி |
குறைந்த (10%) |
மிக உயர்ந்தது |
EDM |
மின் வெளியேற்றத்தால் பொருளை அரிப்பதற்கு வடிவ மின்முனைகளைப் பயன்படுத்துதல் |
குறுகிய பாதைகள், இயந்திரத்திற்கு கடினமான பொருட்கள் |
குறைந்த |
உயர் |
முதலீட்டு வார்ப்பு |
சிக்கலான வடிவங்களின் லாஸ்ட்-மெழுகு வார்ப்பு |
சிறிய முதல் நடுத்தர தூண்டுதல் தொகுதி உற்பத்தி |
உயர் |
நடுத்தர |
பிரிக்கப்பட்ட வெல்டிங் |
கத்திகள் தனித்தனியாக அரைக்கப்பட்டு வட்டு மற்றும் கவரில் பற்றவைக்கப்படுகின்றன |
பெரிய தூண்டிகள், பரந்த பாதைகள் |
நடுத்தர |
நடுத்தர-உயர் |
சேர்க்கை உற்பத்தி (3D பிரிண்டிங்) |
SLM/EBM அடுக்கு-மூலம்-அடுக்கு உலோகத் தூள் உருகுதல் |
முன்மாதிரி, தீவிர-சிக்கலான கட்டமைப்புகள் |
அதிக (95%) |
நடுத்தர-உயர் |
செயல்முறை தேர்வு தர்க்கம்
தூண்டுதல் வகை (திறந்த/அரை-திறந்த/மூடப்பட்டது), பத்தியின் அகலம், பொருள் பண்புகள், உற்பத்தி அளவு, துல்லியத் தேவைகள் மற்றும் செலவு வரவுசெலவுத் திட்டம் ஆகியவை இணைந்து செயல்முறை வழியைத் தீர்மானிக்கின்றன. நடைமுறையில், ஒருங்கிணைந்த செயல்முறைகள் (எ.கா., ஐந்து-அச்சு கரடுமுரடான அரைத்தல் + EDM முடித்தல்) செயல்திறன் மற்றும் துல்லியத்தை சமநிலைப்படுத்த பெரும்பாலும் பயன்படுத்தப்படுகின்றன.
ஐந்து-அச்சு ஒரே நேரத்தில் CNC ஒருங்கிணைந்த துருவல் என்பது தற்போது உயர்-செயல்திறன் மூடிய முப்பரிமாண ஓட்ட தூண்டிகளுக்கான மிக முக்கிய உற்பத்தி முறையாகும். திடமான மோசடியில் இருந்து தொடங்கி, இந்த முறையானது துளையிடுதல், தோராயமாக்குதல், அரை-முடித்தல், சுத்தம் செய்தல் மற்றும் முடித்தல் உள்ளிட்ட செயல்பாடுகளின் மூலம் பிளேடுகளையும் பாதைகளையும் ஒருங்கிணைக்கப்படுகிறது.
பொருள் தயாரித்தல்
கரடுமுரடான திருப்பு முன்-உருவாக்கம் (லேத் / 3-4 அச்சு மில் பெரும்பாலான பங்குகளை நீக்குகிறது)
துளையிடுதல் (பாதை எந்திரத்திற்கான தொடக்க துளைகளை துளைத்தல்)
பாசேஜ் ரஃபிங் (அதிக பொருள் அகற்றும் வீதத்திற்கான பெரிய விட்டம் கொண்ட கருவிகள்)
அரை-முடித்தல் (இறுதி மேற்பரப்பை அணுக சிறிய கொடுப்பனவை விட்டு)
சுத்தம் செய்தல் (பிளேடு வேர்களில் ஃபில்லட்டுகளை எந்திரம் செய்தல்)
முடித்தல் (பிளேடு மேற்பரப்புகளுக்கான குறுகலான பந்து முனை மில்கள்)
பிந்தைய செயலாக்கம் (டிபரரிங், பாலிஷ், டைனமிக் பேலன்சிங்)
பக்க துருவல்
ஒரு பாஸில் இயந்திர பிளேடு மேற்பரப்புகளுக்கு கருவியின் பக்கவாட்டைப் பயன்படுத்துகிறது. உயர் செயல்திறன் மற்றும் நல்ல மேற்பரப்பு பூச்சு, குறிப்பாக ஆளப்பட்ட-மேற்பரப்பு தூண்டுதல்களுக்கு ஏற்றது. குறுக்கீடு தவிர்க்க கருவி அச்சு திசையன் துல்லியமான கட்டுப்பாடு தேவை.
புள்ளி அரைத்தல்
இயந்திர வளைந்த மேற்பரப்புகளுக்குப் புள்ளி-மூக்கு-புள்ளிக்கு பந்து-மூக்கு நுனியைப் பயன்படுத்துகிறது. சிக்கலான இலவச வடிவ மேற்பரப்புகளுக்கு அதிக நெகிழ்வுத்தன்மையை வழங்குகிறது, ஆனால் மெதுவாக. ஸ்காலப் உயரத்தை 0.005 மிமீக்குள் கட்டுப்படுத்தலாம்.
ட்ரோகோய்டல் அரைத்தல்
கடினமான பொருட்களின் கடினமான போது நிலையான கருவி சுமைகளை பராமரிக்கிறது; ஆர்க் நுழைவு வெட்டு விசை தாக்கத்தை குறைக்கிறது மற்றும் கருவி ஆயுளை நீட்டிக்கிறது.
எந்திர நிலை |
கருவி வகை |
சிறப்பியல்புகள் |
முரட்டுத்தனமான |
உருளை / குறுகலான அரைக்கும் வெட்டிகள் (பூசிய கார்பைடு) |
பெரிய விட்டம், அதிக பொருள் அகற்றும் விகிதம்; விட்டம் குறைந்தபட்ச கத்தி இடைவெளியை விட குறைவாக இருக்க வேண்டும் |
கத்தி முடித்தல் |
குறுகலான பந்தின் முனை நீளமான கட்டர்கள் |
விட்டம் 3-6 மிமீ, ஆழமான பள்ளங்களுக்கு வெட்டு விளிம்பு நீளம் 30+ மிமீ; செயல்திறனுக்காக பக்க விளிம்பைப் பயன்படுத்துகிறது |
பாதை முடித்தல் |
பால்-எண்ட் / டொராய்டல் எண்ட் மில்ஸ் |
நிலையான ஸ்காலப் டூல்பாத் திட்டமிடல், ஸ்காலப் உயரம் 0.005-0.02 மிமீ |
சுத்தம் செய்தல் |
சிறிய விட்டம் கொண்ட பந்து முனை கருவிகள் |
பிளேடு-ஹப் சந்திப்புகளில் ஃபில்லட்டுகளை எந்திரம் செய்தல் |
ஐந்து-அச்சு எந்திரத்தின் முக்கிய சிரமங்கள் கருவி அச்சு திசையன் திட்டமிடல் மற்றும் குறுக்கீடு சரிபார்ப்பில் உள்ளது. வழக்கமான முறைகள் அடங்கும்:
இயக்ககத்துடன் தொடர்புடையது: பிளேடு மேற்பரப்புகளை டிரைவ் வடிவவியலாகவும், அருகில் உள்ள கத்திகள் மற்றும் பாசேஜ் மேற்பரப்புகளை காசோலை வடிவவியலாகவும், சரியான ஈயம் மற்றும் சாய்ந்த கோணங்களுடன் தேர்வு செய்தல்.
வழிகாட்டி வளைவு முறை: கருவி அச்சு வழிகாட்டி வளைவுகளைப் பெறுதல், அருகிலுள்ள கத்திகளின் எல்லைக் கோடுகள் மற்றும் ஆஃப்செட்டிங் இடையே உள்ள நடுப்புள்ளிகளைக் கண்டறிதல்.
நிலையான ஸ்காலப் ஃபினிஷிங்: சீரான ஸ்காலப் டூல்பாத்களை உருவாக்க, குறிப்பிட்ட ஸ்காலப் உயரத்தின் அடிப்படையில் ஸ்டெப்ஓவரைக் கணக்கிடுதல்.
அதிர்வு குறைப்புக்கான ஹெலிகல் ரேம்பிங்: தாக்க அதிர்வுகளைத் தவிர்க்க கருவி தொடர்புகள் காலியாக இருக்கும்போது மெல்லிய-அடுக்கு ஹெலிகல் மல்டிபிள் ராம்பிங் (சுருதி 0.04–0.06 மிமீ).
அதிர்வு-தணிப்பு கருவி ஹோல்டர் தொழில்நுட்பம்
சமீபத்திய காப்புரிமை பெற்ற தொழில்நுட்பமானது, உள் தணிக்கும் மையத்துடன் கூடிய அதிர்வு-தணிப்புக் கருவி ஹோல்டரைப் பயன்படுத்துகிறது. உட்புற குளிரூட்டி விநியோகத்துடன் இணைந்து, எந்திரம் மிகவும் நிலையானதாகிறது.
டூல்பாத் உருவாக்கத்திற்குப் பிறகு, சிமுலேஷன் மென்பொருளைப் பயன்படுத்தி மீண்டும் மீண்டும் சரிபார்ப்பது கட்டாயமாகும்.
யுஜி என்எக்ஸ் சிமுலேஷன் மாட்யூல்: டூல்பாத் குறுக்கீடு மற்றும் ஓவர்கட் ஆகியவற்றைச் சரிபார்க்கிறது.
VERICUT: இயந்திரக் கருவி இயக்க உருவகப்படுத்துதல், CNC குறியீட்டைச் சரிபார்க்கிறது, மோதல்களைக் கண்டறிகிறது.
ட்ரையல் கட்டிங்: கட்டிங் அளவுருக்களை நன்றாகச் சரிசெய்வதற்கான இயந்திரத்தில் உண்மையான சோதனை.
மூடிய முப்பரிமாண ஓட்ட தூண்டிகளின் EDM எந்திரம் மண்டல, பல-மின்முனை, பல-படி செயல்பாடுகளுடன் டிஜிட்டல் செயல்முறை வழியை ஏற்றுக்கொள்கிறது:
முன் எந்திரம்: மின்முனைகள் இயந்திரப் பாதை நுழைவு.
எக்சிட் ரஃபிங்: எலெக்ட்ரோடுகள் திறந்த பத்தியில் வெளியேறும்.
நுழைவு முரட்டுத்தனம்: மின்முனைகள் முழு நுழைவு கரடுமுரடான உருவாக்கம்.
அரை-முடித்தல்: வெளியேற்ற இடைவெளி கொடுப்பனவுடன் அரை-முடிவு மின்முனைகள்.
முடித்தல்: மின்முனைகள் இறுதி துல்லியத்தை அடைகின்றன.
சுற்றுப்பாதை EDM: பொருத்தமான சுற்றுப்பாதை இயக்கம் வெளியேற்ற இடைவெளி மற்றும் மேற்பரப்பு தரத்தை மேம்படுத்துகிறது.
கொடுப்பனவு விநியோகம்: அரை-முடிவு மின்முனையானது 0.5 மிமீ தடிமனாக, கூடுதல் 0.2 மிமீ மின்முனையை முடிக்கவும்.
டிஜிட்டல் உருவகப்படுத்துதல்: CAD இயங்குதளத்தில் மின்முனைகள் மற்றும் சாதனங்களின் டைனமிக் அசெம்பிளி, எந்திர செயல்முறையை உருவகப்படுத்துதல்.
ஒருங்கிணைந்த ஐந்து-அச்சு அரைத்தல் + EDM செயல்முறை
மூடிய முப்பரிமாண ஒருங்கிணைந்த தூண்டுதல்களுக்கு - பல கத்திகள், மிகவும் முறுக்கப்பட்ட பாதைகள் மற்றும் வெட்டுவதற்கு கடினமான பொருட்களால் ஆனது - ஐந்து-அச்சு CNC ரஃபிங் + EDM முடித்தல் ஆகியவற்றின் ஒருங்கிணைந்த செயல்முறை பொதுவாகப் பயன்படுத்தப்படுகிறது. UG NX பகுப்பாய்வு மூலம், பத்தியின் எந்திர மண்டலங்கள் பகுத்தறிவுடன் பிரிக்கப்படுகின்றன, மின்முனை வடிவமைப்பு மற்றும் சாதனங்கள் உகந்ததாக, குறுக்கீடு உருவகப்படுத்தப்பட்டு, மின்முனை நுழைவு/வெளியேறுவதற்கான உகந்த பாதை கண்டறியப்பட்டது.
EDM நன்மைகள் மற்றும் வரம்புகள்
அம்சம் |
நன்மை |
வரம்பு |
திறன் |
இயந்திரங்கள் மிகவும் குறுகிய பாதைகள் (<10 மிமீ), அதிக கடினத்தன்மை கொண்ட பொருட்கள், சிக்கலான இடஞ்சார்ந்த கட்டமைப்புகள் |
மெதுவான வேகம்; ஒவ்வொரு பத்தியும் தனித்தனியாக இயந்திரம் |
துல்லியம் |
தனி மின்முனைகள் எளிய பாதைகளையும் கட்டுப்படுத்தக்கூடிய துல்லியத்தையும் தருகின்றன |
வெளியேற்ற இடைவெளி பரிமாண துல்லியத்தை பாதிக்கிறது, இழப்பீட்டிற்கு பல மின்முனைகள் தேவைப்படுகிறது |
மேற்பரப்பு தரம் |
மெக்கானிக்கல் அழுத்தம் இல்லை, மெல்லிய முறுக்கப்பட்ட கத்திகளுக்கு ஏற்றது |
மறுசீரமைப்பு அடுக்குக்கு அடுத்தடுத்த மெருகூட்டல் தேவைப்படுகிறது |
செலவு |
வெட்டுவதற்கு கடினமான பொருட்களை இயந்திரம் செய்யலாம் |
உயர் மின்முனை உற்பத்தி செலவு; குறிப்பிடத்தக்க கிராஃபைட்/செம்பு நுகர்வு |
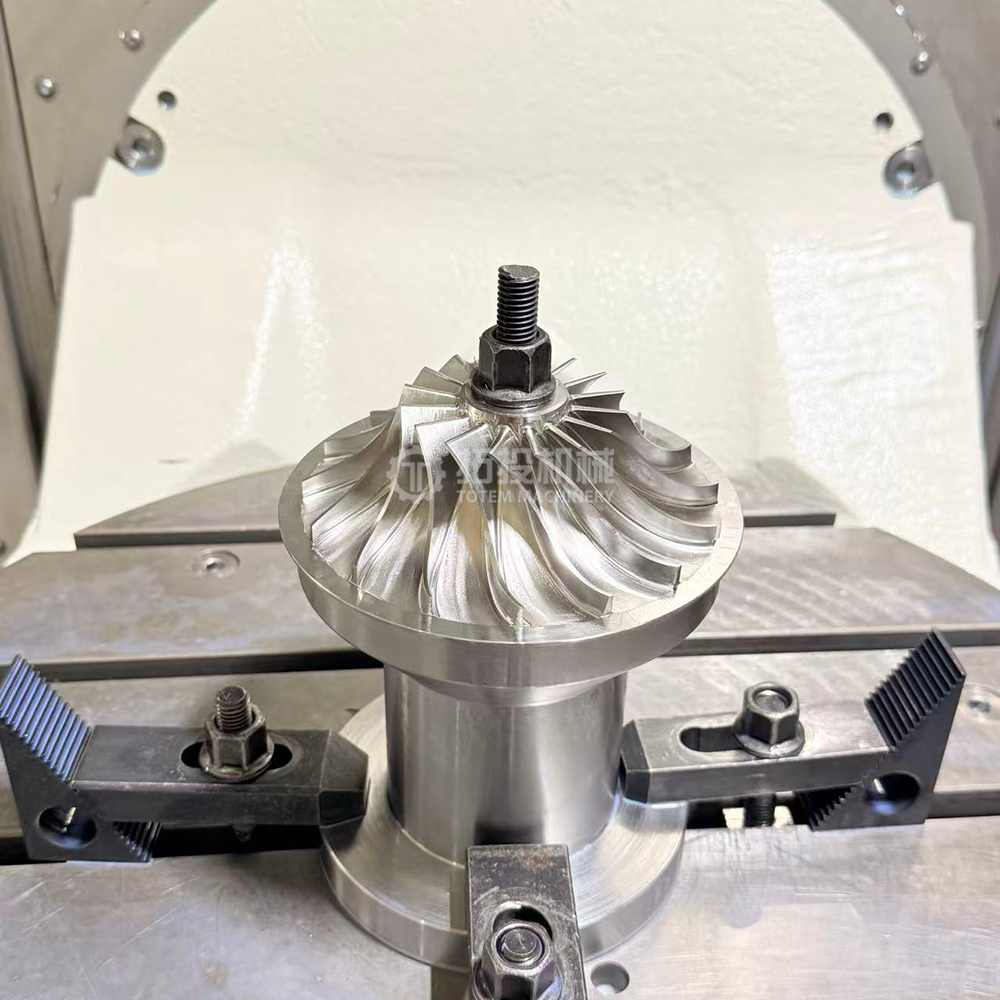
உலோக சேர்க்கை உற்பத்தி - குறிப்பாக செலக்டிவ் லேசர் மெல்டிங் (எஸ்எல்எம்) மற்றும் எலக்ட்ரான் பீம் மெல்டிங் (ஈபிஎம்) - மூடிய முப்பரிமாண ஓட்ட தூண்டிகளை தயாரிப்பதற்கு முற்றிலும் புதிய வழியைத் திறக்கிறது. இது பாரம்பரிய செயல்முறைகளின் அடிப்படை வடிவியல் வரம்புகளை உடைக்கிறது.
அல்ட்ரா-மெல்லிய சுவர் உருவாக்கம்
≥95% மகசூலுடன் 0.3 மிமீ வரை மிக மெல்லிய கத்திகளின் நிலையான குறைபாடு இல்லாத உருவாக்கம் அடையப்பட்டது. மாறாக, வெகுஜன உற்பத்தியில் ஐந்து-அச்சு அரைக்கும் குறைந்தபட்ச நிலையான சுவர் தடிமன் பொதுவாக 1.5 மிமீக்கு மேல் இருக்கும்.
ஒருங்கிணைந்த உருவாக்கம்
விளிம்புகள், மையம் மற்றும் கத்திகள் வெல்டிங் அல்லது சேராமல் ஒரு படியில் அச்சிடப்படுகின்றன. அடர்த்தி ≥99.9%, போலியான பொருள் பண்புகளை அடையும்; சோர்வு வாழ்க்கை 40% க்கும் மேலாக மேம்பட்டது.
விரைவான மறு செய்கை
வாரங்கள் முதல் நாட்கள் வரை சுருக்கப்பட்ட வடிவமைப்பு முதல் முடிக்கப்பட்ட பகுதி வரை முன்னணி நேரம்; சிறிய தொகுதி தனிப்பயனாக்கலுக்கான நேரடி செலவு 60%க்கும் மேல் குறைக்கப்பட்டது. கருவிகள் தேவையில்லை, முன்மாதிரிக்கு ஏற்றது.
இடவியல் உகப்பாக்கம்
உட்புற வடிவ குளிரூட்டும் சேனல்கள், இரட்டை சுவர் வெற்று கட்டமைப்புகள் போன்றவற்றை இயக்குகிறது, வழக்கமான செயல்முறைகளால் சாத்தியமற்றது. டோபாலஜி ஆப்டிமைசேஷன் எடையை 8.7% குறைத்தது அதே சமயம் பாதுகாப்பு வரம்பை அதிகரிக்கிறது.
பொருள் |
விண்ணப்பம் |
SLM க்குப் பிறகு பண்புகள் |
இன்கோனல் 718 நிக்கல் அடிப்படையிலான சூப்பர்அலாய் |
650°C வெப்பநிலையில் நீண்ட கால சேவை |
அடர்த்தி ≥99.95%, இழுவிசை வலிமை >1200 MPa |
Ti‑6Al‑4V டைட்டானியம் அலாய் |
மிக அதிக முனை வேகம், மிதமான வெப்பநிலை |
அதிக வலிமை-எடை விகிதம், அரிப்பை எதிர்க்கும் |
புதிய அலுமினிய கலவைகள் |
400 டிகிரி செல்சியஸ் வரை உயர் வெப்பநிலை பாகங்கள் |
வழக்கமான வார்ப்பு அலுமினியத்தின் வலிமை 5× |
துருப்பிடிக்காத இரும்புகள் (316L / 17-4PH) |
அரிக்கும் சூழல்கள் |
நல்ல அரிப்பு எதிர்ப்பு மற்றும் இயந்திர பண்புகள் |
ஆதரவு அகற்றுதல் - ஆதரவு கட்டமைப்புகளை துண்டிக்கவும்.
மன அழுத்த நிவாரணம் - மீதமுள்ள அழுத்தத்தை அகற்ற வெப்ப சிகிச்சை.
ஹாட் ஐசோஸ்டேடிக் பிரஸ்ஸிங் (HIP) - 99.9%+ அடர்த்தியை அடைகிறது.
மேற்பரப்பு முடித்தல் - எந்திரம் / மெருகூட்டல் / சிராய்ப்பு ஓட்டம் எந்திரம்.
இறுதி எந்திரம் - முக்கியமான மேற்பரப்புகளை துல்லியமாக முடித்தல் + டைனமிக் பேலன்சிங்.
தற்போதைய வரம்புகள்
உலோக 3D-அச்சிடப்பட்ட பாகங்களில் எஞ்சிய அழுத்தம் சிதைவை ஏற்படுத்தும், கூடுதல் வெப்ப சிகிச்சை திருத்தம் தேவைப்படுகிறது.
உயர்-செயல்திறன் அச்சிடும் பொருட்கள் விலை உயர்ந்தவை, வெகுஜன உற்பத்தியைக் கட்டுப்படுத்துகின்றன.
சிக்கலான கட்டமைப்புகளில் உள்ள உள் குறைபாடுகளுக்கான அழிவில்லாத சோதனை இன்னும் முதிர்ச்சியடையவில்லை.
அச்சிடப்பட்ட மேற்பரப்பு கடினத்தன்மை (Ra 6-15 μm) முக்கியமான பரப்புகளில் அடுத்தடுத்த எந்திரங்களைத் தேவைப்படுத்துகிறது.
முதலீட்டு வார்ப்பு என்பது சிக்கலான வடிவவியல் அல்லது கடினமான இயந்திர தூண்டிகளின் நடுத்தர-தொகுப்பு உற்பத்திக்கு பரவலாகப் பயன்படுத்தப்படுகிறது, குறிப்பாக தொழில்துறை அமுக்கிகள் மற்றும் சில எரிவாயு விசையாழிகளில்.
செயல்முறை: துல்லியமான மெழுகு வடிவத்தை உருவாக்கவும் → ஷெல் → டெவாக்ஸ் → வெற்றிடம்/அழுத்தம் உருகிய உலோகத்தை ஊற்றவும்
நன்மைகள்: மிகவும் சிக்கலான வடிவங்களை (0.7-2.0 மிமீ வரை மெல்லிய கத்திகள்), குறைந்தபட்ச பொருள் கழிவுகள், தொகுதி உற்பத்திக்கு ஏற்றது, சூப்பர்அலாய்களுக்கு பொருந்தும்.
வரம்புகள்: அதிக ஆரம்ப கருவி செலவு, சாத்தியமான வார்ப்பு குறைபாடுகள் (போரோசிட்டி, சேர்த்தல்கள்), வலிமை மற்றும் மேற்பரப்பு பூச்சு பொதுவாக இயந்திர பாகங்களை விட குறைவாக உள்ளது.
விரைவான வார்ப்பு: முன்மாதிரி/சிறிய தொகுதி செலவு மற்றும் முன்னணி நேரத்தைக் குறைக்க FDM 3D-அச்சிடப்பட்ட மெழுகு வடிவங்களைப் பயன்படுத்துகிறது.
பெரிய தொழில்துறை அமுக்கி தூண்டிகள் அல்லது பரந்த கடையின் பத்திகளைக் கொண்ட தூண்டிகளுக்கு, பிரிக்கப்பட்ட வெல்டிங் ஒரு முக்கியமான முறையாக உள்ளது. பத்தியின் அகலத்தைப் பொறுத்து, இரண்டு முக்கிய அணுகுமுறைகள் உள்ளன:
வைட்-பாசேஜ் வெல்டட் இம்பெல்லர்
கத்திகள் தனித்தனியாக அழுத்தி அல்லது அரைக்கப்பட்டு, பின்னர் வட்டு மற்றும் கவரில் பற்றவைக்கப்படுகின்றன.
கையேடு ஆர்க் வெல்டிங் அல்லது TIG வெல்டிங், உள் அல்லது வெளிப்புறமாக செய்யப்படுகிறது.
250-360°C க்கு முன் சூடாக்குதல், அழுத்தத்தைப் போக்க 3 மணிநேரத்திற்கு 650°Cக்கு பிந்தைய வெல்ட் சூடாக்குதல்.
நெரோ-பாசேஜ் ஸ்லாட்-வெல்டட் இம்பெல்லர்
கடையின் அகலம் <10 மிமீ போது, மின்முனைகள் பத்தியில் அடைய முடியாது.
ஸ்லாட்டுகள் வட்டில் அரைக்கப்படுகின்றன மற்றும் கத்திகள் கவசம் மீது அரைக்கப்பட்டு, பின்னர் ஒன்றுகூடி பற்றவைக்கப்படுகின்றன.
சுயவிவரப் பொருத்தத்தை உறுதிப்படுத்த வட்டில் ஆரம்ப ஸ்லாட் கோணத்தை துல்லியமாக தீர்மானிக்க வேண்டும்.
எலக்ட்ரான் பீம் வெல்டிங்
உயர்தர, ஆழமான ஊடுருவல், குறைந்தபட்ச விலகல்.
மூடிய தூண்டுதல் கவசம் வெல்டிங்கிற்கு ஏற்றது.
வெல்டிங்கிற்குப் பிறகு முழு NDT தேவைப்படுகிறது (ரேடியோகிராபி, ஊடுருவல் ஆய்வு).
மின்வேதியியல் இயந்திரம் (ECM)
கடினமான பொருட்களை முடிக்க அல்லது இயந்திர அழுத்தம் இல்லாமல் மெல்லிய முறுக்கப்பட்ட கத்திகளை எந்திரம் செய்ய பயன்படுத்தப்படுகிறது. கருவி உடைகள் இல்லை, எஞ்சிய அழுத்தம் இல்லை.
சிராய்ப்பு வாட்டர்ஜெட்
திறந்த தூண்டிகளில் 2D பிளேடுகளின் தோராயமான விவரக்குறிப்பு அல்லது தடித்த தட்டுகளிலிருந்து அடிப்படை வரையறைகளை வெட்டுவதற்குப் பயன்படுத்தப்படுகிறது.
கலப்பின உற்பத்தி
இரண்டு நன்மைகளையும் ஒருங்கிணைத்து, ஒரே இயந்திரத்தில் சேர்க்கை உற்பத்தி (நிகரத்திற்கு அருகில்-நிகர வடிவத்தை உருவாக்குதல்) + கழித்தல் CNC எந்திரம் (முக்கியமான மேற்பரப்புகளை முடித்தல்).
தூள் உலோகம் - சூடான அழுத்துதல்
ஒருங்கிணைந்த உருவாக்கம், உயர்-வெப்பநிலை தீர்வு சிகிச்சை, உயர்-வெப்பநிலை வெப்பநிலை மற்றும் PVD பூச்சு, வெல்டிங்/எந்திரக் குறைபாடுகளைக் குறைத்தல் மற்றும் உடைகள் மற்றும் அரிப்பு எதிர்ப்பை மேம்படுத்துதல்.
மூடிய முப்பரிமாண ஓட்ட மையவிலக்கு தூண்டி எந்திரம் துல்லியமான உற்பத்தியில் மிகவும் சிக்கலான பணிகளில் ஒன்றாக பரவலாக அங்கீகரிக்கப்பட்டுள்ளது. அதன் முக்கிய சவால்கள் வடிவியல் சிக்கலானது, பொருள் சிரமம் மற்றும் துல்லியத் தேவைகள் ஆகியவற்றின் மூன்று கலவையிலிருந்து உருவாகின்றன.
சவால் |
குறிப்பிட்ட வெளிப்பாடு |
எதிர் நடவடிக்கைகள் |
3D முறுக்கப்பட்ட கத்திகள் |
பெரிய திருப்பம், சீரற்ற B-ஸ்ப்லைன் மேற்பரப்புகளுடன் கூடிய ஒழுங்கற்ற வளைந்த மேற்பரப்புகள் |
ஐந்து-அச்சு பக்க துருவல், துல்லியமான கருவி அச்சு திசையன் கட்டுப்பாடு |
குறுகிய பாதைகள் |
அவுட்லெட் அகலம் <10 மிமீ, மிகக் குறைந்த அளவு கருவி இடம் |
சிறிய விட்டம் குறுகலான பந்து முனை கருவிகள் + EDM ஒருங்கிணைந்த செயல்முறை |
முக்கிய மற்றும் பிரிப்பான் கத்திகள் |
பின்னிப்பிணைந்த அமைப்பு பத்திகளை மேலும் முறுக்கி, தடைபட்டதாக ஆக்குகிறது |
மண்டல பல-மின்முனை EDM, தனி மின்முனை வடிவமைப்பு |
மெல்லிய முன்னணி/பின்னால் விளிம்புகள் |
மிகவும் மெல்லிய விளிம்புகள் உரையாடல் மற்றும் சிதைவுக்கு ஆளாகின்றன |
மெல்லிய அடுக்கு வெட்டுதல், அதிர்வு-தணிப்பு வைத்திருப்பவர்கள், உகந்த அளவுருக்கள் |
டைட்டானியம் கலவைகள் (Ti-6Al-4V)
அதிக வலிமை-எடை விகிதம், ஆனால் குறைந்த வெப்ப கடத்துத்திறன் (வெப்பம் வெட்டு விளிம்பில் குவிந்துள்ளது) மற்றும் வேலை கடினப்படுத்தும் போக்கு. குறைந்த வெட்டு வேகம், அதிக தீவன விகிதங்கள் மற்றும் போதுமான குளிர்ச்சி தேவை.
நிக்கல்-அடிப்படையிலான சூப்பர்அலாய்ஸ் (இன்கோனல் 718)
உயர்-வெப்பநிலை பயன்பாடுகளுக்கு விரும்பப்படுகிறது, ஆனால் வெட்டும் கருவிகளுக்கு மிகவும் தேவை. கடுமையான வேலை கடினப்படுத்துதல் மற்றும் விரைவான கருவி உடைகள். பெரும்பாலும் EDM உதவி தேவைப்படுகிறது.
அதிக வலிமை கொண்ட துருப்பிடிக்காத இரும்புகள் (17-4PH)
அரிக்கும் சூழல்களில் பயன்படுத்தப்படுகிறது. அதிக வலிமை மற்றும் கடினத்தன்மை அதிக வெட்டு சக்திகளில் விளைகிறது, கடினமான இயந்திர கருவிகள் மற்றும் சாதனங்கள் தேவைப்படுகின்றன.
குறுக்கீடு மற்றும் மோதல்: முறுக்கப்பட்ட பிளேடு பத்திகளுக்குள் கருவி இயக்கம் உடனடியாக அருகில் உள்ள கத்திகள் அல்லது பத்தியின் பரப்புகளில் குறுக்கீட்டை ஏற்படுத்துகிறது. CAM மென்பொருளில் விரிவான குறுக்கீடு சரிபார்ப்பு மற்றும் உருவகப்படுத்துதல் சரிபார்ப்பு அவசியம்.
எந்திர சிதைவு: மெல்லிய கத்திகள் வெட்டு விசைகளின் கீழ் மீள்தன்மையில் சிதைந்து, எந்திரத்திற்குப் பிறகு ஸ்பிரிங்-பேக் பிழைகளை ஏற்படுத்துகிறது. பிளேடு விலகல் அடிப்படையில் இழப்பீட்டு மேற்பரப்புகள் நிறுவப்பட வேண்டும்.
டூல் ஓவர்ஹாங்: ஆழமான பள்ளம் எந்திரத்திற்கு மோசமான விறைப்பு மற்றும் அதிர்வு உணர்திறன் கொண்ட நீண்ட தூர கருவிகள் தேவை. அதிர்வு-தணிப்பு ஹோல்டர்கள் மற்றும் ஹெலிகல் ரேம்பிங் உத்திகள் பயன்படுத்தப்படுகின்றன.
மேற்பரப்பு தரம்: ஏரோடைனமிக் செயல்திறன் துல்லியமான பிளேட் வரையறைகள் மற்றும் மென்மையான மேற்பரப்புகளைப் பொறுத்தது (Ra <0.8 μm). கருவி குறி திசை மற்றும் அளவு நேரடியாக ஓட்ட இழப்புகளை பாதிக்கிறது.
வெப்ப சிதைவு: வெப்பத்தை வெட்டுவது பணிப்பகுதியின் வெப்பநிலையை உயர்த்துகிறது, இது சிதைவை ஏற்படுத்துகிறது. போதுமான குளிர்ச்சி மற்றும் வெப்ப இழப்பீடு அவசியம்.
குறுக்கீடு மற்றும் சிதைவின் இணைந்த பகுப்பாய்வு
சமீபத்திய ஆராய்ச்சி ஜோடிகளின் கருவி குறுக்கீடு பிழைகள் மற்றும் ஐந்து-அச்சு எந்திரத்தில் பிளேடு சிதைவு பிழைகள். பிளேடு டிஃபார்மேஷன் இழப்பீட்டு மேற்பரப்பை நிறுவுவதன் மூலம் மற்றும் டூல்பாத் திட்டமிடலில் முன்கூட்டியே ஈடுசெய்வதன் மூலம் குறுக்கீடு பிழைகளை ஒரே நேரத்தில் கட்டுப்படுத்துவதன் மூலம், 'மோதலில்லா, குறைந்தபட்ச-பிழை' உயர்-செயல்திறன் துல்லியமான எந்திரம் அடையப்படுகிறது. அளவிடப்பட்ட எந்திரப் பிழைகளை சகிப்புத்தன்மைக்குள் கட்டுப்படுத்தலாம்.
எந்திரத்தின் போது, கடையின் உள்ளே இருந்து வெட்டும் சக்திகள் சிக்கலானவை, பெரும்பாலும் உறுதியற்ற தன்மையை ஏற்படுத்துகின்றன. அர்ப்பணிக்கப்பட்ட சாதன வடிவமைப்பு கண்டிப்பாக:
புள் ஸ்டுட்கள், லோகேட்டிங் ரிங்க்ஸ், ஓரியண்டேஷன் ரிங்க்ஸ் மற்றும் கிளாம்பிங் ரிங்க்ஸ் ஆகியவற்றைப் பயன்படுத்தி இயந்திரத்திற்கு வெளியே முன்-சீரமைப்பை இயக்கவும்.
விரைவான நிலைப்படுத்தல், உயர் துல்லியம் மற்றும் உயர் மீண்டும் பொருத்துதல் துல்லியம் ஆகியவற்றை வழங்கவும்.
வெவ்வேறு எந்திர நடவடிக்கைகளுக்கான கிளாம்பிங் தேவைகளுக்கு இடமளிக்கவும்.
கிளாம்பிங் அமைப்புகளைக் குறைக்கவும் - ஒரு அமைப்பில் முடிந்தவரை எந்திரத்தை முடிக்கவும்.
மேற்பரப்பின் தரமானது தூண்டுதலின் ஏரோடைனமிக் செயல்திறன், சோர்வு வாழ்க்கை மற்றும் அரிப்பு எதிர்ப்பை நேரடியாக பாதிக்கிறது. மூடிய முப்பரிமாண ஓட்ட தூண்டிகளின் மேற்பரப்பு சிகிச்சையானது பல செயல்முறைகளின் ஒருங்கிணைந்த அமைப்பாகும்.
குறுகிய பாதை மூடிய தூண்டுதல்களை மெருகூட்டுவது உலகளாவிய சவாலாகும். பாரம்பரிய அரைத்தல் பல உள் பாதை பகுதிகளை அடைய முடியாது. பயனுள்ள மெருகூட்டல் முறைகள் பின்வருமாறு:
முறை |
கொள்கை |
அடையக்கூடிய கடினத்தன்மை |
பொருந்தக்கூடிய பகுதி |
வெட் பிளாஸ்டிங் + ஷாட் பீனிங் |
ஒட்டுமொத்த முன்-சிகிச்சை, அளவு மற்றும் பெரிய துகள்களை நீக்குகிறது |
ரா 3-6 μm |
முழு தூண்டுதல் |
மீயொலி அதிர்வு மெருகூட்டல் |
மீயொலி-அதிர்வெண் அதிர்வு சிராய்ப்பு வெட்டுதலை இயக்குகிறது |
ரா 0.4 μm |
வெளிப்புற மேற்பரப்புகள் |
சிராய்ப்பு ஓட்டம் எந்திரம் |
சிராய்ப்புகளுடன் கூடிய பிசுபிசுப்பான மீள் ஊடகம் அழுத்தத்தின் கீழ் பத்திகள் வழியாக பாய்கிறது |
ரா 0.2 μm |
உள் பத்திகள் |
ஹைட்ராலிக் அரைத்தல் |
பத்திகள் வழியாக குவார்ட்ஸ் மணல் + நீர் கலவையின் அதிவேக ஓட்டம் |
ரா 0.8 μm |
குறுகிய உள் பாதைகள் |
சிறந்த பயிற்சி சேர்க்கை
Shenyang Blower Works மற்றும் Dalian University of Technology ஆகியவற்றின் ஆராய்ச்சி, ஈரமான வெடிப்பு + ஷாட் பீனிங் → வெளிப்புற மீயொலி அதிர்வு மெருகூட்டல் → உள் சிராய்ப்பு ஓட்டம் பாலிஷ் உகந்த முடிவுகளை அளிக்கிறது, இறுதி மேற்பரப்பு கடினத்தன்மை Ra 0.2 μm அடையும், உயர் ‑ com அழுத்த அழுத்தம் குறைந்த அழுத்தம் தேவைகளை பூர்த்தி செய்கிறது. ஹைட்ராலிக் அரைப்பது பம்ப் செயல்திறனை 3%-6% வரை மேம்படுத்தலாம்.
PVD உடல் நீராவி படிவு
EB ஆவியாதல் முறை, 400 ° C செயல்முறை வெப்பநிலை, 6 மணிநேரம். TiC‑Al₂O₃ கலப்பு நானோ-பூச்சு, 2 μm தடிமன், உடைகள் எதிர்ப்பு மற்றும் ஓட்டப் பாதை மென்மையை மேம்படுத்துகிறது.
எலக்ட்ரோபிளேட்டிங் / எலக்ட்ரோலெஸ் முலாம்
அரிக்கும் சூழல்களில் செயல்படும் தூண்டுதல்களுக்கு, நிக்கல் அல்லது குரோமியம் பூச்சுகள் அரிப்பு பாதுகாப்பை வழங்குகின்றன.
வெப்ப தெளித்தல்
உயர்-வெப்பநிலை சூழல்களுக்கு பீங்கான் அல்லது அலாய் பூச்சுகளை பிளாஸ்மா தெளித்தல், உயர்-வெப்பநிலை எதிர்ப்பு, உடைகள் எதிர்ப்பு மற்றும் ஆக்சிஜனேற்ற எதிர்ப்பு ஆகியவற்றை வழங்குகிறது. டங்ஸ்டன் கார்பைடு பூச்சுகள் தூண்டுதலின் ஆயுளை 3-5 ஆண்டுகள் வரை நீட்டிக்கும்.
உந்துவிசை ஆய்வு முழு உற்பத்தி செயல்முறையையும் - மூலப்பொருள் முதல் முடிக்கப்பட்ட தயாரிப்பு வரை - தரநிலைகள் மற்றும் விண்வெளி கூறுகளுடன் ஒப்பிடக்கூடிய முறைகளுடன் பரவுகிறது. ஒரு முழுமையான ஆய்வு அமைப்பு பின்வரும் ஆறு பரிமாணங்களை உள்ளடக்கியது:
உபகரணங்கள் |
துல்லியம் |
ஆய்வு உள்ளடக்கம் |
CMM |
இடஞ்சார்ந்த துல்லியம் 1.8 + L/350 μm |
பிளேடு சுயவிவரம், விளிம்பு, தடிமன், நிலை, கோணங்கள் போன்றவற்றின் முழு பரிமாண அளவீடு. |
நீல ஒளி ஸ்கேனர் (தொடர்பு இல்லாதது) |
புள்ளி துல்லியம் ±15 μm |
முழுமையான மேற்பரப்பு புள்ளி கிளவுட் தரவை விரைவாகப் பெறுதல் |
கட்டமைக்கப்பட்ட ஒளி பைனாகுலர் கிராட்டிங் |
மைக்ரோ-லெவல் |
தொடர்பு இல்லாத 3D நிலப்பரப்பு அளவீடு, வடிவமைப்பு மாதிரியுடன் ஒப்பிடுதல் |
வெள்ளை ஒளி இன்டர்ஃபெரோமீட்டர் |
தீர்மானம் 0.1 μm |
மேற்பரப்பு நிலப்பரப்பு அளவீடு, மேற்பரப்பு குறைபாடு அடையாளம் |
அதிக சுழற்சி வேகத்தில் (8,000–20,000 r/min), சிறிய நிறை ஏற்றத்தாழ்வு கூட பெரிய மையவிலக்கு விசைகளை உருவாக்குகிறது, இதனால் கடுமையான அதிர்வு ஏற்படுகிறது.
தரநிலை: ISO 21940‑11 / ISO 1940‑1, சமநிலை தரம் G2.5.
உபகரணங்கள்: உயர்-துல்லியமான டைனமிக் சமநிலைப்படுத்தும் இயந்திரம், குறைந்தபட்ச அடையக்கூடிய எஞ்சிய சமநிலையின்மை ≤0.1 g·mm/kg.
முறை: இரண்டு விமான சமநிலை, பொருள் அகற்றுதல் (துளையிடுதல்) அல்லது சேர்த்தல் மூலம் திருத்தம்.
தேவை: 5 g·mm/kg க்குள் மீதமுள்ள சமநிலையின்மை.
மீயொலி சோதனை (UT): உட்புற போரோசிட்டி, சேர்த்தல்கள், லேமினேஷன்களை கண்டறிகிறது. உணர்திறன்: 2 மிமீ பிளாட்-கீழே துளை. வெற்றிடங்கள் மற்றும் முடிக்கப்பட்ட பகுதிகளை வார்ப்பு/மோசடி செய்வதற்கு ஏற்றது.
ரேடியோகிராஃபிக் சோதனை (RT): நிகழ்நேர எக்ஸ்ரே இமேஜிங் உள் கட்டமைப்பு ஒருமைப்பாட்டை சரிபார்க்கிறது. ASME BPVC க்கு இணங்குகிறது. கண்ணுக்குத் தெரியாத உள் குறைபாடுகளைக் கண்டறிகிறது.
காந்த துகள் ஆய்வு (MT): ஃபெரோ காந்தப் பொருட்களில் மேற்பரப்பு மற்றும் மேற்பரப்புக்கு அருகிலுள்ள விரிசல்களைக் கண்டறிகிறது. மைக்ரோ கிராக் > 0.5 மி.மீ.
ஊடுருவல் சோதனை (PT): காந்தம் அல்லாத பொருட்களில் மேற்பரப்பு உடைக்கும் விரிசல்களைக் கண்டறிகிறது. ஃப்ளோரசன்ட் அல்லது கலர் கான்ட்ராஸ்ட், துருப்பிடிக்காத எஃகு மற்றும் டைட்டானியம் அலாய் தூண்டிகளுக்கு ஏற்றது.
எடி கரண்ட் டெஸ்டிங் (ET): மேற்பரப்புக்கு அருகில் உள்ள குறைபாடுகளை விரைவாகத் திரையிடுதல், பெருமளவில் உற்பத்தி செய்யப்பட்ட தூண்டுதல்களை ஆன்லைன் ஆய்வுக்கு ஏற்றது.
இரசாயன கலவை: துல்லியமான அளவீட்டிற்காக தீப்பொறி OES / XRF / ICP-OES.
இயந்திர பண்புகள்: உலகளாவிய சோதனை இயந்திரம் - இழுவிசை வலிமை ≥500 MPa, மகசூல் வலிமை, நீட்சி; தாக்க சோதனை (‑40°C குறைந்த வெப்பநிலை).
மெட்டாலோகிராபி: தானிய அளவு நுண்ணோக்கி கண்காணிப்பு, சேர்த்தல் மதிப்பீடு (ASTM E112), வெப்ப-சிகிச்சை குறைபாடுகளைத் தவிர்க்க.
கடினத்தன்மை: ராக்வெல் / பிரினெல் கடினத்தன்மை சோதனையாளர்.
ஹைட்ராலிக் / ஏரோடைனமிக் சோதனை: சோதனை வளையத்தில், ஓட்டம்-தலை வளைவை அளவிடவும், செயல்திறனை உறுதி ≥85%, NPSH தேவைகளை பூர்த்தி செய்கிறது.
அதிவேக சுழல் சோதனை: 300 மீ/வி புற வேகம் வரை சுழற்சி சோதனை ரிக், உண்மையான நிலைமைகளை பிரதிபலிக்கும்.
சுற்றுச்சூழல் உருவகப்படுத்துதல்: வெப்பநிலை அறை (‑70°C முதல் 300°C வரை) மற்றும் வெற்றிட அறை (≤10⁻³ Pa), உப்பு தெளிப்பு அரிப்பு அறை (ASTM B117).
சோர்வு சோதனை: உயர்-சுழற்சி சோர்வு இயந்திரம், சுழற்சி எண்ணிக்கை ≥10⁷.
ஆய்வு சுற்றுச்சூழல் தேவைகள்
வெப்பநிலை 20± 2 ° C இல் பராமரிக்கப்படுகிறது, ஈரப்பதம் <60% அளவீட்டு பிழைகளைக் குறைக்கும். ஆய்வாளர்கள் ASNT நிலை II அல்லது அதற்கு சமமான சான்றிதழை வைத்திருக்க வேண்டும். MES அமைப்பு முழு வாழ்க்கைச் சுழற்சிக்கான அனைத்து ஆய்வுத் தரவையும் பதிவு செய்கிறது.
2024 தரவு சக்தி, உலோகம், இரசாயனம் மற்றும் பிற தொழில்களில் முப்பரிமாண ஓட்ட தூண்டுதல் தொழில்நுட்பத்திற்கான வலுவான தேவையைக் காட்டுகிறது. ஆற்றல் சேமிப்பு முப்பரிமாண ஓட்ட மையவிலக்கு ஊதுகுழல்கள் தரவு மைய குளிரூட்டும் அமைப்புகளில் சுமார் 3,000 யூனிட் புதிய தேவையை உருவாக்கியது (சந்தை அளவு RMB 1.8 பில்லியன், ஆண்டு வளர்ச்சி 65%), புதிய எரிசக்தி வாகன உற்பத்தி விநியோகச் சங்கிலியில் 2,200 அலகுகள் மற்றும் 500 மனித உற்பத்தி அலகுகள் (RU MB) 1.5 பில்லியன், வளர்ச்சி 35%). பெரிய தொழில் நிறுவனங்கள் விற்பனை வருவாயில் 6.8% R&Dக்கு ஒதுக்குகின்றன. முப்பரிமாண ஓட்ட வடிவமைப்பைப் பயன்படுத்தும் மையவிலக்கு ஊதுகுழல்கள் பாரம்பரிய இரு பரிமாண வடிவமைப்புகளுடன் ஒப்பிடும்போது 12%–18% ஆற்றல் சேமிப்பை அடைகின்றன.
டிஜிட்டல் நுண்ணறிவு உற்பத்தி
டிஜிட்டல் இரட்டையர்களை அடிப்படையாகக் கொண்ட முன்கணிப்பு பராமரிப்பு, திட்டமிடப்படாத வேலையில்லா நேரத்தை 50% குறைக்கும் நோக்கம் கொண்டது. சோதனை சரிபார்ப்புடன் CFD உருவகப்படுத்துதலை இணைப்பது புதிய தயாரிப்பு வளர்ச்சி சுழற்சிகளை 30% குறைக்கிறது. MES அமைப்புகள் முழு லைஃப்சைக்கிள் டேட்டா ட்ரேஸ்பிலிட்டியை செயல்படுத்துகின்றன.
சேர்க்கை உற்பத்தியின் அளவிடுதல்
SLM/EBM தொழில்நுட்பம் வெகுஜன உற்பத்தியை நோக்கி நகர்கிறது. அல்ட்ரா-மெல்லிய 0.3 மிமீ பிளேடு உருவாக்கம் அடையப்பட்டது, இடவியல் தேர்வுமுறை எடையை 8.7% குறைக்கிறது. ஹைப்ரிட் உற்பத்தி (கூட்டல் + கழித்தல் ஒருங்கிணைக்கப்பட்டது) உயர்தர தூண்டுதல் உற்பத்திக்கான ஒரு புதிய முன்னுதாரணமாக மாறும்.
அதிவேக நேரடி இயக்கி ஒருங்கிணைப்பு
அதிவேக நிரந்தர காந்த சின்க்ரோனஸ் மோட்டார்கள் கியர்பாக்ஸ் இழப்புகளை நீக்கி, மோட்டார் செயல்திறனுடன் ≥95% இம்பெல்லர்களை நேரடியாக இயக்குகின்றன. ஒருங்கிணைந்த கியர்-இம்பெல்லர் அலகுகள் ஒரு போக்காக மாறி வருகின்றன, மாறி அதிர்வெண் இயக்கி மூலம் பரந்த ஓட்ட அழுத்த ஒழுங்குமுறையை செயல்படுத்துகிறது.
முழு-முறைமை இணை-உகப்பாக்கம்
டிஃப்பியூசர்கள், வால்யூட்டுகள் மற்றும் மோட்டார்கள் ஆகியவற்றுடன் ஒரே நேரத்தில் இம்பெல்லர் வடிவமைப்பு மேம்படுத்தப்படுகிறது, ஒட்டுமொத்த அமுக்கி அமைப்பின் செயல்திறனை அதிகரிக்க CFD ஐப் பயன்படுத்துகிறது. கூறு-நிலையிலிருந்து சிஸ்டம்-நிலை ஒருங்கிணைந்த மேம்படுத்துதலுக்கு மாறுகிறது.
IoT (இன்டர்நெட் ஆஃப் திங்ஸ்) நுண்ணறிவு கண்காணிப்பு
2024 ஆம் ஆண்டில், புதிதாக நிறுவப்பட்ட யூனிட்களில் 39% தொலைநிலை கண்காணிப்புடன் கூடிய ஸ்மார்ட் ரசிகர்கள். பிக்-டேட்டா பகுப்பாய்வு டைனமிக் எனர்ஜி ஆப்டிமைசேஷனை செயல்படுத்துகிறது, மேலும் 3%–5% சராசரி ஆற்றல் சேமிப்பை அடைகிறது. 2025 ஆம் ஆண்டில், ஸ்மார்ட் ஃபேன் இணைப்பு 60% ஐ விட அதிகமாக இருக்கும் என்று எதிர்பார்க்கப்படுகிறது.
புதிய பொருட்கள் மற்றும் புதிய கட்டமைப்புகள்
மெட்டீரியல்ஸ் ஜீனோம் இன்ஜினியரிங், வழக்கமான வார்ப்பு அலுமினியத்தை விட ஐந்து மடங்கு வலிமையுடன் நாவல் கலவை சூத்திரங்களை திரையிடுகிறது. கலப்பு தூண்டிகள், இரட்டை சுவர் வெற்று கட்டமைப்புகள் மற்றும் உட்புற குளிரூட்டும் சேனல்கள் போன்ற புதுமையான வடிவமைப்புகள் தொடர்ந்து வெளிவருகின்றன. 400°C+க்கு எதிர்ப்புத் தெரிவிக்கும் உயர்-வெப்பநிலை கலவை தூண்டிகள் உருவாக்கத்தில் உள்ளன.
வார்ப்பிரும்பு அலுமினியத்திலிருந்து 3டி-அச்சிடப்பட்ட டைட்டானியம் அலாய் பிளேடுகள் வரை, இரு பரிமாணத்திலிருந்து முப்பரிமாண ஓட்டம் வரை, பிரிக்கப்பட்ட வெல்டிங்கிலிருந்து ஒருங்கிணைந்த அரைத்தல் வரை - மூடிய முப்பரிமாண ஓட்ட மையவிலக்கு தூண்டுதல்களின் உற்பத்தி தொழில்நுட்பம் மாற்றத்திற்கு உட்பட்டுள்ளது. சேர்க்கை உற்பத்தி, டிஜிட்டல் ட்வின்ஸ் மற்றும் AI-உந்துதல் வடிவமைப்பு தேர்வுமுறை ஆகியவற்றின் ஒருங்கிணைப்பு தூண்டுதலின் செயல்திறன், திறன் மற்றும் நம்பகத்தன்மையை மேம்படுத்துவது, தொழில்துறை ஆற்றல் பாதுகாப்பு மற்றும் உயர்தர உபகரணங்களின் தன்னம்பிக்கை ஆகியவற்றிற்கான முக்கிய ஆதரவை வழங்குகிறது.


