
Please Choose Your Language
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 12-08-2026 Asal: Lokasi
Impeller Sentrifugal Aliran Tiga Dimensi Tertutup
Impeler sentrifugal aliran tiga dimensi tertutup adalah komponen inti dari mesin fluida seperti kompresor sentrifugal, pompa, dan kipas. Istilah 'tertutup' berarti bahwa bilah-bilahnya tertutup sepenuhnya oleh sebuah piringan (cakram belakang) di satu sisi dan selubung (cakram depan) di sisi lain, membentuk saluran aliran yang tertutup seluruhnya. 'Aliran tiga dimensi' mengacu pada bilah bengkok yang dirancang berdasarkan teori aliran tiga dimensi, sekaligus mempertimbangkan gerakan fluida dalam arah radial, aksial, dan melingkar.
Dalam desain tradisional, teori aliran satu dimensi mengasumsikan jumlah bilah tak terhingga dan distribusi kecepatan seragam sepanjang bidang meridional. Teori aliran dua dimensi lebih lanjut mempertimbangkan variasi kecepatan linier di seluruh penampang. Namun, tidak ada yang benar-benar mencerminkan aliran kental tiga dimensi yang kompleks di dalam impeler. Teori aliran tiga dimensi membagi ruang tiga dimensi internal tanpa batas dan menetapkan model matematika lengkap melalui penghitungan medan aliran:
W = f(R, φ, Z)
dimana W adalah kecepatan aliran, R adalah koordinat radial, φ adalah koordinat keliling, dan Z adalah koordinat aksial. Melalui perhitungan aliran tiga dimensi, distribusi kecepatan pada titik mana pun di dalam impeler dapat diperoleh, sehingga mengoptimalkan sudut masuk/keluar sudu, jumlah sudu, dan bentuk penampang sudu yang terpelintir, sehingga permukaan sudu benar-benar sesuai dengan lintasan fluida sebenarnya.
Bilah aliran tiga dimensi memiliki permukaan melengkung tidak beraturan yang beradaptasi dengan rezim aliran sebenarnya, mencegah pemisahan aliran pada permukaan tekanan, mengurangi kehilangan aliran, dan mengontrol distribusi kecepatan semua partikel fluida secara internal untuk mencapai kondisi aliran optimal. Dibandingkan dengan impeler dua dimensi konvensional, efisiensi dapat ditingkatkan sebesar 5% –15%.
Jalur meridional yang lebih lebar: pengurangan diameter hub meningkatkan kapasitas aliran, meningkatkan efisiensi hidrolik.
Diameter impeller lebih kecil: peningkatan lebar outlet mengurangi ukuran peralatan untuk kinerja yang sama.
Putaran bilah besar: teknologi pemodelan permukaan B‑spline yang tidak seragam memungkinkan pencocokan bilah tiga dimensi yang dipilin secara presisi dengan bidang aliran.
Tepi saluran masuk yang diperpanjang ke depan: memanjang ke arah aliran masuk mengurangi kehilangan saluran masuk dan meningkatkan kinerja kavitasi.
Struktur sudu yang terhuyung-huyung: untuk impeler dengan kecepatan spesifik sedang‑tinggi, sudu-sudu yang berdekatan dapat dibuat terhuyung-huyung untuk mengurangi denyut aliran hingga ±4‰ dari head.
Struktur segel labirin: desain labirin khusus pada cincin penyegel mengurangi kehilangan volumetrik.
Desain impeler aliran tiga dimensi modern mengikuti jalur teknis 'perhitungan teoretis + simulasi numerik + iterasi pengoptimalan':
Pemodelan 3D CAD
Pemasangan permukaan NURBS digunakan untuk membuat model 3D bilah bengkok yang kompleks, dengan desain parametrik profil bilah, distribusi ketebalan, dan sudut masuk/keluar.
Simulasi Aliran CFD
Computational Fluid Dynamics (CFD) digunakan untuk pembuatan mesh dan perhitungan medan aliran untuk mensimulasikan keadaan aliran aktual di dalam impeller dan mengoptimalkan parameter geometri sudu.
Analisis Struktural FEA
Analisis elemen hingga memastikan bahwa impeller tidak menyerah pada beban sentrifugal dan aerodinamis, dan memeriksa mode getaran (frekuensi alami) untuk menghindari resonansi pada kecepatan operasi.
Pemrograman Pemesinan CAM
Menghasilkan jalur pahat lima sumbu, melakukan pemeriksaan interferensi dan verifikasi simulasi, serta mengeluarkan kode CNC. Perangkat lunak umum termasuk UG NX, Cimatron, CAXA, dll.
Buka Impeler
Bilahnya hanya dipasang pada hub, tanpa selubung.
Kesulitan pemesinan terendah.
Efisiensi rendah dan kekuatan mekanik rendah.
Kebocoran jarak bebas ujung pisau yang besar.
Impeler Semi Terbuka
Bilah antara hub dan penutup sebagian.
Kesulitan pemesinan sedang.
Efisiensi dan kekuatan sedang.
Masih ada beberapa kebocoran izin.
Impeler Tertutup
Bilah sepenuhnya tertutup di antara disk dan selubung.
Kesulitan pemesinan tertinggi.
Efisiensi tertinggi dan kekuatan terbesar.
Saluran aliran tertutup rapat, tidak ada kebocoran.
Menghilangkan Kerugian Kebocoran
Selubung integral menutup saluran aliran sepenuhnya, mencegah media bertekanan tinggi kembali ke sisi bertekanan rendah. Efisiensi kompresi meningkat sebesar 8%–15% pada kecepatan yang sama.
Aliran Gas Lebih Halus
Jalur tertutup membatasi aliran sepanjang lintasan yang dirancang, menghindari turbulensi dan pusaran, dengan hambatan fluida yang lebih rendah. Efisiensi muatan penuh dan muatan sebagian lebih unggul.
Kekakuan Struktural yang Lebih Tinggi
Cakram dan selubungnya membentuk kerangka integral dengan bilah yang ditopang di kedua ujungnya. Pada kecepatan tinggi (8.000–20.000 putaran/menit), risiko deformasi dan resonansi sangat berkurang.
Mengurangi Getaran dan Kebisingan
Struktur tertutup berjalan lebih stabil, dengan kehilangan bantalan lebih rendah. Retakan akibat kelelahan blade dan kegagalan erosi berkurang secara signifikan, sehingga cocok untuk pengoperasian berkelanjutan.
Efisiensi Isentropik Tertinggi
Impeler tertutup yang melengkung ke belakang dapat mencapai efisiensi isentropik di atas 85%, memenuhi permintaan penghematan energi dari pendingin besar dan kompresor industri.
Jangkauan Operasi Stabil yang Luas
Margin lonjakan yang lebih luas mengakomodasi variasi beban 20%–100%, sangat cocok dengan kondisi beban yang sangat bervariasi pada sistem AC sentral.
Konsensus Industri
Lebih dari 90% pendingin sentrifugal komersial/industri berefisiensi tinggi secara seragam mengadopsi impeler aliran tiga dimensi tertutup yang melengkung ke belakang. Dengan mempertimbangkan aspek ekonomi, stabilitas, dan efisiensi energi secara keseluruhan, impeler aliran tiga dimensi tertutup telah menjadi pilihan industri utama.
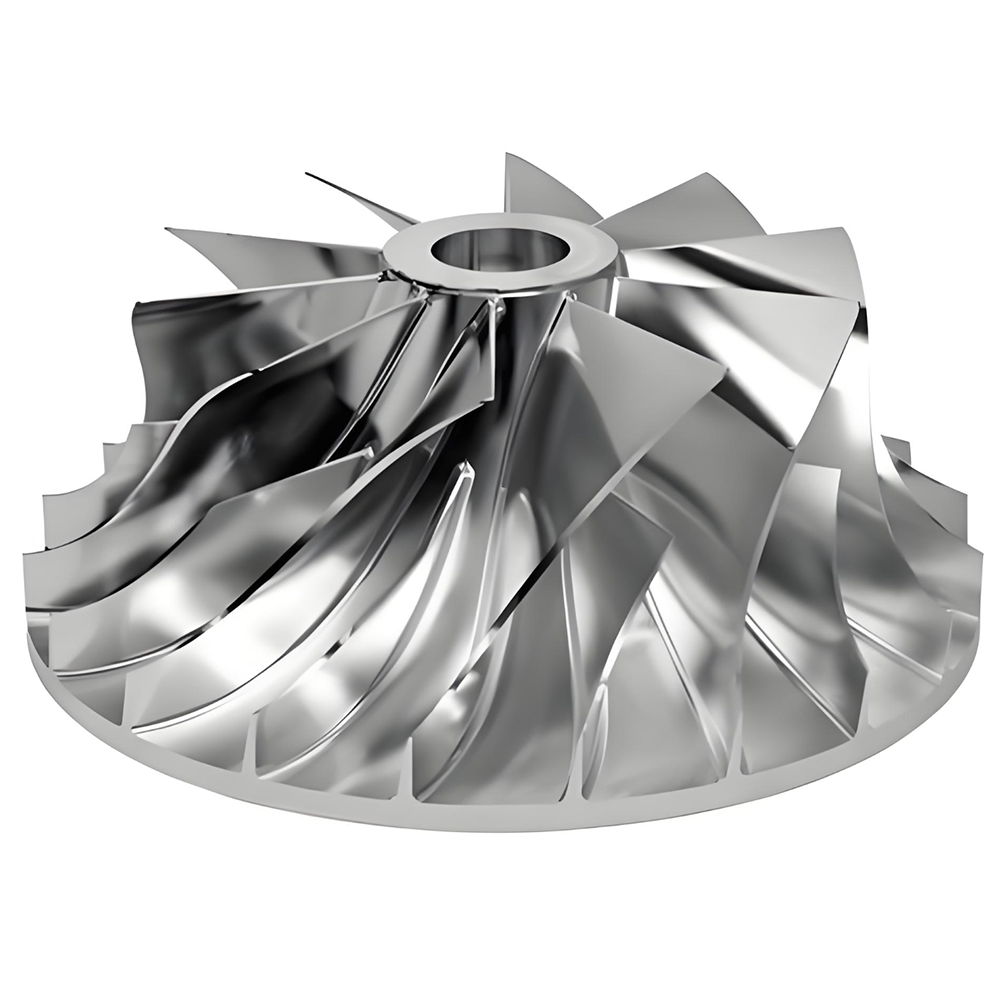
Pembuatan impeler sentrifugal aliran tiga dimensi tertutup merupakan hambatan teknologi inti. Karena putaran bilah yang tinggi, jalur yang sempit, dan kelengkungan yang besar pada permukaan cakram dan selubung, pemesinan menjadi sangat sulit. Metode manufaktur arus utama saat ini mencakup lima kategori berikut:
Proses |
Prinsip |
Aplikasi Khas |
Pemanfaatan Bahan |
Ketepatan |
Penggilingan integral lima sumbu |
Pemesinan bilah dan saluran dari penempaan padat melalui beberapa operasi |
Kompresor berperforma tinggi, ruang angkasa |
Rendah (10%) |
Sangat tinggi |
EDM |
Menggunakan elektroda berbentuk untuk mengikis material dengan pelepasan listrik |
Lorong sempit, material yang sulit dikerjakan |
Rendah |
Tinggi |
Pengecoran investasi |
Pengecoran lilin yang hilang dengan bentuk yang rumit |
Produksi batch impeler kecil hingga menengah |
Tinggi |
Sedang |
Pengelasan tersegmentasi |
Bilah digiling secara terpisah dan dilas ke cakram dan selubung |
Impeler besar, jalur lebar |
Sedang |
Sedang‑tinggi |
Manufaktur aditif (pencetakan 3D) |
Peleburan bubuk logam lapis demi lapis SLM/EBM |
Pembuatan prototipe, struktur ultra-kompleks |
Tinggi (95%) |
Sedang‑tinggi |
Logika Pemilihan Proses
Jenis impeller (terbuka/semi-terbuka/tertutup), lebar lintasan, sifat material, volume produksi, persyaratan akurasi, dan anggaran biaya bersama-sama menentukan rute proses. Dalam praktiknya, proses gabungan (misalnya, penggilingan kasar lima sumbu + penyelesaian EDM) sering digunakan untuk menyeimbangkan efisiensi dan presisi.
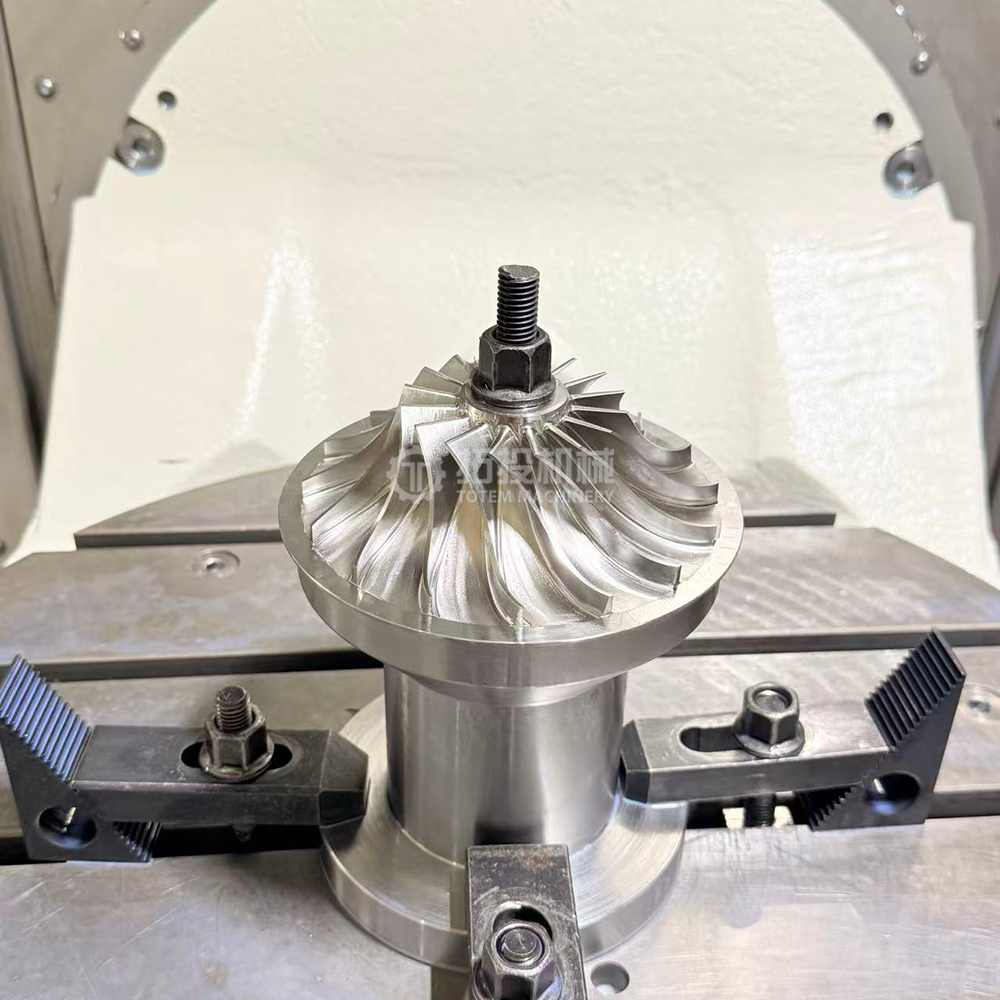
Penggilingan integral CNC simultan lima sumbu saat ini merupakan metode manufaktur paling umum untuk impeler aliran tiga dimensi tertutup berperforma tinggi. Dimulai dari penempaan padat, metode ini secara terpadu mengolah bilah dan lintasan melalui operasi termasuk pengeboran, pengasaran, semi-finishing, pembersihan, dan penyelesaian, semuanya dari satu blanko.
Persiapan bahan
Pra-pembentukan putaran kasar (mesin bubut / pabrik sumbu 3‑4 menghilangkan sebagian besar stok)
Pengeboran (pengeboran lubang awal untuk pemesinan lintasan)
Passage roughing (alat berdiameter besar untuk tingkat penghilangan material yang tinggi)
Semi‑finishing (meninggalkan sedikit ruang untuk mendekati permukaan akhir)
Clean‑up (memesin fillet pada akar bilah)
Penyelesaian (ball-end mill meruncing untuk permukaan blade)
Pascapemrosesan (deburring, pemolesan, penyeimbangan dinamis)
Penggilingan Samping
Menggunakan sisi pahat ke permukaan bilah mesin dalam satu kali lintasan. Efisiensi tinggi dan penyelesaian permukaan yang baik, terutama cocok untuk impeler dengan permukaan bergaris. Membutuhkan kontrol yang tepat terhadap vektor sumbu pahat untuk menghindari interferensi.
Penggilingan Titik
Menggunakan ujung ball-nose untuk mengerjakan permukaan melengkung titik demi titik. Menawarkan fleksibilitas lebih tinggi untuk permukaan bentuk bebas yang kompleks, namun lebih lambat. Ketinggian kerang dapat dikontrol dalam 0,005 mm.
Penggilingan Trokoidal
Mempertahankan beban alat yang konstan selama pengerjaan kasar material keras; entri busur mengurangi dampak gaya potong dan memperpanjang umur pahat.
Tahap Pemesinan |
Jenis Alat |
Karakteristik |
Hidup seadanya |
Pemotong penggilingan silinder / meruncing (dilapisi karbida) |
Diameter besar, tingkat penghilangan material yang tinggi; diameter harus kurang dari jarak bilah minimum |
Penyelesaian pisau |
Pemotong jangkauan jauh ujung bola yang meruncing |
Diameter 3–6 mm, panjang ujung tombak 30+ mm untuk alur dalam; menggunakan tepi samping untuk efisiensi |
Penyelesaian bagian |
Pabrik ujung bola / ujung toroidal |
Perencanaan jalur pahat kerang yang konstan, tinggi kerang 0,005–0,02 mm |
Pembersihan |
Alat ujung bola berdiameter kecil |
Memproses fillet pada sambungan blade‑hub |
Kesulitan inti pemesinan lima sumbu terletak pada perencanaan vektor sumbu pahat dan pemeriksaan interferensi. Metode yang umum meliputi:
Relatif terhadap Penggerak: memilih permukaan bilah sebagai geometri penggerak, bilah yang berdekatan, dan permukaan lintasan sebagai geometri periksa, dengan sudut arah dan kemiringan yang tepat.
Metode kurva pemandu: menurunkan kurva pemandu sumbu pahat dengan mencari titik tengah antara garis batas sudu-sudu yang berdekatan dan melakukan offset.
Penyelesaian scallop yang konstan: menghitung stepover berdasarkan tinggi scallop yang ditentukan untuk menghasilkan jalur pahat scallop yang seragam.
Ramping heliks untuk pengurangan getaran: kemiringan ganda heliks lapis tipis (pitch 0,04–0,06 mm) saat pahat menyentuh bagian kosong untuk menghindari getaran benturan.
Teknologi Pemegang Alat Peredam Getaran
Teknologi terbaru yang dipatenkan menggunakan dudukan alat peredam getaran dengan inti peredam internal dan oli peredam, menghasilkan getaran balasan untuk menyerap defleksi tekukan dudukan, sehingga meningkatkan kekakuan dinamis secara signifikan. Dikombinasikan dengan pasokan cairan pendingin internal, permesinan menjadi lebih stabil.
Setelah pembuatan jalur alat, verifikasi berulang wajib dilakukan menggunakan perangkat lunak simulasi.
Modul simulasi UG NX: memeriksa interferensi jalur pahat dan overcut.
VERICUT: simulasi gerak alat mesin, memverifikasi kode CNC, mendeteksi tabrakan.
Pemotongan percobaan: pengujian sebenarnya pada mesin untuk menyempurnakan parameter pemotongan.
Pemesinan EDM pada impeller aliran tiga dimensi tertutup mengadopsi rute proses digital dengan operasi multi-langkah yang dikategorikan, multi-elektroda, dan multi-langkah:
Pra-pemesinan: entri jalur mesin elektroda.
Keluar seadanya: elektroda membuka jalan keluar.
Entry roughing: elektroda melengkapi pembentukan kasar entry.
Semi‑finishing: elektroda semi‑finish dengan kelonggaran celah pelepasan.
Penyelesaian: elektroda mencapai akurasi akhir.
EDM Orbital: gerakan orbital yang sesuai meningkatkan celah pelepasan dan kualitas permukaan.
Distribusi kelonggaran: elektroda setengah jadi menebal 0,5 mm, elektroda akhir bertambah 0,2 mm.
Simulasi digital: perakitan elektroda dan perlengkapan dinamis pada platform CAD, mensimulasikan proses pemesinan.
Gabungan Proses Milling Lima Sumbu + EDM
Untuk impeler integral tiga dimensi yang tertutup – dengan banyak bilah, saluran yang sangat berliku, dan terbuat dari bahan yang sulit dipotong – proses gabungan dari proses roughing CNC lima sumbu + finishing EDM biasanya digunakan. Melalui analisis UG NX, zona pemesinan lintasan dibagi secara rasional, desain dan perlengkapan elektroda dioptimalkan, interferensi disimulasikan, dan jalur optimal untuk masuk/keluar elektroda ditemukan.
Kelebihan dan Keterbatasan EDM
Aspek |
Keuntungan |
Keterbatasan |
Kemampuan |
Mesin dengan jalur yang sangat sempit (<10 mm), material dengan kekerasan tinggi, struktur spasial yang kompleks |
Kecepatan lambat; setiap bagian dikerjakan secara individual |
Ketepatan |
Elektroda terpisah menghasilkan jalur yang sederhana dan akurasi yang dapat dikontrol |
Kesenjangan pelepasan mempengaruhi keakuratan dimensi, memerlukan banyak elektroda untuk kompensasi |
Kualitas permukaan |
Tidak ada tekanan mekanis, cocok untuk bilah bengkok tipis |
Lapisan perombakan membutuhkan pemolesan selanjutnya |
Biaya |
Dapat mengerjakan material yang sulit dipotong |
Biaya pembuatan elektroda yang tinggi; konsumsi grafit/tembaga yang signifikan |
Manufaktur aditif logam – khususnya Peleburan Laser Selektif (SLM) dan Peleburan Berkas Elektron (EBM) – membuka jalur baru untuk pembuatan impeler aliran tiga dimensi tertutup. Ini menerobos batasan geometris mendasar dari proses tradisional.
Pembentuk Dinding Ultra-Tipis
Mencapai pembentukan bilah ultra-tipis bebas cacat yang stabil hingga 0,3 mm dengan hasil ≥95%. Sebaliknya, ketebalan dinding stabil minimum untuk milling lima sumbu dalam produksi massal biasanya di atas 1,5 mm.
Pembentukan Terpadu
Flensa, hub, dan bilah dicetak dalam satu langkah tanpa pengelasan atau penyambungan. Kepadatan ≥99,9%, mencapai sifat material palsu; umur kelelahan meningkat lebih dari 40%.
Iterasi Cepat
Waktu pengerjaan mulai dari desain hingga bagian akhir dikompresi dari minggu ke hari; biaya langsung untuk penyesuaian dalam jumlah kecil berkurang lebih dari 60%. Tidak diperlukan perkakas, ideal untuk pembuatan prototipe.
Optimasi Topologi
Memungkinkan saluran pendingin berbentuk internal, struktur berongga berdinding ganda, dll., yang tidak mungkin dilakukan dengan proses konvensional. Optimalisasi topologi mengurangi bobot sebesar 8,7% sekaligus meningkatkan margin keamanan.
Bahan |
Aplikasi |
Properti setelah SLM |
Superalloy berbahan dasar nikel Inconel 718 |
Layanan jangka panjang pada suhu 650°C |
Kepadatan ≥99,95%, kekuatan tarik >1200 MPa |
Paduan titanium Ti‑6Al‑4V |
Kecepatan tip sangat tinggi, suhu sedang |
Rasio kekuatan terhadap berat yang tinggi, tahan korosi |
Paduan aluminium baru |
Komponen bersuhu tinggi hingga 400°C |
Kekuatan 5× dari aluminium cor konvensional |
Baja tahan karat (316L / 17‑4PH) |
Lingkungan yang korosif |
Ketahanan korosi yang baik dan sifat mekanik |
Penghapusan dukungan – memotong struktur pendukung.
Menghilangkan stres – perlakuan panas untuk menghilangkan sisa stres.
Hot Isostatic Pressing (HIP) – mencapai kepadatan 99,9%+.
Penyelesaian permukaan – pemesinan / pemolesan / pemesinan aliran abrasif.
Pemesinan akhir – penyelesaian presisi pada permukaan kritis + keseimbangan dinamis.
Keterbatasan Saat Ini
Tegangan sisa pada bagian logam yang dicetak 3D dapat menyebabkan distorsi sehingga memerlukan koreksi perlakuan panas tambahan.
Bahan pencetakan berperforma tinggi mahal sehingga membatasi produksi massal.
Pengujian non-destruktif untuk cacat internal pada struktur kompleks masih belum matang.
Kekasaran permukaan yang dicetak (Ra 6–15 μm) memerlukan pemesinan selanjutnya pada permukaan kritis.
Pengecoran investasi banyak digunakan untuk produksi geometri kompleks atau impeler yang sulit dikerjakan dalam jumlah sedang, terutama pada kompresor industri dan beberapa turbin gas.
Proses: menghasilkan pola lilin yang presisi → berulang kali dicelupkan ke dalam bubur keramik untuk membuat cangkang → dewax → vakum/tekanan tuangkan logam cair → penghilangan cangkang → Hot Isostatic Pressing (HIP) untuk menghilangkan porositas mikro → permukaan kritis mesin → penyeimbangan dinamis.
Keuntungan: dapat menghasilkan bentuk yang sangat kompleks (bilah setipis 0,7–2,0 mm), limbah material minimal, cocok untuk produksi batch, dapat diterapkan pada superalloy.
Keterbatasan: biaya perkakas awal yang tinggi, kemungkinan cacat pengecoran (porositas, inklusi), kekuatan dan permukaan akhir umumnya lebih rendah dibandingkan suku cadang mesin.
Pengecoran cepat: menggunakan pola lilin cetak 3D FDM untuk mengurangi biaya prototipe/batch kecil dan waktu tunggu.
Untuk impeler kompresor industri besar atau impeler dengan saluran keluar lebar, pengelasan tersegmentasi tetap menjadi metode yang penting. Tergantung pada lebar lintasan, ada dua pendekatan utama:
Impeller Las Lintasan Lebar
Bilahnya ditekan atau digiling secara terpisah, lalu dilas ke cakram dan selubung.
Pengelasan busur manual atau pengelasan TIG, dilakukan secara internal atau eksternal.
Pemanasan awal pada suhu 250–360°C, pemanasan pasca pengelasan pada suhu 650°C selama 3 jam untuk menghilangkan stres.
Impeller Las Slot Bagian Sempit
Ketika lebar saluran keluar <10 mm, elektroda tidak dapat menjangkau saluran tersebut.
Slot digiling di disk dan bilah digiling pada kain kafan, kemudian dirakit dan dilas.
Memerlukan penentuan sudut slot awal yang tepat pada disk untuk memastikan kecocokan profil.
Pengelasan Berkas Elektron
Kualitas tinggi, penetrasi dalam, distorsi minimal.
Cocok untuk pengelasan selubung impeler tertutup.
Membutuhkan NDT penuh setelah pengelasan (radiografi, inspeksi penetran).
Pemesinan Elektrokimia (ECM)
Digunakan untuk menyelesaikan bahan yang diperkeras atau mengerjakan bilah bengkok tipis tanpa tekanan mekanis. Tidak ada keausan alat, tidak ada tegangan sisa.
Jet Air Abrasif
Digunakan untuk pembuatan profil kasar bilah 2D pada impeler terbuka atau memotong kontur dasar dari pelat tebal.
Manufaktur Hibrida
Manufaktur aditif (membangun bentuk hampir bersih) + pemesinan CNC subtraktif (menyelesaikan permukaan kritis) pada mesin yang sama, menggabungkan kedua keunggulan.
Metalurgi Serbuk – Pengepresan Panas
Pembentukan integral yang diikuti dengan perlakuan larutan suhu tinggi, tempering suhu tinggi, dan pelapisan PVD, mengurangi cacat pengelasan/pemesinan serta meningkatkan ketahanan aus dan korosi.
Pemesinan impeler sentrifugal aliran tiga dimensi tertutup dikenal luas sebagai salah satu tugas paling rumit dalam manufaktur presisi. Tantangan utamanya berasal dari tiga kombinasi kompleksitas geometri, kesulitan material, dan persyaratan akurasi.
Tantangan |
Manifestasi Khusus |
Penanggulangan |
Pisau bengkok 3D |
Permukaan melengkung tidak beraturan dengan putaran besar, permukaan B-spline tidak seragam |
Penggilingan samping lima sumbu, kontrol vektor sumbu pahat yang presisi |
Lorong sempit |
Lebar outlet mungkin <10 mm, ruang alat sangat terbatas |
Alat ujung bola tirus berdiameter kecil + proses gabungan EDM |
Bilah utama dan bilah pemisah |
Struktur yang disisipkan membuat lorong menjadi lebih berliku dan sempit |
EDM multi-elektroda yang dikategorikan, desain elektroda terpisah |
Tepi depan/belakang yang tipis |
Tepi yang sangat tipis rentan terhadap getaran dan deformasi |
Pemotongan lapisan tipis, penahan peredam getaran, parameter optimal |
Paduan Titanium (Ti‑6Al‑4V)
Rasio kekuatan terhadap berat yang tinggi, namun konduktivitas termal yang rendah (panas terkonsentrasi pada ujung tombak) dan kecenderungan pengerasan kerja. Membutuhkan kecepatan potong yang rendah, laju pemakanan yang tinggi, dan pendinginan yang cukup.
Superalloy Berbasis Nikel (Inconel 718)
Lebih disukai untuk aplikasi suhu tinggi tetapi sangat menuntut alat pemotong. Pengerasan kerja yang parah dan keausan alat yang cepat. Seringkali membutuhkan bantuan EDM.
Baja Tahan Karat Berkekuatan Tinggi (17‑4PH)
Digunakan di lingkungan yang korosif. Kekuatan dan ketangguhan yang tinggi menghasilkan gaya pemotongan yang tinggi, sehingga memerlukan peralatan dan perlengkapan mesin yang kaku.
Interferensi dan Tabrakan: Pergerakan pahat di dalam saluran sudu yang terpuntir dengan mudah menyebabkan gangguan pada sudu atau permukaan saluran yang berdekatan. Pemeriksaan interferensi yang komprehensif dan verifikasi simulasi dalam perangkat lunak CAM sangat penting.
Deformasi Pemesinan: Bilah tipis berubah bentuk secara elastis akibat gaya pemotongan, sehingga menyebabkan kesalahan pegas setelah pemesinan. Permukaan kompensasi berdasarkan defleksi blade harus ditetapkan.
Tool Overhang: Pemesinan alur dalam memerlukan tool yang jangkauannya jauh dengan kekakuan dan kerentanan terhadap getaran yang buruk. Penahan peredam getaran dan strategi peningkatan heliks digunakan.
Kualitas Permukaan: Performa aerodinamis bergantung pada kontur bilah yang akurat dan permukaan halus (Ra <0,8 μm). Arah dan ukuran tanda alat secara langsung mempengaruhi kehilangan aliran.
Deformasi Termal: Panas pemotongan meningkatkan suhu benda kerja, menyebabkan distorsi. Pendinginan dan kompensasi termal yang memadai diperlukan.
Analisis Gabungan Interferensi dan Deformasi
Penelitian terbaru memasangkan kesalahan interferensi pahat dan kesalahan deformasi blade pada pemesinan lima sumbu. Dengan menetapkan permukaan kompensasi deformasi blade dan memberikan kompensasi awal dalam perencanaan jalur pahat sekaligus mengontrol kesalahan interferensi, pemesinan presisi berefisiensi tinggi yang 'bebas tabrakan dan minimal' dapat dicapai. Kesalahan pemesinan yang terukur dapat dikontrol dalam toleransi.
Selama pemesinan, gaya pemotongan dari saluran keluar ke dalam bersifat rumit, sering kali menyebabkan ketidakstabilan. Desain perlengkapan khusus harus:
Aktifkan pra-penjajaran di luar alat berat menggunakan kancing tarik, cincin lokasi, cincin orientasi, dan cincin penjepit untuk memposisikan dan menjepit.
Memberikan pemosisian cepat, akurasi tinggi, dan akurasi pemosisian berulang yang tinggi.
Mengakomodasi kebutuhan penjepitan untuk operasi pemesinan yang berbeda.
Minimalkan pengaturan penjepitan – selesaikan pemesinan sebanyak mungkin dalam satu pengaturan.
Kualitas permukaan secara langsung mempengaruhi efisiensi aerodinamis impeller, umur kelelahan, dan ketahanan terhadap korosi. Perlakuan permukaan impeler aliran tiga dimensi tertutup adalah sistem terintegrasi dari berbagai proses.
Memoles impeler tertutup dengan jalur sempit merupakan tantangan global. Penggilingan tradisional tidak dapat menjangkau banyak area jalur internal. Metode pemolesan yang efektif meliputi:
Metode |
Prinsip |
Kekasaran yang Dapat Dicapai |
Area yang Berlaku |
Peledakan basah + shot peening |
Pra-perawatan secara keseluruhan menghilangkan kerak dan partikel besar |
Ra 3–6 m |
Seluruh impeler |
Pemolesan getaran ultrasonik |
Getaran frekuensi ultrasonik mendorong pemotongan abrasif |
Ra 0,4 mikron |
Permukaan luar |
Pemesinan aliran abrasif |
Media elastis kental dengan bahan abrasif mengalir melalui saluran di bawah tekanan |
Ra 0,2 mikron |
Bagian dalam |
Penggilingan hidrolik |
Aliran pasir kuarsa + campuran air berkecepatan tinggi melalui saluran |
Ra 0,8 mikron |
Bagian internal yang sempit |
Kombinasi Praktik Terbaik
Penelitian yang dilakukan oleh Shenyang Blower Works dan Dalian University of Technology menunjukkan bahwa kombinasi peledakan basah + shot peening → pemolesan getaran ultrasonik eksternal → pemolesan aliran abrasif internal menghasilkan hasil yang optimal, mencapai kekasaran permukaan akhir Ra 0,2 μm, memenuhi persyaratan permukaan kompresor sentrifugal aliran rendah bertekanan tinggi. Penggilingan hidrolik dapat meningkatkan efisiensi pompa sebesar 3% –6%.
Deposisi Uap Fisik PVD
Mode penguapan EB, suhu proses 400°C, 6 jam. Lapisan nano komposit TiC‑Al₂O₃, tebal 2 μm, meningkatkan ketahanan aus dan kelancaran aliran.
Elektroplating / Pelapisan Tanpa Listrik
Untuk impeler yang beroperasi di lingkungan korosif, lapisan nikel atau kromium memberikan perlindungan terhadap korosi.
Penyemprotan Termal
Penyemprotan plasma pada lapisan keramik atau paduan untuk lingkungan bersuhu tinggi, memberikan ketahanan suhu tinggi, ketahanan aus, dan ketahanan oksidasi. Lapisan tungsten karbida dapat memperpanjang umur impeler hingga 3–5 tahun.
Inspeksi impeller mencakup seluruh proses manufaktur – mulai dari bahan mentah hingga produk jadi – dengan standar dan metode yang sebanding dengan komponen dirgantara. Sistem inspeksi lengkap mencakup enam dimensi berikut:
Peralatan |
Ketepatan |
Konten Inspeksi |
CMM |
Akurasi spasial 1,8 + L/350 μm |
Pengukuran dimensi penuh profil bilah, kontur, ketebalan, posisi, sudut, dll. |
Pemindai cahaya biru (non-kontak) |
Akurasi titik ±15 μm |
Akuisisi cepat data cloud titik permukaan lengkap |
Kisi teropong ringan terstruktur |
Tingkat mikron |
Pengukuran topografi 3D non-kontak, perbandingan dengan model desain |
Interferometer cahaya putih |
Resolusi 0,1 μm |
Pengukuran topografi permukaan, identifikasi cacat bawah permukaan |
Pada kecepatan rotasi tinggi (8.000–20.000 putaran/menit), bahkan ketidakseimbangan massa yang kecil pun akan menghasilkan gaya sentrifugal yang sangat besar yang menyebabkan getaran parah.
Standar: ISO 21940‑11 / ISO 1940‑1, tingkat kualitas seimbang G2.5.
Peralatan: mesin penyeimbang dinamis presisi tinggi, ketidakseimbangan sisa minimum yang dapat dicapai ≤0,1 g·mm/kg.
Metode: penyeimbangan dua bidang, koreksi dengan pemindahan atau penambahan material (pengeboran).
Persyaratan: sisa ketidakseimbangan dalam 5 g·mm/kg.
Pengujian Ultrasonik (UT): mendeteksi porositas internal, inklusi, laminasi. Sensitivitas: lubang dasar datar 2 mm. Cocok untuk pengecoran/penempaan blanko dan bagian jadi.
Pengujian Radiografi (RT): pencitraan sinar-X real-time memeriksa integritas struktur internal. Sesuai dengan ASME BPVC. Menemukan cacat internal yang tidak terlihat oleh mata.
Inspeksi Partikel Magnetik (MT): mendeteksi retakan permukaan dan dekat permukaan pada bahan feromagnetik. Dapat menemukan retakan mikro >0,5 mm.
Penetrant Testing (PT): mendeteksi retakan permukaan pada material non-magnetik. Kontras neon atau warna, cocok untuk impeler baja tahan karat dan paduan titanium.
Pengujian Arus Eddy (ET): penyaringan cepat terhadap cacat di dekat permukaan, cocok untuk inspeksi online impeler yang diproduksi secara massal.
Komposisi kimia: percikan OES / XRF / ICP‑OES untuk kuantifikasi yang tepat.
Sifat mekanik: mesin uji universal – kekuatan tarik ≥500 MPa, kekuatan luluh, perpanjangan; pengujian dampak (suhu rendah ‑40°C).
Metalografi: pengamatan mikroskop terhadap ukuran butir, peringkat inklusi (ASTM E112), untuk menghindari cacat perlakuan panas.
Kekerasan: Penguji kekerasan Rockwell / Brinell.
Pengujian hidraulik / aerodinamis: pada rig pengujian, ukur kurva flow‑head, pastikan efisiensi ≥85%, NPSH memenuhi persyaratan.
Uji putaran kecepatan tinggi: alat uji rotasi hingga kecepatan periferal 300 m/s, mereplikasi kondisi sebenarnya.
Simulasi lingkungan: ruang suhu (‑70°C hingga 300°C) dan ruang vakum (≤10⁻³ Pa), ruang korosi semprotan garam (ASTM B117).
Pengujian kelelahan: mesin kelelahan siklus tinggi, jumlah siklus ≥10⁷.
Persyaratan Lingkungan Inspeksi
Suhu dipertahankan pada 20±2°C, kelembaban <60% untuk mengurangi kesalahan pengukuran. Inspektur harus memiliki sertifikasi ASNT Level II atau yang setara. Sistem MES mencatat semua data inspeksi untuk ketertelusuran siklus hidup penuh.
Data tahun 2024 menunjukkan permintaan yang kuat terhadap teknologi impeller aliran tiga dimensi di bidang listrik, metalurgi, kimia, dan industri lainnya. Blower sentrifugal aliran tiga dimensi yang hemat energi menghasilkan sekitar 3.000 unit permintaan baru dalam sistem pendingin pusat data (ukuran pasar RMB 1,8 miliar, pertumbuhan tahunan 65%), 2,200 unit dalam rantai pasokan manufaktur kendaraan energi baru, dan 500 unit dalam industri manufaktur semikonduktor (RMB 1,5 miliar, pertumbuhan 35%). Pelaku industri besar mengalokasikan 6,8% pendapatan penjualan untuk penelitian dan pengembangan. Blower sentrifugal yang menggunakan desain aliran tiga dimensi menghasilkan penghematan energi 12%–18% dibandingkan dengan desain dua dimensi tradisional.
Manufaktur Cerdas Digital
Pemeliharaan prediktif berdasarkan digital twins bertujuan untuk mengurangi waktu henti yang tidak direncanakan sebesar 50%. Menggabungkan simulasi CFD dengan validasi eksperimental memperpendek siklus pengembangan produk baru sebesar 30%. Sistem MES memungkinkan penelusuran data siklus hidup penuh.
Penskalaan Manufaktur Aditif
Teknologi SLM/EBM bergerak menuju produksi massal. Pembentukan blade ultra-tipis 0,3 mm telah dicapai, dengan optimalisasi topologi mengurangi bobot sebesar 8,7%. Manufaktur hibrida (terintegrasi aditif + subtraktif) akan menjadi paradigma baru untuk produksi impeler kelas atas.
Integrasi Direct Drive Berkecepatan Tinggi
Motor sinkron magnet permanen berkecepatan tinggi langsung menggerakkan impeler, dengan efisiensi motor ≥95%, menghilangkan kehilangan kotak roda gigi. Unit impeler roda gigi terintegrasi sedang menjadi tren, memungkinkan pengaturan tekanan aliran yang luas melalui penggerak frekuensi variabel.
Ko-Optimasi Sistem Penuh
Desain impeler dioptimalkan secara bersamaan dengan diffuser, volute, dan motor, menggunakan CFD untuk memaksimalkan kinerja sistem kompresor secara keseluruhan. Peralihan dari pengoptimalan terintegrasi tingkat komponen ke tingkat sistem.
Pemantauan Cerdas IoT (Internet of Things).
Pada tahun 2024, 39% unit yang baru dipasang merupakan kipas pintar yang dilengkapi dengan pemantauan jarak jauh. Analisis big data memungkinkan optimalisasi energi dinamis, sehingga mencapai tambahan penghematan energi rata-rata sebesar 3%–5%. Pada tahun 2025, konektivitas kipas pintar diperkirakan akan melebihi 60%.
Material Baru dan Struktur Baru
Materials Genome Engineering menyaring formulasi paduan baru dengan kekuatan lima kali lipat dari aluminium cor konvensional. Desain inovatif seperti impeler komposit, struktur berongga berdinding ganda, dan saluran pendingin internal terus bermunculan. Impeler komposit suhu tinggi yang tahan terhadap 400°C+ sedang dikembangkan.
Dari aluminium cor hingga bilah paduan titanium yang dicetak 3D, dari aliran dua dimensi ke tiga dimensi, dari pengelasan tersegmentasi hingga penggilingan integral – teknologi manufaktur impeler sentrifugal aliran tiga dimensi tertutup sedang mengalami transformasi besar. Konvergensi manufaktur aditif, digital twins, dan optimalisasi desain berbasis AI akan terus meningkatkan efisiensi, kapasitas, dan keandalan impeller, memberikan dukungan inti untuk konservasi energi industri dan kemandirian peralatan kelas atas.


