
Please Choose Your Language
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 12-08-2026 Herkomst: Locatie
Gesloten driedimensionale centrifugaalwaaier
De centrifugaalwaaier met gesloten driedimensionale stroming is het kernonderdeel van vloeistofmachines zoals centrifugaalcompressoren, pompen en ventilatoren. De term 'gesloten' betekent dat de bladen volledig zijn omsloten door een schijf (achterschijf) aan de ene kant en een mantel (voorschijf) aan de andere kant, waardoor een volledig gesloten stroomdoorgang wordt gevormd. 'Driedimensionale stroming' verwijst naar gedraaide bladen die zijn ontworpen op basis van de driedimensionale stromingstheorie, waarbij tegelijkertijd rekening wordt gehouden met vloeistofbeweging in radiale, axiale en omtreksrichtingen.
In traditioneel ontwerp gaat de eendimensionale stromingstheorie uit van een oneindig aantal bladen en een uniforme snelheidsverdeling langs het meridionale vlak. De tweedimensionale stromingstheorie houdt verder rekening met lineaire snelheidsvariaties over dwarsdoorsneden. Geen van beide kan echter de complexe driedimensionale stroperige stroming in de waaier echt weerspiegelen. De driedimensionale stromingstheorie verdeelt de interne driedimensionale ruimte oneindig en stelt een compleet wiskundig model vast door middel van stromingsveldberekening:
W = f(R, φ, Z)
waarbij W de stroomsnelheid is, R de radiale coördinaat is, φ de omtrekcoördinaat is en Z de axiale coördinaat is. Door middel van driedimensionale stroomberekeningen kan de snelheidsverdeling op elk punt binnen de waaier worden verkregen, waardoor de inlaat-/uitlaathoeken van de schoepen, het aantal schoepen en de dwarsdoorsnedevormen van gedraaide schoepen worden geoptimaliseerd, zodat de schoepoppervlakken perfect overeenkomen met het daadwerkelijke vloeistoftraject.
Driedimensionale stromingsbladen hebben onregelmatige gebogen oppervlakken die zich aanpassen aan het werkelijke stromingsregime, waardoor stromingsscheiding op het drukoppervlak wordt voorkomen, stromingsverliezen worden verminderd en de snelheidsverdeling van alle vloeistofdeeltjes intern wordt geregeld om optimale stromingsomstandigheden te bereiken. Vergeleken met conventionele tweedimensionale waaiers kan de efficiëntie met 5%–15% worden verbeterd.
Bredere meridionale doorgang: kleinere naafdiameter verhoogt de stroomcapaciteit, waardoor de hydraulische efficiëntie verbetert.
Kleinere waaierdiameter: grotere uitlaatbreedte verkleint de uitrustingsgrootte voor dezelfde prestaties.
Grote bladdraaiing: niet-uniforme B-spline oppervlaktemodelleringstechnologie maakt een nauwkeurige afstemming van driedimensionaal gedraaide bladen op het stromingsveld mogelijk.
Naar voren verlengde inlaatrand: het uitstrekken naar de inkomende stroom vermindert inlaatverliezen en verbetert de cavitatieprestaties.
Verspringende bladstructuur: voor waaiers met een middelhoge specifieke snelheid kunnen aangrenzende bladen verspringend worden geplaatst om de stromingspulsatie te verminderen tot binnen ±4‰ van de opvoerhoogte.
Labyrintafdichtingsstructuur: speciaal labyrintontwerp aan de afdichtring vermindert volumetrische verliezen.
Het moderne driedimensionale ontwerp van de stromingswaaier volgt de technische route van 'theoretische berekening + numerieke simulatie + optimalisatie-iteratie':
CAD 3D-modellering
NURBS-oppervlaktefitting wordt gebruikt om complexe 3D-modellen met gedraaid blad te maken, met parametrisch ontwerp van bladprofiel, dikteverdeling en inlaat-/uitlaathoeken.
CFD-stroomsimulatie
Computational Fluid Dynamics (CFD) wordt gebruikt voor het genereren van gaas en berekening van het stromingsveld om de werkelijke stromingstoestand in de waaier te simuleren en de geometrische bladparameters te optimaliseren.
FEA-structurele analyse
Eindige-elementenanalyse zorgt ervoor dat de waaier niet meegeeft onder centrifugale en aerodynamische belastingen, en controleert de trillingsmodi (natuurlijke frequenties) om resonantie bij bedrijfssnelheden te voorkomen.
CAM-bewerkingsprogrammering
Genereert gereedschapsbanen met vijf assen, voert interferentiecontroles en simulatieverificatie uit en voert CNC-code uit. Veel voorkomende software omvat UG NX, Cimatron, CAXA, enz.
Open waaier
Messen alleen bevestigd aan de naaf, zonder mantel.
Laagste bewerkingsmoeilijkheid.
Laag rendement en lage mechanische sterkte.
Grote lekkage van de bladpuntspeling.
Halfopen waaier
Messen tussen naaf en gedeeltelijke afdekking.
Middelmatige bewerkingsmoeilijkheden.
Matige efficiëntie en kracht.
Er is nog steeds enige spelingslekkage.
Gesloten waaier
Messen volledig omsloten tussen schijf en mantel.
Hoogste bewerkingsmoeilijkheid.
Hoogste efficiëntie en grootste sterkte.
Volledig afgedichte stroomdoorgang, geen lekkage.
Elimineert lekkageverlies
De geïntegreerde mantel sluit de stroomdoorgang volledig af, waardoor wordt voorkomen dat hogedrukmedium terugkeert naar de lagedrukzijde. De compressie-efficiëntie verbetert met 8%–15% bij dezelfde snelheid.
Soepeler gasstroom
De omsloten doorgang beperkt de stroming langs het ontworpen traject, waardoor turbulentie en wervelingen worden vermeden, met een lagere vloeistofweerstand. De efficiëntie bij zowel vollast als deellast is superieur.
Hogere structurele stijfheid
De schijf en de mantel vormen een integraal raamwerk met aan beide uiteinden ondersteunde bladen. Bij hoge snelheden (8.000–20.000 tpm) worden de risico's op vervorming en resonantie aanzienlijk verminderd.
Verminderde trillingen en lawaai
De gesloten structuur loopt stabieler, met lagere lagerverliezen. Vermoeiingsscheuren en erosiefouten worden aanzienlijk verminderd, waardoor het geschikt is voor continu gebruik.
Hoogste isentropische efficiëntie
Achterwaarts gebogen gesloten waaiers kunnen een isentropisch rendement van meer dan 85% bereiken en voldoen daarmee aan de energiebesparende eisen van grote koelmachines en industriële compressoren.
Groot stabiel werkbereik
Een grotere piekmarge biedt ruimte voor belastingsvariaties van 20%–100%, wat perfect aansluit bij de zeer variabele belastingsomstandigheden van centrale airconditioningsystemen.
Consensus van de industrie
Meer dan 90% van de commerciële/industriële centrifugale koelmachines met hoog rendement maken gebruik van achterwaarts gebogen, gesloten driedimensionale stromingswaaiers. Gezien de algehele economie, stabiliteit en energie-efficiëntie is de gesloten driedimensionale stromingswaaier de reguliere keuze in de industrie geworden.
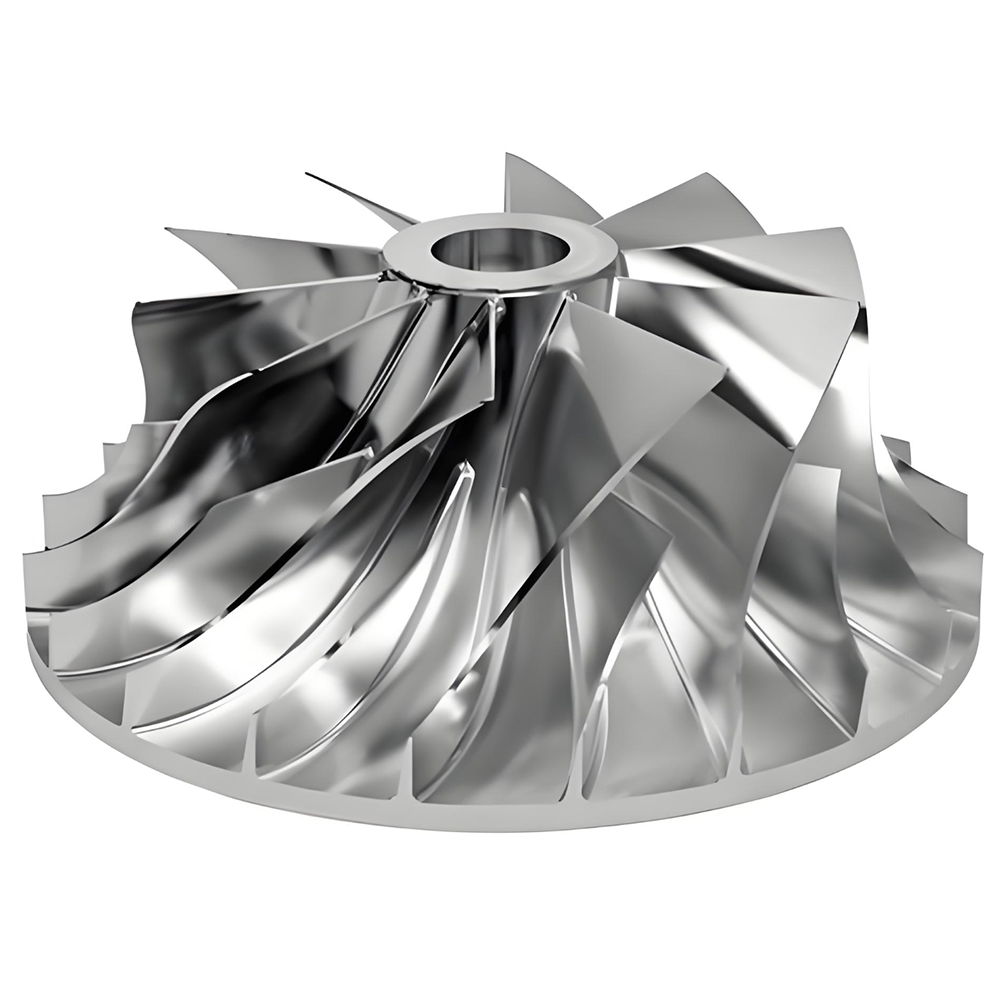
De productie van centrifugaalwaaiers met gesloten driedimensionale stroming vormt een belangrijke technologische barrière. Vanwege de hoge bladdraaiing, smalle doorgangen en grote krommingen van de schijf- en manteloppervlakken is machinale bewerking uiterst moeilijk. De huidige reguliere productiemethoden omvatten de volgende vijf categorieën:
Proces |
Beginsel |
Typische toepassing |
Materiaalgebruik |
Nauwkeurigheid |
Vijfassig integraalfrezen |
Het bewerken van bladen en doorgangen vanuit een solide smeedstuk via meerdere bewerkingen |
Hoogwaardige compressoren, ruimtevaart |
Laag (10%) |
Zeer hoog |
EDM |
Het gebruik van gevormde elektroden om materiaal te eroderen door elektrische ontlading |
Smalle doorgangen, moeilijk te bewerken materialen |
Laag |
Hoog |
Investeringsgieten |
Verloren wasgieten van complexe vormen |
Serieproductie van kleine tot middelgrote waaiers |
Hoog |
Medium |
Gesegmenteerd lassen |
Messen afzonderlijk gefreesd en aan schijf en mantel gelast |
Grote waaiers, brede doorgangen |
Medium |
Middelhoog |
Additieve productie (3D-printen) |
SLM/EBM laag voor laag smelten van metaalpoeder |
Prototyping, ultracomplexe structuren |
Hoog (95%) |
Middelhoog |
Logica voor processelectie
Waaiertype (open/halfopen/gesloten), doorlaatbreedte, materiaaleigenschappen, productievolume, nauwkeurigheidseisen en kostenbudget bepalen gezamenlijk het procestraject. In de praktijk worden vaak gecombineerde processen (bijvoorbeeld vijfassig ruwfrezen + EDM-afwerking) gebruikt om de balans tussen efficiëntie en precisie te vinden.
Vijfassig gelijktijdig CNC-integraalfrezen is momenteel de meest gangbare productiemethode voor hoogwaardige gesloten driedimensionale stromingswaaiers. Deze methode begint met solide smeden en freest bladen en doorgangen integraal via bewerkingen zoals boren, voorbewerken, semi-nabewerken, opruimen en afwerken, allemaal vanuit één enkele plano.
Materiaal voorbereiding
Voorvormen voor ruw draaien (draaibank / 3-4-assige frees verwijdert het meeste materiaal)
Boren (begingaten boren voor doorgangsbewerking)
Doorgangsvoorbewerken (gereedschappen met grote diameter voor hoge materiaalafname)
Semi-afwerking (laat een kleine ruimte vrij om het uiteindelijke oppervlak te benaderen)
Opruimen (bewerken van filets bij de bladwortels)
Afwerking (tapse kogelfrezen voor bladoppervlakken)
Nabewerking (ontbramen, polijsten, dynamisch balanceren)
Zijkant frezen
Gebruikt de gereedschapsflank om de bladoppervlakken in één doorgang te bewerken. Hoog rendement en goede oppervlakteafwerking, vooral geschikt voor waaiers met gelinieerd oppervlak. Vereist nauwkeurige controle van de gereedschapsasvector om interferentie te voorkomen.
Puntfrezen
Gebruikt de kogelvormige punt om gebogen oppervlakken punt voor punt te bewerken. Biedt hogere flexibiliteit voor complexe vrijevormoppervlakken, maar langzamer. De hoogte van de schulp kan binnen 0,005 mm worden geregeld.
Trochoïdaal frezen
Handhaaft een constante gereedschapsbelasting tijdens het voorbewerken van taaie materialen; boogintrede vermindert de impact van de snijkracht en verlengt de standtijd van het gereedschap.
Bewerkingsfase |
Gereedschapstype |
Kenmerken |
Voorbewerken |
Cilindrische / conische frezen (gecoat hardmetaal) |
Grote diameter, hoge materiaalafname; De diameter moet kleiner zijn dan de minimale bladafstand |
Afwerking van het mes |
Langere frezen met taps toelopend kogeluiteinde |
Diameter 3–6 mm, snijkantlengte 30+ mm voor diepe groeven; gebruikt zijrand voor efficiëntie |
Afwerking doorgang |
Kogel-/ringkernfrezen |
Constante schelp-gereedschapspadplanning, schelphoogte 0,005–0,02 mm |
Opruimen |
Gereedschap met kogelkop met kleine diameter |
Bewerken van filets op de verbindingen tussen blad en naaf |
De kernproblemen bij vijfassige bewerking liggen in de gereedschapsasvectorplanning en interferentiecontrole. Typische methoden zijn onder meer:
Met betrekking tot aandrijving: selectie van bladoppervlakken als aandrijfgeometrie, aangrenzende bladen en doorgangsoppervlakken als controlegeometrie, met de juiste voorloop- en kantelhoeken.
Methode voor geleidecurven: geleidecurven voor gereedschapsassen afleiden door middelpunten te vinden tussen grenslijnen van aangrenzende bladen en offsets.
Constante schelpafwerking: berekening van de overstap op basis van de gespecificeerde schelphoogte om uniforme schelpgereedschapspaden te genereren.
Spiraalvormige helling voor trillingsreductie: dunne laag spiraalvormige meervoudige helling (steek 0,04–0,06 mm) wanneer het gereedschap in contact komt met het blanco materiaal om impacttrilling te voorkomen.
Trillingsdempende gereedschapshoudertechnologie
De nieuwste gepatenteerde technologie maakt gebruik van een trillingsdempende gereedschapshouder met een interne dempingskern en dempingsolie, die tegenvibratie genereert om de buiging van de houder te absorberen, waardoor de dynamische stijfheid aanzienlijk toeneemt. Gecombineerd met interne koelmiddeltoevoer wordt de bewerking stabieler.
Na het genereren van een gereedschapspad is herhaalde verificatie met behulp van simulatiesoftware verplicht.
UG NX-simulatiemodule: controleert gereedschapspadinterferentie en overcut.
VERICUT: bewegingssimulatie van machinegereedschappen, verifieert CNC-code, detecteert botsingen.
Proefsnijden: daadwerkelijke test op de machine om de snijparameters te verfijnen.
EDM-bewerking van gesloten driedimensionale stromingswaaiers maakt gebruik van een digitale procesroute met gezoneerde bewerkingen met meerdere elektroden en meerdere stappen:
Voorbewerking: ingang van de elektrodenmachine.
Uitgang voorbewerken: elektroden openen doorgang uitgang.
Voorbewerken van de ingang: de elektroden voltooien het voorbewerken van de ingang.
Semi-afwerking: semi-afwerkingselektroden met ontladingsspleet.
Afwerking: elektroden bereiken uiteindelijke nauwkeurigheid.
Orbitaal EDM: de juiste orbitale beweging verbetert de ontladingsspleet en de oppervlaktekwaliteit.
Toeslagverdeling: halfafgewerkte elektrode verdikt met 0,5 mm, eindelektrode met nog eens 0,2 mm.
Digitale simulatie: dynamische assemblage van elektroden en armaturen op CAD-platform, waarbij het bewerkingsproces wordt gesimuleerd.
Gecombineerd vijfassig frees- en EDM-proces
Voor gesloten driedimensionale integrale waaiers – met veel bladen, sterk gedraaide doorgangen en gemaakt van moeilijk te snijden materialen – wordt gewoonlijk het gecombineerde proces van vijfassig CNC-voorbewerken + EDM-nabewerken gebruikt. Door middel van UG NX-analyse worden de bewerkingszones van de doorgangen rationeel verdeeld, het elektrodeontwerp en de armaturen geoptimaliseerd, interferentie gesimuleerd en het optimale pad voor de in-/uitgang van de elektrode gevonden.
EDM-voordelen en beperkingen
Aspect |
Voordeel |
Beperking |
Vermogen |
Bewerkt extreem smalle doorgangen (<10 mm), materialen met een hoge hardheid, complexe ruimtelijke structuren |
Lage snelheid; elke doorgang afzonderlijk bewerkt |
Nauwkeurigheid |
Afzonderlijke elektroden zorgen voor eenvoudige paden en regelbare nauwkeurigheid |
De ontladingsspleet heeft invloed op de maatnauwkeurigheid en vereist meerdere elektroden ter compensatie |
Oppervlaktekwaliteit |
Geen mechanische belasting, geschikt voor dunne gedraaide messen |
De herschikte laag vereist achteraf polijsten |
Kosten |
Kan moeilijk te snijden materialen bewerken |
Hoge productiekosten voor de elektrode; aanzienlijk grafiet/koperverbruik |
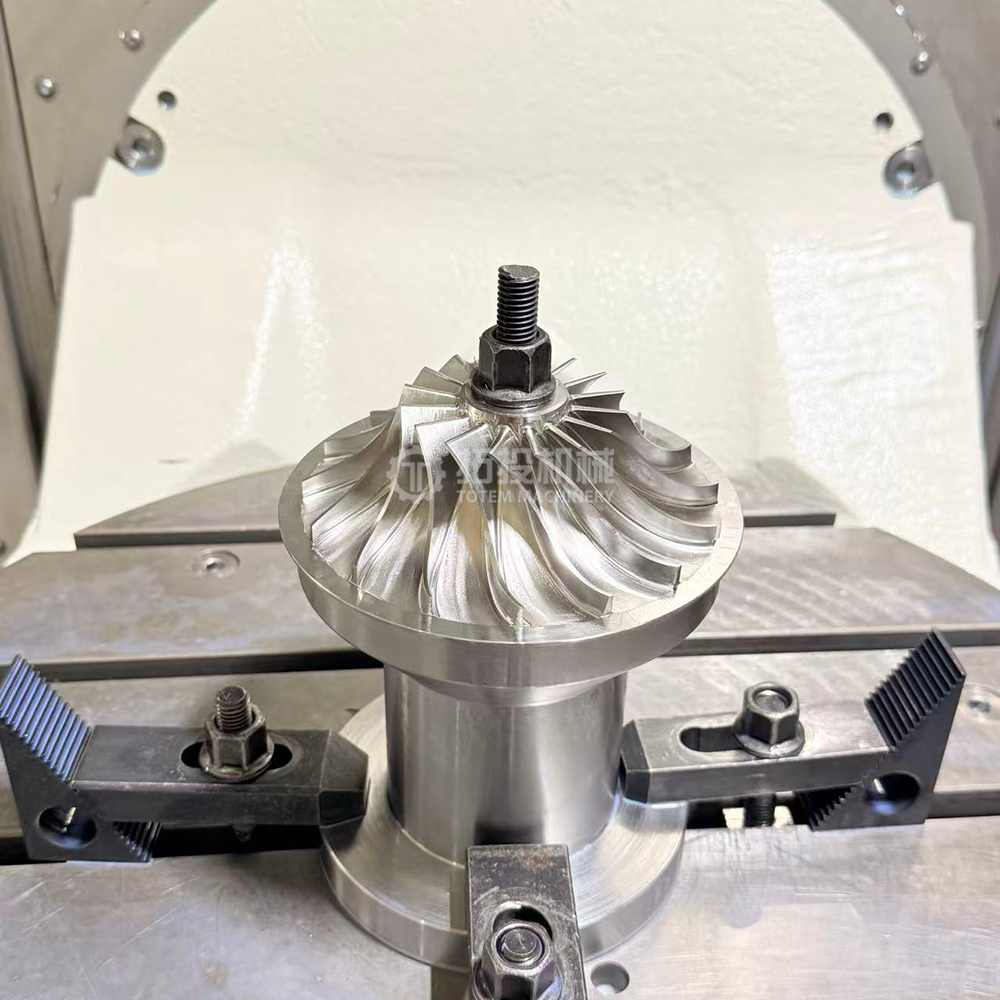
Metaaladditieve productie – met name Selective Laser Melting (SLM) en Electron Beam Melting (EBM) – opent een geheel nieuwe route voor de productie van gesloten driedimensionale stromingswaaiers. Het doorbreekt de fundamentele geometrische beperkingen van traditionele processen.
Ultradunne wandvorming
Bereikte een stabiele, defectvrije vorming van ultradunne bladen tot 0,3 mm met een rendement van ≥95%. Daarentegen ligt de minimale stabiele wanddikte voor vijfassig frezen bij massaproductie doorgaans boven de 1,5 mm.
Geïntegreerd vormen
Flenzen, naaf en bladen worden in één stap bedrukt zonder lassen of verbinden. Dichtheid ≥99,9%, waarbij gesmede materiaaleigenschappen worden bereikt; De levensduur tegen vermoeidheid verbeterde met meer dan 40%.
Snelle iteratie
Doorlooptijd van ontwerp tot eindproduct gecomprimeerd van weken tot dagen; de directe kosten voor maatwerk in kleine batches zijn met ruim 60% verlaagd. Geen gereedschap nodig, ideaal voor prototyping.
Topologie-optimalisatie
Maakt intern gevormde koelkanalen, dubbelwandige holle structuren enz. mogelijk, wat onmogelijk is met conventionele processen. Optimalisatie van de topologie verminderde het gewicht met 8,7% en verhoogde de veiligheidsmarge.
Materiaal |
Sollicitatie |
Eigenschappen na SLM |
Inconel 718 superlegering op nikkelbasis |
Langdurige dienst bij 650°C |
Dichtheid ≥99,95%, treksterkte >1200 MPa |
Ti-6Al-4V titaniumlegering |
Zeer hoge tipsnelheden, gematigde temperaturen |
Hoge sterkte-gewichtsverhouding, corrosiebestendig |
Nieuwe aluminiumlegeringen |
Onderdelen voor hoge temperaturen tot 400°C |
Sterkte 5× die van conventioneel gegoten aluminium |
Roestvast staal (316L / 17‑4PH) |
Corrosieve omgevingen |
Goede corrosieweerstand en mechanische eigenschappen |
Verwijdering van steun – snijd steunstructuren af.
Stressverlichting – warmtebehandeling om restspanning te elimineren.
Heet isostatisch persen (HIP) – bereikt een dichtheid van meer dan 99,9%.
Oppervlakteafwerking – bewerken / polijsten / abrasieve stroombewerking.
Eindbewerking – precisieafwerking van kritische oppervlakken + dynamisch balanceren.
Huidige beperkingen
Restspanning in 3D-geprinte metalen onderdelen kan vervorming veroorzaken, waardoor aanvullende warmtebehandelingscorrectie nodig is.
Hoogwaardige printmaterialen zijn kostbaar en beperken de massaproductie.
Niet-destructief onderzoek naar interne defecten in complexe structuren staat nog in de kinderschoenen.
De ruwheid van het gedrukte oppervlak (Ra 6–15 μm) maakt latere bewerking van kritische oppervlakken noodzakelijk.
Investeringsgieten wordt veel gebruikt voor de productie van middelgrote batches van complexe geometrie of moeilijk te bewerken waaiers, vooral in industriële compressoren en sommige gasturbines.
Proces: produceren nauwkeurig waspatroon → herhaaldelijk onderdompelen in keramische slurry om schaal te bouwen → ontwassen → vacuüm/druk gieten van gesmolten metaal → schaal verwijderen → Heet isostatisch persen (HIP) om microporositeit te elimineren → machinekritische oppervlakken → dynamisch balanceren.
Voordelen: kan zeer complexe vormen produceren (bladen zo dun als 0,7–2,0 mm), minimaal materiaalverlies, geschikt voor batchproductie, toepasbaar op superlegeringen.
Beperkingen: hoge initiële gereedschapskosten, mogelijke gietfouten (porositeit, insluitsels), sterkte en oppervlakteafwerking die over het algemeen lager zijn dan die van machinaal bewerkte onderdelen.
Snel gieten: maakt gebruik van FDM 3D-geprinte waspatronen om de kosten van prototypen/kleine batches en de doorlooptijd te verlagen.
Voor grote industriële compressorwaaiers of waaiers met brede uitlaatdoorgangen blijft gesegmenteerd lassen een belangrijke methode. Afhankelijk van de doorgangsbreedte zijn er twee hoofdbenaderingen:
Gelaste waaier met brede doorgang
Messen afzonderlijk geperst of gefreesd en vervolgens aan schijf en mantel gelast.
Handmatig booglassen of TIG-lassen, intern of extern uitgevoerd.
Voorverwarmen op 250–360°C, naverwarmen op 650°C gedurende 3 uur om spanning te verlichten.
Sleufgelaste waaier met smalle doorgang
Bij een uitlaatbreedte <10 mm kunnen de elektroden niet in de doorgang reiken.
Er worden sleuven in de schijf gefreesd en de messen worden op de mantel gefreesd, vervolgens gemonteerd en gelast.
Vereist een nauwkeurige bepaling van de initiële gleufhoek op de schijf om profielmatching te garanderen.
Elektronenbundellassen
Hoogwaardige, diepe penetratie, minimale vervorming.
Geschikt voor het lassen van gesloten waaiermantels.
Vereist volledige NDT na het lassen (radiografie, penetrantinspectie).
Elektrochemische bewerking (ECM)
Gebruikt voor het afwerken van geharde materialen of het bewerken van dunne, gedraaide messen zonder mechanische belasting. Geen gereedschapsslijtage, geen restspanning.
Schurende waterstraal
Gebruikt voor het ruw profileren van 2D-bladen in open waaiers of het snijden van basiscontouren uit dikke platen.
Hybride productie
Additieve productie (het bouwen van een bijna-netvorm) + subtractieve CNC-bewerking (afwerken van kritische oppervlakken) op dezelfde machine, waardoor beide voordelen worden gecombineerd.
Poedermetallurgie – Heetpersen
Integraal vormen gevolgd door oplossingsbehandeling bij hoge temperatuur, temperen bij hoge temperatuur en PVD-coating, waardoor las-/bewerkingsfouten worden verminderd en de slijtvastheid en corrosieweerstand worden verbeterd.
Het bewerken van centrifugaalwaaiers met gesloten driedimensionale stroming wordt algemeen erkend als een van de meest complexe taken in de precisieproductie. De belangrijkste uitdagingen komen voort uit de drievoudige combinatie van geometrische complexiteit, materiële moeilijkheidsgraad en nauwkeurigheidseisen.
Uitdaging |
Specifieke manifestatie |
Tegenmaatregelen |
3D gedraaide messen |
Onregelmatige gebogen oppervlakken met grote gedraaide, niet-uniforme B-spline-oppervlakken |
Zijfrezen met vijf assen, nauwkeurige vectorbesturing van de gereedschapsas |
Smalle doorgangen |
Uitlaatbreedte kan <10 mm, ernstig beperkte gereedschapsruimte |
Gereedschappen met taps toelopend kogeleind met een kleine diameter + gecombineerd EDM-proces |
Hoofd- en kloofmessen |
De doorschottenstructuur maakt de doorgangen meer verwrongen en krap |
EDM met meerdere elektroden in zones, afzonderlijk elektrodeontwerp |
Dunne voor-/achterranden |
Extreem dunne randen die gevoelig zijn voor klapperen en vervorming |
Dunlaagsnijden, trillingsdempende houders, geoptimaliseerde parameters |
Titaniumlegeringen (Ti‑6Al‑4V)
Hoge sterkte-gewichtsverhouding, maar lage thermische geleidbaarheid (hitte geconcentreerd op de snijkant) en neiging tot verharding. Vereist lage snijsnelheden, hoge voedingssnelheden en voldoende koeling.
Op nikkel gebaseerde superlegeringen (Inconel 718)
Bij voorkeur voor toepassingen bij hoge temperaturen, maar extreem veeleisend voor snijgereedschappen. Ernstige verharding door het werk en snelle slijtage van het gereedschap. Vereist vaak EDM-assistentie.
Roestvrij staal met hoge sterkte (17‑4PH)
Gebruikt in corrosieve omgevingen. Hoge sterkte en taaiheid resulteren in hoge snijkrachten, waarvoor starre werktuigmachines en armaturen nodig zijn.
Interferentie en botsing: Beweging van het gereedschap in gedraaide bladdoorgangen veroorzaakt gemakkelijk interferentie met aangrenzende bladen of doorgangsoppervlakken. Uitgebreide interferentiecontrole en simulatieverificatie in CAM-software zijn essentieel.
Bewerkingsvervorming: Dunne bladen vervormen elastisch onder snijkrachten, waardoor terugveerfouten ontstaan na de bewerking. Er moeten compensatievlakken op basis van de bladdoorbuiging worden vastgesteld.
Gereedschapsoverhang: Voor het bewerken van diepe groeven zijn gereedschappen met een groot bereik nodig met een slechte stijfheid en trillingsgevoeligheid. Er wordt gebruik gemaakt van trillingsdempende houders en spiraalvormige hellingsstrategieën.
Oppervlaktekwaliteit: De aerodynamische prestaties zijn afhankelijk van nauwkeurige bladcontouren en gladde oppervlakken (Ra <0,8 μm). De richting en grootte van de gereedschapsmarkering hebben rechtstreeks invloed op de stromingsverliezen.
Thermische vervorming: Snijwarmte verhoogt de temperatuur van het werkstuk, waardoor vervorming ontstaat. Adequate koeling en thermische compensatie zijn noodzakelijk.
Gekoppelde analyse van interferentie en vervorming
Recent onderzoek koppelt gereedschapsinterferentiefouten en bladvervormingsfouten bij vijfassige bewerking. Door een compensatieoppervlak voor bladvervorming in te stellen en vooraf te compenseren in de gereedschapspadplanning en tegelijkertijd interferentiefouten te beheersen, wordt een 'botsingsvrije, minimale fout'-precisiebewerking met hoge efficiëntie bereikt. Gemeten bewerkingsfouten kunnen binnen de tolerantie worden beheerst.
Tijdens het bewerken zijn de snijkrachten vanaf de uitlaat naar binnen complex, waardoor vaak instabiliteit ontstaat. Een specifiek armatuurontwerp moet:
Maak vooruitlijning buiten de machine mogelijk met behulp van trekbouten, pasringen, oriëntatieringen en klemringen voor positionering en klemming.
Zorg voor snelle positionering, hoge nauwkeurigheid en hoge herhaalpositioneringsnauwkeurigheid.
Voldoe aan de klembehoeften voor verschillende bewerkingen.
Minimaliseer opspanopstellingen – voltooi zoveel mogelijk bewerkingen in één opspanning.
De oppervlaktekwaliteit heeft rechtstreeks invloed op de aerodynamische efficiëntie van de waaier, de levensduur tegen vermoeiing en de corrosieweerstand. Oppervlaktebehandeling van gesloten driedimensionale stromingswaaiers is een geïntegreerd systeem van meerdere processen.
Het polijsten van gesloten waaiers met smalle doorgang is een mondiale uitdaging. Traditioneel slijpen kan niet veel interne doorgangsgebieden bereiken. Effectieve polijstmethoden zijn onder meer:
Methode |
Beginsel |
Haalbare ruwheid |
Toepasselijk gebied |
Natstralen + kogelstralen |
Algehele voorbehandeling, verwijdert kalkaanslag en grote deeltjes |
Ra 3–6 μm |
Gehele waaier |
Ultrasoon vibratiepolijsten |
Trillingen met ultrasone frequentie drijven abrasief snijden aan |
Ra 0,4 μm |
Externe oppervlakken |
Schurende stroombewerking |
Viskeuze elastische media met schuurmiddelen stromen onder druk door doorgangen |
Ra 0,2 μm |
Interne doorgangen |
Hydraulisch slijpen |
Snelle stroming van kwartszand + watermengsel door doorgangen |
Ra 0,8 μm |
Smalle interne doorgangen |
Combinatie van beste praktijken
Onderzoek door Shenyang Blower Works en Dalian University of Technology toont aan dat de combinatie van natstralen + kogelstralen → extern ultrasoon trillingspolijsten → intern abrasief polijsten optimale resultaten oplevert, waarbij een uiteindelijke oppervlakteruwheid Ra 0,2 μm wordt bereikt, wat voldoet aan de oppervlaktevereisten van hogedruk centrifugaalcompressoren met laag debiet. Hydraulisch slijpen kan de pompefficiëntie met 3%–6% verbeteren.
PVD fysieke dampafzetting
EB-verdampingsmodus, procestemperatuur 400°C, 6 uur. TiC-Al₂O₃ composiet nanocoating, 2 μm dik, verbetert de slijtvastheid en de soepelheid van de stroming.
Galvaniseren/stroomloos plateren
Voor waaiers die in corrosieve omgevingen werken, bieden nikkel- of chroomcoatings bescherming tegen corrosie.
Thermisch spuiten
Plasmaspuiten van keramische of gelegeerde coatings voor omgevingen met hoge temperaturen, waardoor weerstand tegen hoge temperaturen, slijtvastheid en oxidatieweerstand wordt verkregen. Wolfraamcarbide coatings kunnen de levensduur van de waaier verlengen tot 3 à 5 jaar.
Waaierinspectie omvat het gehele productieproces – van grondstof tot eindproduct – met normen en methoden die vergelijkbaar zijn met onderdelen uit de lucht- en ruimtevaart. Een compleet inspectiesysteem omvat de volgende zes dimensies:
Apparatuur |
Nauwkeurigheid |
Inspectie Inhoud |
CMM |
Ruimtelijke nauwkeurigheid 1,8 + L/350 μm |
Volledige dimensionale meting van bladprofiel, contour, dikte, positie, hoeken, enz. |
Blauwlichtscanner (contactloos) |
Puntnauwkeurigheid ±15 μm |
Snelle verwerving van volledige oppervlaktepuntenwolkgegevens |
Gestructureerd licht binoculair rooster |
Micronniveau |
Contactloze 3D-topografiemeting, vergelijking met ontwerpmodel |
Interferometer voor wit licht |
Resolutie 0,1 μm |
Meting van oppervlaktetopografie, identificatie van ondergrondse defecten |
Bij hoge rotatiesnelheden (8.000–20.000 tpm) genereert zelfs een kleine onbalans in de massa enorme centrifugale krachten die ernstige trillingen veroorzaken.
Norm: ISO 21940‑11 / ISO 1940‑1, balanskwaliteit G2.5.
Uitrusting: zeer nauwkeurige dynamische balanceermachine, minimaal haalbare restonbalans ≤0,1 g·mm/kg.
Methode: balanceren in twee vlakken, correctie door materiaalverwijdering (boren) of toevoeging.
Vereiste: resterende onbalans binnen 5 g·mm/kg.
Ultrasoon testen (UT): detecteert interne porositeit, insluitsels, lamineringen. Gevoeligheid: 2 mm gat met platte bodem. Geschikt voor het gieten/smeden van plano's en afgewerkte onderdelen.
Radiografische testen (RT): real-time röntgenbeelden controleren de interne structurele integriteit. Voldoet aan ASME BPVC. Vindt interne defecten die onzichtbaar zijn voor het oog.
Magnetic Particle Inspection (MT): detecteert scheuren aan het oppervlak en dichtbij het oppervlak in ferromagnetische materialen. Kan microscheurtjes >0,5 mm vinden.
Penetrant Testing (PT): detecteert oppervlaktebrekende scheuren in niet-magnetische materialen. Fluorescerend of kleurcontrast, geschikt voor waaiers van roestvrij staal en titaniumlegering.
Eddy Current Testing (ET): snelle screening van defecten in de buurt van het oppervlak, geschikt voor online inspectie van in serie geproduceerde waaiers.
Chemische samenstelling: vonk OES / XRF / ICP-OES voor nauwkeurige kwantificering.
Mechanische eigenschappen: universele testmachine – treksterkte ≥500 MPa, vloeigrens, rek; Impacttests (-40°C lage temperatuur).
Metallografie: microscoopobservatie van de korrelgrootte, inclusiebeoordeling (ASTM E112), om defecten bij de warmtebehandeling te voorkomen.
Hardheid: Rockwell / Brinell hardheidsmeter.
Hydraulisch/aërodynamisch testen: meet op een testopstelling de stroomhoogtecurve, zorg ervoor dat de efficiëntie ≥85% is, NPSH voldoet aan de vereisten.
Spintest met hoge snelheid: rotatietestbank tot 300 m/s omtreksnelheid, waarbij werkelijke omstandigheden worden nagebootst.
Omgevingssimulatie: temperatuurkamer (-70°C tot 300°C) en vacuümkamer (≤10⁻³ Pa), zoutsproeicorrosiekamer (ASTM B117).
Vermoeidheidstests: vermoeidheidsmachine met hoge cycli, aantal cycli ≥10⁷.
Inspectie Omgevingseisen
Temperatuur gehandhaafd op 20±2°C, vochtigheid <60% om meetfouten te verminderen. Inspecteurs moeten houder zijn van ASNT Level II of een gelijkwaardige certificering. Het MES-systeem registreert alle inspectiegegevens voor volledige traceerbaarheid van de levenscyclus.
Gegevens uit 2024 laten een sterke vraag zien naar driedimensionale stromingswaaiertechnologie in de energie-, metallurgie-, chemische en andere industrieën. Energiebesparende centrifugaalblowers met driedimensionale stroming genereerden ongeveer 3.000 eenheden nieuwe vraag naar koelsystemen voor datacenters (marktomvang RMB 1,8 miljard, jaarlijkse groei 65%), 2.200 eenheden in de toeleveringsketen voor de productie van nieuwe energievoertuigen, en 500 eenheden in de halfgeleiderindustrie (RMB 1,5 miljard, groei 35%). Grote spelers in de sector wijzen 6,8% van de omzet toe aan R&D. Centrifugaalblowers met een driedimensionaal stromingsontwerp realiseren een energiebesparing van 12%–18% vergeleken met traditionele tweedimensionale ontwerpen.
Digitale intelligente productie
Voorspellend onderhoud op basis van digitale tweelingen heeft tot doel ongeplande downtime met 50% te verminderen. Het combineren van CFD-simulatie met experimentele validatie verkort de ontwikkelingscycli van nieuwe producten met 30%. MES-systemen maken de traceerbaarheid van gegevens over de volledige levenscyclus mogelijk.
Schaalvergroting van additieve productie
SLM/EBM-technologie evolueert richting massaproductie. Er is een ultradunne bladvorming van 0,3 mm bereikt, waarbij topologie-optimalisatie het gewicht met 8,7% vermindert. Hybride productie (additief + subtractief geïntegreerd) zal een nieuw paradigma worden voor de productie van hoogwaardige waaiers.
Snelle directe schijfintegratie
Synchrone motoren met hoge snelheid en permanente magneet drijven de waaiers rechtstreeks aan, met een motorrendement van ≥95%, waardoor verliezen in de versnellingsbak worden geëlimineerd. Geïntegreerde tandwielkasten zijn een trend aan het worden, waarbij brede regeling van de stroomdruk via een frequentieregelaar mogelijk wordt.
Volledige systeemco-optimalisatie
Het waaierontwerp wordt gelijktijdig met diffusers, voluten en motoren geoptimaliseerd, waarbij gebruik wordt gemaakt van CFD om de algehele prestaties van het compressorsysteem te maximaliseren. Verschuiving van geïntegreerde optimalisatie op componentniveau naar systeemniveau.
IoT (Internet of Things) Intelligente monitoring
In 2024 bestaat 39% van de nieuw geïnstalleerde units uit slimme ventilatoren die zijn uitgerust met bewaking op afstand. Big-data-analyse maakt dynamische energie-optimalisatie mogelijk, waardoor een extra gemiddelde energiebesparing van 3% tot 5% wordt gerealiseerd. In 2025 zal de connectiviteit van slimme ventilatoren naar verwachting meer dan 60% bedragen.
Nieuwe materialen en nieuwe structuren
Materials Genome Engineering screent nieuwe legeringsformuleringen met een sterkte die vijf keer zo groot is als die van conventioneel gegoten aluminium. Innovatieve ontwerpen zoals composietwaaiers, dubbelwandige holle structuren en interne koelkanalen blijven opduiken. Waaiers van composietmateriaal voor hoge temperaturen die bestand zijn tegen temperaturen van meer dan 400°C zijn in ontwikkeling.
Van gegoten aluminium tot 3D-geprinte bladen van titaniumlegering, van tweedimensionale tot driedimensionale stroming, van gesegmenteerd lassen tot integraal frezen: de productietechnologie van centrifugaalwaaiers met gesloten driedimensionale stroming ondergaat een diepgaande transformatie. De convergentie van additieve productie, digitale tweelingen en AI-gestuurde ontwerpoptimalisatie zal de efficiëntie, capaciteit en betrouwbaarheid van de waaier blijven verbeteren, en essentiële ondersteuning bieden voor industriële energiebesparing en de zelfredzaamheid van hoogwaardige apparatuur.


