
Please Choose Your Language
Pandangan: 0 Pengarang: Editor Tapak Masa Terbit: 2026-08-12 Asal: tapak
Pendesak Empar Aliran Tiga Dimensi Tertutup
Pendesak emparan aliran tiga dimensi tertutup ialah komponen teras jentera bendalir seperti pemampat emparan, pam dan kipas. Istilah 'tertutup' bermaksud bahawa bilah ditutup sepenuhnya oleh cakera (cakera belakang) pada satu sisi dan kain kafan (cakera hadapan) pada sisi yang lain, membentuk laluan aliran tertutup sepenuhnya. 'Aliran tiga dimensi' merujuk kepada bilah berpintal yang direka bentuk berdasarkan teori aliran tiga dimensi, pada masa yang sama mempertimbangkan pergerakan bendalir dalam arah jejari, paksi dan lilitan.
Dalam reka bentuk tradisional, teori aliran satu dimensi mengandaikan bilangan bilah yang tidak terhingga dan taburan halaju seragam di sepanjang satah meridional. Teori aliran dua dimensi selanjutnya mempertimbangkan variasi halaju linear merentas keratan rentas. Walau bagaimanapun, kedua-duanya tidak boleh benar-benar mencerminkan aliran likat tiga dimensi kompleks di dalam pendesak. Teori aliran tiga dimensi membahagikan ruang tiga dimensi dalaman secara tak terhingga dan mewujudkan model matematik lengkap melalui pengiraan medan aliran:
W = f(R, φ, Z)
di mana W ialah halaju aliran, R ialah koordinat jejari, φ ialah koordinat lilitan, dan Z ialah koordinat paksi. Melalui pengiraan aliran tiga dimensi, taburan halaju pada mana-mana titik di dalam pendesak boleh diperolehi, dengan itu mengoptimumkan sudut masuk/alur keluar bilah, nombor bilah dan bentuk keratan rentas bilah berpintal, supaya permukaan bilah sepadan dengan sempurna dengan trajektori bendalir sebenar.
Bilah aliran tiga dimensi mempunyai permukaan melengkung yang tidak sekata yang menyesuaikan diri dengan rejim aliran sebenar, menghalang pengasingan aliran pada permukaan tekanan, mengurangkan kehilangan aliran, dan mengawal pengagihan halaju semua zarah bendalir secara dalaman untuk mencapai keadaan aliran yang optimum. Berbanding dengan pendesak dua dimensi konvensional, kecekapan boleh dipertingkatkan sebanyak 5%–15%.
Laluan meridional yang lebih luas: diameter hab yang dikurangkan meningkatkan kapasiti aliran, meningkatkan kecekapan hidraulik.
Diameter pendesak yang lebih kecil: lebar alur keluar yang meningkat mengurangkan saiz peralatan untuk prestasi yang sama.
Pusingan bilah besar: teknologi pemodelan permukaan B‑spline tidak seragam membolehkan padanan tepat bilah berpintal tiga dimensi dengan medan aliran.
Tepi salur masuk lanjutan ke hadapan: memanjang ke arah aliran masuk mengurangkan kehilangan salur masuk dan meningkatkan prestasi peronggaan.
Struktur bilah berperingkat: untuk pendesak kelajuan spesifik sederhana tinggi, bilah bersebelahan boleh berperingkat untuk mengurangkan denyutan aliran ke dalam ±4‰ kepala.
Struktur pengedap labirin: reka bentuk labirin khas pada cincin pengedap mengurangkan kehilangan isipadu.
Reka bentuk pendesak aliran tiga dimensi moden mengikut laluan teknikal 'pengiraan teori + simulasi berangka + lelaran pengoptimuman':
Pemodelan 3D CAD
Pemasangan permukaan NURBS digunakan untuk mewujudkan model 3D bilah berpintal kompleks, dengan reka bentuk parametrik profil bilah, taburan ketebalan dan sudut masuk/alur keluar.
Simulasi Aliran CFD
Computational Fluid Dynamics (CFD) digunakan untuk penjanaan mesh dan pengiraan medan aliran untuk mensimulasikan keadaan aliran sebenar di dalam pendesak dan mengoptimumkan parameter geometri bilah.
Analisis Struktur FEA
Analisis elemen terhingga memastikan bahawa pendesak tidak menghasilkan di bawah beban emparan dan aerodinamik, dan menyemak mod getaran (frekuensi semula jadi) untuk mengelakkan resonans pada kelajuan operasi.
Pengaturcaraan Pemesinan CAM
Menghasilkan laluan alat lima paksi, melakukan pemeriksaan gangguan dan pengesahan simulasi, dan mengeluarkan kod CNC. Perisian biasa termasuk UG NX, Cimatron, CAXA, dsb.
Buka Pendesak
Bilah dilekatkan hanya pada hab, tanpa kain kafan.
Kesukaran pemesinan terendah.
Kecekapan rendah dan kekuatan mekanikal yang rendah.
Kebocoran kelegaan hujung bilah besar.
Pendesak Separa Terbuka
Bilah antara hab dan penutup separa.
Kesukaran pemesinan sederhana.
Kecekapan dan kekuatan yang sederhana.
Masih terdapat sedikit kebocoran pelepasan.
Pendesak Tertutup
Bilah tertutup sepenuhnya antara cakera dan kain kafan.
Kesukaran pemesinan tertinggi.
Kecekapan tertinggi dan kekuatan terbesar.
Laluan aliran tertutup sepenuhnya, tiada kebocoran.
Menghapuskan Kehilangan Kebocoran
Kafan bersepadu menutup laluan aliran sepenuhnya, menghalang medium tekanan tinggi daripada kembali ke bahagian tekanan rendah. Kecekapan mampatan bertambah baik sebanyak 8%–15% pada kelajuan yang sama.
Aliran Gas Lebih Lancar
Laluan tertutup mengekang aliran sepanjang trajektori yang direka, mengelakkan pergolakan dan pusaran, dengan rintangan bendalir yang lebih rendah. Kecekapan beban penuh dan sebahagian beban adalah lebih baik.
Ketegaran Struktur Lebih Tinggi
Cakera dan kain kafan membentuk rangka kerja penting dengan bilah disokong pada kedua-dua hujungnya. Pada kelajuan tinggi (8,000–20,000 r/min), risiko ubah bentuk dan resonans dikurangkan dengan banyak.
Mengurangkan Getaran dan Bunyi
Struktur tertutup berjalan lebih stabil, dengan kerugian galas yang lebih rendah. Keretakan keletihan bilah dan kegagalan hakisan dikurangkan dengan ketara, menjadikannya sesuai untuk operasi berterusan.
Kecekapan Isentropik Tertinggi
Pendesak tertutup melengkung ke belakang boleh mencapai kecekapan isentropik melebihi 85%, memenuhi permintaan penjimatan tenaga penyejuk besar dan pemampat industri.
Julat Operasi Stabil yang Luas
Margin lonjakan yang lebih luas menampung variasi beban 20%–100%, padan dengan sempurna dengan keadaan beban yang sangat berubah-ubah bagi sistem penghawa dingin pusat.
Konsensus Industri
Lebih 90% daripada penyejuk emparan komersial/industri berkecekapan tinggi menggunakan pendesak aliran tiga dimensi tertutup melengkung ke belakang secara seragam. Memandangkan keseluruhan ekonomi, kestabilan dan kecekapan tenaga, pendesak aliran tiga dimensi tertutup telah menjadi pilihan industri arus perdana.
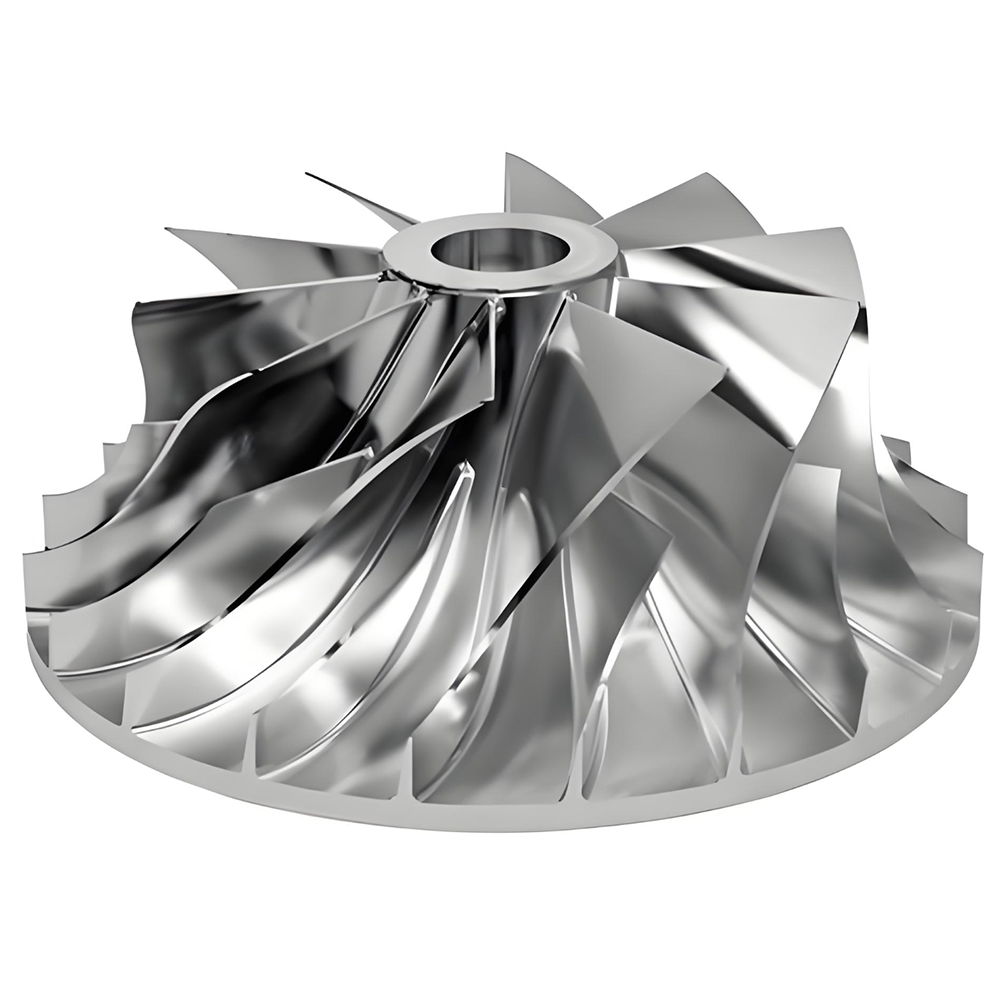
Pengilangan pendesak emparan aliran tiga dimensi tertutup membentuk penghalang teknologi teras. Disebabkan oleh lilitan bilah yang tinggi, laluan sempit, dan kelengkungan besar cakera dan permukaan kain kafan, pemesinan amat sukar. Kaedah pembuatan arus perdana termasuk lima kategori berikut:
Proses |
Prinsip |
Aplikasi Biasa |
Penggunaan Bahan |
Ketepatan |
Pengilangan kamiran lima paksi |
Pemesinan bilah dan laluan daripada penempaan pepejal melalui pelbagai operasi |
Pemampat berprestasi tinggi, aeroangkasa |
Rendah (10%) |
Sangat tinggi |
EDM |
Menggunakan elektrod berbentuk untuk menghakis bahan melalui nyahcas elektrik |
Laluan sempit, bahan sukar dimesin |
rendah |
tinggi |
Pemutus pelaburan |
Tuangan lilin hilang bentuk kompleks |
Pengeluaran kelompok pendesak kecil-ke-sederhana |
tinggi |
Sederhana |
Kimpalan bersegmen |
Bilah dikisar secara berasingan dan dikimpal pada cakera dan kain kafan |
Pendesak besar, laluan lebar |
Sederhana |
Sederhana tinggi |
Pengilangan aditif (pencetakan 3D) |
SLM/EBM lapisan demi lapisan peleburan serbuk logam |
Prototaip, struktur ultra-kompleks |
Tinggi (95%) |
Sederhana tinggi |
Logik Pemilihan Proses
Jenis pendesak (buka/separuh terbuka/tertutup), lebar laluan, sifat bahan, volum pengeluaran, keperluan ketepatan dan belanjawan kos secara bersama-sama menentukan laluan proses. Dalam amalan, proses gabungan (cth, pengilangan kasar lima paksi + kemasan EDM) sering digunakan untuk mengimbangi kecekapan dan ketepatan.
Pengilangan kamiran CNC serentak lima paksi pada masa ini merupakan kaedah pembuatan paling arus perdana untuk pendesak aliran tiga dimensi tertutup berprestasi tinggi. Bermula daripada penempaan pepejal, kaedah ini secara bersepadu mengisar bilah dan laluan melalui operasi termasuk penggerudian, pengasaran, separuh kemasan, pembersihan dan kemasan, semuanya dari satu kosong.
Penyediaan bahan
Pusingan kasar pra-bentuk (pelarik / kilang paksi 3‑4 mengeluarkan kebanyakan stok)
Penggerudian (menggerudi lubang permulaan untuk pemesinan laluan)
Pengasaran laluan (alat berdiameter besar untuk kadar penyingkiran bahan yang tinggi)
Separuh kemasan (meninggalkan elaun kecil untuk menghampiri permukaan akhir)
Pembersihan (fillet pemesinan pada akar bilah)
Kemasan (kilang hujung bola tirus untuk permukaan bilah)
Pasca pemprosesan (menyahburkan, menggilap, mengimbangi dinamik)
Pengilangan Sisi
Menggunakan rusuk alat untuk mesin permukaan bilah dalam satu laluan. Kecekapan tinggi dan kemasan permukaan yang baik, terutamanya sesuai untuk pendesak permukaan yang diperintah. Memerlukan kawalan tepat vektor paksi alat untuk mengelakkan gangguan.
Pengilangan Titik
Menggunakan hujung hidung bola untuk mesin permukaan melengkung titik-demi-titik. Menawarkan fleksibiliti yang lebih tinggi untuk permukaan bentuk bebas yang kompleks, tetapi lebih perlahan. Ketinggian kerang boleh dikawal dalam lingkungan 0.005 mm.
Pengilangan Trochoidal
Mengekalkan beban alat yang berterusan semasa mengasar bahan yang sukar; kemasukan arka mengurangkan impak daya pemotongan dan memanjangkan hayat alat.
Peringkat Pemesinan |
Jenis Alat |
Ciri-ciri |
Mengasar |
Pemotong pengilangan silinder / tirus (karbida bersalut) |
Diameter besar, kadar penyingkiran bahan yang tinggi; diameter mestilah kurang daripada jarak bilah minimum |
Kemasan bilah |
Pemotong jarak jauh hujung bola tirus |
Diameter 3–6 mm, panjang canggih 30+ mm untuk alur dalam; menggunakan tepi sisi untuk kecekapan |
Penamat laluan |
Kilang hujung bola / toroidal |
Perancangan laluan alat kerang yang berterusan, ketinggian kerang 0.005–0.02 mm |
Pembersihan |
Alat hujung bola berdiameter kecil |
Pemesinan fillet di persimpangan hab bilah |
Kesukaran teras pemesinan lima paksi terletak pada perancangan vektor paksi alat dan semakan gangguan. Kaedah biasa termasuk:
Berbanding dengan Pemacu: memilih permukaan bilah sebagai geometri pemacu, bilah bersebelahan dan permukaan laluan sebagai geometri semak, dengan sudut plumbum dan condong yang betul.
Kaedah lengkung panduan: memperoleh lengkung panduan paksi alat dengan mencari titik tengah antara garis sempadan bilah bersebelahan dan mengimbangi.
Kemasan kerang yang berterusan: mengira stepover berdasarkan ketinggian kerang yang ditentukan untuk menghasilkan laluan alat kerang yang seragam.
Ramping heliks untuk pengurangan getaran: ramping berbilang heliks lapisan nipis (pitch 0.04–0.06 mm) apabila sentuhan alat kosong untuk mengelakkan getaran hentaman.
Teknologi Pemegang Alat Peredam Getaran
Teknologi terkini yang dipatenkan menggunakan pemegang alat peredam getaran dengan teras redaman dalaman dan minyak redaman, menjana getaran balas untuk menyerap pesongan lentur pemegang, meningkatkan kekakuan dinamik dengan ketara. Digabungkan dengan bekalan penyejuk dalaman, pemesinan menjadi lebih stabil.
Selepas penjanaan laluan alat, pengesahan berulang adalah wajib menggunakan perisian simulasi.
Modul simulasi UG NX: menyemak gangguan laluan alat dan memotong terlebih dahulu.
VERICUT: simulasi gerakan alat mesin, mengesahkan kod CNC, mengesan perlanggaran.
Pemotongan percubaan: ujian sebenar pada mesin untuk memperhalusi parameter pemotongan.
Pemesinan EDM bagi pendesak aliran tiga dimensi tertutup menggunakan laluan proses digital dengan operasi berzon, berbilang elektrod, berbilang langkah:
Pra-pemesinan: kemasukan laluan mesin elektrod.
Keluar kasar: elektrod membuka laluan keluar.
Pengasaran kemasukan: elektrod melengkapkan pembentukan kasar kemasukan.
Separuh kemasan: elektrod separuh siap dengan elaun jurang nyahcas.
Kemasan: elektrod mencapai ketepatan akhir.
Orbital EDM: gerakan orbit yang sesuai meningkatkan jurang pelepasan dan kualiti permukaan.
Pengagihan elaun: elektrod separuh siap ditebal sebanyak 0.5 mm, elektrod kemasan dengan tambahan 0.2 mm.
Simulasi digital: pemasangan dinamik elektrod dan lekapan pada platform CAD, mensimulasikan proses pemesinan.
Gabungan Proses Pengilangan Lima Paksi + EDM
Untuk pendesak kamiran tiga dimensi tertutup – dengan banyak bilah, laluan berpintal yang sangat tinggi, dan diperbuat daripada bahan yang sukar dipotong – proses gabungan pengasaran CNC lima paksi + kemasan EDM biasanya digunakan. Melalui analisis UG NX, zon pemesinan laluan dibahagikan secara rasional, reka bentuk dan lekapan elektrod dioptimumkan, simulasi gangguan, dan laluan optimum untuk kemasukan/keluar elektrod ditemui.
Kelebihan dan Had EDM
Aspek |
Kelebihan |
Had |
Keupayaan |
Mesin laluan yang sangat sempit (<10 mm), bahan kekerasan tinggi, struktur spatial yang kompleks |
Kelajuan perlahan; setiap laluan dimesin secara individu |
Ketepatan |
Elektrod yang berasingan menghasilkan laluan mudah dan ketepatan yang boleh dikawal |
Jurang pelepasan menjejaskan ketepatan dimensi, memerlukan berbilang elektrod untuk pampasan |
Kualiti permukaan |
Tiada tekanan mekanikal, sesuai untuk bilah berpintal nipis |
Lapisan recast memerlukan penggilapan seterusnya |
kos |
Boleh mesin bahan yang sukar dipotong |
Kos pembuatan elektrod yang tinggi; penggunaan grafit/kuprum yang ketara |
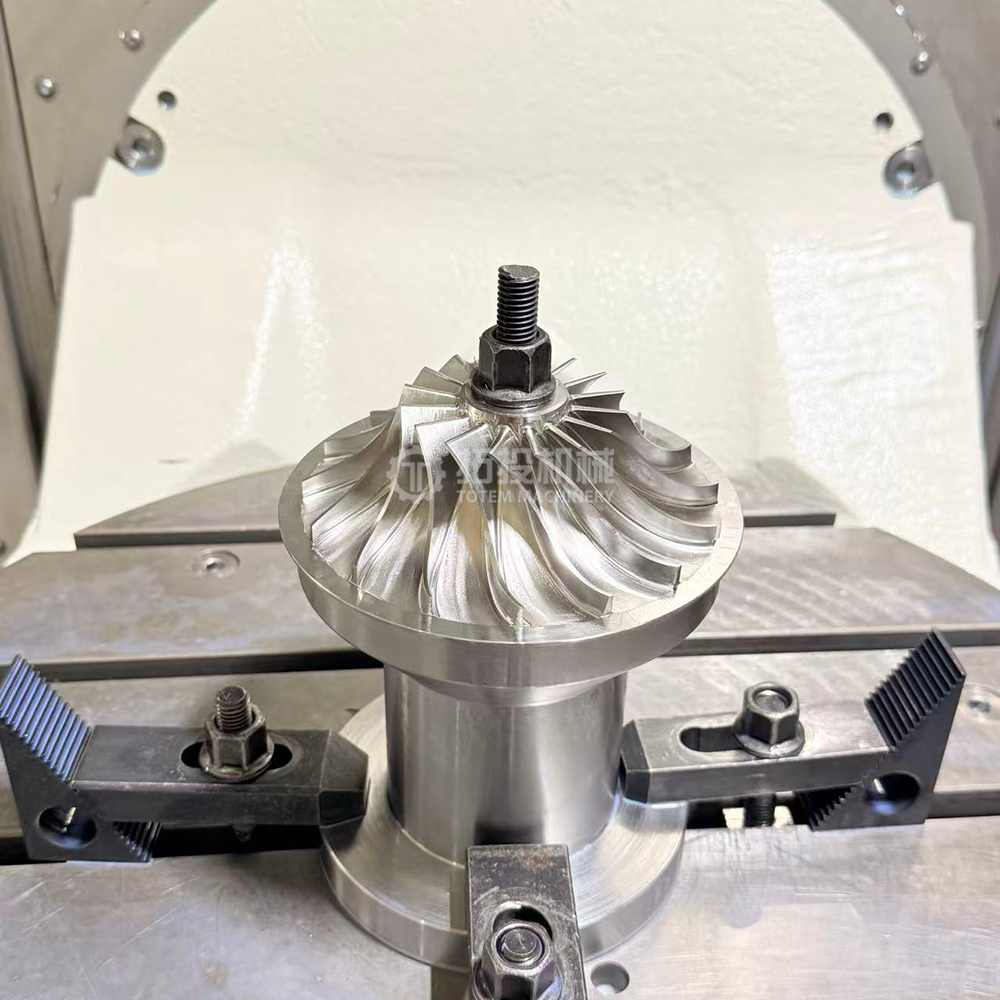
Pengilangan bahan tambahan logam – terutamanya Peleburan Laser Terpilih (SLM) dan Peleburan Rasuk Elektron (EBM) – membuka laluan baharu sepenuhnya untuk pembuatan pendesak aliran tiga dimensi tertutup. Ia menembusi batasan geometri asas proses tradisional.
Pembentukan Dinding Ultra Nipis
Mencapai pembentukan bilah ultra-nipis yang stabil tanpa kecacatan sehingga 0.3 mm dengan hasil ≥95%. Sebaliknya, ketebalan dinding stabil minimum untuk pengilangan lima paksi dalam pengeluaran besar-besaran biasanya melebihi 1.5 mm.
Pembentukan Bersepadu
Bebibir, hab dan bilah dicetak dalam satu langkah tanpa mengimpal atau bercantum. Ketumpatan ≥99.9%, mencapai sifat bahan palsu; kehidupan keletihan bertambah baik sebanyak lebih 40%.
Lelaran Pantas
Masa utama dari reka bentuk ke bahagian siap dimampatkan dari minggu ke hari; kos langsung untuk penyesuaian kelompok kecil dikurangkan sebanyak lebih 60%. Tiada perkakas diperlukan, sesuai untuk prototaip.
Pengoptimuman Topologi
Membolehkan saluran penyejukan berbentuk dalaman, struktur rongga berdinding dua, dsb., mustahil dengan proses konvensional. Pengoptimuman topologi mengurangkan berat sebanyak 8.7% sambil meningkatkan margin keselamatan.
bahan |
Permohonan |
Hartanah selepas SLM |
Inconel 718 berasaskan nikel superaloi |
Perkhidmatan jangka panjang pada 650°C |
Ketumpatan ≥99.95%, kekuatan tegangan >1200 MPa |
Aloi titanium Ti‑6Al‑4V |
Kelajuan hujung yang sangat tinggi, suhu sederhana |
Nisbah kekuatan-kepada-berat yang tinggi, tahan kakisan |
Aloi aluminium baru |
Bahagian suhu tinggi sehingga 400°C |
Kekuatan 5x daripada aluminium tuang konvensional |
Keluli tahan karat (316L / 17‑4PH) |
Persekitaran yang menghakis |
Rintangan kakisan yang baik dan sifat mekanikal |
Penyingkiran sokongan – potong struktur sokongan.
Pelepasan tekanan – rawatan haba untuk menghapuskan tekanan sisa.
Penekanan Isostatik Panas (HIP) – mencapai ketumpatan 99.9%+.
Kemasan permukaan – pemesinan / penggilapan / pemesinan aliran kasar.
Pemesinan akhir – kemasan ketepatan permukaan kritikal + pengimbangan dinamik.
Had Semasa
Tegasan baki dalam bahagian bercetak 3D logam boleh menyebabkan herotan, memerlukan pembetulan rawatan haba tambahan.
Bahan percetakan berprestasi tinggi adalah mahal, mengehadkan pengeluaran besar-besaran.
Ujian tidak merosakkan untuk kecacatan dalaman dalam struktur kompleks masih belum matang.
Kekasaran permukaan bercetak (Ra 6–15 μm) memerlukan pemesinan seterusnya permukaan kritikal.
Tuangan pelaburan digunakan secara meluas untuk pengeluaran kumpulan sederhana bagi geometri kompleks atau pendesak yang sukar untuk mesin, terutamanya dalam pemampat industri dan beberapa turbin gas.
Proses: menghasilkan corak lilin yang tepat → berulang kali celup ke dalam buburan seramik untuk membina cengkerang → dewax → tuangkan vakum/tekanan logam cair → penyingkiran cangkerang → Penekanan Isostatik Panas (HIP) untuk menghapuskan keliangan mikro → permukaan kritikal mesin → pengimbangan dinamik.
Kelebihan: boleh menghasilkan bentuk yang sangat kompleks (bilah setipis 0.7–2.0 mm), sisa bahan minimum, sesuai untuk pengeluaran kelompok, terpakai kepada aloi super.
Had: kos perkakas awal yang tinggi, kemungkinan kecacatan tuangan (keliangan, kemasukan), kekuatan dan kemasan permukaan secara amnya lebih rendah daripada bahagian yang dimesin.
Tuangan pantas: menggunakan corak lilin cetakan 3D FDM untuk mengurangkan kos prototaip/kelompok kecil dan masa pendahuluan.
Untuk pendesak pemampat industri besar atau pendesak dengan laluan keluar yang luas, kimpalan bersegmen kekal sebagai kaedah penting. Bergantung pada lebar laluan, terdapat dua pendekatan utama:
Pendesak Dikimpal Laluan Lebar
Bilah ditekan atau dikisar secara berasingan, kemudian dikimpal pada cakera dan kain kafan.
Kimpalan arka manual atau kimpalan TIG, dilakukan secara dalaman atau luaran.
Prapemanasan pada 250–360°C, pemanasan selepas kimpalan pada 650°C selama 3 jam untuk melegakan tekanan.
Pendesak Dikimpal Slot Laluan Sempit
Apabila lebar alur keluar <10 mm, elektrod tidak boleh sampai ke dalam laluan.
Slot dikisar dalam cakera dan bilah dikisar pada kain kafan, kemudian dipasang dan dikimpal.
Memerlukan penentuan tepat sudut slot awal pada cakera untuk memastikan padanan profil.
Kimpalan Rasuk Elektron
Berkualiti tinggi, penembusan dalam, herotan minimum.
Sesuai untuk kimpalan kain kafan pendesak tertutup.
Memerlukan NDT penuh selepas kimpalan (radiografi, pemeriksaan penembusan).
Pemesinan Elektrokimia (ECM)
Digunakan untuk kemasan bahan yang dikeraskan atau pemesinan bilah berpintal nipis tanpa tekanan mekanikal. Tiada kehausan alatan, tiada tekanan sisa.
Waterjet yang melelas
Digunakan untuk pemprofilan kasar bilah 2D dalam pendesak terbuka atau memotong kontur asas dari plat tebal.
Pembuatan Hibrid
Pembuatan aditif (membina bentuk hampir bersih) + pemesinan CNC tolak (menyiapkan permukaan kritikal) pada mesin yang sama, menggabungkan kedua-dua kelebihan.
Metalurgi Serbuk – Penekanan Panas
Pembentukan bersepadu diikuti dengan rawatan larutan suhu tinggi, pembajaan suhu tinggi, dan salutan PVD, mengurangkan kecacatan kimpalan/pemesinan dan meningkatkan rintangan haus dan kakisan.
Pemesinan pendesak empar aliran tiga dimensi tertutup diiktiraf secara meluas sebagai salah satu tugas paling kompleks dalam pembuatan ketepatan. Cabaran terasnya berpunca daripada gabungan tiga kali ganda kerumitan geometri, kesukaran bahan dan keperluan ketepatan.
Cabaran |
Manifestasi Khusus |
Tindakan balas |
Bilah berpintal 3D |
Permukaan melengkung tidak sekata dengan lilitan besar, permukaan B‑spline tidak seragam |
Pengilangan sisi lima paksi, kawalan vektor paksi alat yang tepat |
Laluan sempit |
Lebar alur keluar mungkin <10 mm, ruang alat sangat terhad |
Alat hujung bola tirus berdiameter kecil + proses gabungan EDM |
Bilah utama dan pembahagi |
Struktur berjalin menjadikan laluan lebih berpintal dan sempit |
EDM berbilang elektrod berzon, reka bentuk elektrod berasingan |
Tepi depan/belakang nipis |
Tepi yang sangat nipis terdedah kepada perbualan dan ubah bentuk |
Pemotongan lapisan nipis, pemegang redaman getaran, parameter yang dioptimumkan |
Aloi Titanium (Ti‑6Al‑4V)
Nisbah kekuatan-ke-berat yang tinggi, tetapi kekonduksian haba yang rendah (haba tertumpu pada bahagian canggih) dan kecenderungan pengerasan kerja. Memerlukan kelajuan pemotongan yang rendah, kadar suapan yang tinggi, dan penyejukan yang mencukupi.
Superalloy Berasaskan Nikel (Inconel 718)
Diutamakan untuk aplikasi suhu tinggi tetapi sangat menuntut pada alat pemotong. Pengerasan kerja yang teruk dan kehausan alatan yang cepat. Selalunya memerlukan bantuan EDM.
Keluli Tahan Karat Kekuatan Tinggi (17‑4PH)
Digunakan dalam persekitaran yang menghakis. Kekuatan dan keliatan yang tinggi menghasilkan daya pemotongan yang tinggi, memerlukan alatan mesin dan lekapan yang tegar.
Gangguan dan Perlanggaran: Pergerakan alat di dalam laluan bilah berpintal mudah menyebabkan gangguan pada bilah bersebelahan atau permukaan laluan. Pemeriksaan gangguan komprehensif dan pengesahan simulasi dalam perisian CAM adalah penting.
Ubah Bentuk Pemesinan: Bilah nipis berubah bentuk secara elastik di bawah daya pemotongan, menyebabkan ralat spring-back selepas pemesinan. Permukaan pampasan berdasarkan pesongan bilah mesti diwujudkan.
Alat Terjual: Pemesinan alur dalam memerlukan alatan jangkauan panjang dengan ketegaran yang lemah dan kerentanan getaran. Pemegang peredam getaran dan strategi ramping heliks digunakan.
Kualiti Permukaan: Prestasi aerodinamik bergantung pada kontur bilah yang tepat dan permukaan licin (Ra < 0.8 μm). Arah dan saiz tanda alat secara langsung mempengaruhi kehilangan aliran.
Ubah Bentuk Terma: Memotong haba meningkatkan suhu bahan kerja, menyebabkan herotan. Penyejukan dan pampasan haba yang mencukupi diperlukan.
Analisis Gandingan Gangguan dan Ubah Bentuk
Ralat gangguan alat pasangan penyelidikan terkini dan ralat ubah bentuk bilah dalam pemesinan lima paksi. Dengan mewujudkan permukaan pampasan ubah bentuk bilah dan pra-kompensasi dalam perancangan laluan alat sambil mengawal ralat gangguan secara serentak, pemesinan ketepatan kecekapan tinggi 'bebas perlanggaran, ralat minimum' dicapai. Ralat pemesinan yang diukur boleh dikawal dalam toleransi.
Semasa pemesinan, daya pemotongan dari alur keluar ke dalam adalah kompleks, selalunya menyebabkan ketidakstabilan. Reka bentuk lekapan khusus mesti:
Dayakan pra-penjajaran di luar mesin menggunakan kancing tarik, gelang pengesan, gelang orientasi, dan gelang pengapit untuk penentududukan dan pengapit.
Menyediakan kedudukan pantas, ketepatan tinggi, dan ketepatan kedudukan ulangan tinggi.
Menampung keperluan pengapit untuk operasi pemesinan yang berbeza.
Minimumkan persediaan pengapit – lengkapkan pemesinan sebanyak mungkin dalam satu persediaan.
Kualiti permukaan secara langsung mempengaruhi kecekapan aerodinamik pendesak, hayat keletihan dan rintangan kakisan. Rawatan permukaan pendesak aliran tiga dimensi tertutup ialah sistem bersepadu bagi pelbagai proses.
Menggilap pendesak tertutup laluan sempit merupakan satu cabaran global. Pengisaran tradisional tidak boleh mencapai banyak kawasan laluan dalaman. Kaedah penggilap yang berkesan termasuk:
Kaedah |
Prinsip |
Kekasaran yang boleh dicapai |
Kawasan Berkenaan |
Letupan basah + shot peening |
Pra-rawatan keseluruhan, membuang skala dan zarah besar |
Ra 3–6 μm |
Seluruh pendesak |
Penggilap getaran ultrasonik |
Getaran frekuensi ultrasonik memacu pemotongan yang kasar |
Ra 0.4 μm |
Permukaan luar |
Pemesinan aliran kasar |
Media elastik likat dengan bahan pelelas mengalir melalui laluan di bawah tekanan |
Ra 0.2 μm |
Petikan dalaman |
Pengisaran hidraulik |
Aliran berkelajuan tinggi pasir kuarza + campuran air melalui laluan |
Ra 0.8 μm |
Laluan dalaman yang sempit |
Gabungan Amalan Terbaik
Penyelidikan oleh Shenyang Blower Works dan Universiti Teknologi Dalian menunjukkan bahawa gabungan letupan basah + shot peening → penggilap getaran ultrasonik luaran → penggilapan aliran kasar dalaman menghasilkan hasil yang optimum, mencapai kekasaran permukaan akhir Ra 0.2 μm, memenuhi keperluan permukaan pemampat emparan aliran rendah tekanan tinggi. Pengisaran hidraulik boleh meningkatkan kecekapan pam sebanyak 3%–6%.
Pemendapan Wap Fizikal PVD
Mod penyejatan EB, suhu proses 400°C, 6 jam. TiC‑Al₂O₃ salutan nano komposit, 2 μm tebal, meningkatkan rintangan haus dan kelancaran laluan aliran.
Electroplating / Electroless Plating
Untuk pendesak yang beroperasi dalam persekitaran yang menghakis, salutan nikel atau kromium menyediakan perlindungan kakisan.
Penyemburan Terma
Penyemburan plasma salutan seramik atau aloi untuk persekitaran suhu tinggi, memberikan rintangan suhu tinggi, rintangan haus dan rintangan pengoksidaan. Salutan tungsten karbida boleh memanjangkan hayat pendesak hingga 3-5 tahun.
Pemeriksaan pendesak merangkumi keseluruhan proses pembuatan - daripada bahan mentah hingga produk siap - dengan piawaian dan kaedah yang setanding dengan komponen aeroangkasa. Sistem pemeriksaan lengkap merangkumi enam dimensi berikut:
peralatan |
Ketepatan |
Kandungan Pemeriksaan |
CMM |
Ketepatan ruang 1.8 + L/350 μm |
Pengukuran dimensi penuh profil bilah, kontur, ketebalan, kedudukan, sudut, dsb. |
Pengimbas cahaya biru (bukan hubungan) |
Ketepatan mata ±15 μm |
Pemerolehan pantas data awan titik permukaan yang lengkap |
Kisi binokular ringan berstruktur |
Tahap mikron |
Pengukuran topografi 3D tanpa hubungan, perbandingan dengan model reka bentuk |
Interferometer cahaya putih |
Resolusi 0.1 μm |
Pengukuran topografi permukaan, pengenalan kecacatan bawah permukaan |
Pada kelajuan putaran tinggi (8,000–20,000 r/min), walaupun ketidakseimbangan jisim kecil menghasilkan daya emparan yang besar menyebabkan getaran teruk.
Standard: ISO 21940‑11 / ISO 1940‑1, gred kualiti keseimbangan G2.5.
Peralatan: mesin pengimbangan dinamik berketepatan tinggi, ketidakseimbangan baki minimum yang boleh dicapai ≤0.1 g·mm/kg.
Kaedah: pengimbangan dua satah, pembetulan dengan penyingkiran bahan (penggerudian) atau penambahan.
Keperluan: baki ketidakseimbangan dalam 5 g·mm/kg.
Ujian Ultrasonik (UT): mengesan keliangan dalaman, kemasukan, laminasi. Kepekaan: Lubang bawah rata 2 mm. Sesuai untuk tuang/menempa kosong dan bahagian siap.
Ujian Radiografi (RT): pengimejan X-ray masa nyata memeriksa integriti struktur dalaman. Mematuhi ASME BPVC. Mendapati kecacatan dalaman yang tidak dapat dilihat oleh mata.
Pemeriksaan Zarah Magnetik (MT): mengesan retakan permukaan dan berhampiran permukaan dalam bahan feromagnetik. Boleh menemui retakan mikro >0.5 mm.
Ujian Penetrant (PT): mengesan keretakan pecah permukaan dalam bahan bukan magnet. Pendarfluor atau kontras warna, sesuai untuk pendesak keluli tahan karat dan aloi titanium.
Eddy Current Testing (ET): saringan pantas kecacatan berhampiran permukaan, sesuai untuk pemeriksaan dalam talian bagi pendesak yang dihasilkan secara besar-besaran.
Komposisi kimia: percikan OES / XRF / ICP‑OES untuk pengiraan yang tepat.
Sifat mekanikal: mesin ujian universal – kekuatan tegangan ≥500 MPa, kekuatan hasil, pemanjangan; ujian impak (‑40°C suhu rendah).
Metalografi: pemerhatian mikroskop saiz butiran, penarafan kemasukan (ASTM E112), untuk mengelakkan kecacatan rawatan haba.
Kekerasan: Penguji kekerasan Rockwell / Brinell.
Ujian hidraulik / aerodinamik: pada pelantar ujian, ukur lengkung kepala aliran, pastikan kecekapan ≥85%, NPSH memenuhi keperluan.
Ujian putaran berkelajuan tinggi: rig ujian putaran sehingga 300 m/s kelajuan persisian, mereplikasi keadaan sebenar.
Simulasi alam sekitar: ruang suhu (‑70°C hingga 300°C) dan ruang vakum (≤10⁻³ Pa), ruang kakisan semburan garam (ASTM B117).
Ujian keletihan: mesin keletihan kitaran tinggi, kiraan kitaran ≥10⁷.
Keperluan Persekitaran Pemeriksaan
Suhu dikekalkan pada 20±2°C, kelembapan <60% untuk mengurangkan ralat pengukuran. Pemeriksa mesti memegang ASNT Tahap II atau pensijilan yang setara. Sistem MES merekodkan semua data pemeriksaan untuk kebolehkesanan kitaran hayat penuh.
Data 2024 menunjukkan permintaan kukuh untuk teknologi pendesak aliran tiga dimensi dalam industri kuasa, metalurgi, kimia dan lain-lain. Peniup emparan aliran tiga dimensi penjimatan tenaga menjana kira-kira 3,000 unit permintaan baharu dalam sistem penyejukan pusat data (saiz pasaran RMB 1.8 bilion, pertumbuhan tahunan 65%), 2,200 unit dalam rantaian bekalan pembuatan kenderaan tenaga baharu dan 500 unit dalam industri pembuatan semikonduktor, pertumbuhan 35 bilion RMB. Pemain industri utama memperuntukkan 6.8% hasil jualan kepada R&D. Peniup emparan yang menggunakan reka bentuk aliran tiga dimensi mencapai 12%–18% penjimatan tenaga berbanding dengan reka bentuk dua dimensi tradisional.
Pembuatan Pintar Digital
Penyelenggaraan ramalan berdasarkan kembar digital bertujuan untuk mengurangkan masa henti yang tidak dirancang sebanyak 50%. Menggabungkan simulasi CFD dengan pengesahan eksperimen memendekkan kitaran pembangunan produk baharu sebanyak 30%. Sistem MES membolehkan kebolehkesanan data kitaran hayat penuh.
Penskalaan Pembuatan Aditif
Teknologi SLM/EBM sedang bergerak ke arah pengeluaran besar-besaran. Pembentukan bilah ultra-nipis 0.3 mm telah dicapai, dengan pengoptimuman topologi mengurangkan berat sebanyak 8.7%. Pengilangan hibrid (tambahan + subtraktif bersepadu) akan menjadi paradigma baharu untuk pengeluaran pendesak mewah.
Integrasi Pemacu Terus Berkelajuan Tinggi
Motor segerak magnet kekal berkelajuan tinggi memacu terus pendesak, dengan kecekapan motor ≥95%, menghapuskan kehilangan kotak gear. Unit pendesak gear bersepadu menjadi trend, membolehkan peraturan tekanan aliran luas melalui pemacu frekuensi berubah-ubah.
Pengoptimuman Bersama Sistem Penuh
Reka bentuk pendesak dioptimumkan serentak dengan peresap, volut dan motor, menggunakan CFD untuk memaksimumkan prestasi sistem pemampat keseluruhan. Beralih daripada peringkat komponen kepada pengoptimuman bersepadu peringkat sistem.
Pemantauan Pintar IoT (Internet of Things).
Pada tahun 2024, 39% daripada unit yang baru dipasang adalah kipas pintar yang dilengkapi dengan pemantauan jarak jauh. Analisis data besar membolehkan pengoptimuman tenaga dinamik, mencapai penjimatan tenaga purata tambahan 3%–5%. Menjelang 2025, sambungan kipas pintar dijangka melebihi 60%.
Bahan Baharu dan Struktur Baharu
Kejuruteraan Genom Bahan menapis formulasi aloi baru dengan kekuatan lima kali ganda daripada aluminium tuangan konvensional. Reka bentuk inovatif seperti pendesak komposit, struktur berongga berdinding dua, dan saluran penyejukan dalaman terus muncul. Pendesak komposit suhu tinggi yang tahan kepada 400°C+ sedang dibangunkan.
Daripada aluminium tuang kepada bilah aloi titanium bercetak 3D, daripada aliran dua dimensi kepada tiga dimensi, daripada kimpalan bersegmen kepada pengilangan kamiran – teknologi pembuatan pendesak emparan aliran tiga dimensi tertutup sedang mengalami transformasi yang mendalam. Konvergensi pembuatan aditif, kembar digital dan pengoptimuman reka bentuk dipacu AI akan terus meningkatkan kecekapan, kapasiti dan kebolehpercayaan pendesak, menyediakan sokongan teras untuk pemuliharaan tenaga industri dan kemandirian peralatan canggih.


