
Please Choose Your Language
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-08-17 Kaynak: Alan
Kırık bir biyel kolu nadiren münferit bir olaydır. Bu genellikle sistemik mekanik veya operasyonel stresin nihai, yıkıcı sonucudur. Bu kritik bileşen kırıldığında operasyonlar anında durur. Erken uyarı işaretlerinin göz ardı edilmesi neredeyse her zaman büyük ekipman revizyonlarına yol açar.
Bakım ve güvenilirlik mühendisleri için bir arızanın teşhis edilmesi Pistonlu kompresör biyel kolu arızası, semptomun temel nedenden ayrılmasını gerektirir. Arıza yolunu doğru bir şekilde izlemelisiniz. Bunu yapmak, hayati önem taşıyan bitişik bileşenlere ciddi ikincil hasarların önlenmesine yardımcı olur.
Bu kılavuz, çubuk arızasının kanıta dayalı nedenlerini özetlemektedir. Erken tespit için hassas denetim protokollerini detaylandırıyoruz. Ayrıca yedek bileşenleri değerlendirirken gereken teknik kriterleri de öğreneceksiniz. Bu mekanik ilişkileri anlamak, sıkıştırma sistemleriniz için uzun vadeli operasyonel güvenilirlik sağlar.
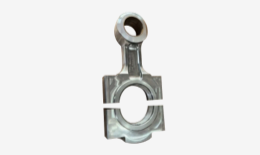
Kök Neden Belirleme: Arızaların çoğu, tek başına malzeme kusurlarından ziyade, yağlama yetersizliğinden, ciddi yanlış hizalamadan veya sıvı taşınmasından (hidro-kilitlenme) kaynaklanır.
Denetimin Zorunlulukları: Etkili önleme, Tahribatsız Muayenenin (NDT) ve planlı bakımlar sırasında hassas boyutsal salgı kontrollerinin entegre edilmesini gerektirir.
Değiştirme Kriterleri: Alaşımlı çelik biyel koluna yükseltme, yalnızca sistem düzeyinde hizalama ve yağlama temel gereksinimlerinin aynı anda karşılanması durumunda etkili olur.
Tedarik Standardı: Satış sonrası veya OEM gaz pistonlu kompresör parçalarının değerlendirilmesi, metalurjik sertifikalara ve boyut toleranslarına sıkı sıkıya bağlı kalmayı gerektirir.
Çubuk arızasını yalnızca kırık bir parça olarak göremeyiz. Ciddi operasyonel aksamalar için birincil tetikleyici görevi görür. Tek bir kırık gaz akışını anında durdurur. Bu olay, plansız kesintileri ve ciddi üretim darboğazlarını tetikler. Uçucu ortamlarda ani mekanik ayırma aynı zamanda tehlikeli gaz salınımı risklerini de artırır. Üretim kayıplarının yanı sıra acil güvenlik endişeleriyle de karşı karşıya kalırsınız.
Sistemik hasar nadiren çubuğun kendisinde durur. Yüksek hızlı bir sıkıştırma stroku sırasında ayrılma meydana geldiğinde, makine aşırı kinetik enerjiyi dışarıya aktarır. Bu kuvvet şiddetli bir şekilde etki eder. Kompresör Krank Mili . Mühendisler, çubuk kırılmasının ardından rutin olarak şiddetli dergi skorlarını gözlemliyorlar. En kötü senaryoda kinetik şok krank milini tamamen büker. Hatta toplam web arızasına bile neden olabilir.
Bitişik çiftleşme bileşenleri eşit derecede zarar görür. Kontrolsüz çubuk hareketi çaprazkafa mahfazasına çarpar. Anında yanlış hizalamaya neden olur. Pistonlar silindir duvarlarına doğru sürüklenir. Bu sürükleme, silindir delikleri boyunca derin çentikler oluşturur.
Onarımları planlamadan önce sıkı bir değerlendirme temeli oluşturmalısınız. Herhangi bir onarım veya değiştirme kararı, tüm bitişik bileşenlerin kapsamlı bir şekilde incelenmesini gerektirir. Çubuğun tek başına değiştirilmesi gelecekteki arızaları garanti eder. Krank mili salgısını ölçmeli, çaprazkafa bütünlüğünü doğrulamalı ve silindirlerin sondajını yapmalısınız. İkincil hasarın ele alınması arızaların tekrarlanmasını önler.
Arıza mekaniğini anlamak, gelecekte meydana gelebilecek olayları önlemenize yardımcı olur. Bileşen kırılması farklı, ölçülebilir nedenlerle meydana gelir. Bu temel nedenleri dört ana alana sınıflandırıyoruz.
Yağlama Arızası (Isıl ve Sürtünme Yorgunluğu)
Temiz yağ, krank pimi ve çapraz kafa pimi yataklarında hidrodinamik bir film tabakasının oluşmasını sağlar. Bu sıvı filminin kaybedilmesi anında metal-metal teması yaratır. Sürtünme katlanarak artıyor. Yatak kovanlarında sıcaklıklar hızla artıyor. Kirlenmiş yağ aynı zamanda aşındırıcı aşınmaya da neden olur. Parçacıklar yatak yüzeylerini ölçer. Bu açıklık bozulması ciddi bir çubuk vuruntusuna neden olur. Tekrarlanan darbe kuvvetleri sonunda çubuk gözünü kırar.
Anormal Yükleme ve Hidro-Kilitleme
Kompresörler sıvıyı değil gazı işler. Gaz akışında sıvı taşınması yıkıcı bir durum yaratır. Biz buna hidro-kilitleme diyoruz. Sıvılar sıkıştırılamaz. Piston bir sıvı bloğunu sıkıştırmaya çalıştığında, hareketsiz bir bariyerle karşılaşır. Bu, anlık bir sıkıştırma burkulması kuvveti yaratır. Çubuk ya anında bükülür ya da geri dönüş vuruşunda ciddi çekme gerilimi altında kırılır. Arızalı emme veya boşaltma valfleri de ciddi aşırı basınca neden olur. Bu, hidro-kilitlemenin yarattığı stresi taklit eder.
Mekanik Yanlış Hizalama
Koşu takımı mükemmel bir hizada çalışmalıdır. Yanlış çaprazkafa-silindir hizalaması döngüsel bükülme gerilimine neden olur. Çubuk her vuruş sırasında hafifçe esner. Milyonlarca döngüden sonra yorulma çatlaması başlar. Çerçeve bozulması da bu soruna katkıda bulunur. Temel yerleşimi eşit olmayan yükleri doğrudan şasi üzerinden aktarır. Çubuk sonunda kopmadan hemen önce salmastranın daha hızlı aşınmasını fark edebilirsiniz.
Bağlantı Elemanı Arızası
Çubuk başlığı cıvataları büyük çekme yüklerine dayanır. Bağlantı elemanının akması çoğu zaman felaketle sonuçlanan ayrılmadan önce gelir. Bakım sırasında uygunsuz torklama sıklıkla görülen bir suçludur. Düşük torklu cıvatalar kapağın ayrılmasına ve aşındırılmasına izin verir. Aşırı torklu cıvatalar akma dayanımlarını aşar. Standart çalışma sırasında elastikiyetini kaybederler ve kırılırlar. Bir cıvata arızalandığında kalan cıvata tüm yükü emer. Milisaniye sonra başarısız olur.
Bozulmayı erkenden yakalamak, kompresör çerçevesinin tamamını kurtarır. Sıkı denetim protokolleri uygulamanız gerekir. Bunları görsel, tahribatsız ve tahmine dayalı izleme stratejilerine ayırıyoruz.
Planlanan dönüşler sırasında rulman boşluklarını doğru bir şekilde ölçmelisiniz. Hem krank pimi hem de bilek pimi konumlarını kontrol edin. Plastigometre hızlı bir görsel referans sunarken, mikrometreler üstün hassasiyet sağlar. Ölçümlerinizi tam OEM toleranslarıyla karşılaştırın.
Mühendisler ayrıca çubuğun düzgünlüğünü de doğrulamalıdır. Büyük uç ile küçük uç delikleri arasındaki merkezden merkeze mesafeyi hassas bir şekilde ölçün. Mikroskobik bir bükülme bile önceden sıvı alımının olduğunu gösterir. Bükülmüş bir çubuğun derhal reddedilmesi gerekir.
Manyetik Parçacık Muayenesi (MPI): Bu yöntem yüzey yorulma çatlaklarını tanımlar. Ağırlıklı olarak I-kiriş geçiş alanlarına odaklanıyoruz. Ayrıca çubuk gözlerini ve cıvata nokta yüzeylerini de yakından incelemelisiniz. MPI, mikroskobik kusurları tam kırıklara dönüşmeden önce vurgular.
Ultrasonik Test (UT): Yüzey kontrolleri yeterli değildir. UT dahili metalurjik boşlukları tespit eder. Yüksek gerilimli bölgelerde yüzey altı çatlak yayılımını tespit eder. Yüksek basınçlı veya aşındırıcı gaz ortamlarında çalışan tüm çubuklar için UT'yi öneriyoruz.
Makine çalışırken arızaları tahmin edebilirsiniz. Titreşim analizi ilk savunma hattınızdır. Karter hızını sıkı bir şekilde izleyin. Ani titreşim artışları genellikle artan yatak boşluklarına işaret eder.
Kullanılmış yağ analizi kimyasal uyarı sistemi sağlar. Örnek verilerinizin eğilimini dikkatli bir şekilde belirleyin. Babbitt, bakır veya çelik parçacıklarındaki ani artışlara dikkat edin. Babbitt pulları yatak kaplamasının aşınmasını gösterir. Bakır, rulman destek malzemesine ulaştığınızı gösterir. Çelik parçacıkları krank milinin veya rot tabanı malzemesinin aktif olarak bozulduğunu gösteriyor.
Tablo: Standartlaştırılmış Çubuk Muayene Protokolleri
| Muayene Türü | Yöntem/Alet | Hedef Kusur | Önerilen Sıklık |
|---|---|---|---|
| Boyutlu | Mikrometre / Delik Ölçer | Açıklık bozulması, ovallik | Her büyük revizyon |
| Yüzey NDT'si | Manyetik Parçacık (MPI) | Yüzey yorulması, stres kırıkları | 24.000 ila 40.000 saat |
| Dahili NDT | Ultrasonik Test (UT) | Yüzey altı boşlukları, döküm kusurları | Arıza sonrası veya büyük revizyon |
| Tahmine dayalı | Yağ Analizi ve Titreşim | Rulman aşınması, yanlış hizalama | Aylık / Sürekli |
Bir çubuk arızalandığında, değiştirilmesi bir mühendislik seçeneği sunar. Standart karbon çeliği bileşenler genellikle zorlu uygulamalarda yetersiz kalır. Bileşen metalurjisinin yükseltilmesi güvenilirliği önemli ölçüde artırır.
Bir belirtmenizi önemle öneririz. Alaşımlı Çelik Biyel . Kritik hizmetler için Dövme 4140 veya 4340 çelik, üstün çekme mukavemeti sağlar. Bu alaşımlar döngüsel yorulmaya standart karbon çeliklerinden çok daha iyi direnç gösterir.
Isıl işlem burada hayati bir rol oynar. Su verme ve temperleme işlemleri çeliğin mikro yapısını değiştirir. Bu işlem, ağır gaz sıkıştırması için gerekli olan tam akma dayanımını sağlar. Çubuğun yük altında kalıcı olarak deforme olmadan hafifçe esnemesini sağlar.
Satıcının işleme yetenekleri son derece önemlidir. Satıcılarınızı katı yüzey kalitesi gereksinimlerine bağlılıklarına göre değerlendirin. Bunu Ra (Pürüzlülük Ortalaması) cinsinden ölçüyoruz. Rulman delikleri Ra özelliklerini tam olarak karşılamalıdır. Pürüzlü bir delik, yatağın düzgün şekilde ezilmesini önler. Bu, yatağın erken silinmesine ve sonuçta çubuk vuruntusuna yol açar.
Ayrıca bilyalı dövme gerekliliklerini de doğrulamalısınız. Bilyalı dövme, çubuk yüzeyini küçük metalik kürelerle bombardıman eder. Bu, dış katmana faydalı basınç gerilimi sağlar. Yüzeyde çatlak oluşumuna karşı bariyer görevi görür. Her doğru için zorunludur Ağır Hizmet Biyel Kolu.
Tablo: Karbon Çelik ve Alaşımlı Çelik Performans Değişkenleri
| Performans Değişkeni | Standart Karbon Çelik (örn. 1045) | Alaşımlı Çelik (örn. 4140/4340 Dövme) |
|---|---|---|
| Çekme Dayanımı | Orta (Hafif işler için yeterli) | Yüksek (Ciddi operasyonel ani artışlara karşı dayanıklıdır) |
| Yorulma Direnci | Temel | Üstün (Sürekli bisiklet sürmek için ideal) |
| Isıl İşlem Yanıtı | Sınırlı çekirdek sertleşmesi | Derin, eşit sertlik profili |
| En İyi Uygulama | Düşük basınçlı hava kompresörleri | Yüksek basınçlı proses gazı kompresörleri |
Güvenilir bileşenlerin tedarik edilmesi sıkı bir inceleme gerektirir. Tedarikçileri değerlendirirken Gaz Pistonlu Kompresör Parçaları , şeffaflık talep edin. Her zaman Malzeme Test Raporlarını (MTR'ler) isteyin. MTR'ler kimyasal bileşimin spesifikasyonunuza uyduğunu kanıtlar. Benzer gaz uygulamalarında kanıtlanmış saha saatlerini isteyin. Son olarak garanti koşullarını dikkatlice inceleyin. Saygın üreticiler metalürjik verilerinin arkasında dururlar.
Yüksek kaliteli bir bileşenin temin edilmesi savaşın yalnızca yarısıdır. Kurulum, bileşenin nihai ömrünü belirler. Kötü kurulum uygulamaları mükemmel şekilde tasarlanmış parçaları mahveder.
'Yara bandı' riskini şeffaf bir şekilde ele almalıyız. Temel sorunu düzeltmeden yüksek performanslı bir alaşım çubuğun takılması, arızanın tekrarlanmasını garanti eder. Orijinal kırılmaya yetersiz yağlama pompası basıncı neden olduysa, yeni çubuk da yağsız kalacaktır. Temelin yumuşak ayağı ciddi bir yanlış hizalamaya neden olursa, yeni çubuk bükülecek ve kırılacaktır. Öncelikle temel sistem mekaniğini düzeltmeniz gerekir.
Yeniden montaj sırasında hassasiyet önemlidir. Çubuk cıvata germe protokollerine sıkı sıkıya bağlılık tartışılamaz. Pek çok tamirci hâlâ tork anahtarlarına güveniyor. Ancak gerçek cıvata uzamasının ölçülmesi, gerçek sıkma kuvveti verilerini sağlar. Üreticinin tam sıkma sırasını izleyin.
Karteri kapatmadan önce tüm çaprazkafa açıklıklarını doğrulayın. Ayrıca çalıştırmadan önce tam bir krank mili ağ sapması testi yapmalısınız. Bu test, yeni çubuk ve yatak grubunun krank mili muyluları üzerinde doğal olmayan bir gerilim oluşturmadığını garanti eder.
Yeniden oluşturulmuş bir koşu bandının kontrollü bir alışma süresine ihtiyacı vardır. Sıkı alıştırma prosedürlerini uygulayın. Protokol aşamalı yüklemeyi belirler. Hemen %100 kapasiteye atlamayın.
İlk 24 saat boyunca rulman sıcaklıklarını yakından izleyin. Anormal ısı artışlarına dikkat edin. Son olarak, kurulum sonrası başlatmadan kısa bir süre sonra ilk yağ filtresi incelemesini planlayın. Yağ filtresinin kesilmesi, herhangi bir hızlı ön aşınmayı ortaya çıkarır. Temiz filtre ortamı bulmak size sürekli ağır işlerde çalışma olanağı sağlar.
Pistonlu kompresör biyel kolu arızası, sistem mekaniğinin bütünsel bir değerlendirmesini gerektirir. Bu asla basit bir parça değişimi değildir. Koşu takımına uygulanan termal, mekanik ve operasyonel yükleri anlamalısınız. Hasarı geriye doğru takip ederek bitişik bileşenleri korur ve makinenin tamamını dengede tutarsınız.
Ekipmanınızı güvence altına almak için bugün proaktif adımlar atın. Bakım paydaşlarınıza mevcut NDT denetim aralıklarını denetlemelerini tavsiye edin. En son kullanılmış yağ örneklerinizi gizli aşınma metalleri açısından analiz edin. Son olarak, şeffaf metalürjik veriler ve sağlam mühendislik desteği sağlayan bileşen üreticileriyle ortak olun. Bu eylemler, ani yıkıcı arızaları yönetilebilir, planlanmış bakım olaylarına dönüştürür.
C: Karakteristik olmayan karter vuruntusu en belirgin sesli işarettir. Tahmine dayalı göstergeler arasında hız titreşimi verilerindeki ani artışlar veya yağ filtrelerinizde bronz ve babbitt pullarının görünümü yer alır. Bunlar rulman boşluğunda ciddi bozulma olduğunu gösteriyor.
C: Genellikle hayır. Bir çubuğu düzeltmeye çalışmak yapısal bütünlüğünü kalıcı olarak tehlikeye atar. Malzeme, ilk bükülme olayından kalan artık gerilimi korur. Sertifikalı bir ağır hizmet biyel koluyla tamamen değiştirme, risk azaltma konusunda endüstri standardıdır.
C: Tipik olarak, NDT büyük planlı bakımlar sırasında meydana gelir. Bu, 24.000 ila 40.000 çalışma saati arasındadır. Ancak ciddi sıvı taşınması veya aşırı basınç olayı gibi proseste meydana gelen aksaklıkların hemen ardından NDT'yi gerçekleştirmelisiniz.
C: Yalnızca kırılma orijinal tasarım görev döngüsünün aşılmasından kaynaklanıyorsa. Temel neden yanlış hizalama, hidro-kilitlenme veya zayıf yağlama ise, en güçlü alaşım bile eninde sonunda başarısız olacaktır. Öncelikle sistem sorununu çözmelisiniz.


