
Please Choose Your Language
Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-08-17 Походження: Сайт
Зламаний шатун рідко є поодиноким випадком. Як правило, це кінцевий катастрофічний результат системного механічного або робочого стресу. Коли цей критичний компонент ламається, операції негайно припиняються. Ігнорування ранніх попереджувальних знаків майже завжди призводить до масового капітального ремонту обладнання.
Для інженерів з обслуговування та надійності, діагностики a Поломка шатуна поршневого компресора вимагає відокремлення симптому від першопричини. Ви повинні точно простежити шлях невдачі. Це допомагає запобігти катастрофічним супутнім пошкодженням життєво важливих суміжних компонентів.
У цьому посібнику викладено доказові причини поломки вудилища. Ми детально описуємо точні протоколи перевірок для раннього виявлення. Ви також дізнаєтеся про технічні критерії, необхідні під час оцінки замінних компонентів. Розуміння цих механічних взаємозв’язків забезпечує довгострокову експлуатаційну надійність ваших систем стиснення.
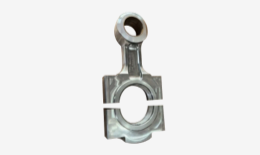
Виявлення першопричини: більшість несправностей виникає внаслідок недостатньої кількості мастила, серйозного зсуву або виносу рідини (гідроблокування), а не окремих дефектів матеріалу.
Мандат на перевірку: Ефективна профілактика вимагає інтеграції неруйнівного контролю (NDT) і точних перевірок розмірів під час запланованих ремонтів.
Критерії заміни: Перехід на шатун із легованої сталі ефективний лише за умови одночасного виконання вирівнювання системного рівня та базових вимог до змащення.
Стандарт закупівель: Оцінка запчастин для газових поршневих компресорів вторинного ринку або OEM вимагає суворого дотримання металургійних сертифікатів і допусків на розміри.
Ми не можемо розглядати поломку штока просто як зламану деталь. Він діє як основний тригер для серйозних операційних збоїв. Єдиний розрив миттєво зупиняє потік газу. Ця подія викликає незаплановані відключення та серйозні вузькі місця виробництва. У летких середовищах раптове механічне відділення також підвищує ризик викиду небезпечного газу. Ви стикаєтеся з негайними проблемами безпеки разом із втратами виробництва.
Системне пошкодження рідко зупиняється на самому стрижні. Коли відділення відбувається під час високошвидкісного такту стиснення, машина передає екстремальну кінетичну енергію назовні. Ця сила сильно впливає на Колінчастий вал компресора . Інженери регулярно спостерігають серйозні задирки на цапфі після перелому штока. У найгіршому випадку кінетичний удар повністю згинає колінчастий вал. Це може навіть призвести до повного збою мережі.
Сусідні сполучаються компоненти страждають однаково. Неконтрольований рух тяги вдаряє по корпусу хрестовини. Це викликає миттєве зміщення. Поршні тягнуться до стінок циліндра. Це перетягування створює глибокі подряпини в отворах циліндрів.
Перед плануванням ремонту ви повинні встановити сувору базову лінію оцінки. Будь-яке рішення щодо ремонту чи заміни вимагає комплексної перевірки всіх суміжних компонентів. Одна тільки заміна штока гарантує майбутні поломки. Ви повинні виміряти биття колінчастого вала, перевірити цілісність крейцкопфа та провести обстеження циліндрів. Усунення побічних збитків запобігає повторним збоям.
Розуміння механізму відмови допоможе вам запобігти майбутнім випадкам. Злам компонента відбувається з різних причин, які можна виміряти. Ми розподіляємо ці першопричини на чотири основні категорії.
Розлад мастила (теплова втома та втома від тертя)
Чисте масло зберігає гідродинамічну плівку на підшипниках шатунів і цапф хрестовини. Втрата цієї рідинної плівки створює миттєвий контакт метал-метал. Шипи тертя експоненціально. У вкладишах підшипників швидко підвищується температура. Забруднене масло також викликає абразивний знос. Тверді частинки скупчують опорні поверхні. Це погіршення зазору призводить до сильного стуку штока. Повторні сили удару зрештою ламають вушко стрижня.
Ненормальне навантаження та гідроблокування
Компресори обробляють газ, а не рідину. Перенесення рідини в газовий потік створює руйнівний стан. Ми називаємо це гідроблокуванням. Рідини нестисливі. Коли поршень намагається стиснути скупчення рідини, він зустрічає нерухомий бар’єр. Це створює миттєву стискаючу силу вигину. Вудилище або миттєво прогинається, або ламається під сильним розтягуючим зусиллям під час зворотного ходу. Несправні всмоктувальні або випускні клапани також спричиняють серйозне надлишкове тиск. Це імітує напругу гідроблокування.
Механічне зміщення
Ходова частина повинна працювати в ідеальному центрі. Неправильне вирівнювання хрестоподібної головки з циліндром викликає циклічне напруження згину. Стрижень злегка згинається під час кожного удару. Через мільйони циклів починається втомне розтріскування. Викривлення кадру також сприяє цій проблемі. Осідання фундаменту передає нерівномірні навантаження безпосередньо через ходову частину. Ви можете помітити прискорений знос сальника безпосередньо перед тим, як стрижень остаточно клацне.
Поломка кріплення
Болти з кришкою штока витримують значні навантаження на розтяг. Послаблення кріпильних елементів часто передує катастрофічному відриву. Частою причиною є неправильне затягування під час технічного обслуговування. Болти з недостатнім моментом затягування дозволяють відокремити кришку та фреттинг. Надмірний момент затягування болтів перевищує межу текучості. Вони втрачають еластичність і розриваються при стандартній експлуатації. Коли болт виходить з ладу, болт, що залишився, сприймає все навантаження. Він виходить з ладу через мілісекунди.
Раннє виявлення деградації зберігає всю раму компресора. Ви повинні дотримуватися суворих протоколів перевірки. Ми поділяємо їх на візуальні, неруйнівні та прогнозні стратегії моніторингу.
Під час запланованих ремонтних робіт ви повинні точно вимірювати зазори підшипників. Перевірте розташування шатунної та зап’ястної цапф. Хоча plastigauge пропонує швидкий візуальний орієнтир, мікрометри забезпечують виняткову точність. Порівняйте свої вимірювання з точними допусками OEM.
Інженери також повинні перевірити прямолінійність штанги. Виміряйте точну відстань від центру до центру між великим і малим торцевими отворами. Навіть мікроскопічний вигин вказує на попереднє вживання рідини. Зігнутий стрижень вимагає негайного браку.
Магнітно-порошковий контроль (MPI): Цей метод ідентифікує поверхневі втомні тріщини. Ми приділяємо велику увагу перехідним зонам двотаврової балки. Ви також повинні уважно оглянути проушини вудилища та точкові поверхні болтів. MPI виділяє мікроскопічні дефекти, перш ніж вони поширяться на повні переломи.
Ультразвуковий контроль (UT): перевірки поверхні недостатньо. УЗ виявляє внутрішні металургійні порожнечі. Він виявляє поширення тріщин під поверхнею в зонах високого напруження. Ми рекомендуємо UT для всіх стрижнів, що працюють у середовищі високого тиску або корозійного газу.
Ви можете передбачити збої під час роботи машини. Аналіз вібрації – ваша перша лінія захисту. Ретельно стежте за швидкістю обертання картера. Раптові стрибки вібрації часто свідчать про збільшення зазорів підшипників.
Аналіз відпрацьованого масла забезпечує систему попередження про хімічні речовини. Ретельно змінюйте свої вибіркові дані. Слідкуйте за раптовими стрибками часток бабіту, міді або сталі. Бабітові лусочки вказують на знос накладки підшипника. Мідь означає, що ви досягли матеріалу основи підшипника. Сталеві частки вказують на те, що матеріал основи колінчастого вала або штока активно руйнується.
Таблиця: Стандартизовані протоколи перевірки штанги
| Тип перевірки | Метод/інструмент | Цільовий дефект | Рекомендована частота |
|---|---|---|---|
| Габаритний | Мікрометр / діаметр отвору | Деградація кліренсу, овальність | Кожен капітальний ремонт |
| Поверхневий НК | Магнітні частинки (MPI) | Поверхнева втома, стресові руйнування | Від 24 000 до 40 000 годин |
| Внутрішній НК | Ультразвуковий контроль (UT) | Пустоти під поверхнею, дефекти лиття | Постремонт або капітальний ремонт |
| Прогностична | Аналіз масла та вібрації | Знос підшипників, розвал | Щомісяця / Безперервно |
Коли шток виходить з ладу, заміна є інженерним вибором. Стандартні компоненти з вуглецевої сталі часто не відповідають вимогам. Модернізація металургії компонентів значно підвищує надійність.
Ми настійно рекомендуємо вказати Шатун із легованої сталі для критичних послуг. Кована сталь 4140 або 4340 забезпечує чудову міцність на розрив. Ці сплави протистоять циклічній втомі набагато краще, ніж стандартні вуглецеві сталі.
Важливу роль тут відіграє теплова обробка. Процеси загартування та відпустки впливають на мікроструктуру сталі. Цей процес забезпечує точну межу текучості, необхідну для стиснення важкого газу. Це забезпечує легкий прогин штанги під навантаженням без остаточної деформації.
Можливості обробки постачальника мають величезне значення. Оцініть своїх постачальників на основі їх дотримання суворих вимог до обробки поверхні. Ми вимірюємо це в Ra (середня шорсткість). Отвори підшипників повинні відповідати точним специфікаціям Ra. Шорсткий отвір запобігає правильному роздавленню підшипника. Це призводить до передчасного стирання підшипників і можливого стуку штока.
Ви також повинні перевірити вимоги до дробеструйної обробки. Дробеструйне ущільнення бомбардує поверхню стрижня крихітними металевими сферами. Це створює корисну напругу стиску зовнішнього шару. Він діє як бар'єр проти виникнення поверхневих тріщин. Воно обов'язкове для будь-якої правди Надміцний шатун.
Діаграма: Вуглецева сталь проти легованої сталі Змінні характеристики
| Змінна продуктивність | Стандартна вуглецева сталь (наприклад, 1045) | Легована сталь (наприклад, кована 4140/4340) |
|---|---|---|
| Міцність на розрив | Помірний (достатній для легких навантажень) | Високий (витримує серйозні робочі стрибки) |
| Стійкість до втоми | Базовий рівень | Superior (ідеально підходить для безперервної їзди на велосипеді) |
| Реакція на термічну обробку | Обмежене зміцнення сердечника | Глибокий однорідний профіль твердості |
| Кращий додаток | Повітряні компресори низького тиску | Компресори технологічного газу високого тиску |
Постачання надійних компонентів вимагає суворої перевірки. При оцінці постачальників Деталі газового поршневого компресора , вимога прозорості. Завжди вимагайте звіти про випробування матеріалів (MTR). MTR підтверджує, що хімічний склад відповідає вашим специфікаціям. Запитуйте перевірені польові години в подібних газових системах. Нарешті, уважно перегляньте умови гарантії. Відомі виробники відстоюють свої металургійні дані.
Придбати якісний компонент – це лише половина справи. Встановлення визначає кінцевий термін служби компонента. Погана практика встановлення псує ідеально розроблені частини.
Ми повинні прозоро вирішувати проблему «пластиру». Встановлення стрижня з високоякісного сплаву без усунення основної проблеми гарантує повторну поломку. Якщо невідповідний тиск мастильного насоса спричинив початковий злам, новий шток також буде голодувати для масла. Якщо м’яка опора основи спричинила серйозне зміщення, новий стрижень зігнеться та зламається. Спочатку потрібно виправити базову системну механіку.
Під час повторного складання важлива точність. Суворе дотримання протоколів розтягування стрижневих болтів не підлягає обговоренню. Багато механіків досі покладаються на динамометричні ключі. Однак вимірювання фактичного розтягування болта забезпечує справжні дані про силу затиску. Дотримуйтеся точної послідовності затягування, зазначеної виробником.
Перш ніж закривати картер, перевірте всі зазори крейцкопфа. Ви також повинні виконати повний тест на прогин колінчастого вала перед запуском. Цей тест гарантує, що новий вузол штока та підшипника не спричинив неприродного натягу на шийках колінчастого вала.
Відремонтована ходова частина потребує контрольованого періоду обкатки. Впровадити суворі процедури обкатки. Протокол диктує прогресивне навантаження. Не переходьте відразу до 100% потужності.
Уважно стежте за температурою підшипників протягом перших 24 годин. Слідкуйте за аномальними стрибками тепла. Нарешті, заплануйте первинну перевірку масляного фільтра незабаром після запуску після встановлення. Якщо розрізати масляний фільтр, можна виявити будь-який швидкий попередній знос. Знаходження чистого фільтруючого матеріалу дає вам можливість безперервної роботи у важких умовах.
Відмова шатуна поршневого компресора вимагає цілісної оцінки механіки системи. Це ніколи не є простою заміною деталей. Ви повинні розуміти термічні, механічні та експлуатаційні навантаження, що застосовуються до ходової частини. Відстежуючи пошкодження назад, ви захищаєте сусідні компоненти та стабілізуєте всю машину.
Зробіть профілактичні кроки сьогодні, щоб убезпечити своє обладнання. Порадьте своїм зацікавленим сторонам з технічного обслуговування проводити перевірку поточних інтервалів перевірок НК. Проаналізуйте свої останні зразки відпрацьованого масла на предмет прихованого зносу. Нарешті, співпрацюйте з виробниками компонентів, які надають прозорі металургійні дані та надійну інженерну підтримку. Ці дії перетворюють раптові катастрофічні збої в керовані події планового технічного обслуговування.
Відповідь: Нехарактерний стукіт картера є найбільш помітною звуковою ознакою. Прогнозні показники включають раптові стрибки даних про вібрацію швидкості або появу бронзових і бабітових лусочок у масляних фільтрах. Це свідчить про значне погіршення зазору підшипника.
A: Загалом ні. Спроба випрямити стрижень назавжди порушує його структурну цілісність. Матеріал зберігає залишкову напругу від початкового вигину. Повна заміна на сертифікований надміцний шатун є галузевим стандартом для зменшення ризику.
A: Як правило, НК відбувається під час капітального планового ремонту. Це становить від 24 000 до 40 000 годин роботи. Однак ви повинні виконати НК одразу після порушення процесу, наприклад, сильного виносу рідини або надмірного тиску.
Відповідь: Лише якщо поломка сталася через перевищення робочого циклу оригінального проекту. Якщо основною причиною є зміщення, гідроблокування або погане змащення, навіть найміцніший сплав згодом вийде з ладу. Спершу потрібно вирішити системну проблему.


