
Please Choose Your Language
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-08-17 منبع: سایت
شکستگی شاتون بندرت یک حادثه مجزا است. این معمولاً نتیجه نهایی فاجعه بار استرس مکانیکی یا عملیاتی سیستمیک است. هنگامی که این جزء حیاتی شکسته می شود، عملیات فورا متوقف می شود. نادیده گرفتن علائم هشدار اولیه تقریباً همیشه منجر به تعمیرات اساسی تجهیزات می شود.
برای مهندسان تعمیر و نگهداری و قابلیت اطمینان، تشخیص الف خرابی شاتون کمپرسور رفت و برگشتی مستلزم جداسازی علامت از علت اصلی است. شما باید مسیر شکست را با دقت دنبال کنید. انجام این کار به جلوگیری از آسیب فاجعه بار جانبی به اجزای حیاتی مجاور کمک می کند.
این راهنما دلایل مبتنی بر شواهد شکست میله را تشریح می کند. ما پروتکل های بازرسی دقیق را برای تشخیص زودهنگام شرح می دهیم. همچنین معیارهای فنی مورد نیاز هنگام ارزیابی اجزای جایگزین را خواهید آموخت. درک این روابط مکانیکی، قابلیت اطمینان عملیاتی طولانی مدت را برای سیستم های فشرده سازی شما تضمین می کند.
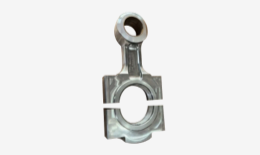
شناسایی علت اصلی: بیشتر خرابی ها ناشی از گرسنگی روانکاری، ناهماهنگی شدید یا انتقال مایعات (قفل شدن هیدرولیک) است نه نقص مواد مستقل.
دستورات بازرسی: پیشگیری مؤثر مستلزم یکپارچهسازی آزمایشهای غیرمخرب (NDT) و بررسیهای دقیق خروجی ابعادی در طول چرخشهای برنامهریزیشده است.
معیارهای جایگزینی: ارتقاء به شاتون فولادی آلیاژی تنها در صورتی موثر است که هم ترازی در سطح سیستم و الزامات پایه روانکاری به طور همزمان مورد توجه قرار گیرد.
استاندارد تدارکات: ارزیابی قطعات کمپرسور رفت و برگشتی گاز پس از فروش یا OEM مستلزم رعایت دقیق گواهینامه های متالورژی و تلورانس ابعادی است.
ما نمی توانیم خرابی میله را صرفاً به عنوان یک قطعه شکسته نگاه کنیم. به عنوان یک محرک اولیه برای اختلال شدید عملیاتی عمل می کند. یک شکستگی منفرد جریان گاز را فورا متوقف می کند. این رویداد باعث قطعی های برنامه ریزی نشده و گلوگاه های شدید تولید می شود. در محیط های فرار، جداسازی مکانیکی ناگهانی نیز خطرات انتشار گازهای خطرناک را افزایش می دهد. شما با نگرانی های ایمنی فوری در کنار ضرر تولید مواجه هستید.
آسیب سیستمیک به ندرت در خود میله متوقف می شود. هنگامی که جداسازی در طول یک ضربه فشرده سازی با سرعت بالا رخ می دهد، ماشین انرژی جنبشی شدید را به بیرون منتقل می کند. این نیرو به شدت بر روی میل لنگ کمپرسور . مهندسان به طور معمول به دنبال شکستگی میله امتیازات شدید مجله را مشاهده می کنند. در بدترین حالت، شوک جنبشی میل لنگ را به طور کامل خم می کند. حتی ممکن است باعث شکست کامل وب شود.
اجزای جفت گیری مجاور به همان اندازه آسیب می بینند. حرکت کنترل نشده میله به محفظه سر متقاطع برخورد می کند. باعث ناهماهنگی فوری می شود. پیستون ها روی دیواره سیلندر می کشند. این کشیدن باعث ایجاد امتیاز عمیق در سراسر سوراخ های سیلندر می شود.
قبل از برنامه ریزی برای تعمیرات باید یک خط پایه ارزیابی دقیق ایجاد کنید. هر تصمیم تعمیر در مقابل تعویض مستلزم بازرسی جامع همه اجزای مجاور است. تعویض میله به تنهایی خرابی های آینده را تضمین می کند. شما باید خروجی میل لنگ را اندازه گیری کنید، یکپارچگی سر متقاطع را بررسی کنید و سیلندرها را سوراخ کنید. پرداختن به آسیب های جانبی از تکرار شکست جلوگیری می کند.
درک مکانیک خرابی به شما کمک می کند تا از اتفاقات آینده جلوگیری کنید. شکستگی جزء به دلایل مشخص و قابل اندازه گیری اتفاق می افتد. ما این علل ریشه ای را به چهار حوزه اصلی دسته بندی می کنیم.
خرابی روانکاری (خستگی حرارتی و اصطکاکی)
روغن تمیز یک لایه هیدرودینامیکی را در بلبرینگ میل لنگ و پین متقاطع حفظ می کند. از دست دادن این لایه سیال باعث ایجاد تماس فوری فلز با فلز می شود. اصطکاک به صورت تصاعدی افزایش می یابد. دما در پوسته های یاتاقان به سرعت افزایش می یابد. روغن آلوده همچنین باعث سایش ساینده می شود. ذرات سطوح یاتاقان را اندازه گیری می کند. این تخریب فاصله باعث ایجاد یک ضربه شدید میله می شود. نیروهای ضربه ای مکرر در نهایت چشم میله را می شکند.
بارگذاری غیرعادی و قفل هیدرولیکی
کمپرسورها گاز را پردازش می کنند نه مایع. انتقال مایع در جریان گاز شرایط ویرانگری را ایجاد می کند. ما به این قفل هیدرولیک می گوییم. مایعات تراکم ناپذیرند. هنگامی که پیستون تلاش می کند یک راب سیال را فشرده کند، با یک مانع غیرقابل حرکت برخورد می کند. این یک نیروی کمانش فشاری آنی ایجاد می کند. میله یا فوراً کمانش میکند یا تحت فشار کششی شدید در حرکت برگشتی میچسبد. دریچه های مکش یا تخلیه معیوب نیز باعث فشار بیش از حد شدید می شوند. این استرس ناشی از قفل هیدرولیکی را تقلید می کند.
ناهماهنگی مکانیکی
وسایل کار باید در تراز کامل عمل کنند. تراز نامناسب متقاطع به سیلندر باعث ایجاد تنش خمشی چرخه ای می شود. میله در طول هر ضربه کمی خم می شود. میلیون ها چرخه بعد، ترک خوردگی خستگی شروع می شود. اعوجاج قاب نیز به این مشکل کمک می کند. ته نشینی فونداسیون بارهای ناهموار را مستقیماً از طریق چرخ دنده منتقل می کند. ممکن است دقیقاً قبل از اینکه میله در نهایت چفت شود، متوجه سایش سریع بسته بندی شوید.
خرابی بست
پیچ های درپوش میله بارهای کششی عظیمی را تحمل می کنند. تسلیم بست اغلب قبل از جدایی فاجعه بار است. گشتاور نامناسب در طول تعمیر و نگهداری یک مقصر مکرر است. پیچ و مهره های کم گشتاور باعث جدا شدن کلاهک و فرسودگی می شوند. پیچ های دارای گشتاور بیش از حد از قدرت تسلیم آنها بیشتر است. در حین کارکرد استاندارد، خاصیت ارتجاعی خود را از دست می دهند و ضربه می خورند. هنگامی که یک پیچ از کار می افتد، پیچ باقی مانده کل بار را جذب می کند. میلی ثانیه بعد از کار می افتد.
تشخیص زودهنگام تخریب، کل قاب کمپرسور را نجات می دهد. شما باید پروتکل های بازرسی دقیق را اجرا کنید. ما اینها را به استراتژی های نظارت بصری، غیر مخرب و پیش بینی کننده تقسیم می کنیم.
در طول چرخش های برنامه ریزی شده، باید فاصله های بلبرینگ را به طور دقیق اندازه گیری کنید. هر دو محل میل لنگ و سنجاق مچ را بررسی کنید. در حالی که plastigauge یک مرجع بصری سریع ارائه می دهد، میکرومترها دقت بالایی را ارائه می دهند. اندازه گیری های خود را با تحمل های دقیق OEM مقایسه کنید.
مهندسان همچنین باید صافی میله را بررسی کنند. فاصله دقیق مرکز به مرکز بین سوراخهای انتهایی بزرگ و انتهایی کوچک را اندازهگیری کنید. حتی یک خمیدگی میکروسکوپی نشان دهنده مصرف مایع قبلی است. یک میله خم شده نیاز به رد فوری دارد.
بازرسی ذرات مغناطیسی (MPI): این روش ترک های خستگی سطحی را شناسایی می کند. ما به شدت بر روی مناطق انتقال I-beam تمرکز می کنیم. همچنین باید چشم های میله و نقاط پیچ و مهره را از نزدیک بررسی کنید. MPI عیوب میکروسکوپی را قبل از انتشار به شکستگی های کامل برجسته می کند.
تست اولتراسونیک (UT): بررسی سطح کافی نیست. UT حفره های متالورژیک داخلی را تشخیص می دهد. انتشار ترک های زیرسطحی را در مناطق پر تنش مشاهده می کند. ما UT را برای همه میله هایی که در محیط های گاز پرفشار یا خورنده کار می کنند توصیه می کنیم.
شما می توانید خرابی ها را در حین کارکرد دستگاه پیش بینی کنید. آنالیز ارتعاش اولین خط دفاعی شماست. سرعت میل لنگ را به شدت کنترل کنید. نوک ارتعاش ناگهانی اغلب نشان دهنده افزایش فاصله یاتاقان است.
تجزیه و تحلیل روغن استفاده شده یک سیستم هشدار شیمیایی ارائه می دهد. داده های نمونه خود را با دقت ترند کنید. مراقب افزایش ناگهانی ذرات بابیت، مس یا فولاد باشید. تکه های بابیت نشان دهنده سایش پوشش یاتاقان است. مس نشان می دهد که شما به مواد پشتی یاتاقان رسیده اید. ذرات فولاد نشان می دهد که مواد پایه میل لنگ یا میله به طور فعال در حال تخریب هستند.
جدول: پروتکلهای استاندارد بازرسی میله
| نوع بازرسی روش/ | ابزار | عیب هدف | فرکانس توصیه شده |
|---|---|---|---|
| بعدی | میکرومتر / حفره سنج | تخریب پاکسازی، بیضی شکل | هر تعمیر اساسی |
| سطح NDT | ذرات مغناطیسی (MPI) | خستگی سطحی، شکستگی استرس | 24000 تا 40000 ساعت |
| NDT داخلی | تست اولتراسونیک (UT) | حفره های زیرسطحی، عیوب ریخته گری | بعد از ناراحتی یا تعمیر اساسی |
| پیش بینی کننده | تجزیه و تحلیل روغن و ارتعاش | سایش بلبرینگ، ناهماهنگی | ماهانه / مستمر |
هنگامی که یک میله از کار می افتد، جایگزینی یک انتخاب مهندسی است. قطعات استاندارد فولاد کربنی اغلب در کاربردهای سخت کوتاه می آیند. ارتقاء متالورژی اجزا به طور قابل توجهی قابلیت اطمینان را بهبود می بخشد.
ما قویاً توصیه می کنیم که یک را مشخص کنید میله اتصال فولاد آلیاژی برای خدمات مهم. فولاد فورج شده 4140 یا 4340 استحکام کششی برتری را ارائه می دهد. این آلیاژها بسیار بهتر از فولادهای کربنی استاندارد در برابر خستگی چرخه ای مقاومت می کنند.
عملیات حرارتی در اینجا نقش حیاتی ایفا می کند. فرآیندهای کوئنچ و تمپر کردن ریزساختار فولاد را دستکاری می کنند. این فرآیند به استحکام تسلیم دقیق مورد نیاز برای فشرده سازی گاز سنگین دست می یابد. این تضمین می کند که میله در زیر بار کمی خم می شود بدون اینکه به طور دائم تغییر شکل دهد.
قابلیت های ماشینکاری فروشنده اهمیت زیادی دارد. فروشندگان خود را بر اساس پایبندی آنها به الزامات دقیق پرداخت سطح ارزیابی کنید. ما این را در Ra (میانگین زبری) اندازه گیری می کنیم. سوراخ های بلبرینگ باید مشخصات دقیق Ra را داشته باشند. سوراخ ناهموار از له شدن مناسب یاتاقان جلوگیری می کند. منجر به پاک شدن زودرس بلبرینگ و در نهایت ضربه میله می شود.
همچنین باید الزامات شات پینینگ را بررسی کنید. شات پینینگ سطح میله را با کره های فلزی ریز بمباران می کند. این تنش فشاری مفیدی را به لایه بیرونی وارد می کند. به عنوان یک مانع در برابر شروع ترک سطحی عمل می کند. برای هر حقیقتی الزامی است شاتون هوی دیوتی.
نمودار: متغیرهای عملکرد فولاد کربن در مقابل متغیرهای عملکرد فولاد آلیاژی
| متغیر عملکرد | فولاد کربن استاندارد (مثلاً 1045) | فولاد آلیاژی (به عنوان مثال، 4140/4340 فورج شده) |
|---|---|---|
| استحکام کششی | متوسط (برای کار سبک کافی است) | بالا (مقاومت در برابر ضربات شدید عملیاتی) |
| مقاومت در برابر خستگی | خط مبنا | Superior (ایده آل برای دوچرخه سواری مداوم) |
| پاسخ عملیات حرارتی | سخت شدن هسته محدود | مشخصات سختی عمیق و یکنواخت |
| بهترین برنامه | کمپرسورهای هوای کم فشار | کمپرسورهای گاز پرفشار |
منبع یابی قطعات قابل اعتماد نیاز به بررسی دقیق دارد. هنگام ارزیابی تامین کنندگان از قطعات کمپرسور رفت و برگشتی گاز ، شفافیت تقاضا. همیشه گزارش های آزمایش مواد (MTR) را درخواست کنید. MTR ها ثابت می کنند که ترکیب شیمیایی با مشخصات شما مطابقت دارد. در برنامه های گازی مشابه، ساعت های میدانی ثابت شده را بخواهید. در نهایت، شرایط گارانتی را به دقت بررسی کنید. تولید کنندگان معتبر پشت داده های متالورژی خود ایستاده اند.
تهیه یک قطعه با کیفیت بالا تنها نیمی از کار است. نصب، طول عمر نهایی قطعه را تعیین می کند. شیوه های ضعیف نصب، قطعات کاملا مهندسی شده را خراب می کند.
ما باید به طور شفاف به خطر 'Band-Aid' رسیدگی کنیم. نصب یک میله آلیاژی با کارایی بالا بدون اصلاح مشکل پایه، شکست مجدد را تضمین می کند. اگر فشار ناکافی پمپ روغن باعث شکستگی اولیه شود، میله جدید نیز برای روغن گرسنه می ماند. اگر نرمی پایه باعث ناهماهنگی شدید شود، میله جدید خم می شود و می شکند. ابتدا باید مکانیک سیستم پایه را اصلاح کنید.
دقت در هنگام مونتاژ مجدد اهمیت دارد. پایبندی دقیق به پروتکل های کشش میله بولت غیرقابل مذاکره است. بسیاری از مکانیک ها هنوز به آچارهای گشتاور تکیه می کنند. با این حال، اندازه گیری کشش واقعی پیچ اطلاعات نیروی گیره واقعی را ارائه می دهد. دنباله سفت کردن دقیق سازنده را دنبال کنید.
قبل از بستن میل لنگ، تمام فاصله های سر متقاطع را بررسی کنید. همچنین باید قبل از راه اندازی یک آزمایش کامل انحراف میل لنگ انجام دهید. این تست تضمین می کند که مجموعه میله و بلبرینگ جدید فشار غیرطبیعی بر روی ژورنال های میل لنگ وارد نکرده است.
یک چرخ دنده بازسازی شده نیاز به یک دوره شکست کنترل شده دارد. رویه های سختگیرانه اجرا را اجرا کنید. پروتکل بارگذاری تدریجی را دیکته می کند. بلافاصله به ظرفیت 100٪ نپرید.
دمای بلبرینگ را در 24 ساعت اول به دقت کنترل کنید. مراقب افزایش دمای غیرعادی باشید. در نهایت، مدت کوتاهی پس از راه اندازی پس از نصب، بازرسی اولیه فیلتر روغن را برنامه ریزی کنید. باز کردن فیلتر روغن هرگونه سایش اولیه سریع را نشان می دهد. یافتن رسانه فیلتر تمیز به شما اجازه می دهد تا عملیات سنگین مداوم را انجام دهید.
خرابی میله اتصال کمپرسور رفت و برگشتی نیاز به یک ارزیابی جامع از مکانیک سیستم دارد. این هرگز فقط یک تعویض ساده قطعات نیست. شما باید بارهای حرارتی، مکانیکی و عملیاتی اعمال شده بر دنده در حال اجرا را درک کنید. با ردیابی آسیب به عقب، از اجزای مجاور محافظت می کنید و کل دستگاه را تثبیت می کنید.
امروز اقدامات پیشگیرانه ای برای ایمن سازی تجهیزات خود انجام دهید. به ذینفعان تعمیر و نگهداری خود توصیه کنید فواصل بازرسی فعلی NDT را بررسی کنند. جدیدترین نمونه های روغن استفاده شده خود را برای فلزات پوشیده شده پنهان تجزیه و تحلیل کنید. در نهایت، با سازندگان قطعات که دادههای متالورژی شفاف و پشتیبانی مهندسی قوی را ارائه میدهند، شریک شوید. این اقدامات خرابی های فاجعه بار ناگهانی را به رویدادهای تعمیر و نگهداری قابل مدیریت و برنامه ریزی شده تبدیل می کند.
پاسخ: ضربه زدن غیر مشخصه میل لنگ بارزترین علامت شنیداری است. شاخصهای پیشبینی شامل جهشهای ناگهانی دادههای ارتعاش سرعت یا ظهور تکههای برنزی و بابیتی در فیلترهای روغن شما هستند. اینها نشان دهنده تخریب شدید ترخیص یاتاقان هستند.
پاسخ: به طور کلی، خیر. تلاش برای صاف کردن یک میله، یکپارچگی ساختاری آن را برای همیشه به خطر می اندازد. این ماده تنش پسماند را از رویداد خمشی اولیه حفظ می کند. جایگزینی کامل با یک میله اتصال سنگین دارای گواهینامه استاندارد صنعتی برای کاهش خطر است.
A: به طور معمول، NDT در طول تعمیرات اساسی برنامه ریزی شده رخ می دهد. این بین 24000 تا 40000 ساعت کاری کاهش می یابد. با این حال، شما باید بلافاصله پس از یک اختلال فرآیند، مانند انتقال شدید مایع یا رویداد فشار بیش از حد، NDT را انجام دهید.
A: فقط در صورتی که شکستگی به دلیل تجاوز از چرخه وظیفه طراحی اصلی باشد. اگر علت اصلی ناهماهنگی، قفل شدن هیدرولیکی یا روانکاری ضعیف باشد، حتی قوی ترین آلیاژ نیز در نهایت از کار می افتد. ابتدا باید مشکل سیستم را برطرف کنید.


