
Please Choose Your Language


| Aantal: | |
|---|---|
De fijngetande wals is het belangrijkste werkonderdeel van dubbelwals-/verpulveringsapparatuur, speciaal ontworpen voor het medium en fijn vermalen van voedselmaterialen. Door de schuif- en knijpwerking die wordt gegenereerd door de tegenrotatie van twee rollen, worden grote stukken materiaal afgebroken tot de gewenste deeltjesgrootte. Het wordt veel gebruikt in de primaire en fijne breekprocessen van voedselgrondstoffen zoals cacaobonen, sojabonen, noten en granen.
In tegenstelling tot walsen die worden gebruikt in grofbreekapparatuur, heeft de fijngetande wals nauwkeurige tandprofielen en een uniforme output als belangrijkste concurrentievoordelen, waardoor de maalefficiëntie wordt gegarandeerd terwijl de materiaalintegriteit en de voedselhygiëne en veiligheidseisen behouden blijven.
Belangrijkste voordelen:
Hoge scheerprecisie met uniforme deeltjesgrootte
Ingebouwde classificatiefunctie om overmatig slijpen te voorkomen
Geschikt voor voedselmaterialen met lage hardheid, hoge viscositeit en hittegevoelige materialen
De fijne tanden van de getande rol hebben qua structuur de volgende voordelen:
Precisie knippen en pletten: De tanden zijn dicht op elkaar geplaatst, waarbij hoogfrequente schuifkrachten met lage amplitude op het materiaal worden uitgeoefend, waardoor deeltjes geleidelijk worden afgebroken tot een fijne en uniforme toestand, waardoor deeltjesfijnheid wordt bereikt op het niveau van 15-20 μm.
Verpletteren tijdens het zeven: De openingen tussen de tanden vormen op natuurlijke wijze een 'zeef'-effect: deeltjes die kleiner zijn dan de opening gaan er direct doorheen, terwijl grotere deeltjes worden opgevangen en afgeschoven, wat resulteert in een uniforme en regelbare deeltjesgrootte.
Voorkomen van overmatig slijpen: De fijne tandstructuur comprimeert gekwalificeerde deeltjes niet overmatig, waardoor de fijne poedersnelheid effectief wordt gecontroleerd en materiaalverlies wordt verminderd.
Zachte verwerking: geschikt voor voedselmaterialen met een lagere hardheid, waarbij 'impactbreuk' wordt vermeden die onregelmatige deeltjes produceert, waardoor de oorspronkelijke kwaliteit van het materiaal behouden blijft.
De tandgroeven van de fijn getande rol zijn ondiep en dicht, zodat materiaal zich niet gemakkelijk ophoopt of tussen de tanden verstopt raakt, en kleverige materialen minder snel vasthouden, agglomereren of bederven. Deze structuur vergemakkelijkt ook de hygiënische reiniging, waardoor er minimale resten achterblijven en de bacteriegroei wordt verminderd.
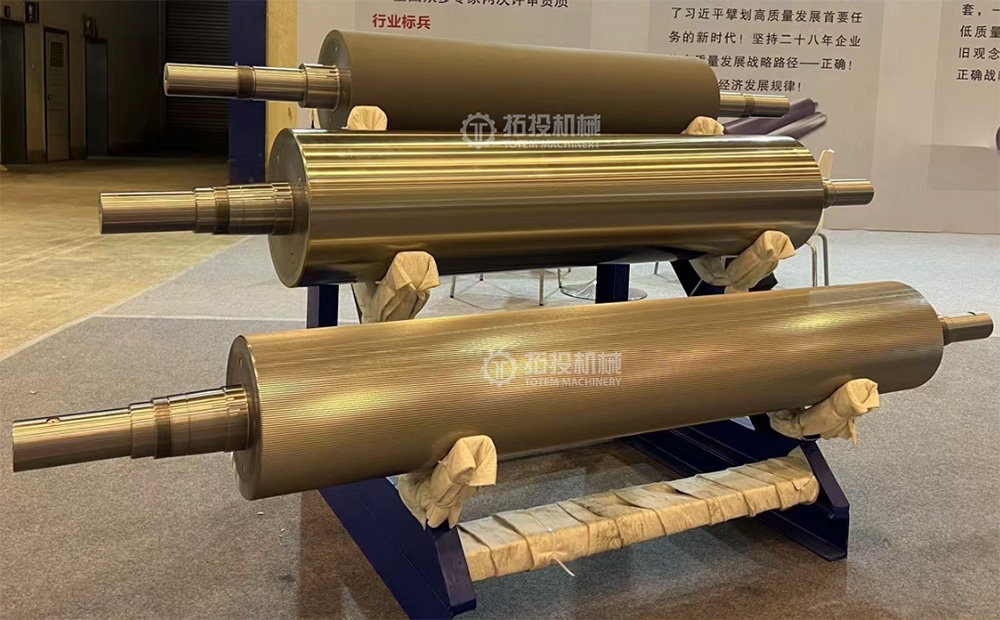
De chroomnikkel-molybdeenlegering biedt uitstekende hardbaarheid en uitstekende slijtvastheid. Na warmtebehandeling kan de hardheid van het tandoppervlak 50–65 HRC bereiken.
De legeringselementen hebben de volgende kenmerken: Chroom (Cr) vormt carbiden van het Cr₇C₃-type met hoge hardheid en biedt uitstekende weerstand tegen schurende slijtage; Nikkel (Ni) verbetert de hardbaarheid, bevordert de martensitische transformatie en verbetert de hardheid; Molybdeen (Mo) remt de vorming van perliet, verbetert de hardbaarheid en verfijnt carbiden.
Door gebruik te maken van de voordelen van materiaal en structuur, is deze getande wals gespecialiseerd in het pletten en zeven van voedsel:
Cacaobonen pletten: het breken van hele cacaobonen in kleine stukjes ter voorbereiding op de daaropvolgende raffinage.
Verpulvering van sojabonen/peulvruchten: Middelmatige en fijne vermaling van bonen.
Noten pletten: het pellen of breken van pinda's, amandelen en andere noten.
Graanverwerking: het verpletteren van maïs, tarwe en andere graangewassen.
Voedseladditieven/kruiden: Verpulvering van specerijen en kruiden.
Hoogwaardig gesmeed rond staal met een hoge chroomnikkel-molybdeenlegering wordt geselecteerd, verwarmd tot hoge temperatuur en herhaaldelijk verstoord en uitgetrokken met behulp van een smeedpers om de interne korrelstructuur te verfijnen en een dichte microstructuur te bereiken. Het gesmede materiaal wordt op de ontwerpafmetingen van de tandrol gesneden, waarbij een bewerkingstoeslag van 1–2 mm wordt gereserveerd.
De gesmede plano ondergaat een ruwe draaiing om oppervlakteaanslag en onregelmatig overtollig materiaal te verwijderen, en de hoofdcontouren zoals de tappen en het rollichaam zijn voorlopig gevormd, waarbij ruimte is gereserveerd voor daaropvolgende afwerkingsbewerkingen.
Na de ruwe bewerking wordt het onderdeel onderworpen aan een algemene afschrikking en tempering. Het rollichaam wordt in zijn geheel tot de afschriktemperatuur verwarmd, met olie of met water afgeschrikt, en vervolgens op hoge temperatuur getemperd om een uniforme getemperde sorbietstructuur te verkrijgen. Dit proces balanceert de sterkte en taaiheid van de getande rol om te voldoen aan de vereisten voor weerstand tegen zware belasting en vermoeidheid.
Het tandoppervlak wordt onderworpen aan inductieharding: hoogfrequente inductieverwarming van het tandoppervlak gevolgd door snelle afkoeling verhoogt de hardheid van het tandoppervlak tot 50–65 HRC, waardoor de slijtvastheid aanzienlijk wordt verbeterd.
Na het afschrikken en temperen wordt tempering bij lage temperatuur of natuurlijke veroudering uitgevoerd om interne spanningen te elimineren, vervorming als gevolg van spanningsvrijgave tijdens daaropvolgende afwerkingsbewerkingen te voorkomen en de maatvastheid te garanderen.
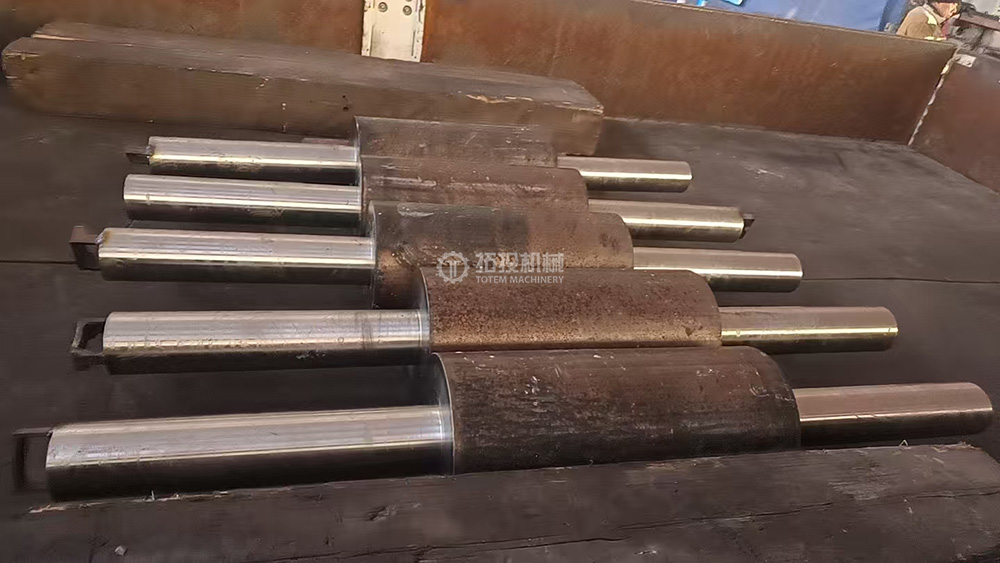
Na warmtebehandeling
De buitendiameters, groeven, treden en andere kenmerken zijn teruggedraaid, waardoor de tolerantie wordt verkleind tot binnen 0,5 mm. Hulpstructuren (bijv. spiebanen, schroefdraden) worden gelijktijdig bewerkt, met strikte controle op coaxialiteit, cilindriciteit en andere geometrische toleranties.
Draaien/slijpen: Kritische delen zoals lagerpassingsgebieden en koppelingsverbindingssecties worden geleidelijk verfijnd door nauwkeurig draaien → slijpen om de vereiste nauwkeurigheid te bereiken.
Bewerking van verbindingsfuncties: spiebanen worden gefreesd en schroefdraad wordt getapt om dimensionale en geometrische toleranties van verbindende onderdelen te garanderen.
Tandfrezen: Een CNC-freesmachine met hardmetalen gereedschappen met hoge hardheid wordt gebruikt voor het nauwkeurig frezen van tandprofielen, waarbij elke tand wordt bewerkt tot de ontworpen steek, tanddiepte en tandprofiel.
Getande roldraaibank afwerking
Getande tandwielfrezen
Na het reinigen en drogen wordt het volledige roloppervlak gecoat met een roestwerende olie die geschikt is voor contact met voedsel, gecertificeerd volgens NSF-H1. Deze olie is gebaseerd op minerale witte olie van voedingskwaliteit en bevat geen zwavel-, chloor- of zware metalen componenten, waardoor wordt voldaan aan de incidentele veiligheidsnormen voor contact met voedsel. Het applicatieproces garandeert een volledige dekking van precisiegebieden zoals tandoppervlakken en tappen, waardoor effectieve roestbescherming wordt geboden tijdens opslag en zeevervoer.
Er wordt gebruik gemaakt van transparante PE-kunststoffolie om de fijngetande rol volledig te omwikkelen en af te dichten, waardoor een vochtwerende laag ontstaat. Het tandoppervlak is bovendien omwikkeld met witte noppenfolie op de buitenlaag om schade aan de tandpunt tijdens transport te voorkomen.
De belangrijkste functies zijn onder meer: het isoleren van vocht om roest te voorkomen; stof blokkeren om het tandoppervlak en de groeven schoon te houden; en het verminderen van wrijving en krassen tussen de rol en het verpakkingsmateriaal door strakke folieverpakking, waardoor de nauwkeurigheid van het tandprofiel behouden blijft.
Er worden massief houten of multiplex houten kisten gebruikt, met gekleurde geweven kussens of schuimdempingsmateriaal aan de binnenkant. Kritieke gebieden zoals het tandoppervlak en de dagboeken worden bovendien beschermd met beschermende hoezen of plaatselijke schuimverpakking om te voorkomen dat de tandpunten in de behuizing botsen. Het houten kistframe biedt druk- en slagvastheid en is bestand tegen mechanische krachten tijdens het stapelen en hanteren. De dempende laag vult gaten op, absorbeert trillingen en voorkomt vervorming of schade aan het tandoppervlak door schokken. De robuuste houten constructie is compatibel met vorkheftrucks en kranen en voldoet aan de opslagvereisten in magazijnen.
Binnenverpakking
Buitenverpakking
Verpakkingsprocedure: Eerst wordt de fijngetande wals gereinigd en gedroogd om verwerkingsresten (snijvloeistof, metaalspanen enz.) te verwijderen. Het roloppervlak is bedekt met roestwerende olie, vervolgens omwikkeld en afgedicht met PE-folie. Precisiegebieden zoals het tandoppervlak en de tandpunten worden extra beschermd met plaatselijk schuim. De rol wordt vervolgens in de houten kist geplaatst en vastgezet met kussentjes om verschuiven tijdens het transport te voorkomen. Ten slotte wordt de koffer vastgemaakt met spijkers of riemen, en worden verzendlabels zoals 'This Side Up', 'Keep Dry', 'Precision Equipment' en 'No Heavy Stacking' aangebracht. Voor de export is de houten kist voorzien van een begassingmerkteken om te voldoen aan de internationale verzendvereisten.
Dit hele systeem vormt een 'van binnen naar buiten' beschermend netwerk dat precisie, slagvastheid en aanpassingsvermogen aan de omgeving combineert, waardoor wordt gegarandeerd dat het product in perfecte staat arriveert.


