
Please Choose Your Language


| Kuantitas: | |
|---|---|
Rol bergigi halus adalah komponen kerja inti dari peralatan penghancur/penghancur gulungan kembar, yang dirancang khusus untuk penghancuran bahan makanan sedang dan halus. Melalui aksi geser dan pemerasan yang dihasilkan oleh putaran berlawanan dari dua rol, alat ini memecah potongan besar material hingga mencapai ukuran partikel yang diperlukan. Ini banyak digunakan dalam proses penghancuran primer dan halus bahan mentah makanan seperti biji kakao, kedelai, kacang-kacangan, dan sereal.
Tidak seperti roller yang digunakan pada peralatan penghancur kasar, roller bergigi halus memiliki profil gigi yang presisi dan keluaran yang seragam sebagai keunggulan kompetitif utamanya, memastikan efisiensi penghancuran sekaligus menjaga integritas material serta persyaratan kebersihan dan keselamatan makanan.
Keuntungan Utama:
Presisi geser tinggi dengan ukuran partikel keluaran seragam
Fungsi klasifikasi bawaan untuk menghindari penggilingan berlebihan
Cocok untuk bahan makanan dengan kekerasan rendah, viskositas tinggi, dan peka terhadap panas
Gigi halus dari roller bergigi memiliki keunggulan struktur sebagai berikut:
Pemotongan dan penghancuran presisi: Gigi tersusun rapat, menerapkan gaya geser frekuensi tinggi dan amplitudo rendah pada material, secara bertahap memecah partikel hingga halus dan seragam, mencapai kehalusan partikel pada tingkat 15–20 μm.
Penghancuran saat penyaringan: Celah antar gigi secara alami membentuk efek 'saringan' – partikel yang lebih kecil dari celah yang dilewati secara langsung, sementara partikel yang lebih besar ditangkap dan dicukur, sehingga menghasilkan ukuran partikel keluaran yang seragam dan terkendali.
Menghindari penggilingan berlebihan: Struktur gigi halus tidak menekan partikel berkualitas secara berlebihan, secara efektif mengontrol laju serbuk halus dan mengurangi kehilangan material.
Pemrosesan yang lembut: Cocok untuk bahan makanan dengan kekerasan lebih rendah, menghindari 'benturan pecah' yang menghasilkan partikel tidak beraturan, sehingga menjaga kualitas asli bahan tersebut.
Alur gigi pada roller bergigi halus dangkal dan padat, sehingga material tidak mudah menumpuk atau menyumbat sela-sela gigi, dan material yang lengket cenderung tidak tertahan, menggumpal, atau rusak. Struktur ini juga memfasilitasi pembersihan higienis, meninggalkan residu minimal dan mengurangi pertumbuhan bakteri.
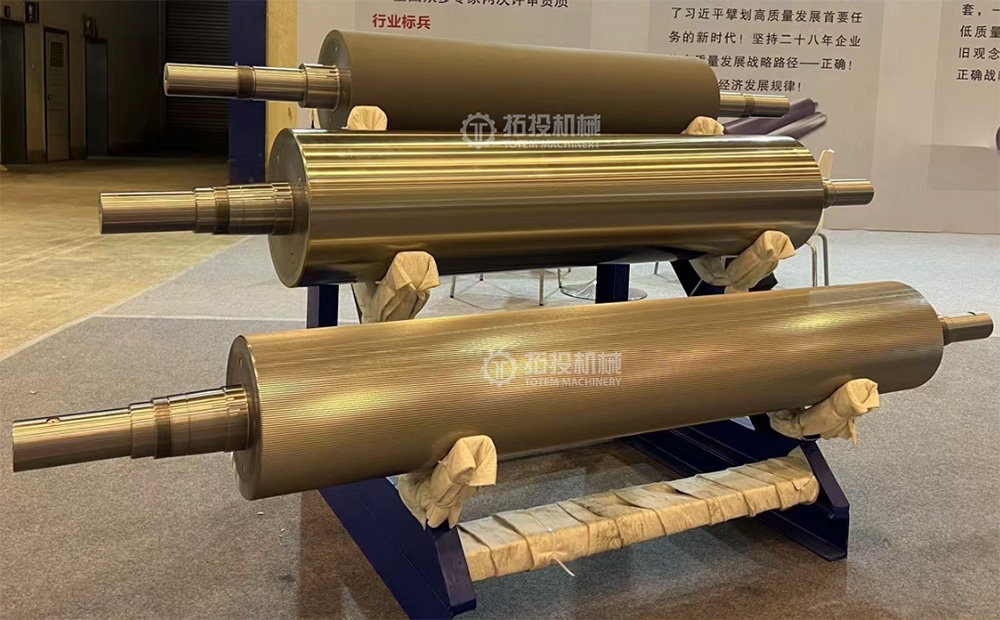
Paduan nikel‑molibdenum kromium tinggi menawarkan kemampuan pengerasan yang sangat baik dan ketahanan aus yang luar biasa. Setelah perlakuan panas, kekerasan permukaan gigi bisa mencapai 50–65 HRC.
Elemen paduan memberikan karakteristik berikut: Kromium (Cr) membentuk karbida tipe Cr₇C₃ dengan kekerasan tinggi, menawarkan ketahanan yang sangat baik terhadap keausan abrasif; Nikel (Ni) meningkatkan kemampuan pengerasan, mendorong transformasi martensit, dan meningkatkan kekerasan; Molibdenum (Mo) menghambat pembentukan perlit, meningkatkan pengerasan, dan memurnikan karbida.
Memanfaatkan keunggulan material dan struktur, roller bergigi ini dikhususkan untuk menghancurkan dan menyaring makanan:
Penghancuran biji kakao: Memecah biji kakao utuh menjadi potongan-potongan kecil untuk persiapan pemurnian selanjutnya.
Penghancuran kedelai/kacang-kacangan: Penghancuran kacang sedang dan halus.
Penghancuran kacang: Mengupas atau menghancurkan kacang tanah, almond, dan kacang-kacangan lainnya.
Pengolahan biji-bijian: Menghancurkan jagung, gandum, dan tanaman serealia lainnya.
Bahan tambahan/rempah-rempah makanan: Penghancuran rempah-rempah dan bumbu.
Baja bulat tempa paduan nikel-molibdenum kromium tinggi berkualitas tinggi dipilih, dipanaskan hingga suhu tinggi, dan berulang kali digerus dan ditarik menggunakan mesin tempa untuk menghaluskan struktur butiran internal dan mencapai struktur mikro yang padat. Bahan yang ditempa dipotong sesuai dimensi desain roller bergigi, dengan kelonggaran pemesinan sebesar 1–2 mm.
Blanko yang ditempa mengalami pembubutan kasar untuk menghilangkan kerak permukaan dan sisa stok yang tidak teratur, dan kontur utama seperti jurnal dan badan roller telah dibentuk sebelumnya, dengan ruang yang disediakan untuk operasi penyelesaian selanjutnya.
Setelah pemesinan kasar, komponen mengalami pendinginan dan tempering secara keseluruhan. Badan roller dipanaskan sampai suhu pendinginan secara keseluruhan, pendinginan minyak atau pendinginan air, dan kemudian suhu tinggi ditempa untuk mendapatkan struktur sorbit temper yang seragam. Proses ini menyeimbangkan kekuatan dan ketangguhan roller bergigi untuk memenuhi persyaratan ketahanan beban berat dan kelelahan.
Permukaan gigi mengalami pengerasan induksi: pemanasan induksi frekuensi tinggi pada permukaan gigi diikuti dengan pendinginan cepat meningkatkan kekerasan permukaan gigi hingga 50–65 HRC, sehingga meningkatkan ketahanan aus secara signifikan.
Setelah pendinginan dan temper, temper suhu rendah atau penuaan alami dilakukan untuk menghilangkan tekanan internal, mencegah deformasi akibat pelepasan tegangan selama operasi penyelesaian berikutnya dan memastikan stabilitas dimensi.
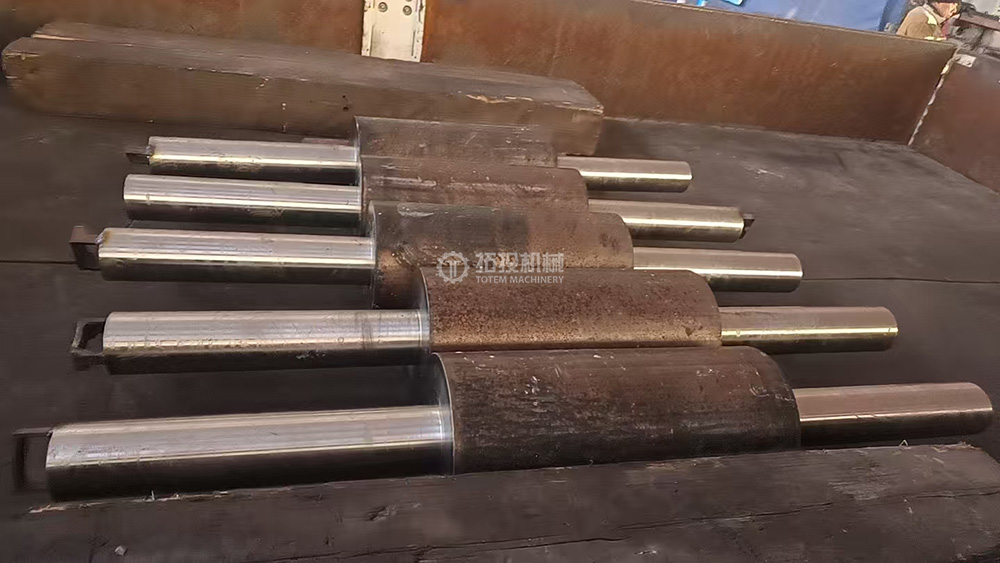
Setelah Perlakuan Panas
Diameter luar, alur, tangga, dan fitur lainnya diputar kembali, mengurangi kelonggaran hingga 0,5 mm. Struktur bantu (misalnya alur pasak, ulir) dikerjakan secara bersamaan, dengan kontrol ketat terhadap koaksialitas, silindris, dan toleransi geometrik lainnya.
Pembubutan/penggilingan: Bagian-bagian penting seperti area pemasangan bantalan dan bagian sambungan kopling disempurnakan secara bertahap melalui pembubutan presisi → penggilingan untuk mencapai akurasi yang diperlukan.
Pemesinan fitur koneksi: Alur pasak digiling dan benang disadap untuk memastikan toleransi dimensi dan geometrik pada bagian penghubung.
Penggilingan gigi: Mesin penggilingan CNC dengan perkakas karbida kekerasan tinggi digunakan untuk penggilingan profil gigi yang presisi, mengerjakan setiap gigi sesuai kemiringan yang dirancang, kedalaman gigi, dan profil gigi.
Selesai Bubut Rol Bergigi
Penggilingan Roda Gigi Rol Bergigi
Setelah dibersihkan dan dikeringkan, seluruh permukaan roller dilapisi dengan minyak pencegah karat yang aman untuk makanan dan bersertifikat NSF‑H1. Oli ini berbahan dasar minyak putih mineral food grade dan tidak mengandung komponen sulfur, klorin, atau logam berat, sehingga memenuhi standar keamanan kontak makanan insidental. Proses aplikasi memastikan cakupan penuh pada area presisi seperti permukaan gigi dan jurnal, memberikan perlindungan karat yang efektif selama pergudangan dan pengiriman laut.
Film plastik PE transparan digunakan untuk membungkus dan menutup sepenuhnya roller bergigi halus, membentuk lapisan tahan lembab. Permukaan gigi juga dibungkus dengan bubble wrap berwarna putih pada lapisan luar untuk mencegah kerusakan ujung gigi selama pengangkutan.
Fungsi utamanya meliputi: mengisolasi kelembapan untuk mencegah karat; menghalangi debu untuk menjaga permukaan dan alur gigi tetap bersih; dan mengurangi gesekan dan goresan antara roller dan bahan pengemas melalui pembungkus film yang rapat, sehingga menjaga keakuratan profil gigi.
Kotak kayu solid atau kayu lapis digunakan, dengan bantalan anyaman berwarna atau bahan bantalan busa di dalamnya. Area kritis seperti permukaan gigi dan jurnal juga dilindungi dengan selongsong pelindung atau pembungkus busa lokal untuk mencegah ujung gigi bertabrakan di dalam wadah. Rangka kotak kayu menawarkan ketahanan terhadap tekanan dan benturan, mampu menahan gaya mekanis selama penumpukan dan penanganan. Lapisan bantalan mengisi celah, menyerap getaran, dan mencegah deformasi atau kerusakan permukaan gigi akibat guncangan. Konstruksi kayu yang kokoh kompatibel dengan forklift dan crane, sehingga memenuhi persyaratan penyimpanan gudang.
Kemasan Dalam
Kemasan Luar
Prosedur pengemasan: Pertama, roller bergigi halus dibersihkan dan dikeringkan untuk menghilangkan sisa pemrosesan (cairan pemotongan, serpihan logam, dll.). Permukaan roller dilapisi dengan minyak pencegah karat, kemudian dibungkus dan disegel dengan film PE. Area presisi seperti permukaan gigi dan jurnal juga dilindungi dengan busa lokal. Rol kemudian ditempatkan ke dalam kotak kayu, diamankan dengan bantalan bantalan untuk mencegah pergeseran selama transit. Terakhir, wadahnya diikat dengan paku atau tali pengikat, dan label pengiriman seperti 'Sisi Atas Ini', 'Tetap Kering', 'Peralatan Presisi', dan 'Tanpa Penumpukan Berat' ditempel. Untuk ekspor, kotak kayu tersebut diberi tanda fumigasi untuk memenuhi persyaratan pengiriman internasional.
Keseluruhan sistem ini membentuk jaringan pelindung 'dari dalam ke luar' yang menggabungkan presisi, ketahanan terhadap benturan, dan kemampuan beradaptasi terhadap lingkungan, sehingga memastikan produk tiba dalam kondisi sempurna.


