
Please Choose Your Language
ভিউ: 0 লেখক: সাইট এডিটর প্রকাশের সময়: 2026-03-10 মূল: সাইট
বড় শিল্প উপাদানগুলি মেশিনিং সমস্যা তৈরি করে যা খুব কমই ছোট স্কেলে প্রদর্শিত হয়। বৃহত্তর আকার এবং ভর ওয়ার্কহোল্ডিং, ডেটাম কন্ট্রোল, কাটিং স্থিতিশীলতা, উপাদানের অবস্থা, হ্যান্ডলিং এবং চূড়ান্ত পরিদর্শনকে আরও বেশি চাহিদাপূর্ণ করে তোলে, যখন জটিল গর্তের প্যাটার্ন বা একাধিক নির্ভুল সারফেস সেটআপগুলির মধ্যে জমা ত্রুটির ঝুঁকি বাড়াতে পারে। সামুদ্রিক প্রপালশন যন্ত্রাংশ, টারবাইন যন্ত্রাংশ, কম্প্রেসার হাউজিং, ভারী শ্যাফ্ট বা ঢালাই স্ট্রাকচার সোর্সিং OEMগুলির জন্য, একটি সরবরাহকারী নির্বাচন করার জন্য একটি CNC মেশিন শারীরিকভাবে যথেষ্ট বড় কিনা তা পরীক্ষা করার চেয়ে আরও বেশি কিছু প্রয়োজন।
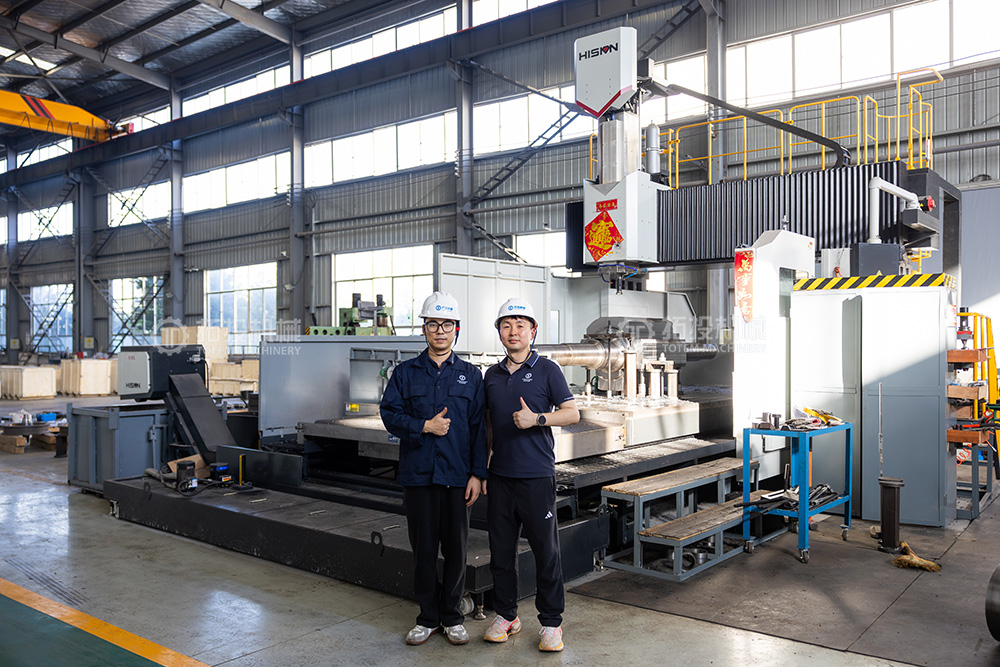
টোটেম মেশিনারি একটি FANUC 0i কন্ট্রোল প্ল্যাটফর্ম ব্যবহার করে একটি GAU32×40 CNC গ্যান্ট্রি-টাইপ বোরিং এবং মিলিং মেশিনের প্রবর্তনের মাধ্যমে তার বড় অংশের CNC মেশিনিং ক্ষমতাকে প্রসারিত করেছে। সরঞ্জামগুলি বড় শ্যাফ্ট, জটিল হাউজিং, ঢালাই, ফোরজিংস এবং ভারী ঢালাইয়ের উপাদানগুলির মেশিনিংকে সমর্থন করার উদ্দেশ্যে তৈরি করা হয়েছে যার জন্য স্থিতিশীল কাটা এবং সমালোচনামূলক পৃষ্ঠগুলির সঠিক নিয়ন্ত্রণ প্রয়োজন। মেশিনটিকে একটি বিচ্ছিন্ন বিনিয়োগ হিসাবে বিবেচনা করার পরিবর্তে, টোটেম এটিকে একটি বৃহত্তর উত্পাদন শৃঙ্খলে একীভূত করে যার মধ্যে উপাদান প্রস্তুতি, ফোরজিং বা কাস্টিং, তাপ চিকিত্সা, রুক্ষ মেশিনিং, ফিনিস মেশিনিং, পরিদর্শন, পৃষ্ঠ চিকিত্সা এবং প্যাকেজিং অন্তর্ভুক্ত থাকতে পারে।
বড় অংশের CNC মেশিনিং বলতে এমন উপাদানগুলির নিয়ন্ত্রিত যন্ত্রকে বোঝায় যার মাত্রা, ভর, জ্যামিতি, বা পরিচালনার প্রয়োজনীয়তাগুলি সাধারণ উত্পাদন মেশিনের ব্যবহারিক পরিসরকে অতিক্রম করে। কোনো একক মাত্রা নেই যা একটি 'বড়' ওয়ার্কপিসকে সংজ্ঞায়িত করে কারণ মেশিনের খামটি ইঞ্জিনিয়ারিং সমস্যার একটি মাত্র অংশ। একটি দীর্ঘ শ্যাফ্ট, একটি প্রশস্ত টারবাইনের আবরণ, একটি ভারী ঢালাই এবং একটি গড়া ফ্রেমের জন্য বিভিন্ন মেশিন, ফিক্সচার, উত্তোলন পদ্ধতি, কাটার কৌশল এবং পরিদর্শন পরিকল্পনার প্রয়োজন হতে পারে।
প্রধান চ্যালেঞ্জ হল একটি ওয়ার্কপিস জুড়ে মাত্রিক সম্পর্ক বজায় রাখা যাতে বিস্তৃতভাবে বিচ্ছিন্ন বোর, সঙ্গম পৃষ্ঠ, জার্নাল, ফ্ল্যাঞ্জ ফেস বা ডেটাম বৈশিষ্ট্য থাকতে পারে। উপাদানের আকার বৃদ্ধির সাথে সাথে ক্ল্যাম্পিং ফোর্স, অবশিষ্ট চাপ, তাপীয় চলাচল, কাঠামোগত বিচ্যুতি এবং সেটআপ পরিবর্তনগুলি চূড়ান্ত জ্যামিতির উপর আরও বেশি প্রভাব ফেলতে পারে। কার্যকরী বড় সিএনসি মেশিনিং তাই মেশিনের ক্ষমতার মতো প্রক্রিয়া পরিকল্পনার উপর নির্ভর করে।
একটি গ্যান্ট্রি কনফিগারেশন বড় পায়ের ছাপ সহ ওয়ার্কপিসের জন্য একটি কঠোর মেশিনিং প্ল্যাটফর্ম এবং একাধিক পৃষ্ঠতলের মিলিং, বোরিং, ড্রিলিং বা সম্পর্কিত ক্রিয়াকলাপগুলির প্রয়োজন হয়। খোলা কাজের ক্ষেত্রটি ভারী কাস্টিং, ফ্যাব্রিকেশন, হাউজিং এবং কাঠামোগত অংশগুলি স্থাপন করা সহজ করে তোলে যা প্রচলিত মেশিনিং কেন্দ্রগুলিতে মিটমাট করা কঠিন। যেখানে সঠিক গর্ত এবং বিস্তৃত রেফারেন্স পৃষ্ঠগুলি একই উত্পাদন ক্রমের মধ্যে উত্পাদিত হওয়া আবশ্যক, অপ্রয়োজনীয় পুনঃস্থাপন হ্রাস প্রক্রিয়ার সামঞ্জস্য উন্নত করতে সাহায্য করতে পারে।
মেশিনের দৃঢ়তা বিশেষভাবে মূল্যবান যখন কাটারগুলিকে অবশ্যই বড় উপাদানগুলিতে পৌঁছাতে হবে বা ভারী অংশগুলি থেকে উপাদানগুলি সরিয়ে ফেলতে হবে। স্থিতিশীল সমর্থন বিকৃতি বা তাপীয় প্রভাব দূর করে না, তবে এটি প্রসেস ইঞ্জিনিয়ারদের উপযুক্ত ফিক্সচার, কাটিং প্যারামিটার, সিকোয়েন্সিং এবং পরিদর্শনের মাধ্যমে তাদের নিয়ন্ত্রণের জন্য একটি ভাল ভিত্তি দেয়।
টোটেম প্রযুক্তিগতভাবে চাহিদা সম্পন্ন ভারী উপাদান তৈরি করার ক্ষমতাকে শক্তিশালী করতে GAU32×40 চালু করেছে। কোম্পানির বিদ্যমান সরঞ্জামের ঘোষণা অনুসারে, মেশিনটি FANUC 0i নিয়ন্ত্রণ সহ একটি CNC গ্যান্ট্রি-টাইপ বোরিং এবং মিলিং সিস্টেম হিসাবে কনফিগার করা হয়েছে এবং এটি জটিল পৃষ্ঠতল, নির্ভুল গর্ত সিস্টেম, শ্যাফ্ট-সম্পর্কিত উপাদান, হাউজিং, কাস্টিং, ফোরজিংস এবং ঢালাই কাঠামোর জন্য উদ্দিষ্ট।
ইঞ্জিনিয়ারিং ক্রেতাদের জন্য, যাইহোক, শুধুমাত্র মডেলের নামটিকে প্রমাণ হিসাবে বিবেচনা করা উচিত নয় যে একটি নির্দিষ্ট উপাদান তৈরি করা যেতে পারে। একটি সঠিক বৃহৎ অংশ সিএনসি মেশিনিং পর্যালোচনার জন্য ব্যবহারযোগ্য মেশিন ভ্রমণ, ওয়ার্কটেবল বা ফিক্সচারের স্থান, ওয়ার্কপিস ভর, টুল অ্যাক্সেসযোগ্যতা, উত্তোলনের প্রয়োজনীয়তা, মেশিনের অভিযোজন এবং কাটার পরে প্রয়োজনীয় পরিদর্শন পদ্ধতির সাথে অঙ্কনের তুলনা করা উচিত। তাই বর্তমান মেশিন স্পেসিফিকেশন এবং উদ্ধৃতি সময় প্রকৃত অংশ অঙ্কন বিরুদ্ধে চূড়ান্ত ক্ষমতা নিশ্চিত করা উচিত.
বড় উপাদানগুলির জন্য প্রায়শই একটি সাধারণ মিলিং চক্রের পরিবর্তে একাধিক মেশিনিং অপারেশনের প্রয়োজন হয়। ওয়ার্কপিস জ্যামিতি এবং নির্বাচিত উত্পাদন পথের উপর নির্ভর করে, প্রক্রিয়াটিতে ফেস মিলিং, কনট্যুর মিলিং, বোরিং, ড্রিলিং, হোল ফিনিশিং, মেটিং পৃষ্ঠের মেশিনিং, বা সমালোচনামূলক ডেটাম বৈশিষ্ট্যগুলির প্রস্তুতি জড়িত থাকতে পারে। শ্যাফ্ট-টাইপ যন্ত্রাংশগুলি অতিরিক্তভাবে গ্যান্ট্রি মেশিনের পরিবর্তে বৃহত্তর উত্পাদন রুটের মধ্যে উত্সর্গীকৃত সরঞ্জামগুলিতে বাঁক বা নাকাল প্রয়োজন হতে পারে।
এই পার্থক্যটি গুরুত্বপূর্ণ কারণ একজন সরবরাহকারীর সামগ্রিক উত্পাদন ক্ষমতা যেকোনো একক মেশিনের ক্ষমতার চেয়ে বিস্তৃত। TOTEM-এর কাস্টম OEM মেশিনিং ব্যবসায় ফোরজিংস, কাস্টিং এবং ঢালাই করা কাঠামো থেকে তৈরি ভারী শিল্প উপাদানগুলিকে কভার করে, তাই এক-মেশিন সমাধান হিসাবে উপস্থাপিত না করে উত্পাদিত বৈশিষ্ট্য অনুযায়ী সরঞ্জাম নির্বাচন করা উচিত।
মেশিনের আকার প্রথম স্ক্রীনিং শর্ত, কিন্তু এটি উত্পাদনযোগ্যতা নির্ধারণের জন্য যথেষ্ট নয়। একটি বাস্তবসম্মত ক্ষমতা পর্যালোচনা অংশ জ্যামিতি, কাঁচামালের অবস্থা, যন্ত্রের ক্রম, সহনশীলতা, পরিদর্শন অ্যাক্সেস এবং পরিচালনার প্রয়োজনীয়তার মধ্যে সম্পর্ক পরীক্ষা করা উচিত। অনুরূপ সামগ্রিক মাত্রার দুটি অংশ সম্পূর্ণ ভিন্ন প্রক্রিয়ার প্রয়োজন হতে পারে যদি একটি কঠোর ফোরজিং হয় এবং অন্যটি একটি পাতলা-প্রাচীরের ঢালাই তৈরি হয়।
| সক্ষমতা ক্ষেত্র | কি পর্যালোচনা করা উচিত | কেন এটি গুরুত্বপূর্ণ |
|---|---|---|
| ওয়ার্কপিস খাম | দৈর্ঘ্য, প্রস্থ, উচ্চতা, ফিক্সচার ক্লিয়ারেন্স | শারীরিক মেশিন ফিট নিশ্চিত করে |
| ওয়ার্কপিস ভর | অংশ ওজন প্লাস ফিক্সচার প্রয়োজনীয়তা | হ্যান্ডলিং এবং মেশিন লোডিং প্রভাবিত করে |
| মেশিনিং বৈশিষ্ট্য | বোরস, মুখ, গর্ত, খাঁজ, জার্নাল | মেশিন এবং টুলিং রুট নির্ধারণ করে |
| উপাদান শর্ত | Forging, ঢালাই, ঢালাই, তাপ-চিকিত্সা খালি | কাটা এবং বিকৃতির ঝুঁকিকে প্রভাবিত করে |
| সমালোচনামূলক সহনশীলতা | GD&T, রানআউট, সমবায়, সমতলতা, অবস্থান | ড্রাইভ সেটআপ এবং পরিদর্শন কৌশল |
| পৃষ্ঠের প্রয়োজনীয়তা | কার্যকরী এবং সঙ্গম পৃষ্ঠতল | ফিনিশিং অপারেশন নির্ধারণ করে |
| পরিদর্শন পরিকল্পনা | পরিমাপ পরিসীমা, তথ্য, রিপোর্টিং | চূড়ান্ত সামঞ্জস্য নিশ্চিত করে |
সঠিক মেশিনিং সীমা একটি মডেল উপাধি থেকে অনুমান করার পরিবর্তে যাচাইকৃত মেশিন ডেটা থেকে প্রতিষ্ঠিত করা উচিত। যেখানে সহনশীলতা বিশেষভাবে আঁটসাঁট থাকে, TOTEM-এর উচিত সম্ভাব্যতা নিশ্চিত করার আগে ফাঁকা অবস্থা, স্ট্রেস স্টেট, সেটআপ কাউন্ট, মেশিনিং ভাতা, তাপমাত্রা, টুলিং এবং পরিমাপ পদ্ধতি সহ সম্পূর্ণ সহনশীলতা চেইন মূল্যায়ন করা।
বড় অংশের CNC মেশিনিং প্রায়শই ফিনিশড বার স্টকের পরিবর্তে নকল, ঢালাই বা ঢালাই করা ফাঁকা দিয়ে শুরু হয়। প্রতিটি সূচনা শর্ত বিভিন্ন উত্পাদন বিবেচনার পরিচয় করিয়ে দেয়। ফোরজিংসের জন্য সতর্ক ভাতা পরিকল্পনা এবং তাপ-চিকিত্সা নিয়ন্ত্রণের প্রয়োজন হতে পারে, কাস্টিংগুলিতে জটিল ডেটাম সম্পর্ক এবং পরিবর্তনশীল স্টক থাকতে পারে, যখন ঢালাই করা ফেব্রিকেশনগুলি চূড়ান্ত নির্ভুলতা যন্ত্রের আগে অবশিষ্ট চাপ এবং বিকৃতিতে বিশেষ মনোযোগ দিতে পারে।
TOTEM-এর বিদ্যমান পণ্য পরিসরে নকল শ্যাফ্ট, টারবাইনের উপাদান, ঢালাই এবং বানোয়াট ভারী অংশ রয়েছে, যা উপাদানগত অবস্থাকে একটি পৃথক ক্রয় সমস্যার পরিবর্তে প্রক্রিয়া পরিকল্পনার একটি গুরুত্বপূর্ণ অংশ করে তোলে। নির্দিষ্ট উপাদান গ্রেড, তাপ চিকিত্সা, এবং পরিদর্শন প্রয়োজনীয়তা এখনও গ্রাহকের অঙ্কন এবং প্রযোজ্য প্রকল্প স্পেসিফিকেশনের বিরুদ্ধে মূল্যায়ন করা উচিত।
মেশিনের ক্ষমতা প্রকৃত উপাদান জ্যামিতির সাথে সংযুক্ত হলে বড় অংশের CNC মেশিনের মান পরিষ্কার হয়ে যায়। টোটেম শিল্প অ্যাপ্লিকেশন পরিবেশন করে। ভারী ঘূর্ণায়মান সরঞ্জাম এবং সূক্ষ্ম লোড বহনকারী উপাদানগুলির সাথে সামুদ্রিক চালনা, বিদ্যুৎ উৎপাদন, তেল ও গ্যাস সরঞ্জাম, খনির যন্ত্রপাতি, এবং সাধারণ ভারী মেশিনিং সহ বিভিন্ন
সামুদ্রিক শ্যাফটিং সারিবদ্ধকরণ, জার্নাল অবস্থা, ফ্ল্যাঞ্জ সম্পর্ক এবং স্থিতিশীল টর্ক ট্রান্সমিশনের জন্য প্রয়োজনীয় প্রয়োজনীয়তার সাথে বৃহৎ মাত্রাকে একত্রিত করে। ক নকল মধ্যবর্তী শ্যাফ্ট , উদাহরণস্বরূপ, আশেপাশের থ্রাস্ট শ্যাফ্ট, প্রপেলার শ্যাফ্ট, বিয়ারিং এবং কাপলিং বিন্যাসের সাথে সঠিকভাবে একত্রিত হতে হবে। TOTEM-এর বিদ্যমান মধ্যবর্তী-শ্যাফ্ট পণ্য পরিসর নকল কার্বন বা খাদ ইস্পাত ব্যবহার করে এবং প্রপালশন-সিস্টেম প্রয়োজনীয়তা অনুযায়ী কাস্টমাইজড উত্পাদন সমর্থন করে।
এই ধরনের অংশের জন্য, বাইরের ব্যাস এবং সামগ্রিক দৈর্ঘ্যের চেয়ে বড় শ্যাফ্ট মেশিনিং পরিকল্পনা করা উচিত। ইঞ্জিনিয়ারদের সমালোচনামূলক জার্নাল, কাপলিং ইন্টারফেস, রেফারেন্স সেন্টার, রানআউট প্রয়োজনীয়তা, পরিদর্শন পর্যায় এবং চূড়ান্ত জ্যামিতিকে প্রভাবিত করতে পারে এমন কোনো তাপ-চিকিত্সা প্রভাব সনাক্ত করতে হবে।
ক স্টিম টারবাইন রটার শ্যাফটে একাধিক কার্যকরী জোন রয়েছে যেমন জার্নাল, সিলিং এরিয়া, লোকেটিং সারফেস, এবং কাপলিং ফিচার, যার প্রত্যেকটি বিভিন্ন মেশিনিং এবং পরিদর্শন প্রয়োজনীয়তা আরোপ করতে পারে। TOTEM-এর টারবাইন রটার পণ্যের পৃষ্ঠায় এমন উত্পাদন রুটগুলি বর্ণনা করা হয়েছে যা পৃথক রটার ডিজাইন অনুসারে বড় CNC লেদ, গ্রাইন্ডিং, ননডেস্ট্রাকটিভ টেস্টিং, রানআউট পরিদর্শন এবং পৃষ্ঠ-রুক্ষতা যাচাইকরণ ব্যবহার করে।
বড় টারবাইন ক্যাসিং একটি ভিন্ন সমস্যা তৈরি করে। তাদের বিস্তৃত যৌথ মুখ, অভ্যন্তরীণ গহ্বর, ফ্ল্যাঞ্জ বৈশিষ্ট্য এবং নির্ভুল গর্ত সিস্টেমগুলি ডেটাম পরিকল্পনা এবং বিরক্তিকর নির্ভুলতাকে বিশেষভাবে গুরুত্বপূর্ণ করে তোলে। গ্যান্ট্রি বোরিং এবং মিলিং এই জ্যামিতিগুলিকে সমর্থন করতে পারে যেখানে বড় মুখ এবং পৃথক গর্তগুলিতে স্থিতিশীল অ্যাক্সেস প্রয়োজন।
বড় কম্প্রেসার সিলিন্ডার এবং হাউজিংগুলি একক ঢালাই বা তৈরি করা কাঠামোর মধ্যে বোর, ফ্ল্যাঞ্জ, অভ্যন্তরীণ প্যাসেজ, মিলনের মুখ এবং ফাস্টেনার প্যাটার্নগুলিকে একত্রিত করতে পারে। নির্ভরযোগ্য মেশিনের জন্য একটি পরিষ্কার ডেটাম কৌশল প্রয়োজন যাতে সম্পর্কিত বৈশিষ্ট্যগুলি রুক্ষ এবং সমাপ্তির পরে সঠিকভাবে অবস্থান করে।
ঢালাই করা কাঠামো আরেকটি উদ্বেগের পরিচয় দেয়: মেশিনিং অবশিষ্ট স্ট্রেস ছেড়ে দিতে বা পুনরায় বিতরণ করতে পারে। একটি ভারী ফ্যাব্রিকেশনের জন্য নিয়ন্ত্রিত ঢালাই, উপযুক্ত স্ট্রেস ম্যানেজমেন্ট, মেশিনিং ভাতা এবং চূড়ান্ত ক্রিটিক্যাল সারফেস শেষ হওয়ার আগে স্টেজ কাটিংয়ের প্রয়োজন হতে পারে। এই বিবেচনাগুলি শুধুমাত্র একটি চূড়ান্ত CNC অপারেশনের পরিবর্তে ভারী উপাদান মেশিনিংকে একটি সমন্বিত উত্পাদন প্রক্রিয়া করে তোলে।
বড় উপাদানগুলি প্রক্রিয়ার সিদ্ধান্তগুলিকে বড় করে যা অপেক্ষাকৃত ছোট ওয়ার্কপিসগুলিতে ক্ষমাশীল হতে পারে। একটি ফিক্সচার যা অত্যধিক অনমনীয় তা একটি পাতলা অংশকে বিকৃত করতে পারে, অপর্যাপ্ত সমর্থন কাটার সময় কম্পন বা নড়াচড়ার অনুমতি দিতে পারে। একইভাবে, একটি ফোরজিং, ঢালাই বা ঢালাইয়ের শুধুমাত্র এক পাশ থেকে প্রচুর পরিমাণে উপাদান অপসারণ করা অভ্যন্তরীণ চাপের ভারসাম্য পরিবর্তন করতে পারে এবং মেশিনিং শেষ করার আগে জ্যামিতি পরিবর্তন করতে পারে।
ডেটাম স্থানান্তর ঝুঁকির আরেকটি ঘন ঘন উৎস। যদি একটি উপাদানকে অবশ্যই মেশিন বা ওরিয়েন্টেশনের মধ্যে স্থানান্তর করতে হবে, প্রতিটি সেটআপের জন্য অঙ্কন ডেটাম সিস্টেমের সাথে একটি দ্ব্যর্থহীন সম্পর্ক প্রয়োজন। সমালোচনামূলক মুখ, বোরস, জার্নাল এবং হোল প্যাটার্নগুলি পরিকল্পিত করা উচিত যাতে পরিমাপ শুধুমাত্র পৃথক মাত্রা পরীক্ষা করার পরিবর্তে সেই সম্পর্কগুলি যাচাই করতে পারে।
নির্ভুল CNC মেশিনিংয়ের সময় তাপীয় প্রভাবগুলিও মনোযোগের দাবি রাখে। একটি বড় ওয়ার্কপিস, মেশিনের কাঠামো, টুলিং সিস্টেম এবং পরিমাপ সরঞ্জামগুলি তাপমাত্রা পরিবর্তনের জন্য আলাদাভাবে প্রতিক্রিয়া জানাতে পারে, বিশেষ করে দীর্ঘ মেশিনিং চক্রের সময়। উপযুক্ত প্রক্রিয়া পরিকল্পনা তাই জমে থাকা ত্রুটিগুলি সনাক্ত করতে চূড়ান্ত পরিমাপের উপর নির্ভর না করে পর্যায়ক্রমে পরিদর্শনের সাথে স্থিতিশীল যন্ত্রের অবস্থাকে একত্রিত করে।
টোটেমের কাছে উপলব্ধ একটি তথ্য সুবিধা হল এর বিস্তৃত উত্পাদন শৃঙ্খল। কোম্পানিটি কাঁচা-মাল নিয়ন্ত্রণ, তাপ চিকিত্সা, রুক্ষ এবং ফিনিস মেশিনিং, পৃষ্ঠ চিকিত্সা এবং সমাপ্ত-পণ্য প্যাকেজিং কভার করার ক্ষমতা বর্ণনা করে, যখন এর পণ্য পোর্টফোলিও ফোরজিংস, কাস্টিং, মেশিনযুক্ত শ্যাফ্ট, সিলিন্ডার, বিয়ারিং এবং তৈরি ভারী সরঞ্জামগুলিকে বিস্তৃত করে।
একটি ব্যবহারিক কর্মপ্রবাহ শুরু হয় অঙ্কন, উপাদানের বৈশিষ্ট্য, ফাঁকা অবস্থা, মেশিনিং ভাতা, তাপ-চিকিত্সা প্রয়োজনীয়তা এবং সমালোচনামূলক তথ্য পর্যালোচনা করে। পরবর্তী স্থিতিশীলতা এবং সমাপ্তির জন্য ভাতা ছেড়ে যাওয়ার সময় রুক্ষ মেশিনিং অতিরিক্ত উপাদান অপসারণ করতে পারে। যেখানে অঙ্কন বা উত্পাদন পরিকল্পনা দ্বারা তাপ চিকিত্সা বা স্ট্রেস-রিলিফ অপারেশনের প্রয়োজন হয়, চূড়ান্ত কাটার পরে মাত্রিক আন্দোলনের ঝুঁকি কমাতে ক্রমানুসারে তাদের অবস্থান নির্বাচন করা উচিত।
পূর্ববর্তী ক্রিয়াকলাপগুলি নির্ভুল কাজের জন্য একটি স্থিতিশীল ভিত্তি তৈরি করার পরেই ফিনিশ মেশিনিং সমালোচনামূলক কার্যকরী জ্যামিতি স্থাপন করে। পরিদর্শনটি উত্পাদনে ব্যবহৃত একই ডেটাম যুক্তি অনুসরণ করা উচিত যাতে ডিজাইনারের উদ্দেশ্য হিসাবে মাত্রাগুলি মূল্যায়ন করা হয়। জড়িত প্রকল্পগুলির জন্য ভারী শ্যাফ্ট মেশিনিং , রানআউট, জার্নাল সম্পর্ক, কাপলিং বৈশিষ্ট্য, পৃষ্ঠের অবস্থা এবং অন্যান্য অঙ্কন-নির্দিষ্ট বৈশিষ্ট্যগুলির জন্য একক চূড়ান্ত চেকের পরিবর্তে পর্যায়ক্রমিক যাচাইকরণের প্রয়োজন হতে পারে।
মেশিনিং শুরু করার আগে বড় অংশগুলির জন্য মান নিয়ন্ত্রণের পরিকল্পনা করা উচিত। পরিদর্শন পদ্ধতিটি অবশ্যই প্রয়োজনীয় বৈশিষ্ট্যগুলিতে পৌঁছাতে, অঙ্কন ডেটাম কাঠামো পুনরুত্পাদন করতে এবং প্রকল্পের জন্য উপযুক্ত ডকুমেন্টেশন তৈরি করতে সক্ষম হতে হবে। প্রচলিত গেজ, রানআউট চেক, মাত্রিক পরিমাপ সিস্টেম, পৃষ্ঠ-রুক্ষতা যন্ত্র এবং ননডেস্ট্রাকটিভ টেস্টিং সবই অংশের প্রকারের উপর নির্ভর করে ভূমিকা রাখতে পারে।
একটি দরকারী প্রকৌশল নীতি হল যে মেশিনের অবস্থানের ক্ষমতা এবং সমাপ্ত অংশ সহনশীলতা একই জিনিস নয়। চূড়ান্ত নির্ভুলতা আংশিক দৃঢ়তা, বস্তুগত অবস্থা, টুল অ্যাক্সেস, ফিক্সচার ডিজাইন, সেটআপ সিকোয়েন্স, তাপীয় আচরণ, কাটা শক্তি এবং পরিমাপ পদ্ধতি দ্বারা প্রভাবিত হয়। সেই কারণে, দায়ী বড় অংশ CNC মেশিনিং সরবরাহকারীরা প্রতিটি বড় উপাদানের জন্য একটি জেনেরিক সহনশীলতা দাবি প্রয়োগ করার পরিবর্তে বৈশিষ্ট্য দ্বারা বৈশিষ্ট্যের ভিত্তিতে কঠিন সহনশীলতা পর্যালোচনা করে।
সমালোচনামূলক ঘূর্ণায়মান অংশগুলির জন্য, পরিদর্শন মাত্রিক পরিমাপের বাইরে প্রসারিত হতে পারে। TOTEM-এর বিদ্যমান টারবাইন রটার উত্পাদন তথ্য, উদাহরণস্বরূপ, অতিস্বনক পরীক্ষা, চৌম্বকীয় কণা পরীক্ষা, রানআউট পরিদর্শন, এবং রটার শ্যাফ্টের জন্য প্রাসঙ্গিক মান-নিয়ন্ত্রণ কার্যক্রম হিসাবে রুক্ষতা যাচাইকে চিহ্নিত করে। অন্য উপাদানের জন্য কোন পরীক্ষাগুলি প্রয়োজন তা এর অঙ্কন, উপাদানের স্পেসিফিকেশন, পরিষেবার শর্তাবলী এবং চুক্তির প্রয়োজনীয়তা থেকে নির্ধারণ করা উচিত।
ক্রেতাদের একটি সাধারণ সরঞ্জাম তালিকার পরিবর্তে একটি অঙ্কন-ভিত্তিক সম্ভাব্যতা পর্যালোচনা দিয়ে শুরু করা উচিত। মেশিনের খাম এবং ওয়ার্কপিসের ওজন মৌলিক ফিট নির্ধারণ করে, কিন্তু জোরালো প্রশ্ন হল সরবরাহকারী সরবরাহকৃত ফাঁকা থেকে পরিদর্শনকৃত সমাপ্ত উপাদান পর্যন্ত একটি সম্পূর্ণ প্রক্রিয়া রুট তৈরি করতে পারে কিনা। তুলনামূলক জ্যামিতি, উপকরণ, হ্যান্ডলিং, নির্ভুল বৈশিষ্ট্য এবং গুণমানের ডকুমেন্টেশনের অভিজ্ঞতা একটি কারখানার পৃষ্ঠায় দেখানো CNC মেশিনের সংখ্যার চেয়ে বেশি তথ্যপূর্ণ হতে পারে।
ক্রিয়াকলাপের মধ্যে ইন্টারফেসের জন্য উত্পাদন চেইনটিও মূল্যায়ন করা উচিত। যদি ফরজিং, কাস্টিং, হিট ট্রিটমেন্ট, রাফ মেশিনিং, ফিনিস মেশিনিং, পরিদর্শন এবং প্যাকেজিং এর সাথে বেশ কিছু সুবিধা জড়িত থাকে, তবে প্রক্রিয়ার দায়িত্ব এবং মানসম্মত হ্যান্ডঅফগুলি পরিষ্কার থাকতে হবে। টোটেমের বিদ্যমান ভারী শ্যাফ্ট মেশিনিং বিষয়বস্তু এবং কাস্টম উত্পাদন পোর্টফোলিও একটি বিচ্ছিন্ন উত্পাদন পর্যায়ে যন্ত্রকে উপস্থাপন করার পরিবর্তে এই বিস্তৃত প্রক্রিয়া-ভিত্তিক পদ্ধতির প্রতিফলন করে।
তদন্তের শুরুতে সম্পূর্ণ ইঞ্জিনিয়ারিং তথ্য প্রদান করা একজন প্রস্তুতকারককে প্রক্রিয়ার ঝুঁকি আরও সঠিকভাবে মূল্যায়ন করতে সাহায্য করে। একটি 3D মডেল জ্যামিতি এবং টুল অ্যাক্সেস স্পষ্ট করতে পারে, যখন নিয়ন্ত্রিত 2D অঙ্কন সহনশীলতা, GD&T, পৃষ্ঠের সমাপ্তি, উপাদানের প্রয়োজনীয়তা, তাপ চিকিত্সা এবং পরিদর্শন নোটগুলি সনাক্ত করা উচিত। সামগ্রিক মাত্রা এবং আনুমানিক ফাঁকা ওজন সমানভাবে গুরুত্বপূর্ণ কারণ হ্যান্ডলিং এবং ফিক্সচার পরিকল্পনা উপলব্ধ উত্পাদন রুটকে প্রভাবিত করতে পারে।
আরও দক্ষ পর্যালোচনার জন্য, ক্রেতাদের সাধারণত নিম্নলিখিত প্রকল্পের তথ্য প্রদান করা উচিত:
2D উত্পাদন অঙ্কন এবং উপলব্ধ 3D মডেল; উপাদান গ্রেড এবং ফাঁকা ফর্ম; সামগ্রিক মাত্রা এবং আনুমানিক ওজন; সমালোচনামূলক GD&T, রানআউট, সমতলতা, সমঅক্ষীয়তা, বা অবস্থানগত প্রয়োজনীয়তা; প্রয়োজনীয় পৃষ্ঠ সমাপ্তি এবং তাপ চিকিত্সা; পরিমাণ এবং পুনরাবৃত্তি-ক্রম প্রত্যাশা; পরিদর্শন, NDT, ডকুমেন্টেশন, প্যাকেজিং, এবং ডেলিভারি প্রয়োজনীয়তা।
প্রাথমিক সোর্সিং পর্যায়ে কিছু তথ্য অনুপলব্ধ হলে, অনুপস্থিত আইটেমগুলিকে অনুমান করার পরিবর্তে চিহ্নিত করা উচিত। এটি মেশিন সরবরাহকারী এবং গ্রাহককে উত্পাদন পরিকল্পনা শুরু করার আগে প্রাথমিক প্রকৌশল সিদ্ধান্তগুলি থেকে নিশ্চিত অঙ্কন প্রয়োজনীয়তাগুলিকে আলাদা করতে দেয়।
বড় অংশের CNC মেশিনের জন্য একটি বড় মেশিন খামের চেয়ে বেশি প্রয়োজন। সফল উত্পাদন নির্ভর করে ওয়ার্কপিসকে সঠিক সরঞ্জামের সাথে মেলানো, ডেটাম এবং ফিক্সচার নিয়ন্ত্রণ করা, উপাদান অপসারণের পরিকল্পনা করা, বিকৃতির ঝুঁকি পরিচালনা করা এবং একটি উপযুক্ত পরিদর্শন কৌশল সহ গুরুত্বপূর্ণ বৈশিষ্ট্যগুলি যাচাই করার উপর। GAU32×40 শ্যাফ্ট, কেসিং, ফোরজিংস, কাস্টিং এবং ভারী গড়া উপাদানগুলিকে সমর্থনকারী একটি বৃহত্তর উত্পাদন নেটওয়ার্কের মধ্যে গ্যান্ট্রি বোরিং এবং মিলিংয়ের জন্য টোটেমের ক্ষমতা প্রসারিত করে। নতুন প্রকল্পগুলির জন্য, সবচেয়ে নির্ভরযোগ্য সূচনা বিন্দু হল একটি অঙ্কন-ভিত্তিক সম্ভাব্যতা পর্যালোচনা যা জ্যামিতি, উপাদান, সহনশীলতা, প্রক্রিয়া ক্রম, পরিদর্শন এবং একসঙ্গে পরিচালনা করে।
একটি অংশকে 'বড়' হিসাবে বিবেচনা করা যেতে পারে যখন এর মাত্রা, ওজন, ফিক্সচারের প্রয়োজনীয়তা, পরিচালনার পদ্ধতি বা পরিদর্শনের প্রয়োজনগুলি প্রচলিত যন্ত্রের ব্যবহারিক পরিসরকে অতিক্রম করে। কোন সার্বজনীন আকার থ্রেশহোল্ড নেই. একটি দীর্ঘ শ্যাফ্ট এবং একটি প্রশস্ত আবরণ উভয়েরই বড় অংশের CNC মেশিনের প্রয়োজন হতে পারে যদিও তাদের জ্যামিতি সম্পূর্ণ আলাদা।
সাধারণ ক্রিয়াকলাপের মধ্যে মিলিং, বোরিং, ড্রিলিং, হোল ফিনিশিং, ফেসিং, কনট্যুর মেশিনিং এবং ডেটাম বা মেটিং পৃষ্ঠের মেশিনিং অন্তর্ভুক্ত থাকতে পারে। কম্পোনেন্টের প্রয়োজন হলে বাঁক, গ্রাইন্ডিং এবং অন্যান্য প্রক্রিয়াগুলি ডেডিকেটেড মেশিনে সঞ্চালিত হতে পারে। চূড়ান্ত প্রক্রিয়ার রুটটি প্রতিটি বৈশিষ্ট্যকে একটি মেশিনে বাধ্য করার পরিবর্তে অঙ্কনের সাথে মেলে।
হ্যাঁ, শর্ত থাকে যে নির্বাচিত সরঞ্জাম, ফিক্সচার প্ল্যান, উপাদানের অবস্থা, মেশিনিং ভাতা এবং পরিদর্শন কৌশল উপাদানটির জন্য উপযুক্ত। উপাদান অপসারণের সময় ঢালাই, ফোরজিংস এবং ওয়েল্ডমেন্টগুলি ভিন্নভাবে আচরণ করে, তাই মেশিনের ক্রমটি তাদের স্বতন্ত্র চাপের অবস্থা এবং কাঠামোগত বৈশিষ্ট্যগুলিকে প্রতিফলিত করা উচিত।
সহনশীলতা নিয়ন্ত্রণ শুরু হয় ডেটাম প্ল্যানিং, ওয়ার্কহোল্ডিং, মেশিন সিলেকশন, মেশিনিং সিকোয়েন্স এবং রাফ এবং ফিনিস অপারেশনের মধ্যে উপযুক্ত ভাতা দিয়ে। ইন-প্রসেস চেক সমস্ত চূড়ান্ত উপাদান সরানোর আগে আন্দোলন সনাক্ত করতে পারে. চূড়ান্ত স্বীকৃতি তারপর অঙ্কন প্রয়োজনীয়তা যাচাই করতে সক্ষম একটি পরিদর্শন পদ্ধতি ব্যবহার করা উচিত.
একটি দরকারী উদ্ধৃতি প্যাকেজ সাধারণত 2D অঙ্কন, একটি 3D মডেল যেখানে উপলব্ধ, উপাদান স্পেসিফিকেশন, ফাঁকা প্রকার, সামগ্রিক আকার, আনুমানিক ওজন, পরিমাণ, সমালোচনামূলক সহনশীলতা, পৃষ্ঠ-সমাপ্তির প্রয়োজনীয়তা, তাপ চিকিত্সা এবং পরিদর্শনের প্রয়োজনীয়তা অন্তর্ভুক্ত করে। আরও সম্পূর্ণ তথ্য সরবরাহকারীকে আরও সঠিকভাবে টুলিং, সেটআপ, হ্যান্ডলিং, মান নিয়ন্ত্রণ এবং উত্পাদন ঝুঁকি মূল্যায়ন করতে দেয়।


