
Please Choose Your Language
Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-03-10 Походження: Сайт
Великі промислові компоненти створюють проблеми з обробкою, які рідко виникають у менших масштабах. Більший розмір і маса роблять більш вимогливими до закріплення, контроль бази, стабільність різання, стан матеріалу, транспортування та кінцеву перевірку, тоді як складні шаблони отворів або численні точні поверхні можуть збільшити ризик накопиченої помилки між настройками. Тому для OEM-виробників, які закуповують частини морських силових установок, компоненти турбін, корпуси компресорів, важкі вали або зварні конструкції, вибір постачальника вимагає більше, ніж перевірити, чи достатньо фізично великий верстат з ЧПК.
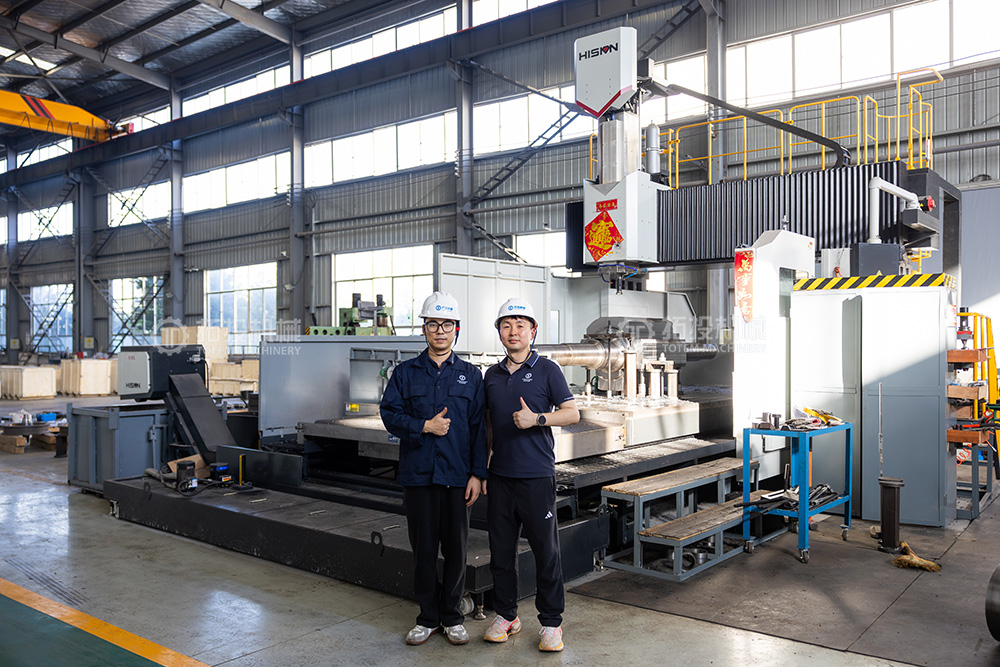
Компанія TOTEM Machinery розширила можливості обробки великих частин з ЧПК, представивши портальний і фрезерний верстат GAU32×40 з ЧПК на платформі керування FANUC 0i. Обладнання призначене для підтримки обробки великих валів, складних корпусів, виливків, поковок і важких зварних компонентів, які вимагають стабільного різання та точного контролю критичних поверхонь. Замість того, щоб розглядати машину як ізольовану інвестицію, TOTEM інтегрує її в більш широкий виробничий ланцюг, який може включати підготовку матеріалу, кування або лиття, термічну обробку, грубу механічну обробку, кінцеву обробку, перевірку, обробку поверхні та пакування.
Обробка великих деталей з ЧПК відноситься до контрольованої обробки компонентів, розміри, маса, геометрія або вимоги до обробки яких перевищують практичний діапазон звичайної виробничої обробки. Немає жодного розміру, який би визначав «велику» заготовку, тому що робоча оболонка машини є лише частиною інженерної проблеми. Довгий вал, широкий корпус турбіни, важке лиття та виготовлена рама можуть вимагати різних машин, пристосувань, методів підйому, стратегій різання та планів перевірки.
Основна проблема полягає в підтримці співвідношень розмірів у заготовці, яка може містити широко рознесені отвори, сполучні поверхні, цапфи, грані фланців або опорні елементи. У міру збільшення розміру компонента сили затиску, залишкова напруга, термічний рух, структурний прогин і зміни налаштування можуть мати більший вплив на кінцеву геометрію. Таким чином, ефективна обробка великого ЧПК залежить від планування процесу так само, як і потужність машини.
Портальна конфігурація забезпечує жорстку платформу для обробки заготовок із великою площею та кількома поверхнями, які вимагають фрезерування, розточування, свердління або подібних операцій. Відкрита робоча зона також полегшує розміщення важких виливків, виробів, корпусів і структурних деталей, які важко було б розмістити на звичайних обробних центрах. Якщо точні отвори та широкі опорні поверхні повинні бути виготовлені в межах однієї виробничої послідовності, зменшення непотрібного переміщення може допомогти покращити послідовність процесу.
Жорсткість машини особливо цінна, коли різаки повинні досягати великих компонентів або видаляти матеріал із важких секцій. Стабільна підтримка не усуває викривлення чи термічні ефекти, але вона дає інженерам-технологам кращу основу для керування ними за допомогою відповідних пристосувань, параметрів різання, послідовності та перевірки.
TOTEM представив GAU32×40, щоб посилити свою здатність виготовляти технічно складні важкі компоненти. Відповідно до оголошення про наявне обладнання компанії, верстат налаштований як розточувальна та фрезерна система з ЧПК портального типу з керуванням FANUC 0i та призначена для складних поверхонь, систем точних отворів, пов’язаних з валом компонентів, корпусів, лиття, поковок і зварних конструкцій.
Однак для покупців інженерів назва моделі ніколи не повинна розглядатися як доказ того, що певний компонент може бути виготовлений. Правильний огляд обробки великої частини з ЧПК повинен порівняти креслення з корисним ходом машини, робочим столом або пристосуванням, масою заготовки, доступністю інструменту, вимогами до підйому, орієнтацією обробки та методом перевірки, необхідним після різання. Таким чином, остаточна потужність повинна бути підтверджена відповідно до поточної специфікації машини та фактичного креслення деталі під час пропозиції.
Великі компоненти часто вимагають декількох операцій обробки, а не одного простого циклу фрезерування. Залежно від геометрії заготовки та вибраного маршруту виробництва процес може включати торцеве фрезерування, контурне фрезерування, розточування, свердління, фінішну обробку отворів, механічну обробку поверхонь, що з’єднуються, або підготовку критичних опорних елементів. Деталі типу вала можуть додатково вимагати точіння або шліфування на спеціальному обладнанні в межах ширшого виробничого маршруту, а не на самому портальному верстаті.
Ця різниця має значення, оскільки загальні виробничі можливості постачальника ширші, ніж можливості будь-якої окремої машини. Індивідуальний бізнес TOTEM з механічної обробки OEM охоплює важкі промислові компоненти, виготовлені з поковок, лиття та зварних конструкцій, тому обладнання слід вибирати відповідно до характеристик, що виробляються, а не представляти як рішення для однієї машини.
Розмір машини є першою умовою перевірки, але цього недостатньо для визначення технологічності. Реалістичний аналіз можливостей має вивчити взаємозв’язок між геометрією деталей, станом сировини, послідовністю обробки, допусками, доступом для перевірки та вимогами до транспортування. Дві деталі однакових габаритних розмірів можуть вимагати абсолютно різних процесів, якщо одна є жорсткою ковкою, а інша є тонкостінним зварним виробом.
| Сфера можливостей | Що слід переглянути | Чому це важливо |
|---|---|---|
| Заготовка конверт | Довжина, ширина, висота, зазор для кріплення | Підтверджує фізичну придатність машини |
| Маса заготовки | Вага деталі плюс вимоги до кріплення | Впливає на транспортування та завантаження машини |
| Особливості обробки | Отвори, грані, отвори, канавки, шийки | Визначає маршрут верстата та інструменту |
| Матеріальний стан | Кування, лиття, зварювання, термооброблена заготовка | Впливає на ризик порізів і деформацій |
| Критичні допуски | GD&T, биття, співвісність, площинність, положення | Стратегія налаштування та перевірки приводів |
| Вимоги до поверхні | Функціональні та сполучаються поверхні | Визначає завершальні операції |
| План перевірки | Діапазон вимірювання, бази даних, звітність | Підтверджує остаточну відповідність |
Точні межі обробки повинні бути встановлені на основі перевірених даних машини, а не на основі позначення моделі. Якщо допуски є особливо вузькими, TOTEM повинен оцінити весь ланцюжок допусків, включаючи стан заготовки, напружений стан, кількість налаштувань, припуск на обробку, температуру, інструменти та метод вимірювання, перш ніж підтвердити можливість виконання.
Обробка великих деталей з ЧПК часто починається з кованої, литої або зварної заготовки, а не з готової заготовки. Кожна початкова умова вводить різні міркування щодо виробництва. Для поковок може знадобитися ретельне планування припуску та контроль термічної обробки, виливки можуть містити складні базові зв’язки та змінний запас, тоді як для зварних виробів може знадобитися особлива увага до залишкової напруги та деформації перед остаточною точною механічною обробкою.
Існуючий асортимент продукції TOTEM включає ковані вали, компоненти турбін, литі та виготовлені важкі деталі, що робить стан матеріалу важливою частиною планування процесу, а не окремою проблемою закупівлі. Специфічні марки матеріалів, термічна обробка та вимоги до перевірки все одно повинні бути оцінені відповідно до креслення замовника та відповідної специфікації проекту.
Цінність обробки великих деталей з ЧПК стає зрозумілішою, коли можливості машини пов’язані з фактичною геометрією компонента. TOTEM обслуговує кілька промислових застосувань, пов’язаних із важким обертовим обладнанням і прецизійними несучими компонентами, включаючи морські силові установки, виробництво електроенергії, нафтогазове обладнання, гірниче обладнання та загальну важку механічну обробку.
Морські вали поєднують великі розміри з високими вимогами до центрування, стану цапф, взаємозв’язків між фланцями та стабільної передачі крутного моменту. А кований проміжний вал , наприклад, повинен правильно інтегруватися з навколишнім упорним валом, карданним валом, підшипниками та муфтою. Існуючий асортимент продукції TOTEM для проміжних валів використовує ковану вуглецеву або леговану сталь і підтримує індивідуальне виготовлення відповідно до вимог силової установки.
Для цього типу деталей слід планувати обробку великого вала навколо зовнішнього діаметра та загальної довжини. Інженерам також необхідно визначити критичні цапфи, з’єднувальні інтерфейси, контрольні центри, вимоги до биття, етапи перевірки та будь-які ефекти термічної обробки, які можуть вплинути на остаточну геометрію.
А Вал ротора парової турбіни містить кілька функціональних зон, таких як цапфи, зони ущільнення, позиційні поверхні та елементи з’єднання, кожна з яких може накладати різні вимоги до обробки та перевірки. Сторінка ротора турбіни TOTEM описує виробничі маршрути з використанням великих токарних верстатів з ЧПК, шліфування, неруйнівний контроль, контроль биття та перевірку шорсткості поверхні відповідно до індивідуальної конструкції ротора.
Великі корпуси турбін створюють іншу проблему. Їхні широкі поверхні з’єднань, внутрішні порожнини, особливості фланців і системи точних отворів роблять планування базової точки та точність розточування особливо важливими. Портальне розточування та фрезерування можуть підтримувати ці геометрії, де необхідний стабільний доступ до великих поверхонь і окремих отворів.
Великі компресорні циліндри та корпуси можуть об’єднувати отвори, фланці, внутрішні проходи, сполучні поверхні та шаблони кріпильних деталей в одній литій або виготовленій конструкції. Надійна механічна обробка вимагає чіткої стратегії базової точки, щоб відповідні елементи залишалися в правильному місці після чорнової та чистової обробки.
Зварні конструкції створюють ще одну проблему: механічна обробка може зняти або перерозподілити залишкову напругу. Тому для важкого виготовлення може знадобитися контрольоване зварювання, відповідне управління напругою, припуск на механічну обробку та поетапне різання до завершення остаточної обробки критичних поверхонь. Ці міркування роблять обробку важких компонентів скоординованим виробничим процесом, а не просто кінцевою операцією з ЧПК.
Великі компоненти збільшують технологічні рішення, які можуть бути відносно поблажливими для менших деталей. Надмірно жорстке пристосування може спотворити тонку секцію, тоді як недостатня опора може призвести до вібрації або руху під час різання. Подібним чином, видалення великого об’єму матеріалу лише з однієї сторони кування, литва чи зварного виробу може змінити внутрішній баланс напруги та змінити геометрію перед кінцевою обробкою.
Перенесення даних є ще одним частим джерелом ризику. Якщо компонент повинен бути змінений між машинами або орієнтаціями, кожне налаштування потребує однозначного зв’язку з системою опорних даних креслення. Критичні грані, отвори, цапфи та шаблони отворів повинні бути сплановані таким чином, щоб вимірювання могли перевірити ці співвідношення, а не просто перевіряти окремі розміри.
Термічні ефекти також заслуговують на увагу під час точної обробки з ЧПУ. Велика заготовка, конструкція машини, система інструментів і вимірювальне обладнання можуть по-різному реагувати на зміни температури, особливо під час тривалих циклів обробки. Таким чином, відповідне планування процесу поєднує стабільні умови обробки з поетапною перевіркою, а не покладається на остаточне вимірювання для виявлення накопичених помилок.
Однією з інформаційних переваг TOTEM є його ширший виробничий ланцюг. Компанія описує можливості, що охоплюють контроль сировини, термічну обробку, чорнову та кінцеву механічну обробку, обробку поверхні та упаковку готової продукції, а портфель її продуктів охоплює кування, лиття, оброблені вали, циліндри, підшипники та готове важке обладнання.
Практичний робочий процес починається з перегляду креслень, специфікацій матеріалів, стану заготовки, припуску на обробку, вимог до термічної обробки та критичних баз. Груба механічна обробка може видалити надлишки матеріалу, залишаючи припуск для подальшої стабілізації та фінішної обробки. Якщо креслення або виробничий план вимагають термічної обробки або операцій зняття напруги, їх розташування в послідовності повинно бути вибрано так, щоб зменшити ризик зміни розмірів після остаточного різання.
Фінішна обробка встановлює критичну функціональну геометрію лише після того, як попередні операції створили стабільну основу для точної роботи. Перевірка повинна відповідати тій самій логіці даних, яка використовується у виробництві, щоб розміри оцінювалися відповідно до задуму дизайнера. Для проектів, які передбачають обробку важких валів , биття, співвідношення цапф, характеристики з’єднання, стан поверхні та інші характерні для креслення характеристики можуть вимагати поетапної перевірки, а не однієї остаточної перевірки.
Контроль якості великих деталей слід планувати до початку обробки. Метод контролю повинен забезпечувати досягнення необхідних характеристик, відтворення базової структури креслення та створення документації, що відповідає проекту. Звичайні вимірювальні прилади, перевірки биття, системи вимірювання розмірів, інструменти шорсткості поверхні та неруйнівний контроль можуть відігравати певну роль залежно від типу деталі.
Корисний інженерний принцип полягає в тому, що здатність позиціонування машини та допуск готової деталі – це не одне й те саме. На остаточну точність впливають жорсткість деталі, стан матеріалу, доступ до інструменту, конструкція пристосування, послідовність налаштування, термічна поведінка, сили різання та метод вимірювання. З цієї причини відповідальні постачальники обробки великих деталей з ЧПК перевіряють складні допуски окремо для кожної функції, а не застосовують один загальний допуск до кожного надгабаритного компонента.
Для критичних обертових частин перевірка може виходити за межі вимірювання розмірів. Існуюча інформація про виробництво ротора турбіни TOTEM, наприклад, визначає ультразвукове випробування, випробування магнітними порошками, перевірку биття та перевірку шорсткості як відповідну діяльність з контролю якості валів ротора. Які випробування необхідні для іншого компонента, слід визначати з його креслення, специфікації матеріалу, умов експлуатації та договірних вимог.
Покупці повинні починати з аналізу здійсненності на основі креслення, а не із загального списку обладнання. Конверт машини та вага заготовки визначають основне пристосування, але серйозніше питання полягає в тому, чи може постачальник створити повний маршрут процесу від поставленої заготовки до перевіреного готового компонента. Досвід із порівняльною геометрією, матеріалами, обробкою, характеристиками точності та документацією про якість може бути більш інформативним, ніж кількість верстатів з ЧПК, показаних на сторінці заводу.
Виробничий ланцюг також слід оцінити на предмет взаємодії між операціями. Якщо кування, лиття, термічна обробка, груба механічна обробка, кінцева обробка, перевірка та пакування включають кілька об’єктів, відповідальність за процес і якість передачі повинні залишатися чіткими. Існуючий контент TOTEM для обробки важких валів і портфоліо індивідуального виробництва відображають цей більш широкий підхід, орієнтований на процес, а не представляють обробку як ізольовану стадію виробництва.
Надання повної технічної інформації на початку запиту допомагає виробнику точніше оцінити ризик процесу. 3D-модель може уточнити геометрію та доступ до інструменту, тоді як контрольоване 2D-креслення має визначити допуски, GD&T, обробку поверхні, вимоги до матеріалів, термічну обробку та примітки до перевірки. Габаритні розміри та приблизна вага заготовки однаково важливі, оскільки транспортування та планування кріплення можуть вплинути на доступний шлях виробництва.
Для більш ефективного розгляду покупці зазвичай повинні надати таку інформацію про проект:
2D виробниче креслення та доступна 3D модель; клас матеріалу та бланк форми; габаритні розміри та розрахункова маса; критичні GD&T, биття, площинність, коаксіальність або позиційні вимоги; необхідна обробка поверхні та термообробка; очікування щодо кількості та повторного замовлення; вимоги до перевірки, НК, документації, упаковки та доставки.
Якщо деяка інформація недоступна на ранній стадії пошуку джерел, відсутні елементи слід ідентифікувати, а не припускати. Це дозволяє постачальнику та замовнику механічної обробки відокремити підтверджені вимоги до креслення від попередніх інженерних рішень до початку планування виробництва.
Обробка великих деталей з ЧПУ потребує не лише великої верстатної оболонки. Успішне виробництво залежить від підбору заготовки до правильного обладнання, контролю опорних точок і кріплень, планування видалення матеріалу, управління ризиком спотворення та перевірки критичних характеристик за допомогою відповідної стратегії перевірки. GAU32×40 розширює можливості TOTEM для портального розточування та фрезерування в рамках ширшої виробничої мережі, що підтримує вали, корпуси, поковки, виливки та важкі готові компоненти. Для нових проектів найнадійнішою відправною точкою є техніко-економічне обґрунтування на основі креслення, яке враховує разом геометрію, матеріал, допуски, послідовність процесу, перевірку та транспортування.
Деталь можна вважати «великою», якщо її розміри, вага, вимоги до кріплення, спосіб обробки або потреби в перевірці перевищують практичний діапазон звичайної механічної обробки. Універсального порогу розміру не існує. Довгий вал і широкий корпус можуть вимагати обробки великих деталей з ЧПК, навіть якщо їх геометрія абсолютно різна.
Типові операції можуть включати фрезерування, розточування, свердління, фінішну обробку отворів, облицювання, контурну обробку та обробку базових або сполучених поверхонь. Токарна обробка, шліфування та інші процеси можуть виконуватися на спеціальних верстатах, якщо цього вимагає компонент. Остаточний маршрут процесу має відповідати кресленню, а не нав’язувати кожну функцію одній машині.
Так, за умови, що вибране обладнання, план кріплення, стан матеріалу, допуск на обробку та стратегія перевірки підходять для компонента. Виливки, поковки та зварні вироби поводяться по-різному під час видалення матеріалу, тому послідовність обробки повинна відображати їх індивідуальний напружений стан і структурні характеристики.
Контроль допусків починається з планування базової точки, закріплення заготовки, вибору машини, послідовності обробки та відповідного припуску між чорновою та чистовою операціями. Перевірки в процесі роботи можуть виявити рух до того, як буде видалено весь остаточний матеріал. Тоді для остаточного приймання слід використовувати метод перевірки, здатний перевірити вимоги до креслення.
Корисний пакет цінових пропозицій зазвичай включає 2D-креслення, 3D-модель, якщо доступна, специфікацію матеріалу, тип заготовки, загальний розмір, приблизну вагу, кількість, критичні допуски, вимоги до обробки поверхні, термічну обробку та вимоги до перевірки. Більш повна інформація дозволяє постачальнику точніше оцінити інструменти, налаштування, транспортування, контроль якості та виробничий ризик.


