
Please Choose Your Language
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-03-10 منبع: سایت
قطعات صنعتی بزرگ مشکلات ماشینکاری را ایجاد می کنند که به ندرت در مقیاس های کوچکتر ظاهر می شوند. اندازه و جرم بیشتر، کار، کنترل مبنا، پایداری برش، شرایط مواد، جابجایی و بازرسی نهایی را سختتر میکند، در حالی که الگوهای سوراخ پیچیده یا سطوح دقت متعدد میتوانند خطر انباشته شدن خطا بین تنظیمات را افزایش دهند. برای OEM هایی که قطعات نیروی محرکه دریایی، اجزای توربین، محفظه کمپرسور، شفت های سنگین یا سازه های جوش داده شده را تامین می کنند، بنابراین انتخاب تامین کننده به چیزی بیش از بررسی اینکه آیا یک ماشین CNC از نظر فیزیکی به اندازه کافی بزرگ است نیاز دارد.
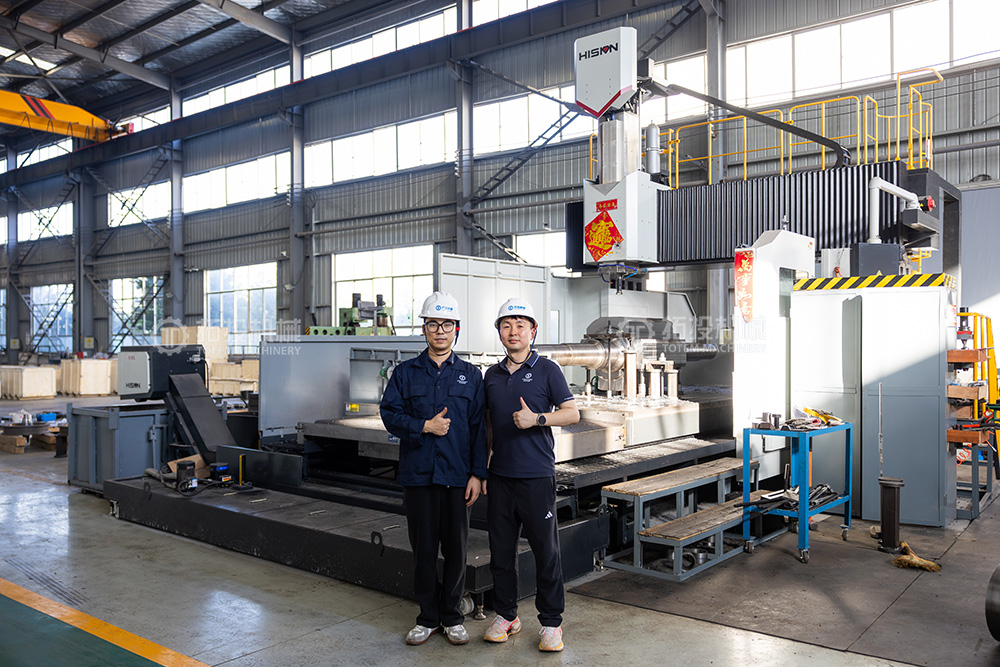
TOTEM Machinery قابلیت ماشینکاری بخش بزرگ CNC خود را با معرفی دستگاه فرز و فرز GAU32×40 CNC با استفاده از پلت فرم کنترل FANUC 0i گسترش داده است. این تجهیزات برای پشتیبانی از ماشینکاری شفتهای بزرگ، محفظههای پیچیده، ریختهگریها، آهنگریها و اجزای جوشکاری سنگین که نیاز به برش پایدار و کنترل دقیق سطوح بحرانی دارند، در نظر گرفته شده است. به جای تلقی ماشین به عنوان یک سرمایه گذاری مجزا، TOTEM آن را در یک زنجیره تولید گسترده تر ادغام می کند که می تواند شامل آماده سازی مواد، آهنگری یا ریخته گری، عملیات حرارتی، ماشینکاری خشن، ماشینکاری نهایی، بازرسی، عملیات سطحی و بسته بندی باشد.
ماشینکاری قطعات بزرگ CNC به ماشینکاری کنترل شده اجزایی اشاره دارد که ابعاد، جرم، هندسه یا نیازهای جابجایی آنها از محدوده عملی ماشینکاری معمولی تولید فراتر می رود. هیچ بعد واحدی وجود ندارد که قطعه کار 'بزرگ' را تعریف کند زیرا پاکت ماشین تنها بخشی از مشکل مهندسی است. یک شفت بلند، یک پوشش توربین عریض، یک ریختهگری سنگین و یک قاب ساخته شده، همگی میتوانند به ماشینها، وسایل، روشهای بلند کردن، استراتژیهای برش و طرحهای بازرسی نیاز داشته باشند.
چالش اصلی حفظ روابط ابعادی در یک قطعه کار است که ممکن است حاوی سوراخهای کاملاً جدا شده، سطوح جفتگیری، ژورنالها، وجههای فلنج یا ویژگیهای مبدا باشد. با افزایش اندازه اجزا، نیروهای گیره، تنش پسماند، حرکت حرارتی، انحراف ساختاری و تغییرات تنظیم میتوانند تأثیر بیشتری بر هندسه نهایی داشته باشند. بنابراین، ماشینکاری بزرگ CNC به اندازه ظرفیت ماشین به برنامه ریزی فرآیند بستگی دارد.
پیکربندی دروازه ای یک پلت فرم ماشینکاری سفت و سخت برای قطعات کار با ردپاهای بزرگ و سطوح متعدد که نیاز به فرز، حفاری، حفاری یا عملیات مرتبط دارند، فراهم می کند. محل کار باز همچنین قرار دادن قطعات ریخته گری سنگین، تولیدات، محفظه ها و قطعات ساختاری را که قرار دادن آنها در مراکز ماشینکاری معمولی دشوار است، آسان تر می کند. در جایی که سوراخهای دقیق و سطوح مرجع گسترده باید در یک توالی ساخت تولید شوند، کاهش تغییر موقعیت غیرضروری میتواند به بهبود سازگاری فرآیند کمک کند.
سختی ماشین به ویژه زمانی ارزشمند است که برشها باید به قطعات بزرگ برسند یا مواد را از بخشهای سنگین جدا کنند. پشتیبانی پایدار اعوجاج یا اثرات حرارتی را از بین نمی برد، اما به مهندسان فرآیند، پایه و اساس بهتری برای کنترل آنها از طریق وسایل مناسب، پارامترهای برش، توالی و بازرسی می دهد.
TOTEM GAU32×40 را برای تقویت توانایی خود در تولید قطعات سنگین از نظر فنی معرفی کرد. بر اساس اعلام تجهیزات موجود این شرکت، این دستگاه به عنوان یک سیستم فرز و حفاری از نوع CNC با کنترل FANUC 0i پیکربندی شده است و برای سطوح پیچیده، سیستم های سوراخ دقیق، اجزای مرتبط با شفت، بدنه ها، ریخته گری ها، آهنگری ها و سازه های جوشی در نظر گرفته شده است.
با این حال، برای خریداران مهندسی، نام مدل به تنهایی نباید به عنوان مدرکی برای تولید یک قطعه خاص در نظر گرفته شود. یک بررسی مناسب ماشینکاری CNC بخش بزرگ باید نقشه را با سفر ماشین قابل استفاده، فضای میز کار یا فیکسچر، جرم قطعه کار، دسترسی به ابزار، الزامات بلند کردن، جهت ماشینکاری، و روش بازرسی مورد نیاز پس از برش مقایسه کند. بنابراین ظرفیت نهایی باید در برابر مشخصات ماشین فعلی و ترسیم قطعه واقعی در طول نقل قول تایید شود.
اجزای بزرگ اغلب به چندین عملیات ماشینکاری نیاز دارند تا یک چرخه فرز ساده. بسته به هندسه قطعه کار و مسیر تولید انتخاب شده، فرآیند ممکن است شامل فرز صورت، فرز کانتور، حفاری، حفاری، تکمیل سوراخ، ماشینکاری سطوح جفتگیری، یا آمادهسازی ویژگیهای مهم مبنا باشد. قطعات نوع شفت علاوه بر این میتوانند به چرخاندن یا سنگ زنی روی تجهیزات اختصاصی در مسیر تولید گستردهتر به جای خود ماشین دروازهای نیاز داشته باشند.
این تمایز اهمیت دارد زیرا توانایی کلی تولید یک تامین کننده گسترده تر از توانایی هر ماشین واحدی است. کسب و کار TOTEM ماشینکاری OEM سفارشی اجزای صنعتی سنگین ساخته شده از آهنگری، ریخته گری و سازه های جوش داده شده را پوشش می دهد، بنابراین تجهیزات باید با توجه به ویژگی تولید شده به جای ارائه به عنوان یک راه حل یک ماشین انتخاب شوند.
اندازه دستگاه اولین شرط غربالگری است، اما برای تعیین قابلیت ساخت کافی نیست. یک بررسی قابلیت واقعی باید رابطه بین هندسه قطعه، شرایط مواد خام، توالی ماشینکاری، تلورانس ها، دسترسی بازرسی، و الزامات جابجایی را بررسی کند. دو بخش با ابعاد کلی مشابه ممکن است نیاز به فرآیندهای کاملاً متفاوتی داشته باشند اگر یکی آهنگری صلب و دیگری ساخت جوشی با جداره نازک باشد.
| حوزه قابلیت | چه چیزی باید بررسی شود | چرا مهم است |
|---|---|---|
| پاکت قطعه کار | طول، عرض، ارتفاع، فاصله ثابت | تناسب دستگاه فیزیکی را تأیید می کند |
| جرم قطعه کار | وزن قطعه به اضافه لوازم مورد نیاز | بر جابجایی و بارگیری ماشین تأثیر می گذارد |
| ویژگی های ماشینکاری | سوراخ ها، صورت ها، سوراخ ها، شیارها، ژورنال ها | مسیر ماشین و ابزار را تعیین می کند |
| وضعیت مادی | آهنگری، ریخته گری، جوشکاری، عملیات حرارتی خالی | بر ریسک برش و تحریف تأثیر می گذارد |
| تحمل های بحرانی | GD&T، خروجی، هم محوری، صافی، موقعیت | راهاندازی و استراتژی بازرسی را هدایت میکند |
| الزامات سطحی | سطوح کاربردی و جفت شونده | عملیات تکمیلی را تعیین می کند |
| طرح بازرسی | محدوده اندازه گیری، داده ها، گزارش | انطباق نهایی را تایید می کند |
محدودیتهای ماشینکاری دقیق باید از دادههای ماشین تأیید شده به جای تخمینزنی از یک تعیین مدل ایجاد شود. در مواردی که تلورانس ها به ویژه تنگ هستند، TOTEM باید کل زنجیره تحمل را از جمله وضعیت خالی، وضعیت تنش، تعداد راه اندازی، کمک هزینه ماشینکاری، دما، ابزارآلات و روش اندازه گیری قبل از تایید امکان سنجی ارزیابی کند.
ماشینکاری قطعات بزرگ CNC اغلب با یک قطعه قطعه فورج، ریخته گری یا جوش داده شده شروع می شود تا استوک میله تمام شده. هر شرایط شروع، ملاحظات تولید متفاوتی را معرفی می کند. آهنگری ممکن است نیاز به برنامه ریزی دقیق و کنترل عملیات حرارتی داشته باشد، ریخته گری می تواند دارای روابط مبنا پیچیده و انبار متغیر باشد، در حالی که ساخت جوش ممکن است قبل از ماشینکاری دقیق نهایی به توجه ویژه به تنش و اعوجاج پسماند نیاز داشته باشد.
طیف محصولات موجود TOTEM شامل شفت های آهنگری، اجزای توربین، قطعات سنگین ریخته گری و ساخته شده است که شرایط مواد را به جای یک مسئله خرید جداگانه، بخش مهمی از برنامه ریزی فرآیند می کند. درجات مواد خاص، عملیات حرارتی، و الزامات بازرسی همچنان باید بر اساس نقشه مشتری و مشخصات پروژه قابل اجرا ارزیابی شوند.
ارزش ماشینکاری قطعات بزرگ CNC زمانی واضح تر می شود که قابلیت دستگاه به هندسه واقعی اجزا متصل شود. TOTEM چندین کاربرد صنعتی شامل تجهیزات دوار سنگین و اجزای باربر دقیق، از جمله نیروی محرکه دریایی، تولید برق، تجهیزات نفت و گاز، ماشین آلات معدن و ماشینکاری سنگین عمومی را ارائه می دهد.
شفت دریایی ابعاد بزرگ را با الزامات مورد نیاز برای تراز، وضعیت ژورنال، روابط فلنج و انتقال گشتاور پایدار ترکیب می کند. الف به عنوان مثال، شفت میانی فورج شده باید به درستی با محور رانش اطراف، محور پروانه، یاتاقان ها و آرایش کوپلینگ ادغام شود. طیف محصولات شافت میانی موجود TOTEM از کربن آهنگری یا فولاد آلیاژی استفاده می کند و از ساخت سفارشی مطابق با الزامات سیستم پیشرانه پشتیبانی می کند.
برای این نوع قطعه، ماشینکاری شفت بزرگ باید بیشتر از قطر خارجی و طول کلی برنامه ریزی شود. مهندسان همچنین باید مجلات حیاتی، رابط های جفت، مراکز مرجع، الزامات خروجی، مراحل بازرسی و هر گونه اثرات عملیات حرارتی را که می تواند بر هندسه نهایی تأثیر بگذارد، شناسایی کنند.
الف شفت روتور توربین بخار شامل مناطق عملکردی متعددی مانند ژورنال ها، مناطق آب بندی، مکان یابی سطوح و ویژگی های کوپلینگ است که هر یک می توانند الزامات ماشینکاری و بازرسی متفاوتی را تحمیل کنند. صفحه محصول روتور توربین TOTEM مسیرهای تولیدی را شرح میدهد که از تراشهای بزرگ CNC، سنگزنی، آزمایشهای غیرمخرب، بازرسی خروجی و تأیید زبری سطح بر اساس طراحی روتور جداگانه استفاده میکنند.
محفظه های بزرگ توربین مشکل متفاوتی ایجاد می کنند. صورت های مفصلی پهن، حفره های داخلی، ویژگی های فلنج و سیستم های سوراخ دقیق، برنامه ریزی مبنا و دقت خسته کننده را از اهمیت ویژه ای می بخشد. حفاری و فرز دروازه ای می توانند از این هندسه ها پشتیبانی کنند که در آن دسترسی پایدار به چهره های بزرگ و سوراخ های جدا شده ضروری است.
سیلندرها و محفظههای کمپرسور بزرگ ممکن است سوراخها، فلنجها، گذرگاههای داخلی، سطوح جفتشونده و الگوهای بست را در یک ساختار ریختهگری یا ساخته شده ترکیب کنند. ماشینکاری قابل اطمینان نیاز به یک استراتژی مبنا روشن دارد تا ویژگی های مرتبط پس از خشن کردن و تکمیل به درستی در موقعیت خود باقی بمانند.
سازه های جوشی نگرانی دیگری را ایجاد می کنند: ماشینکاری می تواند تنش پسماند را آزاد کند یا دوباره توزیع کند. بنابراین یک ساخت سنگین ممکن است نیاز به جوشکاری کنترل شده، مدیریت تنش مناسب، مجاز ماشینکاری و برش مرحله ای قبل از اتمام سطوح بحرانی نهایی داشته باشد. این ملاحظات، ماشینکاری قطعات سنگین را به یک فرآیند تولید هماهنگ تبدیل میکند تا صرفاً یک عملیات نهایی CNC.
اجزای بزرگ تصمیمات فرآیندی را بزرگنمایی میکنند که ممکن است در مورد قطعات کوچکتر نسبتاً بخشنده باشد. اتصالی که بیش از حد سفت است می تواند یک بخش نازک را منحرف کند، در حالی که پشتیبانی ناکافی ممکن است باعث لرزش یا حرکت در طول برش شود. به همین ترتیب، حذف حجم زیادی از مواد تنها از یک طرف آهنگری، ریختهگری یا جوشکاری میتواند تعادل تنش داخلی را تغییر داده و هندسه را قبل از اتمام ماشینکاری تغییر دهد.
انتقال داده یکی دیگر از منابع مکرر ریسک است. اگر یک جزء باید بین ماشینها یا جهتگیریها جابجا شود، هر تنظیمی نیاز به یک رابطه واضح با سیستم مبدأ ترسیم دارد. چهره های بحرانی، حفره ها، ژورنال ها و الگوهای حفره باید طوری برنامه ریزی شوند که اندازه گیری بتواند آن روابط را به جای بررسی صرفا ابعاد فردی تأیید کند.
اثرات حرارتی نیز در حین ماشینکاری دقیق CNC شایسته توجه است. یک قطعه کار بزرگ، ساختار ماشین، سیستم ابزار و تجهیزات اندازه گیری می تواند به تغییرات دما، به ویژه در طول چرخه های طولانی ماشین کاری، واکنش متفاوتی نشان دهد. بنابراین، برنامهریزی فرآیند مناسب، شرایط ماشینکاری پایدار را با بازرسی مرحلهای ترکیب میکند تا اینکه به اندازهگیری نهایی برای تشخیص خطاهای انباشته تکیه کند.
یکی از مزیت های اطلاعاتی موجود برای TOTEM زنجیره تولید گسترده تر آن است. این شرکت قابلیتهایی را شامل کنترل مواد خام، عملیات حرارتی، ماشینکاری خشن و نهایی، عملیات سطحی و بستهبندی محصول نهایی را پوشش میدهد، در حالی که مجموعه محصولات آن شامل آهنگری، ریختهگری، شفتهای ماشینکاری شده، سیلندرها، یاتاقانها و تجهیزات سنگین ساخته شده است.
یک گردش کار عملی با بررسی نقشه ها، مشخصات مواد، وضعیت خالی، هزینه ماشینکاری، الزامات عملیات حرارتی، و داده های بحرانی شروع می شود. سپس ماشینکاری خشن می تواند مواد اضافی را حذف کند و در عین حال برای تثبیت و تکمیل بعدی باقی بماند. در مواردی که عملیات حرارتی یا عملیات تنش زدایی توسط نقشه کشی یا ساخت مورد نیاز است، موقعیت آنها در ترتیب باید انتخاب شود تا خطر حرکت ابعادی پس از برش نهایی کاهش یابد.
ماشینکاری نهایی هندسه عملکردی حیاتی را تنها پس از ایجاد یک پایه پایدار برای کار دقیق، ایجاد می کند. بازرسی باید از همان منطق مبنایی که در ساخت استفاده میشود پیروی کند تا ابعاد آنطور که طراح در نظر گرفته است ارزیابی شود. برای پروژههایی که شامل ماشینکاری شفت سنگین ، خروجی، روابط ژورنال، ویژگیهای کوپلینگ، وضعیت سطح، و سایر ویژگیهای خاص نقشهکشی میشوند، ممکن است به جای یک بررسی نهایی منفرد، به تأیید مرحلهای نیاز داشته باشند.
کنترل کیفیت برای قطعات بزرگ باید قبل از شروع ماشینکاری برنامه ریزی شود. روش بازرسی باید قابلیت دستیابی به ویژگی های مورد نیاز، بازتولید ساختار مبنا ترسیم و تولید مستندات مناسب برای پروژه را داشته باشد. گیجهای معمولی، بررسیهای خروجی، سیستمهای اندازهگیری ابعادی، ابزارهای زبری سطح و آزمایشهای غیرمخرب همگی ممکن است بسته به نوع قطعه نقش داشته باشند.
یک اصل مهندسی مفید این است که قابلیت مکان یابی ماشین و تحمل قطعه تمام شده یکسان نیستند. دقت نهایی تحت تأثیر سختی قطعه، شرایط مواد، دسترسی به ابزار، طراحی فیکسچر، ترتیب نصب، رفتار حرارتی، نیروهای برش و روش اندازهگیری است. به همین دلیل، تامینکنندگان بزرگ ماشینکاری CNC به جای اعمال یک ادعای تحمل عمومی برای هر قطعه بزرگ، تلورانسهای دشوار را بر اساس ویژگی به ویژگی بررسی میکنند.
برای قطعات حیاتی دوار، بازرسی ممکن است فراتر از اندازه گیری ابعاد باشد. برای مثال، اطلاعات تولید روتور توربین موجود TOTEM، آزمایش اولتراسونیک، آزمایش ذرات مغناطیسی، بازرسی خروجی و تأیید زبری را به عنوان فعالیتهای کنترل کیفیت مرتبط برای شفتهای روتور شناسایی میکند. اینکه کدام آزمایش برای جزء دیگر مورد نیاز است، باید از روی نقشه، مشخصات مواد، شرایط سرویس و الزامات قراردادی تعیین شود.
خریداران باید با بررسی امکان سنجی مبتنی بر نقشه به جای فهرست تجهیزات عمومی شروع کنند. پاکت ماشین و وزن قطعه کار تناسب اساسی را تعیین میکنند، اما سوال قویتر این است که آیا تامینکننده میتواند یک مسیر فرآیند کامل را از قسمت خالی عرضهشده تا قطعه نهایی بازرسی شده ایجاد کند. تجربه با هندسه، مواد، هندلینگ، ویژگیهای دقیق و مستندات با کیفیت میتواند آموزندهتر از تعداد ماشینهای CNC نشان داده شده در صفحه کارخانه باشد.
زنجیره تولید نیز باید برای رابط بین عملیات ارزیابی شود. اگر آهنگری، ریختهگری، عملیات حرارتی، ماشینکاری خشن، ماشینکاری نهایی، بازرسی و بستهبندی مستلزم چندین تسهیلات باشد، مسئولیت فرآیند و انتقال کیفیت باید روشن بماند. محتوای موجود TOTEM ماشینکاری شفت سنگین و مجموعه تولید سفارشی این رویکرد فرآیند محور گسترده تر را به جای ارائه ماشینکاری به عنوان یک مرحله تولید مجزا منعکس می کند.
ارائه اطلاعات مهندسی کامل در ابتدای پرس و جو به سازنده کمک می کند ریسک فرآیند را با دقت بیشتری ارزیابی کند. یک مدل سهبعدی میتواند هندسه و دسترسی ابزار را روشن کند، در حالی که نقشه دوبعدی کنترلشده باید تلورانسها، GD&T، پوششهای سطح، نیازمندیهای مواد، عملیات حرارتی و نکات بازرسی را مشخص کند. ابعاد کلی و وزن خالی تقریبی به همان اندازه مهم هستند زیرا جابجایی و برنامه ریزی یراق آلات می تواند بر مسیر تولید در دسترس تأثیر بگذارد.
برای بررسی کارآمدتر، خریداران معمولاً باید اطلاعات پروژه زیر را ارائه دهند:
طراحی ساخت دو بعدی و مدل سه بعدی موجود؛ درجه مواد و فرم خالی؛ ابعاد کلی و وزن تخمینی؛ الزامات مهم GD&T، ریزش، صافی، هم محوری یا موقعیتی. سطوح مورد نیاز و عملیات حرارتی؛ مقدار و انتظارات تکرار سفارش؛ الزامات بازرسی، NDT، اسناد، بسته بندی و تحویل.
اگر برخی از اطلاعات در مرحله اولیه منبع یابی در دسترس نباشد، اقلام گمشده باید شناسایی شوند نه اینکه فرض شوند. این به تامین کننده ماشینکاری و مشتری اجازه می دهد تا قبل از شروع برنامه ریزی تولید، الزامات طراحی تایید شده را از تصمیمات مهندسی اولیه جدا کنند.
بخش بزرگ ماشینکاری CNC به بیش از یک پاکت ماشین بزرگ نیاز دارد. تولید موفقیت آمیز به تطبیق قطعه کار با تجهیزات مناسب، کنترل داده ها و فیکسچرها، برنامه ریزی حذف مواد، مدیریت ریسک اعوجاج و تأیید ویژگی های حیاتی با یک استراتژی بازرسی مناسب بستگی دارد. GAU32×40 ظرفیت TOTEM را برای حفاری و فرز کردن دروازهها در یک شبکه تولیدی گستردهتر که از شفتها، محفظهها، آهنگرها، ریختهگریها و قطعات سنگین ساخته میشود، افزایش میدهد. برای پروژه های جدید، قابل اطمینان ترین نقطه شروع، بررسی امکان سنجی مبتنی بر نقشه است که هندسه، مواد، تلورانس ها، ترتیب فرآیند، بازرسی و مدیریت را با هم در نظر می گیرد.
هنگامی که ابعاد، وزن، الزامات یراق آلات، روش جابجایی یا نیازهای بازرسی از محدوده عملی ماشینکاری معمولی فراتر رود، ممکن است یک قطعه 'بزرگ' در نظر گرفته شود. هیچ آستانه اندازه جهانی وجود ندارد. یک شفت بلند و یک پوشش عریض هر دو می توانند به ماشینکاری CNC نیاز داشته باشند، حتی اگر هندسه آنها کاملاً متفاوت باشد.
عملیات معمولی می تواند شامل فرز، حفاری، سوراخ کاری، تکمیل سوراخ، روکش، ماشینکاری کانتور، و ماشینکاری سطوح مبدا یا جفت گیری باشد. تراشکاری، سنگ زنی، و سایر فرآیندها ممکن است در ماشین های اختصاصی در صورت نیاز قطعه انجام شود. مسیر فرآیند نهایی باید با ترسیم مطابقت داشته باشد نه اینکه هر ویژگی را به یک ماشین تحمیل کند.
بله، مشروط بر اینکه تجهیزات انتخاب شده، طرح فیکسچر، وضعیت مواد، هزینه ماشینکاری و استراتژی بازرسی برای قطعه مناسب باشد. ریختهگریها، آهنگریها و جوشکاریها در حین حذف مواد رفتار متفاوتی دارند، بنابراین توالی ماشینکاری باید حالت تنش و ویژگیهای ساختاری آنها را منعکس کند.
کنترل تلورانس با برنامه ریزی مبنا، نگهداری کار، انتخاب ماشین، توالی ماشینکاری و فاصله مناسب بین عملیات خشن و پایانی آغاز می شود. بررسی های حین فرآیند می توانند حرکت را قبل از حذف تمام مواد نهایی شناسایی کنند. سپس پذیرش نهایی باید از یک روش بازرسی استفاده کند که بتواند الزامات نقشه را تأیید کند.
یک بسته پیشنهادی مفید معمولاً شامل نقشههای دو بعدی، مدل سهبعدی در صورت وجود، مشخصات مواد، نوع خالی، اندازه کلی، وزن تخمینی، کمیت، تحملهای بحرانی، الزامات تکمیل سطح، عملیات حرارتی، و الزامات بازرسی است. اطلاعات کامل تر به تامین کننده اجازه می دهد تا ابزار، راه اندازی، جابجایی، کنترل کیفیت و ریسک تولید را با دقت بیشتری ارزیابی کند.


