
Please Choose Your Language
ভিউ: 0 লেখক: সাইট এডিটর প্রকাশের সময়: 2026-08-12 মূল: সাইট
বন্ধ ত্রিমাত্রিক প্রবাহ কেন্দ্রাতিগ ইমপেলার
বন্ধ ত্রি-মাত্রিক প্রবাহ কেন্দ্রাতিগ ইমপেলার হল তরল যন্ত্রপাতির মূল উপাদান যেমন সেন্ট্রিফিউগাল কম্প্রেসার, পাম্প এবং ফ্যান। 'বন্ধ' শব্দের অর্থ হল ব্লেডগুলি একদিকে একটি ডিস্ক (ব্যাক ডিস্ক) এবং অন্য দিকে একটি কাফন (সামনের ডিস্ক) দ্বারা সম্পূর্ণরূপে আবদ্ধ, একটি সম্পূর্ণরূপে আবদ্ধ প্রবাহ পথ তৈরি করে৷ 'ত্রি-মাত্রিক প্রবাহ' বলতে ত্রি-মাত্রিক প্রবাহ তত্ত্বের উপর ভিত্তি করে ডিজাইন করা পাকানো ব্লেডকে বোঝায়, একই সাথে রেডিয়াল, অক্ষীয় এবং পরিধির দিকনির্দেশে তরল গতি বিবেচনা করে।
প্রথাগত নকশায়, এক-মাত্রিক প্রবাহ তত্ত্ব অনুমান করে অসীম সংখ্যক ব্লেড এবং মেরিডিওনাল সমতল বরাবর অভিন্ন বেগ বন্টন। দ্বি-মাত্রিক প্রবাহ তত্ত্বটি ক্রস-বিভাগ জুড়ে রৈখিক বেগের তারতম্যকে আরও বিবেচনা করে। যাইহোক, উভয়ই ইম্পেলারের ভিতরে জটিল ত্রিমাত্রিক সান্দ্র প্রবাহকে সত্যিকার অর্থে প্রতিফলিত করতে পারে না। ত্রিমাত্রিক প্রবাহ তত্ত্ব অভ্যন্তরীণ ত্রিমাত্রিক স্থানকে অসীমভাবে বিভক্ত করে এবং প্রবাহ ক্ষেত্র গণনার মাধ্যমে একটি সম্পূর্ণ গাণিতিক মডেল স্থাপন করে:
W = f(R, φ, Z)
যেখানে W হল প্রবাহ বেগ, R হল রেডিয়াল স্থানাঙ্ক, φ হল পরিধি স্থানাঙ্ক, এবং Z হল অক্ষীয় স্থানাঙ্ক। ত্রিমাত্রিক প্রবাহ গণনার মাধ্যমে, ইমপেলারের অভ্যন্তরে যেকোন বিন্দুতে বেগ বিতরণ প্রাপ্ত করা যেতে পারে, যার ফলে ব্লেড ইনলেট/আউটলেট কোণ, ব্লেড নম্বর এবং টুইস্টেড ব্লেডের ক্রস-বিভাগীয় আকারগুলি অপ্টিমাইজ করা যায়, যাতে ব্লেডের পৃষ্ঠগুলি প্রকৃত ট্রাজেক্টরি ফ্লুয়ের সাথে পুরোপুরি মেলে৷
ত্রিমাত্রিক প্রবাহ ব্লেডগুলিতে অনিয়মিত বাঁকা পৃষ্ঠ রয়েছে যা সত্যিকারের প্রবাহ ব্যবস্থার সাথে খাপ খায়, চাপের পৃষ্ঠে প্রবাহ বিচ্ছেদ রোধ করে, প্রবাহের ক্ষতি হ্রাস করে এবং সর্বোত্তম প্রবাহের অবস্থা অর্জনের জন্য অভ্যন্তরীণভাবে সমস্ত তরল কণার বেগ বন্টন নিয়ন্ত্রণ করে। প্রচলিত দ্বি-মাত্রিক ইম্পেলারের সাথে তুলনা করে, দক্ষতা 5%-15% দ্বারা উন্নত করা যেতে পারে।
বিস্তৃত মেরিডিওনাল প্যাসেজ: হাবের ব্যাস হ্রাস প্রবাহ ক্ষমতা বৃদ্ধি করে, হাইড্রোলিক দক্ষতা উন্নত করে।
ছোট ইম্পেলার ব্যাস: বর্ধিত আউটলেট প্রস্থ একই কার্যকারিতার জন্য সরঞ্জামের আকার হ্রাস করে।
বড় ব্লেড টুইস্ট: নন-ইউনিফর্ম বি-স্পলাইন সারফেস মডেলিং প্রযুক্তি প্রবাহ ক্ষেত্রের সাথে ত্রিমাত্রিকভাবে পাকানো ব্লেডের সুনির্দিষ্ট মিলকে সক্ষম করে।
ফরোয়ার্ড-বর্ধিত খাঁড়ি প্রান্ত: আগত প্রবাহের দিকে প্রসারিত হলে ইনলেট ক্ষয়ক্ষতি কমে যায় এবং ক্যাভিটেশন কর্মক্ষমতা উন্নত হয়।
স্তব্ধ ব্লেড গঠন: মাঝারি-উচ্চ গতির ইমপেলারের জন্য, মাথার ±4‰ মধ্যে প্রবাহ স্পন্দন কমাতে পার্শ্ববর্তী ব্লেডগুলিকে স্তব্ধ করা যেতে পারে।
গোলকধাঁধা সীল গঠন: সিলিং রিং এ বিশেষ গোলকধাঁধা নকশা ভলিউমেট্রিক ক্ষতি হ্রাস করে।
আধুনিক ত্রিমাত্রিক প্রবাহ ইম্পেলার ডিজাইন 'তাত্ত্বিক গণনা + সংখ্যাসূচক সিমুলেশন + অপ্টিমাইজেশান পুনরাবৃত্তি' এর প্রযুক্তিগত পথ অনুসরণ করে:
CAD 3D মডেলিং
ব্লেড প্রোফাইলের প্যারামেট্রিক ডিজাইন, পুরুত্বের বন্টন এবং ইনলেট/আউটলেট কোণ সহ জটিল টুইস্টেড ব্লেড 3D মডেল স্থাপন করতে NURBS সারফেস ফিটিং ব্যবহার করা হয়।
CFD ফ্লো সিমুলেশন
কম্পিউটেশনাল ফ্লুইড ডাইনামিক্স (CFD) জাল তৈরি এবং প্রবাহ ক্ষেত্রের গণনার জন্য ব্যবহৃত হয় যা ইম্পেলারের ভিতরে প্রকৃত প্রবাহের অবস্থা অনুকরণ করতে এবং ব্লেড জ্যামিতিক পরামিতিগুলিকে অপ্টিমাইজ করতে।
FEA কাঠামোগত বিশ্লেষণ
সীমিত উপাদান বিশ্লেষণ নিশ্চিত করে যে ইম্পেলার সেন্ট্রিফিউগাল এবং এরোডাইনামিক লোডের অধীনে ফলন না করে এবং অপারেটিং গতিতে অনুরণন এড়াতে কম্পন মোড (প্রাকৃতিক ফ্রিকোয়েন্সি) পরীক্ষা করে।
সিএএম মেশিনিং প্রোগ্রামিং
পাঁচ-অক্ষ টুল পাথ তৈরি করে, হস্তক্ষেপ চেকিং এবং সিমুলেশন যাচাইকরণ করে এবং CNC কোড আউটপুট করে। সাধারণ সফ্টওয়্যারগুলির মধ্যে রয়েছে UG NX, Cimatron, CAXA, ইত্যাদি।
ইম্পেলার খুলুন
ব্লেড শুধুমাত্র হাবের সাথে সংযুক্ত, একটি কাফন ছাড়া।
সর্বনিম্ন মেশিন অসুবিধা.
কম দক্ষতা এবং কম যান্ত্রিক শক্তি।
বড় ব্লেড টিপ ক্লিয়ারেন্স ফুটো.
সেমি-ওপেন ইম্পেলার
হাব এবং আংশিক কভার মধ্যে ব্লেড.
মাঝারি যন্ত্রের অসুবিধা।
মাঝারি দক্ষতা এবং শক্তি.
এখনও কিছু ক্লিয়ারেন্স ফুটো আছে.
বন্ধ ইম্পেলার
ব্লেড সম্পূর্ণভাবে ডিস্ক এবং কাফনের মধ্যে আবদ্ধ।
সর্বোচ্চ যন্ত্রের অসুবিধা।
সর্বোচ্চ দক্ষতা এবং সর্বোচ্চ শক্তি।
সম্পূর্ণরূপে সিল প্রবাহ উত্তরণ, কোন ফুটো.
লিকেজ লস দূর করে
ইন্টিগ্রাল কাফন প্রবাহের পথকে সম্পূর্ণভাবে সিল করে দেয়, উচ্চ-চাপ মাঝারিকে নিম্ন-চাপের দিকে ফিরে আসতে বাধা দেয়। কম্প্রেশন দক্ষতা একই গতিতে 8%-15% দ্বারা উন্নত হয়।
মসৃণ গ্যাস প্রবাহ
আবদ্ধ প্যাসেজ সীমাবদ্ধতা পরিকল্পিত ট্র্যাজেক্টোরি বরাবর প্রবাহিত হয়, কম তরল প্রতিরোধের সাথে অশান্তি এবং ঘূর্ণি এড়িয়ে যায়। পূর্ণ-লোড এবং আংশিক-লোড দক্ষতা উভয়ই উচ্চতর।
উচ্চতর কাঠামোগত অনমনীয়তা
ডিস্ক এবং কাফন উভয় প্রান্তে সমর্থিত ব্লেড সহ একটি অবিচ্ছেদ্য কাঠামো তৈরি করে। উচ্চ গতিতে (8,000-20,000 r/min), বিকৃতি এবং অনুরণন ঝুঁকি অনেক কমে যায়।
কম্পন এবং শব্দ হ্রাস
বন্ধ স্ট্রাকচার আরো স্থিরভাবে সঞ্চালিত হয়, কম ভারবহন ক্ষতি সহ। ব্লেড ক্লান্তি ফাটল এবং ক্ষয় ব্যর্থতা উল্লেখযোগ্যভাবে হ্রাস করা হয়, এটি ক্রমাগত অপারেশন জন্য উপযুক্ত করে তোলে।
সর্বোচ্চ Isentropic দক্ষতা
পশ্চাদগামী-বাঁকা বন্ধ ইম্পেলারগুলি 85% এর উপরে আইসেন্ট্রপিক দক্ষতা অর্জন করতে পারে, বড় চিলার এবং শিল্প কম্প্রেসারগুলির শক্তি-সাশ্রয়ী চাহিদা মেটাতে পারে।
ওয়াইড স্থিতিশীল অপারেটিং পরিসীমা
একটি বৃহত্তর সার্জ মার্জিন 20%-100% লোড বৈচিত্র্যকে মিটমাট করে, যা কেন্দ্রীয় শীতাতপ নিয়ন্ত্রণ ব্যবস্থার উচ্চ পরিবর্তনশীল লোড অবস্থার সাথে পুরোপুরি মিলে যায়।
শিল্প ঐক্যমত
90%-এর বেশি উচ্চ-দক্ষতা বাণিজ্যিক/শিল্প কেন্দ্রীভূত চিলারগুলি অভিন্নভাবে পশ্চাৎমুখী-বাঁকা বন্ধ ত্রি-মাত্রিক প্রবাহ ইম্পেলার গ্রহণ করে। সামগ্রিক অর্থনীতি, স্থিতিশীলতা এবং শক্তি দক্ষতা বিবেচনা করে, বন্ধ ত্রিমাত্রিক প্রবাহ ইম্পেলার মূলধারার শিল্প পছন্দ হয়ে উঠেছে।
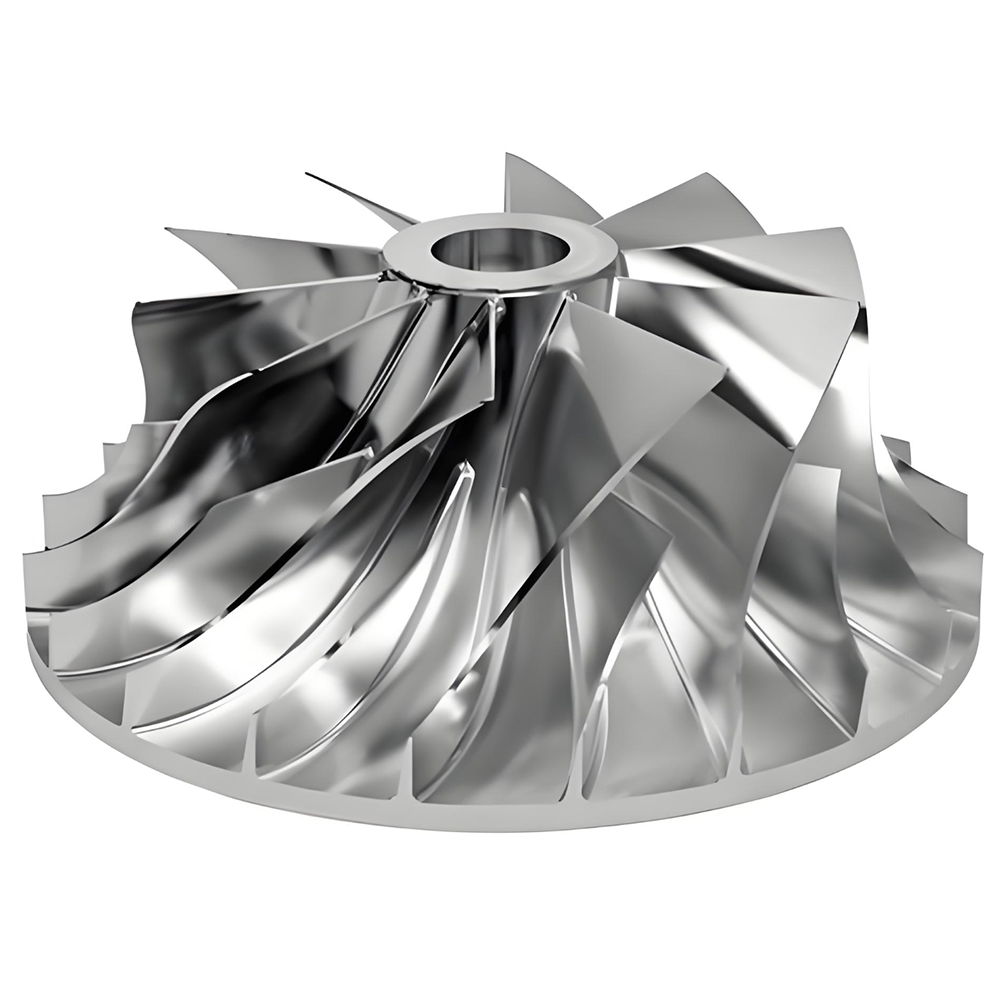
বন্ধ ত্রিমাত্রিক প্রবাহ কেন্দ্রাতিগ ইমপেলারের উত্পাদন একটি মূল প্রযুক্তিগত বাধা গঠন করে। উচ্চ ব্লেডের মোচড়, সরু প্যাসেজ এবং ডিস্ক এবং কাফনের পৃষ্ঠের বড় বক্রতার কারণে, মেশিনিং অত্যন্ত কঠিন। বর্তমান মূলধারার উত্পাদন পদ্ধতিতে নিম্নলিখিত পাঁচটি বিভাগ অন্তর্ভুক্ত রয়েছে:
প্রক্রিয়া |
নীতি |
সাধারণ আবেদন |
উপাদান ব্যবহার |
নির্ভুলতা |
পাঁচ-অক্ষ অখণ্ড মিলিং |
একাধিক অপারেশনের মাধ্যমে একটি কঠিন ফরজিং থেকে ব্লেড এবং প্যাসেজ তৈরি করা |
উচ্চ কর্মক্ষমতা কম্প্রেসার, মহাকাশ |
কম (10%) |
অনেক উঁচুতে |
ইডিএম |
বৈদ্যুতিক স্রাব দ্বারা উপাদান ক্ষয় আকৃতির ইলেক্ট্রোড ব্যবহার করে |
সরু প্যাসেজ, মেশিন থেকে কঠিন উপকরণ |
কম |
উচ্চ |
বিনিয়োগ ঢালাই |
জটিল আকারের হারানো মোম ঢালাই |
ছোট-থেকে-মাঝারি ইম্পেলার ব্যাচ উত্পাদন |
উচ্চ |
মাঝারি |
সেগমেন্টেড ঢালাই |
ব্লেডগুলি আলাদাভাবে মিশে এবং ডিস্ক এবং কাফনে ঝালাই করা হয় |
বড় ইম্পেলার, প্রশস্ত প্যাসেজ |
মাঝারি |
মাঝারি-উচ্চ |
অ্যাডিটিভ ম্যানুফ্যাকচারিং (3D প্রিন্টিং) |
SLM/EBM লেয়ার-বাই-লেয়ার মেটাল পাউডার গলে যাওয়া |
প্রোটোটাইপিং, অতি-জটিল কাঠামো |
উচ্চ (95%) |
মাঝারি-উচ্চ |
প্রক্রিয়া নির্বাচন যুক্তি
ইম্পেলারের ধরন (খোলা/আধা-খোলা/বন্ধ), উত্তরণ প্রস্থ, উপাদান বৈশিষ্ট্য, উৎপাদনের পরিমাণ, নির্ভুলতার প্রয়োজনীয়তা, এবং খরচ বাজেট যৌথভাবে প্রক্রিয়ার পথ নির্ধারণ করে। অনুশীলনে, সম্মিলিত প্রক্রিয়াগুলি (যেমন, ফাইভ-অক্ষ রাফ মিলিং + EDM ফিনিশিং) প্রায়শই দক্ষতা এবং নির্ভুলতার ভারসাম্য বজায় রাখতে ব্যবহৃত হয়।
পাঁচ-অক্ষ যুগপত CNC ইন্টিগ্রাল মিলিং বর্তমানে উচ্চ-কর্মক্ষমতা বন্ধ ত্রি-মাত্রিক প্রবাহ ইমপেলারের জন্য সবচেয়ে মূলধারার উত্পাদন পদ্ধতি। একটি কঠিন ফোরজিং থেকে শুরু করে, এই পদ্ধতিটি একক ফাঁকা থেকে ড্রিলিং, রাফিং, সেমি-ফিনিশিং, ক্লিন-আপ এবং ফিনিশিং সহ অপারেশনগুলির মাধ্যমে ব্লেড এবং প্যাসেজগুলিকে একত্রিত করে।
উপাদান প্রস্তুতি
রুক্ষ টার্নিং প্রি-ফর্মিং (লেদ / 3-4 অক্ষ মিল বেশিরভাগ স্টক সরিয়ে দেয়)
তুরপুন (প্যাসেজ মেশিনিংয়ের জন্য ড্রিলিং শুরু করা গর্ত)
প্যাসেজ রাফিং (উচ্চ উপাদান অপসারণের হারের জন্য বড়-ব্যাসের সরঞ্জাম)
সেমি-ফিনিশিং (অন্তিম পৃষ্ঠের কাছে যাওয়ার জন্য ছোট ভাতা রেখে)
ক্লিন-আপ (ব্লেডের গোড়ায় ফিললেট মেশিন করা)
ফিনিশিং (ব্লেড পৃষ্ঠের জন্য টেপারড বল-এন্ড মিল)
পোস্ট-প্রসেসিং (ডিবারিং, পলিশিং, ডাইনামিক ব্যালেন্সিং)
সাইড মিলিং
এক পাসে মেশিনের ব্লেড পৃষ্ঠের দিকের টুলটি ব্যবহার করে। উচ্চ দক্ষতা এবং ভাল পৃষ্ঠ ফিনিস, বিশেষত শাসিত-সারফেস ইমপেলারের জন্য উপযুক্ত। হস্তক্ষেপ এড়াতে টুল অক্ষ ভেক্টরের সুনির্দিষ্ট নিয়ন্ত্রণ প্রয়োজন।
পয়েন্ট মিলিং
মেশিন বাঁকা পৃষ্ঠের পয়েন্ট-বাই-পয়েন্টে বল-নাকের ডগা ব্যবহার করে। জটিল ফ্রি-ফর্ম সারফেসগুলির জন্য উচ্চতর নমনীয়তা অফার করে, কিন্তু ধীর। স্ক্যালপ উচ্চতা 0.005 মিমি এর মধ্যে নিয়ন্ত্রণ করা যেতে পারে।
ট্রোকয়েডাল মিলিং
শক্ত পদার্থের রুক্ষ করার সময় ধ্রুবক টুল লোড বজায় রাখে; আর্ক এন্ট্রি কাটিং ফোর্স ইমপ্যাক্ট কমায় এবং টুল লাইফ বাড়িয়ে দেয়।
মেশিনিং স্টেজ |
টুল টাইপ |
বৈশিষ্ট্য |
রুক্ষ |
নলাকার / টেপারড মিলিং কাটার (কোটেড কার্বাইড) |
বড় ব্যাস, উচ্চ উপাদান অপসারণের হার; ব্যাস সর্বনিম্ন ব্লেড ব্যবধান কম হতে হবে |
ব্লেড ফিনিশিং |
টেপারড বল-এন্ড লং-রিচ কাটার |
ব্যাস 3-6 মিমি, গভীর খাঁজের জন্য কাটিং প্রান্তের দৈর্ঘ্য 30+ মিমি; দক্ষতার জন্য পার্শ্ব প্রান্ত ব্যবহার করে |
উত্তরণ সমাপ্তি |
বল-এন্ড / টরয়েডাল শেষ মিল |
ধ্রুবক স্ক্যালপ টুলপথ পরিকল্পনা, স্ক্যালপ উচ্চতা 0.005-0.02 মিমি |
পরিষ্কার করা |
ছোট ব্যাসের বল-এন্ড টুল |
ব্লেড-হাব জংশনে ফিললেট মেশিন করা |
পাঁচ-অক্ষ যন্ত্রের মূল অসুবিধাগুলি টুল অক্ষ ভেক্টর পরিকল্পনা এবং হস্তক্ষেপ পরীক্ষায় নিহিত। সাধারণ পদ্ধতি অন্তর্ভুক্ত:
ড্রাইভের সাথে সম্পর্কিত: সঠিক সীসা এবং কাত কোণ সহ ড্রাইভ জ্যামিতি হিসাবে ব্লেড পৃষ্ঠতল, সংলগ্ন ব্লেড এবং প্যাসেজ পৃষ্ঠগুলিকে চেক জ্যামিতি হিসাবে নির্বাচন করা।
গাইড বক্ররেখা পদ্ধতি: সংলগ্ন ব্লেড এবং অফসেটিংয়ের সীমানা রেখার মধ্যে মধ্যবিন্দু খুঁজে বের করে টুল অক্ষ গাইড বক্ররেখা বের করা।
কনস্ট্যান্ট স্ক্যালপ ফিনিশিং: ইউনিফর্ম স্ক্যালপ টুলপাথ তৈরি করতে নির্দিষ্ট স্ক্যালপ উচ্চতার উপর ভিত্তি করে স্টেপওভার গণনা করা।
কম্পন হ্রাসের জন্য হেলিকাল র্যাম্পিং: পাতলা-স্তর হেলিকাল মাল্টিপল র্যাম্পিং (পিচ 0.04-0.06 মিমি) যখন প্রভাব কম্পন এড়াতে টুল যোগাযোগ খালি থাকে।
ভাইব্রেশন-ড্যাম্পিং টুল হোল্ডার প্রযুক্তি
সর্বশেষ পেটেন্ট প্রযুক্তি একটি অভ্যন্তরীণ স্যাঁতসেঁতে কোর এবং স্যাঁতসেঁতে তেল সহ একটি কম্পন-ড্যাম্পিং টুল ধারক নিয়োগ করে, ধারক বাঁকানো বিচ্যুতি শোষণ করতে পাল্টা-কম্পন তৈরি করে, উল্লেখযোগ্যভাবে গতিশীল দৃঢ়তা বৃদ্ধি করে। অভ্যন্তরীণ কুল্যান্ট সরবরাহের সাথে মিলিত, মেশিনিং আরও স্থিতিশীল হয়ে ওঠে।
টুলপথ তৈরির পর, সিমুলেশন সফ্টওয়্যার ব্যবহার করে বারবার যাচাই করা বাধ্যতামূলক।
UG NX সিমুলেশন মডিউল: টুলপথের হস্তক্ষেপ এবং ওভারকাট পরীক্ষা করে।
VERICUT: মেশিন টুল মোশন সিমুলেশন, CNC কোড যাচাই করে, সংঘর্ষ সনাক্ত করে।
ট্রায়াল কাটিং: কাটিং প্যারামিটার সূক্ষ্ম-টিউন করতে মেশিনে প্রকৃত পরীক্ষা।
বন্ধ ত্রিমাত্রিক প্রবাহ ইম্পেলারগুলির EDM মেশিনিং জোনযুক্ত, বহু-ইলেক্ট্রোড, বহু-পদক্ষেপের ক্রিয়াকলাপ সহ একটি ডিজিটাল প্রক্রিয়া রুট গ্রহণ করে:
প্রি-মেশিনিং: ইলেক্ট্রোড মেশিন প্যাসেজ এন্ট্রি।
রাফিং থেকে প্রস্থান করুন: ইলেক্ট্রোড খোলা প্যাসেজ প্রস্থান করুন।
এন্ট্রি রাফিং: ইলেক্ট্রোড সম্পূর্ণ এন্ট্রি রাফ গঠন করে।
সেমি-ফিনিশিং: ডিসচার্জ গ্যাপ অ্যালাউন্স সহ সেমি-ফিনিশ ইলেক্ট্রোড।
সমাপ্তি: ইলেক্ট্রোড চূড়ান্ত নির্ভুলতা অর্জন করে।
অরবিটাল EDM: উপযুক্ত কক্ষপথ গতি স্রাব ফাঁক এবং পৃষ্ঠের গুণমান উন্নত করে।
ভাতা বিতরণ: সেমি-ফিনিশ ইলেক্ট্রোড 0.5 মিমি পুরু, ফিনিশ ইলেক্ট্রোড অতিরিক্ত 0.2 মিমি।
ডিজিটাল সিমুলেশন: সিএডি প্ল্যাটফর্মে ইলেক্ট্রোড এবং ফিক্সচারের গতিশীল সমাবেশ, মেশিনিং প্রক্রিয়া অনুকরণ করে।
সম্মিলিত পাঁচ-অক্ষ মিলিং + EDM প্রক্রিয়া
বদ্ধ ত্রিমাত্রিক ইন্টিগ্রাল ইমপেলারের জন্য - অনেকগুলি ব্লেড সহ, অত্যন্ত বাঁকানো প্যাসেজ, এবং কঠিন-টু-কাটা উপকরণ দিয়ে তৈরি - পাঁচ-অক্ষ CNC রাফিং + EDM ফিনিশিং এর সম্মিলিত প্রক্রিয়া সাধারণত ব্যবহৃত হয়। UG NX বিশ্লেষণের মাধ্যমে, প্যাসেজ মেশিনিং জোনগুলি যুক্তিসঙ্গতভাবে বিভক্ত করা হয়েছে, ইলেক্ট্রোড ডিজাইন এবং ফিক্সচারগুলি অপ্টিমাইজ করা হয়েছে, হস্তক্ষেপ সিমুলেট করা হয়েছে এবং ইলেক্ট্রোড এন্ট্রি/প্রস্থানের জন্য সর্বোত্তম পথ পাওয়া গেছে।
EDM সুবিধা এবং সীমাবদ্ধতা
দৃষ্টিভঙ্গি |
সুবিধা |
সীমাবদ্ধতা |
সামর্থ্য |
মেশিনগুলি অত্যন্ত সংকীর্ণ প্যাসেজ (<10 মিমি), উচ্চ-কঠোরতা উপাদান, জটিল স্থানিক কাঠামো |
ধীর গতি; প্রতিটি উত্তরণ পৃথকভাবে মেশিন |
নির্ভুলতা |
পৃথক ইলেক্ট্রোড সহজ পাথ এবং নিয়ন্ত্রণযোগ্য নির্ভুলতা প্রদান করে |
স্রাব ফাঁক মাত্রিক নির্ভুলতা প্রভাবিত করে, ক্ষতিপূরণের জন্য একাধিক ইলেক্ট্রোড প্রয়োজন |
পৃষ্ঠের গুণমান |
কোন যান্ত্রিক চাপ নেই, পাতলা পাকানো ব্লেডের জন্য উপযুক্ত |
রিকাস্ট লেয়ারের পরবর্তী পলিশিং প্রয়োজন |
খরচ |
কঠিন-কাটা উপকরণ মেশিন করতে পারেন |
উচ্চ ইলেক্ট্রোড উত্পাদন খরচ; উল্লেখযোগ্য গ্রাফাইট/তামা খরচ |
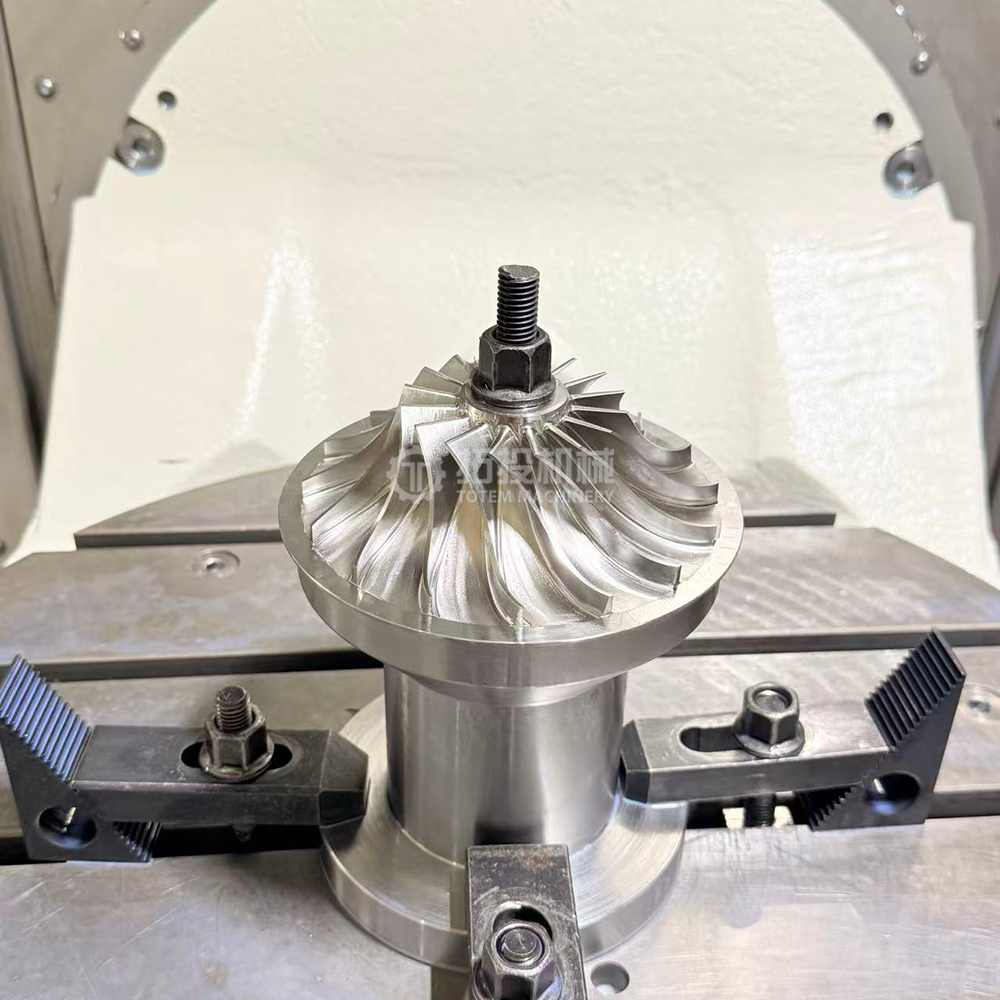
মেটাল এডিটিভ ম্যানুফ্যাকচারিং - বিশেষ করে সিলেক্টিভ লেজার মেল্টিং (SLM) এবং ইলেক্ট্রন বিম মেল্টিং (EBM) - বন্ধ ত্রিমাত্রিক প্রবাহ ইমপেলার তৈরির জন্য একটি সম্পূর্ণ নতুন রুট খুলছে। এটি প্রথাগত প্রক্রিয়ার মৌলিক জ্যামিতিক সীমাবদ্ধতা ভেদ করে।
অতি-পাতলা প্রাচীর গঠন
ফলন ≥95% সহ 0.3 মিমি পর্যন্ত অতি-পাতলা ব্লেডের স্থিতিশীল ত্রুটিমুক্ত গঠন অর্জন করেছে। বিপরীতে, ভর উৎপাদনে পাঁচ-অক্ষ মিলিংয়ের জন্য ন্যূনতম স্থিতিশীল প্রাচীরের বেধ সাধারণত 1.5 মিমি-এর উপরে।
ইন্টিগ্রেটেড গঠন
ফ্ল্যাঞ্জ, হাব এবং ব্লেডগুলি ঢালাই বা যোগদান ছাড়াই এক ধাপে মুদ্রিত হয়। ঘনত্ব ≥99.9%, নকল উপাদান বৈশিষ্ট্য পৌঁছনো; ক্লান্তি জীবন 40% এর বেশি উন্নত হয়েছে।
দ্রুত পুনরাবৃত্তি
নকশা থেকে শেষ অংশ পর্যন্ত সীসা সময় সপ্তাহ থেকে দিন সংকুচিত; ছোট-ব্যাচ কাস্টমাইজেশনের জন্য সরাসরি খরচ 60%-এর বেশি কমেছে। কোন টুলিংয়ের প্রয়োজন নেই, প্রোটোটাইপিংয়ের জন্য আদর্শ।
টপোলজি অপ্টিমাইজেশান
অভ্যন্তরীণ আকৃতির কুলিং চ্যানেল, ডবল-প্রাচীরযুক্ত ফাঁপা কাঠামো, ইত্যাদি সক্ষম করে, যা প্রচলিত প্রক্রিয়ার সাথে অসম্ভব। টপোলজি অপ্টিমাইজেশান 8.7% ওজন হ্রাস করেছে এবং সুরক্ষা মার্জিন বাড়িয়েছে।
উপাদান |
আবেদন |
SLM পরে বৈশিষ্ট্য |
ইনকোনেল 718 নিকেল-ভিত্তিক সুপারঅ্যালয় |
650 ডিগ্রি সেলসিয়াসে দীর্ঘমেয়াদী পরিষেবা |
ঘনত্ব ≥99.95%, প্রসার্য শক্তি >1200 MPa |
Ti‑6Al‑4V টাইটানিয়াম খাদ |
খুব উচ্চ টিপ গতি, মাঝারি তাপমাত্রা |
উচ্চ শক্তি-থেকে-ওজন অনুপাত, জারা প্রতিরোধী |
নতুন অ্যালুমিনিয়াম খাদ |
400°C পর্যন্ত উচ্চ-তাপমাত্রার অংশ |
স্ট্রেন্থ 5× প্রচলিত কাস্ট অ্যালুমিনিয়ামের |
স্টেইনলেস স্টীল (316L / 17‑4PH) |
ক্ষয়কারী পরিবেশ |
ভাল জারা প্রতিরোধের এবং যান্ত্রিক বৈশিষ্ট্য |
সমর্থন অপসারণ - সমর্থন কাঠামো কাটা.
স্ট্রেস ত্রাণ - অবশিষ্ট চাপ দূর করতে তাপ চিকিত্সা।
হট আইসোস্ট্যাটিক প্রেসিং (HIP) - 99.9%+ ঘনত্ব অর্জন করে।
সারফেস ফিনিশিং - মেশিনিং / পলিশিং / অ্যাব্রেসিভ ফ্লো মেশিনিং।
চূড়ান্ত মেশিনিং - সমালোচনামূলক পৃষ্ঠতলের নির্ভুল সমাপ্তি + গতিশীল ভারসাম্য।
বর্তমান সীমাবদ্ধতা
ধাতব 3D-মুদ্রিত অংশে অবশিষ্ট চাপ বিকৃতি ঘটাতে পারে, অতিরিক্ত তাপ চিকিত্সা সংশোধন প্রয়োজন।
উচ্চ কর্মক্ষমতা মুদ্রণ উপকরণ ব্যয়বহুল, ব্যাপক উত্পাদন সীমিত.
জটিল কাঠামোর অভ্যন্তরীণ ত্রুটিগুলির জন্য অ-ধ্বংসাত্মক পরীক্ষা এখনও অপরিপক্ক।
মুদ্রিত পৃষ্ঠের রুক্ষতা (Ra 6–15 μm) পরবর্তীতে ক্রিটিক্যাল সারফেসগুলির মেশিনিং প্রয়োজন।
জটিল-জ্যামিতি বা কঠিন-টু-মেশিন ইমপেলারের মাঝারি-ব্যাচ উত্পাদনের জন্য বিনিয়োগ ঢালাই ব্যাপকভাবে ব্যবহৃত হয়, বিশেষত শিল্প কম্প্রেসার এবং কিছু গ্যাস টারবাইনে।
প্রক্রিয়া: সুনির্দিষ্ট মোমের প্যাটার্ন তৈরি করুন → শেল তৈরি করতে বারবার সিরামিক স্লারিতে ডুবান → ডিওয়াক্স → ভ্যাকুয়াম/চাপ ঢালা গলিত ধাতু → শেল অপসারণ → গরম আইসোস্ট্যাটিক প্রেসিং (HIP) মাইক্রো-পোরোসিটি দূর করতে → মেশিন ক্রিটিক্যাল সারফেস → ডায়নামিক বালানসিং।
সুবিধা: অত্যন্ত জটিল আকার (ব্লেড 0.7-2.0 মিমি পর্যন্ত পাতলা), ন্যূনতম উপাদান বর্জ্য, ব্যাচ উত্পাদনের জন্য উপযুক্ত, সুপারঅ্যালয়গুলির জন্য প্রযোজ্য।
সীমাবদ্ধতা: উচ্চ প্রাথমিক টুলিং খরচ, সম্ভাব্য ঢালাই ত্রুটি (পোরোসিটি, অন্তর্ভুক্তি), শক্তি এবং পৃষ্ঠের ফিনিস সাধারণত মেশিন করা অংশের চেয়ে কম।
দ্রুত কাস্টিং: প্রোটোটাইপ/ছোট-ব্যাচ খরচ এবং লিড টাইম কমাতে FDM 3D-প্রিন্টেড মোমের প্যাটার্ন ব্যবহার করে।
প্রশস্ত আউটলেট প্যাসেজ সহ বৃহৎ শিল্প সংকোচকারী ইমপেলার বা ইম্পেলারগুলির জন্য, সেগমেন্টেড ওয়েল্ডিং একটি গুরুত্বপূর্ণ পদ্ধতি হিসাবে রয়ে গেছে। উত্তরণ প্রস্থের উপর নির্ভর করে, দুটি প্রধান পদ্ধতি রয়েছে:
ওয়াইড-প্যাসেজ ওয়েল্ডেড ইমপেলার
ব্লেডগুলিকে আলাদাভাবে চাপা বা মিল করা হয়, তারপর ডিস্ক এবং কাফনে ঢালাই করা হয়।
ম্যানুয়াল আর্ক ওয়েল্ডিং বা TIG ঢালাই, অভ্যন্তরীণ বা বাহ্যিকভাবে সঞ্চালিত।
250-360 ডিগ্রি সেলসিয়াসে প্রি-হিটিং, স্ট্রেস উপশম করার জন্য 3 ঘন্টার জন্য 650 ডিগ্রি সেলসিয়াসে ঢালাই-পরবর্তী গরম করা।
ন্যারো-প্যাসেজ স্লট-ওয়েল্ডেড ইম্পেলার
যখন আউটলেট প্রস্থ <10 মিমি, ইলেক্ট্রোড প্যাসেজে পৌঁছাতে পারে না।
স্লটগুলি ডিস্কে মিলিত হয় এবং ব্লেডগুলি কাফনের উপর মিলিত হয়, তারপরে একত্রিত এবং ঝালাই করা হয়।
প্রোফাইল মিল নিশ্চিত করতে ডিস্কে প্রাথমিক স্লট কোণের সুনির্দিষ্ট সংকল্প প্রয়োজন।
ইলেক্ট্রন বিম ঢালাই
উচ্চ-মানের, গভীর অনুপ্রবেশ, ন্যূনতম বিকৃতি।
বন্ধ ইম্পেলার কাফন ঢালাই জন্য উপযুক্ত.
ঢালাইয়ের পরে সম্পূর্ণ NDT প্রয়োজন (রেডিওগ্রাফি, অনুপ্রবেশকারী পরিদর্শন)।
ইলেক্ট্রোকেমিক্যাল মেশিনিং (ECM)
যান্ত্রিক চাপ ছাড়াই শক্ত হয়ে যাওয়া উপকরণ বা পাতলা পেঁচানো ব্লেড তৈরি করার জন্য ব্যবহৃত হয়। কোন টুল পরিধান, কোন অবশিষ্ট চাপ.
ঘষিয়া তুলিয়া ফেলিতে সক্ষম Waterjet
খোলা ইম্পেলারে 2D ব্লেডের রুক্ষ প্রোফাইলিং বা পুরু প্লেট থেকে মৌলিক কনট্যুর কাটার জন্য ব্যবহৃত হয়।
হাইব্রিড ম্যানুফ্যাকচারিং
একই মেশিনে সংযোজনী উৎপাদন (নিজের-নেট আকৃতির নির্মাণ) + বিয়োগমূলক CNC মেশিনিং (ক্রিটিকাল সারফেস ফিনিশিং) উভয় সুবিধার সমন্বয়ে।
পাউডার ধাতুবিদ্যা - গরম টিপে
উচ্চ-তাপমাত্রার সমাধান চিকিত্সা, উচ্চ-তাপমাত্রার টেম্পারিং এবং PVD আবরণ দ্বারা অবিচ্ছেদ্য গঠন, ঢালাই/মেশিনিং ত্রুটিগুলি হ্রাস করে এবং পরিধান এবং জারা প্রতিরোধের উন্নতি করে।
ক্লোজড থ্রি-ডাইমেনশনাল ফ্লো সেন্ট্রিফিউগাল ইমপেলার মেশিনিং নির্ভুলতা উত্পাদনের সবচেয়ে জটিল কাজগুলির মধ্যে একটি হিসাবে ব্যাপকভাবে স্বীকৃত। এর মূল চ্যালেঞ্জগুলি জ্যামিতিক জটিলতা, বস্তুগত অসুবিধা এবং নির্ভুলতার প্রয়োজনীয়তার ট্রিপল সমন্বয় থেকে উদ্ভূত হয়।
চ্যালেঞ্জ |
নির্দিষ্ট প্রকাশ |
পাল্টা ব্যবস্থা |
3D টুইস্টেড ব্লেড |
বড় মোচড় সহ অনিয়মিত বাঁকা পৃষ্ঠ, নন-ইউনিফর্ম বি-স্পলাইন পৃষ্ঠ |
পাঁচ-অক্ষ সাইড মিলিং, সুনির্দিষ্ট টুল অক্ষ ভেক্টর নিয়ন্ত্রণ |
সরু প্যাসেজ |
আউটলেট প্রস্থ <10 মিমি হতে পারে, গুরুতরভাবে সীমিত টুল স্থান |
ছোট ব্যাসের টেপারড বল-এন্ড টুল + EDM সম্মিলিত প্রক্রিয়া |
প্রধান এবং স্প্লিটার ব্লেড |
ইন্টারলিভড কাঠামো প্যাসেজগুলিকে আরও বাঁকানো এবং সঙ্কুচিত করে তোলে |
জোনড মাল্টি-ইলেক্ট্রোড EDM, আলাদা ইলেক্ট্রোড ডিজাইন |
পাতলা অগ্রণী/অনুসরণীয় প্রান্ত |
অত্যন্ত পাতলা প্রান্তগুলি বকবক এবং বিকৃতি প্রবণ |
পাতলা-স্তর কাটা, কম্পন-ড্যাম্পিং হোল্ডার, অপ্টিমাইজ করা পরামিতি |
টাইটানিয়াম অ্যালয়েস (Ti-6Al-4V)
উচ্চ শক্তি-থেকে-ওজন অনুপাত, কিন্তু কম তাপ পরিবাহিতা (কাটিং প্রান্তে তাপ কেন্দ্রীভূত) এবং কাজ শক্ত হওয়ার প্রবণতা। কম কাটিয়া গতি, উচ্চ ফিড হার, এবং যথেষ্ট শীতল প্রয়োজন।
নিকেল-ভিত্তিক সুপারঅ্যালয় (ইনকোনেল 718)
উচ্চ-তাপমাত্রার অ্যাপ্লিকেশনের জন্য পছন্দ করা হয় কিন্তু কাটিং টুলের জন্য অত্যন্ত চাহিদা। কঠোর পরিশ্রম এবং দ্রুত হাতিয়ার পরিধান. প্রায়ই EDM সহায়তা প্রয়োজন।
উচ্চ-শক্তির স্টেইনলেস স্টিলস (17-4PH)
ক্ষয়কারী পরিবেশে ব্যবহৃত হয়। উচ্চ শক্তি এবং দৃঢ়তার ফলে উচ্চ কাটিং বাহিনী হয়, যার জন্য কঠোর মেশিন টুলস এবং ফিক্সচারের প্রয়োজন হয়।
হস্তক্ষেপ এবং সংঘর্ষ: টুইস্টেড ব্লেড প্যাসেজের অভ্যন্তরে হাতিয়ার চলাচল সহজেই সংলগ্ন ব্লেড বা প্যাসেজ পৃষ্ঠগুলিতে হস্তক্ষেপ ঘটায়। CAM সফ্টওয়্যারে ব্যাপক হস্তক্ষেপ পরীক্ষা এবং সিমুলেশন যাচাই অপরিহার্য।
মেশিনিং ডিফর্মেশন: পাতলা ব্লেডগুলি কাটিং ফোর্সের অধীনে স্থিতিস্থাপকভাবে বিকৃত হয়, যা মেশিন করার পরে বসন্ত-ব্যাক ত্রুটি সৃষ্টি করে। ফলক বিচ্যুতি উপর ভিত্তি করে ক্ষতিপূরণ পৃষ্ঠ স্থাপন করা আবশ্যক.
টুল ওভারহ্যাং: গভীর খাঁজ মেশিনের জন্য দুর্বল দৃঢ়তা এবং কম্পন সংবেদনশীলতা সহ দীর্ঘ-প্রসারিত সরঞ্জামের প্রয়োজন। ভাইব্রেশন-ড্যাম্পিং হোল্ডার এবং হেলিকাল র্যাম্পিং কৌশল নিযুক্ত করা হয়।
সারফেস কোয়ালিটি: অ্যারোডাইনামিক পারফরম্যান্স নির্ভর করে সঠিক ব্লেড কনট্যুর এবং মসৃণ পৃষ্ঠের উপর (Ra <0.8 μm)। টুল মার্ক দিক এবং আকার সরাসরি প্রবাহ ক্ষতি প্রভাবিত করে।
তাপীয় বিকৃতি: তাপ কাটা ওয়ার্কপিস তাপমাত্রা বাড়ায়, বিকৃতি ঘটায়। পর্যাপ্ত শীতলকরণ এবং তাপীয় ক্ষতিপূরণ প্রয়োজন।
হস্তক্ষেপ এবং বিকৃতির যুগল বিশ্লেষণ
সাম্প্রতিক গবেষণা যুগল টুল হস্তক্ষেপ ত্রুটি এবং পাঁচ-অক্ষ মেশিনিং ব্লেড বিকৃতি ত্রুটি. একটি ব্লেড বিকৃতি ক্ষতিপূরণ পৃষ্ঠ স্থাপন করে এবং টুলপথ পরিকল্পনায় পূর্ব-ক্ষতিপূরণ করার সময় একই সাথে হস্তক্ষেপের ত্রুটিগুলি নিয়ন্ত্রণ করে, 'সংঘর্ষমুক্ত, ন্যূনতম-ত্রুটি' উচ্চ-দক্ষতা নির্ভুলতা মেশিনিং অর্জন করা হয়। পরিমাপ করা যন্ত্র ত্রুটি সহনশীলতার মধ্যে নিয়ন্ত্রণ করা যেতে পারে।
যন্ত্রের সময়, আউটলেট থেকে অভ্যন্তরীণ কাটিং ফোর্স জটিল, প্রায়ই অস্থিরতা সৃষ্টি করে। ডেডিকেটেড ফিক্সচার ডিজাইন অবশ্যই:
পজিশনিং এবং ক্ল্যাম্পিংয়ের জন্য পুল স্টাড, লোকেটিং রিং, ওরিয়েন্টেশন রিং এবং ক্ল্যাম্পিং রিংগুলি ব্যবহার করে মেশিনের বাইরে প্রাক-সারিবদ্ধকরণ সক্ষম করুন।
দ্রুত পজিশনিং, উচ্চ নির্ভুলতা এবং উচ্চ পুনরাবৃত্তি অবস্থান নির্ভুলতা প্রদান করুন।
বিভিন্ন মেশিনিং অপারেশনের জন্য ক্ল্যাম্পিং প্রয়োজনীয়তা মিটমাট করুন।
ক্ল্যাম্পিং সেটআপগুলিকে ছোট করুন - একটি সেটআপে যতটা সম্ভব মেশিনিং সম্পূর্ণ করুন।
পৃষ্ঠের গুণমান সরাসরি ইম্পেলার এরোডাইনামিক দক্ষতা, ক্লান্তি জীবন এবং জারা প্রতিরোধকে প্রভাবিত করে। বদ্ধ ত্রিমাত্রিক প্রবাহ ইমপেলারগুলির পৃষ্ঠের চিকিত্সা একাধিক প্রক্রিয়াগুলির একটি সমন্বিত ব্যবস্থা।
ন্যারো-প্যাসেজ ক্লোজড ইমপেলার পালিশ করা একটি বিশ্বব্যাপী চ্যালেঞ্জ। ঐতিহ্যগত নাকাল অনেক অভ্যন্তরীণ উত্তরণ এলাকায় পৌঁছাতে পারে না। কার্যকরী পলিশিং পদ্ধতির মধ্যে রয়েছে:
পদ্ধতি |
নীতি |
অর্জনযোগ্য রুক্ষতা |
প্রযোজ্য এলাকা |
ওয়েট ব্লাস্টিং + শট পেনিং |
সামগ্রিক প্রাক-চিকিত্সা, স্কেল এবং বড় কণা অপসারণ করে |
Ra 3-6 μm |
সম্পূর্ণ ইম্পেলার |
অতিস্বনক কম্পন মসৃণতা |
অতিস্বনক-ফ্রিকোয়েন্সি কম্পন ঘষিয়া তুলিয়া ফেলিতে সক্ষম কাটিয়া চালায় |
Ra 0.4 μm |
বাহ্যিক পৃষ্ঠতল |
ঘষিয়া তুলিয়া ফেলিতে সক্ষম প্রবাহ যন্ত্র |
ঘষিয়া তুলিয়া ফেলিতে সক্ষম সান্দ্র ইলাস্টিক মিডিয়া চাপের মধ্যে প্যাসেজ দিয়ে প্রবাহিত হয় |
Ra 0.2 μm |
অভ্যন্তরীণ প্যাসেজ |
হাইড্রোলিক নাকাল |
প্যাসেজের মধ্য দিয়ে কোয়ার্টজ বালি + জলের মিশ্রণের উচ্চ-গতির প্রবাহ |
Ra 0.8 μm |
সংকীর্ণ অভ্যন্তরীণ প্যাসেজ |
সেরা অনুশীলন সমন্বয়
শেনিয়াং ব্লোয়ার ওয়ার্কস এবং ডালিয়ান ইউনিভার্সিটি অফ টেকনোলজির গবেষণা দেখায় যে ওয়েট ব্লাস্টিং + শট পিনিং → বাহ্যিক অতিস্বনক ভাইব্রেশন পলিশিং → অভ্যন্তরীণ ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফ্লো পলিশিং-এর সমন্বয় সর্বোত্তম ফলাফল দেয়, চূড়ান্ত পৃষ্ঠের রুক্ষতা Ra 0.2 μm অর্জন করে, উচ্চ ‑প্রেস-প্রেস লো-প্রেস কম্প্রেসের পৃষ্ঠের প্রয়োজনীয়তা পূরণ করে। হাইড্রোলিক গ্রাইন্ডিং পাম্পের দক্ষতা 3%-6% উন্নত করতে পারে।
PVD শারীরিক বাষ্প জমা
EB বাষ্পীভবন মোড, 400°C প্রক্রিয়া তাপমাত্রা, 6 ঘন্টা। TiC‑Al₂O₃ যৌগিক ন্যানো লেপ, 2 μm পুরু, পরিধান প্রতিরোধের এবং প্রবাহ উত্তরণ মসৃণতা উন্নত করে।
ইলেক্ট্রোপ্লেটিং / ইলেক্ট্রোলেস প্লেটিং
ক্ষয়কারী পরিবেশে কাজ করা ইমপেলারদের জন্য, নিকেল বা ক্রোমিয়াম আবরণ ক্ষয় সুরক্ষা প্রদান করে।
থার্মাল স্প্রে করা
উচ্চ-তাপমাত্রার পরিবেশের জন্য সিরামিক বা খাদ আবরণের প্লাজমা স্প্রে করা, উচ্চ-তাপমাত্রা প্রতিরোধ, পরিধান প্রতিরোধ এবং অক্সিডেশন প্রতিরোধের প্রদান। টংস্টেন কার্বাইড আবরণ ইম্পেলারের আয়ু 3-5 বছর পর্যন্ত প্রসারিত করতে পারে।
ইম্পেলার পরিদর্শন পুরো উত্পাদন প্রক্রিয়াকে বিস্তৃত করে - কাঁচামাল থেকে সমাপ্ত পণ্য পর্যন্ত - মহাকাশের উপাদানগুলির সাথে তুলনীয় মান এবং পদ্ধতি সহ। একটি সম্পূর্ণ পরিদর্শন সিস্টেম নিম্নলিখিত ছয় মাত্রা কভার করে:
যন্ত্রপাতি |
নির্ভুলতা |
পরিদর্শন বিষয়বস্তু |
সিএমএম |
স্থানিক নির্ভুলতা 1.8 + L/350 μm |
ব্লেড প্রোফাইল, কনট্যুর, বেধ, অবস্থান, কোণ ইত্যাদির সম্পূর্ণ মাত্রিক পরিমাপ। |
নীল আলো স্ক্যানার (অ-যোগাযোগ) |
পয়েন্ট নির্ভুলতা ±15 μm |
সম্পূর্ণ পৃষ্ঠ বিন্দু ক্লাউড ডেটা দ্রুত অধিগ্রহণ |
কাঠামোগত হালকা বাইনোকুলার ঝাঁঝরি |
মাইক্রোন-লেভেল |
নন-কন্টাক্ট 3D টপোগ্রাফি পরিমাপ, ডিজাইন মডেলের সাথে তুলনা |
সাদা আলো ইন্টারফেরোমিটার |
রেজোলিউশন 0.1 μm |
সারফেস টপোগ্রাফি পরিমাপ, পৃষ্ঠের ত্রুটি সনাক্তকরণ |
উচ্চ ঘূর্ণন গতিতে (8,000-20,000 r/min), এমনকি সামান্য ভরের ভারসাম্যহীনতাও বিশাল কেন্দ্রাতিগ শক্তি তৈরি করে যা মারাত্মক কম্পন সৃষ্টি করে।
স্ট্যান্ডার্ড: ISO 21940‑11 / ISO 1940‑1, ব্যালেন্স কোয়ালিটি গ্রেড G2.5।
সরঞ্জাম: উচ্চ-নির্ভুল গতিশীল ব্যালেন্সিং মেশিন, ন্যূনতম অর্জনযোগ্য অবশিষ্ট ভারসাম্যহীনতা ≤0.1 g·mm/kg।
পদ্ধতি: দ্বি-বিমান ভারসাম্য, উপাদান অপসারণ (ড্রিলিং) বা সংযোজন দ্বারা সংশোধন।
প্রয়োজন: 5 g·mm/kg এর মধ্যে অবশিষ্ট ভারসাম্যহীনতা।
অতিস্বনক পরীক্ষা (UT): অভ্যন্তরীণ ছিদ্র, অন্তর্ভুক্তি, ল্যামিনেশন সনাক্ত করে। সংবেদনশীলতা: 2 মিমি সমতল-নীচের গর্ত। ঢালাই/ফরজিং ফাঁকা এবং সমাপ্ত অংশ জন্য উপযুক্ত.
রেডিওগ্রাফিক টেস্টিং (RT): রিয়েল-টাইম এক্স-রে ইমেজিং অভ্যন্তরীণ কাঠামোগত অখণ্ডতা পরীক্ষা করে। ASME BPVC এর সাথে সামঞ্জস্যপূর্ণ। চোখের অদৃশ্য অভ্যন্তরীণ ত্রুটিগুলি খুঁজে বের করে।
চৌম্বকীয় কণা পরিদর্শন (MT): ফেরোম্যাগনেটিক পদার্থে পৃষ্ঠ এবং কাছাকাছি-পৃষ্ঠের ফাটল সনাক্ত করে। মাইক্রো-ফাটল খুঁজে পেতে পারেন >0.5 মিমি।
পেনিট্রান্ট টেস্টিং (PT): অ-চৌম্বকীয় পদার্থে পৃষ্ঠ-ভাঙ্গা ফাটল সনাক্ত করে। ফ্লুরোসেন্ট বা রঙের বৈসাদৃশ্য, স্টেইনলেস স্টীল এবং টাইটানিয়াম খাদ ইম্পেলারের জন্য উপযুক্ত।
এডি কারেন্ট টেস্টিং (ET): কাছাকাছি পৃষ্ঠের ত্রুটিগুলির দ্রুত স্ক্রীনিং, ভর-উত্পাদিত ইমপেলারগুলির অনলাইন পরিদর্শনের জন্য উপযুক্ত।
রাসায়নিক গঠন: স্পার্ক OES/XRF/ICP‑OES সুনির্দিষ্ট পরিমাণ নির্ধারণের জন্য।
যান্ত্রিক বৈশিষ্ট্য: সর্বজনীন পরীক্ষার মেশিন – প্রসার্য শক্তি ≥500 MPa, ফলন শক্তি, প্রসারণ; প্রভাব পরীক্ষা (‑40°C নিম্ন-তাপমাত্রা)।
মেটালোগ্রাফি: তাপ-চিকিত্সা ত্রুটিগুলি এড়াতে শস্যের আকার, অন্তর্ভুক্তি রেটিং (ASTM E112) এর মাইক্রোস্কোপ পর্যবেক্ষণ।
কঠোরতা: রকওয়েল / ব্রিনেল কঠোরতা পরীক্ষক।
হাইড্রোলিক / অ্যারোডাইনামিক টেস্টিং: টেস্ট রিগে, ফ্লো-হেড কার্ভ পরিমাপ করুন, দক্ষতা নিশ্চিত করুন ≥85%, NPSH প্রয়োজনীয়তা পূরণ করে।
উচ্চ-গতির স্পিন পরীক্ষা: 300 m/s পেরিফেরাল গতি পর্যন্ত ঘূর্ণন পরীক্ষা রিগ, বাস্তব অবস্থার প্রতিলিপি।
এনভায়রনমেন্টাল সিমুলেশন: তাপমাত্রা চেম্বার (‑70°C থেকে 300°C) এবং ভ্যাকুয়াম চেম্বার (≤10⁻³ Pa), লবণ স্প্রে ক্ষয় চেম্বার (ASTM B117)।
ক্লান্তি পরীক্ষা: উচ্চ-সাইকেল ক্লান্তি মেশিন, চক্র গণনা ≥10⁷।
পরিদর্শন পরিবেশ প্রয়োজনীয়তা
পরিমাপের ত্রুটি কমাতে তাপমাত্রা 20±2°C, আর্দ্রতা <60% এ বজায় রাখা হয়। পরিদর্শকদের অবশ্যই ASNT লেভেল II বা সমমানের সার্টিফিকেশন থাকতে হবে। MES সিস্টেম সম্পূর্ণ জীবনচক্রের সন্ধানযোগ্যতার জন্য সমস্ত পরিদর্শন ডেটা রেকর্ড করে।
2024 ডেটা শক্তি, ধাতুবিদ্যা, রাসায়নিক এবং অন্যান্য শিল্পে ত্রিমাত্রিক প্রবাহ ইম্পেলার প্রযুক্তির জন্য শক্তিশালী চাহিদা দেখায়। শক্তি-সাশ্রয়ী ত্রিমাত্রিক প্রবাহ কেন্দ্রীভূত ব্লোয়ারগুলি ডেটা সেন্টার কুলিং সিস্টেমে প্রায় 3,000 ইউনিট নতুন চাহিদা তৈরি করেছে (বাজারের আকার RMB 1.8 বিলিয়ন, বার্ষিক বৃদ্ধি 65%), নতুন শক্তির যানবাহন উত্পাদন সরবরাহ শৃঙ্খলে 2,200 ইউনিট, এবং 50 টি ম্যানুয়াক্ট শিল্প ইউনিটে 1.5 বিলিয়ন, বৃদ্ধি 35%)। প্রধান শিল্প খেলোয়াড়রা বিক্রয় আয়ের 6.8% R&D-এ বরাদ্দ করে। ত্রি-মাত্রিক প্রবাহ নকশা নিযুক্ত কেন্দ্রমুখী ব্লোয়ার ঐতিহ্যগত দ্বি-মাত্রিক ডিজাইনের তুলনায় 12%-18% শক্তি সঞ্চয় অর্জন করে।
ডিজিটাল ইন্টেলিজেন্ট ম্যানুফ্যাকচারিং
ডিজিটাল যমজদের উপর ভিত্তি করে ভবিষ্যদ্বাণীমূলক রক্ষণাবেক্ষণের লক্ষ্য হল অপরিকল্পিত ডাউনটাইম 50% কমানো। পরীক্ষামূলক বৈধতার সাথে CFD সিমুলেশন একত্রিত করা নতুন পণ্য বিকাশের চক্রকে 30% কম করে। MES সিস্টেমগুলি সম্পূর্ণ জীবনচক্র ডেটা ট্রেসেবিলিটি সক্ষম করে।
অ্যাডিটিভ ম্যানুফ্যাকচারিং এর স্কেলিং
SLM/EBM প্রযুক্তি ব্যাপক উৎপাদনের দিকে এগিয়ে যাচ্ছে। আল্ট্রা-থিন 0.3 মিমি ব্লেড তৈরি করা হয়েছে, টপোলজি অপ্টিমাইজেশন ওজন 8.7% কমিয়েছে। হাইব্রিড ম্যানুফ্যাকচারিং (সংযোজন + বিয়োগমূলক সমন্বিত) উচ্চ-প্রান্তের ইম্পেলার উত্পাদনের জন্য একটি নতুন দৃষ্টান্ত হয়ে উঠবে।
হাই-স্পিড ডাইরেক্ট ড্রাইভ ইন্টিগ্রেশন
উচ্চ গতির স্থায়ী চুম্বক সিঙ্ক্রোনাস মোটর সরাসরি ইমপেলার চালায়, মোটর দক্ষতা ≥95% সহ, গিয়ারবক্সের ক্ষতি দূর করে। ইন্টিগ্রেটেড গিয়ার-ইম্পেলার ইউনিটগুলি একটি প্রবণতা হয়ে উঠছে, যা পরিবর্তনশীল ফ্রিকোয়েন্সি ড্রাইভের মাধ্যমে প্রশস্ত প্রবাহ-চাপ নিয়ন্ত্রণকে সক্ষম করে।
সম্পূর্ণ-সিস্টেম কো-অপ্টিমাইজেশন
ইম্পেলার ডিজাইনটি ডিফিউজার, ভলিউট এবং মোটরগুলির সাথে একযোগে অপ্টিমাইজ করা হয়, সামগ্রিক সংকোচকারী সিস্টেমের কার্যকারিতা সর্বাধিক করতে CFD ব্যবহার করে। কম্পোনেন্ট-লেভেল থেকে সিস্টেম-লেভেল ইন্টিগ্রেটেড অপ্টিমাইজেশনে স্থানান্তর করা।
আইওটি (ইন্টারনেট অফ থিংস) ইন্টেলিজেন্ট মনিটরিং
2024 সালে, নতুন ইনস্টল করা ইউনিটগুলির 39% দূরবর্তী পর্যবেক্ষণে সজ্জিত স্মার্ট ফ্যান। বিগ-ডেটা বিশ্লেষণ গতিশীল শক্তি অপ্টিমাইজেশন সক্ষম করে, অতিরিক্ত 3%–5% গড় শক্তি সাশ্রয় করে৷ 2025 সালের মধ্যে, স্মার্ট ফ্যানের সংযোগ 60% ছাড়িয়ে যাবে বলে আশা করা হচ্ছে।
নতুন উপাদান এবং নতুন কাঠামো
উপাদান জিনোম ইঞ্জিনিয়ারিং প্রচলিত কাস্ট অ্যালুমিনিয়ামের পাঁচগুণ শক্তি সহ অভিনব অ্যালয় ফর্মুলেশনগুলিকে স্ক্রীন করে। উদ্ভাবনী নকশা যেমন কম্পোজিট ইম্পেলার, ডবল-প্রাচীরযুক্ত ফাঁপা কাঠামো এবং অভ্যন্তরীণ কুলিং চ্যানেলগুলি আবির্ভূত হতে থাকে। 400°C+ প্রতিরোধী উচ্চ-তাপমাত্রার যৌগিক ইমপেলার উন্নয়নাধীন।
কাস্ট অ্যালুমিনিয়াম থেকে 3D-প্রিন্টেড টাইটানিয়াম অ্যালয় ব্লেড, দ্বি-মাত্রিক থেকে ত্রিমাত্রিক প্রবাহ, সেগমেন্টেড ওয়েল্ডিং থেকে ইন্টিগ্রাল মিলিং পর্যন্ত - বন্ধ ত্রিমাত্রিক প্রবাহ কেন্দ্রাতিগ ইমপেলারগুলির উত্পাদন প্রযুক্তি গভীরভাবে রূপান্তরিত হচ্ছে৷ অ্যাডিটিভ ম্যানুফ্যাকচারিং, ডিজিটাল টুইনস, এবং এআই-চালিত ডিজাইন অপ্টিমাইজেশানের কনভার্জেন্স ইমপেলারের দক্ষতা, ক্ষমতা এবং নির্ভরযোগ্যতা উন্নত করতে থাকবে, যা শিল্প শক্তি সংরক্ষণ এবং উচ্চ-সম্পদ সরঞ্জামগুলির স্বনির্ভরতার জন্য মূল সহায়তা প্রদান করবে।


