
Please Choose Your Language
Қарау саны: 0 Автор: Сайт редакторы Жариялау уақыты: 2026-08-12 Шығу орны: Сайт
Жабық үш өлшемді ағынды орталықтан тепкіш дөңгелек
Жабық үш өлшемді ағынды орталықтан тепкіш доңғалақ орталықтан тепкіш компрессорлар, сорғылар және желдеткіштер сияқты сұйықтық машиналарының негізгі құрамдас бөлігі болып табылады. 'Жабық' термині қалақтардың бір жағынан дискімен (артқы дискімен) және екінші жағынан қаптамамен (алдыңғы дискі) толығымен қоршалғанын және толығымен жабық ағын өтуін құрайтынын білдіреді. 'Үш өлшемді ағын' радиалды, осьтік және айналмалы бағыттағы сұйықтық қозғалысын бір уақытта ескере отырып, үш өлшемді ағын теориясына негізделген бұралған қалақтарды білдіреді.
Дәстүрлі дизайнда бір өлшемді ағын теориясы қалақтардың шексіз санын және меридиандық жазықтықта жылдамдықтың біркелкі таралуын болжайды. Екі өлшемді ағын теориясы әрі қарай көлденең қималардағы сызықтық жылдамдықтың өзгеруін қарастырады. Дегенмен, олардың ешқайсысы жұмыс дөңгелегінің ішіндегі күрделі үш өлшемді тұтқыр ағынды шынымен көрсете алмайды. Үш өлшемді ағын теориясы ішкі үш өлшемді кеңістікті шексіз бөледі және ағын өрісін есептеу арқылы толық математикалық модельді белгілейді:
W = f(R, φ, Z)
мұндағы W – ағынның жылдамдығы, R – радиалды координат, φ – шеңберлік координат, Z – осьтік координат. Үш өлшемді ағынды есептеу арқылы жұмыс дөңгелегінің кез келген нүктесіндегі жылдамдықтың таралуын алуға болады, осылайша қалақтардың кіріс/шығыс бұрыштарын, қалақ нөмірін және бұралған қалақтардың көлденең қимасының пішіндерін оңтайландыруға болады, осылайша қалақ беттері сұйықтықтың нақты траекториясына тамаша сәйкес келеді.
Үш өлшемді ағын қалақтарының дұрыс емес иілген беттері бар, олар шынайы ағын режиміне бейімделеді, қысым бетіндегі ағынның бөлінуін болдырмайды, ағынның жоғалуын азайтады және ағынның оңтайлы шарттарына жету үшін барлық сұйықтық бөлшектерінің жылдамдығын ішкі жағынан бақылайды. Кәдімгі екі өлшемді дөңгелектермен салыстырғанда тиімділікті 5%-15%-ға арттыруға болады.
Кеңірек меридиандық өту: қысқартылған түйін диаметрі гидравликалық тиімділікті арттыра отырып, ағынның өткізу қабілетін арттырады.
Доңғалақтың кішірек диаметрі: розетканың ені бірдей өнімділік үшін жабдық өлшемін азайтады.
Пышақтың үлкен бұралуы: біркелкі емес B-сплайн бетін модельдеу технологиясы үш өлшемді бұралған қалақтарды ағын өрісіне дәл сәйкестендіруге мүмкіндік береді.
Алға созылған кіріс жиегі: кіріс ағынына қарай созылу кіріс шығындарын азайтады және кавитация өнімділігін жақсартады.
Кесілген қалақ құрылымы: орташа-жоғары жылдамдықты доңғалақтар үшін ағынның пульсациясын бастың ±4‰ шегіне дейін азайту үшін көрші қалақтарды тізбелеуге болады.
Лабиринт тығыздағыш құрылымы: тығыздағыш сақинадағы арнайы лабиринт конструкциясы көлемдік шығындарды азайтады.
Қазіргі заманғы үш өлшемді ағынның жұмыс дөңгелегі дизайны 'теориялық есептеу + сандық модельдеу + оңтайландыру итерациясы' техникалық бағыты бойынша жүреді:
CAD 3D модельдеу
NURBS беттік фитинг пышақ профилінің параметрлік дизайнымен, қалыңдығын бөлумен және кіріс/шығыс бұрыштарымен күрделі бұралған қалақтардың 3D үлгілерін орнату үшін қолданылады.
CFD ағынының симуляциясы
Есептік сұйықтық динамикасы (CFD) жұмыс дөңгелегінің ішіндегі нақты ағын күйін модельдеу және қалақшаның геометриялық параметрлерін оңтайландыру үшін торды құру және ағын өрісін есептеу үшін қолданылады.
СЭҚ құрылымдық талдауы
Ақырғы элементтерді талдау центрифугалық және аэродинамикалық жүктемелер кезінде жұмыс дөңгелегі жұмыс істемейтіндігін қамтамасыз етеді және жұмыс жылдамдығында резонансты болдырмау үшін діріл режимдерін (табиғи жиіліктер) тексереді.
CAM өңдеуді бағдарламалау
Бес осьті құрал жолдарын жасайды, кедергілерді тексеруді және модельдеуді тексеруді орындайды және CNC кодын шығарады. Жалпы бағдарламалық құралға UG NX, Cimatron, CAXA және т.б.
Дөңгелекті ашыңыз
Пышақтар тек хабқа бекітіледі, қаптамасыз.
Ең төменгі өңдеу қиындығы.
Төмен тиімділік және төмен механикалық беріктік.
Пышақ ұшының үлкен саңылауының ағуы.
Жартылай ашық дөңгелек
Хаб және жартылай қақпақ арасындағы қалақтар.
Орташа өңдеу қиындығы.
Орташа тиімділік пен күш.
Әлі де біраз саңылау бар.
Жабық дөңгелек
Пышақтар диск пен қалпақ арасында толығымен қоршалған.
Ең жоғары өңдеу қиындығы.
Ең жоғары тиімділік және ең үлкен күш.
Толығымен жабылған ағынды өту, ағып кету жоқ.
Ағып кетудің жоғалуын жояды
Интегралды қаптама жоғары қысымды ортаның төменгі қысым жағына оралуын болдырмай, ағын жолын толығымен жауып тастайды. Бір жылдамдықта қысу тиімділігі 8%-15%-ға жақсарады.
Бірқалыпты газ ағыны
Жабық өткел сұйықтық кедергісі төмен турбуленттілік пен құйынды болдырмай, жобаланған траектория бойынша ағынды шектейді. Толық жүктеме және ішінара жүктеме тиімділігі жоғары.
Жоғары құрылымдық қаттылық
Дискі мен қаптама екі жағында да пышақтары бар интегралды негізді құрайды. Жоғары жылдамдықта (8 000–20 000 р/мин) деформация және резонанстық тәуекелдер айтарлықтай төмендейді.
Азайтылған діріл мен шу
Жабық құрылым тұрақтырақ жұмыс істейді, мойынтіректердің шығыны аз. Пышақтардың шаршауындағы жарықтар мен эрозияның бұзылуы айтарлықтай азаяды, бұл оны үздіксіз жұмыс істеуге жарамды етеді.
Ең жоғары изентропты тиімділік
Артқа иілген жабық дөңгелектер үлкен салқындатқыштар мен өнеркәсіптік компрессорлардың энергияны үнемдейтін талаптарын қанағаттандыра отырып, 85%-дан жоғары изонтропты тиімділікке қол жеткізе алады.
Кең тұрақты жұмыс диапазоны
Кеңірек өсу маржасы 20% -100% жүктеме вариацияларына сәйкес келеді, бұл орталық ауаны баптау жүйелерінің жоғары айнымалы жүктеме жағдайларына тамаша сәйкес келеді.
Өнеркәсіптік консенсус
Тиімділігі жоғары коммерциялық/өнеркәсіптік орталықтан тепкіш салқындатқыштардың 90%-дан астамы артқа қисық жабық үш өлшемді ағынды доңғалақтарды біркелкі қабылдайды. Жалпы экономиканы, тұрақтылықты және энергия тиімділігін ескере отырып, жабық үш өлшемді ағын дөңгелегі негізгі өнеркәсіп таңдауына айналды.
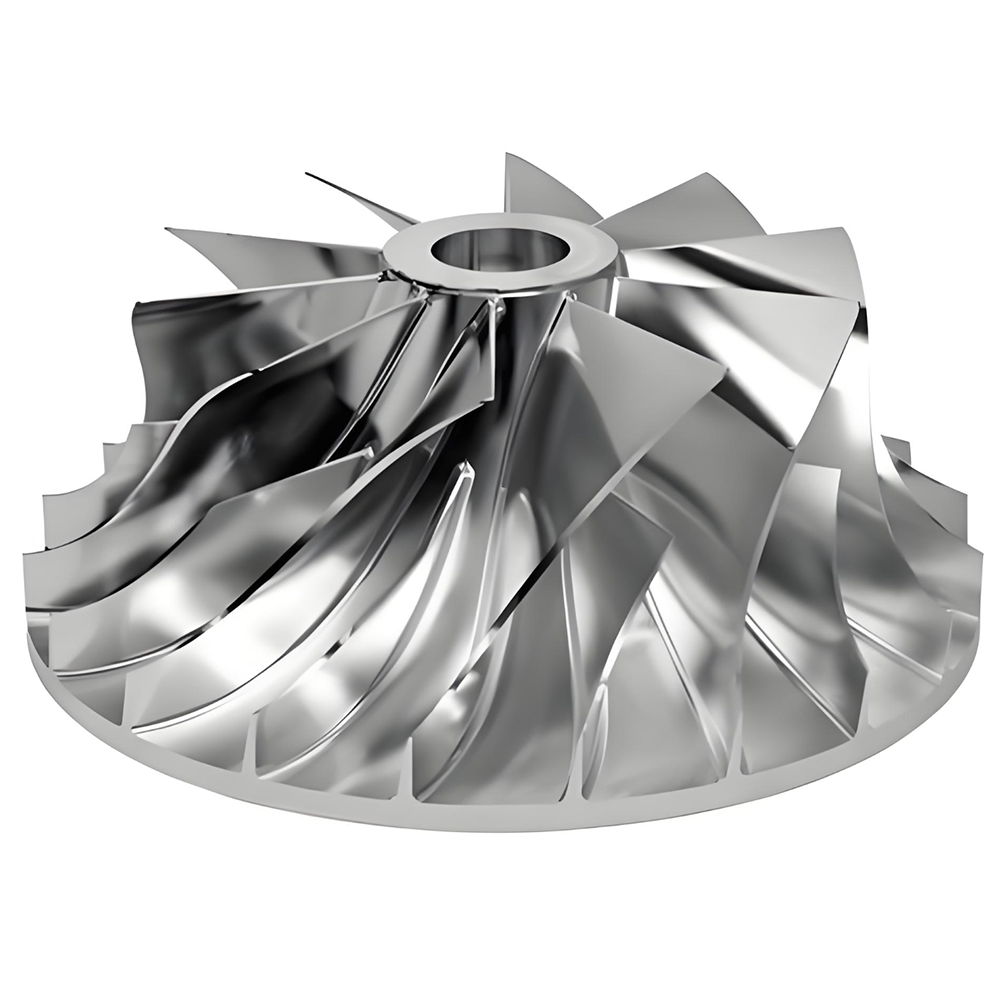
Жабық үш өлшемді ағынды орталықтан тепкіш доңғалақтарды өндіру негізгі технологиялық тосқауыл болып табылады. Пышақтың жоғары бұралуына, тар өткелдерге және диск пен қаптама беттерінің үлкен қисықтықтарына байланысты өңдеу өте қиын. Қазіргі негізгі өндіріс әдістері келесі бес санатты қамтиды:
Процесс |
Принцип |
Типтік қолданба |
Материалды пайдалану |
Дәлдік |
Бес осьті интегралды фрезерлеу |
Бірнеше операциялар арқылы қатты соғудан қалақтарды және өткелдерді өңдеу |
Жоғары өнімді компрессорлар, аэроғарыштық |
Төмен (10%) |
Өте жоғары |
EDM |
Электр разряды арқылы материалды эрозиялау үшін пішінді электродтарды пайдалану |
Тар жолдар, өңдеуге қиын материалдар |
Төмен |
Жоғары |
Инвестициялық құю |
Күрделі пішіндердің жоғалған балауыз құюы |
Шағын-орташа дөңгелегі топтамасының өндірісі |
Жоғары |
Орташа |
Сегменттелген дәнекерлеу |
Пышақтар бөлек фрезерленген және дискіге және қаптамаға дәнекерленген |
Үлкен дөңгелектер, кең өтулер |
Орташа |
Орта-жоғары |
Қосымша өндіріс (3D басып шығару) |
SLM/EBM қабат-қабат металл ұнтағын балқыту |
Прототиптеу, ультра күрделі құрылымдар |
Жоғары (95%) |
Орта-жоғары |
Процесті таңдау логикасы
Доңғалақтың түрі (ашық/жартылай ашық/жабық), өту ені, материалдың қасиеттері, өндіріс көлемі, дәлдік талаптары және шығындар бюджеті процесс бағытын бірлесіп анықтайды. Тәжірибеде тиімділік пен дәлдікті теңестіру үшін аралас процестер (мысалы, бес осьті дөрекі фрезерлеу + EDM өңдеу) жиі пайдаланылады.
Бес осьті бір уақытта CNC интегралды фрезерлеу қазіргі уақытта жоғары өнімді жабық үш өлшемді ағынды дөңгелектерді өндірудің ең негізгі әдісі болып табылады. Тұтас соғудан бастап, бұл әдіс бұрғылау, өрескел өңдеу, жартылай өңдеу, тазарту және өңдеуді қоса алғанда, бір дайындамаға алынған операциялар арқылы қалақтарды және өткелдерді біртұтас ұнтақтайды.
Материалды дайындау
Кедір-бұдырды алдын ала қалыптау (токарь / 3‑4 осьті фрезер қордың көп бөлігін жояды)
Бұрғылау (өткелді өңдеу үшін бастапқы тесіктерді бұрғылау)
Өткізу өрескел өңдеу (материалды алудың жоғары жылдамдығы үшін үлкен диаметрлі құралдар)
Жартылай өңдеу (соңғы бетке жақындау үшін аз уақыт қалдыру)
Тазалау (пышақтың түбірлеріндегі филелерді өңдеу)
Өңдеу (пышақ беттеріне арналған конустық шарлы фрезерлер)
Кейінгі өңдеу (қабақты тазалау, жылтырату, динамикалық теңгерімдеу)
Бүйірлік фрезерлеу
Пышақтың беттерін бір өтуде өңдеу үшін құралдың қапталын пайдаланады. Жоғары тиімділік және жақсы бетті өңдеу, әсіресе сызбалы беткі дөңгелектер үшін қолайлы. Кедергілерді болдырмау үшін құрал осі векторын дәл басқаруды қажет етеді.
Нүктелік фрезерлеу
Қисық беттерді нүкте-нүкте өңдеу үшін шарикті мұрын ұшын пайдаланады. Күрделі еркін пішінді беттер үшін жоғары икемділікті ұсынады, бірақ баяуырақ. Тарақтың биіктігін 0,005 мм шегінде басқаруға болады.
Трохойдты фрезерлеу
Қатты материалдарды өрескел өңдеу кезінде тұрақты аспап жүктемесін сақтайды; доғалық кіріс кесу күшінің әсерін азайтады және құралдың қызмет ету мерзімін ұзартады.
Өңдеу кезеңі |
Құрал түрі |
Сипаттамалары |
Дөрекілеу |
Цилиндрлік/конустық фрезерлер (жабылған карбид) |
Үлкен диаметрі, жоғары материалды кетіру жылдамдығы; диаметрі ең төменгі пышақ аралығынан аз болуы керек |
Пышақты өңдеу |
Ұзын ұшты конустық кескіштер |
Диаметрі 3–6 мм, терең ойықтар үшін кесу жиегінің ұзындығы 30+ мм; тиімділік үшін бүйірлік жиекті пайдаланады |
Өткелді аяқтау |
Шарлы / тороидты фрезерлер |
Тұрақты таратқыштың аспап жолын жоспарлау, тарақ биіктігі 0,005–0,02 мм |
Жинап қою |
Кіші диаметрлі шар тәрізді құралдар |
Пышақтардың түйіспелеріндегі филелерді өңдеу |
Бес осьті өңдеудің негізгі қиындықтары құрал осінің векторын жоспарлауда және кедергілерді тексеруде жатыр. Типтік әдістерге мыналар жатады:
Drive-қа қатысты: жетек геометриясы ретінде пышақ беттерін, іргелес қалақтарды және тексеру геометриясы ретінде өту беттерін, тиісті жетекші және еңкейту бұрыштарымен таңдау.
Бағыттаушы қисық әдісі: іргелес қалақтардың шекара сызықтары арасындағы ортаңғы нүктелерді табу және ығыстыру арқылы құрал осінің бағыттаушы қисықтарын шығару.
Тұрақты тарақтарды әрлеу: біркелкі тарақтардың аспап жолдарын жасау үшін белгіленген тарақ биіктігіне негізделген қадамды есептеу.
Дірілді азайтуға арналған бұрандалы рампа: соққы дірілін болдырмас үшін құрал контактілері бос кезде жұқа қабатты бұрандалы көп реттік (қадам 0,04–0,06 мм).
Дірілді сөндіретін құрал ұстағыш технологиясы
Соңғы патенттелген технология динамикалық қаттылықты айтарлықтай арттыра отырып, ұстағыштың иілу ауытқуын жұту үшін қарсы діріл тудыратын ішкі демпферлік өзегі және демпферлік майы бар дірілге қарсы құрал ұстағышын пайдаланады. Ішкі салқындатқышты берумен бірге өңдеу тұрақтырақ болады.
Құралдар жолын жасағаннан кейін модельдеу бағдарламалық құралын пайдалану арқылы қайталама тексеру міндетті болып табылады.
UG NX модельдеу модулі: құрал жолының кедергісін және артық кесуді тексереді.
VERICUT: станок қозғалысын модельдеу, CNC кодын тексереді, соқтығыстарды анықтайды.
Сынақ кесу: кесу параметрлерін дәл баптау үшін машинадағы нақты сынақ.
Жабық үш өлшемді ағынды дөңгелектерді EDM өңдеуі аудандастырылған, көп электродты, көп сатылы операциялары бар цифрлық технологиялық маршрутты қабылдайды:
Алдын ала өңдеу: электродтардың машина өтуіне кіру.
Шығу өрескел өңдеу: электродтар өту жолын ашады.
Енгізу кедір-бұдыры: электродтар кірісті кедір-бұдырды қалыптауды аяқтайды.
Жартылай өңдеу: разряд саңылаулары бар жартылай өңдеу электродтары.
Аяқтау: электродтар соңғы дәлдікке жетеді.
Орбиталық EDM: сәйкес орбиталық қозғалыс разрядтың аралығын және бетінің сапасын жақсартады.
Артықшылықты бөлу: жартылай фабрикат электрод 0,5 мм қалыңдатылған, әрлеу электрод қосымша 0,2 мм.
Сандық модельдеу: CAD платформасында электродтар мен арматураларды динамикалық құрастыру, өңдеу процесін имитациялау.
Біріктірілген бес осьті фрезер + EDM процесі
Жабық үш өлшемді интегралды дөңгелектер үшін – көп қалақшалары, өте бұралған өту жолдары және кесілуі қиын материалдардан жасалған – әдетте бес осьті CNC кесіндісі + EDM өңдеудің біріктірілген процесі қолданылады. UG NX талдауы арқылы өтуді өңдеу аймақтары ұтымды бөлінеді, электрод дизайны мен арматура оңтайландырылды, кедергі имитацияланады және электродқа кіру/шығу үшін оңтайлы жол табылды.
EDM артықшылықтары мен шектеулері
Аспект |
Артықшылық |
Шектеу |
Мүмкіндік |
Өте тар жолдарды (<10 мм), қаттылығы жоғары материалдарды, күрделі кеңістіктік құрылымдарды машиналар |
Баяу жылдамдық; әрбір өту жеке өңделеді |
Дәлдік |
Бөлек электродтар қарапайым жолдар мен басқарылатын дәлдік береді |
Разряд саңылауы өлшемдік дәлдікке әсер етеді, өтемақы үшін бірнеше электродты қажет етеді |
Бетінің сапасы |
Механикалық кернеу жоқ, жұқа бұралған жүздер үшін жарамды |
Қайта өңдеу қабаты кейінгі жылтыратуды қажет етеді |
Құны |
Кесу қиын материалдарды өңдей алады |
Электродты өндірудің жоғары құны; айтарлықтай графит/мыс тұтыну |
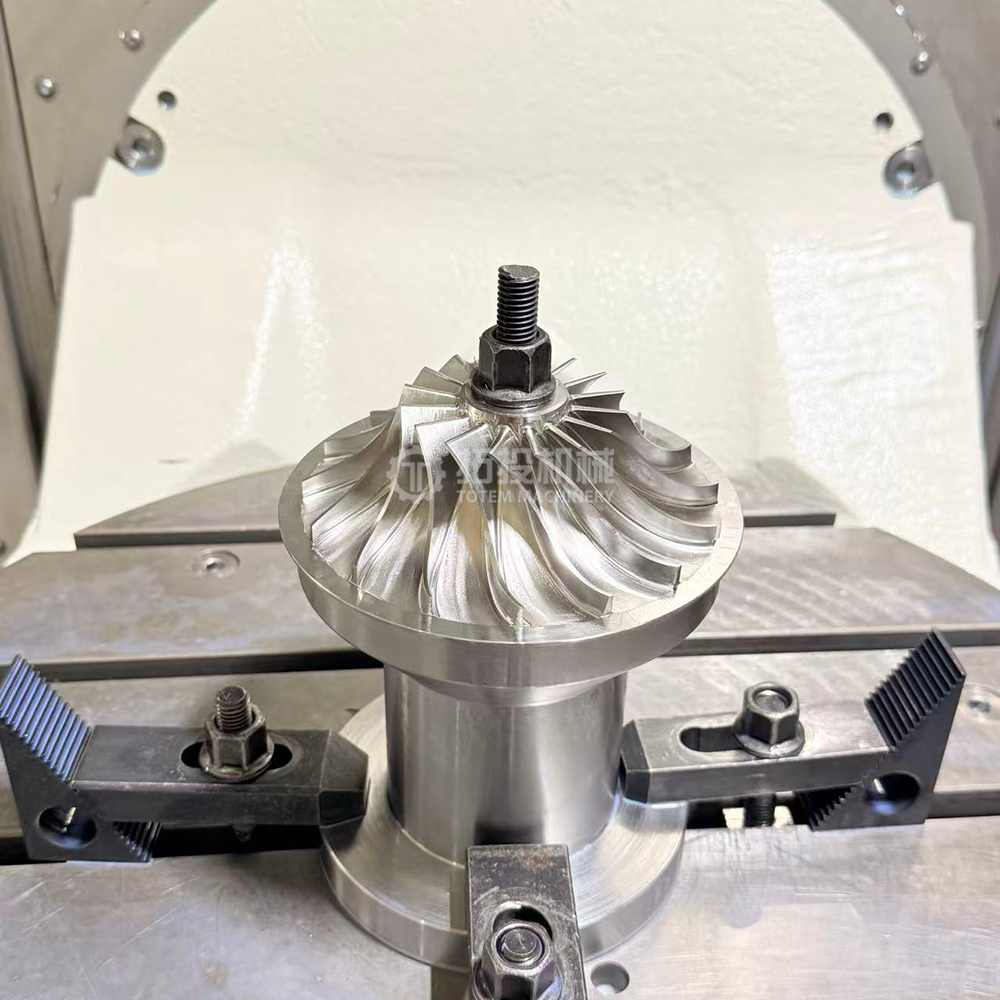
Металл қоспаларын өндіру – әсіресе таңдамалы лазерлік балқыту (SLM) және электронды сәулені балқыту (EBM) – жабық үш өлшемді ағынды доңғалақтарды өндіру үшін мүлдем жаңа бағытты ашады. Ол дәстүрлі процестердің іргелі геометриялық шектеулерін бұзады.
Ультра жұқа қабырғаны қалыптастыру
≥95% өнімділікпен 0,3 мм-ге дейін ультра жұқа қалақтардың тұрақты ақаусыз қалыптауына қол жеткізілді. Керісінше, жаппай өндірістегі бес осьті фрезер үшін ең төменгі тұрақты қабырға қалыңдығы әдетте 1,5 мм-ден асады.
Біріктірілген қалыптау
Фланецтер, хаб және қалақтар дәнекерлеусіз немесе біріктірусіз бір қадаммен басып шығарылады. Тығыздығы ≥99,9%, соғылған материалдың қасиеттеріне жетеді; шаршау мерзімі 40%-дан астам жақсарды.
Жылдам итерация
Жобалаудан аяқталған бөлікке дейін қысылған апталардан күндерге дейін жеткізу уақыты; шағын топтаманы теңшеудің тікелей құны 60%-дан астамға төмендеді. Құрал қажет емес, прототиптеу үшін өте қолайлы.
Топологияны оңтайландыру
Кәдімгі процестермен мүмкін емес ішкі пішінді салқындату арналарын, қос қабырғалы қуыс құрылымдарды және т.б. қосады. Топологияны оңтайландыру салмақты 8,7%-ға азайтып, қауіпсіздік маржасын арттырды.
Материал |
Қолданба |
SLM кейінгі сипаттар |
Inconel 718 никель негізіндегі суперқорытпа |
650°C температурада ұзақ мерзімді қызмет көрсету |
Тығыздығы ≥99,95%, созылу беріктігі >1200 МПа |
Ti‑6Al‑4V титан қорытпасы |
Өте жоғары ұшы жылдамдығы, қалыпты температура |
Жоғары беріктік-салмақ қатынасы, коррозияға төзімді |
Жаңа алюминий қорытпалары |
400°C дейінгі жоғары температуралы бөлшектер |
Беріктігі 5× кәдімгі құйылған алюминийден |
Тот баспайтын болаттар (316L / 17‑4PH) |
Коррозиялық орталар |
Жақсы коррозияға төзімділігі және механикалық қасиеттері |
Тіректерді алып тастау – тірек конструкцияларын кесіңіз.
Стресстен құтылу – қалдық кернеуді жою үшін термиялық өңдеу.
Ыстық изостатикалық басу (HIP) – 99,9%+ тығыздыққа жетеді.
Беттік өңдеу – өңдеу / жылтырату / абразивті ағынды өңдеу.
Соңғы өңдеу – сыни беттерді дәл өңдеу + динамикалық теңгерімдеу.
Ағымдағы шектеулер
Металл 3D басып шығарылған бөлшектердегі қалдық кернеу бұрмалануды тудыруы мүмкін, бұл қосымша термиялық өңдеуді түзетуді қажет етеді.
Жоғары өнімді баспа материалдары қымбат, бұл жаппай өндірісті шектейді.
Күрделі құрылымдардағы ішкі ақауларды бұзбайтын сынақ әлі жетілмеген.
Басылған беттің кедір-бұдырлығы (Ra 6–15 мкм) маңызды беттерді кейіннен өңдеуді қажет етеді.
Инвестициялық құю күрделі геометриялық немесе өңдеуге қиын жұмыс доңғалақтарының орташа сериялы өндірісі үшін кеңінен қолданылады, әсіресе өнеркәсіптік компрессорлар мен кейбір газ турбиналарында.
Процесс: дәл балауыз үлгісін жасаңыз → қабық түзу үшін керамикалық суспензияға қайта-қайта батырыңыз → балауыз → балқытылған металды вакуум/қысыммен құйыңыз → қабықты кетіру → Микро кеуектілікті жою үшін ыстық изостатикалық басу (HIP) → машинаның маңызды беттері → динамикалық теңгерім.
Артықшылықтары: өте күрделі пішіндерді (пышақтары 0,7–2,0 мм-ге дейін жұқа), ең аз материал қалдықтарын шығара алады, сериялық өндіріске жарамды, суперқорытпаларға жарамды.
Шектеулер: жоғары бастапқы құрал құны, ықтимал құю ақаулары (кеуектілік, қосындылар), беріктігі мен бетінің әрлеуі әдетте өңделген бөлшектерге қарағанда төмен.
Жылдам құю: прототиптің/шағын топтаманың құнын және жеткізу уақытын азайту үшін FDM 3D басып шығарылған балауыз үлгілерін пайдаланады.
Үлкен өнеркәсіптік компрессорлық дөңгелектер немесе кең шығу жолдары бар жұмыс дөңгелектері үшін сегменттелген дәнекерлеу маңызды әдіс болып қала береді. Өткізу еніне байланысты екі негізгі тәсіл бар:
Кең өтпелі дәнекерленген доңғалақ
Пышақтар бөлек басылады немесе фрезерленеді, содан кейін дискіге және қаптамаға дәнекерленген.
Қолмен доғалық дәнекерлеу немесе TIG дәнекерлеу, ішкі немесе сыртқы түрде орындалады.
Стрессті жеңілдету үшін 250–360°C алдын ала қыздыру, дәнекерлеуден кейін 650°C температурада 3 сағат бойы қыздыру.
Тар өтпелі ойықпен дәнекерленген дөңгелек
Шығу ені <10 мм болғанда электродтар өткелге жете алмайды.
Саңылаулар дискіде фрезерленеді, ал пышақтар қаптамада фрезерленеді, содан кейін жиналады және дәнекерленеді.
Профиль сәйкестігін қамтамасыз ету үшін дискідегі бастапқы ұяшық бұрышын дәл анықтауды талап етеді.
Электрондық сәулемен дәнекерлеу
Жоғары сапалы, терең ену, минималды бұрмалау.
Дөңгелектердің қақпағын жабық дәнекерлеуге жарамды.
Дәнекерлеуден кейін толық NDT талап етеді (рентгенография, пенетрантты тексеру).
Электрохимиялық өңдеу (ECM)
Механикалық кернеусіз шыңдалған материалдарды өңдеу немесе жұқа бұралған қалақтарды өңдеу үшін қолданылады. Құралдың тозуы, қалдық кернеу жоқ.
Абразивті су ағыны
Ашық дөңгелектердегі 2D қалақтардың өрескел профилін жасау немесе қалың пластиналардан негізгі контурларды кесу үшін қолданылады.
Гибридті өндіріс
Қоспалы өндіріс (желіге жақын пішінді салу) + екі артықшылықты біріктіретін бір станокта субтрактивті CNC өңдеу (критикалық беттерді өңдеу).
Ұнтақты металлургия – ыстық престеу
Дәнекерлеу/өңдеу ақауларын азайтып, тозуға және коррозияға төзімділікті арттыра отырып, жоғары температуралы ерітіндімен өңдеу, жоғары температурада шыңдау және PVD жабыны арқылы интегралды қалыптау.
Жабық үш өлшемді ағынды орталықтан тепкіш дөңгелекті өңдеу дәлдіктегі өндірістегі ең күрделі тапсырмалардың бірі ретінде кеңінен танылды. Оның негізгі қиындықтары геометриялық күрделіліктің, материалдың күрделілігінің және дәлдік талаптарының үш еселенген тіркесімінен туындайды.
Сынақ |
Арнайы көрініс |
Қарсы шаралар |
3D бұралған пышақтар |
Үлкен бұралған, біркелкі емес B-сплайн беттері бар дұрыс емес иілген беттер |
Бес осьтік бүйірлік фрезер, дәл құрал осінің векторын басқару |
Тар жолдар |
Шығару ені <10 мм болуы мүмкін, аспап кеңістігі айтарлықтай шектеулі |
Кіші диаметрлі конустық шар тәрізді құралдар + EDM біріктірілген процесс |
Негізгі және бөлгіш қалақтар |
Аралас құрылым үзінділерді бұралған және тар етеді |
Аймақтық көп электродты EDM, бөлек электрод дизайны |
Жіңішке алдыңғы/артқы жиектер |
Шырылдауға және деформацияға бейім өте жұқа жиектер |
Жіңішке қабатты кесу, дірілге қарсы ұстағыштар, оңтайландырылған параметрлер |
Титан қорытпалары (Ti‑6Al‑4V)
Жоғары беріктік пен салмақ қатынасы, бірақ төмен жылу өткізгіштік (кесу жиегінде шоғырланған жылу) және жұмыстың қатаю үрдісі. Төмен кесу жылдамдығын, жоғары беру жылдамдығын және жеткілікті салқындатуды қажет етеді.
Никель негізіндегі суперқорытпалар (Inconel 718)
Жоғары температуралы қолданбалар үшін жақсырақ, бірақ кескіш құралдарға өте қажет. Күрделі жұмыста қатаю және құралдың тез тозуы. Көбінесе EDM көмегі қажет.
Беріктігі жоғары баспайтын болаттар (17‑4PH)
Коррозиялық ортада қолданылады. Жоғары беріктік пен қаттылық қатты станоктар мен бекітпелерді қажет ететін жоғары кесу күштерін тудырады.
Кедергі және соқтығыс: бұралған пышақ өткелдерінің ішіндегі құрал қозғалысы көрші қалақтарға немесе өту беттеріне оңай кедергі жасайды. CAM бағдарламалық құралында кедергілерді кешенді тексеру және модельдеу тексеру маңызды.
Өңдеу деформациясы: кесу күштерінің әсерінен жұқа қалақшалар серпімді деформацияланып, өңдеуден кейін серіппе қателерін тудырады. Пышақтардың ауытқуына негізделген өтемақы беттерін орнату керек.
Аспаптың асып кетуі: терең ойықпен өңдеу қаттылығы және дірілге сезімталдығы нашар ұзақ қол жетімді құралдарды қажет етеді. Дірілді демпферлік ұстағыштар және бұрандалы рампинг стратегиялары қолданылады.
Бетінің сапасы: Аэродинамикалық өнімділік пышақтың дәл контурына және тегіс беттерге байланысты (Ra < 0,8 мкм). Құрал белгісінің бағыты мен өлшемі ағынның жоғалуына тікелей әсер етеді.
Термиялық деформация: кесу қызуы дайындаманың температурасын жоғарылатып, бұрмалануды тудырады. Сәйкес салқындату және термиялық компенсация қажет.
Интерференция мен деформацияның қосарланған талдауы
Жақында жүргізілген зерттеу жұптары бес осьті өңдеу кезінде кедергі қателерін және қалақша деформациясының қателерін анықтайды. Пышақтың деформациясының орнын толтыру бетін орнату және кедергі қателерін бір уақытта басқара отырып, құрал жолын жоспарлауда алдын ала өтеу арқылы 'соқтығыссыз, минималды-қате' жоғары тиімді дәлдікпен өңдеуге қол жеткізіледі. Өңдеудің өлшенген қателерін рұқсат шегінде басқаруға болады.
Өңдеу кезінде розеткадан ішке қарай кесу күштері күрделі, көбінесе тұрақсыздықты тудырады. Арнайы арматура дизайны қажет:
Орналастыру және қысу үшін тарту ілмектерін, орналастыру сақиналарын, бағдарлау сақиналарын және қысқыш сақиналарды пайдаланып машинаның сыртында алдын ала туралауды қосыңыз.
Жылдам позициялауды, жоғары дәлдікті және қайталаудың жоғары дәлдігін қамтамасыз етіңіз.
Түрлі өңдеу операциялары үшін қысу қажеттіліктерін қанағаттандыру.
Қысқыш орнатуларды азайтыңыз – бір орнатуда мүмкіндігінше көп өңдеуді аяқтаңыз.
Бетінің сапасы жұмыс дөңгелегінің аэродинамикалық тиімділігіне, шаршау мерзіміне және коррозияға төзімділігіне тікелей әсер етеді. Жабық үш өлшемді ағынды дөңгелектердің бетін өңдеу - бұл көптеген процестердің біріктірілген жүйесі.
Тар өткелді жабық дөңгелектерді жылтырату – жаһандық мәселе. Дәстүрлі ұнтақтау көптеген ішкі өту аймақтарына жете алмайды. Жылтыратудың тиімді әдістеріне мыналар жатады:
Әдіс |
Принцип |
Қол жеткізуге болатын кедір-бұдырлық |
Қолданылатын аумақ |
Ылғал жару + оқтау |
Жалпы алдын ала өңдеу, қақты және үлкен бөлшектерді жояды |
Ra 3–6 мкм |
Толық дөңгелек |
Ультрадыбыстық діріл жылтырату |
Ультрадыбыстық-жиілік діріл абразивті кесуді жүргізеді |
Ra 0,4 мкм |
Сыртқы беттер |
Абразивті ағынды өңдеу |
Абразивтері бар тұтқыр серпімді орта қысыммен өту арқылы өтеді |
Ra 0,2 мкм |
Ішкі үзінділер |
Гидравликалық тегістеу |
Жолдар арқылы кварц құмының + су қоспасының жоғары жылдамдықты ағыны |
Ra 0,8 мкм |
Тар ішкі өткелдер |
Үздік тәжірибе комбинациясы
Shenyang Blower Works және Далянь технологиялық университетінің зерттеулері дымқыл жарылыс + атқылау → сыртқы ультрадыбыстық діріл жылтырату → ішкі абразивті ағынды жылтырату комбинациясы оңтайлы нәтижелер беретінін көрсетеді, соңғы беттің кедір-бұдырлығына Ra 0,2 мкм қол жеткізеді, жоғары қысымды төмен ағынды центрифугалық компрессорлардың беткі талаптарын қанағаттандырады. Гидравликалық ұнтақтау сорғының тиімділігін 3%-6%-ға жақсарта алады.
PVD физикалық бу тұндыру
EB булану режимі, 400°C технологиялық температура, 6 сағат. TiC‑Al₂O₃ композиттік нано‑жабын, қалыңдығы 2 мкм, тозуға төзімділікті және ағынның өту тегістігін жақсартады.
Электрлік қаптау / Электрсіз қаптау
Коррозиялық ортада жұмыс істейтін дөңгелектер үшін никель немесе хром жабындары коррозиядан қорғауды қамтамасыз етеді.
Термиялық бүрку
Жоғары температураға төзімділік, тозуға төзімділік және тотығуға төзімділік беретін жоғары температуралы орталар үшін керамикалық немесе қорытпа жабындарын плазмалық бүрку. Вольфрам карбиді жабындары жұмыс дөңгелегінің қызмет ету мерзімін 3-5 жылға дейін ұзарта алады.
Дөңгелектерді тексеру аэроғарыштық компоненттермен салыстырылатын стандарттар мен әдістермен шикізаттан дайын өнімге дейінгі бүкіл өндіріс процесін қамтиды. Толық тексеру жүйесі келесі алты өлшемді қамтиды:
Жабдық |
Дәлдік |
Тексеру мазмұны |
CMM |
Кеңістіктік дәлдік 1,8 + L/350 мкм |
Пышақ профилін, контурын, қалыңдығын, орнын, бұрыштарын және т.б. толық өлшемді өлшем. |
Көк жарық сканері (байланыссыз) |
Нүкте дәлдігі ±15 мкм |
Толық беткі нүктелік бұлт деректерін жылдам алу |
Құрылымды жарық бинокулярлы тор |
Микрон деңгейі |
Байланыссыз 3D топографиясын өлшеу, дизайн үлгісімен салыстыру |
Ақ жарық интерферометрі |
Ажыратымдылығы 0,1 мкм |
Жер бетінің топографиясын өлшеу, жер қойнауының ақауларын анықтау |
Жоғары айналу жылдамдықтарында (8 000–20 000 р/мин) тіпті шамалы массалық теңгерімсіздік үлкен діріл тудыратын үлкен орталықтан тепкіш күштерді тудырады.
Стандарт: ISO 21940‑11 / ISO 1940‑1, G2.5 баланстық сапа дәрежесі.
Жабдық: жоғары дәлдіктегі динамикалық теңестіру машинасы, ең аз қол жеткізілетін қалдық теңгерімсіздік ≤0,1 г·мм/кг.
Әдіс: екі жазықтықты теңестіру, материалды алу (бұрғылау) немесе қосу арқылы түзету.
Талап: 5 г·мм/кг шегінде қалдық теңгерімсіздік.
Ультрадыбыстық сынақ (UT): ішкі кеуектілікті, қосындыларды, ламинацияларды анықтайды. Сезімталдық: 2 мм жалпақ төменгі тесік. Дайындамалар мен дайын бөлшектерді құю/соғу үшін қолайлы.
Рентгенографиялық тестілеу (RT): нақты уақыттағы рентгендік бейнелеу ішкі құрылымның тұтастығын тексереді. ASME BPVC сәйкес келеді. Көзге көрінбейтін ішкі ақауларды табады.
Магниттік бөлшектерді тексеру (МТ): ферромагниттік материалдардағы беткі және бетке жақын жарықшақтарды анықтайды. >0,5 мм микро-жарықтар таба алады.
Penetrant Testing (PT): магнитті емес материалдардағы беттік сынғыш жарықтарды анықтайды. Тот баспайтын болаттан және титан қорытпасынан жұмыс істейтін дөңгелектерге жарамды флуоресцентті немесе түсті контраст.
Құйынды ток сынағы (ET): жаппай өндірілген дөңгелектерді онлайн тексеруге жарамды бетке жақын ақауларды жылдам скрининг.
Химиялық құрамы: нақты сандық анықтау үшін Spark OES / XRF / ICP‑OES.
Механикалық қасиеттері: әмбебап сынау машинасы – созылу беріктігі ≥500 МПа, аққыштық шегі, ұзарту; соққы сынағы (‑40°C төмен температура).
Металлография: термиялық өңдеу ақауларын болдырмау үшін дән мөлшерін микроскоппен бақылау, қосу рейтингі (ASTM E112).
Қаттылық: Роквелл/Бринелл қаттылық сынағы.
Гидравликалық/аэродинамикалық сынақ: сынақ қондырғысында ағынның қисығын өлшеңіз, тиімділікті ≥85% қамтамасыз етіңіз, NPSH талаптарға сәйкес келеді.
Жоғары жылдамдықты айналдыру сынағы: перифериялық жылдамдық 300 м/с дейін айналу сынақ қондырғысы, нақты жағдайларды қайталайды.
Қоршаған ортаны модельдеу: температуралық камера (‑70°C-тан 300°C-қа дейін) және вакуумдық камера (≤10⁻³ Па), тұзды бүрку коррозияға қарсы камера (ASTM B117).
Шаршауды сынау: жоғары циклді шаршау машинасы, цикл саны ≥10⁷.
Инспекциялық қоршаған ортаға қойылатын талаптар
Өлшеу қателерін азайту үшін температура 20±2°C, ылғалдылық <60%. Инспекторлар ASNT II деңгейі немесе оған теңестірілген сертификатқа ие болуы керек. MES жүйесі толық өмірлік циклді бақылау үшін барлық тексеру деректерін жазады.
2024 деректері энергетика, металлургия, химия және басқа салалардағы үш өлшемді ағынды доңғалақ технологиясына үлкен сұранысты көрсетеді. Энергияны үнемдейтін үш өлшемді ағынды орталықтан тепкіш үрлегіштер деректер орталығының салқындату жүйесінде шамамен 3000 жаңа сұранысты тудырды (нарық көлемі 1,8 миллиард юань, жыл сайынғы өсу 65%), жаңа энергетикалық көлікті өндіруде жеткізу тізбегінде 2200 бірлік және жартылай өткізгіш өндірісінде 500 бірлік (RMuf15 миллиард өсім). 35%). Өнеркәсіптің негізгі ойыншылары сатудан түскен кірістің 6,8% ҒЗТКЖ-ға бөледі. Үш өлшемді ағын дизайнын пайдаланатын орталықтан тепкіш үрлегіштер дәстүрлі екі өлшемді конструкциялармен салыстырғанда 12%-18% қуат үнемдеуге қол жеткізеді.
Сандық интеллектуалды өндіріс
Сандық егіздерге негізделген болжамды техникалық қызмет көрсету жоспарланбаған тоқтау уақытын 50%-ға қысқартуға бағытталған. CFD модельдеуін эксперименттік валидациямен біріктіру жаңа өнімді әзірлеу циклдерін 30%-ға қысқартады. MES жүйелері толық өмірлік цикл деректерін бақылауға мүмкіндік береді.
Қосымша өндірісті масштабтау
SLM/EBM технологиясы жаппай өндіріске көшуде. Топологияны оңтайландыру салмақты 8,7%-ға азайта отырып, ультра жұқа 0,3 мм пышақты қалыптастыруға қол жеткізілді. Гибридті өндіріс (қоспа + субтрактивті біріктірілген) жоғары деңгейлі дөңгелектерді өндірудің жаңа парадигмасына айналады.
Жоғары жылдамдықты тікелей жетекті біріктіру
Жоғары жылдамдықты тұрақты магнитті синхронды қозғалтқыштар қозғалтқыштың тиімділігі ≥95%, беріліс қорабының жоғалуын болдырмайтын дөңгелектерді тікелей басқарады. Біріктірілген редукторлы доңғалақтар трендке айналуда, бұл ауыспалы жиілікті жетегі арқылы ағындық қысымды кең реттеуге мүмкіндік береді.
Толық жүйені бірлесіп оңтайландыру
Жұмыс дөңгелегі дизайны жалпы компрессор жүйесінің өнімділігін арттыру үшін CFD көмегімен диффузорлармен, волюттермен және қозғалтқыштармен бір уақытта оңтайландырылған. Компонент деңгейінен жүйелік деңгейдегі интеграцияланған оңтайландыруға ауысу.
IoT (Internet of Things) интеллектуалды мониторингі
2024 жылы жаңадан орнатылған қондырғылардың 39%-ы қашықтан бақылаумен жабдықталған смарт желдеткіштер. Үлкен деректерді талдау қосымша 3%-5% орташа қуат үнемдеуге қол жеткізе отырып, динамикалық энергияны оңтайландыруға мүмкіндік береді. 2025 жылға қарай смарт желдеткіш қосылымы 60%-дан асады деп күтілуде.
Жаңа материалдар мен жаңа құрылымдар
Materials Genome Engineering кәдімгі құйылған алюминийден бес есе беріктігі бар жаңа қорытпа формулаларын экранға шығарады. Композиттік дөңгелектер, екі қабырғалы қуыс құрылымдар және ішкі салқындату арналары сияқты инновациялық конструкциялар пайда болуды жалғастыруда. 400°C+ температураға төзімді жоғары температуралы композициялық дөңгелектер әзірленуде.
Құйылған алюминийден 3D басып шығарылған титан қорытпасынан жасалған қалақтарға, екі өлшемді ағыннан үш өлшемді ағынға, сегменттелген дәнекерлеуден интегралды фрезерге дейін – жабық үш өлшемді ағынды орталықтан тепкіш дөңгелектерді өндіру технологиясы терең өзгерістерден өтуде. Қосымша өндірістің, сандық егіздердің және AI басқаратын дизайнды оңтайландырудың конвергенциясы жұмыс доңғалағының тиімділігін, сыйымдылығын және сенімділігін жақсартуды жалғастырады, өнеркәсіптік энергияны үнемдеуге және жоғары сапалы жабдықтың өзіндік сенімділігіне негізгі қолдауды қамтамасыз етеді.


