
Please Choose Your Language
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-12 Origine: Sito
Girante centrifuga a flusso tridimensionale chiusa
La girante centrifuga a flusso tridimensionale chiusa è il componente principale di macchinari fluidi come compressori centrifughi, pompe e ventilatori. Il termine 'chiuso' significa che le pale sono completamente racchiuse da un disco (disco posteriore) su un lato e da una copertura (disco anteriore) sull'altro, formando un passaggio di flusso completamente chiuso. Il 'flusso tridimensionale' si riferisce a pale ritorte progettate sulla base della teoria del flusso tridimensionale, considerando contemporaneamente il movimento del fluido nelle direzioni radiale, assiale e circonferenziale.
Nella progettazione tradizionale, la teoria del flusso unidimensionale presuppone un numero infinito di pale e una distribuzione uniforme della velocità lungo il piano meridionale. La teoria del flusso bidimensionale considera inoltre la variazione della velocità lineare attraverso le sezioni trasversali. Tuttavia, nessuno dei due può realmente riflettere il complesso flusso viscoso tridimensionale all’interno della girante. La teoria del flusso tridimensionale divide infinitamente lo spazio tridimensionale interno e stabilisce un modello matematico completo attraverso il calcolo del campo di flusso:
W = f(R, φ, Z)
dove W è la velocità del flusso, R è la coordinata radiale, φ è la coordinata circonferenziale e Z è la coordinata assiale. Attraverso il calcolo del flusso tridimensionale, è possibile ottenere la distribuzione della velocità in qualsiasi punto all'interno della girante, ottimizzando così gli angoli di ingresso/uscita delle pale, il numero delle pale e le forme della sezione trasversale delle pale ritorte, in modo che le superfici delle pale corrispondano perfettamente alla traiettoria effettiva del fluido.
Le pale di flusso tridimensionali hanno superfici curve irregolari che si adattano al regime di flusso reale, impedendo la separazione del flusso sulla superficie di pressione, riducendo le perdite di flusso e controllando la distribuzione della velocità di tutte le particelle di fluido internamente per ottenere condizioni di flusso ottimali. Rispetto alle tradizionali giranti bidimensionali, l'efficienza può essere migliorata del 5%–15%.
Passaggio meridionale più ampio: il diametro ridotto del mozzo aumenta la capacità di flusso, migliorando l'efficienza idraulica.
Diametro della girante più piccolo: la maggiore larghezza di uscita riduce le dimensioni dell'apparecchiatura a parità di prestazioni.
Grande torsione della pala: la tecnologia di modellazione della superficie B‑spline non uniforme consente la corrispondenza precisa delle pale tridimensionali ritorte al campo di flusso.
Bordo di ingresso esteso in avanti: l'estensione verso il flusso in ingresso riduce le perdite di ingresso e migliora le prestazioni di cavitazione.
Struttura a pale sfalsate: per giranti a velocità specifica medio-alta, le pale adiacenti possono essere sfalsate per ridurre la pulsazione del flusso entro ±4‰ della prevalenza.
Struttura della tenuta a labirinto: lo speciale design a labirinto sull'anello di tenuta riduce le perdite volumetriche.
Il design moderno della girante di flusso tridimensionale segue il percorso tecnico del 'calcolo teorico + simulazione numerica + iterazione di ottimizzazione':
Modellazione CAD 3D
L'adattamento della superficie NURBS viene utilizzato per creare modelli 3D complessi di pale ritorte, con progettazione parametrica del profilo della pala, distribuzione dello spessore e angoli di ingresso/uscita.
Simulazione del flusso CFD
La fluidodinamica computazionale (CFD) viene utilizzata per la generazione della mesh e il calcolo del campo di flusso per simulare lo stato effettivo del flusso all'interno della girante e ottimizzare i parametri geometrici della pala.
Analisi strutturale FEA
L'analisi agli elementi finiti garantisce che la girante non ceda sotto carichi centrifughi e aerodinamici e controlla le modalità di vibrazione (frequenze naturali) per evitare risonanze alle velocità operative.
Programmazione della lavorazione CAM
Genera percorsi utensile a cinque assi, esegue il controllo delle interferenze e la verifica della simulazione e genera il codice CNC. Il software comune include UG NX, Cimatron, CAXA, ecc.
Girante aperta
Pale fissate solo al mozzo, senza protezione.
Difficoltà di lavorazione minima.
Bassa efficienza e bassa resistenza meccanica.
Grande perdita di gioco della punta della lama.
Girante semiaperta
Lame tra mozzo e copertura parziale.
Difficoltà di lavorazione media.
Efficienza e forza moderate.
Presenta ancora qualche perdita di gioco.
Girante chiusa
Pale completamente racchiuse tra disco e copertura.
Massima difficoltà di lavorazione.
Massima efficienza e massima robustezza.
Passaggio del flusso completamente sigillato, nessuna perdita.
Elimina la perdita di perdite
La copertura integrale sigilla completamente il passaggio del flusso, impedendo al fluido ad alta pressione di ritornare al lato a bassa pressione. L'efficienza della compressione migliora dell'8%–15% alla stessa velocità.
Flusso di gas più fluido
Il passaggio chiuso vincola il flusso lungo la traiettoria progettata, evitando turbolenze e vortici, con una minore resistenza al fluido. Sia l'efficienza a pieno carico che quella a carico parziale sono superiori.
Maggiore rigidità strutturale
Il disco e la copertura formano una struttura integrale con lame supportate su entrambe le estremità. A velocità elevate (8.000–20.000 giri/min), i rischi di deformazione e risonanza sono notevolmente ridotti.
Vibrazioni e rumore ridotti
La struttura chiusa funziona in modo più stabile, con minori perdite di cuscinetto. Le crepe dovute alla fatica della lama e i guasti dovuti all'erosione sono significativamente ridotti, rendendola adatta al funzionamento continuo.
Massima efficienza isoentropica
Le giranti chiuse con curvatura all'indietro possono raggiungere un'efficienza isentropica superiore all'85%, soddisfacendo le esigenze di risparmio energetico dei grandi refrigeratori e dei compressori industriali.
Ampio raggio d'azione stabile
Un margine di aumento più ampio consente variazioni di carico del 20%–100%, adattandosi perfettamente alle condizioni di carico altamente variabili dei sistemi di condizionamento d'aria centralizzati.
Consenso del settore
Oltre il 90% dei refrigeratori centrifughi commerciali/industriali ad alta efficienza adottano uniformemente giranti a flusso tridimensionale chiuse con curvatura all'indietro. Considerando l’economia complessiva, la stabilità e l’efficienza energetica, la girante a flusso tridimensionale chiusa è diventata la scelta principale del settore.
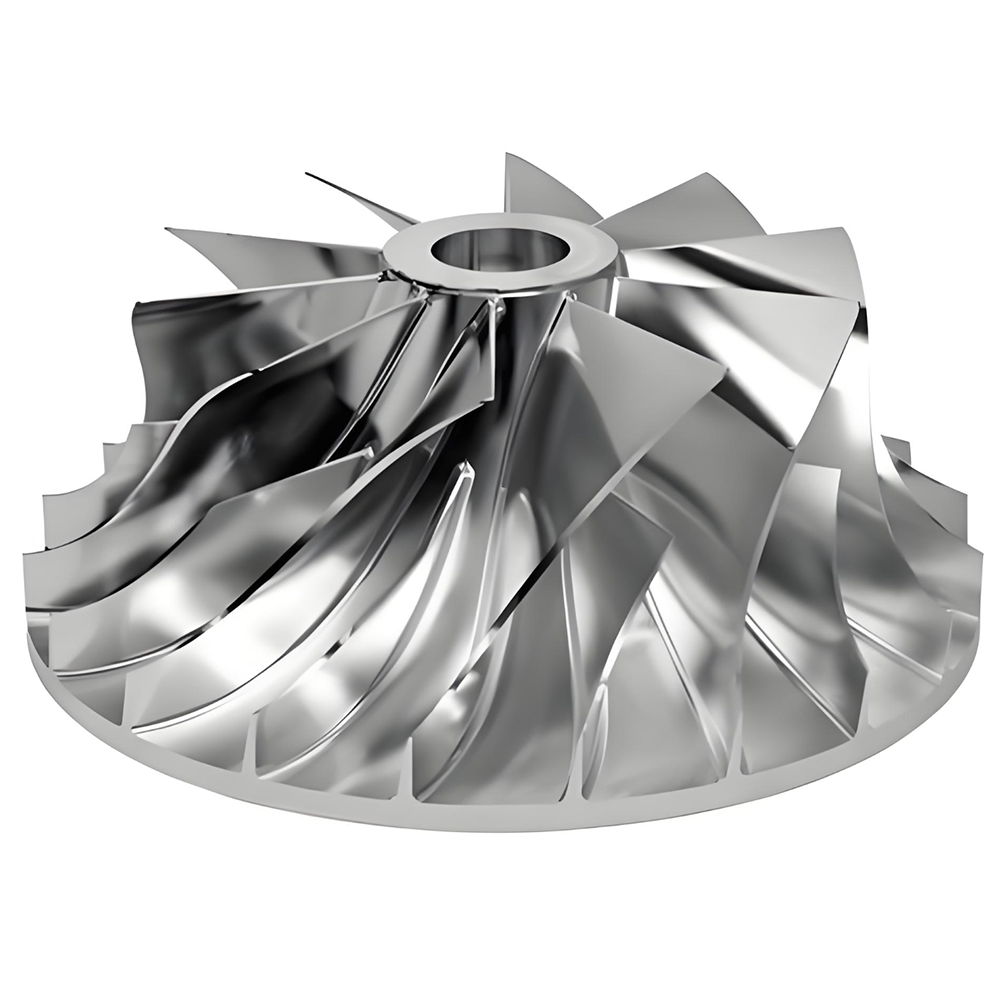
La produzione di giranti centrifughe a flusso tridimensionale chiuso costituisce una barriera tecnologica fondamentale. A causa dell'elevata torsione della lama, dei passaggi stretti e delle ampie curvature delle superfici del disco e della fascia, la lavorazione è estremamente difficile. Gli attuali metodi di produzione tradizionali includono le seguenti cinque categorie:
Processo |
Principio |
Applicazione tipica |
Utilizzo del materiale |
Precisione |
Fresatura integrale a cinque assi |
Lavorazione di lame e passaggi da una forgiatura dal pieno attraverso molteplici operazioni |
Compressori ad alte prestazioni, aerospaziale |
Basso (10%) |
Molto alto |
Elettroerosione |
Utilizzo di elettrodi sagomati per erodere il materiale mediante scarica elettrica |
Passaggi stretti, materiali difficili da lavorare |
Basso |
Alto |
Colata di investimento |
Fusione a cera persa di forme complesse |
Produzione in lotti di giranti di piccole e medie dimensioni |
Alto |
Medio |
Saldatura segmentata |
Pale fresate separatamente e saldate al disco e alla copertura |
Grandi giranti, ampi passaggi |
Medio |
Medio-alto |
Produzione additiva (stampa 3D) |
Fusione SLM/EBM strato per strato di polvere metallica |
Prototipazione, strutture ultracomplesse |
Alto (95%) |
Medio-alto |
Logica di selezione del processo
Il tipo di girante (aperta/semiaperta/chiusa), la larghezza di passaggio, le proprietà del materiale, il volume di produzione, i requisiti di precisione e il budget dei costi determinano congiuntamente il percorso del processo. In pratica, i processi combinati (ad esempio, fresatura di sgrossatura a cinque assi + finitura per elettroerosione) vengono spesso utilizzati per bilanciare efficienza e precisione.
La fresatura integrale CNC simultanea a cinque assi è attualmente il metodo di produzione più diffuso per le giranti a flusso tridimensionale chiuse ad alte prestazioni. Partendo da una forgiatura solida, questo metodo fresa integralmente pale e passaggi attraverso operazioni quali foratura, sgrossatura, semifinitura, pulizia e finitura, il tutto da un unico pezzo grezzo.
Preparazione del materiale
Preformatura di tornitura di sgrossatura (il tornio/fresatrice a 3-4 assi rimuove la maggior parte del materiale)
Foratura (esecuzione di fori iniziali per lavorazione di passaggio)
Sgrossatura di passaggi (utensili di grande diametro per un'elevata velocità di rimozione del materiale)
Semifinitura (lasciare un piccolo margine per avvicinarsi alla superficie finale)
Pulitura (lavorazione di raccordi alle radici della pala)
Finitura (frese coniche a sfera per superfici di pale)
Post‑elaborazione (sbavatura, lucidatura, equilibratura dinamica)
Fresatura laterale
Utilizza il fianco dell'utensile per lavorare le superfici della lama in una sola passata. Alta efficienza e buona finitura superficiale, particolarmente adatta per giranti con superficie rigata. Richiede un controllo preciso del vettore dell'asse utensile per evitare interferenze.
Fresatura di punti
Utilizza la punta sferica per lavorare le superfici curve punto per punto. Offre una maggiore flessibilità per superfici complesse a forma libera, ma più lentamente. L'altezza della capesante può essere controllata entro 0,005 mm.
Fresatura trocoidale
Mantiene un carico utensile costante durante la sgrossatura di materiali tenaci; L'ingresso dell'arco riduce l'impatto della forza di taglio e prolunga la durata dell'utensile.
Fase di lavorazione |
Tipo di strumento |
Caratteristiche |
Sgrossatura |
Frese cilindriche/coniche (metallo duro rivestito) |
Grande diametro, elevata velocità di rimozione del materiale; il diametro deve essere inferiore alla distanza minima delle lame |
Finitura della lama |
Frese affusolate a lunga portata con estremità sferica |
Diametro 3–6 mm, lunghezza tagliente 30+ mm per scanalature profonde; utilizza il bordo laterale per l'efficienza |
Finitura del passaggio |
Frese a testa sferica/toroidali |
Pianificazione del percorso utensile smerlato costante, altezza smerlato 0,005–0,02 mm |
Ripulire |
Utensili con estremità sferica di piccolo diametro |
Lavorazione di raccordi nelle giunzioni lama-mozzo |
Le difficoltà principali della lavorazione a cinque assi risiedono nella pianificazione vettoriale degli assi utensile e nel controllo delle interferenze. I metodi tipici includono:
Relativo alla trasmissione: selezione delle superfici delle pale come geometria di trasmissione, delle pale adiacenti e delle superfici di passaggio come geometria di controllo, con angoli di anticipo e inclinazione adeguati.
Metodo della curva guida: derivare le curve guida dell'asse utensile trovando i punti medi tra le linee di confine delle lame adiacenti e l'offset.
Finitura smerlato costante: calcolo del passo laterale in base all'altezza smerlato specificata per generare percorsi utensile smerlato uniformi.
Rampa elicoidale per la riduzione delle vibrazioni: rampa elicoidale multipla a strato sottile (passo 0,04–0,06 mm) quando l'utensile entra in contatto con il pezzo grezzo per evitare vibrazioni da impatto.
Tecnologia del portautensili con smorzamento delle vibrazioni
La più recente tecnologia brevettata utilizza un portautensili antivibrante con un nucleo smorzante interno e olio smorzante, che genera controvibrazioni per assorbire la deflessione di flessione del supporto, aumentando significativamente la rigidità dinamica. In combinazione con l'adduzione interna di refrigerante, la lavorazione diventa più stabile.
Dopo la generazione del percorso utensile, è obbligatoria una verifica ripetuta utilizzando il software di simulazione.
Modulo di simulazione UG NX: controlla l'interferenza del percorso utensile e il sovrataglio.
VERICUT: simulazione del movimento della macchina utensile, verifica il codice CNC, rileva le collisioni.
Taglio di prova: test effettivo sulla macchina per mettere a punto i parametri di taglio.
La lavorazione EDM di giranti a flusso tridimensionale chiuse adotta un percorso di processo digitale con operazioni a zone, multielettrodo e multifase:
Prelavorazione: ingresso passaggio macchina elettrodi.
Uscita sgrossatura: gli elettrodi aprono il passaggio di uscita.
Sgrossatura in ingresso: gli elettrodi completano la sgrossatura in ingresso.
Semifinitura: elettrodi semifiniti con tolleranza dell'intervallo di scarica.
Finitura: gli elettrodi raggiungono la precisione finale.
Elettroerosione orbitale: un movimento orbitale appropriato migliora lo spazio di scarico e la qualità della superficie.
Distribuzione del margine: elettrodo semifinitura ispessito di 0,5 mm, elettrodo finito di ulteriori 0,2 mm.
Simulazione digitale: assemblaggio dinamico di elettrodi e attrezzature su piattaforma CAD, simulando il processo di lavorazione.
Processo combinato di fresatura a cinque assi + elettroerosione
Per le giranti integrali tridimensionali chiuse – con molte pale, passaggi altamente tortuosi e realizzate con materiali difficili da tagliare – viene comunemente utilizzato il processo combinato di sgrossatura CNC a cinque assi + finitura EDM. Attraverso l'analisi UG NX, le zone di lavorazione del passaggio vengono suddivise razionalmente, la progettazione degli elettrodi e i dispositivi di fissaggio ottimizzati, l'interferenza simulata e il percorso ottimale per l'ingresso/uscita dell'elettrodo trovato.
Vantaggi e limiti dell'elettroerosione
Aspetto |
Vantaggio |
Limitazione |
Capacità |
Lavora passaggi estremamente stretti (<10 mm), materiali ad alta durezza, strutture spaziali complesse |
Lenta velocità; ogni passaggio lavorato singolarmente |
Precisione |
Gli elettrodi separati producono percorsi semplici e precisione controllabile |
Il gap di scarico influisce sulla precisione dimensionale e richiede più elettrodi per la compensazione |
Qualità della superficie |
Nessuno stress meccanico, adatto per lame ritorte sottili |
Lo strato rifuso richiede la successiva lucidatura |
Costo |
Può lavorare materiali difficili da tagliare |
Elevato costo di produzione degli elettrodi; consumo significativo di grafite/rame |
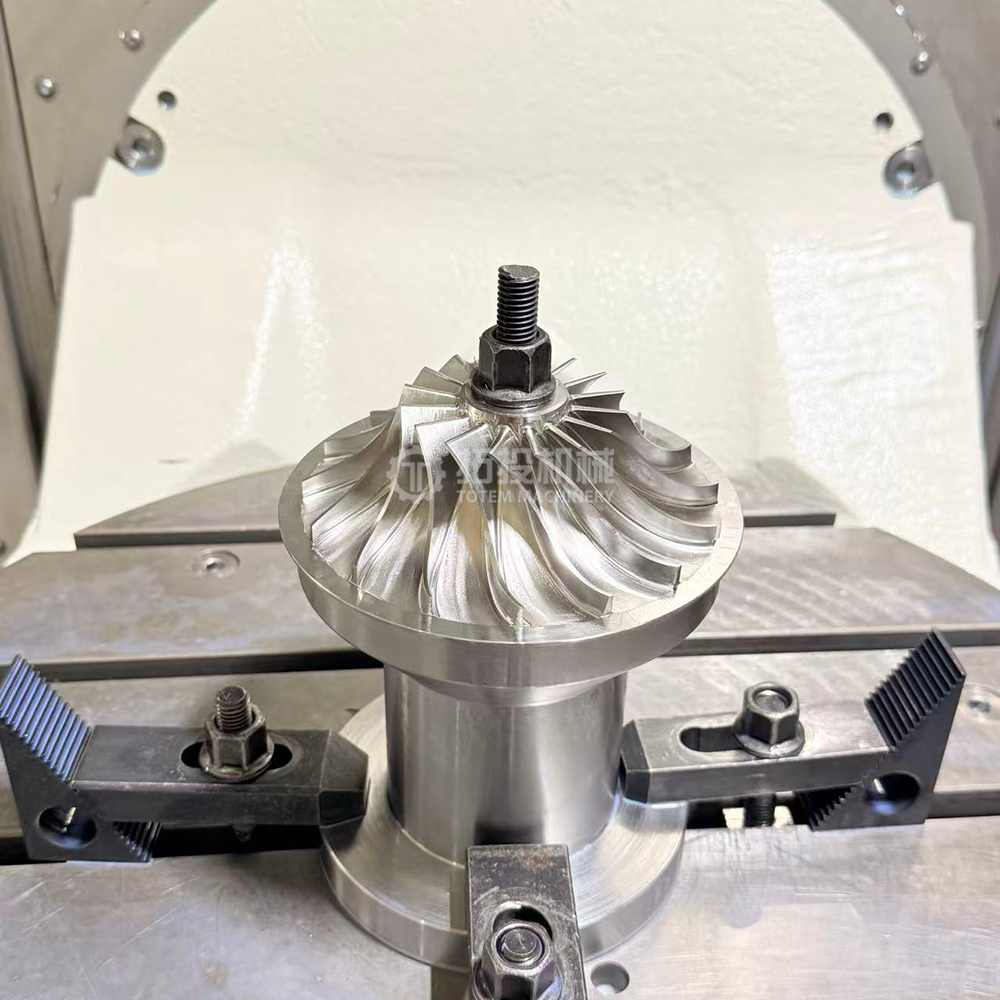
La produzione additiva dei metalli, in particolare la fusione laser selettiva (SLM) e la fusione a fascio di elettroni (EBM), sta aprendo una strada completamente nuova per la produzione di giranti a flusso tridimensionale chiuse. Supera i limiti geometrici fondamentali dei processi tradizionali.
Formazione di pareti ultrasottili
Ottenuta una formatura stabile e priva di difetti di lame ultrasottili fino a 0,3 mm con resa ≥95%. Al contrario, lo spessore minimo stabile della parete per la fresatura a cinque assi nella produzione di massa è generalmente superiore a 1,5 mm.
Formatura integrata
Flange, mozzo e pale vengono stampati in un unico passaggio senza saldature o giunture. Densità ≥99,9%, raggiungendo le proprietà del materiale forgiato; la durata a fatica è migliorata di oltre il 40%.
Iterazione rapida
I tempi di realizzazione dalla progettazione al pezzo finito sono ridotti da settimane a giorni; costo diretto per la personalizzazione di piccoli lotti ridotto di oltre il 60%. Nessun utensile richiesto, ideale per la prototipazione.
Ottimizzazione della topologia
Consente canali di raffreddamento di forma interna, strutture cave a doppia parete, ecc., impossibili con i processi convenzionali. L'ottimizzazione della topologia ha ridotto il peso dell'8,7% aumentando il margine di sicurezza.
Materiale |
Applicazione |
Proprietà dopo SLM |
Superlega a base di nichel Inconel 718 |
Servizio a lungo termine a 650°C |
Densità ≥99,95%, resistenza alla trazione >1200 MPa |
Lega di titanio Ti‑6Al‑4V |
Velocità di punta molto elevate, temperature moderate |
Elevato rapporto resistenza/peso, resistente alla corrosione |
Nuove leghe di alluminio |
Parti ad alta temperatura fino a 400°C |
Resistenza 5 volte superiore a quella dell'alluminio pressofuso convenzionale |
Acciai inossidabili (316L / 17‑4PH) |
Ambienti corrosivi |
Buona resistenza alla corrosione e proprietà meccaniche |
Rimozione del supporto: tagliare le strutture di supporto.
Sollievo dallo stress – trattamento termico per eliminare lo stress residuo.
Pressatura isostatica a caldo (HIP): raggiunge una densità superiore al 99,9%.
Finitura superficiale – lavorazione / lucidatura / lavorazione con flusso abrasivo.
Lavorazione finale – finitura di precisione di superfici critiche + equilibratura dinamica.
Limitazioni attuali
Lo stress residuo nelle parti metalliche stampate in 3D può causare distorsioni, richiedendo un'ulteriore correzione del trattamento termico.
I materiali di stampa ad alte prestazioni sono costosi e limitano la produzione di massa.
Le prove non distruttive per i difetti interni nelle strutture complesse sono ancora immature.
La rugosità della superficie stampata (Ra 6–15 μm) richiede la successiva lavorazione delle superfici critiche.
La microfusione è ampiamente utilizzata per la produzione di lotti medi di giranti a geometria complessa o difficili da lavorare, in particolare nei compressori industriali e in alcune turbine a gas.
Processo: produrre un modello in cera preciso → immergere ripetutamente nell'impasto ceramico per costruire il guscio → decerare → versare il metallo fuso sotto vuoto/pressione → rimozione del guscio → Pressatura isostatica a caldo (HIP) per eliminare la microporosità → superfici critiche della macchina → bilanciamento dinamico.
Vantaggi: può produrre forme altamente complesse (lame sottili fino a 0,7–2,0 mm), minimo spreco di materiale, adatto per la produzione in lotti, applicabile alle superleghe.
Limitazioni: elevato costo iniziale di attrezzatura, possibili difetti di fusione (porosità, inclusioni), resistenza e finitura superficiale generalmente inferiori rispetto ai pezzi lavorati.
Colata rapida: utilizza modelli in cera FDM stampati in 3D per ridurre i costi e i tempi di consegna dei prototipi/piccoli lotti.
Per le giranti dei compressori industriali di grandi dimensioni o per le giranti con ampi passaggi di uscita, la saldatura segmentata rimane un metodo importante. A seconda della larghezza del passaggio, ci sono due approcci principali:
Girante saldata a passaggio ampio
Pale pressate o fresate separatamente, quindi saldate al disco e alla copertura.
Saldatura ad arco manuale o saldatura TIG, eseguita internamente o esternamente.
Preriscaldamento a 250–360°C, riscaldamento post‑saldatura a 650°C per 3 ore per alleviare lo stress.
Girante saldata a fessura a passaggio stretto
Quando la larghezza dell'uscita è <10 mm, gli elettrodi non possono raggiungere il passaggio.
Le fessure vengono fresate nel disco e le pale vengono fresate sulla copertura, quindi assemblate e saldate.
Richiede la determinazione precisa dell'angolo iniziale della fessura sul disco per garantire la corrispondenza del profilo.
Saldatura a fascio di elettroni
Alta qualità, penetrazione profonda, distorsione minima.
Adatto per la saldatura di coperture di giranti chiuse.
Richiede controlli NDT completi dopo la saldatura (radiografia, ispezione con liquidi penetranti).
Lavorazione elettrochimica (ECM)
Utilizzato per la finitura di materiali temprati o per la lavorazione di lame ritorte sottili senza stress meccanico. Nessuna usura degli utensili, nessuno stress residuo.
Getto d'acqua abrasivo
Utilizzato per la profilatura approssimativa di pale 2D in giranti aperte o per il taglio di contorni di base da piastre spesse.
Produzione ibrida
Produzione additiva (costruzione di forme vicine alla rete) + lavorazione CNC sottrattiva (finitura di superfici critiche) sulla stessa macchina, combinando entrambi i vantaggi.
Metallurgia delle polveri – Pressatura a caldo
Formatura integrale seguita da trattamento con soluzione ad alta temperatura, rinvenimento ad alta temperatura e rivestimento PVD, riducendo i difetti di saldatura/lavorazione e migliorando la resistenza all'usura e alla corrosione.
La lavorazione di giranti centrifughe a flusso tridimensionale chiuso è ampiamente riconosciuta come una delle attività più complesse nella produzione di precisione. Le sue sfide principali derivano dalla tripla combinazione di complessità geometrica, difficoltà dei materiali e requisiti di precisione.
Sfida |
Manifestazione specifica |
Contromisure |
Lame ritorte 3D |
Superfici curve irregolari con grande torsione, superfici B-spline non uniformi |
Fresatura laterale a cinque assi, controllo vettoriale preciso dell'asse utensile |
Passaggi stretti |
La larghezza dell'uscita può essere <10 mm, spazio per gli utensili molto limitato |
Utensili con estremità sferica conica di piccolo diametro + processo combinato EDM |
Lame principali e divisorie |
La struttura interlacciata rende i passaggi più contorti e angusti |
Elettroerosione multielettrodo a zone, design con elettrodi separati |
Bordi di entrata/uscita sottili |
Bordi estremamente sottili soggetti a chiacchiere e deformazioni |
Taglio a strato sottile, supporti antivibranti, parametri ottimizzati |
Leghe di titanio (Ti‑6Al‑4V)
Elevato rapporto resistenza/peso, ma bassa conduttività termica (calore concentrato sul tagliente) e tendenza all'incrudimento. Richiede basse velocità di taglio, velocità di avanzamento elevate e ampio raffreddamento.
Superleghe a base di nichel (Inconel 718)
Preferito per applicazioni ad alta temperatura ma estremamente impegnativo per gli utensili da taglio. Grave incrudimento e rapida usura degli utensili. Spesso richiede assistenza EDM.
Acciai inossidabili ad alta resistenza (17‑4PH)
Utilizzato in ambienti corrosivi. L'elevata resistenza e tenacità si traducono in forze di taglio elevate, che richiedono macchine utensili e attrezzature rigide.
Interferenza e collisione: il movimento dell'utensile all'interno dei passaggi della lama attorcigliata provoca facilmente un'interferenza con le lame o le superfici di passaggio adiacenti. Sono essenziali il controllo completo delle interferenze e la verifica della simulazione nel software CAM.
Deformazione da lavorazione: le lame sottili si deformano elasticamente sotto le forze di taglio, causando errori di ritorno elastico dopo la lavorazione. È necessario stabilire superfici di compensazione basate sulla deflessione della lama.
Sporgenza dell'utensile: la lavorazione di scanalature profonde richiede utensili a lunga portata con scarsa rigidità e suscettibilità alle vibrazioni. Vengono utilizzati supporti antivibranti e strategie di rampa elicoidale.
Qualità della superficie: le prestazioni aerodinamiche dipendono dai contorni accurati della pala e dalle superfici lisce (Ra <0,8 μm). La direzione e la dimensione del segno dell'utensile influiscono direttamente sulle perdite di flusso.
Deformazione termica: il calore del taglio aumenta la temperatura del pezzo, causando distorsioni. Sono necessari un adeguato raffreddamento e una compensazione termica.
Analisi accoppiata di interferenza e deformazione
Ricerche recenti associano errori di interferenza dell'utensile ed errori di deformazione della lama nella lavorazione a cinque assi. Stabilendo una superficie di compensazione della deformazione della lama e precompensando nella pianificazione del percorso utensile e controllando contemporaneamente gli errori di interferenza, si ottiene una lavorazione di precisione ad alta efficienza 'priva di collisioni e con errori minimi'. Gli errori di lavorazione misurati possono essere controllati entro la tolleranza.
Durante la lavorazione, le forze di taglio dall'uscita verso l'interno sono complesse e spesso causano instabilità. La progettazione dedicata degli apparecchi deve:
Consente il preallineamento all'esterno della macchina utilizzando perni di trazione, anelli di posizionamento, anelli di orientamento e anelli di bloccaggio per il posizionamento e il bloccaggio.
Fornire posizionamento rapido, alta precisione e alta precisione di posizionamento ripetuto.
Soddisfare le esigenze di bloccaggio per diverse operazioni di lavorazione.
Riduci al minimo le configurazioni di bloccaggio: completa il maggior numero di lavorazioni possibile in una sola configurazione.
La qualità della superficie influisce direttamente sull'efficienza aerodinamica della girante, sulla durata a fatica e sulla resistenza alla corrosione. Il trattamento superficiale delle giranti a flusso tridimensionale chiuse è un sistema integrato di molteplici processi.
La lucidatura delle giranti chiuse a passaggio stretto è una sfida globale. La macinazione tradizionale non riesce a raggiungere molte zone di passaggio interno. I metodi di lucidatura efficaci includono:
Metodo |
Principio |
Rugosità ottenibile |
Area applicabile |
Sabbiatura ad umido + pallinatura |
Pretrattamento complessivo, rimuove incrostazioni e particelle di grandi dimensioni |
Ra 3–6 μm |
Intera girante |
Lucidatura a vibrazione ultrasonica |
La vibrazione a frequenza ultrasonica guida il taglio abrasivo |
Ra 0,4 μm |
Superfici esterne |
Lavorazione a flusso abrasivo |
I mezzi viscosi elastici con abrasivi scorrono attraverso passaggi sotto pressione |
Ra 0,2 μm |
Passaggi interni |
Rettifica idraulica |
Flusso ad alta velocità di miscela di sabbia di quarzo + acqua attraverso passaggi |
Ra 0,8 μm |
Passaggi interni stretti |
Combinazione di migliori pratiche
La ricerca condotta da Shenyang Blower Works e Dalian University of Technology mostra che la combinazione di sabbiatura a umido + pallinatura → lucidatura a vibrazione ultrasonica esterna → lucidatura a flusso abrasivo interno produce risultati ottimali, ottenendo una rugosità superficiale finale Ra 0,2 μm, soddisfacendo i requisiti superficiali dei compressori centrifughi ad alta pressione e flusso basso. La macinazione idraulica può migliorare l’efficienza della pompa del 3%–6%.
Deposizione fisica da vapore PVD
Modalità di evaporazione EB, temperatura di processo 400°C, 6 ore. Il nanorivestimento composito TiC‑Al₂O₃, spesso 2 μm, migliora la resistenza all'usura e la scorrevolezza del passaggio del flusso.
Galvanotecnica/Placcatura elettrolitica
Per le giranti che operano in ambienti corrosivi, i rivestimenti in nichel o cromo forniscono protezione dalla corrosione.
Spruzzatura termica
Spruzzatura al plasma di rivestimenti ceramici o leghe per ambienti ad alta temperatura, conferendo resistenza alle alte temperature, resistenza all'usura e resistenza all'ossidazione. I rivestimenti in carburo di tungsteno possono prolungare la durata della girante fino a 3–5 anni.
L'ispezione della girante abbraccia l'intero processo di produzione, dalla materia prima al prodotto finito, con standard e metodi paragonabili ai componenti aerospaziali. Un sistema di ispezione completo copre le seguenti sei dimensioni:
Attrezzatura |
Precisione |
Contenuto dell'ispezione |
CMM |
Precisione spaziale 1,8 + L/350 μm |
Misurazione dimensionale completa del profilo della lama, contorno, spessore, posizione, angoli, ecc. |
Scanner a luce blu (senza contatto) |
Precisione del punto ±15 μm |
Acquisizione rapida di dati completi della nuvola di punti di superficie |
Reticolo binoculare leggero strutturato |
A livello di micron |
Misurazione della topografia 3D senza contatto, confronto con il modello di progettazione |
Interferometro a luce bianca |
Risoluzione 0,1μm |
Misurazione della topografia superficiale, identificazione dei difetti del sottosuolo |
A velocità di rotazione elevate (8.000–20.000 giri/min), anche un minimo squilibrio di massa genera enormi forze centrifughe che provocano forti vibrazioni.
Standard: ISO 21940‑11 / ISO 1940‑1, grado di qualità della bilancia G2.5.
Attrezzatura: macchina equilibratrice dinamica ad alta precisione, squilibrio residuo minimo ottenibile ≤0,1 g·mm/kg.
Metodo: bilanciamento su due piani, correzione mediante asportazione di materiale (perforazione) o aggiunta.
Requisito: squilibrio residuo entro 5 g·mm/kg.
Test ad Ultrasuoni (UT): rileva porosità interne, inclusioni, laminazioni. Sensibilità: foro a fondo piatto da 2 mm. Adatto per la fusione/forgiatura di grezzi e pezzi finiti.
Test radiografici (RT): l'imaging a raggi X in tempo reale controlla l'integrità strutturale interna. Conforme all'ASME BPVC. Trova difetti interni invisibili all'occhio.
Ispezione con particelle magnetiche (MT): rileva cricche superficiali e vicine alla superficie nei materiali ferromagnetici. Può trovare microfessure >0,5 mm.
Test penetranti (PT): rileva crepe superficiali in materiali non magnetici. Fluorescente o contrasto di colore, adatto per giranti in acciaio inox e leghe di titanio.
Eddy Current Testing (ET): screening rapido di difetti vicini alla superficie, adatto per l'ispezione in linea di giranti prodotte in serie.
Composizione chimica: spark OES / XRF / ICP‑OES per una quantificazione precisa.
Proprietà meccaniche: macchina di prova universale – resistenza alla trazione ≥500 MPa, carico di snervamento, allungamento; test di impatto (-40°C a bassa temperatura).
Metallografia: osservazione al microscopio della dimensione dei grani, grado di inclusione (ASTM E112), per evitare difetti di trattamento termico.
Durezza: durometro Rockwell/Brinell.
Test idraulici/aerodinamici: sul banco di prova, misurare la curva della portata, garantire un'efficienza ≥85%, NPSH soddisfa i requisiti.
Test di rotazione ad alta velocità: banco di prova di rotazione fino a una velocità periferica di 300 m/s, che replica le condizioni reali.
Simulazione ambientale: camera termica (da -70°C a 300°C) e camera a vuoto (≤10⁻³ Pa), camera di corrosione in nebbia salina (ASTM B117).
Prove di fatica: macchina per fatica ad alto numero di cicli, numero di cicli ≥10⁷.
Requisiti dell'ambiente di ispezione
Temperatura mantenuta a 20±2°C, umidità <60% per ridurre gli errori di misurazione. Gli ispettori devono possedere una certificazione ASNT Livello II o equivalente. Il sistema MES registra tutti i dati di ispezione per la tracciabilità dell'intero ciclo di vita.
I dati del 2024 mostrano una forte domanda di tecnologia per giranti di flusso tridimensionali nei settori energetico, metallurgico, chimico e di altro tipo. I ventilatori centrifughi a flusso tridimensionale a risparmio energetico hanno generato circa 3.000 unità di nuova domanda nei sistemi di raffreddamento dei data center (dimensione del mercato di 1,8 miliardi di RMB, crescita annua del 65%), 2.200 unità nella catena di fornitura di produzione di nuovi veicoli energetici e 500 unità nel settore della produzione di semiconduttori (1,5 miliardi di RMB, crescita del 35%). I principali operatori del settore destinano il 6,8% dei ricavi delle vendite alla ricerca e sviluppo. Le soffianti centrifughe che utilizzano un design del flusso tridimensionale raggiungono un risparmio energetico del 12%–18% rispetto ai tradizionali design bidimensionali.
Produzione digitale intelligente
La manutenzione predittiva basata sui gemelli digitali mira a ridurre del 50% i tempi di inattività non pianificati. La combinazione della simulazione CFD con la validazione sperimentale riduce i cicli di sviluppo di nuovi prodotti del 30%. I sistemi MES consentono la tracciabilità dei dati dell'intero ciclo di vita.
Scalabilità della produzione additiva
La tecnologia SLM/EBM si sta muovendo verso la produzione di massa. È stata ottenuta una formatura della lama ultrasottile da 0,3 mm, con l'ottimizzazione della topologia che riduce il peso dell'8,7%. La produzione ibrida (additiva + sottrattiva integrata) diventerà un nuovo paradigma per la produzione di giranti di fascia alta.
Integrazione della trasmissione diretta ad alta velocità
I motori sincroni a magneti permanenti ad alta velocità azionano direttamente le giranti, con efficienza del motore ≥95%, eliminando le perdite del riduttore. Le unità integrate con girante e ingranaggi stanno diventando una tendenza, consentendo un'ampia regolazione della pressione del flusso tramite un convertitore di frequenza.
Co-ottimizzazione dell'intero sistema
Il design della girante è ottimizzato contemporaneamente a diffusori, volute e motori, utilizzando la CFD per massimizzare le prestazioni complessive del sistema di compressione. Passaggio dall'ottimizzazione integrata a livello di componente all'ottimizzazione integrata a livello di sistema.
Monitoraggio intelligente dell'IoT (Internet delle cose).
Nel 2024, il 39% delle unità di nuova installazione sono ventilatori intelligenti dotati di monitoraggio remoto. L’analisi dei big data consente l’ottimizzazione dinamica dell’energia, ottenendo un ulteriore risparmio energetico medio del 3%–5%. Entro il 2025, si prevede che la connettività dei ventilatori intelligenti supererà il 60%.
Nuovi materiali e nuove strutture
Materiali Genome Engineering esamina nuove formulazioni di leghe con resistenza cinque volte superiore a quella dell'alluminio pressofuso convenzionale. Continuano ad emergere design innovativi come giranti in materiale composito, strutture cave a doppia parete e canali di raffreddamento interni. Sono in fase di sviluppo giranti composite per alte temperature resistenti fino a 400°C+.
Dalla fusione di alluminio alle pale in lega di titanio stampate in 3D, dal flusso bidimensionale a quello tridimensionale, dalla saldatura segmentata alla fresatura integrale: la tecnologia di produzione delle giranti centrifughe a flusso tridimensionale chiuso sta subendo una profonda trasformazione. La convergenza tra produzione additiva, gemelli digitali e ottimizzazione della progettazione basata sull’intelligenza artificiale continuerà a migliorare l’efficienza, la capacità e l’affidabilità della girante, fornendo un supporto fondamentale per il risparmio energetico industriale e l’autosufficienza delle apparecchiature di fascia alta.


