
Please Choose Your Language
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-08-12 Kaynak: Alan
Kapalı Üç Boyutlu Akışlı Santrifüj Çark
Kapalı üç boyutlu akışlı santrifüj çark, santrifüj kompresörler, pompalar ve fanlar gibi akışkan makinelerinin temel bileşenidir. 'Kapalı' terimi, kanatların bir tarafta bir disk (arka disk) ve diğer tarafta bir örtü (ön disk) ile tamamen çevrelendiği ve tamamen kapalı bir akış geçidi oluşturduğu anlamına gelir. 'Üç boyutlu akış', üç boyutlu akış teorisine dayalı olarak tasarlanan ve aynı anda radyal, eksenel ve çevresel yönlerdeki akışkan hareketi dikkate alınarak tasarlanan bükülmüş kanatları ifade eder.
Geleneksel tasarımda, tek boyutlu akış teorisi, sonsuz sayıda kanat ve meridyen düzlemi boyunca düzgün hız dağılımını varsayar. İki boyutlu akış teorisi ayrıca kesitler arasındaki doğrusal hız değişimini de dikkate alır. Ancak bunların hiçbiri pervanenin içindeki karmaşık üç boyutlu viskoz akışı tam anlamıyla yansıtamaz. Üç boyutlu akış teorisi, dahili üç boyutlu alanı sonsuza kadar böler ve akış alanı hesaplaması yoluyla eksiksiz bir matematiksel model oluşturur:
W = f(R, φ, Z)
burada W akış hızıdır, R radyal koordinattır, φ çevresel koordinattır ve Z eksenel koordinattır. Üç boyutlu akış hesaplaması yoluyla pervane içindeki herhangi bir noktadaki hız dağılımı elde edilebilir, böylece kanat giriş/çıkış açıları, kanat sayısı ve bükülmüş kanatların kesit şekilleri optimize edilerek kanat yüzeyleri gerçek sıvı yörüngesine mükemmel şekilde uyar.
Üç boyutlu akış kanatları, gerçek akış rejimine uyum sağlayan, basınç yüzeyinde akış ayrılmasını önleyen, akış kayıplarını azaltan ve optimum akış koşullarını elde etmek için tüm akışkan parçacıklarının hız dağılımını dahili olarak kontrol eden düzensiz kavisli yüzeylere sahiptir. Geleneksel iki boyutlu pervanelerle karşılaştırıldığında verimlilik %5 ila %15 oranında artırılabilir.
Daha geniş meridyen geçişi: azaltılmış göbek çapı, akış kapasitesini artırarak hidrolik verimliliği artırır.
Daha küçük pervane çapı: artan çıkış genişliği, aynı performans için ekipman boyutunu azaltır.
Büyük kanat bükümü: Tekdüze olmayan B-spline yüzey modelleme teknolojisi, üç boyutlu olarak bükülmüş kanatların akış alanıyla hassas şekilde eşleştirilmesine olanak tanır.
İleriye doğru uzatılmış giriş kenarı: gelen akışa doğru uzatılması giriş kayıplarını azaltır ve kavitasyon performansını artırır.
Kademeli kanat yapısı: Orta-yüksek özgül hızlı pervaneler için, akış titreşimini kafanın ±4‰ yakınına kadar azaltmak için bitişik kanatlar kademeli hale getirilebilir.
Labirent conta yapısı: Sızdırmazlık halkasındaki özel labirent tasarımı hacimsel kayıpları azaltır.
Modern üç boyutlu akış pervanesi tasarımı, 'teorik hesaplama + sayısal simülasyon + optimizasyon yinelemesi' teknik yolunu takip eder:
CAD 3D Modelleme
NURBS yüzey bağlantısı, kanat profilinin, kalınlık dağılımının ve giriş/çıkış açılarının parametrik tasarımıyla karmaşık bükülmüş kanat 3D modellerini oluşturmak için kullanılır.
CFD Akış Simülasyonu
Hesaplamalı Akışkanlar Dinamiği (CFD), pervane içindeki gerçek akış durumunu simüle etmek ve kanat geometrik parametrelerini optimize etmek amacıyla ağ oluşturma ve akış alanı hesaplaması için kullanılır.
FEA Yapısal Analizi
Sonlu elemanlar analizi, pervanenin merkezkaç ve aerodinamik yükler altında eğilmemesini sağlar ve çalışma hızlarında rezonansı önlemek için titreşim modlarını (doğal frekanslar) kontrol eder.
CAM İşleme Programlama
Beş eksenli takım yolları oluşturur, girişim kontrolü ve simülasyon doğrulaması gerçekleştirir ve CNC kodunu çıkarır. Yaygın yazılımlar arasında UG NX, Cimatron, CAXA vb. bulunur.
Açık Pervane
Bıçaklar, örtü olmadan yalnızca göbeğe takılıdır.
En düşük işleme zorluğu.
Düşük verimlilik ve düşük mekanik mukavemet.
Büyük bıçak ucu açıklık sızıntısı.
Yarı Açık Çark
Göbek ile kısmi kapak arasındaki kanatlar.
Orta işleme zorluğu.
Orta verimlilik ve güç.
Hala bir miktar açıklık sızıntısı var.
Kapalı Pervane
Bıçaklar tamamen disk ve örtü arasına kapatılmıştır.
En yüksek işleme zorluğu.
En yüksek verimlilik ve en büyük güç.
Tamamen kapalı akış geçişi, sızıntı yok.
Sızıntı Kaybını Ortadan Kaldırır
Entegre örtü akış geçişini tamamen kapatarak yüksek basınçlı ortamın alçak basınç tarafına geri dönmesini önler. Sıkıştırma verimliliği aynı hızda %8-15 oranında artar.
Daha Düzgün Gaz Akışı
Kapalı geçit, daha düşük sıvı direnciyle türbülans ve girdaplardan kaçınarak tasarlanan yörünge boyunca akışı kısıtlar. Hem tam yük hem de kısmi yük verimlilikleri üstündür.
Daha Yüksek Yapısal Sertlik
Disk ve örtü, her iki ucunda desteklenen bıçaklarla bütünleşik bir çerçeve oluşturur. Yüksek hızlarda (8.000–20.000 dev/dak) deformasyon ve rezonans riskleri büyük ölçüde azalır.
Daha Az Titreşim ve Gürültü
Kapalı yapı daha az rulman kaybıyla daha stabil çalışır. Bıçak yorulma çatlakları ve erozyon arızaları önemli ölçüde azaltılarak sürekli çalışmaya uygun hale gelir.
En Yüksek İzentropik Verimlilik
Geriye eğimli kapalı çarklar %85'in üzerinde izantropik verimliliğe ulaşarak büyük soğutucuların ve endüstriyel kompresörlerin enerji tasarrufu taleplerini karşılayabilir.
Geniş Kararlı Çalışma Aralığı
Daha geniş bir dalgalanma marjı, %20 ila %100 yük değişikliklerini barındırır ve merkezi klima sistemlerinin son derece değişken yük koşullarına mükemmel şekilde uyum sağlar.
Endüstri Konsensüsü
Yüksek verimli ticari/endüstriyel santrifüj soğutma gruplarının %90'ından fazlası, aynı şekilde geriye doğru kavisli, kapalı üç boyutlu akış pervanelerini kullanır. Genel ekonomi, stabilite ve enerji verimliliği göz önüne alındığında, kapalı üç boyutlu akış pervanesi ana endüstri tercihi haline geldi.
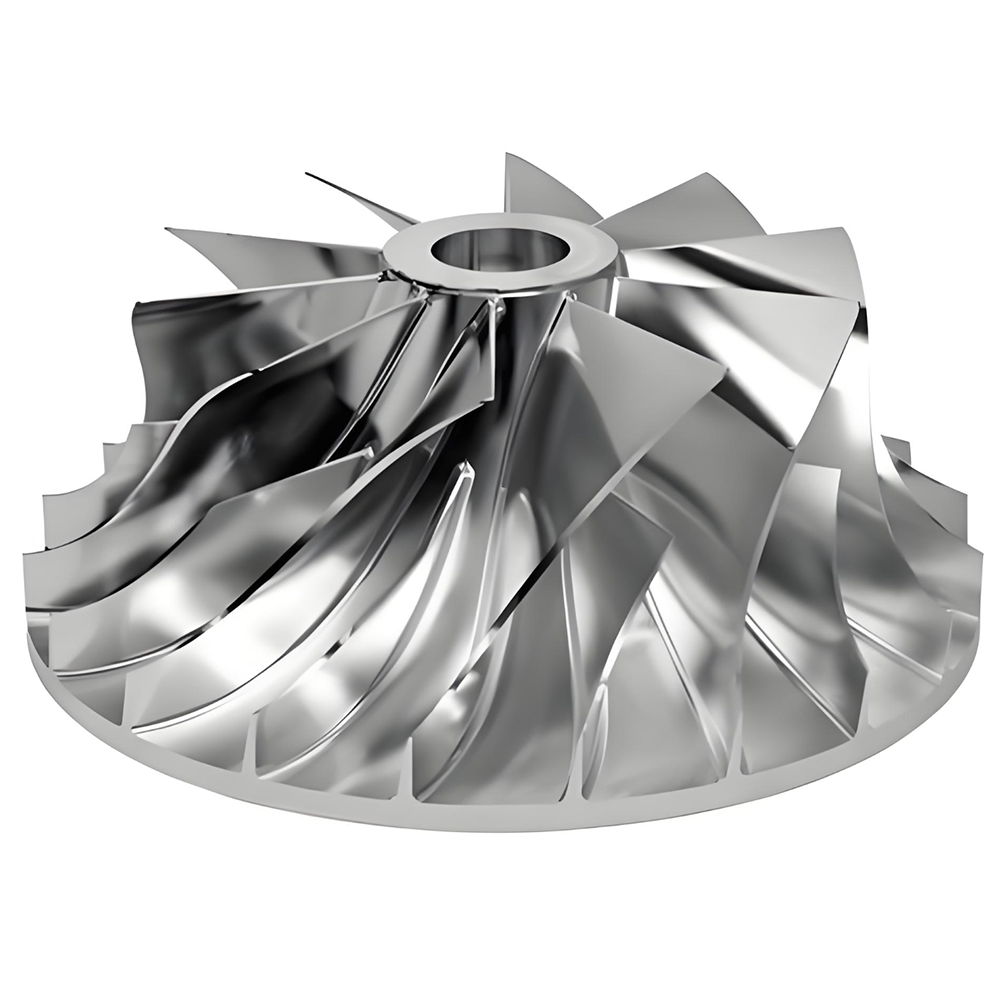
Kapalı üç boyutlu akışlı santrifüj çarkların üretimi temel bir teknolojik engel oluşturur. Yüksek bıçak bükülmesi, dar geçitler ve disk ile örtü yüzeylerinin büyük eğrilikleri nedeniyle işleme son derece zordur. Mevcut ana üretim yöntemleri aşağıdaki beş kategoriyi içerir:
İşlem |
Prensip |
Tipik Uygulama |
Malzeme Kullanımı |
Kesinlik |
Beş eksenli entegre frezeleme |
Katı bir dövmeden birden fazla işlemle bıçakların ve geçitlerin işlenmesi |
Yüksek performanslı kompresörler, havacılık |
Düşük (%10) |
Çok yüksek |
Erozyon |
Malzemeyi elektrik deşarjıyla aşındırmak için şekilli elektrotların kullanılması |
Dar pasajlar, işlenmesi zor malzemeler |
Düşük |
Yüksek |
Hassas döküm |
Karmaşık şekillerin kayıp balmumu dökümü |
Küçük ve orta ölçekli çark seri üretimi |
Yüksek |
Orta |
Segmentli kaynak |
Bıçaklar ayrı frezelenmiş ve diske ve örtüye kaynaklanmıştır |
Büyük çarklar, geniş geçişler |
Orta |
Orta-yüksek |
Eklemeli üretim (3D baskı) |
SLM/EBM metal tozunun katman katman eritilmesi |
Prototip oluşturma, ultra karmaşık yapılar |
Yüksek (%95) |
Orta-yüksek |
Proses Seçim Mantığı
Pervane tipi (açık/yarı açık/kapalı), geçiş genişliği, malzeme özellikleri, üretim hacmi, doğruluk gereksinimleri ve maliyet bütçesi proses rotasını birlikte belirler. Uygulamada, verimliliği ve hassasiyeti dengelemek için sıklıkla kombine işlemler (örneğin, beş eksenli kaba frezeleme + EDM son işlem) kullanılır.
Beş eksenli eş zamanlı CNC entegre frezeleme, şu anda yüksek performanslı kapalı üç boyutlu akış çarkları için en yaygın üretim yöntemidir. Katı dövmeden başlayarak bu yöntem, delme, kaba işleme, yarı ince işleme, temizleme ve son işlem dahil olmak üzere tek bir iş parçasından bıçakları ve geçitleri bütünleşik olarak frezeler.
Malzeme hazırlama
Kaba tornalama ön şekillendirme (torna / 3‑4 eksenli freze, stokun çoğunu ortadan kaldırır)
Delme (geçiş işleme için başlangıç deliklerinin delinmesi)
Geçişli kaba işleme (yüksek talaş kaldırma oranı için büyük çaplı takımlar)
Yarı finiş (son yüzeye yaklaşmak için küçük bir pay bırakarak)
Temizleme (bıçak köklerinde filetoların işlenmesi)
İnce işleme (bıçak yüzeyleri için konik bilyalı uçlu frezeler)
İşlem sonrası (çapak alma, parlatma, dinamik dengeleme)
Yan Frezeleme
Bıçak yüzeylerini tek geçişte işlemek için takım yan tarafını kullanır. Yüksek verimlilik ve iyi yüzey kalitesi, özellikle çizgili yüzeyli çarklar için uygundur. Paraziti önlemek için takım ekseni vektörünün hassas kontrolünü gerektirir.
Nokta Frezeleme
Kavisli yüzeyleri nokta nokta işlemek için yuvarlak uçlu ucu kullanır. Karmaşık serbest biçimli yüzeyler için daha yüksek esneklik sunar, ancak daha yavaştır. Tarak yüksekliği 0,005 mm dahilinde kontrol edilebilir.
Trokoidal Frezeleme
Sert malzemelerin kaba işlenmesi sırasında sabit takım yükünü korur; ark girişi kesme kuvveti etkisini azaltır ve takım ömrünü uzatır.
İşleme Aşaması |
Araç Türü |
Özellikler |
Kaba işleme |
Silindirik / konik frezeleme takımları (kaplamalı karbür) |
Büyük çap, yüksek talaş kaldırma oranı; çap minimum bıçak aralığından az olmalıdır |
Bıçak bitirme |
Konik küresel uçlu uzun erişimli kesiciler |
Çap 3–6 mm, derin kanallar için kesme kenarı uzunluğu 30+ mm; verimlilik için yan kenarı kullanır |
Geçiş bitirme |
Yuvarlak uçlu / toroidal parmak frezeler |
Sabit taraklı takım yolu planlaması, tarak yüksekliği 0,005–0,02 mm |
Temizlemek |
Küçük çaplı yuvarlak uçlu takımlar |
Kanat-göbek bağlantılarında filetoların işlenmesi |
Beş eksenli işlemenin temel zorlukları takım ekseni vektör planlamasında ve girişim kontrolünde yatmaktadır. Tipik yöntemler şunları içerir:
Tahrikle İlgili: Tahrik geometrisi olarak bıçak yüzeylerinin, kontrol geometrisi olarak bitişik bıçakların ve geçiş yüzeylerinin uygun ilerleme ve eğim açılarıyla seçilmesi.
Kılavuz eğrisi yöntemi: bitişik bıçakların sınır çizgileri ve ofset arasındaki orta noktaları bularak takım ekseni kılavuz eğrilerinin türetilmesi.
Sabit tarak bitirme: düzgün tarak takım yolları oluşturmak için belirtilen tarak yüksekliğine dayalı olarak adım adım hesaplama.
Titreşimi azaltmak için helisel rampalama: Darbe titreşimini önlemek için takım boş parçaya temas ettiğinde ince katmanlı helisel çoklu rampalama (adım 0,04–0,06 mm).
Titreşim Sönümleme Takım Tutucu Teknolojisi
En son patentli teknoloji, dahili bir sönümleme göbeği ve sönümleme yağına sahip bir titreşim sönümleyici takım tutucusu kullanır; tutucunun bükülme sapmasını absorbe etmek için karşı titreşim oluşturarak dinamik sertliği önemli ölçüde artırır. İçten kesme sıvısı beslemesi ile birlikte işleme daha stabil hale gelir.
Takım yolu oluşturulduktan sonra simülasyon yazılımı kullanılarak tekrarlanan doğrulama zorunludur.
UG NX simülasyon modülü: takım yolu girişimini ve aşırı kesmeyi kontrol eder.
VERICUT: takım tezgahı hareket simülasyonu, CNC kodunu doğrular, çarpışmaları tespit eder.
Deneme kesimi: kesme parametrelerine ince ayar yapmak için makinede gerçek test.
Kapalı üç boyutlu akış pervanelerinin EDM işlemesi, bölgelere ayrılmış, çok elektrotlu, çok adımlı işlemlerle dijital bir işlem rotasını benimser:
Ön işleme: elektrotlar makine geçiş girişi.
Kaba işlemeden çıkış: elektrotlar geçiş çıkışını açar.
Giriş kaba işleme: elektrotlar giriş kaba şekillendirmeyi tamamlar.
Yarı finiş: deşarj boşluğu payına sahip yarı finiş elektrotlar.
Bitirme: elektrotlar nihai doğruluğa ulaşır.
Orbital EDM: Uygun yörünge hareketi deşarj aralığını ve yüzey kalitesini artırır.
Tolerans dağılımı: yarı bitirme elektrodu 0,5 mm kalınlaştırılır, bitirme elektrodu ilave 0,2 mm kalınlaştırılır.
Dijital simülasyon: Elektrotların ve fikstürlerin CAD platformunda dinamik montajı, işleme sürecini simüle eder.
Kombine Beş Eksenli Frezeleme + EDM Prosesi
Çok sayıda kanatlı, çok bükümlü geçitlere sahip ve kesilmesi zor malzemelerden yapılmış kapalı üç boyutlu entegre çarklar için, beş eksenli CNC kaba işleme + EDM son işlemden oluşan birleşik işlem yaygın olarak kullanılır. UG NX analizi aracılığıyla geçiş işleme bölgeleri rasyonel bir şekilde bölünür, elektrot tasarımı ve fikstürler optimize edilir, girişim simüle edilir ve elektrot giriş/çıkış için en uygun yol bulunur.
EDM Avantajları ve Sınırlamaları
Bakış açısı |
Avantaj |
Sınırlama |
Yetenek |
Son derece dar geçitleri (<10 mm), yüksek sertlikteki malzemeleri, karmaşık mekansal yapıları işler |
Yavaş hız; her geçiş ayrı ayrı işlenir |
Kesinlik |
Ayrı elektrotlar basit yollar ve kontrol edilebilir doğruluk sağlar |
Deşarj boşluğu boyutsal doğruluğu etkiler, telafi için birden fazla elektrot gerektirir |
Yüzey kalitesi |
İnce bükülmüş bıçaklara uygun, mekanik stres yok |
Yeniden şekillendirilmiş katman daha sonra cilalama gerektirir |
Maliyet |
Kesilmesi zor malzemeleri işleyebilir |
Yüksek elektrot üretim maliyeti; önemli miktarda grafit/bakır tüketimi |
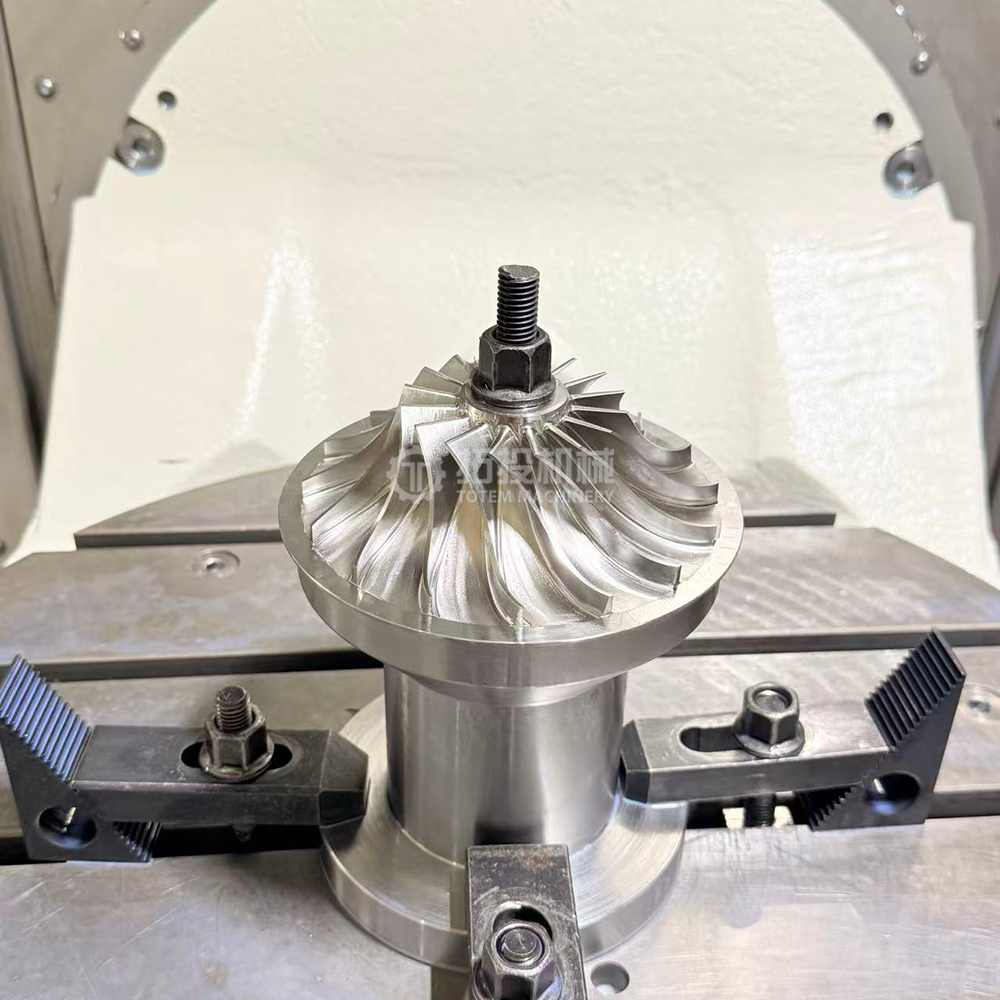
Metal katkılı üretim - özellikle Seçici Lazer Eritme (SLM) ve Elektron Işınıyla Eritme (EBM) - kapalı üç boyutlu akış çarklarının imalatında tamamen yeni bir yol açıyor. Geleneksel süreçlerin temel geometrik sınırlamalarını aşar.
Ultra-İnce Duvar Şekillendirme
≥%95 verim ile 0,3 mm'ye kadar ultra ince bıçakların stabil, hatasız şekillendirilmesi sağlandı. Buna karşılık seri üretimde beş eksenli frezeleme için minimum sabit duvar kalınlığı genellikle 1,5 mm'nin üzerindedir.
Entegre Şekillendirme
Flanşlar, göbekler ve kanatlar kaynak veya birleştirme gerektirmeden tek adımda yazdırılır. Yoğunluk ≥99,9%, dövme malzeme özelliklerine ulaşır; yorulma ömrü %40'ın üzerinde arttı.
Hızlı Yineleme
Tasarımdan bitmiş parçaya kadar olan teslim süresi haftalardan günlere sıkıştırılmıştır; Küçük partili özelleştirmenin doğrudan maliyeti %60'ın üzerinde azaldı. Alet gerektirmez, prototip oluşturma için idealdir.
Topoloji Optimizasyonu
Geleneksel işlemlerle mümkün olmayan dahili şekilli soğutma kanallarına, çift duvarlı içi boş yapılara vb. olanak sağlar. Topoloji optimizasyonu, güvenlik marjını artırırken ağırlığı %8,7 oranında azalttı.
Malzeme |
Başvuru |
SLM'den sonraki özellikler |
Inconel 718 nikel bazlı süper alaşım |
650°C'de uzun süreli servis |
Yoğunluk ≥99,95%, çekme mukavemeti >1200 MPa |
Ti‑6Al‑4V titanyum alaşımı |
Çok yüksek uç hızları, orta sıcaklıklar |
Yüksek mukavemet/ağırlık oranı, korozyona dayanıklı |
Yeni alüminyum alaşımları |
400°C'ye kadar yüksek sıcaklıktaki parçalar |
Mukavemet geleneksel dökme alüminyumun 5 katı |
Paslanmaz çelikler (316L / 17‑4PH) |
Aşındırıcı ortamlar |
İyi korozyon direnci ve mekanik özellikler |
Desteğin kaldırılması – destek yapılarının kesilmesi.
Stres giderme – artık stresi ortadan kaldırmak için ısıl işlem.
Sıcak İzostatik Presleme (HIP) – %99,9+ yoğunluğa ulaşır.
Yüzey bitirme – işleme / parlatma / aşındırıcı akışlı işleme.
Son işleme – kritik yüzeylerin hassas işlenmesi + dinamik dengeleme.
Mevcut Sınırlamalar
3D baskılı metal parçalardaki kalan gerilim, ek ısıl işlem düzeltmesi gerektirecek şekilde distorsiyona neden olabilir.
Yüksek performanslı baskı malzemeleri maliyetli olup seri üretimi sınırlamaktadır.
Karmaşık yapılardaki iç kusurlara yönelik tahribatsız muayene henüz olgunlaşmamıştır.
Baskılı yüzey pürüzlülüğü (Ra 6–15 μm), kritik yüzeylerin sonradan işlenmesini gerektirir.
Hassas döküm, özellikle endüstriyel kompresörlerde ve bazı gaz türbinlerinde, karmaşık geometrili veya işlenmesi zor çarkların orta seri üretiminde yaygın olarak kullanılmaktadır.
İşlem: hassas mum deseni üretin → kabuk oluşturmak için seramik bulamacına tekrar tekrar daldırın → mumu giderme → vakum/basınçla erimiş metali dökün → kabuğun çıkarılması → mikro gözenekliliği ortadan kaldırmak için Sıcak İzostatik Presleme (HIP) → makinenin kritik yüzeyleri → dinamik dengeleme.
Avantajları: Oldukça karmaşık şekiller üretebilir (0,7–2,0 mm kadar ince bıçaklar), minimum malzeme israfı, seri üretime uygun, süper alaşımlara uygulanabilir.
Sınırlamalar: yüksek başlangıç takımlama maliyeti, olası döküm kusurları (gözeneklilik, kalıntılar), mukavemet ve yüzey kalitesi genellikle işlenmiş parçalardan daha düşüktür.
Hızlı döküm: Prototip/küçük parti maliyetini ve teslim süresini azaltmak için FDM 3D baskılı mum modellerini kullanır.
Büyük endüstriyel kompresör çarkları veya geniş çıkış geçişlerine sahip çarklar için bölümlü kaynak önemli bir yöntem olmaya devam etmektedir. Geçiş genişliğine bağlı olarak iki ana yaklaşım vardır:
Geniş Geçişli Kaynaklı Çark
Bıçaklar ayrı ayrı preslenir veya frezelenir, ardından diske ve örtüye kaynak yapılır.
Manuel ark kaynağı veya TIG kaynağı, dahili veya harici olarak gerçekleştirilir.
Gerilimi azaltmak için 250–360°C'de ön ısıtma, kaynak sonrası 650°C'de 3 saat ısıtma.
Dar Geçişli Yuvalı Kaynaklı Pervane
Çıkış genişliği <10 mm olduğunda elektrotlar geçide ulaşamaz.
Diskte oluklar frezelenir ve örtü üzerinde bıçaklar frezelenir, ardından monte edilir ve kaynak yapılır.
Profil eşleşmesini sağlamak için diskteki başlangıç yuva açısının kesin olarak belirlenmesini gerektirir.
Elektron Işın Kaynağı
Yüksek kalite, derin nüfuz, minimum bozulma.
Kapalı pervane örtüsü kaynağına uygundur.
Kaynak sonrası tam NDT gerektirir (radyografi, penetrant muayenesi).
Elektrokimyasal İşleme (ECM)
Sertleştirilmiş malzemeleri bitirmek veya ince bükülmüş bıçakları mekanik stres olmadan işlemek için kullanılır. Alet aşınması yok, artık gerilim yok.
Aşındırıcı Su Jeti
Açık pervanelerdeki 2 boyutlu kanatların kaba profilini çıkarmak veya kalın plakalardan temel konturları kesmek için kullanılır.
Hibrit Üretim
Aynı makinede eklemeli üretim (net şekle yakın şekil oluşturma) + çıkarımlı CNC işleme (kritik yüzeylerin bitirilmesi), her iki avantajı birleştirir.
Toz Metalurjisi – Sıcak Presleme
Entegre şekillendirme ve ardından yüksek sıcaklıkta çözelti işlemi, yüksek sıcaklıkta temperleme ve PVD kaplama, kaynak/işleme kusurlarını azaltır ve aşınma ve korozyon direncini artırır.
Kapalı üç boyutlu akışlı santrifüj çark işleme, hassas üretimdeki en karmaşık görevlerden biri olarak yaygın şekilde kabul edilmektedir. Temel zorlukları geometrik karmaşıklık, malzeme zorluğu ve doğruluk gereksinimlerinin üçlü birleşiminden kaynaklanmaktadır.
Meydan okumak |
Spesifik Tezahür |
Karşı önlemler |
3D bükülmüş bıçaklar |
Büyük bükümlü, düzgün olmayan B-spline yüzeylere sahip düzensiz kavisli yüzeyler |
Beş eksenli kenar frezeleme, hassas takım ekseni vektör kontrolü |
Dar geçitler |
Çıkış genişliği <10 mm olabilir, takım alanı oldukça sınırlıdır |
Küçük çaplı konik bilye uçlu takımlar + EDM birleşik işlemi |
Ana ve ayırıcı bıçaklar |
Aralıklı yapı, geçitleri daha bükülmüş ve sıkışık hale getirir |
Bölgelere ayrılmış çok elektrotlu EDM, ayrı elektrot tasarımı |
İnce ön/arka kenarlar |
Titremeye ve deformasyona eğilimli son derece ince kenarlar |
İnce katmanlı kesme, titreşim sönümleyici tutucular, optimize edilmiş parametreler |
Titanyum Alaşımları (Ti‑6Al‑4V)
Yüksek mukavemet/ağırlık oranı, ancak düşük ısı iletkenliği (kesici kenarda yoğunlaşan ısı) ve sertleşme eğilimi. Düşük kesme hızları, yüksek ilerleme hızları ve yeterli soğutma gerektirir.
Nikel Bazlı Süper Alaşımlar (Inconel 718)
Yüksek sıcaklıktaki uygulamalar için tercih edilir ancak kesici takımlar açısından son derece zorludur. Ciddi iş sertleşmesi ve hızlı takım aşınması. Genellikle EDM yardımı gerektirir.
Yüksek Mukavemetli Paslanmaz Çelikler (17‑4PH)
Aşındırıcı ortamlarda kullanılır. Yüksek mukavemet ve tokluk, yüksek kesme kuvvetlerine neden olur ve bu da rijit takım tezgahları ve fikstürler gerektirir.
Engelleme ve Çarpışma: Bükülmüş bıçak geçitleri içindeki aletin hareketi, bitişik bıçaklarla veya geçit yüzeyleriyle kolaylıkla girişime neden olur. CAM yazılımında kapsamlı girişim kontrolü ve simülasyon doğrulaması çok önemlidir.
İşleme Deformasyonu: İnce bıçaklar kesme kuvvetleri altında elastik olarak deforme olur ve işleme sonrasında geri esneme hatalarına neden olur. Bıçak sapmasına dayalı dengeleme yüzeyleri oluşturulmalıdır.
Takım Çıkıntısı: Derin kanal işleme, zayıf sağlamlığa ve titreşim duyarlılığına sahip, uzun erişimli takımlar gerektirir. Titreşim sönümleyici tutucular ve sarmal rampalama stratejileri kullanılır.
Yüzey Kalitesi: Aerodinamik performans, doğru bıçak hatlarına ve pürüzsüz yüzeylere (Ra < 0,8 μm) bağlıdır. Takım işaretinin yönü ve boyutu akış kayıplarını doğrudan etkiler.
Termal Deformasyon: Kesme ısısı iş parçası sıcaklığını yükselterek distorsiyona neden olur. Yeterli soğutma ve termal dengeleme gereklidir.
Girişim ve Deformasyonun Birleşik Analizi
Son araştırmalar, beş eksenli işlemede takım müdahale hatalarını ve bıçak deformasyon hatalarını birleştiriyor. Bir bıçak deformasyon telafi yüzeyi oluşturarak ve takım yolu planlamasında ön telafi yaparken aynı zamanda girişim hatalarını kontrol ederek, 'çarpışmasız, minimum hata' ile yüksek verimli, hassas işleme elde edilir. Ölçülen işleme hataları tolerans dahilinde kontrol edilebilir.
İşleme sırasında çıkıştan içeriye doğru kesme kuvvetleri karmaşıktır ve sıklıkla kararsızlığa neden olur. Özel fikstür tasarımı şunları yapmalıdır:
Konumlandırma ve kenetleme için çekme saplamalarını, yerleştirme halkalarını, yönlendirme halkalarını ve kenetleme halkalarını kullanarak makinenin dışında ön hizalamayı etkinleştirin.
Hızlı konumlandırma, yüksek doğruluk ve yüksek tekrar konumlandırma doğruluğu sağlayın.
Farklı işleme operasyonları için kelepçeleme ihtiyaçlarını karşılayın.
Kenetleme kurulumlarını en aza indirin; tek kurulumda mümkün olduğu kadar çok işlemeyi tamamlayın.
Yüzey kalitesi pervanenin aerodinamik verimliliğini, yorulma ömrünü ve korozyon direncini doğrudan etkiler. Kapalı üç boyutlu akış çarklarının yüzey işlemi, birden fazla prosesten oluşan entegre bir sistemdir.
Dar geçişli kapalı çarkların parlatılması küresel bir zorluktur. Geleneksel taşlama pek çok iç geçiş alanına ulaşamaz. Etkili parlatma yöntemleri şunları içerir:
Yöntem |
Prensip |
Ulaşılabilir Pürüzlülük |
Uygulanabilir Alan |
Sulu kumlama + bilyalı dövme |
Genel ön arıtma, kireç ve büyük parçacıkları giderir |
Ra 3–6 mikron |
Tüm pervane |
Ultrasonik titreşim parlatma |
Ultrasonik frekanslı titreşim aşındırıcı kesmeyi tahrik eder |
Ra 0,4 mikron |
Dış yüzeyler |
Aşındırıcı akış işleme |
Aşındırıcı içeren viskoz elastik ortam, basınç altındaki geçitlerden akar |
Ra 0,2 mikron |
İç geçitler |
Hidrolik taşlama |
Kuvars kumu + su karışımının geçitlerden yüksek hızlı akışı |
Ra 0,8 mikron |
Dar iç geçitler |
En İyi Uygulama Kombinasyonu
Shenyang Blower Works ve Dalian Teknoloji Üniversitesi tarafından yapılan araştırma, ıslak kumlama + bilyeli çekiçleme → harici ultrasonik titreşim parlatma → dahili aşındırıcı akışlı cilalama kombinasyonunun, yüksek basınçlı düşük akışlı santrifüj kompresörlerin yüzey gereksinimlerini karşılayan Ra 0,2 μm nihai yüzey pürüzlülüğüne ulaşarak en iyi sonuçları verdiğini göstermektedir. Hidrolik taşlama, pompa verimliliğini %3 ila %6 oranında artırabilir.
PVD Fiziksel Buhar Birikimi
EB buharlaştırma modu, 400°C proses sıcaklığı, 6 saat. 2 μm kalınlığındaki TiC‑Al₂O₃ kompozit nano kaplama, aşınma direncini ve akış geçiş düzgünlüğünü artırır.
Elektrokaplama / Akımsız Kaplama
Aşındırıcı ortamlarda çalışan çarklar için nikel veya krom kaplamalar korozyona karşı koruma sağlar.
Termal Püskürtme
Yüksek sıcaklıktaki ortamlar için seramik veya alaşım kaplamaların plazma püskürtmesi, yüksek sıcaklık direnci, aşınma direnci ve oksidasyon direnci sağlar. Tungsten karbür kaplamalar pervane ömrünü 3-5 yıla kadar uzatabilir.
Pervane denetimi, havacılık bileşenleriyle karşılaştırılabilir standartlar ve yöntemlerle, ham maddeden son ürüne kadar tüm üretim sürecini kapsar. Eksiksiz bir denetim sistemi aşağıdaki altı boyutu kapsar:
Teçhizat |
Kesinlik |
Denetim İçeriği |
CMM |
Uzaysal doğruluk 1,8 + L/350 μm |
Bıçak profilinin, konturunun, kalınlığının, konumunun, açılarının vb. tam boyutlu ölçümü. |
Mavi ışıklı tarayıcı (temassız) |
Nokta doğruluğu ±15 μm |
Tam yüzey noktası bulutu verilerinin hızla edinilmesi |
Yapılandırılmış hafif binoküler ızgara |
Mikron düzeyinde |
Temassız 3D topografya ölçümü, tasarım modeliyle karşılaştırma |
Beyaz ışık interferometresi |
Çözünürlük 0,1 μm |
Yüzey topografisi ölçümü, yüzey altı kusur tespiti |
Yüksek dönme hızlarında (8.000-20.000 dev/dak), en küçük kütle dengesizliği bile ciddi titreşime neden olan büyük merkezkaç kuvvetleri üretir.
Standart: ISO 21940‑11 / ISO 1940‑1, denge kalite derecesi G2.5.
Ekipman: yüksek hassasiyetli dinamik dengeleme makinesi, elde edilebilecek minimum kalan dengesizlik ≤0,1 g·mm/kg.
Yöntem: iki düzlemli dengeleme, malzeme çıkarma (delme) veya ekleme yoluyla düzeltme.
Gereksinim: 5 g·mm/kg dahilinde kalan dengesizlik.
Ultrasonik Test (UT): iç gözenekliliği, kalıntıları ve laminasyonları tespit eder. Hassasiyet: 2 mm düz tabanlı delik. Boşlukların ve bitmiş parçaların dökümü/dövülmesi için uygundur.
Radyografik Test (RT): gerçek zamanlı X-ışını görüntüleme, dahili yapısal bütünlüğü kontrol eder. ASME BPVC'ye uygundur. Gözle görülmeyen iç kusurları bulur.
Manyetik Parçacık Denetimi (MT): ferromanyetik malzemelerdeki yüzey ve yüzeye yakın çatlakları tespit eder. 0,5 mm'den büyük mikro çatlakları bulabilir.
Penetrant Testi (PT): manyetik olmayan malzemelerdeki yüzey kıran çatlakları tespit eder. Paslanmaz çelik ve titanyum alaşımlı çarklara uygun floresan veya renk kontrastı.
Girdap Akımı Testi (ET): Seri üretilen pervanelerin çevrimiçi denetimi için uygun, yüzeye yakın kusurların hızlı taranması.
Kimyasal bileşim: Kesin ölçüm için spark OES / XRF / ICP‑OES.
Mekanik özellikler: üniversal test makinesi – çekme mukavemeti ≥500 MPa, akma mukavemeti, uzama; darbe testi (‑40°C düşük sıcaklık).
Metalografi: ısıl işlem kusurlarını önlemek için tane boyutunun mikroskopla gözlemlenmesi, dahil olma derecesi (ASTM E112).
Sertlik: Rockwell / Brinell sertlik test cihazı.
Hidrolik / aerodinamik testler: test ekipmanında akış yüksekliği eğrisini ölçün, verimliliğin ≥%85 olduğundan emin olun, NPSH gereksinimleri karşılar.
Yüksek hızlı dönme testi: 300 m/s'ye kadar çevresel hıza kadar rotasyon testi donanımı, gerçek koşulların kopyalanması.
Çevresel simülasyon: sıcaklık odası (‑70°C ila 300°C) ve vakum odası (≤10⁻³ Pa), tuz püskürtme korozyon odası (ASTM B117).
Yorulma testi: yüksek döngülü yorulma makinesi, döngü sayısı ≥10⁷.
Denetim Ortamı Gereksinimleri
Ölçüm hatalarını azaltmak için sıcaklık 20±2°C'de, nem <%60'ta tutulur. Denetçiler ASNT Seviye II veya eşdeğer bir sertifikaya sahip olmalıdır. MES sistemi, tam yaşam döngüsü izlenebilirliği için tüm denetim verilerini kaydeder.
2024 verileri enerji, metalurji, kimya ve diğer sektörlerde üç boyutlu akış pervanesi teknolojisine yönelik güçlü talebi gösteriyor. Enerji tasarrufu sağlayan üç boyutlu akışlı santrifüj üfleyiciler, veri merkezi soğutma sistemlerinde yaklaşık 3.000 birim (pazar büyüklüğü 1,8 milyar RMB, yıllık büyüme %65), yeni enerji aracı üretim tedarik zincirinde 2.200 birim ve yarı iletken imalat endüstrisinde 500 birim (1,5 milyar RMB, %35 büyüme) yarattı. Sektörün önde gelen oyuncuları satış gelirlerinin %6,8'ini Ar-Ge'ye ayırıyor. Üç boyutlu akış tasarımı kullanan santrifüj üfleyiciler, geleneksel iki boyutlu tasarımlarla karşılaştırıldığında %12 ila %18 enerji tasarrufu sağlar.
Dijital Akıllı Üretim
Dijital ikizlere dayanan tahmine dayalı bakım, planlanmamış arıza sürelerini %50 oranında azaltmayı hedefliyor. CFD simülasyonunu deneysel doğrulamayla birleştirmek, yeni ürün geliştirme döngülerini %30 oranında kısaltır. MES sistemleri tam yaşam döngüsü verilerinin izlenebilirliğine olanak sağlar.
Eklemeli Üretimin Ölçeklendirilmesi
SLM/EBM teknolojisi seri üretime doğru ilerliyor. Ağırlığı %8,7 oranında azaltan topoloji optimizasyonu ile ultra ince 0,3 mm kanat oluşumu elde edildi. Hibrit üretim (ekleme + çıkarma entegre), üst düzey pervane üretimi için yeni bir paradigma haline gelecektir.
Yüksek Hızlı Doğrudan Tahrik Entegrasyonu
Yüksek hızlı sabit mıknatıslı senkron motorlar, ≥%95 motor verimliliğiyle çarkları doğrudan çalıştırarak dişli kutusu kayıplarını ortadan kaldırır. Değişken frekanslı tahrik aracılığıyla geniş akış-basınç regülasyonu sağlayan entegre dişli çark üniteleri bir trend haline geliyor.
Tam Sistem Eş Optimizasyonu
Pervane tasarımı, genel kompresör sistemi performansını en üst düzeye çıkarmak için CFD kullanılarak difüzörler, salyangozlar ve motorlarla eş zamanlı olarak optimize edilir. Bileşen düzeyinden sistem düzeyinde entegre optimizasyona geçiş.
IoT (Nesnelerin İnterneti) Akıllı İzleme
2024 yılında yeni kurulan ünitelerin %39'u uzaktan izleme özelliğine sahip akıllı fanlardan oluşuyor. Büyük veri analizi, dinamik enerji optimizasyonuna olanak tanıyarak ortalama %3-%5 oranında ek enerji tasarrufu sağlar. 2025 yılına kadar akıllı fan bağlantısının %60'ı aşması bekleniyor.
Yeni Malzemeler ve Yeni Yapılar
Malzeme Genomu Mühendisliği, geleneksel dökme alüminyumun beş katı mukavemete sahip yeni alaşım formülasyonlarını tarar. Kompozit pervaneler, çift duvarlı içi boş yapılar ve dahili soğutma kanalları gibi yenilikçi tasarımlar ortaya çıkmaya devam ediyor. 400°C+'ye dayanıklı yüksek sıcaklık kompozit çarklar geliştirilme aşamasındadır.
Dökme alüminyumdan 3D baskılı titanyum alaşımlı kanatlara, iki boyutlu akıştan üç boyutlu akışa, bölümlü kaynaktan entegre frezelemeye kadar kapalı üç boyutlu akışlı santrifüj çarkların üretim teknolojisi derin bir dönüşüm geçiriyor. Eklemeli üretim, dijital ikizler ve yapay zeka odaklı tasarım optimizasyonunun birleşmesi, pervane verimliliğini, kapasitesini ve güvenilirliğini artırmaya devam edecek ve endüstriyel enerji tasarrufu ve üst düzey ekipmanların kendine güveni için temel destek sağlayacak.


